Почему туба для зубной пасты — это ламинат, а не фольга?
Тубу печатают в плоском виде, сваривают и приваривают плечо раньше, чем она станет упаковкой. Что даёт фольга, где отказывают швы и что указать в запросе.
Туба, которая расходится по плечу или высыхает у основания, имеет структурную проблему, а не проблему наполнения. Фольгу подозревают редко.
Потому что туба — это ламинат: печатная полимерная плёнка снаружи, алюминиевая фольга в середине и термосвариваемый слой внутри, со швом и плечом. Фольга даёт барьер, пластики — печать, сварку и сдавливание.
Эта фраза скрывает инженерию. Тубу печатают в плоском виде, сворачивают в цилиндр, сваривают по одной кромке, приваривают плечо и закрывают основание, а затем сгибают и сдавливают рукой месяцами. Каждый шаг сужает выбор фольги.
Почему ламинированная туба — это ламинат, а не фольговая туба?
Туба, полученная ударным прессованием, — это одна металлическая стенка из круглой заготовки, лакированная изнутри и запечатанная снаружи: другой продукт с другим характером отказа.
В ламинированной тубе фольга — внутренний слой, зажатый между пластиками. Пластик несёт печать, выполняет сварку и принимает сдавливание, а фольга не касается руки.
Dive deeper
Туба из алюминия, полученная ударным прессованием, начинается с круглой заготовки, которую выдавливают в матрице в бесшовный корпус, затем лакируют изнутри и запечатывают снаружи. Ламинированная туба начинается с плоского полотна, которое печатают, ламинируют, разрезают на полосы и навивают на дорн. Металлическая туба держит форму за счёт жёсткости собственной стенки и остаётся смятой там, где её согнули, тогда как ламинат рассчитан на упругий возврат после сдавливания.
Ламинат устроен наоборот. Наружная плёнка выбирается под печать и под ощущение в руке, внутренняя — потому что она сваривается сама с собой, а фольга между ними — под то, чего два пластика сделать не могут. Такое разделение ролей объясняет, почему фольга почти никогда не бывает поверхностью, которую видит покупатель, и почему переработчик не может просто купить самую блестящую фольгу на рынке и заламинировать её без расчёта. Если одна из ролей нарушена, другая её не заменяет: блестящая плёнка не сваривается, а толстая фольга не печатается.
Есть и практическая причина. Тянутая металлическая туба требует стенки, достаточно толстой для деформации без разрыва, а формат ограничивает сочетания диаметров и длин. Ламинат собирается из полотна, поэтому одна партия фольги обслуживает более широкое семейство типоразмеров, а печать выполняется в плоском виде, где приводка проще, чем на изогнутом корпусе. Получается, что печать существует раньше самой тубы, и краска затем проходит через сворачивание и сварку, поэтому должна выдерживать изгиб и нагрев одновременно.
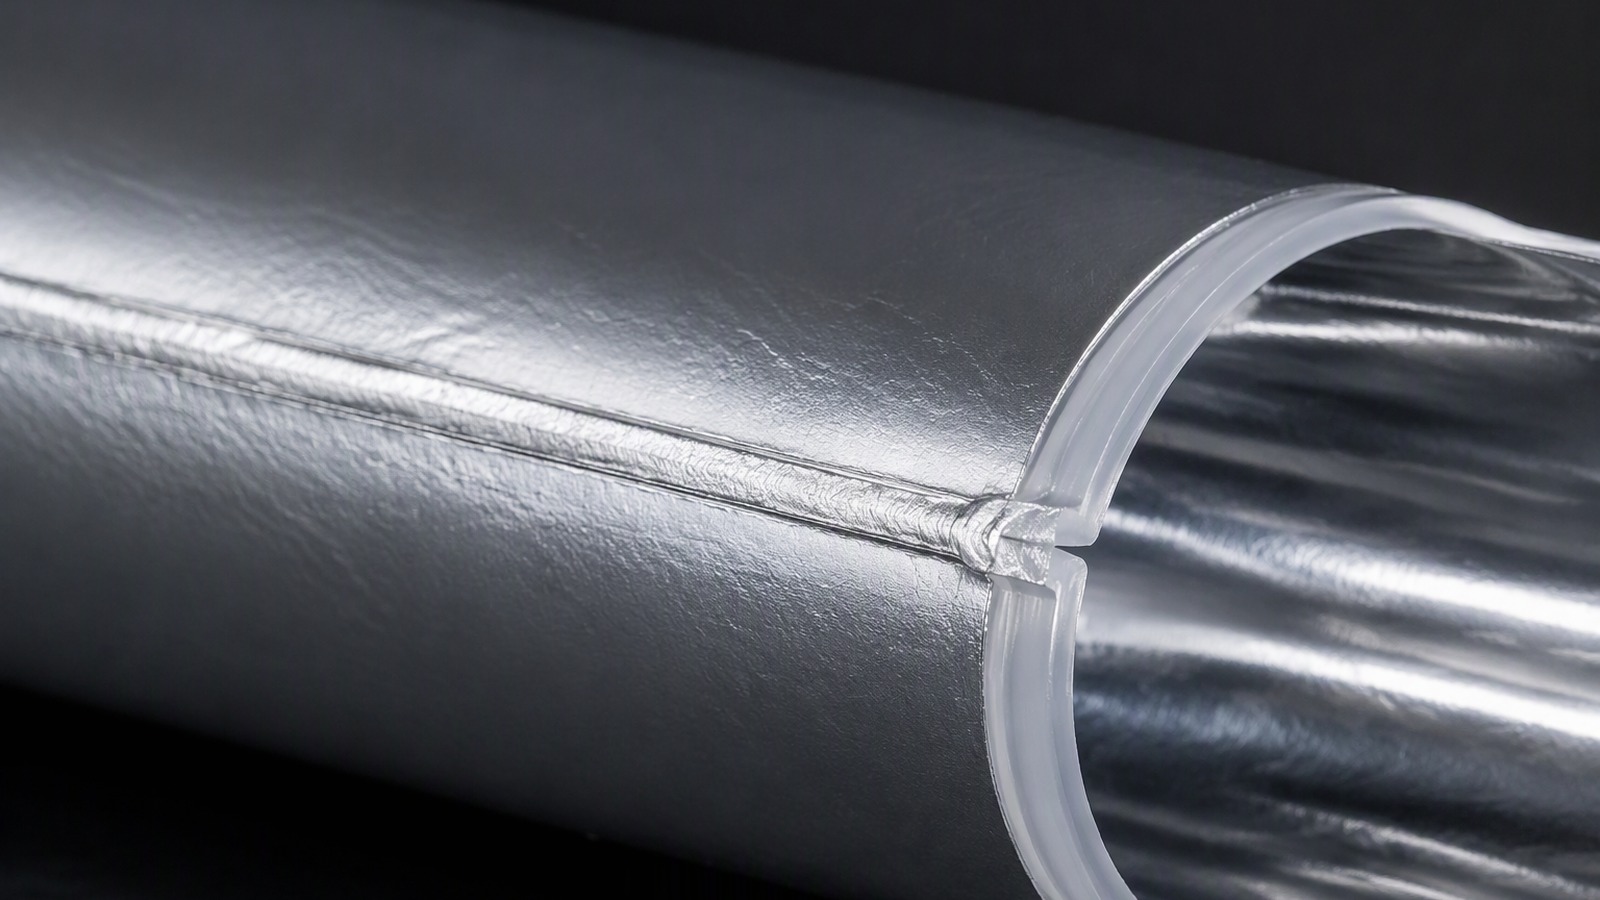
Что делает алюминиевый слой того, чего полимерные слои не могут сделать сами?
Полимеры в тубе выбирают под сварку, печать и ощущение в руке. Ни один из них не является сильным барьером сам по себе, и ни один не исключает свет.
Фольга прерывает путь, которым молекула прошла бы через стенку, полностью перекрывает свет и придаёт полотну жёсткость, чтобы туба держала форму и возвращалась после сдавливания.
Dive deeper
Полимерная стенка не является сплошной. Молекулы аромата, растворителя, кислорода и водяного пара растворяются в ней с одной стороны и диффундируют на другую, и скорость зависит от полимера, температуры и разницы концентраций по сторонам. Сплошной металлический слой такого пути диффузии не даёт. Фольга — не фильтр, замедляющий поток, а стенка, которая его останавливает, причём при толщине значительно меньшей, чем потребовалась бы конструкционной металлической детали.
Свет — вторая задача. Многие наполнения чувствительны к видимой и ультрафиолетовой части дневного света, а пигментированный пластик рассеивает свет, а не исключает его. Непрозрачный металлический слой убирает эту переменную из расчёта, поэтому тубы для продуктов, которые желтеют или горкнут на поверхности, сохраняют фольгу даже после улучшения выбора полимера. Свет через металл не проходит вовсе, а через окрашенный пластик проходит в той или иной степени, и это разница в самом принципе, а не в величине.
Третья задача — механическая, и именно её ощущают переработчики туб. У фольги почти нет упругого возврата, поэтому ламинат с ней принимает складку и удерживает её. Это позволяет тубе оставаться сложенной у основания и не даёт стенке раздуваться при завинчивании крышки. Жёсткость также защищает печать при наполнении и предохраняет её от истирания в коробке, а складка, которая держится, — это и есть то, что делает тубу тубой в руке.
Почему туба — это задача барьера с задачей сдавливания сверху?
Пакет лежит на полке. Тубу катают от основания, сжимают посередине и складывают у зажима, и каждое движение нагружает одну и ту же стенку.
Барьер и механику нельзя проектировать отдельно: стенка, жёсткая достаточно, чтобы сопротивляться растрескиванию при изгибе, может быть слишком жёсткой для сдавливания, а мягкий герметик, который хорошо сжимается, может ползти.
Dive deeper
Вопрос барьера — не только в том, сколько проходит через плоский участок стенки. Стенка многократно изгибается, а металлический слой, согнутый много раз, в итоге растрескивается, если окружающие плёнки его не поддерживают. Ламинат должен удерживать фольгу в механически нейтральном положении, прикрытую достаточным количеством полимера с обеих сторон, чтобы деформация изгиба доходила до пластиков раньше, чем до металла. Это тот же довод, что и для структур фольги, рассчитанных на изгиб, только применительно к формату, который складывают гораздо чаще плоской упаковки.
Вопрос сдавливания идёт в обратную сторону. Продукт должен выходить из тубы, когда рука нажимает, поэтому стенка должна быть гибкой, а термосвариваемый слой — достаточно мягким, чтобы не удерживать содержимое. Это те же свойства, которые делают слой склонным к ползучести, к поглощению масел и к набуханию. Крем, который расслаивается в тубе, обычно сообщает, что компонент масляной фазы перешёл в термосвариваемый слой и изменил его, а не что эмульсию плохо приготовили.
Гель, теряющий растворитель, рассказывает ту же историю с другой стороны: растворитель находит путь через полимер, а фольга этот путь закрывает. Оба симптома структурны, и оба решаются набором слоёв и наполнением; общий отраслевой обзор по алюминию здесь только отправная точка, а не спецификация тубы. Поэтому о наполнении спрашивают раньше, чем о толщине: тип масла, растворителя и воды определяет, какой слой сварки подходит.
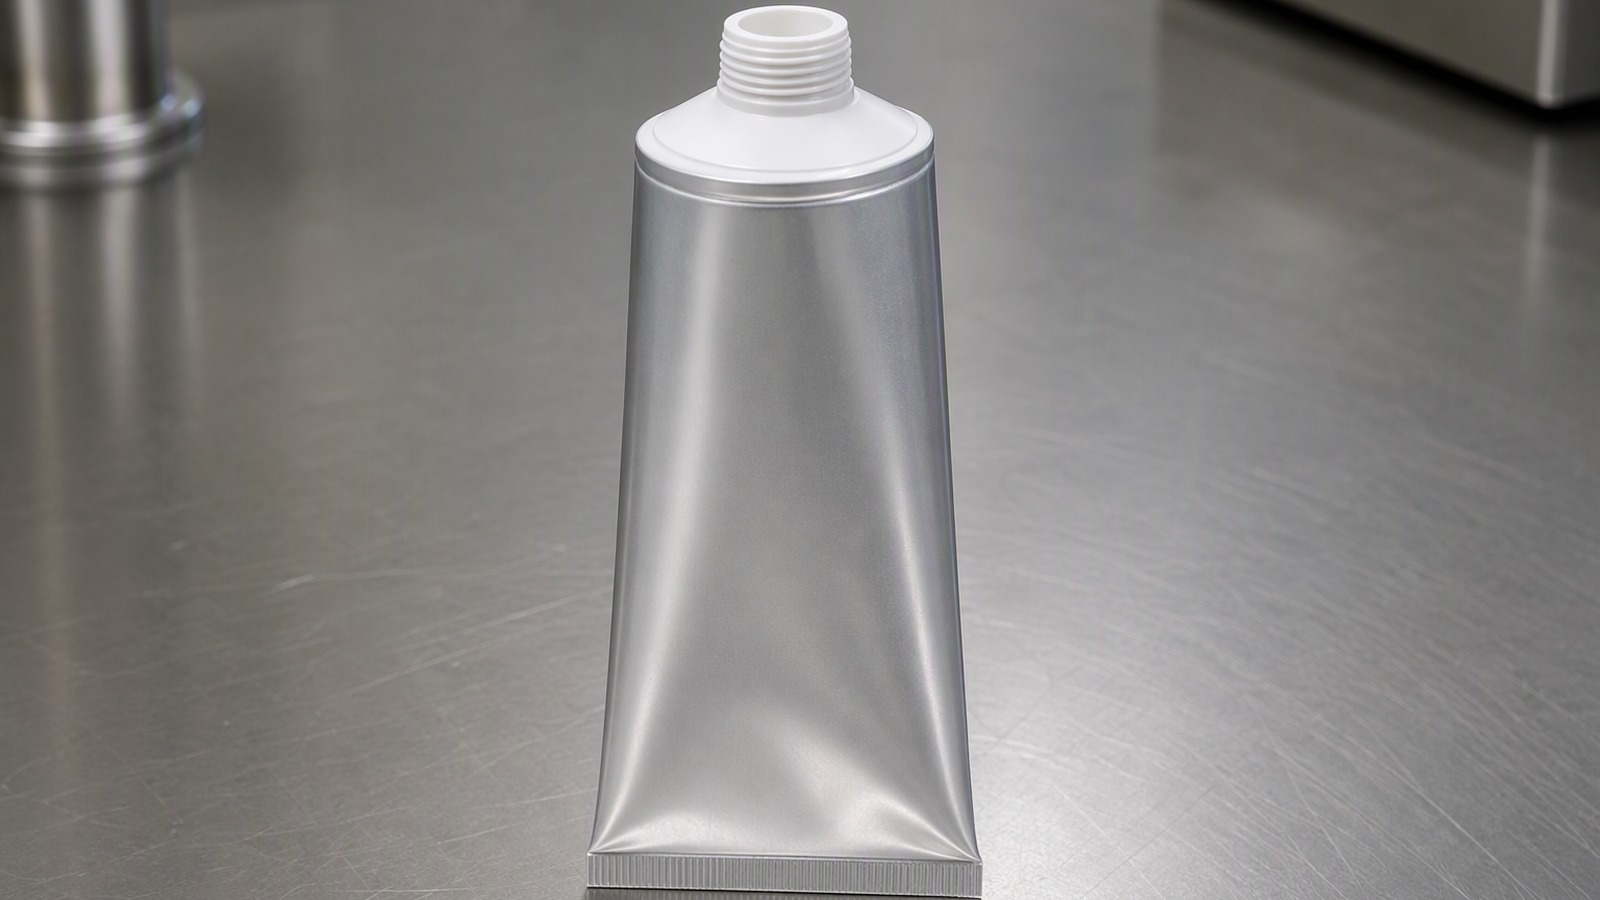
Почему боковой шов и соединение с плечом решают, удержит ли туба?
Стенка может быть безупречной, а туба всё равно откажет, потому что стенка — не то место, где находятся швы. После печати выполняются два соединения, и оба — вслепую.
Боковой шов сваривает герметик с герметиком внахлёст, а плечо приваривается к открытому цилиндру. Оба соединения концентрируют напряжение и оба обнажают кромку фольги.
Dive deeper
Боковой шов — это соединение внахлёст: внутренний термосвариваемый слой одной кромки сваривается с таким же слоем другой, обычно индукцией или горячим воздухом, а фольга с фольгой не соединяется, потому что металл в этом процессе не сваривается. Герметик должен потечь через нахлёст и вытеснить воздух, пока фольга отводит тепло от соединения. Шов, который выглядит закрытым, может сохранять канал вдоль кромки фольги там, где полимер не смочил поверхность, и если тепла оказалось меньше нужного, слой остался нерасплавленным и не заполнил зазор у кромки.
Плечо — второе соединение и более трудное, потому что оно соединяет два разных материала: литую головку из одной смолы и внутренний термосвариваемый слой ламината из другой. Граница должна держать, пока пользователь подвешивает тубу за крышку и сжимает плечо той же рукой, поэтому напряжение сосредоточено на переходе от жёсткой головки к гибкой стенке. Именно на этом переходе начинается частичное отслоение, потому что там складываются напряжение изгиба и напряжение подвешивания.
Оба соединения обнажают срезанную кромку фольги для наполнения. Незащищённая кромка доступна для воздействия, и оно распространяется вдоль фольги и под ламинатом, поэтому качество резки и способ заворота шва важны не меньше самой фольги. Закрыть кромку герметиком — решение переработчика, и по этой причине две тубы с одинаковой фольгой могут вести себя совершенно по-разному на линии наполнения.
Почему поверхность фольги должна быть способной к склеиванию, а не блестящей?
Покупатель судит о фольге по блеску. В ламинате для туб блеск — декоративное свойство, а прочность связи — производственное, и они не всегда совпадают.
Ламинирование зависит от того, смачивает ли фольга клей или экструзионное покрытие и держится ли за них. Остатки прокатного масла, толстый слой оксида или полированная поверхность ослабляют это сцепление.
Dive deeper
Фольга выходит с прокатного стана с плёнкой смазки и несёт тонкий слой оксида, который образуется за мгновения контакта с воздухом. И то, и другое полезно при прокатке и враждебно адгезии. Поэтому переработчику нужна поверхность, подготовленная к склеиванию: обезжиренная, с контролируемым оксидом и часто загрунтованная или покрытая лаком со стороны склеивания, чтобы клей встречал известную поверхность. Зеркальный блеск не является целью, и слегка матовая равномерная поверхность даёт клею больше зацепления, чем полированная.
Две стороны прокатанной фольги неодинаковы. Одна блестящая, потому что шла по валку, другая матовая, потому что шла по другому слою, и они несут разное количество смазки и разный оксид. Ламинат для тубы задаётся так, чтобы одна сторона смотрела на печатную плёнку, а другая на продукт, и лак обычно наносится на сторону склеивания. Если структура не указывает, где какая сторона, переработчик угадывает, а печать на матовой стороне даёт другой внешний вид. У каждой стороны своя роль, и смешение ролей портит обе.
Качество связи зависит также от клея, давления в валах и скорости линии, поэтому фольга, которая хорошо ламинируется на одной линии, может не ламинироваться на другой. Поэтому смена поставщика фольги считается сменой структуры и проходит повторную квалификацию на линии туб, а не только в испытании на отслаивание. Способность к склеиванию — свойство процесса, и оно приобретается у ламинатора.
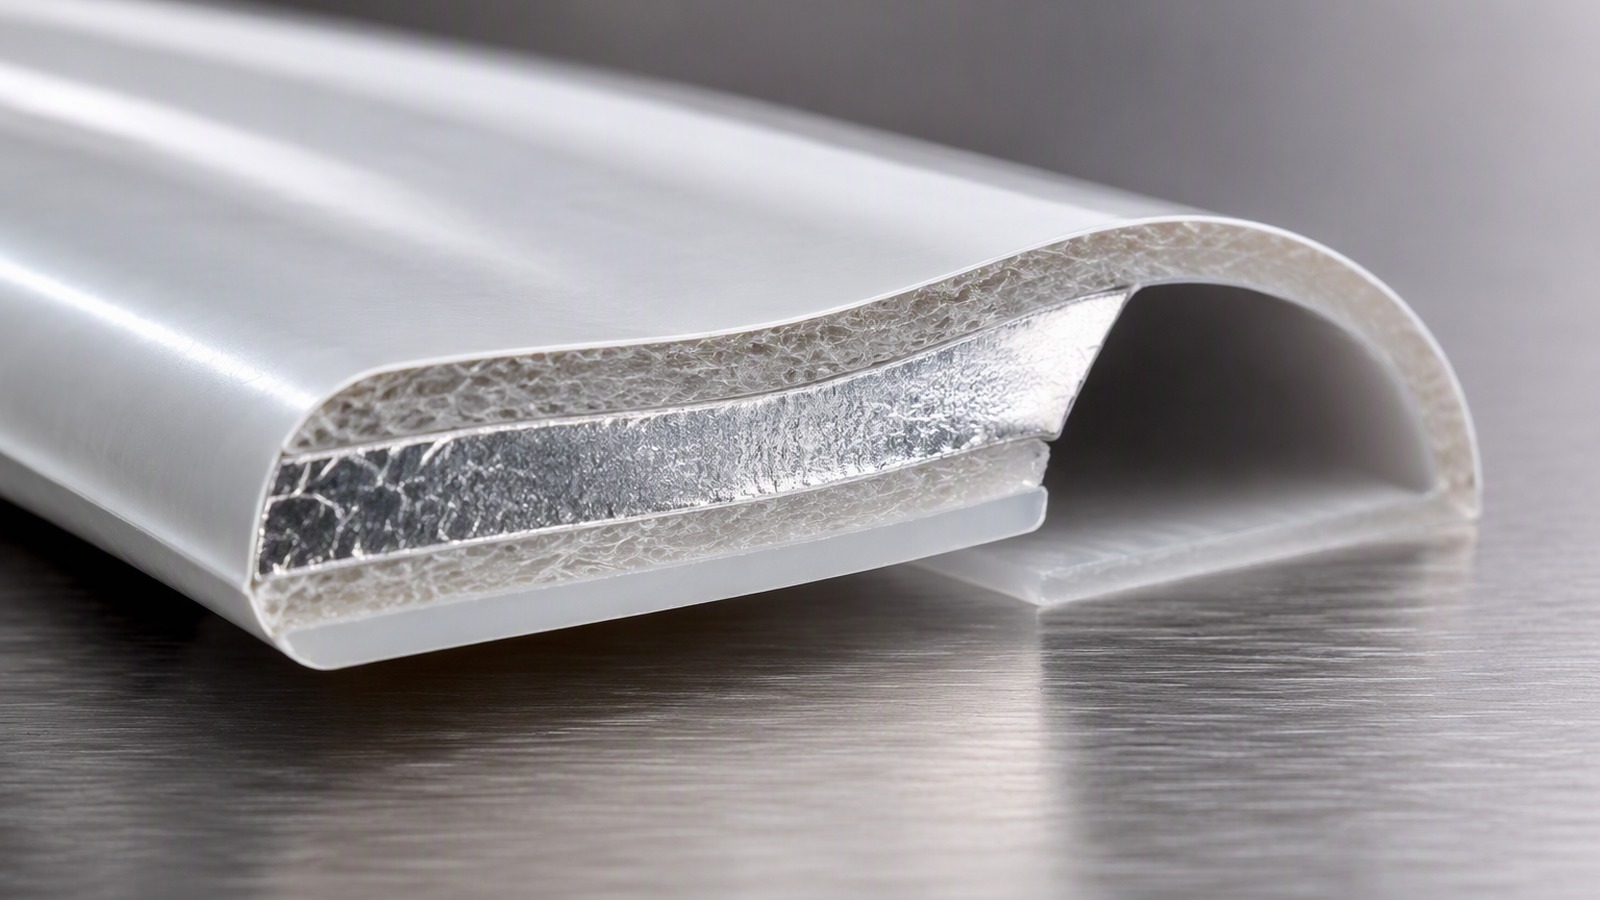
Почему ламинат для тубы задают структурой, а не одной толщиной?
Толщина говорит, сколько металла в стенке, но не говорит, что стенка делает, как она гнётся, сваривается и печатается.
Ламинат для тубы — это набор: печатная плёнка, краска, клей, фольга, клей, термосвариваемый слой. Порядок, смолы, сплав и нагартовка определяют работу; толщина задаёт лишь один вход.
Dive deeper
Два ламината могут иметь одинаковую толщину фольги и вести себя по-разному. Жёсткая наружная плёнка из полиэстера держит форму и хорошо печатается, но сопротивляется сдавливанию и может растрескать фольгу на складке. Более мягкая плёнка сжимается легко и лучше поддерживает фольгу, но может исказить печать на дорне. Термосвариваемый слой делает ту же работу с другого конца: мягкий сваривается при меньшей температуре и сильнее ползёт, жёсткий сопротивляется ползучести и требует от шва больше энергии.
Сплав и нагартовка важны не меньше толщины. Сплавные варианты 8011, 8021, 8079, 1235, 1100 и 3003 ведут себя по-разному при прокатке и при изгибе, а нагартовка, выбранная под формуемость, не та же, что выбранная под жёсткость. Поэтому фольгу для туб обсуждают как диапазон 0,005–0,20 мм с указанием сплава и нагартовки, и поэтому две фольги одной толщины с разной нагартовкой не взаимозаменяемы. Спецификация, в которой указана только толщина, оставляет открытыми две самые значимые переменные. Марка без нагартовки — это неполный ответ на вопрос о структуре.
Структурная спецификация также фиксирует сторону печати, лак, тип шва и смолу плеча — четыре вещи, которые действительно отказывают в эксплуатации. Поставщики публикуют фольгу для упаковки и тары по сплаву и нагартовке именно поэтому: марка — это начало, а набор слоёв — это спецификация. Поэтому разговор начинается со сплава, а не с толщины.
Как печать, формование, сварка шва и приварка плеча ограничивают фольгу?
Туба изготавливается последовательно, и каждый шаг проводит полотно через определённое воздействие: печать совмещает краску, формование сгибает, сварка нагревает, приварка соединяет деталь.
Каждый шаг сужает окно фольги: она должна оставаться плоской при печати, гнуться без трещин вокруг дорна, выдерживать тепло шва и соединяться со смолой плеча.
Dive deeper
Печать выполняется на плоском полотне, обычно флексопечатью или глубокой печатью, после чего полотно перематывают и разрезают на полосы. Приводка проще в плоском виде, чем на изогнутом корпусе, но полотно не должно вытягиваться неравномерно, а фольга с остаточной серповидностью или провисшей кромкой печатается с уходом приводки по одной стороне. Ширину задают с учётом допуска на резку, внутри диапазона 100–1500 мм, а сердечник выбирают под размотку, 76 мм или 152 мм. Полотно, натяжение которого не выдержано, даёт тубы разного диаметра, и это первым проявляется на боковом шве.
Формование оборачивает печатное полотно вокруг дорна и сводит две кромки. Фольга изгибается по радиусу тубы, и чем меньше радиус, тем сильнее должна тянуться наружная плёнка и тем больше требуется от фольги — гнуться без трещин. Туба малого диаметра поэтому сложнее крупной, и разговор о сплаве и нагартовке идёт раньше разговора о толщине. Каждый шаг в сторону меньшего диаметра повышает требования: изгиб резче, радиус меньше, нужна более подходящая нагартовка.
Сварка шва подаёт тепло и давление на нахлёст, а приварка соединяет плечо. Оба шага тепловые и оба зависят от того, как быстро тепло проходит через слои: более толстая фольга отводит его быстрее, а лак добавляет слой, который нужно пройти. Фольга сама ничего не сваривает, но задаёт условия, в которых работает герметик, поэтому материалы объединений производителей фольги рассматривают шов как результат конкретной линии, отрабатываемый на самой конструкции тубы, а не на общем образце.
Что должно быть указано в запросе, прежде чем назвать цену на фольгу для туб?
Цена за тонну — это не запрос. Без структуры и наполнения любая цифра будет догадкой, а любое сравнение поставщиков — бессмысленным.
Укажите набор слоёв со смолами и толщинами, систему печати и лака, тип шва и плеча, размеры, химию наполнения, а затем ширину, сердечник и количество.
Dive deeper
Первый блок — структура, слой за слоем от печатной стороны к стороне продукта: какая плёнка, какая краска, какой клей, какая фольга, какой термосвариваемый слой и какая толщина у каждого. Назовите сплав и нагартовку, если они уже заданы, и укажите, будет ли фольга лакированной или загрунтованной и с какой стороны. Если структура ещё открыта, так и скажите и опишите, что туба должна выдерживать, а не из чего она должна состоять: наполнение, температуру, изгиб и ожидаемый срок использования.
Второй блок — формат. Диаметр, длина, отверстие, тип головки, крышка и способ наполнения меняют ламинат. Туба, наполняемая горячей массой или продуктом, который воздействует на герметик, требует другого набора, чем туба с холодным инертным кремом. Скажите, что содержит продукт и как он хранится, потому что алюминиевая фольга для упаковки становится конкретной маркой только тогда, когда известно наполнение.
Третий блок — коммерческий и логистический: ширина резки, диаметр сердечника, количество на типоразмер, упаковка и порт назначения. Количества котируются от 3 MT на типоразмер, а обычные порты — Циндао, Тяньцзинь и Шанхай. Для узкой полосы тубы фольга 8079 толщиной 0,02 мм служит обычной отправной точкой, а выбор сплава и нагартовки следует из набора слоёв. Поставщик, получивший все три блока, отвечает структурой, а не ценой на неизвестное.
Туба — это ламинат раньше, чем упаковка: фольга задаёт барьер, пластики — сварку и сдавливание, а швы решают, переживёт ли это всё.