لماذا تحتاج رقائق الألمنيوم كورونا أو برايمر قبل الطلاء؟
وجه الرقائق اللامع ملساء ومؤكسد ويحمل زيت الدرفلة، فيرتكز الالتصاق على أضعف ثلاث آليات. معالجة الكورونا والبرايمر تغيّران ذلك السطح، ولكل منهما عمل مختلف.
لماذا تحتاج رقائق الألمنيوم كورونا أو برايمر قبل الطلاء؟
عبوة اجتازت كل فحص يدوي على الخط قد تتقشّر بعد أشهر في المخزن، والسطح الذي بُنيت عليه هو السبب عادةً.
الرقائق اللامعة المكشوفة ملساء وقليلة التفاعل في الهواء وتحمل بقايا زيت الدرفلة، فلا يجد الحبر أو اللاصق ما يتشبث به. معالجة الكورونا أو البرايمر تغيّر ذلك السطح، ولا تُصلح أي منهما اختيارًا خاطئًا للطلاء.
الأسئلة الثمانية التالية تتبع السطح من مصنع الدرفلة إلى رأس الطلاء: ما تحتاجه الرابطة، وما تقدمه كل معالجة، وكيف يُفصل عيب السطح عن عيب التركيبة.
ما الذي يُثبّت الطلاء على الألمنيوم فعلًا؟
تُوصف الالتصاقية كحدث واحد، لكنها ثلاثة أحداث، والعبوة المكتملة تحتفظ بأضعفها فقط.
التبليل والتشبث المجهري والرابطة الكيميائية تعمل معًا. على السطح اللامع المكشوف تكون الثلاثة ضعيفة، فترتكز الرابطة على أضعفها وتنفك بعد أشهر لا فورًا.
Dive deeper
ابدأ بالتبليل. يجب أن يمتد اللاصق على المعدن بدل أن يتكوّر في قطرات، لأن السائل الذي ينسحب إلى قطرات يلامس السطح في جزر متفرقة ويترك ما بينها فراغًا لا يحمل شيئًا.
مساحة التلامس هي عملة الالتصاق، والتبليل هو ما يشتريها. السطح الذي يرفض سائلًا يرفضه أيًّا كان ضبط الخط، ولا يغيّر ذلك ضغط الأسطوانة ولا زمن المكث.
التشبث ميكانيكي، والرقائق لا تقدم منه شيئًا تقريبًا. مصنوعة بين أسطوانات صلبة، فلا بنية مفتوحة تغزوها البوليمرات: لا مسام ولا ألياف ولا أسنان. وما يبقى من ملمس سطحي، وطبقة زيت رقيقة تكفي لدفنه.
الرابطة الكيميائية هي الحلقة التي تحميها المعالجة. الألمنيوم الحديث الدرفلة نشط، لكنه يلقى الهواء فورًا وينمو عليه أكسيد مستقر ضعيف الاستقبال، فيجب أن تنفذ الرابطة عبر تلك الطبقة وأن تملك كيمياء لا يقدمها المعدن العاري، كما توضح مواد مرجعية عن رقائق الألمنيوم.
الثلاثة ضعيفة على السطح نفسه في الوقت نفسه، وهذا ما يجعل الرقائق اللامعة أصعب الحالات لا أسهلها. قد تبدو الرابطة سليمة وهي لم تُبلّل جيدًا فقط،
وليس التبليل مسألة وقت انتظار فقط. السطح الذي يمتص السائل بسرعة قد يبدو مثاليًا، لكن الامتصاص السريع يعني غالبًا أن السائل دخل في مسام أو شقوق لا أن الرابطة تشكلت، وهذا فرق يظهر فقط عند التحميل.
والمعنى العملي أن السطح الذي يبدو جيدًا في فحص سريع قد يكون قد ابتلّ ولم يرتبط.
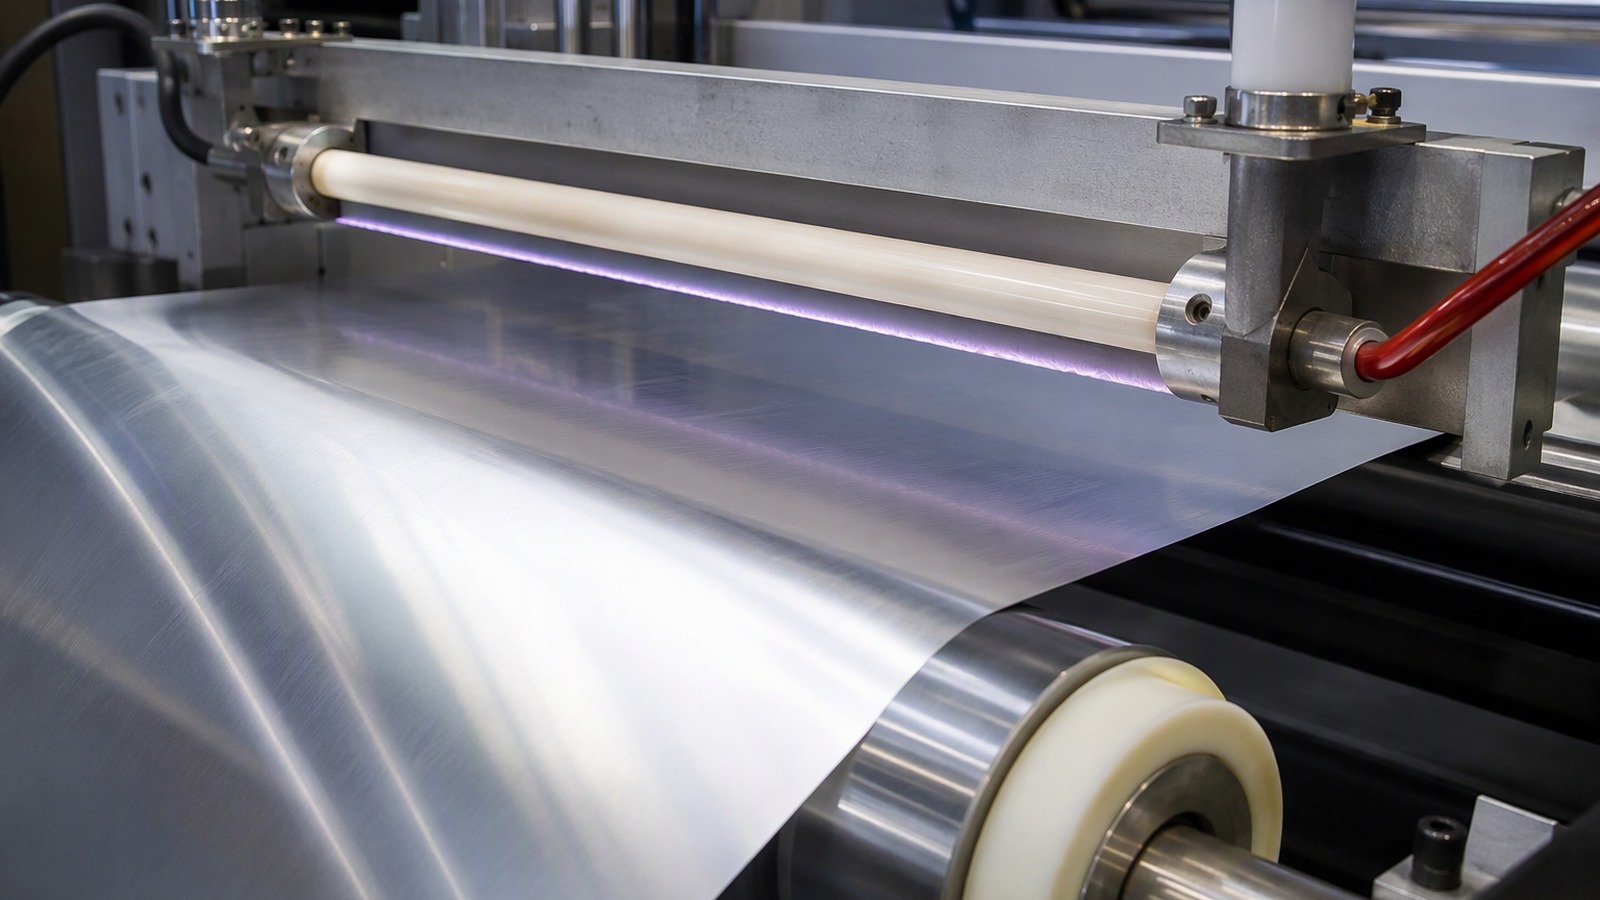
لماذا يأتي زيت الدرفلة أولًا، ولماذا لا تُعدّ المسحة معالجة؟
كل لفة تصل وبها بقايا الزيت الذي منعها من الالتصاق بنفسها في المصنع، وهي مستقرة في المكان الذي يجب أن تتشكل فيه الرابطة.
الزيت طبقة إطلاق بطبيعتها. المسحة ترفع ما تصله وتترك الكيمياء كما هي؛ أما المعالجة فتُغيّر السطح بدل أن تكتفي بتنظيفه.
Dive deeper
زيت الدرفلة لم يأتِ بالمصادفة. إنه جزء من العملية، يستقر طبقة تتفاوت عبر العرض وعلى طول اللفة، ووظيفته منع التصاق اللفات ببعضها مع ضبط الاحتكاك عند فجوة الأسطوانات.
على خط التحويل تصبح الطبقة نفسها عقبة. اللاصق يبلّل الزيت أسهل مما يبلّل الأكسيد، فقد تتشكل الرابطة فوق الطبقة لا على المعدن، وهي رابطة تحمل الطلاء بما يكفي لتنجو من فرك بالإبهام.
وهي أيضًا الرابطة التي تنفك في عبوة مكتملة بعد أشهر تحت الحمل. الرد المعتاد مسحة بمذيب، وهي تبدو حاسمة، لكن المذيب يتبخر ويعيد توزيع ما ذابه طبقة أرق وغير متساوية عبر شريط عريض.
والتنظيف يترك الكيمياء التي تحته دون مساس، فيبقى الأكسيد ضعيف الاستقبال حيث ذهب الزيت. والعينة التي مُسحت باليد ليست السطح الذي جرى على الآلة، وهذا هو الحجة الحقيقية لوحدة قابلة للتكرار على الخط.
والترتيب يهم أيضًا. معالجة تُطبّق فوق طبقة سميكة تعمل على الطبقة بقدر ما تعمل على المعدن، فلا تتكرر النتائج من لفة إلى لفة، ولهذا تبدأ حتى عملية ورنيش رقائق الألمنيوم
وقد يبدو الزيت مفيدًا لأنه يمنع الخدوش أثناء اللف، لكنه في الوقت نفسه يفصل بين المعدن واللاصق. وحين يُطلب من المورد تقليل بقايا الزيت، فإن ذلك يغيّر سلوك اللفة على الخط، ويجب أن يُختبر قبل أن يُعتمد.
والكمية التي تُقبل في منتج قد لا تُقبل في آخر، لأن ما يتحمله لاصق مذيب لا يتحمله نظام مائي.
ماذا تفعل معالجة الكورونا بسطح معدني، وأين تتوقف عن النفع؟
الكورونا لا تضيف شيئًا إلى الشريط. إنها تغيّر الطبقة الخارجية لما يمر تحتها، ولهذا فهي سريعة وسهلة الموضع على الخط.
تفريغ كهربائي في الهواء قرب الشريط يولّد أنواعًا نشطة تهاجم الطبقة العضوية على المعدن وتؤكسدها إلى شيء أكثر قطبية وأقبل للتبليل.
Dive deeper
على شريط بلاستيكي تُفهم الكورونا كتنشيط لسلاسل البوليمر عند السطح. على المعدن يختلف المبدأ: أول ما يلقاه التفريغ أكسيد ومواد عضوية مستقرة عليه، معظمها بقايا درفلة ومناولة.
الأنواع النشطة تؤكسدها إلى شظايا أكثر قطبية. يصبح السطح أقبل للتبليل، فيمتد اللاصق أو الحبر بدل أن يتكوّر، وتُزال المواد ضعيفة الارتباط، فيلقى الطلاء شيئًا أقرب إلى المعدن من الزيت.
الأثران محصوران في الطبقات الجزيئية الخارجية، وهو كافٍ للتبليل وغير كافٍ لما سواه. الكورونا لا تبني طبقة كيمياء مختارة؛ إنها تعدّل ما هو موجود أصلًا، ولا تذهب أعمق مما يصل إليه التفريغ.
ولا تنفع إذا كانت الطبقة العضوية سميكة، لأنها تعمل عند سطح تلك الطبقة لا عبره. ولا تُغلق السطح أمام التلوث التالي، فقد تلتقط اللفة المعالجة مواد مرة أخرى في التخزين أو في طريقها إلى رأس الطلاء.
ولا تفعل شيئًا لرابطة تحتاج جسرًا كيميائيًا لا سطحًا قابلًا للتبليل. وحدّ ثانٍ يظهر متأخرًا: الأثر بقدر جودة الشريط الداخل إلى الوحدة، فالشريط غير المتساوي يُعالج بشكل غير متساوٍ، كما تشير ملاحظات رابطة صناعية للألمنيوم
وهنا يظهر فرق عملي بين المعالجة والتنظيف: التنظيف يزيل ما لا تريده، والمعالجة تُنشئ حالة سطح تريدها. والكورونا تفعل الاثنين جزئيًا، لأنها تزيل المواد ضعيفة الارتباط وتؤكسد ما تبقى، لكنها لا تختار الكيمياء التي تتركها.
ولهذا تُقاس المعالجة بمعيار واحد هو سلوك الطلاء عليها، لا بمظهر الشريط بعد خروجه من الوحدة.
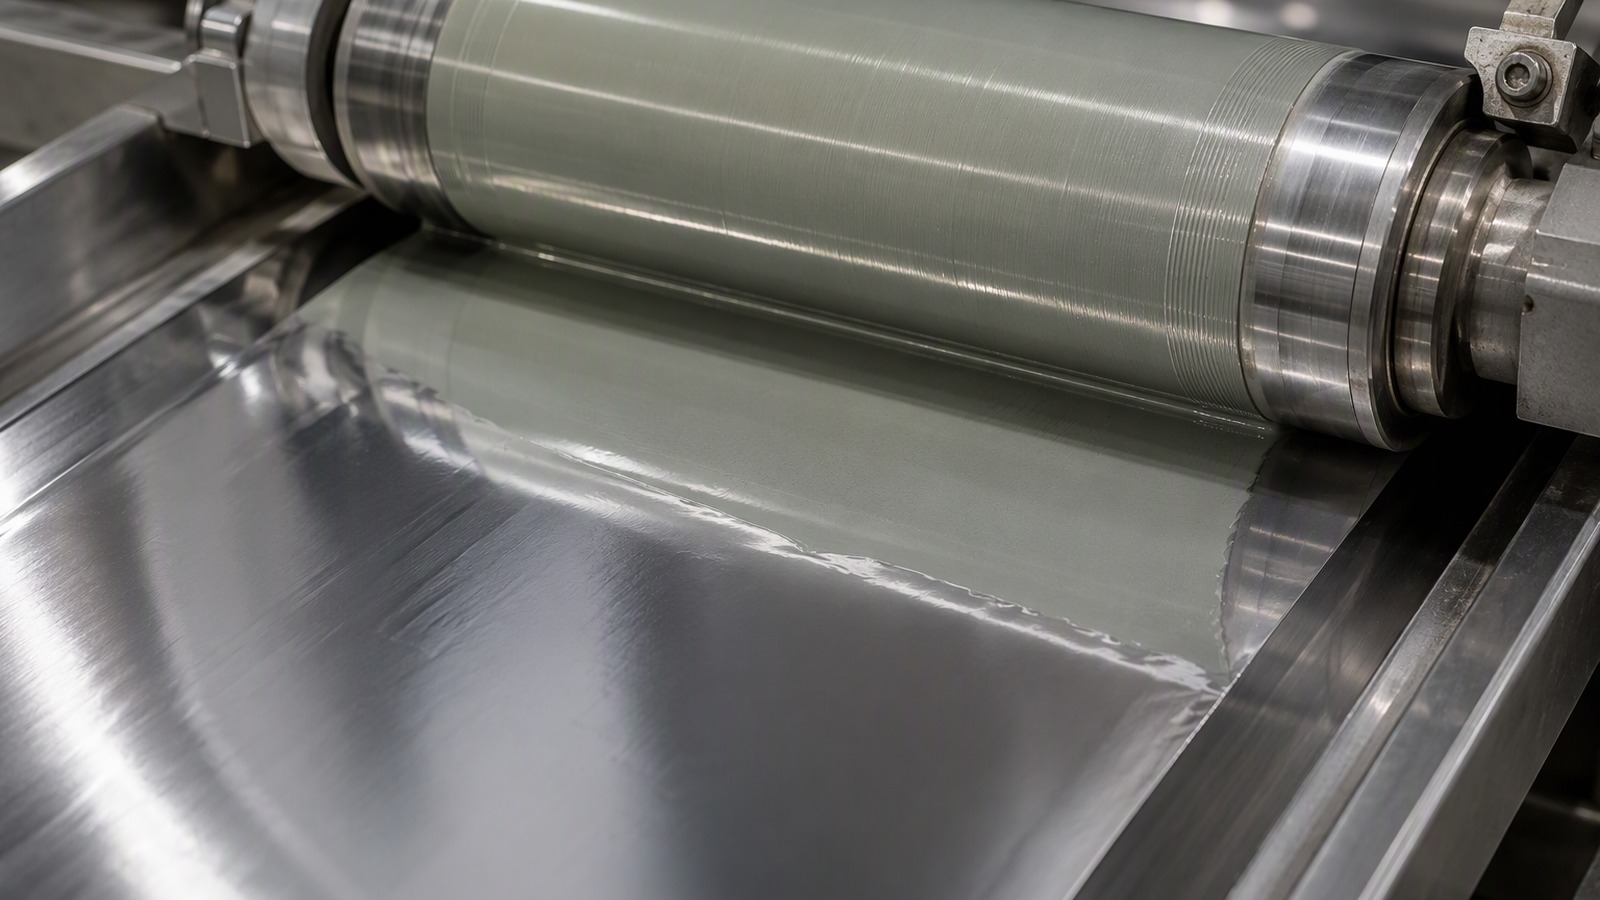
ماذا يفعل البرايمر ولا تستطيعه الكورونا، ولماذا يُستخدمان أحيانًا بالتتابع؟
البرايمر مادة لا أثر. يضع كيمياء مختارة على المعدن حتى يكفّ السطح البيني عن الاعتماد على حالة اللفة.
الكورونا لا تترك طبقة خلفها. البرايمر يودع طبقة ترتبط بالأكسيد تحتها وبالطلاء فوقها، وتحفظ ذلك السطح البيني مستقرًا في التخزين.
Dive deeper
الفرق في النوع لا في الدرجة. الكورونا تغيّر الطبقة العليا من الموجود أصلًا على المعدن؛ والبرايمر يضيف طبقة تركيبها مختار، وهذا يغيّر ما يلمسه الطلاء التالي فعلًا.
للبرايمر أربعة أسباب. يقدّم كيمياء محددة ترتبط بأكسيد من جهة وبورنيش أو حبر أو لاصق معين من الجهة الأخرى، فيُجسر عدم التوافق بدل تركه للحظ.
ويحمل كيمياء اقتران تتفاعل مع المعدن بدل أن تستقر عليه فقط. ويُغلق السطح، فيكفّ السطح البيني عن التعرض لما تلقاه اللفة بعد ذلك. ولكونه رقيقًا ومرنًا، يمتص بعض الإجهاد حين يُثنى الشريط أو يُلحم حراريًا.
وبالتتابع، يقوم الاثنان بعملين مختلفين في مرور واحد: الكورونا تهيّئ المعدن حتى يتشبث البرايمر، والبرايمر يوفّر الكيمياء الباقية التي لا تستطيعها الكورونا. تجاوز الأولى يترك برايمر فوق زيت؛ وتجاوز الثانية يترك سطحًا مبللًا وليس خلفه شيء.
ولا تتابع قاعدة ثابتة. بعض الأنظمة تحتاج كورونا وحدها، وبعضها برايمر وحده، وبعضها الاثنين. وأيها ينطبق سؤال عن الطلاء يُجاب عنه في تجربة المُحوِّل؛ وعلى قياس خفيف مثل رقائق ألمنيوم 8079
ومن هنا فإن سؤال كورونا أم برايمر ليس سؤال تفضيل. الكورونا تعمل على السطح القائم، والبرايمر يُنشئ سطحًا جديدًا، ومتى احتاج الطلاء كيمياء محددة فالبرايمر هو الجواب، ومتى احتاج تبليلًا فقط فالكورونا تكفي.
والاختيار يخضع لبنية العبوة نفسها: ما تتعرض له من ثني وحرارة ومحتويات يحدد ما يكفي.
لماذا يجب مطابقة المعالجة للطلاء بدل تثبيتها كقاعدة داخلية؟
الضبط الذي ينجح مع لاصق واحد ليس معيارًا. إنه نتيجة حُصل عليها بذلك اللاصق وعلى ذلك الخط، وهي لا تنتقل معها.
القاعدة الداخلية تبقى لأنها تنجح عادةً، وتفشل بالضبط حين يصل طلاء جديد. الأنظمة المذيبة والمائية وبلا مذيب تُبلّل سطح المعدن بطرق مختلفة.
Dive deeper
تختلف الطلاءات في كيفية وصولها إلى المعدن. اللاصق المذيب يبلّل السطح بسهولة؛ أما النظام المائي فيصارع قطبية السطح وتوتره السطحي في الوقت نفسه، ويرفض أسطحًا يقبلها النوع المذيب.
واللاصق بلا مذيب يصل بلزوجة أخرى وشهية أخرى للملمس السطحي، وورنيش اللحام الحراري عليه أن ينجو من مكبس ساخن دون أن يُعصر بعيدًا عن السطح البيني. كل منها يتصرف بشكل مختلف على السطح المهيأ نفسه.
ولهذا فمستوى معالجة موروث من منتج سابق تخمين. وهو عادةً قريب بما يكفي للتشغيل، وهنا المشكلة: الخط ينتج عبوات قابلة للبيع، والعبوات تخرج، والفشل يظهر في سوق لم يعد المُحوِّل يتحكم فيه.
وثمة عدم توافق ثانٍ يسهل إغفاله، لأن كيمياء البرايمر وكيمياء الطلاء تتفاعلان. برايمر مختار لورنيش معين قد يمنع الالتصاق بآخر، أو يترك سطحًا لا يتشبث به حبر بعينه، حتى لو طُبّق بإتقان.
فالتركيبة تُعتمد كتركيبة، ولا تُجمع من جزأين معتمدين كل على حدة. والمنطق نفسه يجري على خط الطباعة، حيث يظهر رقائق الألمنيوم للملصقات
والمشكلة أن القاعدة الداخلية لا تُختبر مرة واحدة ثم تُنسى. فالمواد تتغير من مورد إلى آخر، وحتى الشحنة نفسها قد تختلف، فيجب أن تكون هناك نقطة إعادة تحقق كلما تغيّر أحد الطرفين.
وهذا لا يعني إعادة الاعتماد كل أسبوع، بل يعني أن التغيير يستدعي دليلًا، وأن كل اعتماد يُكتب بجانبه تاريخه، لأن الذاكرة المؤسسية تضعف أسرع من الملف.
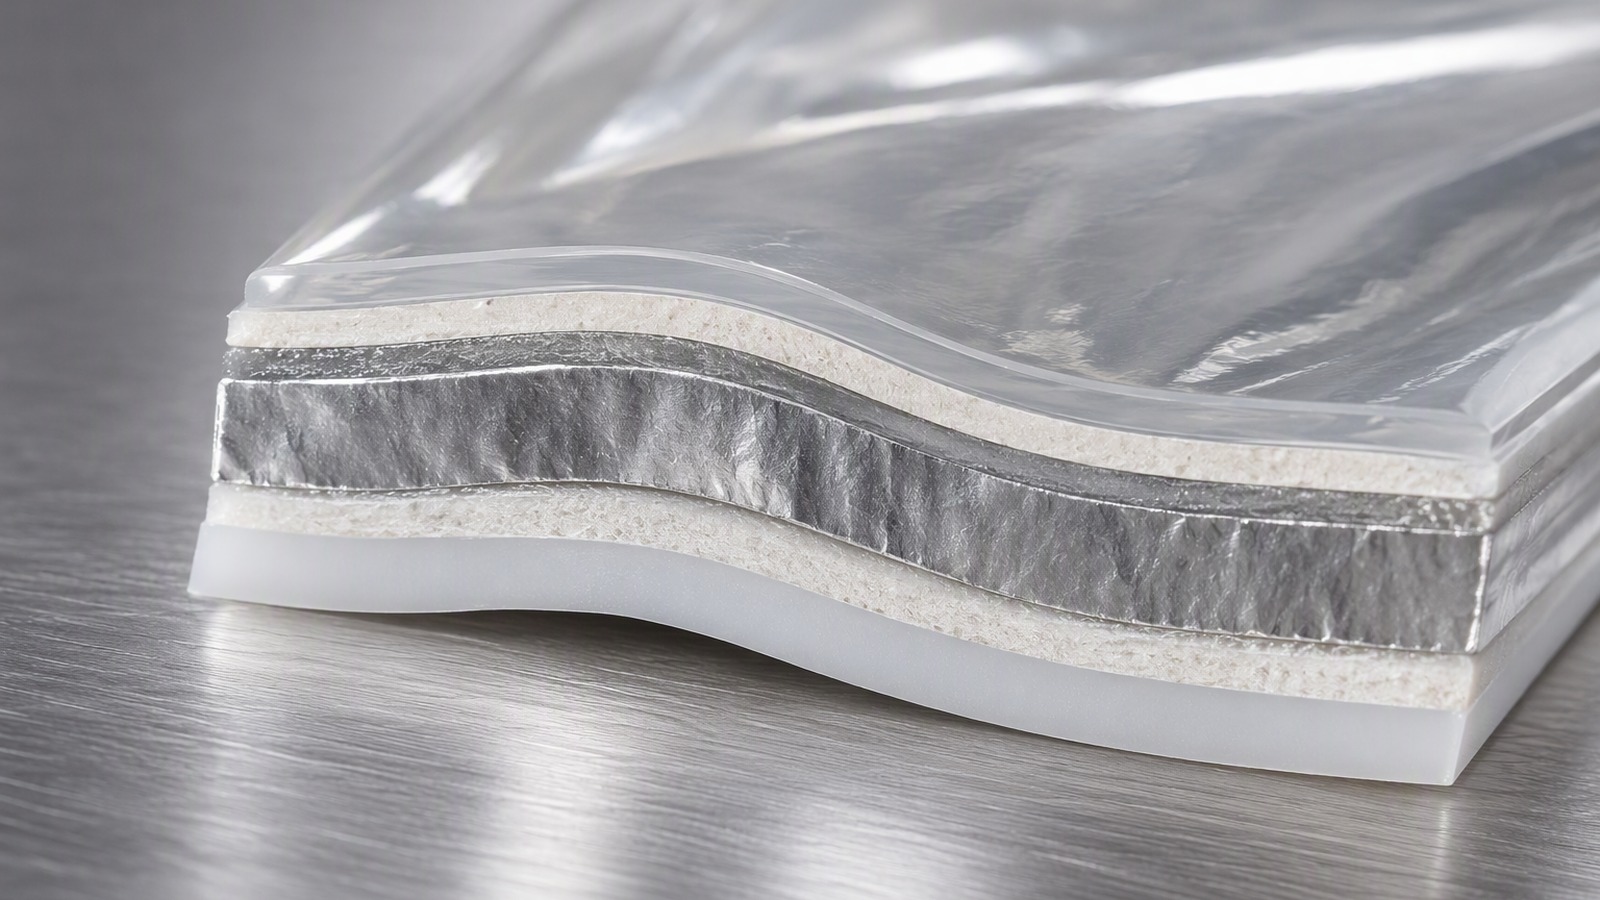
لماذا قد يكون السطح مفرط المعالجة سيئًا كالسطح ناقص المعالجة؟
المعالجة ليست مقبضًا لا يضر إلا إذا نقص. بعد حد معين يتلف السطح بدل أن يُهيأ، ويبدو الفشل مشابهًا تمامًا.
المعالجة الزائدة تُفكك الطبقة التي يجب أن يرتبط بها الطلاء وتترك مواد سائبة عند السطح البيني. فتنفك الرابطة قرب المعدن.
Dive deeper
نقص المعالجة سهل التصور: يبقى الزيت، والسطح غير مستقبل، والطلاء يستقر فوقه ثم ينفك. أما فرط المعالجة فيصل إلى نتيجة مشابهة من طريق آخر، وهذا ما يضلل من يتوقع أن يبدو الاثنان متعاكسين.
وإذا تجاوز التفريغ حده، أخذ يُتلف السطح الذي كان عليه أن يهيئه. ينمو الأكسيد أقل تماسكًا، وتتفتت المواد العضوية إلى شظايا تبقى على الشريط طبقة حدّية ضعيفة، فيرتبط الطلاء بشيء ضعيف التثبيت.
فالفشل يصبح تماسكيًا داخل تلك الشظايا، قريبًا من السطح البيني، ويُقرأ كضعف التصاق وهو في الحقيقة سوء تهيئة. والرقائق الرقيقة أقل تسامحًا: المعالجة العنيفة تعلّم السطح وتُخلّ باستواء يحتاجه الطلاء.
وقد تصل إلى الوجه الخلفي على قياس خفيف، فيتغير انحلال اللفة وسلوك الوجه الثاني عند طلائه. ثم الفخ الاقتصادي: إذا كان القليل ينفع، فلا بد أن الكثير ينفع أكثر، فينزلق الضبط صعودًا على مدى أشهر.
والعَرَض سلسلة إخفاقات لا يربطها أحد بتغيير جرى قبل ذلك بزمن. والمخرج هو المدخل: حدّد ما يحتاجه الطلاء، وأثبته في تجربة، وسجّله مع المواد التي ينتمي إليها. والقياس والدرجة يستحقان الانضباط نفسه على لفة رقائق ألمنيوم.
والمعالجة الزائدة تُستهلك أيضًا: طاقة أكبر، وتآكل أسرع للأقطاب، وحاجة إلى صيانة أكثر. وقد يظهر أثرها الأول على الشريط نفسه قبل أن يظهر على الرابطة.
والأسوأ أنها تُنتج عيبًا يشبه عيب نقص المعالجة، فيُضاف علاج خاطئ إلى مشكلة قائمة.
كيف يميّز المُحوِّل مشكلة المعالجة من مشكلة اللاصق؟
كلتاهما تصل بالشكوى نفسها، وغالبًا تُبلَّغ كتقشّر. والفرق يُرى في موضع الفشل وفي كيفية تفاوته.
انظر إلى سطح الفشل، وإلى النمط عبر الشريط، وإلى ما إذا كان العيب يتبع شحنة الرقائق أم شحنة اللاصق.
Dive deeper
ابدأ بالموضع. إذا انفصل الطلاء نظيفًا وترك سطحًا لامعًا، فقد فشلت الرابطة عند السطح البيني، وهذا يشير إلى التهيئة. وإذا انشق اللاصق من داخله، فقد صمد السطح البيني وأصبح الشك في اللاصق أو في إنضاجه.
وإذا كان الفشل داخل طبقة شظايا، فالسطح هُيّئ بشكل سيئ أو مفرط. ثم انظر إلى النمط: عيب يتبع الموضع عبر العرض أو حافة أو وصلة لحام هو حكاية خط وسطح، لا حكاية تركيبة.
والعيب المنتظم عبر الشريط والثابت من لفة إلى لفة ينتمي على الأرجح إلى اللاصق أو إلى ظروف الطلاء. ثم افصل الشحنات: الرقائق المشتبه بها مع لاصق سليم، واللاصق المشتبه به على رقائق سليمة، في اليوم نفسه.
فإن تبع العيب الرقائق فالسطح متهم؛ وإن تبع اللاصق فربما كان السطح بريئًا. تجربة واحدة تجيب أكثر من الآراء، ولا تحتاج شيئًا لا يملكه المصنع.
وغشاء ماء فحص خام: إذا سُكب على سطح مهيأ بقي متصلًا أو انسحب رقعًا، وهذا يقول إن كان السطح مستقبلًا لا إن كان صحيحًا. ومادة رابطة الألمنيوم في الولايات المتحدة
وقد يُختصر كل ذلك بسؤال واحد: لو غيّرنا الرقائق وحدها، هل يتغير الفشل؟ ولو غيّرنا اللاصق وحده، هل يتغير؟ الإجابة عن السؤالين تحدد الطرف المسؤول قبل أي تحليل أعمق.
ومن المفيد أن يُسجل تاريخ كل لفة وتاريخ كل شحنة لاصق، لأن العيب غالبًا يتبع الأقدم.
ما الذي يُتفق عليه مع مورد الرقائق، وما الذي يبقى على خط المُحوِّل؟
القسمة واضحة حين تُكتب. المورد يملك المعدن وحالته عند الوصول؛ والمُحوِّل يملك كل ما يحدث بعد فتح اللفة.
السبيكة والدرجة والقياس والعرض والتشطيب موضع اتفاق. أما ضبط المعالجة واختيار البرايمر ووزن الطلاء والإنضاج فلمصنع التحويل.
Dive deeper
من جهة المورد تدور الاتفاقات حول ما يصل: السبيكة والدرجة لأنها تغيّر سلوك المعدن عبر الوحدة؛ والسمك وتفاوته لأن القياس الخفيف أقل تسامحًا مع المناولة؛ والعرض والقلب واللف لأن التوجيه يحدد ما إذا كان الشريط يلقى المعالجة بالتساوي.
والتشطيب السطحي موضع اتفاق أيضًا، فالوجه اللامع والمطفي لا يقدمان السطح نفسه للطلاء. وكذلك حالة التوريد: كم زيت درفلة مقبول، وكيف تُحمى اللفة، وهل يهيّئ المصنع السطح.
وكل ما بعد ذلك يبقى مع المُحوِّل: المعالجة وضبطها، والبرايمر ووزنه، واللاصق أو الحبر، وظروف التجفيف والإنضاج، والتجربة. والرقم المستعار نقطة بداية لا مواصفة.
وحين تأتي المادة من رقائق الألمنيوم للتغليف والحاويات، يمكن أن يشمل الاستفسار السبيكة 1050 أو 1100 أو 1235 أو 8011 أو 8021 أو 8079، والدرجة O أو H14 أو H18 أو H24، والسمك من 0,005 إلى 0,20 مم، والعرض من 100 إلى 1500 مم، والقلب 76 أو 152 مم، والحد الأدنى 3 MT للمقاس، والشحن من Qingdao أو Tianjin أو Shanghai.
وحين تُكتب، تصبح القسمة دفاعًا: إذا فشل تلصيق، يقول المُحوِّل ما كان المعدن، ويقول المورد ما خرج من المصنع، فتنتقل المحادثة من اللوم إلى السبب، كما تصف رابطة صناعية للرقائق.
والسجل المكتوب يفيد الطرفين: المورد يعرف ما يُتوقع منه، والمُحوِّل يعرف ما لا يُطلب منه. وحين يبقى الحد واضحًا، تصبح المعالجة مسألة تجربة لا مسألة جدال.
تهيئة السطح خطوة قصيرة تقرر عمرًا طويلًا على الرف. طابقها مع الطلاء، وأثبتها على خطك، ودع التجربة تحدد الضبط.