Зачем алюминиевой фольге корона или праймер перед покрытием?
Блестящая поверхность фольги гладкая, окисленная и несёт прокатное масло, поэтому адгезия держится на слабейшей из трёх механизмов. Корона и праймер меняют эту поверхность, и каждая делает своё дело.
Зачем алюминиевой фольге корона или праймер перед покрытием?
Упаковка, прошедшая все проверки на линии, может расслоиться через месяцы на складе, и причина обычно в поверхности, на которую её наносили.
Чистая блестящая фольга гладкая, инертная на воздухе и несёт остатки прокатного масла, поэтому краске и клею почти не за что держаться. Корона и праймер меняют эту поверхность, но не исправляют неверный выбор покрытия.
Восемь вопросов ниже ведут поверхность от прокатного стана до головки нанесения: что нужно соединению, что даёт каждая обработка и как отделить дефект поверхности от дефекта рецептуры.
Что на самом деле удерживает покрытие на алюминии?
Адгезию принято описывать как одно событие. Их три, и готовая упаковка сохраняет только самое слабое.
Смачивание, микроскопическое зацепление и химическая связь работают вместе. На блестящей поверхности все три слабы, поэтому соединение держится на слабейшем и расходится через месяцы, а не сразу.
Dive deeper
Начнём со смачивания. Клей должен растекаться по металлу, а не собираться в капли, потому что жидкость, стягивающаяся в капли, касается поверхности островами, а остальное оставляет пустотой.
Площадь контакта — валюта адгезии, и смачивание её покупает. Поверхность, отвергающая жидкость, отвергает её при любой настройке линии, и давление в зазоре этого не меняет. Без неё остальное не работает: ни зацепление, ни химия не спасают того, чего не коснулись.
Зацепление механическое, и фольга почти ничего не даёт. Прокатанная между жёсткими валками, она не имеет открытой структуры: ни пор, ни волокон, ни рельефа, за который можно зацепиться. Выживший рельеф неглубок, и тонкая плёнка масла её хоронит.
Химическая связь — звено, которое защищает обработка. Свежепрокатанный алюминий реактивен, но сразу встречает воздух и наращивает оксид, стабильный и неохотно принимающий связь, поэтому связь должна пройти сквозь этот слой и нуждается в химии, которой голый металл не даёт, как излагает справочный материал об алюминиевой фольге.
Все три слабы на одной поверхности одновременно, и это делает блестящую фольгу самым трудным, а не самым простым случаем. Соединение может выглядеть надёжным, если оно только хорошо смочило, и ничто в конце линии не отличит его от хорошего, пока время не проведёт проверку.
Отсюда и разочарование: линия работает, брака нет, а претензия приходит из рынка, где уже никто не помнит, как выглядела поверхность при нанесении.
Почему прокатное масло идёт первым и почему протирка — не обработка?
Каждый рулон приходит с остатком масла, которое не давало виткам схватиться на стане, и этот остаток лежит там, где должна образоваться связь.
Масло по назначению — разделительный слой. Протирка снимает то, до чего достаёт, но химию не меняет; обработка меняет поверхность, а не только очищает её.
Dive deeper
Прокатное масло появилось не случайно. Оно принадлежит процессу, лежит плёнкой, которая меняется по ширине и по длине рулона, и его задача — не дать виткам слипнуться, регулируя трение в очаге деформации.
На линии переработки та же плёнка становится препятствием. Клей смачивает масло охотнее, чем оксид, поэтому связь может образоваться поверх плёнки, а не на металле, и держит покрытие достаточно, чтобы пережить растирание пальцем.
Это и та связь, которая расходится в готовой упаковке через месяцы под нагрузкой. Обычный первый ответ — протирка растворителем, и она выглядит решительно, но растворитель испаряется и перераспределяет растворённое тонкой плёнкой, неравномерно по широкому полотну.
Очистка оставляет химию под собой нетронутой, поэтому оксид остаётся неохотным там, где масла уже нет. Образец, протёртый рукой, — не та поверхность, что шла на машине, и это настоящий аргумент за повторяемый агрегат на линии.
Порядок тоже важен. Обработка поверх толстой плёнки работает на плёнку не меньше, чем на металл, поэтому результат не повторяется от рулона к рулону, и поэтому даже лакирование алюминиевой фольги начинается с поверхности, а не с лака.
И производитель фольги, и переработчик видят одну и ту же плёнку, но отвечают за разное: первый — за то, сколько её осталось, второй — за то, что с ней сделали до нанесения. Пока это не разделено, спор идёт о вкусах, а не о причине.
Что корона делает с металлической поверхностью и где перестаёт быть полезной?
Корона ничего не добавляет на полотно. Она меняет самый внешний слой того, что проходит под ней, и потому быстра и легко ставится на линию.
Разряд в воздухе рядом с полотном создаёт активные частицы, которые атакуют органическую плёнку на металле и окисляют её до более полярного состояния.
Dive deeper
На полимерной плёнке корону понимают как активацию цепей полимера у поверхности. На металле механизм другой: первым разряд встречает оксид и органический материал на нём, в основном остатки прокатки и переработки.
Активные частицы окисляют его до более полярных фрагментов. Поверхность становится восприимчивее, клей или краска растекается вместо капель, слабо связанный материал удаляется, и покрытие встречает нечто более близкое к металлу, чем к маслу.
Оба эффекта ограничены самыми внешними молекулярными слоями, чего хватает для смачивания и не хватает для остального. Корона не строит плёнку заданной химии; она лишь изменяет то, что уже есть.
Она не поможет, если органический слой толст, потому что работает на его поверхности, а не сквозь него. И она не закрывает поверхность от следующего загрязнения, поэтому обработанный рулон может снова набрать материал на складе.
И она ничего не даёт связи, которой нужен химический мост, а не смачиваемая поверхность. Второй предел проявляется позже: эффект не лучше полотна, входящего в агрегат, поэтому неравномерная плёнка обрабатывается неравномерно, о чём говорят материалы отраслевой ассоциации по алюминию.
Отсюда практический вывод: корона полезна как быстрый и сухой способ привести поверхность в состояние, пригодное для нанесения, и бесполезна как способ задать химию, которой у металла нет. Её место — в начале процесса, а не вместо его проекта.
Что даёт праймер, чего не может корона, и почему их иногда применяют подряд?
Праймер — это материал, а не эффект: он кладёт на металл выбранную химию, чтобы граница раздела перестала зависеть от рулона.
Корона не оставляет плёнки. Праймер осаждает слой, который связывается с оксидом снизу и с покрытием сверху, и удерживает эту границу стабильной при хранении.
Dive deeper
Разница в роде, а не в степени. Корона меняет верхний слой того, что уже на металле; праймер добавляет слой выбранного состава, и это меняет то, чего касается следующее покрытие.
У праймера четыре основания. Он даёт определённую химию, связывающуюся с оксидом с одной стороны и с конкретным лаком, краской или клеем с другой, поэтому несовпадение двух материалов перекрывается мостом.
Он может нести химию связи, которая реагирует с металлом, а не просто лежит на нём. Он закрывает поверхность, и граница перестаёт быть открытой тому, что рулон встретит дальше. Будучи податливым, он принимает часть напряжения при изгибе полотна или термосварке.
Подряд они делают разную работу за один проход: корона готовит металл, чтобы праймер зацепился, а праймер даёт прочную химию, которой короне не получить. Пропустить первое — праймер ляжет на масло; пропустить второе — останется смачиваемая поверхность без опоры.
Ни одна последовательность не правило. Одним системам хватает короны, другим — праймера, третьим нужно и то и другое. Что применимо — вопрос о покрытии, и отвечают на него в пробе на линии переработчика; на тонком калибре, например на алюминиевой фольге 8079, баланс снова сдвигается.
Разница видна и в хранении: обработанная короной поверхность живёт до следующего загрязнения, а праймер живёт до тех пор, пока цел. Это и есть причина, по которой рулон иногда кроют праймером у поставщика, а не у себя.
Почему обработку нужно согласовывать с покрытием, а не закреплять как внутреннее правило?
Настройка, которая работает с одним клеем, не стандарт. Это результат, полученный с этим клеем и на этой линии, и он не переносится.
Внутреннее правило живёт, потому что обычно работает, и отказывает ровно тогда, когда приходит новое покрытие. Системы на растворителе, на воде и без растворителя смачивают металл по-разному.
Dive deeper
Покрытия различаются тем, как они достигают металла. Клей на растворителе смачивает поверхность легко; водная система одновременно борется с полярностью поверхности и собственным поверхностным натяжением и отвергает то, что растворимый тип принимает.
Клей без растворителя приходит с другой вязкостью и другим аппетитом к рельефу, а термосвариваемый лак должен пережить горячий зазор, не будучи выдавленным с границы раздела. Каждый ведёт себя по-своему на одной и той же подготовленной поверхности.
Поэтому уровень обработки, унаследованный от прежнего продукта, — догадка. Обычно она достаточно близка, чтобы линия пошла, и в этом проблема: линия делает продаваемую упаковку, упаковка уходит, а отказ приходит на рынок, которым переработчик уже не управляет.
Есть и второе несовпадение, которое легко пропустить: химия праймера и химия покрытия взаимодействуют. Праймер, выбранный под один лак, может закрыть адгезию к другому или оставить поверхность, к которой не липнет конкретная краска, даже если он нанесён хорошо.
Сочетание нужно принимать как сочетание, а не собирать из двух отдельно одобренных частей. Та же логика работает на печатной линии, где фольга для этикеток даёт белизну на вырубленном крае после переработки.
И проверять нужно не один параметр, а всю связку: металл, подготовку, праймер и покрытие вместе, потому что по отдельности каждый может быть безупречен. Именно поэтому запись о пробе ценнее записи о настройке, ведь настройка без материалов ничего не значит.
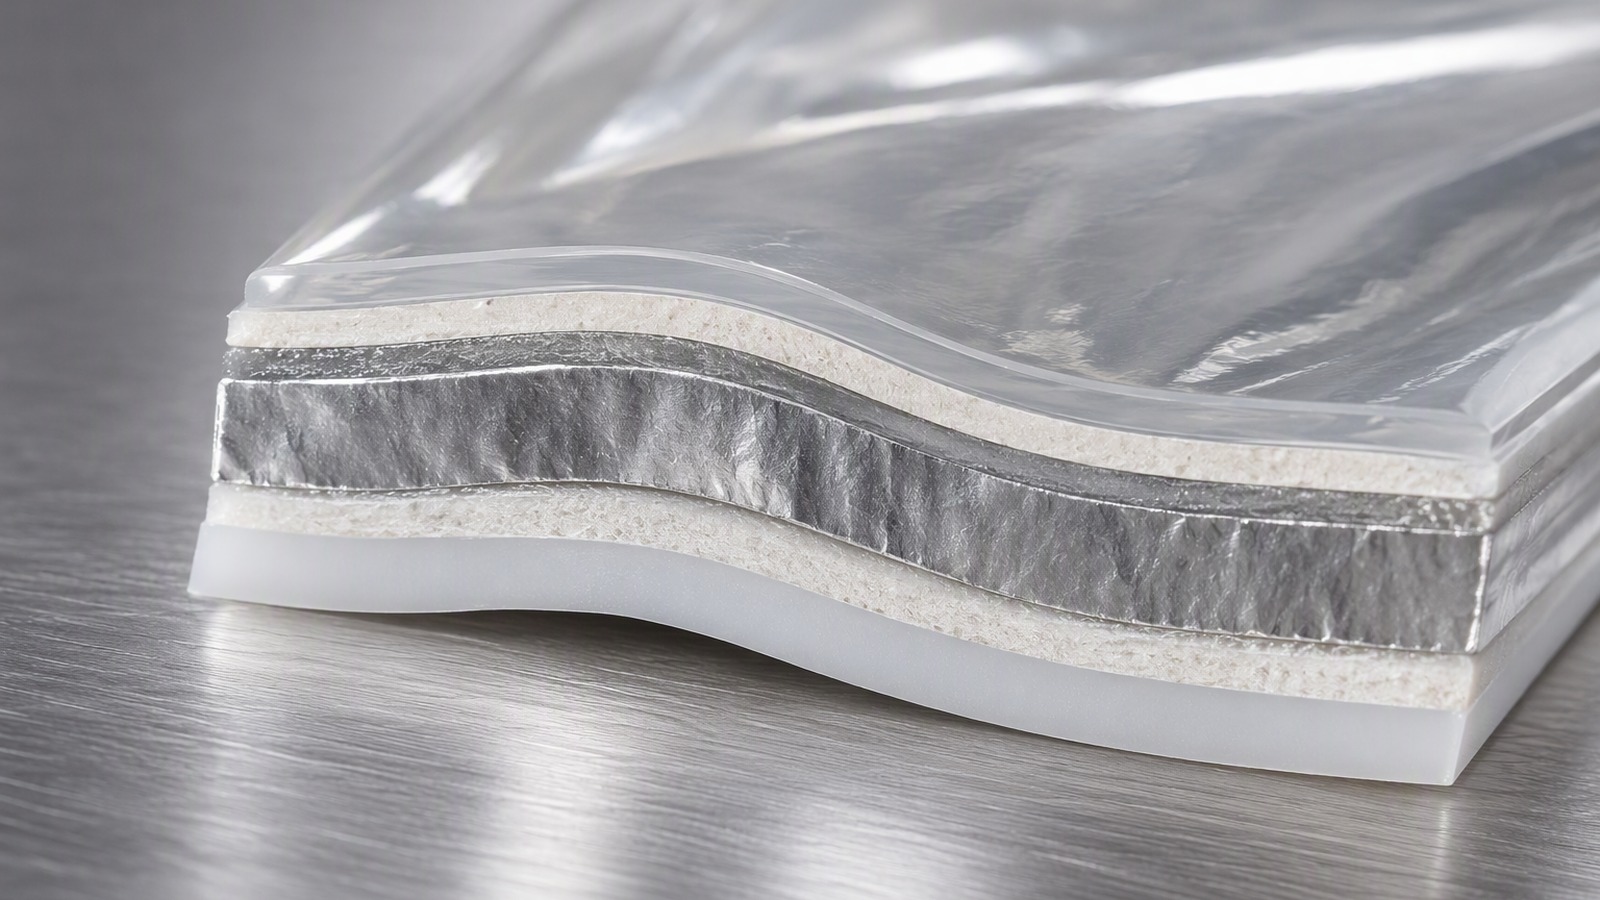
Почему чрезмерно обработанная поверхность может быть так же плоха, как недообработанная?
Обработка — не ручка, которая только помогает при повороте вверх. После определённой точки поверхность повреждается, а не готовится, и отказ выглядит похоже.
Избыточная обработка разрушает тот самый слой, к которому должно прилипнуть покрытие, и оставляет рыхлый материал на границе. Соединение рвётся у металла.
Dive deeper
Недообработку легко представить: масло остаётся, поверхность невосприимчива, покрытие лежит сверху и отходит. Избыточная обработка приходит к похожему результату другим путём, и это вводит в заблуждение тех, кто ждёт противоположности.
Если разряд зашёл слишком далеко, он разрушает поверхность, которую должен был готовить. Оксиды растут менее связными, органика дробится на фрагменты, остающиеся на полотне слабым граничным слоем, и покрытие прилипает к плохо закреплённому слою.
Тогда отказ когезионный, в этих обломках, у самой границы, и его читают как плохую адгезию, хотя это плохая подготовка. Тонкая фольга прощает меньше: жёсткая обработка метит поверхность и нарушает плоскостность, нужную покрытию.
Она может дойти и до обратной стороны на тонком калибре, а это меняет размотку рулона и поведение второй стороны при покрытии. Дальше — экономическая ловушка: если немного помогает, значит больше поможет сильнее, и настройка ползёт вверх месяцами.
Симптом — серия отказов, которые никто не связывает с изменением, сделанным задолго до них. Выход тот же, что вход: определить, что нужно покрытию, установить это в пробе и записать вместе с материалами, к которым оно относится. Калибр и нагартовка заслуживают такой же дисциплины на рулоне алюминиевой фольги.
И всё же избыток не всегда виден на глаз: поверхность может выглядеть ровной и всё же нести рыхлый слой, который держится только на соседних молекулах. Проверка — не внешний вид, а поведение покрытия после выдержки.
Как переработчику отличить проблему обработки от проблемы клея?
Обе приходят одной жалобой, обычно как расслоение. Разница видна в том, где сидит отказ и как он меняется.
Смотрите на поверхность отказа, на картину по ширине полотна и на то, идёт ли дефект за партией фольги или за партией клея.
Dive deeper
Начните с места. Если покрытие отошло чисто и оставило блестящую поверхность, соединение отказало на границе, и это указывает на подготовку. Если клей разорвался внутри себя, граница выдержала, и подозреваемый — клей или его отверждение.
Если отказ лежит в слое обломков, поверхность подготовлена плохо или чрезмерно. Дальше смотрите на картину: дефект, идущий за положением по ширине, за краем или за стыком, — история линии и поверхности, а не рецептуры.
Дефект, равномерный по полотну и постоянный от рулона к рулону, скорее принадлежит клею или условиям покрытия. Затем разделите партии: подозрительную фольгу с заведомо хорошим клеем, а подозрительный клей — на хорошей фольге, в один день.
Если дефект идёт за фольгой, поверхность под вопросом; если за клеем, поверхность может быть ни при чём. Один опыт отвечает больше, чем мнения, и не требует ничего, чего нет на заводе.
Плёнка воды — грубый, но полезный экран: налитая на подготовленную поверхность, она либо остаётся сплошной, либо отходит пятнами, и это говорит о восприимчивости, а не о правильности. Материалы алюминиевой ассоциации в США не заменяют выдержку образца.
Полезно и одно правило: сначала меняйте одну переменную. Если после смены фольги дефект исчез, дальше искать нечего, и наоборот. Такой порядок экономит и время, и материал, и споры на планёрке. И записывайте, что именно изменили, иначе опыт придётся повторять.
Что согласуют с поставщиком фольги, а что остаётся на линии переработчика?
Разделение становится ясным, как только его записали. Поставщик отвечает за металл и его состояние при поставке; переработчик — за всё после вскрытия рулона.
Сплав, нагартовка, калибр, ширина и отделка входят в соглашение. Настройки обработки, выбор праймера, вес покрытия и отверждение остаются за переработчиком.
Dive deeper
Со стороны поставщика соглашения касаются того, что приходит: сплав и нагартовка, потому что они меняют поведение металла в агрегате; толщина и допуск, потому что тонкий калибр хуже переносит переработку; ширина, гильза и намотка, потому что ведение определяет, получит ли полотно обработку равномерно.
Отделка поверхности тоже: блестящая и матовая сторона дают покрытию разные поверхности. И состояние при поставке: сколько прокатного масла допустимо, как защищён рулон и готовит ли стан поверхность.
Всё, что дальше, остаётся у переработчика: обработка и её настройка, праймер и его вес, клей или краска, сушка и отверждение, и сама проба. Взятая со стороны цифра — отправная точка, а не спецификация.
Когда материал берут из фольги для упаковки и тары, запрос может охватывать сплав 1050, 1100, 1235, 8011, 8021 или 8079, нагартовку O, H14, H18 или H24, толщину от 0,005 до 0,20 мм, ширину от 100 до 1500 мм, гильзу 76 или 152 мм, минимальную партию 3 MT на размер, отгрузку из Qingdao, Tianjin или Shanghai.
Записанное, разделение становится и защитой: при отказе ламинации переработчик говорит, каким был металл, поставщик — что вышло со стана, и разговор переходит от вины к причине, как описывает отраслевая ассоциация фольги. Такой записи достаточно, чтобы разговор шёл по фактам, а не по воспоминаниям о том, кто что видел на линии.
Подготовка поверхности — короткий шаг, решающий долгий срок хранения. Согласуйте её с покрытием, докажите на своей линии и позвольте пробе задать настройку.