¿Por qué el papel de aluminio necesita corona o imprimación?
Una cara de papel brillante es lisa, está oxidada y aún lleva aceite de laminación, así que la adhesión descansa en el más débil de tres mecanismos. La corona y la imprimación cambian esa superficie, y cada una hace un trabajo distinto.
¿Por qué el papel de aluminio necesita corona o imprimación antes de recubrir?
Un envase que superó todas las pruebas manuales de la línea puede deslaminarse meses después en un almacén; la superficie sobre la que se construyó suele ser la causa.
El papel brillante desnudo es liso, poco reactivo al aire y aún lleva aceite de laminación, así que la tinta o el adhesivo apenas encuentran dónde agarrarse. La corona y la imprimación cambian esa superficie; ninguna corrige una elección equivocada de recubrimiento.
Las ocho preguntas siguientes siguen la superficie desde el tren hasta el cabezal de recubrimiento: qué necesita una unión, qué aporta cada tratamiento y cómo separar un fallo de superficie de uno de formulación.
¿Qué mantiene realmente un recubrimiento sobre el aluminio?
La adhesión se describe como un solo fenómeno. Son tres, y el envase acabado conserva solo el más débil.
Mojado, anclaje microscópico y enlace químico actúan juntos. En el papel brillante desnudo los tres son débiles, así que la unión descansa en el más flojo y cede meses después, no de inmediato.
Dive deeper
Empiece por el mojado. Un adhesivo tiene que extenderse sobre el metal en lugar de formar gotas, porque un líquido que se contrae toca en islas y deja el resto como un vacío.
El área de contacto es la moneda de la adhesión, y el mojado la compra. Una cara que rechaza un líquido lo rechaza con cualquier ajuste, y ninguna presión lo cambia.
El anclaje es mecánico, y el papel no ofrece casi ninguno. Laminado plano entre cilindros duros, no tiene estructura abierta: ni poros, ni fibras, ni dientes. La textura superficial que sobrevive es superficial y una película fina de aceite la entierra.
El enlace químico es el eslabón que el tratamiento protege. El aluminio recién laminado es reactivo, pero encuentra aire de inmediato y forma un óxido estable y poco receptivo, así que la unión debe atravesarlo y necesita una química que el metal desnudo no ofrece, como expone material de referencia sobre el papel de aluminio.
Los tres son débiles en la misma cara, lo que hace del papel brillante el caso más difícil. Una unión puede parecer sólida aunque solo haya mojado bien, y nada al final de la línea la distingue hasta que el tiempo hace la prueba.
¿Por qué el aceite de laminación es lo primero, y por qué una limpieza no es un tratamiento?
Cada bobina llega con un residuo del aceite que impidió que se soldara a sí misma en el tren, justo donde debe formarse la unión.
El aceite es una capa antiadherente por diseño. Una limpieza retira lo que alcanza pero deja la química intacta; un tratamiento modifica la superficie en lugar de solo limpiarla.
Dive deeper
El aceite de laminación no llegó por accidente. Pertenece al proceso, forma una película que varía a lo ancho y a lo largo de la bobina, y evita que las vueltas se peguen mientras controla la fricción en la mordida.
En una línea de conversión esa misma película se vuelve un obstáculo. Un adhesivo moja el aceite con más facilidad que el óxido, así que la unión puede formarse sobre la película y no sobre el metal, y aguanta un roce.
Es también la unión que se suelta en un envase acabado tras meses bajo carga. La respuesta habitual es limpiar con disolvente, y parece contundente, pero se evapora y redistribuye lo disuelto como una película más fina y desigual.
La limpieza deja la química de debajo intacta, así que el óxido sigue poco receptivo. Una muestra limpiada a mano no es la superficie que corrió en la máquina, y ese es el argumento para una unidad repetible.
El orden también importa. Un tratamiento sobre una película gruesa actúa sobre la película tanto como sobre el metal, así que los resultados no se repiten de bobina a bobina, y por eso el lacado del papel de aluminio empieza por la superficie y no por el barniz.
¿Qué hace la corona sobre una superficie metálica y dónde deja de ser útil?
La corona no añade nada a la banda. Cambia la capa más externa de lo que pasa bajo ella, y por eso es rápida y fácil de instalar.
Una descarga en aire junto a la banda genera especies reactivas que atacan la película orgánica del metal y la oxidan hacia algo más polar y más receptivo.
Dive deeper
En una película plástica la corona activa cadenas poliméricas. En el metal el mecanismo es distinto: lo primero que encuentra la descarga es un óxido y el material orgánico depositado encima, en buena parte residuo de laminación.
Las especies reactivas lo oxidan en fragmentos más polares. La superficie se vuelve más receptiva, el adhesivo o la tinta se extiende en lugar de formar gotas, y el material poco unido se elimina, así que el recubrimiento encuentra algo más cercano al metal que al aceite.
Ambos efectos se limitan a las capas moleculares externas, suficiente para el mojado y no para lo demás. La corona no construye una película de química elegida; solo modifica lo que ya está ahí.
No ayuda si la capa orgánica es gruesa, porque actúa en su superficie y no a través de ella. Tampoco sella la cara contra la siguiente contaminación, así que una bobina tratada puede recoger material en el almacenamiento.
Y no hace nada por una unión que necesita un puente químico. Un segundo límite aparece tarde: el efecto vale tanto como la banda que entra, así que una película desigual se trata desigual, como sugieren las notas de una asociación sectorial del aluminio, que describen el material y su manipulación.
¿Qué hace una imprimación que la corona no puede, y por qué se usan a veces en secuencia?
Una imprimación es un material, no un efecto: pone una química elegida sobre el metal para que la interfaz deje de depender de la bobina.
La corona no deja película. La imprimación deposita una capa que se une al óxido de abajo y al recubrimiento de arriba, y mantiene esa interfaz estable en almacenamiento.
Dive deeper
La diferencia es de naturaleza. La corona cambia la capa superior de lo ya presente en el metal; la imprimación añade una capa de composición elegida, y eso cambia qué toca el siguiente recubrimiento.
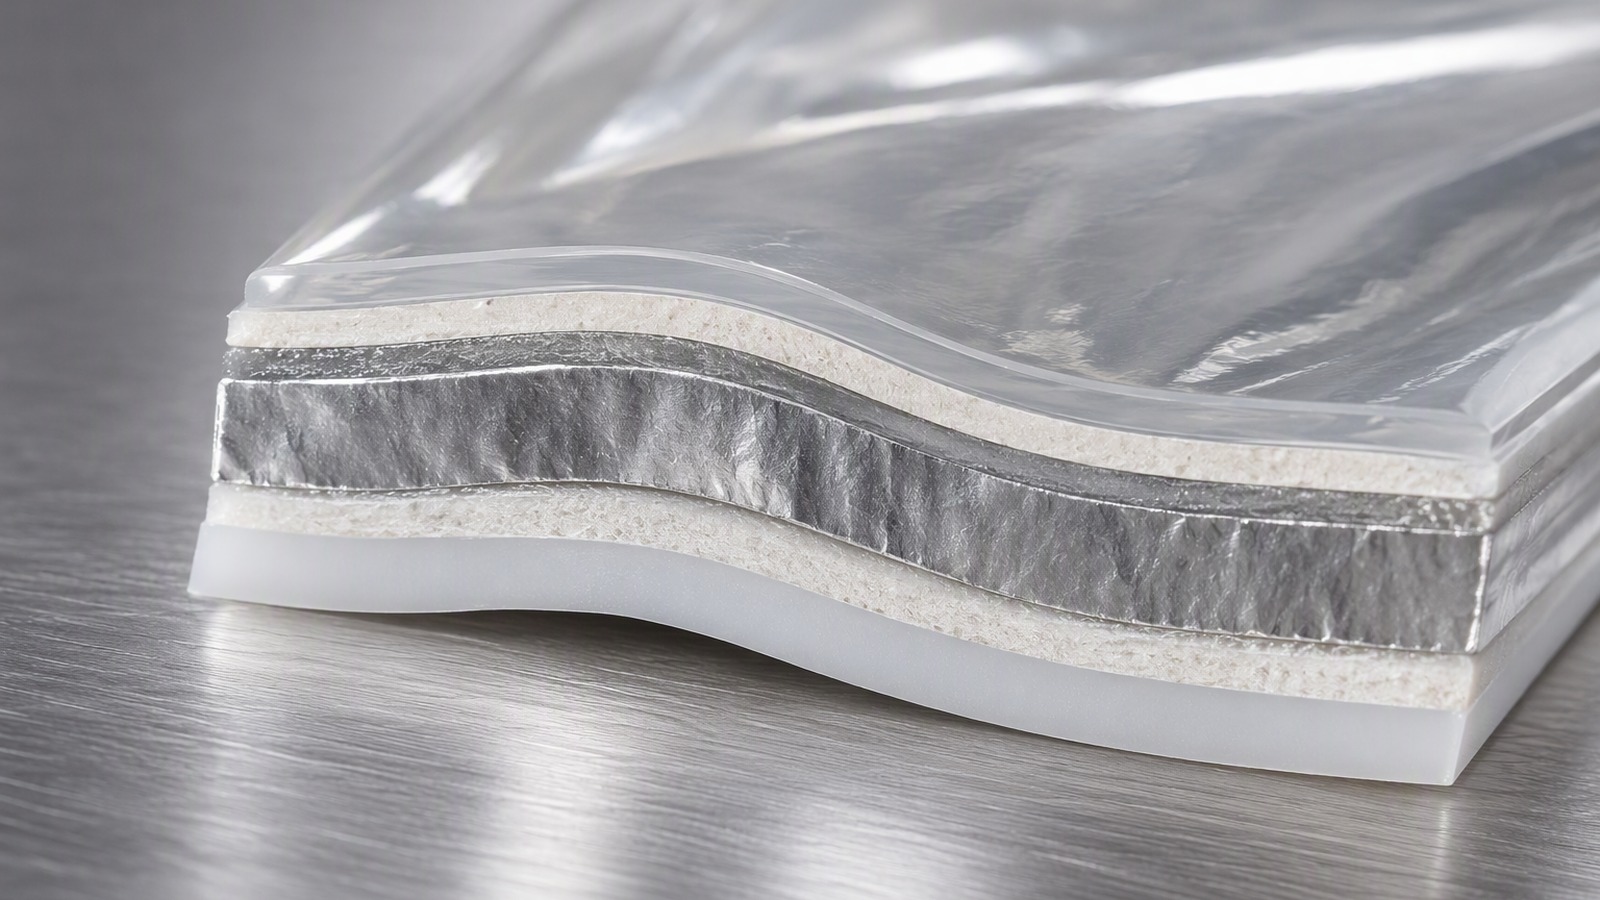
La imprimación se justifica por cuatro vías. Presenta una química definida que se une a un óxido por un lado y a un barniz, tinta o adhesivo concreto por el otro, de modo que se puentea una incompatibilidad.
Puede llevar química de acoplamiento que reacciona con el metal en lugar de solo apoyarse. Sella la superficie, así que la interfaz deja de estar expuesta a lo que la bobina encuentre después. Y por ser conforme, absorbe tensión al flexionarse o termosellarse la banda.
En secuencia hacen trabajos distintos en un paso: la corona prepara el metal para que la imprimación agarre, y la imprimación aporta la química duradera que la corona no puede. Saltarse la primera deja imprimación sobre aceite; saltarse la segunda deja una cara mojable sin nada detrás.
Ninguna secuencia es una regla. Algunos sistemas necesitan solo corona, otros solo imprimación, otros ambas. Cuál se aplica depende del recubrimiento y se responde en el ensayo del transformador; en un espesor ligero como el papel de aluminio 8079 el equilibrio cambia.
¿Por qué el tratamiento debe ajustarse al recubrimiento y no fijarse como norma interna?
Un ajuste que funciona con un adhesivo no es un estándar. Es un resultado obtenido con ese adhesivo y esa línea, y no viaja.
Una norma interna sobrevive porque suele funcionar, y falla justo cuando llega un recubrimiento nuevo. Los sistemas con disolvente, con agua y sin disolvente mojan de forma distinta.
Dive deeper
Los recubrimientos difieren en cómo alcanzan el metal. Un adhesivo en disolvente moja con facilidad; un sistema al agua lidia a la vez con la polaridad de la cara y su propia tensión superficial, y rechaza caras que el otro acepta.
Un adhesivo sin disolvente llega con otra viscosidad y otro apetito de textura superficial, y un barniz termosellante debe sobrevivir a una mordida caliente sin ser expulsado de la interfaz. Cada uno se comporta distinto sobre la misma cara preparada.
Por eso un nivel heredado de un producto anterior es una conjetura. Suele quedar cerca para arrancar, y ahí está el problema: la línea fabrica envases vendibles, salen y el fallo aparece en un mercado que el transformador ya no controla.
Hay una segunda incompatibilidad fácil de pasar por alto, porque la química de la imprimación y la del recubrimiento interactúan. Una imprimación elegida para un barniz puede bloquear la adhesión a otro, o dejar una cara a la que cierta tinta no se ancla, incluso bien aplicada.
La combinación debe cualificarse como combinación, nunca montarse con dos piezas aprobadas por separado. La misma lógica vale en la impresión, donde el papel de aluminio para etiquetas muestra blanco en un borde troquelado tras la manipulación.
¿Por qué una superficie sobretratada puede ser tan mala como una tratada de menos?
El tratamiento no es un mando que solo ayuda al subirlo. Pasado un punto la superficie se daña en lugar de prepararse, y el fallo se parece mucho.
Un tratamiento excesivo degrada la propia capa a la que el recubrimiento debe unirse y deja material suelto en la interfaz. La unión falla cerca del metal.
Dive deeper
El subtatamiento es fácil de imaginar: queda aceite, la cara no es receptiva, el recubrimiento se apoya y se suelta. El sobretratamiento llega a algo parecido por otra vía, y engaña a quien espera que se vean opuestos.
Llevada demasiado lejos, la descarga degrada la superficie que debía preparar. Los óxidos crecen menos coherentes, el material orgánico se rompe en fragmentos que quedan como capa límite débil, y el recubrimiento se une a algo mal anclado.
El fallo es cohesivo en esos restos, cerca de la interfaz, y se lee como mala adhesión cuando es mala preparación. El papel fino perdona menos: el tratamiento agresivo marca la cara y altera la planitud que el recubrimiento necesita.
También puede alcanzar la cara reversa en un espesor ligero, lo que cambia cómo se desenrolla la bobina y cómo se comporta la segunda cara. Luego la trampa económica: si un poco ayuda, más debe ayudar más, y el ajuste deriva al alza.
El síntoma son fallos que nadie relaciona con un cambio hecho antes. La salida es la entrada: definir qué necesita el recubrimiento, fijarlo en un ensayo y registrarlo con los materiales a los que pertenece. Espesor y temple merecen la misma disciplina en una bobina de papel de aluminio.
¿Cómo distingue un transformador un problema de tratamiento de uno de adhesivo?
Ambos llegan como la misma queja, casi siempre deslaminación. La diferencia se ve en dónde asienta el fallo y en cómo varía.
Mire la superficie de fallo, el patrón a lo ancho de la banda y si el defecto sigue al lote de papel o al de adhesivo.
Dive deeper
Empiece por la ubicación. Si el recubrimiento se despegó limpio y dejó una cara brillante, la unión falló en la interfaz, lo que apunta a la preparación. Si el adhesivo se partió por dentro, la interfaz aguantó y el sospechoso es su curado.
Si el fallo está en una capa de restos, la superficie se preparó mal o de más. Mire el patrón: un defecto que sigue la posición a lo ancho, un borde o un empalme es historia de línea, no de formulación.
Un defecto uniforme y constante de bobina a bobina pertenece más probablemente al adhesivo o a las condiciones de recubrimiento. Después separe los lotes: el papel sospechoso con un adhesivo bueno, el adhesivo sospechoso sobre papel bueno, el mismo día.
Si el defecto sigue al papel, la superficie queda implicada; si sigue al adhesivo, la superficie puede ser inocente. Un experimento responde más que las opiniones, y no necesita nada nuevo.
Una película de agua es un tamiz tosco: vertida sobre una cara preparada se mantiene continua o retrocede en parches, lo que dice si la superficie es receptiva, no si es la correcta. El material de la asociación del aluminio de Estados Unidos no sustituye al envejecimiento de una muestra.
¿Qué debe acordarse con el proveedor de papel y qué queda en la línea del transformador?
El reparto queda claro al escribirlo. El proveedor responde del metal y de su estado al llegar; el transformador de todo lo que pasa tras abrir la bobina.
Aleación, temple, espesor, ancho y acabado pertenecen al acuerdo. Los ajustes de tratamiento, la imprimación, el peso de recubrimiento y el curado pertenecen al transformador.
Dive deeper
Del lado del proveedor, los acuerdos tratan de lo que llega: espesor y tolerancia, porque un calibre ligero tolera menos la manipulación; ancho, núcleo y bobinado, porque el guiado decide si la banda se trata igual.
El acabado también: una cara brillante y una mate no presentan la misma superficie a un recubrimiento. Y el estado de suministro: cuánto aceite es aceptable, cómo se protege la bobina y si el tren prepara la superficie.
Lo posterior queda con el transformador: el tratamiento y su ajuste, la imprimación y su peso, el adhesivo o la tinta, el secado y el curado, y el ensayo. Una cifra prestada es un punto de partida, no una especificación.
Cuando el material procede de papel de aluminio para envases y contenedores, una consulta puede cubrir aleación 1050, 1100, 1235, 8011, 8021 u 8079, temple O, H14, H18 o H24, espesor 0,005 a 0,20 mm, ancho 100 a 1500 mm, embarque desde Qingdao, Tianjin o Shanghái.
Escrito, el reparto es también una defensa: cuando falla una laminación, el transformador dice qué metal era, el proveedor dice qué salió del tren, y la conversación pasa de la culpa a la causa, como describe una asociación sectorial del papel de aluminio.
La preparación de superficie es un paso corto que decide una vida útil larga. Ajustémosla al recubrimiento, probémosla en la propia línea y dejemos que el ensayo fije el ajuste.