لماذا تمتلك رقائق الألمنيوم وجهًا لامعًا ووجهًا مطفيًا؟
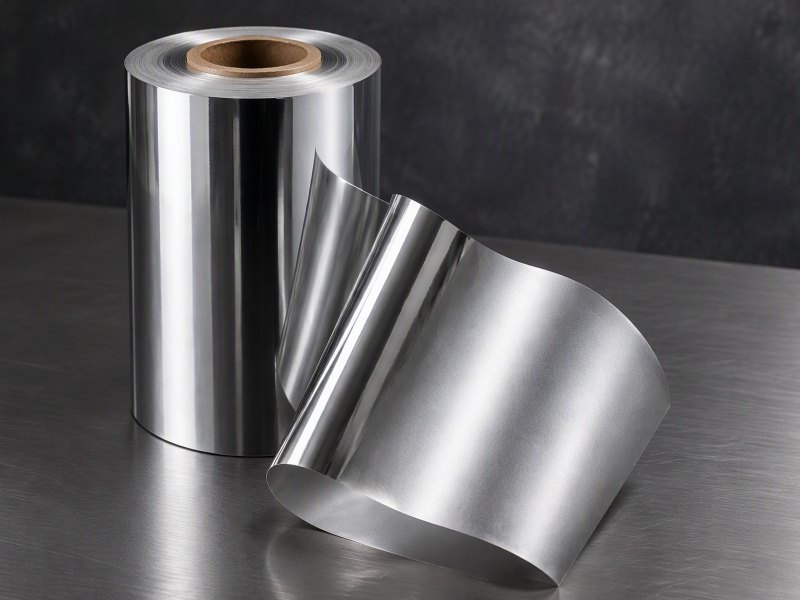
تُظهر رقائق الألمنيوم وجهًا لامعًا ووجهًا مطفيًا لأن أدق السماكات تُدرَفل كصفّ مزدوج من ورقتين، لا لأن أحد السطحين مطلي. يشرح هذا الدليل أي وجه هو أي، وكيف تُذكر حالة السطح في الاستفسار.
الاستفسار الذي يطلب رقائق لامعة قد يعود بحالة سطح خاطئة، لأن الوجهين تصنعهما عملية الدرفلة نفسها ولا يُختاران من كتالوج.
تحمل رقائق الألمنيوم وجهًا لامعًا ووجهًا مطفيًا لأن أدق السماكات تُدرَفل كصفّ مزدوج من ورقتين. الوجه المضغوط على الأسطوانة المصقولة يخرج لامعًا، والوجهان المضغوطان على بعضهما داخل الصفّ يخرجان مطفيين.
تتابع الأقسام التالية المادة من المرور الأخير في المعمل حتى المطبعة، وتنتهي بالصيغة التي تُثبّت الوجه الصحيح على اللفّة.
من أين يأتي الوجه اللامع والوجه المطفي؟
يظهر الوجهان في مرور الدرفلة الأخير داخل المعمل. لا يُرشّ أي منهما ولا يُودَع ولا يُعالَج كيميائيًا بعد ذلك.
تنشأ حالة السطح حين يمرّ الصفّ بين أسطوانتَي عمل مصقولتين: وجهٌ تُملّسه أسطوانة، ووجهٌ يُضغط على الورقة المجاورة.
Dive deeper
كل ورقة رقائق تخرج من معمل الدرفلة تمرّ عبر سلسلة طويلة من المرورات، ويصبح الشريط أرقّ في كل مرور. وفي المرور الأخير لم تعد المادة شريطًا واحدًا بل صفًّا من ورقتين، وهذا المرور هو الذي ينشئ حالتي السطح معًا. أسطوانات العمل صلبة ومجلَّخة بدقة ومصقولة جيدًا، وتحت الضغط البالغ للدرفلة تنقل حالتها السطحية إلى الألمنيوم اللين.
الوجهان الخارجيان للصفّ يمرّان كلٌّ منهما على إحدى تلك الأسطوانات فيُملَّسان، أما الوجهان الداخليان فلا يريان أسطوانة إطلاقًا بل ينضغطان على بعضهما. وعندما يخرج الصفّ من المعمل تُفصل الورقتان، فتحمل كل ورقة وجهًا من الأسطوانة ووجهًا من الصفّ. ولم يُضَف إلى أي سطح شيء: لا طبقة مرشوشة ولا غشاء مُودَع ولا تنميش كيميائي يُنتج الفرق. والمرور نفسه الذي يحدّد السماكة يحدّد حالة السطح، لذلك يصل الوجهان معًا ولا يمكن طلبهما منفصلين. خلفية عامة متاحة في نظرة عامة على رقائق الألمنيوم، وتُوصف المادة بشكل لفّة في صفحة لفّة رقائق الألمنيوم.
ومن المفيد ملاحظة أن هذه ليست معالجة إضافية تُضاف لاحقًا، بل جزء من الدرفلة نفسها. فحين تُختار السماكة والعرض وتُبنى خطة المرورات، تُحدَّد معهما حالة السطح التي ستحملها اللفّة عند وصولها إلى جهة التحويل. ولهذا فالسؤال عن الوجه اللامع أو المطفي ليس سؤالًا عن درجة تجارية مستقلة، بل سؤال عن كيفية درفلة المادة. ويساعد هذا الفهم على تجنّب الالتباس في المراسلات، لأن المورّد يجيب عادةً بوصف المسار الإنتاجي لا بوصف المظهر.
لماذا تُدرَفل الرقائق كصفّ مزدوج عند أدق السماكات؟
عند أدق السماكات يصبح الشريط الواحد هشًّا جدًا بحيث لا يمرّ في المعمل دون أن يتمزّق أو يفقد شكله.
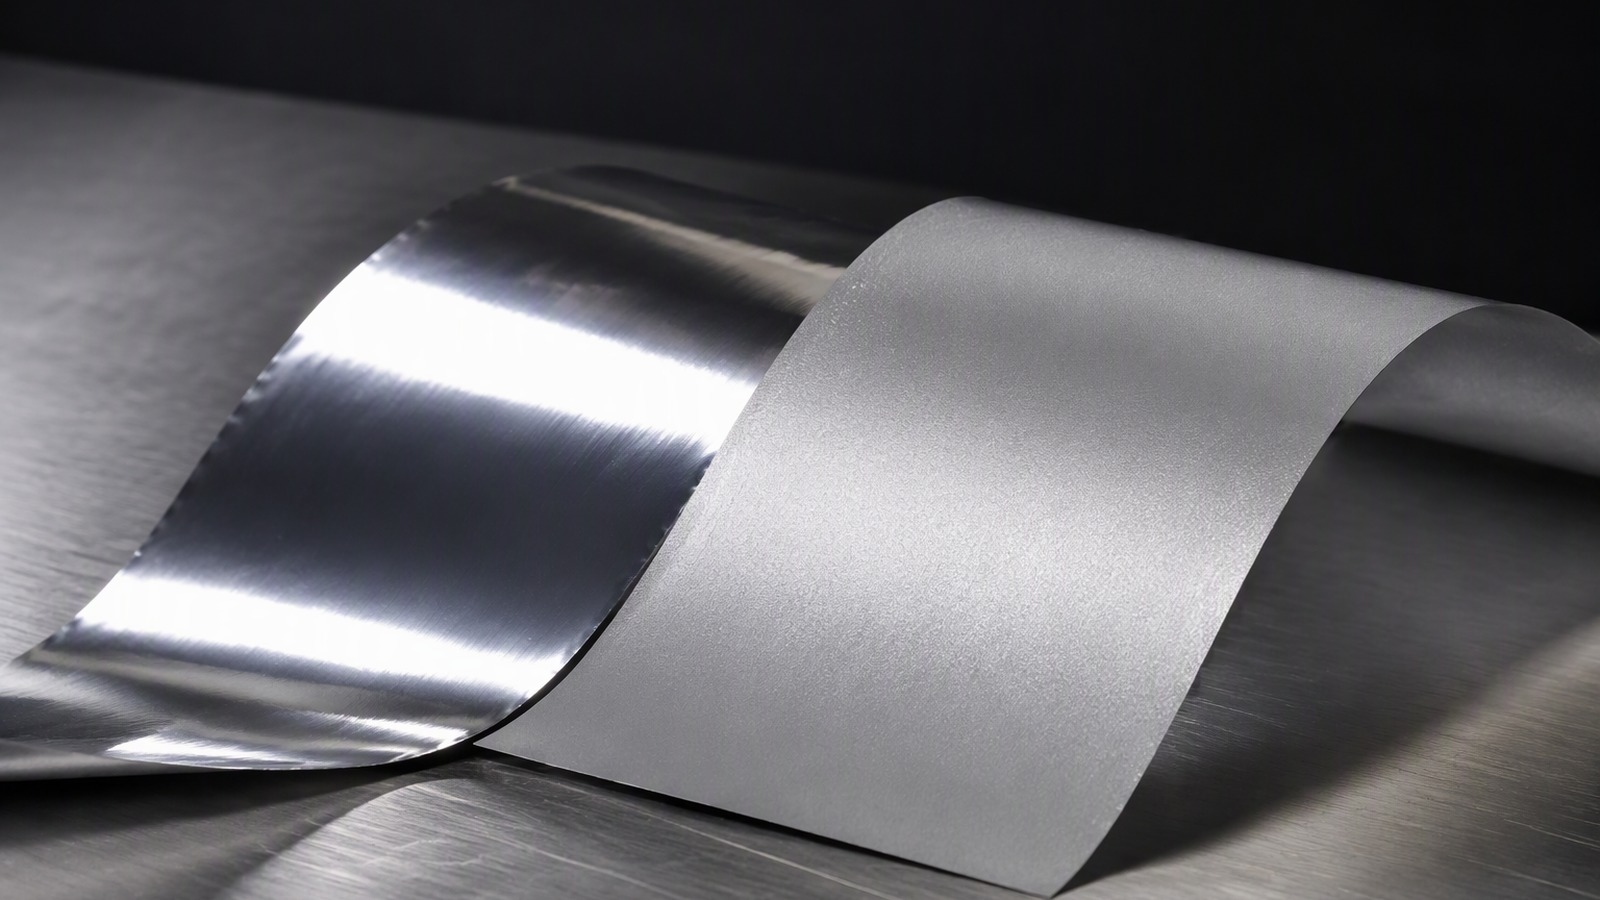
تُدرَفل الرقائق الرقيقة جدًا كورقتين متراكمتين ثم تُفصلان. يمنح الصفّ المزدوج الاستقرار الذي تحتاجه الأسطوانات، وهو ما يترك وجهًا مطفيًا.
Dive deeper
للصفّ المزدوج سبب عملي. فمع انخفاض السماكة يصبح الشريط الواحد رقيقًا وخفيفًا إلى حدّ لا يتصرّف فيه بشكل متوقّع بين الأسطوانات: قد يرتجف أو يلتوي أو يتمزّق، ويصبح من الصعب الحفاظ على الشدّ الذي يبقيه مستويًا. ودرفلة ورقتين معًا تحلّ هذه المشكلة، لأن الورقتين تسندان إحداهما الأخرى ويتصرّف الصفّ كشريط أثقل وأصلب. وبذلك يمكن للمعمل مواصلة تقليل السماكة دون فقدان التحكم في الاستواء أو العرض. وعند الوصول إلى السماكة المطلوبة يُفتح الصفّ وتُلفّ الورقتان كلٌّ على حدة، وكل منهما تحمل حالة السطح الناتجة عن المرور الذي مرّت به للتوّ.
ولذلك ترتبط عملية الصفّ المزدوج بالمادة الأرقّ. فالسماكات الأثقل يمكن درفلتها كشريط واحد، وتخرج بحالة سطح متشابهة تقريبًا على الوجهين. أما الجمع المميّز بين وجه لامع ووجه مطفي فهو بصمة المرور المزدوج، ولذلك حين يراه المشتري فالمادة قد دُرفلت على الأرجح كصفّ مزدوج. ويُحدَّد العرض في البرنامج نفسه ضمن نطاق 100-1500 mm، فتُبنى اللفّة بحسب العرض المطلوب. وتنتمي مادة اللفّ من هذا النوع إلى نطاق لفّات وصفائح الرقائق، والمرور المزدوج إنتاج معتاد لا تخصّص نادر.
ومن الناحية العملية، فإن هذه الطريقة هي ما يجعل المادة الرقيقة قابلة للإنتاج بانتظام وبعرض ثابت. فالورقتان تمنحان الصفّ كتلة كافية ليعبر بين الأسطوانات بسلاسة، ويقلّ بذلك احتمال التجعّد والحواف غير المنتظمة. وبعد الفصل تُلفّ الورقتان على قلب من 76 mm أو 152 mm بحسب ما تتطلّبه آلة جهة التحويل، وتُجهَّز للشحن أو للتحويل التالي.
أي وجه يصبح لامعًا وأي وجه يصبح مطفيًا؟
بعد فهم الصفّ المزدوج تصبح القاعدة واضحة: خارج الصفّ يلامس الأسطوانات، وداخله يلامس الورقة المجاورة.
الوجه الملامس للأسطوانة المصقولة يصبح لامعًا. والوجه الملامس للورقة الأخرى يصبح مطفيًا، لأن نسيجه منسوخ من هذا التلامس تحت الحمل.
Dive deeper
تخيّل الصفّ كشطيرة قبل فتحها: رقائق، رقائق، وأسطوانة مصقولة أعلاها وأخرى أسفلها. والسطحان الملامسان للأسطوانتين هما خارج الشطيرة، وهما اللذان يُضغطان حتى يستويا ويصبحا لامعين. أما السطحان في الوسط فلا يلامسان شيئًا غير بعضهما، ويأخذان حالة السطح المطفي. ولا يزال هذا التوصيف يربك أرض المصنع: فقد تقول جهة التحويل إن الرقائق لامعة من وجه، بينما يسمّي المعمل اللفّة نفسها مطفية من الوجه الآخر.
ويفسّر ذلك أيضًا لماذا يكون الاقتران ثابتًا لا عشوائيًا. فأحد وجهي كل ورقة هو دائمًا وجه الأسطوانة، والآخر هو دائمًا وجه الصفّ، ولذلك يظهر اللامع والمطفي معًا، واحدًا من كل نوع، على كل ورقة ناتجة عن هذا المسار. ولا توجد لفّة لامعة على وجهيها أو مطفية على وجهيها إذا جاءت من مرور مزدوج. أما اللفّة التي تبدو متساوية على الوجهين فقد دُرفلت عادةً كشريط واحد أو خضعت لمعالجة إضافية. وتمتد حالة السطح في اتجاه الدرفلة، فيبقى الوجهان متوازيين على طول الورقة، وهذا مهم عندما يجب على جهة التحويل ضبط الطباعة أو لصق شريط على آلة. وقد جُمعت المصطلحات القطاعية في رابطة صناعة الألمنيوم في أوروبا.
وهذا الثبات في الاقتران مفيد في التخطيط. فبمجرد أن يعرف المشتري أن المادة مدرفلة كصفّ مزدوج، يمكنه أن يتوقّع وجهًا لامعًا ووجهًا مطفيًا في كل لفّة، وأن يخطّط للطباعة والتوريش واللصق على هذا الأساس. ولا يحتاج إلى فحص كل شحنة بحثًا عن وجهين لامعين، لأن هذا الاحتمال لا ينشأ عن هذا المسار.
لماذا يجعل التلامس مع الأسطوانة أحد الوجهين لامعًا؟
يعتمد اللمعان على مدى استواء السطح وانتظامه، لا على المادة التي صُنع منها.
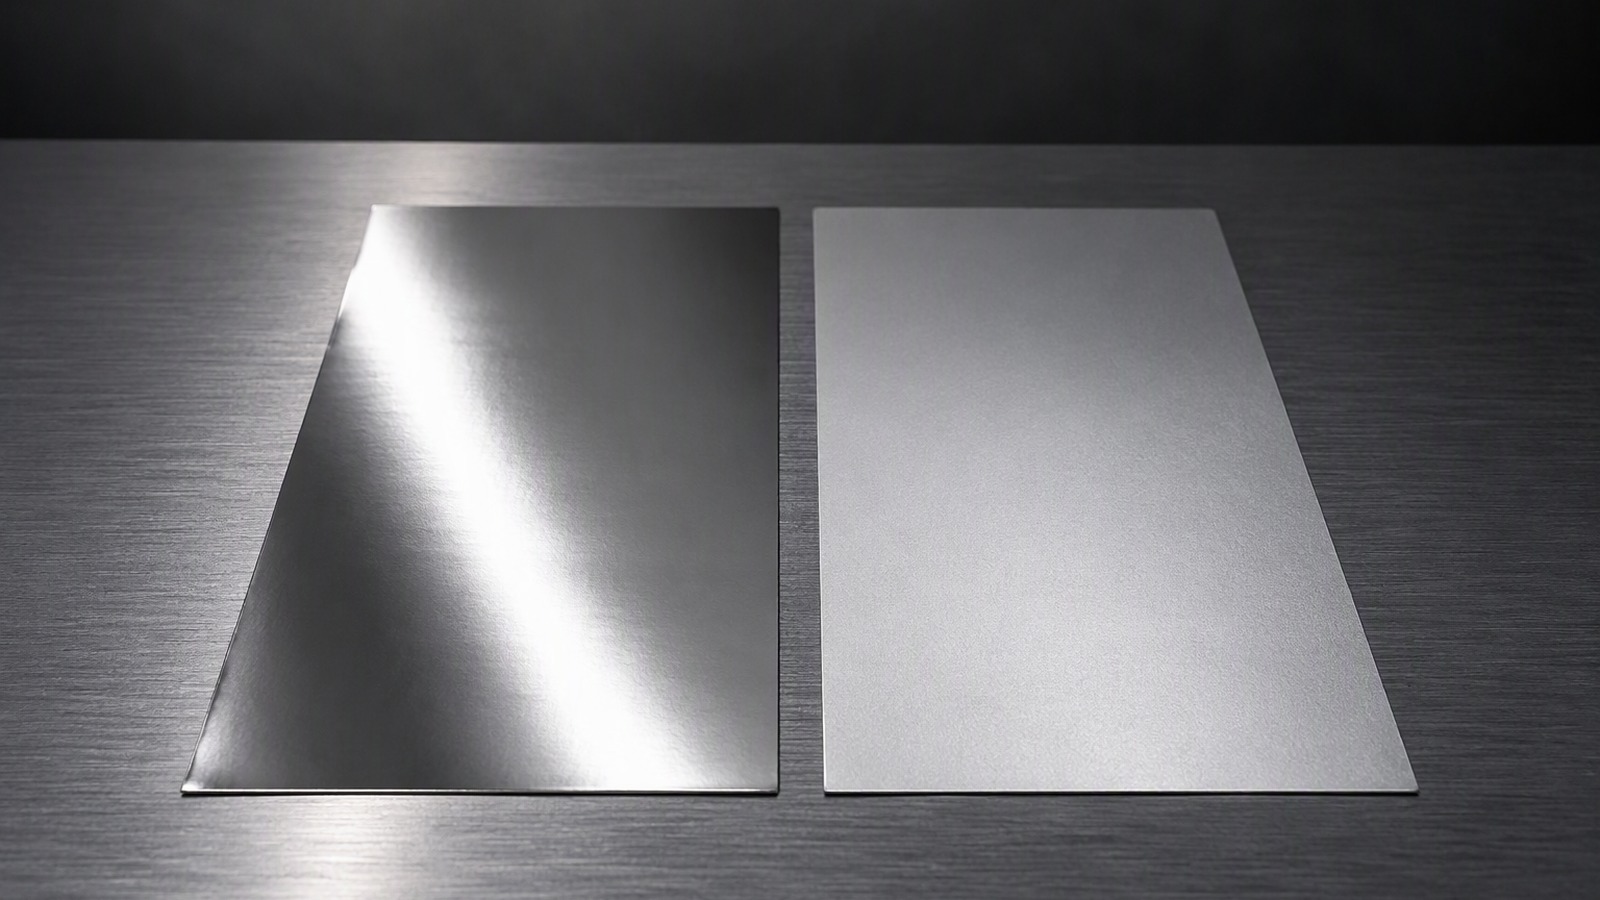
أسطوانة مجلَّخة بدقة تضغط الوجه الخارجي مستويًا جدًا، فينعكس الضوء بشكل ضيق ومنتظم. أما الوجه الداخلي فيبقى منخفضًا قليلًا فيشتّت الضوء ويبدو مطفيًا.
Dive deeper
اللمعان مسألة هندسية على مقياس دقيق جدًا. فإذا كان السطح مستويًا بما يكفي، خرج الضوء الواصل من اتجاه واحد بشكل ضيق ومنتظم، وقرأته العين على أنه سطح لامع يشبه المرآة. وإذا تشظّى السطح نفسه بحدبات وتجويفات صغيرة، توزّع الضوء في اتجاهات كثيرة، فبدا الناتج مطفيًا. والمرور الأخير هو الذي يحدّد أي الحالتين تنتهي إليها كل واجهة. والأثر يبقى في الطبقة السطحية وحدها، ولا يغيّر من سلوك الورقة في التشكيل أو في الحاجز.
والأسطوانة المصقولة هي الأسطح الأكثر استواءً، فيُملَّس الوجه الملامس لها نحو حالة أكثر انتظامًا. أما الورقة المجاورة فليست أداة مصقولة؛ وعندما تنضغط ورقتان، تتعشّق نتوءات دقيقة واختلافات طفيفة وتترك نسيجًا ناعمًا غير منتظم، وهو النسيج الذي يراه المشتري مطفيًا. وكلتا الحالتين تنشأ من الضغط نفسه في اللحظة نفسها، وكلتاهما تُشكَّل في الطبقة السطحية للمعدن بدلًا من أن تُودَع فوقه. والنتيجة العملية أن حالتي السطح متينتان: فهما تخصّان الورقة، وتصمدان أمام التداول واللفّ المعتاد، ولا تُغسلان ولا تُمسحان كما يحدث لطبقة طلاء.
ولهذا السبب لا يمكن الاعتماد على الفرق الظاهري وحده لتمييز المادة. فالوجهان قد يبدوان متشابهين جدًا في بعض الإضاءات، وقد يخدع الانعكاس القوي العين عند المقارنة بين عيّنتين. والأدق أن يُسأل المورّد عن المسار الإنتاجي وعن الوجه المخصّص للطباعة أو التوريش أو اللصق في اللفّة المطلوبة. ولمزيد من التوجيه حول المادة واستخداماتها، تجمع رابطة صناعة رقائق الألمنيوم معلومات مفيدة.
هل يختلف أحد الوجهين في السبيكة أو الدرجة أو المعدن؟
من المفيد قول ذلك بوضوح لأن السؤال يتكرر: الوجهان من المعدن نفسه.
لا. تحمل الورقة الواحدة سبيكة واحدة ودرجة واحدة في كامل سماكتها، فيكون الحاجز والمقاومة والتشكيل متساوية أساسًا على أي من الوجهين.
Dive deeper
السبب في أن الوجهين من المعدن نفسه هو أنه لا توجد مادة ثانية في العملية على الإطلاق. فورقة الرقائق سبيكة واحدة من وجه إلى وجه، وتحدّد المعالجة الحرارية درجة واحدة في كامل السماكة. والفرق الذي يراه المشتري فرق في شكل السطح، يوصف بشكل السطح لا بتركيبه. وعليه فإن أداء الحاجز والمقاومة والاستطالة والتشكيل خصائص للورقة ككل، وليست أفضل على الوجه اللامع ولا على الوجه المطفي.
وما يتغيّر فعلًا من وجه إلى آخر هو كيفية تفاعل السطح مع ما يُوضع عليه: الحبر والورنيش واللاصق، وفي بعض الهياكل المنتج نفسه. وهذه التفاعلات تتعلق بالترطيب والتمسّك الميكانيكي، ويمكن لجهة التحويل أن تستفيد منها عن قصد. وبقاء هذه الفروق منفصلة عن خصائص المادة يجعل المواصفة أبسط ويقلّل الحاجة إلى استثناءات في الطلب. وتُنتَج هذه المادة عادةً من سبائك مثل 1050 و1060 و1100 و1235 و3003 و3004 و8011 و8021 و8079، بدرجات O وH14 وH16 وH18 وH22 وH24، ومن أمثلة المنتجات رقائق الألمنيوم 1235.
والاختيار بينها يتعلق بالمهمة التي يجب أن تؤديها الرقائق، لا بأي وجه يكون أكثر لمعانًا. فالمشتري الذي يحدّد السبيكة والدرجة والسماكة والعرض والقلب يكون قد حدّد أهم العوامل المؤثرة في الأداء، ويبقى عليه بعد ذلك أن يوضّح العملية اللاحقة. ويُفضّل أن يوضّح الطلب أيضًا ما إذا كانت الرقائق ستُشقّ أو تُقطّع إلى أشرطة لاحقًا، لأن ذلك قد يؤثر في العرض المطلوب وفي طريقة اللفّ.
على أي وجه يُطبع أو يُورَّش أو يُلصق؟
تعتمد الطباعة والتوريش واللصق بالمادة اللاصقة على مدى تمسّك السائل أو الغشاء بالسطح المقابل له.
يُختار الوجه المطفي عادةً للطباعة والتوريش واللصق لأن سطحه المخشّن قليلًا يمنح تمسّكًا أفضل، ويُترك الوجه اللامع عادةً إلى الخارج عند طلب مظهر عاكس.
Dive deeper
الطباعة والتوريش عمليتان سطحيتان. في كلتيهما يُطبَّق سائل على الرقائق ويُوزَّع ثم يُجفَّف أو يُعالَج، وتعتمد جودة النتيجة على ما إذا كان السائل ينتشر بالتساوي ويثبت على السطح. والوجه المخشّن قليلًا يمنح تمسّكًا أكبر من وجه شديد الاستواء: فالنسيج يعطي الحبر أو الورنيش ما يتعلّق به، ويساعد أيضًا غشاءً رقيقًا من السائل على البقاء حيث وُضع بدلًا من أن يرتدّ إلى قطرات.
ولهذا يكون الوجه المطفي هو الخيار المعتاد عندما ستحمل الرقائق طباعة أو ورنيشًا واقيًا أو لاصقًا، ولهذا نادرًا ما يكون الوجه اللامع كذلك. أما الوجه اللامع بسطه المنتظم العاكس فيُترك عادةً مكشوفًا حين يُراد مظهر معدني نظيف، مثلما في غلاف نهائي يجب أن يلتقط الضوء. ولأن الوجهين يحملان المعدن نفسه، فليس الاختيار تنازلًا عن الحاجز أو المقاومة، بل قرار يخصّ العملية التالية التي ستلتقي بها اللفّة.
ومن المفيد أيضًا مراعاة ما يحدث بعد الطباعة أو التوريش. فالتجفيف والحرارة والشدّ في الآلة كلها عوامل تؤثر في النتيجة النهائية، ويجب أن تكون مفهومة قبل اختيار الوجه. وقد يختلف الوجه المفضّل من آلة إلى أخرى داخل المنشأة نفسها، وكلما كانت العملية اللاحقة معروفة بدقة أكبر كان اختيار الوجه أيسر وأقل عرضة للتعديل بعد بدء الإنتاج. ويمكن توريد المادة نفسها لتطبيقات يُهمّ فيها المظهر الأكثر لمعانًا، ويُشرح الفرق الأساسي بين هذه المادة الرقيقة والمنتجات المدرفلة الأثقل في الفرق بين رقائق الألمنيوم وصفيحة الألمنيوم.
أي وجه ينبغي أن يواجه المنتج داخل الصفائح المركبة؟
داخل الصفائح المركبة تقع الرقائق بين طبقات أخرى، فيصبح السؤال المفيد: أي وجه يلامس اللاصق وأي وجه يلامس المنتج.
لا توجد إجابة واحدة ثابتة. حيث تُلصق الرقائق بطبقة أخرى يُوجَّه الوجه المطفي غالبًا نحو اللاصق، ويُتفق على وجه المنتج مع العميل.
Dive deeper
من المفيد تصوّر الغلاف المركّب النهائي كطبقات متراكمة. عادةً تقع طبقة أو أكثر من الأغشية أو الأوراق في الخارج، وتكون الرقائق في الداخل ملصقة بلاصق. والسطح المواجه للاصق يجب أن يتقبّله ويحفظ الرابط خلال اللفّ والتقطيع والتحويل وعمر العبوة. أما السطح المواجه للخارج أو للمنتج فيُختار لسبب آخر: المظهر أو التلامس مع ما تحتويه العبوة.
في كثير من الهياكل يُوجَّه الوجه المطفي نحو اللاصق، لأن السطح المخشّن أسهل عمومًا في اللصق الموثوق، فيبقى الوجه اللامع متاحًا نحو الخارج أو نحو المنتج. وفي هياكل أخرى يُحتاج العكس، مثلما حين يريد العميل الوجه العاكس في تلامس مع البضاعة. ولأن الاختيار يخصّ المنتج النهائي لا الرقائق وحدها، فليس أمرًا يستطيع المورّد حسمه من سطر كتالوج.
ويُتفق على ذلك بين جهة التحويل والعلامة التجارية والآلة التي ستشغّل اللفّة، ويُثبَّت قبل جدولة المادة. وكثيرًا ما تحسم تجربة على الآلة الفعلية السؤال أسرع من أي مخطط أو رسم. ومن المفيد أيضًا أن يُتفق على طريقة التحقق قبل الإنتاج، فبدلًا من وصف اللمعان يمكن الاتفاق على العملية وعلى الوجه الذي ستتعامل معه الآلة، ثم تُراجَع أول لفّة إنتاج على هذا الأساس. وبهذه الطريقة يصبح أي خلاف حول المظهر محصورًا في نطاق واضح، ولا يتحول إلى جدل حول خصائص المادة نفسها، وقد يوفّر هذا الاتفاق المبكر وقتًا عند الوصول إلى مرحلة الطباعة أو اللصق. وقد جُمعت التوجيهات حول خطوة الاختيار في اختيار سماكة رقائق الألمنيوم.
كيف تُذكر حالة السطح في الاستفسار؟
حالة السطح نتيجة للعملية، لذا يجب أن يصف الاستفسار العملية اللاحقة لا مظهر عيّنة.
اذكر السبيكة والدرجة ونطاق السماكة والعرض والقلب، ثم بيّن أي وجه يُطبع أو يُورَّش أو يُلصق وما يجب أن يفعله الغلاف النهائي.
Dive deeper
الاستفسار الواضح يزيل معظم المخاطر. تبدأ الصياغة بالمادة: السبيكة والدرجة ونطاق السماكة والعرض والقلب. وقد تطلب المواصفة المعتادة إحدى السبائك الشائعة مثل 1050 أو 1060 أو 1100 أو 1235 أو 3003 أو 3004 أو 8011 أو 8021 أو 8079، بدرجات O وH14 وH16 وH18 وH22 وH24، بسماكة ضمن نطاق 0.005-0.20 mm، وبعرض بين 100 و1500 mm، على قلب 76 mm أو 152 mm. ثم توضّح الصياغة ما سيحدث للرقائق: أي وجه يُطبع وأي وجه يُورَّش أو يُلصق وما يجب أن يفعله الغلاف النهائي.
وبعد ذلك فقط يصبح ذكر المظهر منطقيًا، وحتى حينها كوصف للنتيجة لا كتعليمات. فعبارة مثل «الوجه المخصص للطباعة يُؤكَّد من المعمل» أنفع من طلب حالة سطح لامعة، لأنها تخبر المورّد بما يجب أن يصمد عليه السطح. والحد الأدنى للطلب عادةً 3 MT لكل قياس، وموانئ التحميل عادةً Qingdao أو Tianjin أو Shanghai، فيمكن حسم الكمية والمسار في المراسلة نفسها. وتتوفر خلفية عن القطاع لدى رابطة صناعة الألمنيوم في الولايات المتحدة.
ويُستحسن إرفاق وصف العملية اللاحقة بكل طلب متكرر، لأن الوجه المطلوب لا يتغير عمليًا ما دامت العملية لم تتغير. وحين يتغيّر المنتج أو الآلة أو بنية الغلاف، يجب إعادة تأكيد الوجه مع المورّد. وبهذه الطريقة يبقى الاتفاق واضحًا بين الطرفين، ويقلّ احتمال استخدام وجه لامع حيث يلزم تمسّك أفضل أو العكس.
حالة السطح يحدّدها مرور الدرفلة الأخير: صِف العملية لا المظهر، وأكّد الوجه قبل الطلب.