¿Por qué la lámina de aluminio tiene una cara brillante y otra mate?
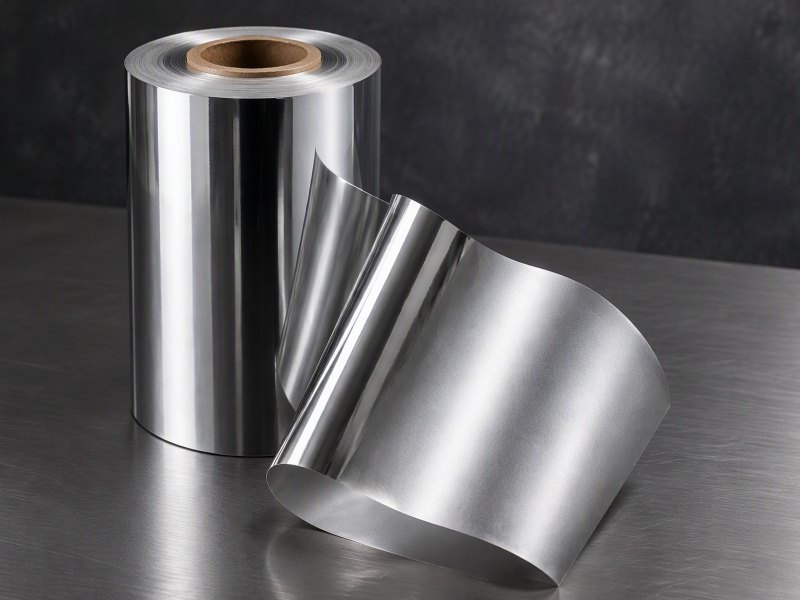
La lámina de aluminio muestra una cara brillante y otra mate porque los calibres más finos se laminan como hoja doble, no porque se recubra ninguna de las dos superficies. Explica qué cara es cuál y cómo indicar la cara requerida en una consulta.
Una consulta que pide lámina brillante puede recibir el acabado equivocado, porque las dos caras las crea el propio laminado y no se eligen de un catálogo.
La lámina de aluminio tiene una cara brillante y una cara mate porque los calibres más finos se laminan como una hoja doble. La cara que se apoya en el cilindro pulido sale brillante; las caras que se aprietan entre sí dentro del paquete salen mates.
A continuación se sigue el material desde la última pasada en la planta hasta la imprenta, y se cierra con la redacción que pone la cara correcta en la bobina.
¿De dónde vienen los acabados brillante y mate?
Las dos caras aparecen en la última pasada de laminación en la planta. Ninguna se pulveriza, se deposita ni se trata químicamente después.
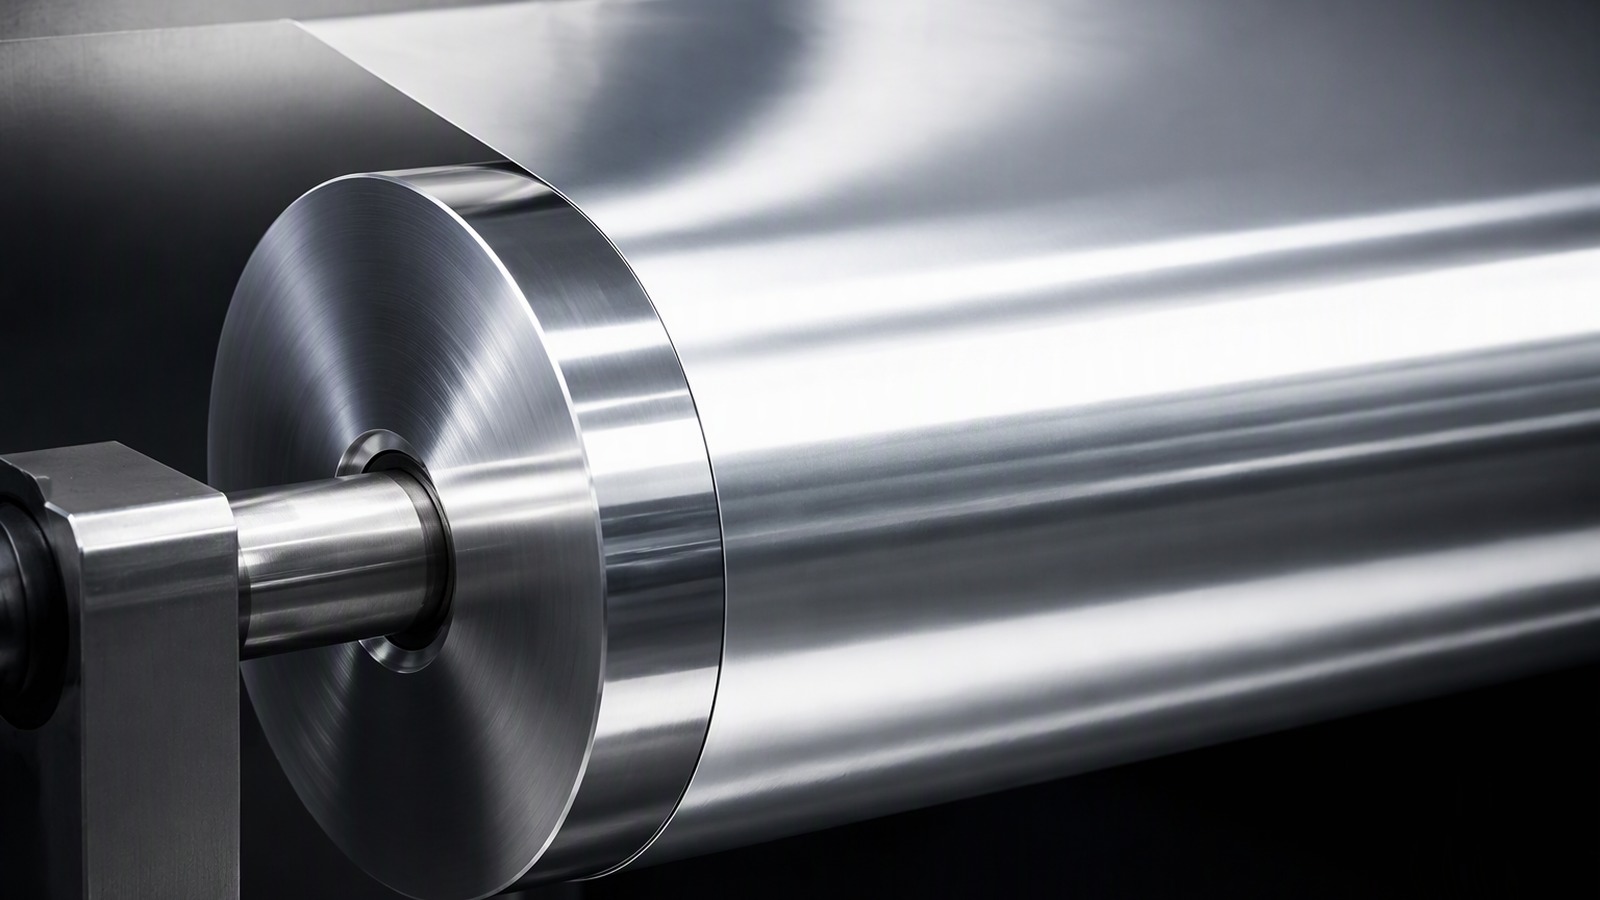
El acabado se crea al pasar el paquete entre dos cilindros de trabajo pulidos: una cara la alisa un cilindro y la otra se aprieta contra la hoja vecina.
Dive deeper
Toda lámina que sale de una planta de laminación ha recorrido una larga serie de pasadas, y la banda se adelgaza en cada una. En la pasada final el material ya no es una banda única, sino un paquete de dos hojas, y esa pasada es la que crea los dos acabados. Los cilindros de trabajo son duros, rectificados con precisión y muy pulidos, y bajo la presión muy alta de la laminación transmiten su propio estado superficial al aluminio blando.
Las dos caras exteriores del paquete corren cada una contra uno de esos cilindros, así que ambas quedan alisadas. Las dos caras interiores no ven ningún cilindro: se aprietan entre sí. Cuando el paquete sale de la planta, las hojas se separan y cada hoja lleva entonces una cara de cilindro y una cara de paquete. No se ha añadido nada a ninguna superficie: no hay capa pulverizada, ni película depositada, ni ataque químico que provoque la diferencia. La misma pasada que fija el calibre fija el acabado, por lo que las dos caras llegan juntas y no se pueden pedir por separado. Hay antecedentes generales en una visión general de la lámina de aluminio, y el material en bobina se describe en nuestra página de bobina de lámina de aluminio.
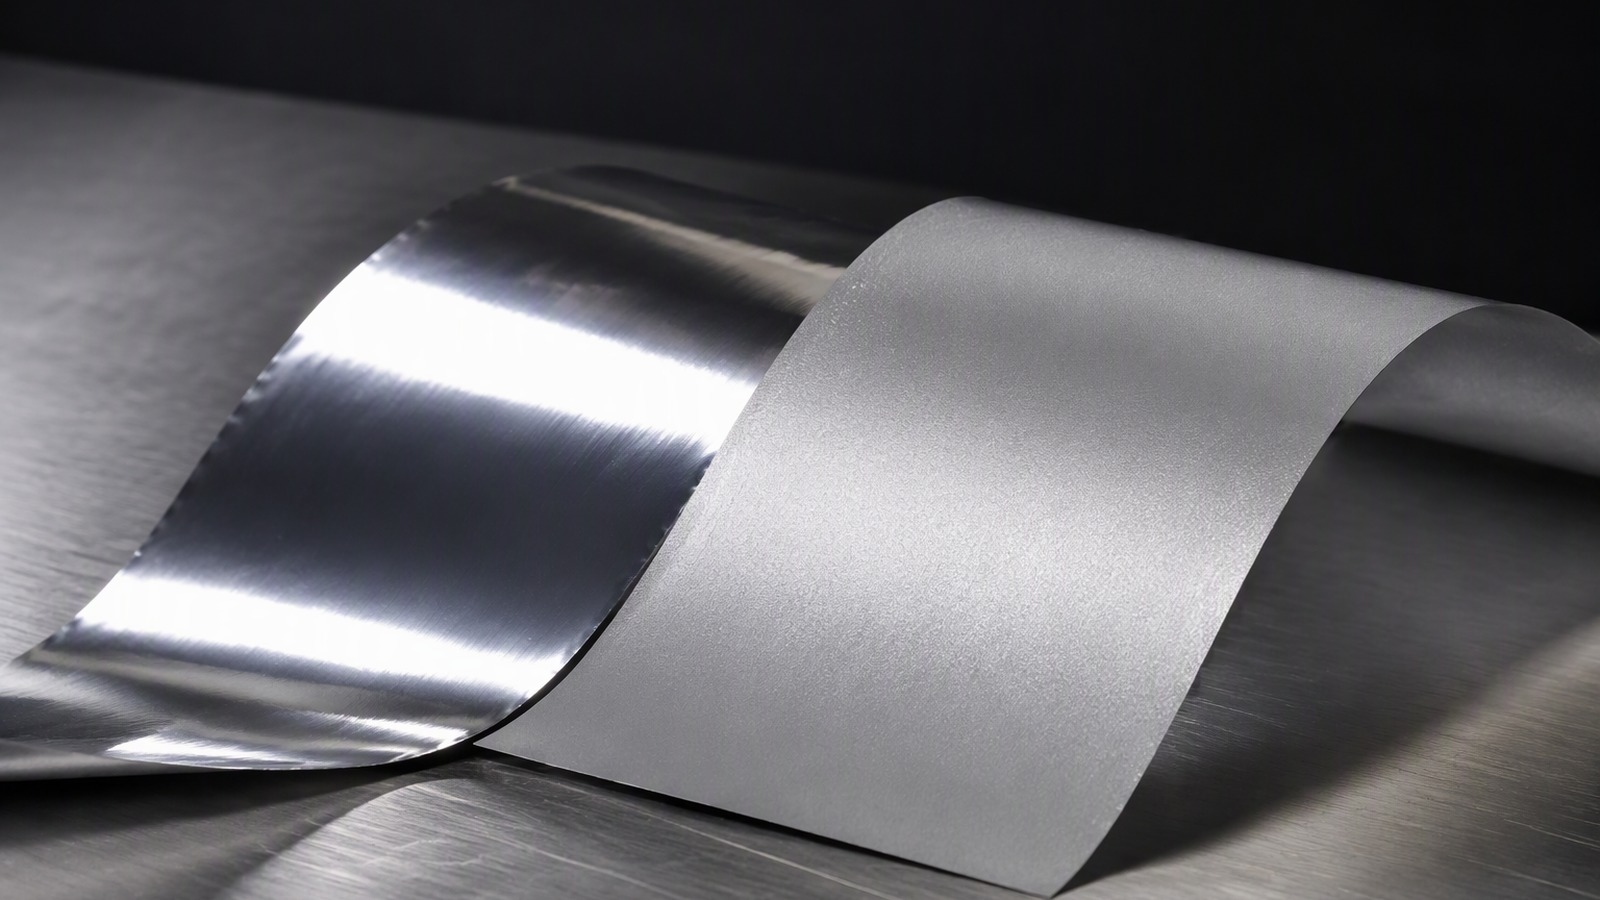
¿Por qué se lamina la lámina como hoja doble en los calibres más finos?
En los calibres más finos, una banda única es demasiado frágil para pasar por la planta sin romperse ni perder su forma.
La lámina muy fina se lamina como dos hojas apiladas y después se separan. El doblado da al paquete la estabilidad que necesitan los cilindros y deja una cara mate.
Dive deeper
El doblado tiene una razón práctica. A medida que baja el calibre, una banda única se vuelve demasiado fina y ligera para comportarse de forma predecible entre los cilindros: puede ondular, arrugarse o romperse, y la tensión que la mantiene plana resulta difícil de sostener. Laminar dos hojas juntas resuelve el problema, porque las hojas se sostienen entre sí y el paquete se comporta como una banda más pesada y rígida. La planta puede así seguir reduciendo el calibre sin perder el control de la planitud ni de la anchura. Alcanzado el calibre objetivo, el paquete se abre y las dos hojas se enrollan por separado, cada una con el acabado de la pasada que acaba de pasar.
La operación doble queda por tanto asociada al material más fino. Los calibres más gruesos se pueden laminar como banda única y salen con un acabado parecido en las dos caras. La combinación característica de brillante y mate es la firma de la pasada doble, de modo que cuando el comprador la ve, el material casi con seguridad se ha laminado en paquete. La anchura se fija en el mismo programa, dentro de una banda de 100-1500 mm. El material en bobina de este tipo pertenece a nuestra gama de bobinas y hojas, y la pasada doble es producción normal, no una especialidad.
¿Qué cara queda brillante y qué cara queda mate?
Una vez entendido el doblado, la regla es clara: el exterior del paquete toca los cilindros y el interior toca la hoja vecina.
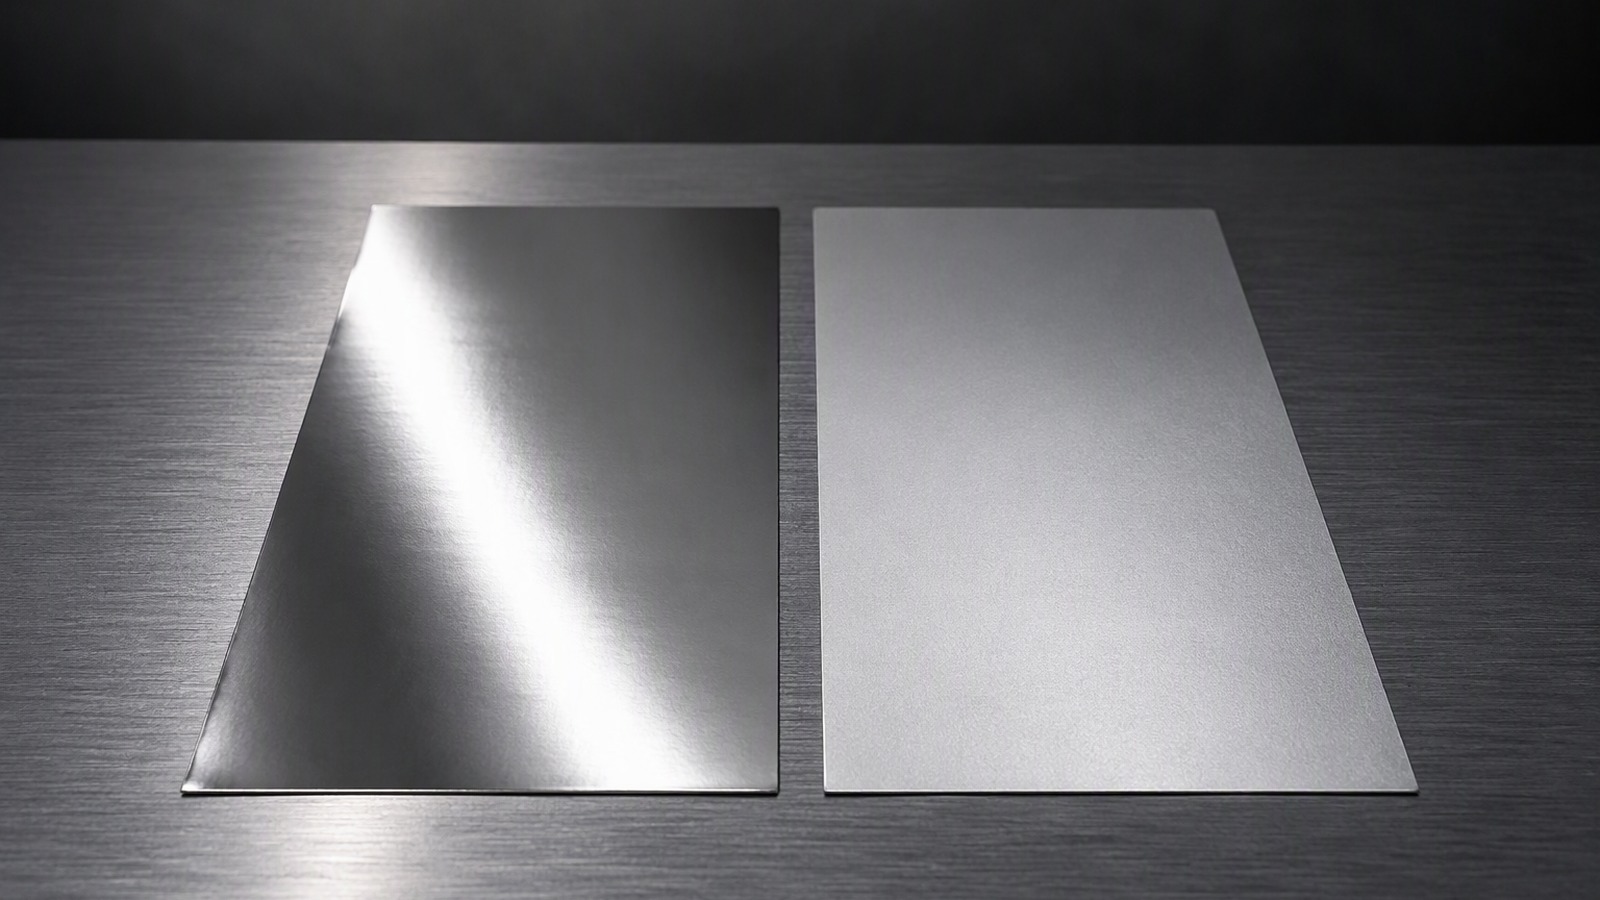
La cara en contacto con el cilindro pulido queda brillante. La cara en contacto con la otra hoja queda mate, con su textura copiada de ese contacto bajo carga.
Dive deeper
Imagine el paquete como un sándwich antes de abrirlo: lámina, lámina, con un cilindro pulido arriba y otro abajo. Las dos superficies que tocan los cilindros son el exterior del sándwich, y son las que se alisan y se vuelven brillantes. Las dos superficies del medio no tocan nada más que entre sí y adoptan el acabado mate. La forma de nombrarlas aún confunde en el taller: un transformador puede decir que la lámina es brillante por una cara mientras la planta llama mate a la misma hoja por la otra.
También explica por qué la pareja es fija y no aleatoria. Una cara de cada hoja es siempre la cara de cilindro y la otra es siempre la cara de paquete, así que brillante y mate aparecen siempre juntas, una de cada, en cada hoja obtenida por esa vía. Una bobina que parece uniforme por las dos caras se ha laminado normalmente como banda única o se ha procesado más. El acabado también corre en la dirección de laminación, por lo que las dos caras se mantienen paralelas a lo largo, algo que importa cuando el transformador debe registrar una impresión o unir una banda en una máquina. La terminología del sector se recoge en la asociación de la industria del aluminio en Europa.
¿Por qué el contacto con un cilindro vuelve brillante una cara?
El brillo depende de lo plana y uniforme que sea una superficie, no de la materia de la que está hecha.
Un cilindro rectificado con precisión aprieta la cara exterior muy plana, así que la luz se refleja de forma estrecha y ordenada. La cara interior queda ligeramente indentada, dispersa la luz y se ve mate.
Dive deeper
El brillo es una cuestión de geometría a escala muy pequeña. Si una superficie es lo bastante plana, la luz que llega desde una dirección la abandona de forma estrecha y ordenada, y el ojo la lee como un acabado brillante, casi de espejo. Si la superficie se rompe en crestas y huecos diminutos, la luz sale en muchas direcciones y se lee como mate. La pasada final decide en cuál de esas dos condiciones acaba cada cara.
El cilindro pulido es la superficie más plana de las dos, así que la cara que toca se alisa hacia un estado más liso y ordenado. La hoja vecina no es una herramienta pulida; cuando dos hojas se aprietan, pequeñas asperezas y desniveles mínimos se entrelazan y dejan una textura fina e irregular, la textura que el comprador ve como mate. Ambos efectos proceden de la misma presión en el mismo instante, y ambos quedan trabajados en la capa superficial del metal en lugar de depositarse encima. La consecuencia práctica es que los acabados son duraderos: pertenecen a la hoja, resisten la manipulación y el bobinado normales y no se lavan ni se borran como haría un recubrimiento. Hay más orientación sobre el material y sus usos en la asociación de la industria de la lámina de aluminio.
¿Es una cara de otra aleación, otro temple u otro metal?
Conviene decirlo con claridad, porque la pregunta se repite: las dos caras son del mismo metal.
No. Una hoja lleva una sola aleación y un solo temple en todo su espesor, así que la barrera, la resistencia y la conformación son esencialmente iguales en cualquiera de las dos caras.
Dive deeper
La razón de que las dos caras sean el mismo metal es que no interviene ningún segundo material en el proceso. Una hoja de lámina es una sola aleación de cara a cara, y el tratamiento térmico fija un solo temple en todo el espesor. La diferencia que ve el comprador es una diferencia de forma superficial, descrita por la forma de la superficie y no por su composición. La barrera, la resistencia a la tracción, el alargamiento y la conformación son propiedades de la hoja en conjunto, y no son mejores en la cara brillante ni en la mate.
Lo que sí cambia de una cara a otra es cómo interactúa la superficie con lo que se le aplica: tinta, laca, adhesivo y, en algunas estructuras, el propio producto. Esas interacciones tienen que ver con la humectación y el anclaje mecánico, y el transformador puede aprovecharlas a propósito. El material de este tipo se produce habitualmente en aleaciones como 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 y 8079, en temples O, H14, H16, H18, H22 y H24, y un ejemplo de producto es lámina de aluminio 1235. Elegir entre ellas depende del servicio que deba prestar la lámina, nunca de qué cara resulte más brillante.
¿En qué cara conviene imprimir, lacar o unir?
La impresión, el lacado y la unión con adhesivo dependen de cómo agarra un líquido o un film a la superficie que tiene delante.
La cara mate suele elegirse para imprimir, lacar y unir, porque su superficie ligeramente texturada ancla mejor. La cara brillante suele dejarse hacia fuera cuando se busca un aspecto reflectante.
Dive deeper
La impresión y el lacado son procesos de superficie. En ambos se aplica un líquido sobre la lámina, se extiende y luego se seca o cura, y la calidad depende de si ese líquido se reparte de manera uniforme y se fija a la superficie. Una cara ligeramente texturada ofrece más agarre que una muy alisada: la textura da a la tinta o a la laca algo a lo que sujetarse, y además ayuda a que una película fina de líquido se quede donde se depositó en lugar de retroceder en gotas.
Por eso la cara mate es la opción habitual cuando la lámina llevará impresión, laca o adhesivo, y por eso la brillante rara vez lo es. La cara brillante, con su superficie ordenada y reflectante, se deja normalmente a la vista cuando se busca un aspecto metálico limpio, por ejemplo cuando el envase acabado debe recoger la luz. Como las dos caras llevan el mismo metal, la elección no es un compromiso de barrera ni de resistencia; se trata del siguiente proceso que encontrará la banda. El mismo material también puede suministrarse para aplicaciones donde importa un aspecto más brillante, y la distinción de fondo entre este material fino y los productos laminados más gruesos se explica en las diferencias entre lámina y chapa de aluminio.
¿Qué cara debe mirar al producto dentro de un laminado?
Dentro de un laminado la lámina queda entre otras capas, así que la pregunta útil es qué cara toca el adhesivo y qué cara toca el producto.
No hay una respuesta fija. Donde la lámina se une a otra capa, la cara mate suele orientarse hacia el adhesivo y la cara del producto se acuerda con el cliente.
Dive deeper
Ayuda imaginar el laminado acabado como una pila. Normalmente una o varias películas o papeles quedan por fuera y la lámina está dentro, unida con un adhesivo. La superficie que mira al adhesivo debe aceptarlo y mantener la unión durante el bobinado, el corte, la transformación y la vida del envase. La superficie que mira hacia fuera, o hacia el producto, se elige por otro motivo: la apariencia o el contacto con lo que contiene el envase.
En muchas estructuras la cara mate se orienta hacia el adhesivo, porque una superficie texturada suele unirse con más fiabilidad, y la cara brillante queda entonces hacia fuera o hacia el producto. En otras estructuras se necesita lo contrario, por ejemplo cuando el cliente quiere la cara reflectante en contacto con la mercancía. Como la elección pertenece al artículo acabado y no solo a la lámina, no es algo que un proveedor resuelva desde una línea de catálogo. Se acuerda entre el transformador, el titular de la marca y la máquina que correrá la bobina, y se confirma antes de programar el material. Un ensayo en la máquina resuelve la duda más rápido que un plano. La orientación sobre este paso de selección se recoge en cómo elegir el espesor de la lámina.
¿Cómo se debe indicar el acabado en una consulta?
El acabado es un resultado del proceso, así que la consulta debe describir la operación posterior y no el aspecto de una muestra.
Indique la aleación, el temple, el rango de espesor, la anchura y el núcleo, y después qué cara se imprime, se laca o se une y qué debe hacer el envase acabado.
Dive deeper
Una consulta clara elimina casi todo el riesgo. La descripción debe empezar por el material: aleación, temple, rango de espesor, anchura y núcleo. Una especificación típica puede pedir una de las aleaciones comunes, como 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079, en temples O, H14, H16, H18, H22 y H24, en un espesor dentro de la banda de 0,005-0,20 mm, con una anchura de 100 a 1500 mm, sobre un núcleo de 76 mm o 152 mm. Después debe decir qué le ocurrirá a la lámina: qué cara se imprime, cuál se laca o se une y qué debe hacer el envase acabado.
Solo después tiene sentido mencionar la apariencia, y aun así como resultado y no como instrucción. Una frase como «cara para imprimir, a confirmar por la planta» es más útil que exigir un acabado brillante, porque indica al proveedor qué debe soportar la superficie. Un ensayo en la máquina es la forma más rápida de confirmarlo. El pedido mínimo habitual es de 3 MT por medida, y los puertos de carga suelen ser Qingdao, Tianjin o Shanghái, de modo que cantidad y ruta pueden cerrarse en el mismo intercambio. Hay antecedentes del sector en la asociación de la industria del aluminio de EE. UU.
El acabado lo decide la última pasada de laminación: describa el proceso y no el aspecto, y confirme la cara antes de pedir.