Почему у алюминиевой фольги есть блестящая и матовая сторона?
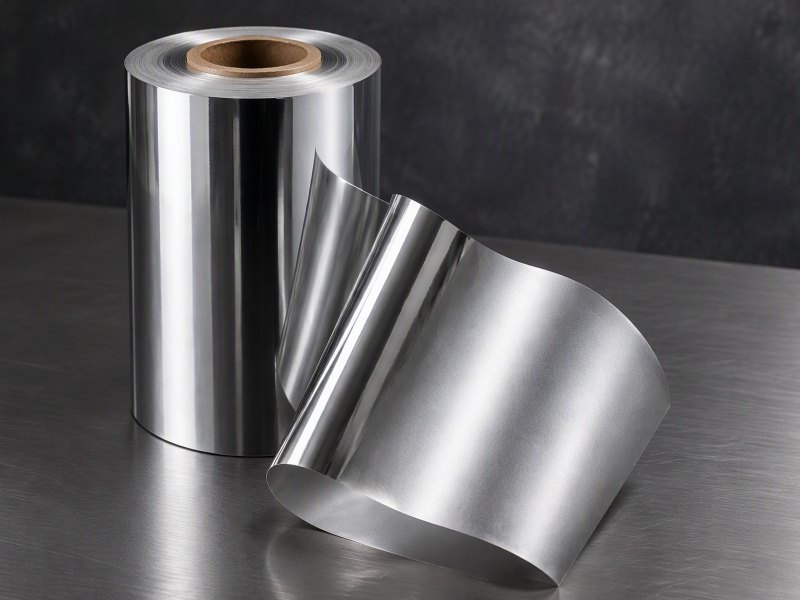
Блестящая и матовая сторона алюминиевой фольги возникают потому, что самые малые толщины прокатывают сдвоенным полотном, а не потому, что одну из сторон чем-то покрывают. Здесь объясняется, какая сторона какая и как указать нужную сторону в запросе.
Запрос, в котором просят блестящую фольгу, может вернуться с неверной отделкой, потому что обе стороны создаёт сама прокатка, а не каталог.
У алюминиевой фольги есть блестящая и матовая сторона потому, что самые малые толщины прокатывают сдвоенным полотном. Сторона, прижатая к полированному валку, выходит блестящей, а стороны, прижатые друг к другу внутри пакета, выходят матовыми.
Ниже материал прослежен от последнего пропуска на стане до печатной машины, а в конце приведена формулировка, которая закрепляет нужную сторону в рулоне.
Откуда берутся блестящая и матовая поверхности?
Обе стороны появляются в последнем пропуске прокатки на стане. Ни одну из них не напыляют, не осаждают и не обрабатывают химически после этого.
Отделка возникает, когда пакет проходит между двумя полированными рабочими валками: одну сторону разглаживает валок, другая прижимается к соседнему листу.
Dive deeper
Каждый лист фольги, выходящий с прокатного стана, проходит длинную череду пропусков, и полоса становится тоньше на каждом из них. В последнем пропуске материал уже не одиночное полотно, а пакет из двух листов, и именно этот пропуск создаёт обе поверхности. Рабочие валки твёрдые, точно шлифованные и хорошо полированные, и при очень высоком давлении прокатки они переносят своё состояние поверхности на мягкий алюминий.
Обе наружные стороны пакета идут каждая по своему валку и поэтому разглаживаются, а обе внутренние стороны валка не видят вовсе и прижимаются друг к другу. Когда пакет выходит со стана, листы разделяют, и каждый лист несёт одну сторону от валка и одну сторону от пакета. Ничего к поверхностям не добавляли: нет ни напылённого слоя, ни осаждённой плёнки, ни химического травления, создающего разницу. Тот же пропуск, что задаёт толщину, задаёт и состояние поверхности, поэтому обе стороны приходят вместе, и заказать их по отдельности нельзя. Общий обзор есть в обзоре алюминиевой фольги, а материал в рулонах описан на странице рулон алюминиевой фольги.
Полезно отметить, что это не дополнительная обработка, добавляемая позже, а часть самой прокатки. Когда выбирают толщину и ширину и строят схему пропусков, вместе с ними определяется и состояние поверхности, которое будет у рулона. Поэтому вопрос о блестящей или матовой стороне — это не вопрос об отдельной торговой позиции, а вопрос о том, как будет прокатан материал.
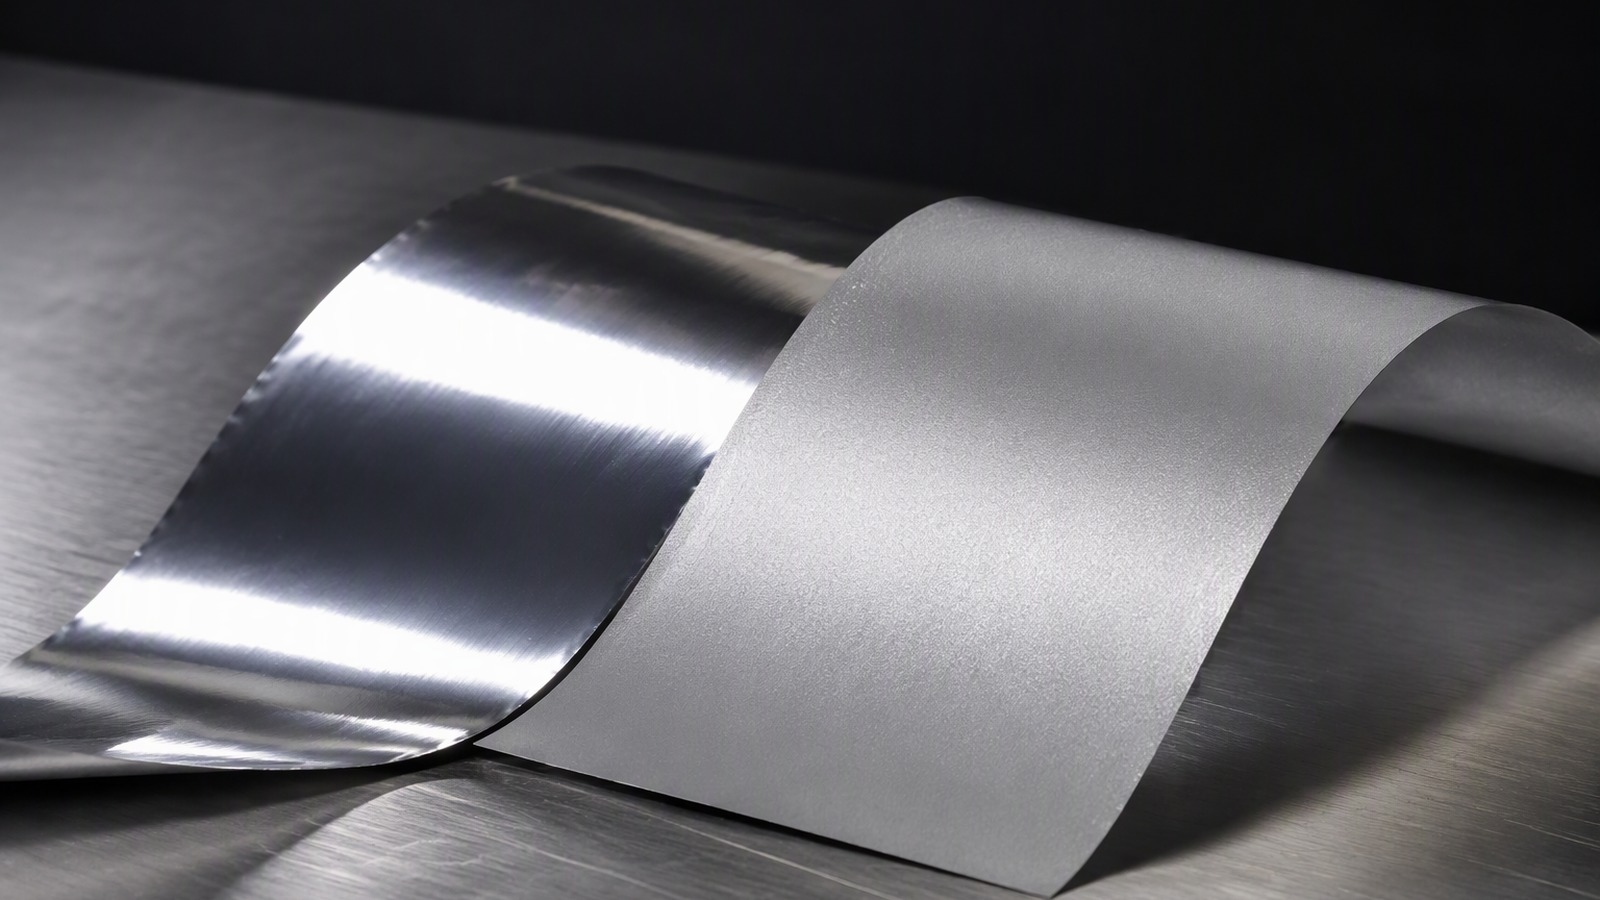
Почему при самых малых толщинах фольгу прокатывают сдвоенным полотном?
При самых малых толщинах одиночное полотно слишком хрупкое и не проходит через стан, не порвавшись и не потеряв форму.
Очень тонкую фольгу прокатывают как два сложенных листа, а затем разделяют. Сдваивание даёт пакету устойчивость, нужную валкам, и оставляет одну сторону матовой.
Dive deeper
Сдваивание имеет практическую причину. По мере уменьшения толщины одиночное полотно становится слишком тонким и лёгким, чтобы вести себя предсказуемо между валками: оно может вибрировать, морщиться или рваться, а натяжение, удерживающее его плоским, трудно поддерживать. Прокатка двух листов вместе решает эту задачу, потому что листы поддерживают друг друга и пакет ведёт себя как более тяжёлая и жёсткая полоса. Стан может и дальше уменьшать толщину, не теряя контроля над плоскостностью и шириной. По достижении нужной толщины пакет раскрывают и два листа сматывают отдельно, и каждый несёт поверхность того пропуска, который только что прошёл.
Поэтому сдвоенная операция связана именно с самым тонким материалом. Более толстые размеры можно прокатывать одиночным полотном, и они выходят с примерно одинаковой поверхностью с двух сторон. Характерное сочетание блестящей и матовой стороны — признак сдвоенного пропуска, поэтому, увидев его, покупатель может с большой вероятностью считать, что материал прокатан в пакете. Ширина задаётся в той же программе, в диапазоне 100-1500 мм, и рулон формируют под заказанную ширину. Материал такого вида относится к нашему ассортименту рулонов и листов фольги, а сдвоенный пропуск — обычное производство, а не особая редкость.
Практически именно этот приём делает тонкий материал пригодным для стабильного выпуска с постоянной шириной. Два листа дают пакету достаточную массу, чтобы проходить между валками ровно, и вероятность морщин и неровных кромок снижается. После разделения листы наматывают на гильзу 76 мм или 152 мм в зависимости от требований машины переработчика и готовят к отгрузке или к следующему переделу.
Какая сторона становится блестящей, а какая матовой?
Как только сдваивание понято, правило следует само: наружная часть пакета касается валков, внутренняя касается соседнего листа.
Сторона, соприкасающаяся с полированным валком, становится блестящей. Сторона, соприкасающаяся с другим листом, становится матовой, а её текстура повторяет этот контакт под нагрузкой.
Dive deeper
Представьте пакет как бутерброд до раскрытия: фольга, фольга, сверху полированный валок и снизу ещё один. Две поверхности, соприкасающиеся с валками, — это наружные стороны бутерброда, и именно их разглаживают и делают блестящими. Две поверхности в середине не соприкасаются ни с чем, кроме друг друга, и получают матовую отделку. Именно поэтому в цехе возникает путаница: переработчик может сказать, что фольга блестящая с одной стороны, а стан называет тот же лист матовым с другой.
Это же объясняет, почему пара сторон всегда фиксирована, а не случайна. Одна сторона каждого листа всегда сторона валка, а другая всегда сторона пакета, поэтому блестящая и матовая всегда идут вместе, по одной с каждой стороны, на каждом листе, полученном этим путём. Рулона, блестящего с обеих сторон или матового с обеих сторон, из сдвоенного пропуска не бывает. Если рулон выглядит одинаковым с двух сторон, его, как правило, прокатывали одиночным полотном или дополнительно обрабатывали. Отделка также идёт вдоль направления прокатки, поэтому обе стороны остаются параллельными по длине, что важно, когда переработчику нужно совмещать печать или склеивать полотно на машине. Сведения об отраслевой терминологии собраны у отраслевой ассоциации алюминиевой промышленности в Европе.
Эта устойчивость пары полезна при планировании. Как только покупатель знает, что материал прокатан двойным полотном, он может ожидать блестящую и матовую сторону в каждом рулоне и планировать печать, лакирование и склейку исходя из этого.
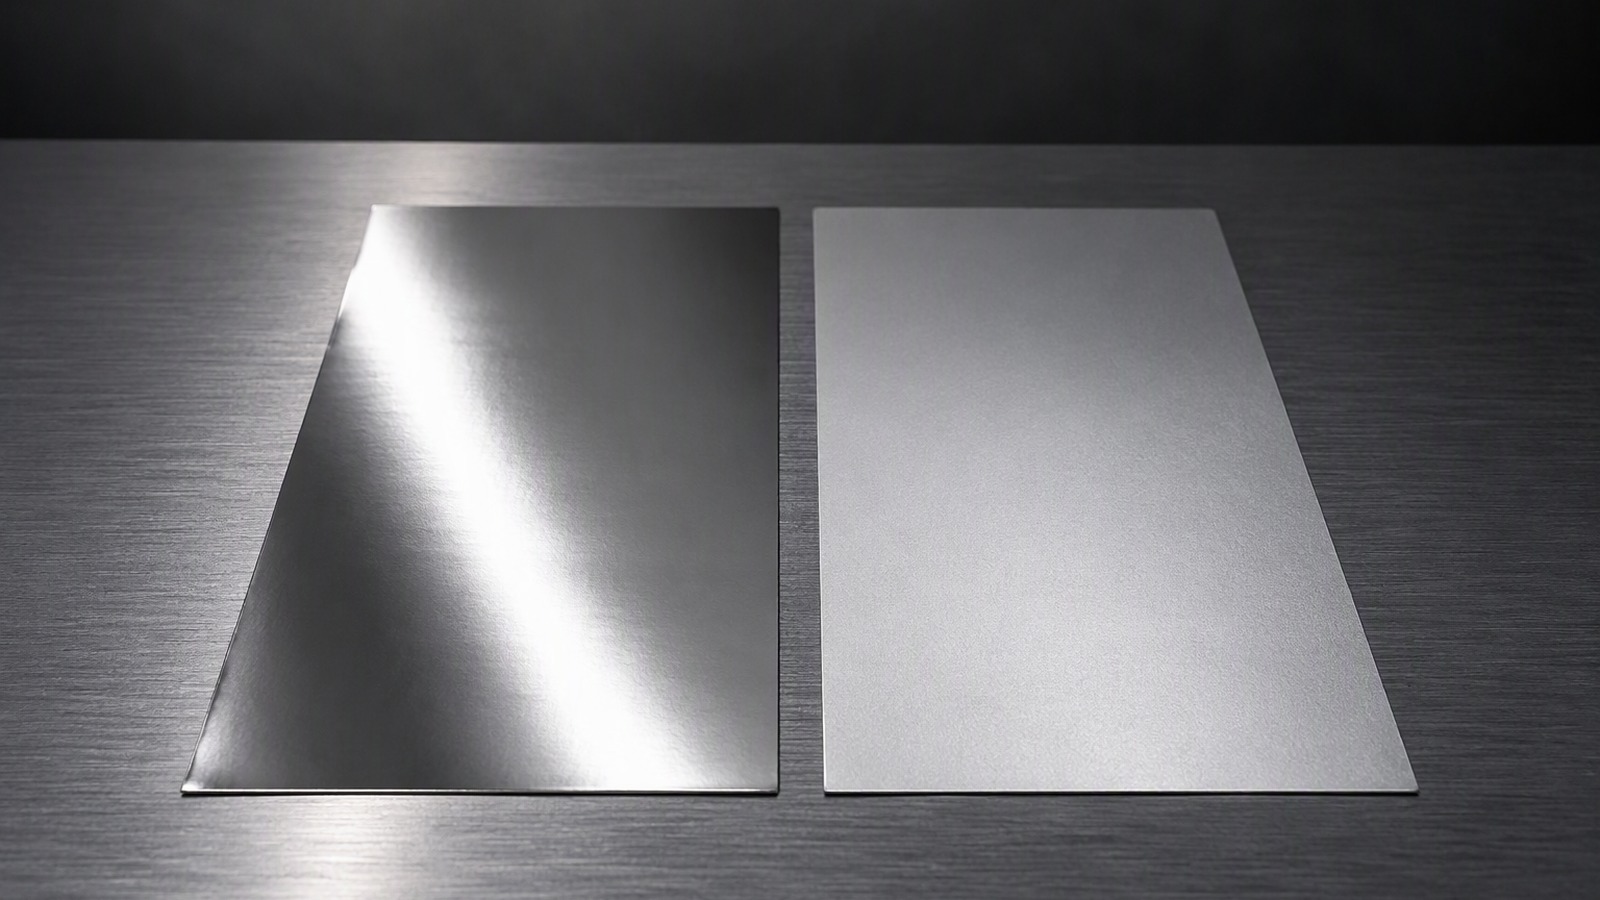
Почему контакт с валком делает одну сторону блестящей?
Блеск зависит от того, насколько ровная и однородная поверхность, а не от того, из чего она сделана.
Точно шлифованный валок прижимает наружную сторону очень ровно, поэтому свет отражается узко и упорядоченно. Внутренняя сторона остаётся слегка вдавленной, рассеивает свет и выглядит матовой.
Dive deeper
Блеск — вопрос геометрии в очень малом масштабе. Если поверхность достаточно ровная, свет, приходящий с одного направления, уходит узко и упорядоченно, и глаз читает это как блестящую, почти зеркальную отделку. Если та же поверхность разбита мелкими гребнями и впадинами, свет рассеивается во многих направлениях, и результат читается как матовый. Последний пропуск и решает, в какое из двух состояний попадёт каждая сторона.
Полированный валок — более ровная из двух поверхностей, поэтому соприкасающаяся с ним сторона разглаживается к более гладкому и упорядоченному состоянию. Соседний лист не является полированным инструментом: когда два листа прижаты друг к другу, мелкие неровности сцепляются и оставляют тонкую нерегулярную текстуру, которую покупатель видит как матовую. Оба эффекта создаёт одно и то же давление в один и тот же момент, и оба формируются в поверхностном слое металла, а не осаждаются поверх него. Практическое следствие — эти отделки долговечны: они принадлежат листу, выдерживают обычное обращение и намотку и не смываются и не стираются так, как покрытие.
Именно поэтому по внешнему виду нельзя надёжно судить о материале. При разном освещении обе стороны могут выглядеть почти одинаково, а сильное отражение способно обмануть глаз при сравнении двух образцов. Надёжнее спросить поставщика о производственном маршруте и о том, какая сторона предназначена для печати, лакирования или склейки в нужном рулоне. Дополнительные сведения о материале и его применении собраны у отраслевой ассоциации производителей алюминиевой фольги.
Отличается ли одна сторона от другой по сплаву, состоянию нагартовки или металлу?
Это стоит сказать прямо, потому что вопрос задают часто: обе стороны относятся к одному металлу.
Нет. Лист несёт один сплав и одно состояние нагартовки по всей толщине, поэтому барьерные свойства, прочность и формуемость практически одинаковы с любой стороны.
Dive deeper
Обе стороны относятся к одному металлу потому, что в процессе не участвует никакой второй материал. Лист фольги — один сплав от стороны до стороны, и термообработка задаёт одно состояние нагартовки по всей толщине. Разница, которую видит покупатель, — это разница формы поверхности, описываемая формой, а не составом. Поэтому барьерные свойства, прочность и формуемость относятся к листу в целом и не лучше ни на блестящей, ни на матовой стороне.
Меняется от стороны к стороне лишь то, как поверхность взаимодействует с наносимым материалом: краской, лаком, клеем и, в некоторых структурах, с самим продуктом. Эти взаимодействия связаны со смачиванием и механическим зацеплением, и переработчик может использовать их намеренно. Материал такого вида обычно выпускают из сплавов 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079, в состояниях нагартовки O, H14, H16, H18, H22 и H24, а один из примеров продукции — алюминиевая фольга 1235.
Выбор между ними определяется задачей, которую должна выполнять фольга, а не тем, какая сторона блестящее. Покупатель, указавший сплав, состояние нагартовки, толщину, ширину и гильзу, уже определил главные факторы работы материала, и ему остаётся описать последующую операцию. Отдельно стоит уточнить, будет ли фольга в дальнейшем резаться на узкие полосы, потому что это может повлиять на требуемую ширину и на схему намотки рулона.
По какой стороне печатать, лакировать или склеивать?
Печать, лакирование и склейка клеем зависят от того, насколько хорошо жидкость или плёнка держится на поверхности перед собой.
Матовую сторону обычно выбирают для печати, лакирования и склейки, потому что её слегка текстурированная поверхность даёт лучшее сцепление. Блестящую сторону обычно оставляют наружу, когда нужен отражающий вид.
Dive deeper
Печать и лакирование — поверхностные процессы. В обоих случаях на фольгу наносят жидкость, распределяют её и затем сушат или отверждают, и качество зависит от того, ложится ли жидкость равномерно и закрепляется ли на поверхности. Кроме того, ровно нанесённый слой легче проконтролировать визуально и проще поддерживать стабильным от партии к партии. Слегка текстурированная сторона даёт больше сцепления, чем сильно разглаженная: текстура даёт краске или лаку за что зацепиться и помогает тонкой плёнке жидкости остаться там, куда её нанесли, вместо того чтобы собраться в капли.
Поэтому матовую сторону обычно выбирают, когда фольга будет нести печать, защитный лак или клей, и поэтому блестящая сторона выбирается так редко. Блестящую сторону с её упорядоченной отражающей поверхностью обычно оставляют открытой там, где нужен чистый металлический вид, например когда готовая упаковка должна ловить свет. Поскольку обе стороны несут один металл, выбор не является компромиссом по барьеру или прочности — это решение о следующей операции, с которой встретится полотно.
Стоит учитывать и то, что происходит после печати или лакирования. Сушка, температура и натяжение в машине влияют на результат, и это нужно понимать до выбора стороны. Тот же материал может поставляться для применений, где важен более блестящий вид, а принципиальное различие между этим тонким материалом и более толстым прокатом объяснено в статье чем отличается алюминиевая фольга от алюминиевого листа.
Какая сторона должна смотреть на продукт внутри ламината?
Внутри ламината фольга лежит между другими слоями, поэтому полезный вопрос: какая сторона касается клея, а какая — продукта.
Единого ответа нет. Там, где фольгу соединяют с другим слоем, матовую сторону часто поворачивают к клею, а сторону к продукту согласуют с заказчиком.
Dive deeper
Полезно представить готовый ламинат как стопку слоёв. Обычно снаружи находятся одна или несколько плёнок или бумаг, а фольга лежит внутри и склеена клеевым слоем. Поверхность, обращённая к клею, должна принять его и удержать связь при намотке, резке, переработке и в течение срока службы упаковки. Поверхность, обращённая наружу или к продукту, выбирается по другой причине: вид или контакт с содержимым упаковки.
Во многих структурах матовую сторону поворачивают к клею, потому что текстурированную поверхность обычно легче склеить надёжно, и тогда блестящая сторона остаётся наружу или к продукту. В других структурах нужно обратное, например когда заказчик хочет отражающую сторону в контакте с товаром. Поскольку выбор принадлежит готовому изделию, а не одной лишь фольге, это не то, что поставщик решает по строке каталога.
Это согласуют между переработчиком, владельцем бренда и машиной, на которой пойдёт рулон, и подтверждают до планирования материала. Пробный прогон на машине часто снимает вопрос быстрее любого чертежа. Полезно зафиксировать способ проверки ещё до запуска. Вместо описания блеска можно согласовать саму операцию и ту сторону, с которой будет работать машина, а затем проверить первый производственный рулон по этому признаку. Тогда спор о внешнем виде остаётся в понятных рамках и не превращается в обсуждение свойств материала. Такая договорённость заранее экономит время, когда изделие доходит до печати или склейки. Указания по этому шагу выбора собраны в статье как выбрать толщину алюминиевой фольги.
Как указать состояние поверхности в запросе?
Отделка — результат процесса, поэтому в запросе следует описывать последующую операцию, а не вид образца.
Укажите сплав, состояние нагартовки, диапазон толщины, ширину и гильзу, затем скажите, какая сторона печатается, лакируется или склеивается и что должна делать готовая упаковка.
Dive deeper
Ясный запрос снимает большую часть риска. Описание начинают с материала: сплав, состояние нагартовки, диапазон толщины, ширина и гильза. Типовая спецификация может требовать один из распространённых сплавов, например 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079, в состояниях нагартовки O, H14, H16, H18, H22 и H24, с толщиной в диапазоне 0,005-0,20 мм, шириной от 100 до 1500 мм, на гильзе 76 мм или 152 мм. Затем указывают, что будет с фольгой: какая сторона печатается, какая лакируется или склеивается и что должна делать готовая упаковка.
И только после этого уместно говорить о внешнем виде, да и то как о результате, а не как об указании. Формулировка вроде «сторона под печать подтверждается станом» полезнее требования блестящей поверхности, потому что сообщает поставщику, что должна выдержать поверхность. Минимальный заказ обычно 3 MT на размер, а порты отгрузки обычно Циндао, Тяньцзинь или Шанхай, поэтому количество и маршрут можно согласовать в той же переписке. Отраслевые сведения доступны у отраслевой ассоциации алюминиевой промышленности США.
Описание последующей операции стоит прикладывать к каждому повторному заказу, потому что нужная сторона практически не меняется, пока не изменилась сама операция. Когда меняется продукт, машина или строение упаковки, сторону нужно подтвердить заново у поставщика. Это особенно важно при смене поставщика или производственной площадки, а также при переходе на новую машину.
Отделку определяет последний пропуск прокатки: описывайте процесс, а не вид, и подтвердите сторону до заказа.