¿Cómo sella la lámina de aluminio un envase por inducción?
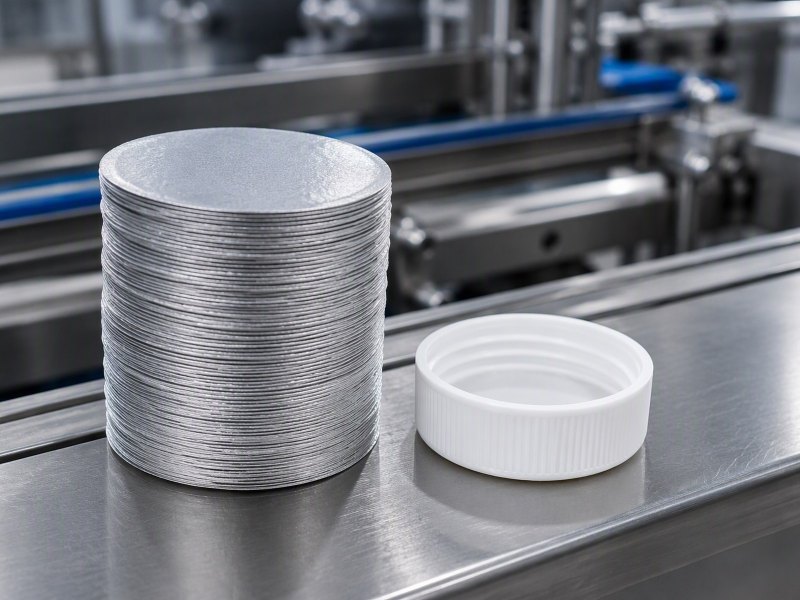
El disco dentro de una tapa es un calentador y una unión de recubrimiento, no una pegatina. Esta guía lo sigue del campo al despegado y termina con lo que conviene indicar en una consulta.
¿Cómo sella la lámina de aluminio un envase por inducción?
La tapa se enrosca, el envase atraviesa un campo y la lámina queda soldada a la boca. No se aplicó pegamento, y aun así el sellado aguanta o falla.
La lámina es el calentador, no el adhesivo. El campo induce corriente en el aluminio, el disco se calienta y un recubrimiento polimérico en la cara del envase se reblandece y se une a la boca.
Las ocho preguntas siguientes siguen el disco desde el campo hasta el despegado y terminan con lo que conviene indicar en una consulta.
¿Por qué se calienta la lámina cuando el envase atraviesa un campo de inducción?
Nada toca el disco y, sin embargo, se calienta. El campo, no la máquina, entrega la energía.
Un campo variable induce bucles de corriente en el aluminio y el metal se opone a ellos. Esa resistencia se convierte en calor dentro del disco, de modo que la lámina transforma el campo en una unión.
Dive deeper
Un campo no es calor. Es una condición magnética variable, y solo un conductor colocado en él la convierte en corriente. El aluminio conduce con facilidad, así que el campo induce bucles de corriente en el disco y la resistencia del propio metal convierte esos bucles en calor. El disco es la única parte del envase que responde: una tapa con cartón se queda fría. Un disco bien asentado en la boca se calienta como un anillo; un disco desplazado calienta primero un arco.
Una película metalizada no puede hacer este trabajo. Una capa decorativa apenas conduce corriente y el poco calor que acepta no basta para reblandecer un recubrimiento contra una boca; el metal tiene que ser metal en todo su espesor, sin interrupciones. La entrada de referencia sobre la lámina de aluminio explica cómo se lamina el material y dónde se emplea.
Nada de esto decide la unión. El campo aporta energía y el disco la recibe; lo que el disco hace con esa energía depende del recubrimiento, de la presión de la tapa y del ajuste entre disco y boca. Visto como un calentador de forma fija, la lámina deja de ser un misterio y el resto es química y geometría. Por eso una misma lámina sella un envase y falla en el siguiente.
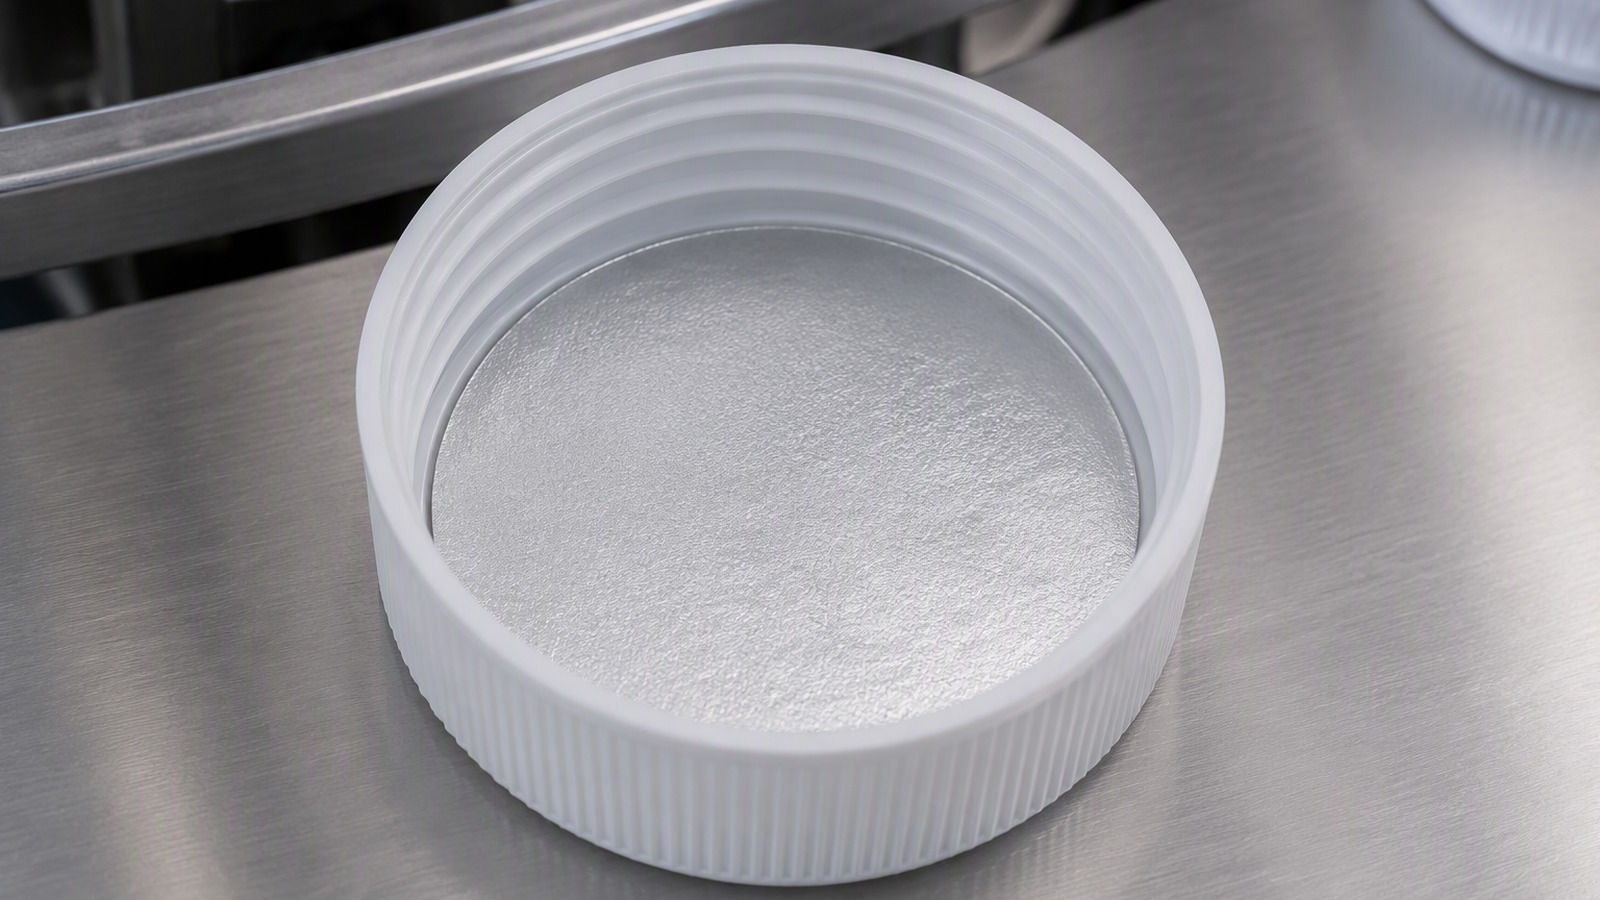
¿Por qué el sellado lo aporta el recubrimiento y no el aluminio?
El aluminio no se suelda al vidrio ni al polímero. Lo que el consumidor despega es una unión hecha por el recubrimiento.
La lámina solo alcanza la condición para unirse. En la cara del envase, una capa polimérica se reblandece, moja la boca y fragua contra ella, así que el sellado es una unión recubrimiento-boca sostenida por la lámina.
Dive deeper
El aluminio desnudo apoyado en una boca es un contacto, no un sellado. Puede parecer cerrado y dejar pasar una fuga lenta, porque nada ha fluido hacia las pequeñas irregularidades de la boca. La unión aparece solo cuando el recubrimiento de la cara del envase atraviesa su ventana de reblandecimiento, moja la boca y después fragua mientras la tapa sigue sujetando el disco. El aporte de la lámina es calor, repartido de forma uniforme y en el lugar correcto. Todo lo que hace que la unión aguante pertenece al polímero.
Por eso dos discos cortados del mismo rollo se comportan de forma distinta en una misma línea cuando sus recubrimientos difieren. Un recubrimiento que se reblandece con facilidad moja bien la boca pero puede despegarse demasiado pronto; otro que resiste el reblandecimiento exige más energía en el disco y luego da una unión más tenaz. La elección nunca es solo la lámina, porque la lámina es idéntica.
También explica por qué la zona unida debe seguir la boca y no el disco. Donde el recubrimiento toca la boca se forma una unión; donde toca aire sobre una boca baja o sobresale de una boca ancha, ese mismo recubrimiento fragua como una piel. Entidades como la asociación del aluminio describen la parte del material en esta cadena, mientras que la unión se decide en la interfaz.
¿Por qué hay que ajustar el espesor de la lámina a la tapa y al campo?
La lámina fina cuesta menos por metro cuadrado y se corta con facilidad. Sigue siendo la respuesta equivocada cuando la tapa y el campo piden otra cosa.
El espesor fija cuánto metal puede calentar el campo y qué rigidez conserva el disco en la tapa. Demasiado fino y el disco se abomba; demasiado grueso y la tapa no lo presiona contra la boca.
Dive deeper
El disco tiene dos tareas que se oponen. Debe absorber energía suficiente para llevar el recubrimiento a su ventana de reblandecimiento en toda la boca, y debe mantenerse plano y rígido como para ser presionado contra esa boca mientras se forma la unión. Un espesor muy fino se calienta rápido, pero se abomba bajo la tapa, se riza en el borde y pierde contacto por zonas. Un espesor grueso conserva la forma y exige más del campo. Ninguno de los dos extremos es seguro en una boca real.
La respuesta es un intervalo de trabajo. La lámina para estos discos se suministra habitualmente entre 0,005 mm y 0,20 mm, en temple desde O blando hasta las condiciones endurecidas H14, H16, H18, H22 y H24, y el grado sigue al cierre: una tapa pequeña con falda baja tolera un disco más ligero, mientras que una tapa de corona ancha con hueco profundo pide más cuerpo para que el disco no se hunda.
Aleaciones como 8011, 1235, 1050, 1100, 3003, 3004, 8021 y 8079 aportan equilibrios distintos de resistencia y conformabilidad, y por eso la lámina 8011 de 0,04 mm encaja en un disco firme. El cierre y el campo se sopesan juntos, nunca por separado, y el contexto de la laminación lo expone la asociación europea del aluminio.
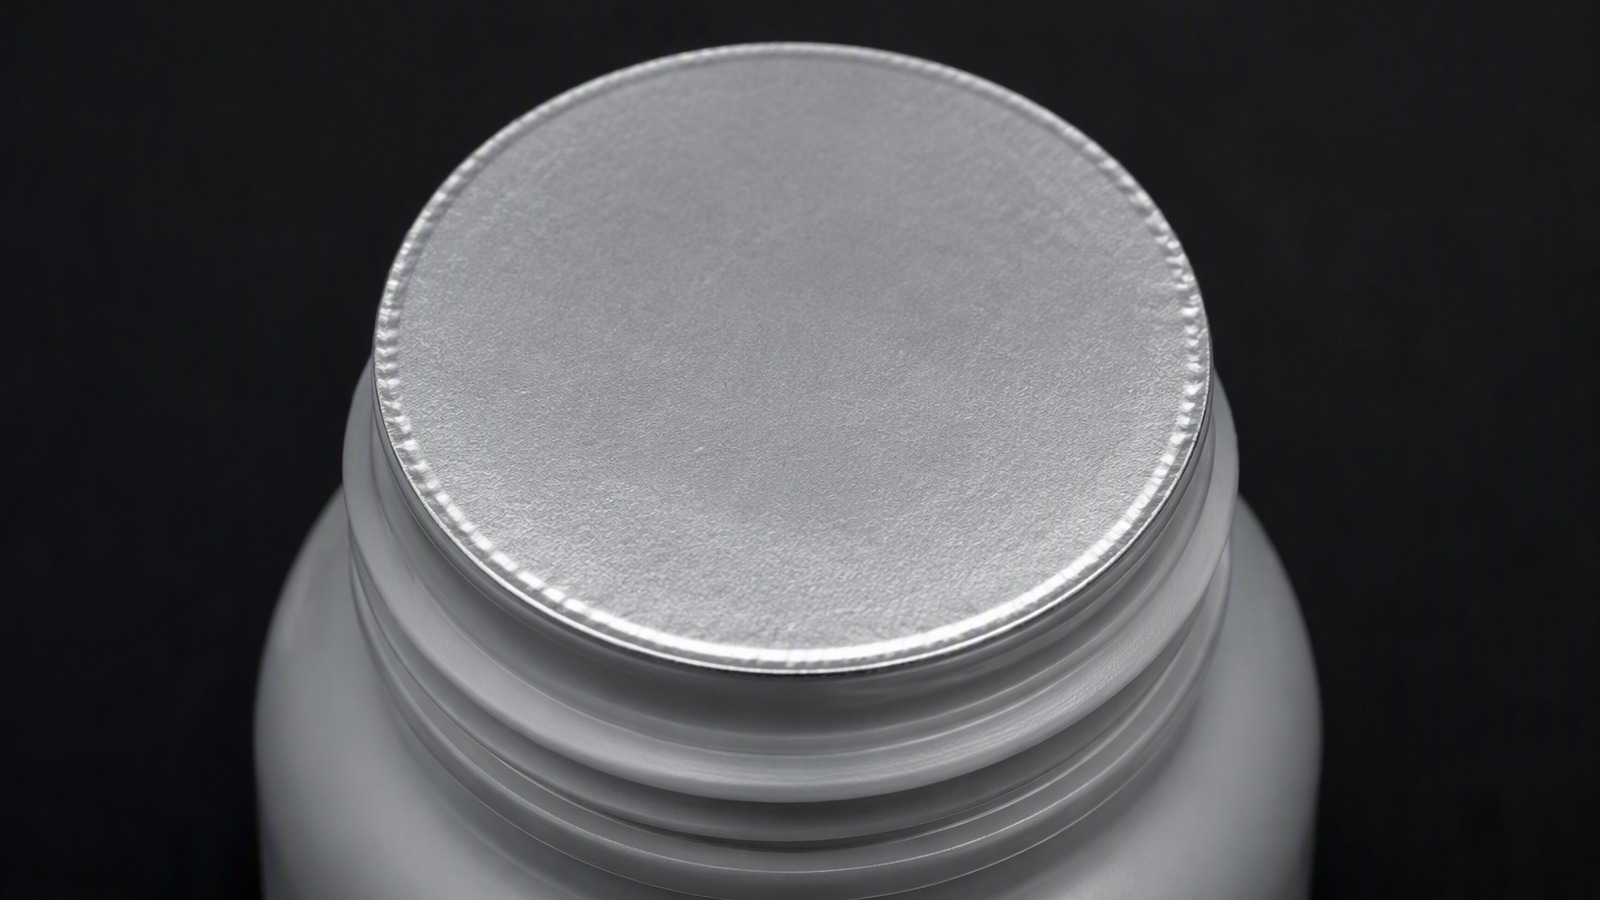
¿Qué cara del recubrimiento decide la unión y cuál decide dónde queda el disco?
Un disco recubierto tiene dos caras y se les pide lo contrario. Una debe pegarse, la otra debe soltar.
El recubrimiento de la cara del envase decide la unión y el despegado. La capa de la cara de la tapa decide si el disco se queda en la tapa o sale con el sellado.
Dive deeper
En la cara del envase la unión debe resistir el transporte y después abrirse limpiamente en la mano. Es un equilibrio estrecho: un recubrimiento que moja la boca con demasiada facilidad puede unir tanto que la lámina se rompe antes de ceder, mientras que uno demasiado remiso deja un canal en la boca. La capa debe además tolerar el contenido del envase, ya que el aceite reblandece un recubrimiento de forma distinta al agua.
En la cara de la tapa la exigencia es la contraria. Si el disco debe permanecer en la tapa tras la apertura, la capa de ese lado tiene que agarrarse a la tapa con más fuerza de la que la cara del envase tiene en la boca, de modo que la unión ceda en la boca y el disco salga con el cierre. Si el disco debe quedarse en el envase como precinto visible, la cara de la tapa debe soltar y la unión de la boca debe resistir el giro. La experiencia de apertura se diseña en estas dos interfaces, no en el metal.
La elección del recubrimiento está muy ligada a lo que el barnizado hace en la superficie de la lámina, aunque una capa sellable y un acabado protector se piden por motivos distintos. El transformador que especifica ambas caras por separado elimina casi toda la confusión de un lote producido al revés.
¿Por qué un disco con cartón y uno solo de lámina se separan de forma distinta al abrir?
Dos discos pueden sellar igual y abrir distinto. La diferencia es qué queda adherido al disco cuando se gira la tapa.
Un disco con cartón conserva su forma y tiende a salir con la tapa. Un disco solo de lámina se queda en la boca como precinto que el consumidor despega.
Dive deeper
Un disco con cartón es un sándwich: una capa fibrosa rígida que da cuerpo, una capa de lámina que recibe el campo y una capa sellable orientada al envase. Como el cartón mantiene el conjunto plano, el disco se coloca con facilidad y perdona una boca ligeramente irregular, y la presión de la tapa se reparte por el cartón. Al desenroscar, el cartón suele quedarse en la tapa y la capa de lámina se separa de él o viaja con él.
Un disco solo de lámina no tiene ese soporte. Su rigidez procede del metal y confía en el hueco de la tapa para mantenerse en posición antes del llenado. Una vez unido, pasa a formar parte del envase: el consumidor ve una membrana sellada sobre la boca y la despega por una lengüeta o desde el borde. Eso conviene a los envases donde el precinto es prueba visible de cierre, y explica que un disco solo de lámina se especifique con más atención a la planitud que a la rigidez de manipulación.
La misma distinción aparece donde el metal es el elemento exterior, como en la lámina para cápsulas y cierres de botella, pero allí la función es proteger el cuello y no unir dentro de la tapa. Una lámina elegida por el plegado de una cápsula no sirve automáticamente para un disco.
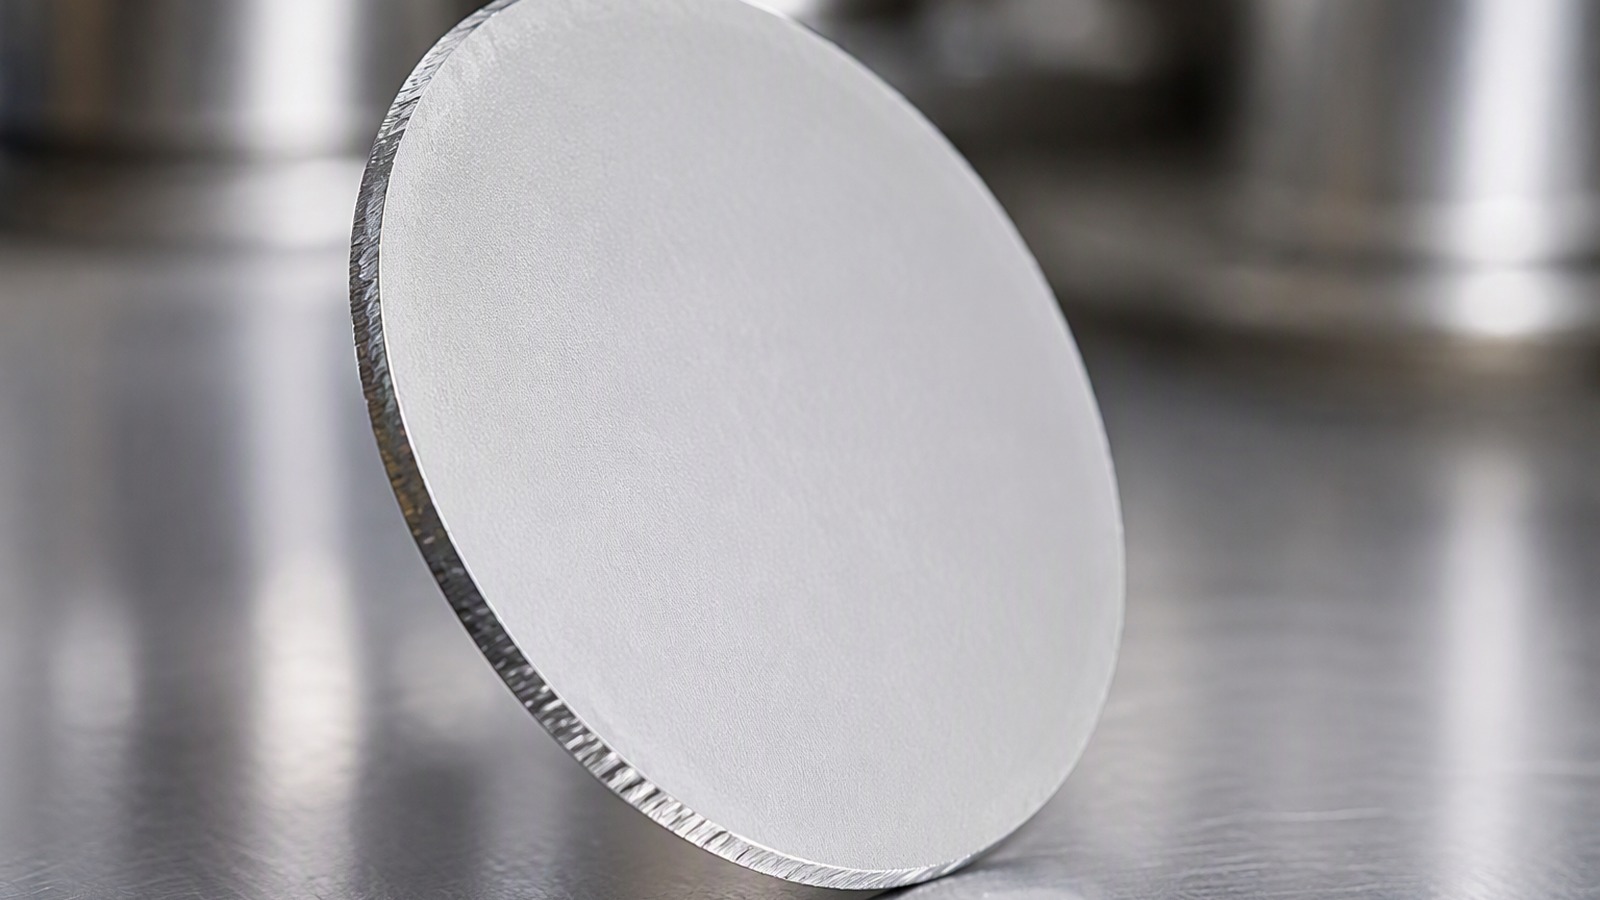
¿Por qué la planitud y el borde cortado deciden si el sellado es uniforme?
Un disco sella donde toca. Si toca en una línea en lugar de un anillo, el resto de la boca queda abierto.
Un disco abombado u ondulado se separa de la boca por zonas, y un borde cortado basto puede levantar el recubrimiento de la unión. La planitud y un borde limpio forman parte del sellado.
Dive deeper
La planitud se juzga contra la boca, no contra la mesa, y un disco que parece plano puede fallar dentro de la tapa. Una leve comba, una onda del corte o un rizo fijado en el desbobinado hacen que el disco se apoye en su punto más alto; la tapa presiona ese punto y deja el resto de la circunferencia sin tocar. El resultado aguanta en una parte del anillo y cede en el resto, lo que aparece más tarde como una fuga.
El borde cortado importa por otra razón. El disco se troquela o se corta a un diámetro que debe seguir la boca, y el borde arrastra una rebaba pequeña, una ligera conicidad y una zona donde el recubrimiento se ha estirado o agrietado. Si esa zona cae dentro de la unión, el recubrimiento no es continuo donde hace falta; si la rebaba sobresale, levanta el disco de la boca con su propio espesor. Un utillaje afilado y un diámetro que deje el recubrimiento entero sobre la boca evitan que el borde decida el resultado, y una tolerancia de espesor controlada ayuda, como la lámina 1235 de 0,025 mm para discos ligeros.
La manipulación también cuenta: un disco tomado con ventosa puede quedar combado y llegar a la tapa ya curvado, así que la planitud pertenece a todo el recorrido desde el rollo hasta la tapa.
¿Por qué la boca, la tapa y el disco son un solo sistema y una lámina nueva no corrige una boca defectuosa?
Tres piezas se encuentran en un anillo y la unión existe solo donde las tres coinciden. Cambiar una no corrige las otras dos.
La boca debe ser plana y continua, la tapa debe presionar de forma uniforme y el disco debe quedar plano entre ambas. Otra lámina no cierra un hueco que abrió la boca.
Dive deeper
Una boca rara vez es el círculo perfecto del plano. Los envases moldeados arrastran una línea de partición, una ligera ovalidad por el enfriamiento, un escalón donde el cuello encuentra el hombro o una parte dañada por una cinta que agarró demasiado. El vidrio aporta su propia variación, con una costura que sobresale en un lado y una boca que no está del todo en un plano. Cuando la tapa presiona el disco, el punto más alto recibe la carga, el recubrimiento se une allí y los puntos bajos quedan separados por una película de aire.
La tapa aporta su propia geometría. Una falda profunda, un resalte de retención, un hueco ligeramente cónico o un cabezal que aprieta de forma desigual desplazan la presión del centro del disco hacia un lado, y el disco actúa entonces como palanca y se levanta en el lado opuesto. Una línea que sella bien con un estilo de tapa puede fallar con otro sin que cambien la lámina, el envase ni el producto.
Tratar las tres como una sola especificación ordena el diagnóstico: primero la boca, después la forma de aplicar la tapa y por último el disco. La vista de categoría de lámina para envase y embalaje se organiza igual, por la pieza y no por el metal.
¿Por qué el producto decide la especificación y qué debe indicar una consulta?
El cierre se ve y es fácil de nombrar, así que las consultas suelen empezar por ahí. El producto envasado es lo que el sellado tiene que soportar.
Un polvo seco, una salsa aceitosa, una bebida acuosa y un producto llenado en caliente cargan la unión de forma distinta. Indique producto, condición de llenado y cierre juntos, y la lámina se ajusta.
Dive deeper
Los productos secos son los más tolerantes; el requisito principal es un despegado limpio que no deje fibras ni restos de recubrimiento en la boca del envase. Los productos aceitosos actúan de inmediato: el aceite migra por la interfaz, reblandece algunos recubrimientos y avanza bajo un borde que no quedó bien unido, así que la capa de la cara del envase se elige por resistencia.
El envase se cierra caliente y luego se enfría, y el cambio de presión tira del disco hacia el producto mientras la unión se asienta, así que el sellado debe tolerar ese movimiento sin despegarse. Nada de esto se lee en el cierre.
Una consulta útil indica aleación y temple, el espesor y el ancho, el diámetro del núcleo, el diámetro del disco, si el disco es solo de lámina o con cartón, qué cara lleva el recubrimiento sellable, la familia de producto, la condición de llenado, la cantidad en toneladas métricas y el puerto. El suministro va de 100 mm a 1500 mm de ancho sobre núcleos de 76 mm o 152 mm, con un mínimo de 3 MT por medida, desde Qingdao, Tianjin o Shanghái. La asociación de envases de lámina explica por qué la lámina fina se especifica por aplicación y no por precio.
Un disco es calor y recubrimiento sobre una boca sana. La lámina cambia solo si el sistema lo pide.