¿Cómo especificar lámina de aluminio para conductos y tuberías?
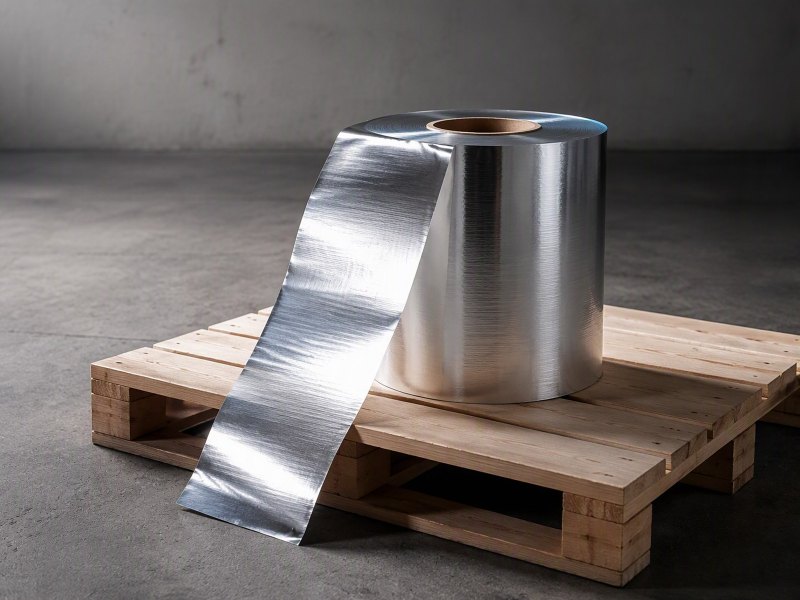
Guía de decisiones para contratistas de climatización, laminadores y compradores de lámina: cómo fijar aleación, temple, espesor, ancho, núcleo y estado de la superficie, y por qué el espesor debe sobrevivir a la manipulación en obra.
Especificar la lámina de aluminio para el revestimiento de aislamiento de conductos y tuberías parece sencillo hasta que un espesor fino se rompe en obra y toda la laminación falla la inspección.
La respuesta directa: indique la aleación, el temple, el espesor en milímetros, el ancho, el diámetro del núcleo y el estado de la superficie, y añada el embalaje y los puertos. En un revestimiento laminado, el espesor suele ser el parámetro decisivo, porque la lámina debe sobrevivir a la manipulación, el envolvimiento y la abrasión en obra sin poros ni desgarros.
A continuación, cada decisión se plantea como su propia pregunta, para que un comprador, un laminador y un contratista de climatización lean una misma especificación y lleguen a una misma conclusión. El alcance es deliberadamente limitado: Aluminium foil - Wikipedia describe el material en general, mientras que esta guía trata solo la lámina utilizada como revestimiento del aislamiento de conductos y tuberías.
¿Por qué el espesor tiene que sobrevivir a la manipulación en obra?
El espesor no es solo una línea de coste; es la propiedad que decide si el revestimiento sigue intacto tras desenrollar, envolver, apilar y sufrir abrasión.
Una lámina de revestimiento se manipula muchas veces antes de fijarse. Un espesor algo mayor resiste el desgarro, los poros y las arrugas, así que conviene especificar el espesor más fino que aun así sobreviva a toda la cadena, desde la laminación hasta la puesta en servicio.
Dive deeper. Un revestimiento no se instala una sola vez; se manipula repetidamente. En el laminador la lámina se desenrolla, se recubre con adhesivo, se combina con una malla, una capa tejida o una capa de burbujas, y se vuelve a enrollar. Después se corta a ancho, se envuelve, se paletiza, se transporta y se descarga. En obra se sube por escaleras, se desenrolla sobre las tiradas de conductos, se corta con cuchillos, se dobla en los codos, se roza con manos y herramientas, y se encinta en cada junta. Cada uno de esos pasos es una ocasión para un desgarro, un poro o una arruga. Una arruga no es solo estética: el aire atrapado bajo un revestimiento puede levantar un adhesivo, y un poro puede dejar pasar vapor a un sistema que debía estar sellado.
La cadena de manipulación, en orden
La cadena suele seguir este orden: desenrollado en el laminador, recubrimiento con adhesivo, laminación sobre el sustrato, corte a ancho, embalaje, transporte, almacenamiento, desenrollado en obra, corte, conformado alrededor del conducto o la tubería, y por último encintado y sellado. La lámina fina se comporta bien al principio de esa cadena y mal al final. Por eso la especificación debe escribirse para el final de la cadena, no para el laboratorio.
Por qué un grado sobrevive y otro falla
La lámina de aluminio para revestimientos se suministra en espesores de 0,005 mm a 0,20 mm, y la elección dentro de ese intervalo importa mucho más que el nombre de la aleación. Un espesor muy ligero puede perforarse cuando un operario arrastra un conducto sobre un palé, mientras que un espesor mayor solo se abolla. La aleación y el temple fijan la resistencia, pero el espesor fija el margen. Por eso los documentos prácticos indican un espesor nominal con una tolerancia, y lo hacen en milímetros, porque mezclar calibres y milímetros es una fuente habitual de error. Las designaciones de aleación y temple siguen las convenciones mantenidas por ASTM Committee B07 on Light Metals and Alloys, así que una especificación que cita la familia de normas resulta más fácil de interpretar para un fabricante que una descripción verbal imprecisa.
¿Qué temple debe usar un revestimiento de conductos y tuberías?
El temple decide cómo se comporta la lámina cuando se dobla, se pliega y se presiona alrededor de un conducto o una tubería.
Los temples blandos como O se adaptan con facilidad a curvas y esquinas, mientras que los temples H, más duros, mantienen la forma y resisten el daño. Un revestimiento suele suministrarse en O, H14, H16, H18, H22 o H24, y la elección debe seguir el conformado que verá el revestimiento.
Dive deeper. El temple es una declaración sobre cuánto se ha endurecido el metal por trabajo en frío. En el estado O la lámina está totalmente recocida y es muy blanda, de modo que se adapta sobre un conducto y se pliega sin recuperar su forma. Eso es cómodo para el trabajo manual, pero la lámina blanda también se marca con facilidad y puede estirarse. Los temples H, H14, H16, H18, H22 y H24, son progresivamente más duros y conservan mejor su forma, lo que ayuda en tramos rectos y en paneles laminados a máquina donde la lámina debe mantenerse plana. H22 y H24 son habituales cuando se busca algo de rigidez sin perder del todo la capacidad de conformado.
Blando, semiduro o duro
Piense en ello como un intercambio: la lámina más blanda se conforma mejor, la más dura protege mejor. Para un envolvimiento aplicado a mano sobre conductos irregulares, un temple blando es a menudo la opción más segura porque se adapta sin levantarse. Para un panel laminado plano que se cortará y manipulará en hojas, un temple semiduro mantiene la superficie más plana y reduce la probabilidad de una arruga. Lo importante para una especificación es que el temple no es decoración; cambia el modo en que el producto se comporta en la línea y en obra.
Cómo funcionan juntos el temple y el espesor
El temple y el espesor se leen juntos. Una lámina dura y fina puede ser frágil, mientras que una lámina blanda y gruesa puede ser pesada de manipular. Por eso los grados de temple merecen su propia explicación y no una sola palabra en una tabla; una explicación más completa de cómo se producen y qué significan para el conformado se ofrece en grados de temple de la lámina de aluminio. Cuando escriba la especificación, indique el temple de forma explícita y evite palabras vagas como «flexible», porque la flexibilidad es el resultado del temple, el espesor y la aleación en conjunto. La principal asociación de la industria del aluminio en Europa, European Aluminium, publica material sobre el sector, pero las convenciones prácticas de denominación son las que el fabricante ya usa en sus propias fichas técnicas.
¿Qué ancho debe tener la lámina de revestimiento?
El ancho determina cuántos cortes rinde una bobina y cuánto fleje de borde se pierde en la línea de laminación.
La lámina de revestimiento está disponible en anchos de 100 mm a 1500 mm. El ancho correcto es el que coincide con la línea del laminador y con el panel acabado con el mínimo recorte, así que la especificación debe indicar el ancho y la tolerancia de corte.
Dive deeper. El ancho es una decisión económica antes que técnica. Un laminador compra una bobina madre y la corta en los anchos que necesita su propia línea. Si el ancho solicitado deja un resto incómodo, la pérdida por recorte aumenta y el coste sube con ella, aunque la lámina en sí no haya cambiado. Una especificación que indica un ancho que el fabricante puede producir con un patrón de corte limpio es más fácil de cotizar y de repetir.
Ajustar el ancho a la línea
El ancho debe elegirse a partir del ancho del revestimiento acabado más el fleje de borde que espera la línea. Es normal indicar un ancho objetivo y una tolerancia, y precisar si los bordes son cortados o cizallados. Un borde cortado limpio ayuda a que el adhesivo se aplique de forma uniforme y reduce el riesgo de una rebaba que luego se enganche en los rodillos. Cuando de una bobina se producen varios anchos de panel, la especificación puede enumerar el patrón de corte en lugar de una sola cifra. Una descripción genérica como lámina de aluminio industrial es un punto de partida, pero una especificación utilizable siempre la reduce a un ancho por medida.
Por qué importan las tolerancias de ancho
Un ancho que se desvía de bobina a bobina obliga al operario a reajustar las guías, y un reajuste es fuente de merma y de retraso. Indicar el ancho y la tolerancia mantiene el producto repetible. Como el ancho y el espesor se citan juntos, la especificación debe presentarlos como un par para cada medida, de modo que nadie lea un espesor de una columna y un ancho de otra.
¿Qué diámetro de núcleo debe indicar la especificación?
El núcleo es la parte de la bobina que la línea realmente iza, así que decide cómo se desenrolla la lámina.
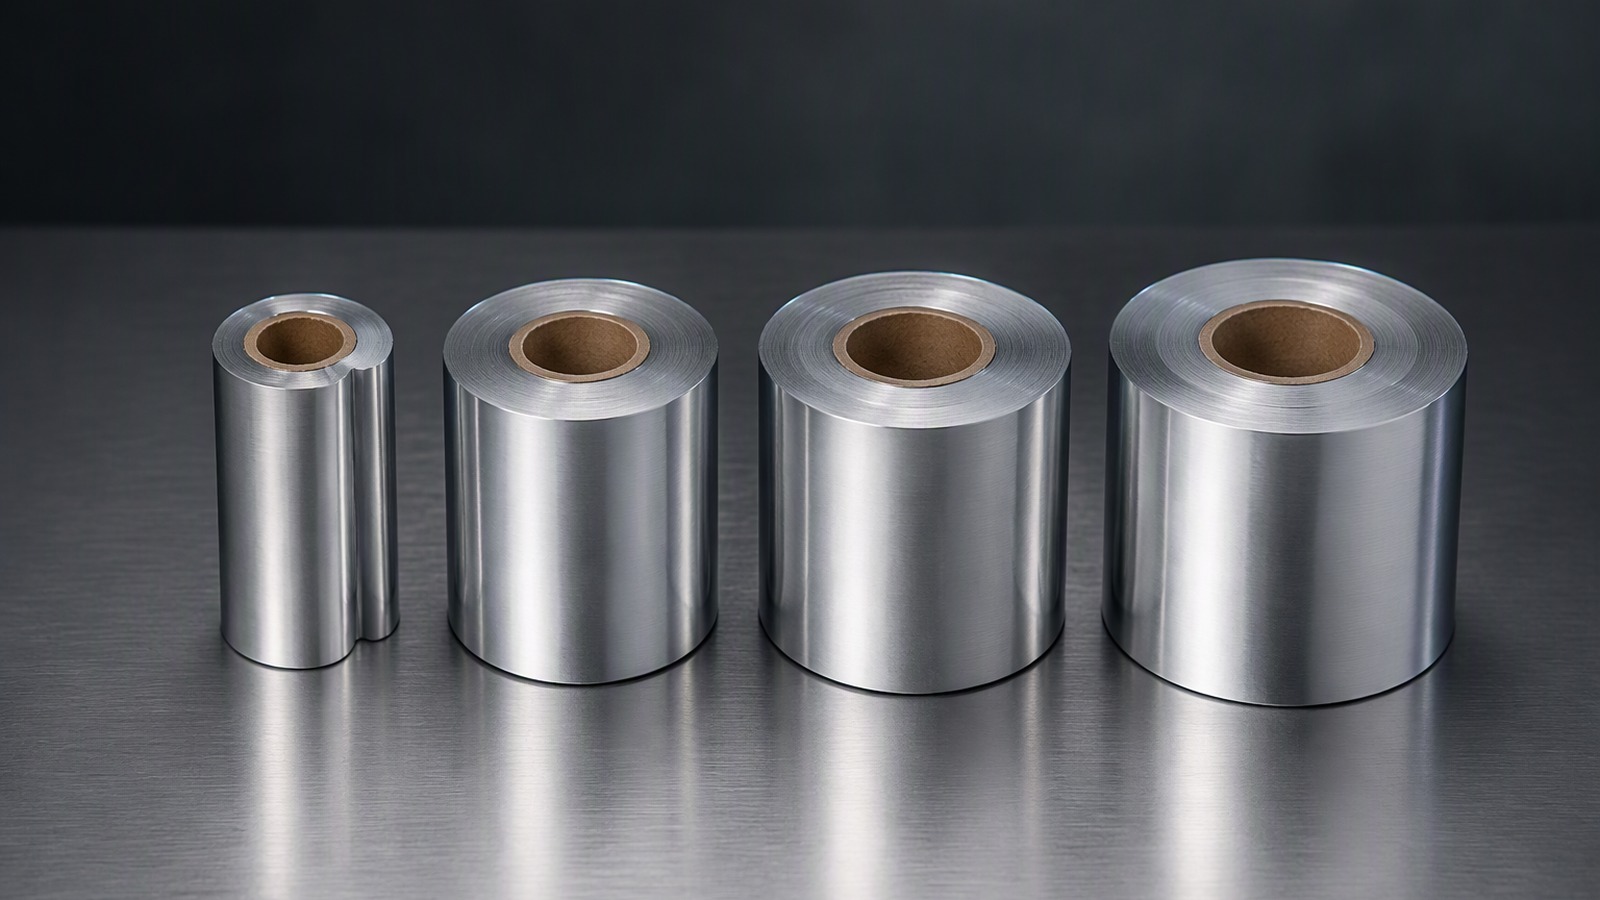
Los núcleos suelen ser de 76 mm o 152 mm. El núcleo de 76 mm conviene a bobinas más ligeras y a la manipulación manual, mientras que el de 152 mm conviene a bobinas más pesadas y al desenrollado en máquina, así que la elección debe seguir el equipo de manipulación.
Dive deeper. Un núcleo demasiado pequeño para el peso de la bobina puede aplastarse o deformarse, y un núcleo que no encaja en el mandril de desenrollado simplemente no puede procesarse. Por eso el diámetro del núcleo pertenece a la especificación junto al peso de la bobina y al método de manipulación. También por eso importa la orientación de la bobina: la lámina puede suministrarse ojo al cielo u ojo a la pared sobre un palé de madera, con un envoltorio de barrera contra la humedad, y cada orientación conviene a una disposición distinta de izado y alimentación.
El equipo de manipulación decide el núcleo
Si la línea iza las bobinas con un eje que pasa por el centro, el núcleo debe coincidir con el eje. Si las bobinas se izan desde el exterior, el núcleo sigue importando porque define cómo se asienta la bobina y cómo se desenrolla. Para una operación de revestimiento que trabaja a velocidad, un núcleo mayor puede reducir los picos de tensión que se producen cuando un núcleo pequeño gira deprisa. Para una operación manual, un núcleo menor mantiene la bobina lo bastante ligera para moverla sin equipo de izado. En ambos casos la especificación debe indicar el núcleo, el intervalo de peso de la bobina y la orientación del embalaje, para que proveedor y línea acuerden antes de fabricar la bobina.
El embalaje como parte de la decisión del núcleo
Embalaje y núcleo son una sola decisión, no dos. Una bobina embalada ojo a la pared se comporta sobre un palé de forma distinta a una embalada ojo al cielo, y el envoltorio de barrera contra la humedad que protege la lámina también influye en cómo se abre y se prepara. Un producto relacionado usado en otras líneas de conformado, lámina de aluminio para intercambiadores de calor, suele especificarse con la misma atención al núcleo y al embalaje, porque plantea las mismas preguntas de izado y alimentación. La costumbre vale la pena copiarla: escriba el núcleo, el peso de la bobina y la dirección del embalaje como una sola línea en la especificación.
¿Qué estado de superficie debe exigir la especificación?
El estado de la superficie es aquello a lo que el adhesivo realmente se une, así que una superficie limpia y uniforme no es una preferencia estética.
La especificación debe exigir una superficie limpia, seca y sin aceite, libre de oxidación, suciedad laminada, arañazos y rebabas de borde, con una superficie que acepte el adhesivo elegido. Los poros y agujeros deben limitarse y definirse.
Dive deeper. El adhesivo de un laminador no se une a la aleación; se une a lo que haya sobre la superficie. El aceite del laminado, el polvo del almacenamiento, una ligera oxidación o una película de huellas pueden reducir la unión y hacer que un revestimiento se levante más tarde. Por eso el estado de la superficie pertenece a la especificación escrita y no solo a un entendimiento verbal entre comprador y proveedor.
Limpieza y mojado
La lámina que sale de un tren de laminación puede llevar una fina película de aceite de laminación, y una especificación puede indicar que la superficie se suministra limpia y seca. La misma línea puede exigir que la superficie se moje de manera uniforme, porque un adhesivo que forma gotas sobre una mancha aceitosa no agarrará ahí. Basta con exigir una superficie uniforme y seca, sin aceite ni manchas visibles; la cuestión es hacer explícito el requisito en lugar de darlo por supuesto.
Defectos que importan y defectos que no
No toda marca importa. Una marca leve de manipulación en un revestimiento que quedará oculto puede ser aceptable, mientras que un arañazo profundo en una superficie visible no lo es. Una especificación debe separar ambas cosas: lo que es visible y lo que es estructural. Los poros merecen una declaración clara, porque una lámina destinada a actuar como barrera de vapor no debería estar llena de ellos. Las rebabas de borde también merecen atención, porque una rebaba puede engancharse en un rodillo y originar un desgarro. Como con el espesor, la regla es escribir el requisito en números y palabras que el fabricante pueda verificar, en lugar de confiar en adjetivos.
¿Cómo convierte estas decisiones en una sola especificación escrita?
Una especificación solo es útil si un fabricante puede cotizarla y una línea puede verificarla sin hacer preguntas.
Coloque la aleación, el temple, el espesor, el ancho, el núcleo y el estado de la superficie en una línea por medida, y añada las condiciones comerciales: una cantidad, el embalaje y los puertos indicados.
Dive deeper. Las condiciones comerciales son tan parte de la especificación como las técnicas, porque dicen al fabricante y al comprador a qué se están comprometiendo. Un umbral de cantidad mantiene económica la tirada del fabricante, y un embalaje indicado mantiene previsible la manipulación. Cuando estas líneas están presentes, el documento deja de ser una lista de deseos y se convierte en un pedido.
Una línea de trabajo para cada medida
Una línea utilizable para una medida dice, en efecto: aleación, temple, espesor en milímetros, ancho en milímetros, diámetro del núcleo, peso de la bobina, estado de la superficie, una cantidad mínima de pedido de 3 MT por medida, embalaje ojo al cielo u ojo a la pared sobre un palé de madera con un envoltorio de barrera contra la humedad, y el puerto indicado, como Qingdao, Tianjin o Shanghai. La aleación 1050 o 1060, el temple O o H14, un espesor de 0,1 mm y un ancho de 1200 mm es una línea de apertura típica. La aleación y el temple proceden de las familias estándar, el espesor se suministra en milímetros y el ancho se indica con una tolerancia.
Qué dejar al fabricante
Una buena especificación fija lo que la línea verificará y deja el resto al fabricante. No necesita describir cada paso interno; necesita indicar las propiedades de las que dependen el comprador y la línea. Para los revestimientos, esas propiedades son las seis decisiones de este artículo: aleación, temple, espesor, ancho, núcleo y estado de la superficie, con el embalaje y el puerto como líneas de cierre. Los compradores que quieran un punto de partida pueden revisar la gama más amplia de lámina industrial y técnica, y un ejemplo de una sola medida como lámina de aluminio 1050 de 0,1 mm muestra cómo se construye una línea. En Norteamérica, la práctica de construcción de conductos suele describirse con referencia a SMACNA, y una especificación que habla el mismo lenguaje del oficio es más fácil de aceptar. La prueba final es sencilla: si el documento puede cotizarse sin cambios y verificarse en la línea sin una llamada telefónica, está terminado.
Una buena especificación fija aleación, temple, espesor, ancho, núcleo y superficie, y deja que la manipulación en obra, no solo el precio, confirme el espesor.