¿Qué causa las marcas de rodillo en la lámina de aluminio?
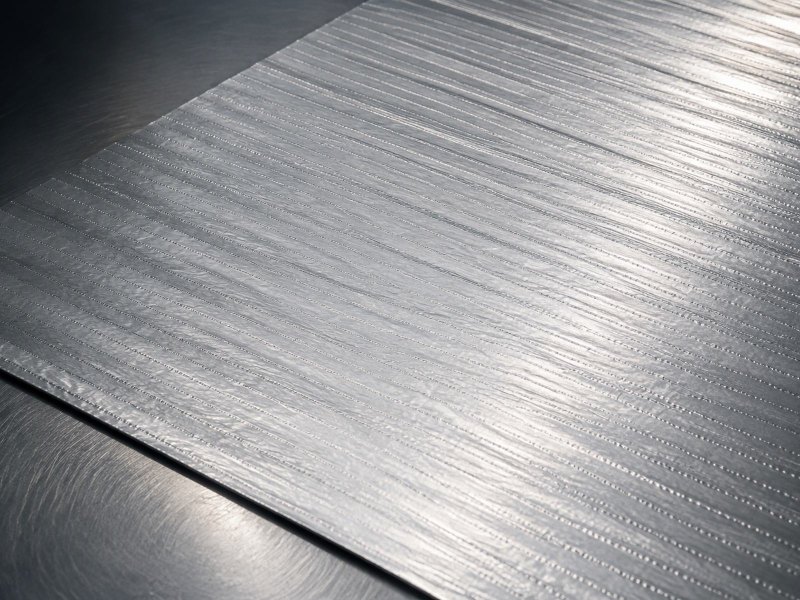
Una pauta repetida a intervalo fijo es la firma de un cilindro. Léala antes de aceptar.
¿Qué causa las marcas de rodillo en la lámina de aluminio?
Un lote llega con una pauta tenue que no estaba en la muestra. Antes de aceptarlo o rechazarlo, conviene saber qué la produjo.
Una marca de rodillo es una pauta impresa en la lámina por el contacto con la superficie de un cilindro o por el propio bobinado. Se repite una vez por vuelta de lo que la tocó, así que el intervalo identifica la fuente.
Esta página separa las marcas que deja un cilindro de cualquier otra imperfección que se esconde detrás de la misma queja, y muestra cómo describirla para que pueda corregirse.
¿Qué es una marca de rodillo en la lámina de aluminio?
Una marca de rodillo no es suciedad ni recubrimiento. Es una forma que el metal tomó porque algo lo presionó.
Es una pauta transferida a la lámina desde la superficie de un cilindro o desde el contacto con otra capa, durante la laminación, el corte, el rebobinado o la manipulación. El metal copia la forma contra la que fue presionado y conserva la copia.
Dive deeper
Cada metro de lámina ha pasado entre dos superficies de acero endurecido que giran bajo carga. El metal sale de ese hueco más delgado de lo que entró, y su superficie toma una copia de lo último que tocó. Cuando la copia es un rasgo repetido, una banda, una línea o una zona de textura distinta, la causa es una superficie y no la aleación.
Existen dos familias. La primera es la marca de un cilindro: el cilindro de trabajo que reduce el espesor, un cilindro deflector que solo guía la banda, un tambor de bobinado que inicia la vuelta. La segunda es la marca por contacto con la propia lámina, cuando un punto alto, una partícula atrapada o un pliegue de una vuelta anterior se imprime en la vuelta siguiente. Ambas se parecen en una hoja desenrollada y ambas se repiten, pero con intervalos distintos y en caras distintas.
Separarlas empieza por la banda. Una marca de cilindro se queda en la misma cara y vuelve con regularidad mecánica a lo largo; una marca de bobinado aparece en la cara que se apoyó en la vuelta anterior y suele desvanecerse al desenrollar. Ninguna es un problema de espesor, por eso un control de calibre puede pasar mientras la superficie se rechaza. El metal para conformado visible, como la lámina de aluminio 8021 de 0,12 mm, se elige por su superficie tanto como por su calibre.
¿Por qué se repite una marca de rodillo a un paso fijo a lo largo de la banda?
Un arañazo ocurre una vez. Una marca que vuelve una y otra vez está informando del tamaño del objeto que la produjo.
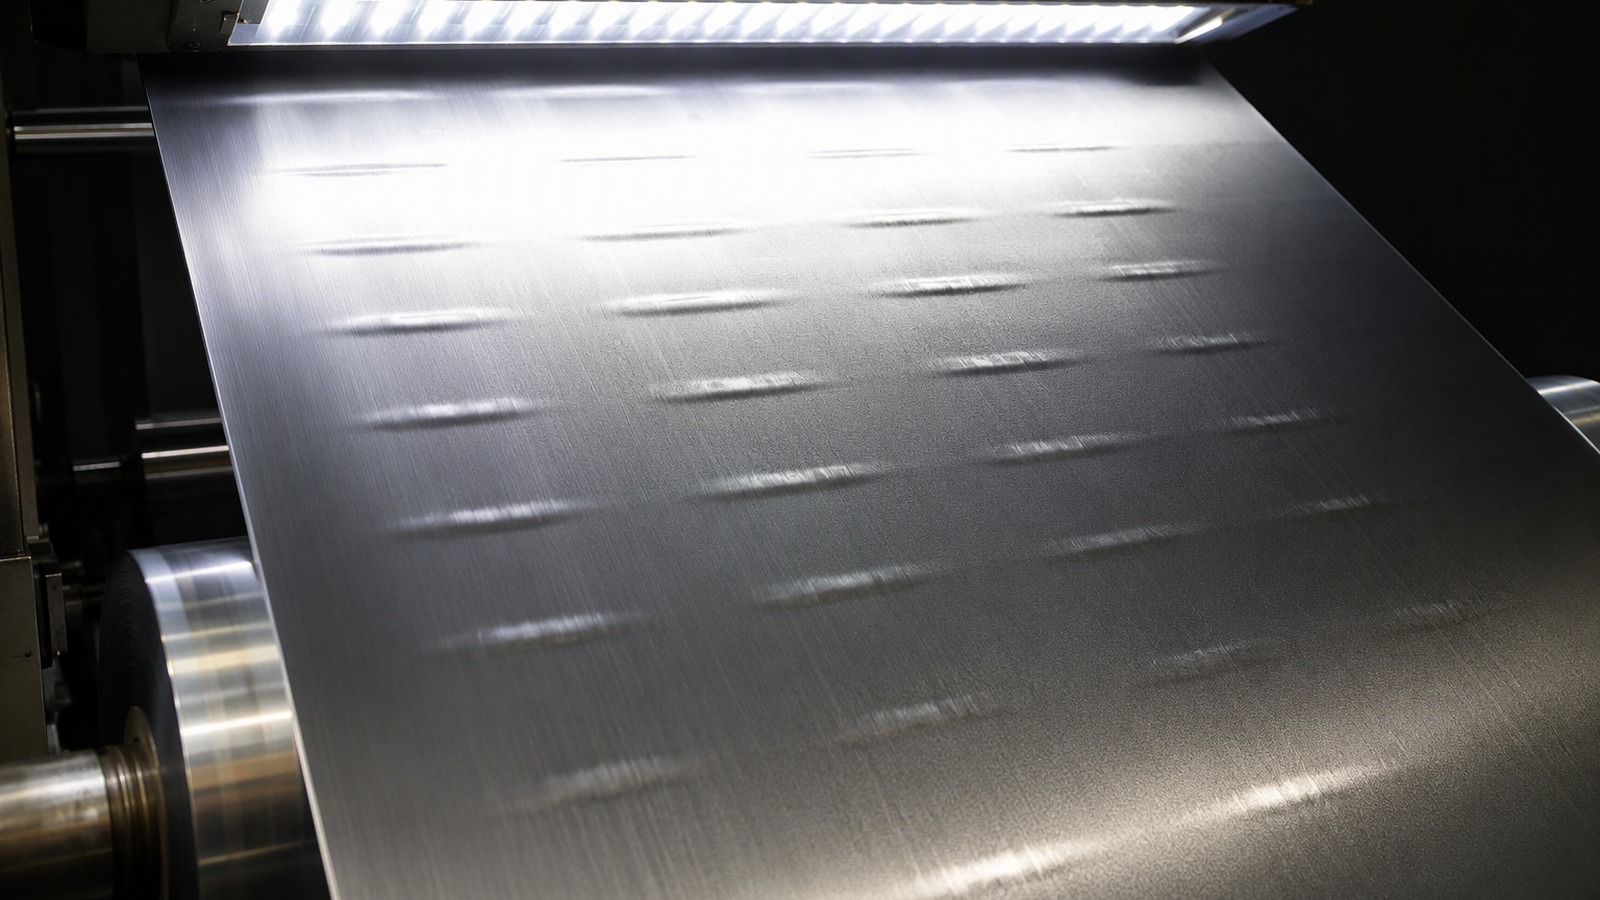
La pauta vuelve una vez por revolución del cilindro en contacto, así que la distancia entre repeticiones equivale a una vuelta de ese cilindro. Intervalos cortos apuntan a un cilindro pequeño; intervalos largos, a uno grande.
Dive deeper
Imagine un solo punto dañado en la cara pulida de un cilindro. Ese punto toca la lámina una vez en cada revolución, de modo que imprime una vez en cada revolución, y la lámina recibe una fila de impresiones idénticas a un paso constante. Ninguna otra cosa en una bobina se comporta así: una marca de arrastre se corre, una mancha se extiende, un golpe es único, pero un defecto de cilindro es periódico, y el período lo fija la herramienta.
El paso es, por tanto, una medición y no una impresión. Mida desde el inicio de una impresión hasta el inicio de la siguiente a lo largo, y busque después el mismo valor en una segunda muestra tomada en otra posición de la bobina. Si el intervalo se mantiene, un cilindro es el responsable y el defecto es repetible, que es lo que necesita el fabricante para localizar el puesto dañado. Si el intervalo se desplaza, sospeche de algo que crece o patina.
Dos variantes aportan información propia. Una marca que aparece dos veces por vuelta suele significar dos defectos en el mismo cilindro, o un cilindro que gira más rápido que la banda. Una marca que corre de forma continua en lugar de imprimirse en filas significa que el daño rodea toda la circunferencia, de modo que cada punto del cilindro marca la lámina. Ninguna de las dos es un accidente de manipulación.
¿En qué se diferencian las marcas de rodillo de las manchas de agua, la pauta de aceite, los golpes de manipulación y las marcas de bobina?
Cuatro defectos llegan descritos como marcas en la superficie. Los produce cosas distintas y solo uno de ellos es un cilindro.
La mancha de agua sigue la humedad atrapada entre vueltas y deja zonas oscurecidas con bordes húmedos definidos. La pauta de aceite es una película, no una forma. Los golpes son impactos locales. Las marcas de bobina son la vuelta impresa por las propias capas.
Dive deeper
La mancha de agua es un fenómeno químico. La humedad se queda en el hueco entre vueltas, la superficie reacciona con ella y el resultado es una zona más oscura cuyo borde sigue el punto donde el agua se detuvo. No tiene paso ni dirección, suele ser peor donde la bobina estuvo más fría y a menudo aparece tanto en la vuelta exterior como en el interior. Una marca de rodillo tiene dirección y período, y no cambia con la humedad después del suceso.
La pauta de aceite procede de la película empleada en la laminación y de cómo se deposita y se retira. Se lee como estrías, bandas o una neblina general, y responde a la limpieza porque está sobre el metal y no dentro de él. Ese mecanismo corresponde a cómo afecta el aceite de laminación a la superficie de la lámina de aluminio, un tema distinto de una forma prensada en el metal.
Un golpe de manipulación es un suceso único con un límite: un impacto en el borde de la bobina, una horquilla, un núcleo caído. Es local, desplaza metal y no se repite. Una marca de bobina es la vuelta de una capa impresa en la siguiente, así que refleja la geometría de la propia bobina y puede aparecer como una zona amplia en lugar de una línea. Una marca periódica, direccional y en una sola cara pertenece a un cilindro.
¿Por qué una marca invisible en plano se vuelve evidente tras el lacado o la impresión?
La marca ya estaba en la bobina cuando se aceptó. El recubrimiento no la creó: la reveló.
El barniz y la tinta secan como una película fina y uniforme que refleja la luz de forma previsible. Cualquier cambio local en la textura del metal altera cómo se asienta esa película: una forma demasiado superficial para verse en plano se vuelve una diferencia de brillo.
Dive deeper
Una hoja plana vista de frente da muy poca información al ojo. La superficie es brillante y uniforme, y una depresión poco profunda dispersa casi la misma luz que la zona que la rodea. Incline esa misma hoja hacia una luz y la geometría cambia: la zona alterada proyecta una sombra donde su vecina proyecta un brillo, y la forma aparece. Por eso una discusión sobre una bobina depende a menudo de quién miró y desde dónde.
El recubrimiento añade una segunda superficie sobre la primera. La película de barniz es delgada y sigue el metal de cerca, así que hereda cada pendiente local. Donde el metal es algo cóncavo, la película se asienta de otra manera y la película curada refleja en un ángulo distinto. La impresión añade una exigencia más, porque la transferencia de tinta depende del contacto entre una plancha o un cilindro y la banda; un punto bajo puede tomar tinta de forma menos uniforme y aparecer como una zona clara.
Esta es la secuencia costosa. El defecto se crea en la planta, pasa un control de bobina, se transforma con costo y se descubre después del lacado, cuando el material ya lleva un valor que no se recupera. El recubrimiento tampoco puede cerrar un hueco, y por eso qué causa los poros en la lámina de aluminio fina es una cuestión aparte, de continuidad y no de forma.
¿Cómo influyen los cilindros de laminación y su programa de rectificado en la pauta?
Un cilindro de trabajo es consumible. Se rectifica, se usa, se desgasta y se vuelve a rectificar, y cada etapa imprime algo distinto.
Un cilindro recién rectificado imprime su propia dirección y textura; a medida que se desgasta, la pauta que deja se vuelve irregular. El intervalo con que se cambian y se rectifican los cilindros decide cuál de las dos lleva la lámina.
Dive deeper
Los cilindros no se usan hasta que fallan. Se cambian según un programa, se rectifican en un taller y vuelven al puesto con una superficie rebajada hasta una forma correcta. Un cilindro recién rectificado es geométricamente limpio e imprime una dirección regular y tenue que el ojo lee como textura normal. Un cilindro al final de su campaña ha acumulado desgaste local, acumulación en los bordes, daño fino e historial térmico, y lo imprime todo. La diferencia entre las dos superficies es la diferencia entre una bobina uniforme y una que lleva una pauta.
El rectificado importa por una segunda razón. El rectificado deja su propia dirección, y si esa dirección no está alineada con la forma en que girará el cilindro, la lámina puede llevar un aspecto cruzado que parece una marca pero es solo la firma de la herramienta. El rectificado también restaura el perfil del cilindro, y un cilindro cuyo perfil se ha desplazado marca la banda de forma desigual en su ancho, lo que explica que un defecto aparezca a veces en un solo lado.
El programa es una decisión comercial tanto como técnica. Cambiar cilindros con más frecuencia cuesta tiempo de producción; cambiarlos con menos frecuencia traslada ese costo al cliente. Una planta que declara su práctica de cilindros en una especificación muestra de qué lado de esa disyuntiva se ha situado, y un comprador rechazado puede preguntar cuál de las dos fue.
¿Por qué el mismo defecto puede ser cosmético en una aplicación y motivo de rechazo en otra?
Un comprador rechaza una bobina que otro usaría sin comentarios. Ambos tienen razón, porque la función es distinta.
Una marca importa cuando cambia el aspecto tras la decoración, altera un recubrimiento o queda en una cara visible. Cuando la lámina se oculta, se lamina o se conforma fuera de vista, esa misma marca puede no verse nunca.
Dive deeper
Empiece por lo que la lámina llega a ser. Una pared de envase que se imprimirá y se barnizará presenta una cara grande y visible, y cualquier pauta periódica se leerá a través de la decoración como un bandeado que la tinta no oculta. Un laminado unido a cartón o a film entierra su cara marcada, y el adhesivo no se interesa por una forma poco profunda. Una pieza técnica troquelada y conformada puede perder la zona marcada en el recorte.
El proceso también decide. El lacado y la impresión amplifican una marca; el conformado puede eliminarla o agravarla, según si la marca cae en una curva. Una marca sobre una línea de plegado concentra la deformación y puede iniciar una rotura, lo que convierte una cuestión cosmética en funcional. Una marca en un panel plano que nunca se doblará sigue siendo cosmética.
Por eso los criterios de aceptación pertenecen al pedido y no a la discusión posterior. Cuando importa el aspecto, la comparación debe ser una muestra retenida acordada por ambas partes y vista con la luz acordada. Cuando importa la función, el criterio debe ser lo que la pieza tiene que resistir. Una aleación de uso general como la lámina de aluminio 3003 de 0,18 mm puede servir para una aplicación oculta y ser inadecuada para una decorada, y la gama de lámina industrial y técnica es donde suelen tomarse esas decisiones.
¿Cómo se inspecciona una bobina a simple vista y con luz oblicua?
Una bobina inspeccionada con luz de oficina dejará pasar marcas que el cliente encuentra el primer día de uso.
Desenrolle un tramo sobre una superficie limpia, mírelo en plano y luego en ángulo bajo con una sola luz. La luz oblicua convierte un cambio de textura en sombra, y entonces el intervalo de repetición se puede medir.
Dive deeper
Coloque la bobina de modo que se pueda sacar un tramo sin arrastrarlo por un borde, y apoye la muestra en una superficie limpia y plana. Mírela primero desde arriba, con luz corriente, y anote lo que ve. Después lleve la luz a un lado, bájela y mire a lo largo de la superficie en lugar de mirarla de frente. La vista rasante expone lo que la vista plana esconde.
Revise las dos caras, porque una marca de cilindro suele vivir en una y una marca de bobinado en la otra, y esa diferencia indica qué parte de la línea hay que cuestionar. Tome muestras de la vuelta exterior, del centro de la bobina y de los últimos metros, ya que un cilindro que falla suele marcar más en un extremo de la campaña. Donde aparezca una pauta, mida de una impresión a la siguiente y anote el valor.
Registre las condiciones junto con el hallazgo: qué cara, qué posición en la bobina, el intervalo, el aspecto en plano y en ángulo, y si la marca sobrevive a un paño seco. Conviene repetir la medición en dos tramos distintos antes de dar el valor por bueno. Las fotografías tomadas con la luz baja respecto a la superficie dicen más que una tomada de frente. Una descripción construida así convierte una sospecha en una prueba comprobable.
¿Qué debe decir una especificación o una reclamación para que la planta pueda actuar?
Una reclamación que dice marcas en la superficie no se puede investigar. Una que dice dónde, cada cuánto y en qué cara, sí.
Indique la cara, el intervalo entre repeticiones, la posición en la bobina, el aspecto en plano y en ángulo, y qué hace la marca tras su proceso. Envíe un tramo de muestra y una fotografía con luz oblicua.
Dive deeper
Empiece por la cara. Diga si la marca está en la vuelta exterior, en el interior de la vuelta externa o en toda la bobina, y diga de qué lado de la banda queda cuando se desenrolla en el sentido de uso. Una planta no puede situar una reclamación en un puesto de laminación sin conocer la cara, porque la parte superior e inferior del hueco son herramientas distintas.
Después dé la repetición. Afirme que la marca vuelve a un intervalo constante, indique la distancia medida y diga cuántas repeticiones contó en el tramo examinado. Ese número hace más que cualquier adjetivo, porque señala una pieza giratoria concreta y cualquiera puede verificarlo en la misma bobina. Añada la posición, ya que un defecto limitado a los primeros metros tiene una causa distinta de uno repartido por toda la bobina.
Describa el aspecto en plano y en ángulo, y el efecto tras su propio proceso, con la línea de lacado o de impresión que lo puso de manifiesto. Luego diga qué quiere: una reposición, un abono o un examen conjunto de una muestra retenida. Cierre con los datos prácticos: aleación y temple de la etiqueta, medida, número de bobina y cantidad afectada. Como contexto del material puede ver la entrada de Wikipedia sobre la lámina de aluminio y, del sector, el sitio de la asociación europea del aluminio, el sitio de la asociación norteamericana del aluminio y el sitio de la asociación de la industria de la lámina.
Describa la repetición, la cara y la luz. Eso es lo que convierte una bobina rechazada en un cilindro que la planta puede corregir.