¿Qué causa los poros en la lámina de aluminio fina?
Una guía para ingenieros de envase, compradores y equipos de calidad: qué causa los poros en la lámina de aluminio fina, cómo influyen el calibre, la aleación y la laminación, por qué importan para la barrera y cómo acordar la aceptación.
Una mota luminosa en un rollo retroiluminado puede arruinar una tirada entera de envases farmacéuticos o alimentarios, así que la calidad no puede tratar los poros como algo cosmético.
La respuesta directa: los poros en la lámina de aluminio fina nacen de cómo interactúan el calibre, la aleación y la práctica de laminación: calibres muy finos, partículas duras o gruesas y una reducción inestable dejan pequeñas perforaciones. Por eso el criterio de aceptación se acuerda según la aplicación.
Aquí no solo está en juego el rendimiento, ni tampoco el aspecto. Las secciones siguientes recogen las preguntas que compradores, ingenieros de envase y equipos de calidad plantean con más frecuencia, desde la metalurgia de una perforación hasta cómo debe redactar la aceptación una especificación y cómo se comprueba el material recibido.
¿Por qué los calibres finos producen más poros que la lámina gruesa?
Los poros dependen del calibre ante todo. A medida que la lámina se adelgaza, aumenta el número de pequeñas perforaciones, porque queda menos metal para cubrir los mismos defectos aleatorios.
La lámina más fina lleva más poros porque la reducción deja menos material para cerrar o cubrir pequeñas inclusiones, rayas y marcas de cilindro. La función de barrera, y no solo el calibre, decide si eso importa en un envase concreto.
Dive deeper
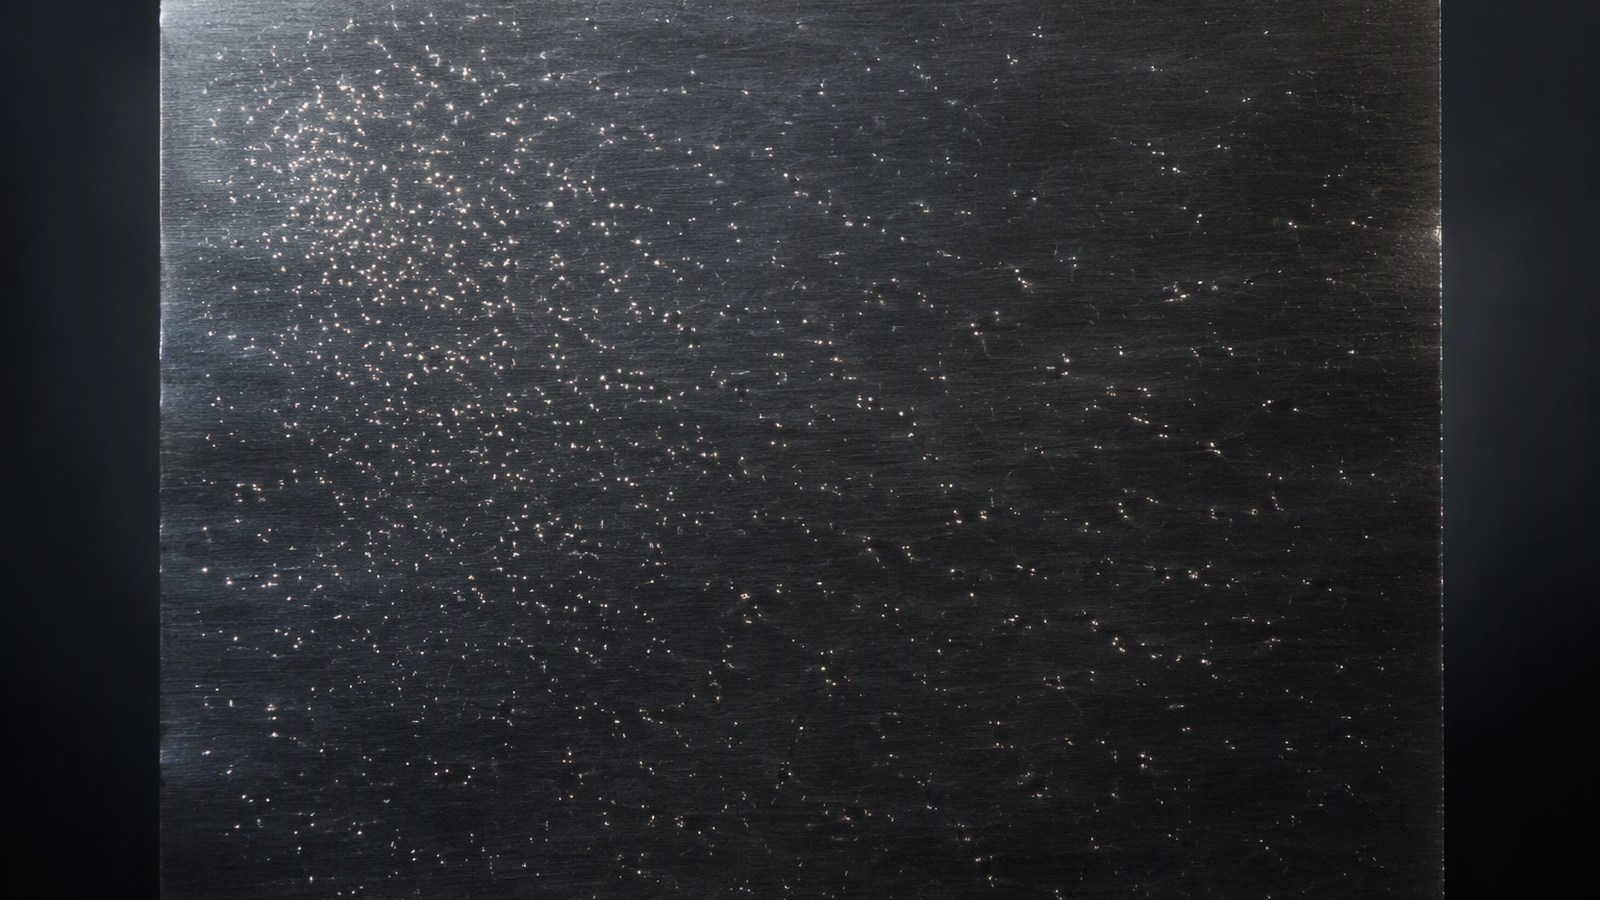
El calibre es el factor más determinante. La lámina se lamina en espesores de 0,005 mm a 0,20 mm, y es en el extremo inferior de ese rango donde las perforaciones se vuelven un tema habitual. Cada pasada de reducción adelgaza la banda y estira cualquier falta de uniformidad, de modo que una pequeña partícula dura, una raya del cilindro o una lámina de óxido que pasarían inadvertidas dentro de una hoja mucho más gruesa pueden convertirse en un orificio pasante cuando ese mismo defecto se estira hasta unas pocas milésimas de milímetro. El mecanismo es geométrico: un poro es un orificio cuyo diámetro es comparable al espesor de la banda, así que, al reducirse el espesor, el mismo defecto físico abarca una fracción mayor de la sección y tiene más probabilidades de atravesarla por completo. Por eso la relación entre calibre y población de poros no es lineal, sino que se acentúa.
Una segunda razón es que la lámina fina a menudo se lamina en doble capa, y las dos hojas se separan después. La laminación doble mejora la productividad y la superficie de la cara externa, pero las caras en contacto pueden atrapar cuerpos extraños entre ellas. Esas partículas atrapadas imprimen ambas hojas, y en el producto más fino la impronta tiene más probabilidades de convertirse en una perforación abierta. Por eso la tensión de la banda, la planitud y el estado de la superficie de los cilindros importan más con calibres bajos que con calibres altos: queda menos metal para absorber una perturbación local.
Leer el calibre frente a la función de barrera
El calibre por sí solo no decide la aceptabilidad. Un envase que solo bloquea la luz o el polvo tolera muchas más perforaciones que uno que debe proteger un producto estéril o sensible al oxígeno. Por eso la pregunta útil no es cuántos poros podrían permitirse en general, sino cuánta barrera puede permitirse perder esta aplicación. Aguas abajo, ese juicio se enlaza directamente con la tolerancia de espesor y el rendimiento: una banda que se sitúa en el extremo fino de su tolerancia durante toda la bobina se comporta como una lámina más delgada y arrastrará la población de poros de una lámina más delgada. Los compradores que siguen a la vez el control del calibre y los resultados de perforación detectan el efecto pronto. Los antecedentes generales sobre el material y su historia de laminación se recogen en Lámina de aluminio - Wikipedia, y el vínculo práctico entre el control del calibre y el rendimiento útil se trata en nuestra nota sobre tolerancia de espesor y rendimiento en la laminación de aluminio.
¿Cómo influyen la aleación y el temple en la formación de poros?
La aleación y el temple fijan la resistencia y la limpieza del metal, y ambos cambian el comportamiento de una banda fina al laminarse y manipularse.
Las aleaciones más limpias y blandas se laminan con menos orificios pasantes, mientras que los temples duros resisten el daño de manipulación pero pueden agrietarse en calibres bajos. Aleaciones como 1050, 1235, 8011 y 8079 son habituales en la lámina fina de envase.
Dive deeper
La elección de aleación cambia dos cosas que importan para los poros: la cantidad y el carácter de las partículas de segunda fase, y el comportamiento de endurecimiento por deformación de la matriz. Las partículas e inclusiones mayores que el espesor local de la banda son iniciadores naturales, porque el metal no puede fluir a su alrededor con suavidad durante la laminación; en lugar de ello, la partícula se fractura o crea un hueco a su lado, y ese hueco puede abrirse a través de la hoja. Las aleaciones formuladas para lámina —entre ellas 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 y 8079— se diferencian en la cantidad de constituyente grueso que contienen. Las calidades 1xxx más sencillas, como 1050 y 1235, se eligen cuando dominan la calidad superficial y de perforación, mientras que las calidades 8xxx y 3xxx de mayor resistencia se eligen cuando el envase necesita rigidez o conformabilidad y el transformador acepta otro equilibrio.
El temple desempeña el papel complementario. Los temples blandos como O permiten que la banda se deforme plásticamente sin agrietarse, lo que ayuda a laminarla hasta calibres finos, pero una lámina muy blanda se abolla y se arruga con facilidad en la manipulación posterior. Los temples más duros como H18 o H22 conservan su forma y resisten las marcas de manipulación, pero con espesores muy bajos una banda dura y poco dúctil es más propensa a agrietarse en los bordes y a fracturarse localmente alrededor de un defecto. La elección es, por tanto, un equilibrio, y lo fija la aplicación, no una regla universal. Los temples como O, H14, H16, H18, H22 y H24 pueden especificarse para una aplicación final definida.
Por qué los transformadores suelen elegir 8079
Para envases finos y críticos para la barrera, la aleación 8079 se utiliza mucho porque combina un buen comportamiento de laminación en calibres bajos con una microestructura fina y bien controlada. El resultado es una lámina que puede estirarse hasta espesores finos manteniendo las perforaciones bajo control, lo que importa en laminados que deben resistir la humedad y el oxígeno. Un producto fino representativo es la lámina de aluminio fina 8079 con calibre 0,009 mm, suministrada en los temples y anchos que requieren los laminadores e impresores aguas abajo. La cuestión no es que una aleación sea universalmente superior, sino que ajustar aleación y temple al calibre previsto y al objetivo de barrera es la primera palanca que controla un comprador.
¿Qué ocurre durante la laminación que abre un poro?
La práctica de laminación decide cuántos defectos se vuelven orificios reales: el plan de reducción, el estado de los cilindros, la tensión y la limpieza dejan huella en la banda.
Un poro se abre cuando un defecto de laminación atraviesa la banda: una partícula imprimida, una marca de cilindro, una lámina de óxido, un pico de tensión o un pliegue que luego se adelgaza. Una laminación estable y limpia mantiene baja esa población.
Dive deeper
La laminación es una secuencia de deformaciones controladas, y un defecto solo se convierte en poro si sobrevive a toda la secuencia. Dominan cuatro variables de práctica. La primera es el plan de reducción: cómo se reparte la reducción total entre las pasadas. Si una pasada toma demasiado de golpe, la banda se endurece de forma desigual, los bordes pueden agrietarse y el adelgazamiento local concentra el daño. Un plan equilibrado mantiene la carga uniforme y permite que cada pasada cierre las pequeñas irregularidades superficiales en lugar de amplificarlas. La segunda es el estado de la superficie de los cilindros. Los cilindros se rectifican a un acabado superficial definido y se mantienen limpios; un cilindro rayado, picado o contaminado imprime su propio patrón en la lámina a cada revolución, y una marca profunda repetida a lo largo de la bobina produce un bandeado reconocible de perforaciones. Por eso la inspección de los cilindros y los intervalos de cambio se tratan como controles de calidad y no como tareas de mantenimiento.
La tercera variable es la tensión y la velocidad. La tensión de la banda debe ser lo bastante alta para mantenerla plana y centrada, y lo bastante baja para no estrangularla ni arrugarla; una arruga laminada se convierte en pliegue, y un pliegue adelgaza el metal localmente hasta poder perforarlo. Los picos de tensión, provocados por un empalme, un cambio de diámetro o un salto de velocidad, crean esas bandas transversales de orificios que los equipos de calidad aprenden a reconocer. La cuarta es la limpieza: el polvo en suspensión, los residuos de la línea, las escamas de óxido y los restos de lubricante actúan como terceros cuerpos, y cualquiera de ellos atrapado en el punto de laminación imprimirá la hoja. Los conceptos de medición empleados para caracterizar estas características superficiales los describe el National Institute of Standards and Technology. Las condiciones de corte y rebobinado también importan, porque el daño de borde y los defectos de bobinado introducidos después de la laminación se leen como perforaciones en la línea del cliente.
Del defecto al orificio pasante
Ayuda imaginar el defecto como una carrera: el defecto debe estar presente en un punto donde la banda sea lo bastante fina para que lo atraviese, y no debe ser curado por las pasadas posteriores. La mayoría de los defectos potenciales se cierran, se embadurnan o se empujan a la superficie y se laminan planos. Solo una minoría persiste, y los que persisten son exactamente lo que encuentra la inspección del cliente. Por eso dos bobinas de la misma aleación, calibre y ancho pueden diferir en su nivel de perforación: la diferencia está en la práctica de laminación y no en la especificación sobre el papel.
¿Por qué importan los poros para la barrera en el envase farmacéutico y alimentario?
Un poro es un orificio a través de la capa de barrera, así que su importancia la fija lo que el envase debe dejar fuera o retener dentro.
En el envase farmacéutico y alimentario, los poros permiten que la humedad, el oxígeno y la luz atraviesen la capa de lámina, amenazando la vida útil y la esterilidad. Menos perforaciones significan una barrera más fiable, así que el nivel aceptable depende del envase.
Dive deeper
La lámina de aluminio se gana su lugar en el envase porque una capa metálica continua es una barrera excelente frente a la humedad, el oxígeno, la luz y los aromas, y lo hace con muy poco peso. Ese comportamiento es una función de la continuidad: cualquier orificio pasante es un canal. Cuando un poro atraviesa la lámina, la barrera del laminado deja de ser una propiedad solo del material y pasa a ser una propiedad del punto más débil de la hoja. En un blíster farmacéutico, la lámina es el cierre que sella una cavidad que contiene una dosis sensible; una perforación puede comprometer la protección del sellado y dejar que la humedad entre en la cavidad. En un laminado alimentario, una perforación acorta el tiempo durante el cual el envase mantiene su atmósfera, lo que puede cambiar la textura, el color o el sabor mucho antes de la fecha impresa.
La barrera no es la única consecuencia. Una perforación que llega al producto también puede ser un punto de entrada para la contaminación, y en aplicaciones estériles eso es una preocupación directa de calidad. En la línea de envasado, las perforaciones pueden provocar fugas que no superan las pruebas de estanqueidad o dejar escapar polvo fino de producto. La respuesta de ingeniería consiste en razonar en términos de la función del envase: un envoltorio que solo bloquea la luz para un artículo no crítico tolera muchas más perforaciones que un laminado de alta barrera para uno sensible al oxígeno. Los criterios sobre el papel de la lámina en el envase y su reciclaje los mantiene European Aluminium.
Elegir la lámina adecuada para la función
La vía práctica consiste en partir de la barrera que necesita el envase y retroceder después al calibre, la aleación y la estructura del laminado. Cuando la exigencia es alta, los compradores eligen una lámina desarrollada para laminados farmacéuticos, como la lámina de aluminio farmacéutica, y cuando la tarea es un cierre de blíster o un sobre, puede especificarse un producto de grado transformador de nuestra gama de lámina farmacéutica para envases blíster y sobres. En ambos casos vale la misma lógica: definir la barrera, definir después la lámina que la aporta y tratar el nivel de perforación como un dato medido más, no como toda la respuesta.
¿Cómo debe un comprador expresar el criterio de aceptación de poros en una especificación?
Una especificación debe decir cómo se juzgarán las perforaciones, y no solo que existen, para que comprador y proveedor midan lo mismo.
Indique el método de ensayo, la muestra y el formato de informe, y acuerde después el criterio de aceptación según la aplicación en lugar de fijar una cifra única. Añada calibre, aleación, temple, ancho y embalaje para que la base esté completa.
Dive deeper
Una especificación viable separa tres cosas: el parámetro, el método y el criterio de aceptación. El parámetro es lo que compra el cliente —por ejemplo calibre, aleación, temple, ancho y núcleo—. El método es cómo se observa una característica como la perforación y cómo se informa. El criterio de aceptación es cómo deciden las dos partes, conjuntamente, qué resultado es apto para el envase previsto. Redactar el criterio de aceptación como una cifra única invita a disputas, porque una cifra que sirve para un envoltorio que solo bloquea la luz resultará despilfarradora o insegura en otro sitio. Redactarlo como un método acordado, más un criterio acordado según la aplicación, mantiene a ambas partes midiendo y juzgando del mismo modo.
En la práctica, una línea de especificación podría decir: el nivel de perforación se evaluará mediante inspección por luz transmitida sobre un tamaño de muestra indicado, y el criterio de aceptación se acuerda según la aplicación. Esa frase deja deliberadamente abierta la cifra y es precisa en el proceso. Indica al proveedor cómo se tomará y se leerá la muestra, y dice al comprador que el nivel se juzgará frente al uso final y no frente a un límite genérico. En el mismo documento deben figurar los elementos de apoyo: la aleación entre las disponibles, el temple, el espesor en milímetros, el ancho en milímetros, el diámetro del núcleo, el método de embalaje —ojo al cielo u ojo a la pared sobre palé de madera con envoltura de barrera contra la humedad— y los puertos desde los que se embarca el material.
Hacer exigible la especificación
Para que el enfoque funcione, ambas partes deben acordar el plan de muestreo, la condición de iluminación y las unidades de informe antes del pedido, porque un resultado solo tiene sentido frente a un método declarado. Una terminología normalizada para los metales ligeros ayuda a mantener el lenguaje coherente; los marcos que mantiene el Comité B07 de ASTM sobre metales ligeros y aleaciones son un punto de referencia útil para cómo se describen estas propiedades. Cuando el envase es un blíster farmacéutico, se aplica la misma disciplina de principio a fin, como se describe en nuestra guía sobre cómo especificar la lámina farmacéutica para blíster: defina la función, defina el método y deje que el criterio de aceptación siga a la aplicación.
¿Cómo deben comprobarse los poros en el material recibido?
La comprobación a la recepción trata de un método repetible y seguro que cualquier inspector pueda seguir, no de una única cifra de apto o no apto.
Inspeccione la lámina recibida por luz transmitida sobre una muestra definida, cuente y registre lo observado según el método acordado, y compare el resultado con el criterio de aceptación acordado para el envase. Registre la muestra, la fuente de luz y las condiciones de observación.
Dive deeper
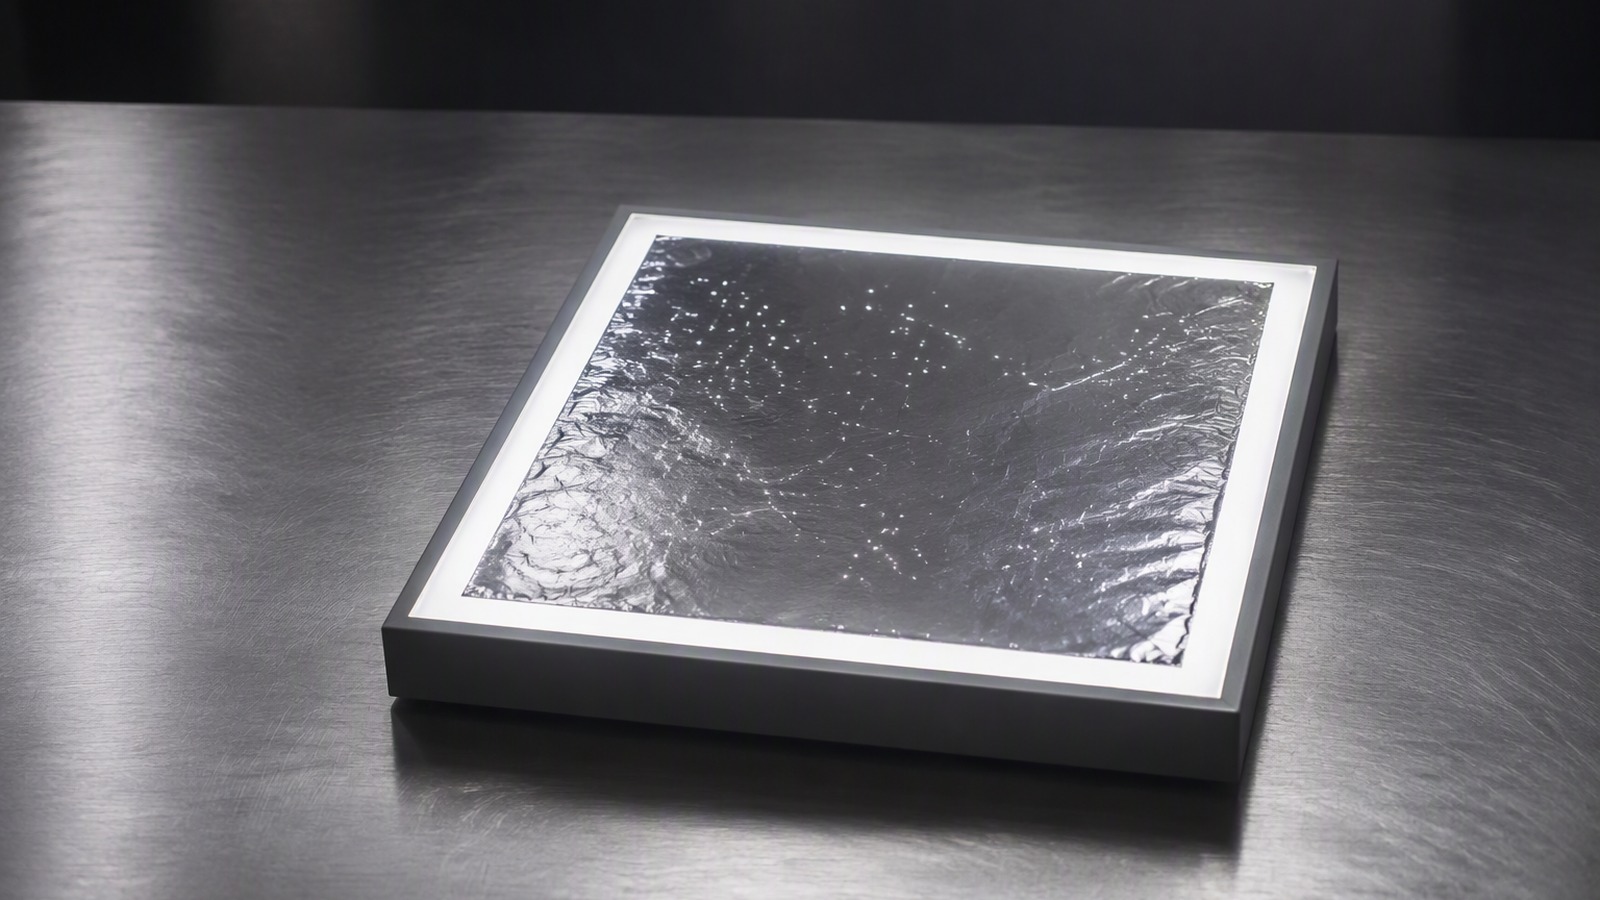
La inspección de recepción debe ser lo bastante sencilla para ser repetible y lo bastante estricta para ser significativa. El método habitual es la inspección por luz transmitida: la lámina se coloca de modo que la luz la atraviese, y cualquier perforación aparece como una mota brillante sobre el fondo más oscuro del metal intacto. El método detecta los orificios pasantes de forma fiable y es rápido, pero debe controlarse para ser comparable con el tiempo. Eso significa fijar el tamaño y la ubicación de la muestra, la fuente y la intensidad de la luz, la distancia de observación y la luz ambiente, porque una perforación vista bajo un conjunto de condiciones puede ser invisible bajo otro. Lo ideal es que proveedor y cliente usen el mismo método, para que los resultados puedan compararse directamente.
Se aplican dos precauciones. Primera, inspeccione la muestra de forma que la proteja: las huellas dactilares, las arrugas y el polvo introducidos durante la manipulación pueden crear defectos aparentes u ocultar los reales, y unos guantes sin polvo y una manipulación limpia mantienen el resultado honesto. Segunda, trate el resultado como dato y no como veredicto. Registre la identidad de la muestra, la bobina, el método y el nivel observado, y compare con el criterio acordado y no con una cifra aislada. A lo largo de varias entregas, el patrón indica al comprador si se cumple la especificación de forma constante o si la variación entre bobinas necesita atención.
Construir una rutina repetible
Una rutina práctica tiene cuatro pasos. Acuerde el plan de muestreo con el proveedor antes de la primera entrega, para que ambas partes miren la misma porción. Fije el montaje de inspección para que la fuente de luz y las condiciones de observación nunca se desvíen. Registre los resultados en un formulario sencillo que lleve el número de bobina, el método y el nivel observado. Por último, revise las tendencias en la reunión de calidad y, donde los resultados se desvíen, vuelva a valorar si necesitan ajuste el control del calibre, la manipulación o la propia especificación. Tratada así, la comprobación de poros pasa a formar parte de la inspección de entrada normal en lugar de ser un ensayo especial, y retroalimenta directamente la especificación que redactó el comprador.
Los poros nacen del calibre, la aleación y la laminación; como su importancia depende del envase, la aceptación se acuerda según la aplicación y se comprueba en cada entrega.