¿Qué es el recocido y cómo fija el temple de la lámina?
El recocido borra el endurecimiento del laminado y decide si la bobina llega blanda.
¿Qué es el recocido y cómo fija el temple de la lámina?
La bobina llega muerta cuando la herramienta pedía resorte, o con resorte cuando la línea necesitaba caída. La etiqueta nombra un temple; nunca explica por qué.
El recocido es un ciclo térmico controlado que libera la deformación que el laminado dejó en el metal. Laminar endurece la lámina; recocer elimina ese endurecimiento, y hasta dónde se lleva el ciclo decide si la bobina sale como O, H22 o H24.
Las ocho preguntas siguientes siguen el ciclo desde la mordida de los cilindros hasta la línea de envasado, y terminan con lo que debe llevar una consulta.
¿Qué hace realmente el recocido en el metal?
Laminar hace dos cosas a la vez: adelgaza la lámina y enreda la estructura cristalina de su interior. El recocido se ocupa de la segunda.
Deja que una estructura deformada en frío se recupere. La tensión almacenada se libera, aparecen granos nuevos que sustituyen a los aplanados, y el metal sale más blando, más uniforme y más fácil de conformar.
Dive deeper
El cambio ocurre por etapas, y cada etapa deja la bobina en un estado distinto. Primero se libera la deformación que el laminado almacenó. Las dislocaciones que estaban atascadas unas contra otras consiguen moverse y reordenarse, y buena parte de la tensión interna que daba resorte a la lámina se disipa. Los granos conservan su forma aplanada, así que el metal se dobla con más facilidad sin ser todavía otro material.
En la segunda etapa aparecen granos nuevos en las zonas más deformadas y crecen hasta consumir los antiguos, alargados. Aquí se fija el carácter de la bobina acabada, porque los granos nuevos son aproximadamente equiaxiales y sus bordes están mucho más limpios que los enredados a los que sustituyen. La ductilidad sube de golpe y el metal deja de pelearse con la herramienta.
Más allá de ese punto nada mejora. Los granos solo engordan, y una estructura gruesa es lo que hace que una bobina se sienta mantecosa en la mano y se comporte de forma imprevisible en una máquina.
El enfriamiento importa sobre todo por lo que evita. Una caída uniforme y sin prisa conserva la estructura construida; una caída brusca y desigual puede dejar un gradiente en la bobina, de modo que una vuelta se comporta distinto de la siguiente y el transformador encuentra variación a lo largo en lugar de un grado constante.
¿Por qué se recuece la lámina después del laminado y no durante?
El calor dentro de un tren de laminación es una molestia, no una herramienta. El paso que adelgaza la lámina depende de que el metal siga duro.
El laminado necesita una banda endurecida para estirarla hasta el espesor fino bajo tensión. Ablandarla en la mordida la haría estirarse en vez de reducirse, así que el ablandamiento se hace después, sobre la bobina terminada.
Dive deeper
La mordida es un lugar pequeño y violento. Dos cilindros endurecidos prensan una banda de lámina de aluminio ya más fina que una hoja de papel, y la reducción proviene del esfuerzo de compresión ayudado por la tensión que tira de la banda hacia delante. El control de espesor depende de que esa banda resista: si cede demasiado fácil, se estira entre cajas en lugar de adelgazar en la mordida, y el espesor deriva de una forma que ningún operador corrige a tiempo.
En la mordida se genera calor, pero es un subproducto que hay que evacuar, no una etapa del proceso. El refrigerante y el aceite de los cilindros lo retiran para que el perfil de los cilindros se mantenga estable. Ablandar el metal ahí iría contra lo único que el tren intenta hacer.
La lámina se acaba además en pasadas largas y rápidas, y un ciclo de ablandamiento necesita que el metal esté quieto mientras su estructura se reordena. Una banda en movimiento no ofrece esa pausa.
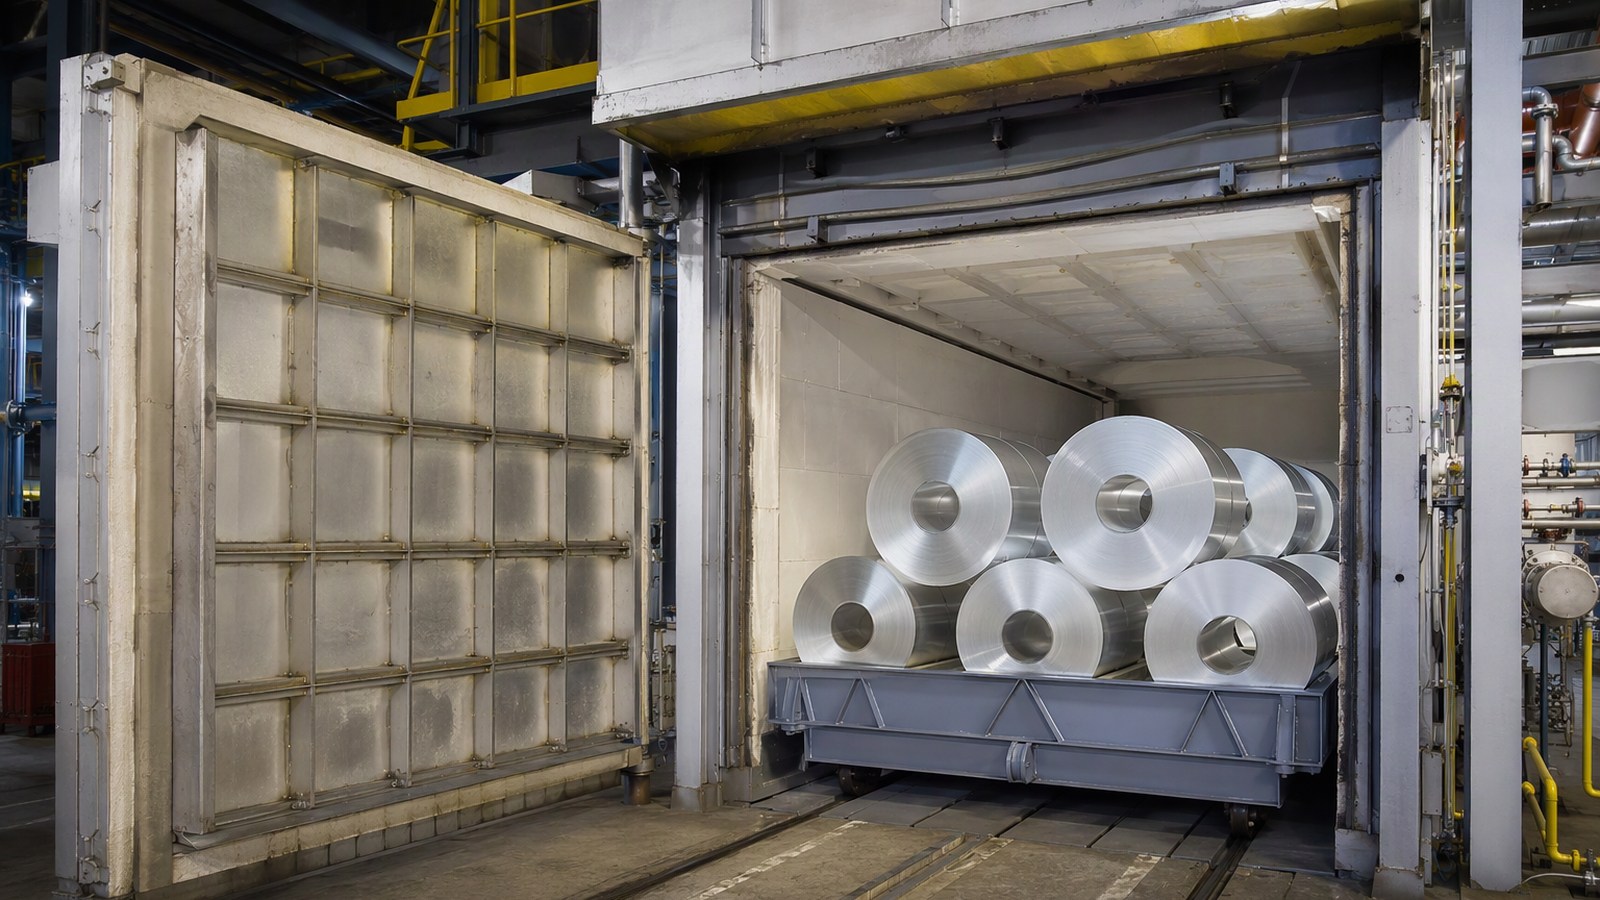
Por eso el ablandamiento se traslada al final, donde el producto puede tratarse por lotes. Las bobinas se apilan, atraviesan el ciclo juntas y se enfrían como grupo, y por eso una carga tiende a comportarse como un solo lote. La forma plana y regular con que luego corre esa bobina es en parte resultado de ese trato tranquilo y sin prisa.
¿Cómo decide el recocido con qué temple sale la bobina?
El temple describe las últimas operaciones realizadas, no un ingrediente añadido. El recocido es la operación que mueve la bobina entre esas descripciones.
Si se lleva el ciclo al ablandamiento completo, la bobina es O. Si se interrumpe a medias, o se ablanda y se vuelve a laminar, sale como H22 o H24. Sin recocido tras el último paso, se queda en H14, H16 o H18.
Dive deeper
El recocido no es un interruptor, sino una palanca con recorrido, y la designación registra en qué punto de ese recorrido se dejó la bobina, como muestran los temples y sus aplicaciones.
En el extremo blando está la O. El ciclo se lleva lo bastante lejos como para que la deformación del laminado desaparezca y los granos deformados hayan sido sustituidos en todo el espesor. La bobina es tan conformable como permite la aleación, y tan débil como permite la aleación.
En el medio están los temples solo parcialmente ablandados. Una bobina puede laminarse hasta una reducción intermedia, ablandarse para retirar solo parte del endurecimiento y recibir después una pasada final ligera. El resultado es H22 o H24: más duro que O, más dócil que los grados totalmente endurecidos por deformación, y especificado cuando el transformador quiere que la banda conserve un doblez sin partirse a lo largo de él.
En el extremo duro están H14, H16 y H18, que son registros solo de reducción. Nada sigue a la última pasada, así que la resistencia que produjo el tren es la que se entrega, y cualquier ablandamiento posterior hay que pedirlo.
Por eso la etiqueta se lee como una descripción de proceso. Dos bobinas pueden compartir aleación, espesor y ancho y seguir siendo productos distintos, porque un plan se interrumpió y el otro no.
¿Por qué la misma aleación llega con temples distintos?
Dos bobinas de 8011 pueden comportarse como materiales distintos. La aleación fija la química; el plan de fabricación fija todo lo que el operador siente.
La química establece lo que el metal puede hacer; el plan de laminado y recocido establece lo que hace ahora. La misma aleación suministrada como O y como H24 difiere por el camino recorrido, no por su análisis.
Dive deeper
La aleación decide el techo. La química determina qué fases pueden formarse, cuánto refuerzo puede aportar la solución sólida y cómo se comporta el metal cuando por fin se ablanda. Por eso la lámina 8079 de temple blando y la lámina de aluminio 1100 recocida no son intercambiables ni antes de hablar de temple, y por eso se elige una aleación más resistente cuando la aplicación pide rigidez y no blandura.
El plan decide en qué punto de ese techo está hoy la bobina. Una misma aleación puede entregarse totalmente blanda, parcialmente ablandada o endurecida por trabajo, y las tres se comportan como materiales distintos en la misma línea. Un comprador que solo especifica una aleación ha especificado un abanico de posibilidades, no un producto.
Los proveedores también difieren. Dos plantas que laminan la misma aleación al mismo grado pueden llegar por rutas distintas, con reducciones intermedias diferentes y distintos momentos de aplicación del ablandamiento. La designación debería hacer comparables los resultados, pero el transformador que ha corrido ambas notará igualmente una diferencia en cómo se maneja la banda.
La consecuencia práctica es sencilla: describa la operación, no solo el código. Una herramienta que embute una bandeja poco profunda y una línea que envuelve un palé imponen exigencias opuestas a la misma aleación, y solo el plan puede satisfacer una sin estropear la otra.
¿Qué cambia dentro del metal cuando se ablanda?
La blandura no es un recubrimiento ni un tratamiento de superficie. Es un cambio en cómo se apoyan los granos entre sí y con qué libertad se deslizan.
Las dislocaciones se anulan o se reordenan, los bordes de grano quedan más limpios, la tensión interna del laminado desaparece y la textura cristalográfica se desplaza hacia una estable. El metal cede con menos carga y se alarga más antes de romper.
Dive deeper
A escala del cristal, el ablandamiento es una limpieza. El laminado multiplica las dislocaciones hasta que se estorban unas a otras, y ese estorbo es la dureza. El recocido les da movilidad para anularse por parejas o ordenarse en paredes de baja energía, y el estorbo desaparece: el metal cede con menos carga y se alarga más antes de partirse.
Los bordes también cambian. Una estructura laminada es una pila de granos aplanados con bordes irregulares y una orientación preferente marcada. Después del ciclo los granos son más equiaxiales y la orientación se acerca a una textura estable, y por eso una bobina blanda estira y conforma de manera más regular en todas las direcciones en lugar de favorecer la dirección de laminación.
Los precipitados también se ven afectados. Las partículas que eran finas y estaban muy dispersas pueden engrosar, y una dispersión más gruesa refuerza menos. Eso explica parte de la caída de resistencia y del cambio en cómo responde la superficie al doblar la lámina, un punto que cubre la asociación europea del aluminio.
La tensión residual es la silenciosa. Una bobina dura lleva tensiones que se manifiestan como curvatura de bobina, como tendencia a arquearse y como movimiento después del corte. El ablandamiento las alivia, y las longitudes cortadas quedan planas.
Nada de esto se ve: la textura superficial puede parecer idéntica mientras el metal de debajo es otro.
¿Por qué una bobina demasiado blanda da problemas en una línea de envasado?
Muy blanda suena a lo más fácil de procesar. En una línea que tira de una banda bajo tensión, suele ser lo más difícil.
Una banda blanda se estira en lugar de avanzar, así que el control de tensión pierde su referencia. La lámina se comba entre rodillos, arruga, se pega en la bobina y se sale del registro, y la línea se detiene por motivos que parecen mecánicos.
Dive deeper
Una banda dura se resiste a ser tirada. Una blanda obedece, y obedecer es justo lo que una línea con control de tensión no puede tolerar. El bailarín o la célula de carga se ajustan para mantener una tensión objetivo; si la banda se estira bajo ese tiro, el avance real cambia, el bucle deriva y el control persigue un valor que nunca podrá sostener.
Llegan las arrugas. Una banda blanda opone poca resistencia a la compresión, así que cualquier desalineación leve de rodillos o cualquier diferencia de tensión a lo ancho comba la lámina en un pliegue que luego pasa por el siguiente pinzamiento, y la gama de bobinas y hojas de lámina se clasifica pensando en eso.
El blocaje es el segundo problema. La lámina blanda prensada contra sí misma bajo tensión de bobinado puede adherirse vuelta con vuelta, sobre todo con la superficie limpia y la bobina apretada. El desbobinado tartamudea, la tensión da picos y el registro salta.
El corte expone el tercero. Una banda blanda se deforma en lugar de cizallarse en las cuchillas, así que el borde cortado puede llevar rebaba o un labio rebordeado que luego interfiere en el avance.
Las herramientas de conformado esperan resistencia. La lámina demasiado blanda puede colapsar antes de que el punzón acabe el embutido, y la tasa de rechazo sube por un motivo que el matricero no puede arreglar.
¿Cómo se confirma el temple en una bobina entregada?
El certificado nombra el temple. La bobina lo demuestra, y la prueba es de comportamiento antes que numérica.
Saque una longitud y observe cómo sale del desbobinador; doble una tira y vea si queda doblada; flexiónela y suéltela. Una prueba a velocidad de línea resuelve lo que el papeleo deja abierto.
Dive deeper
Empiece por el comportamiento, porque es lo que vivirá la línea. Tire de una longitud fuera de la bobina y observe cómo sale del rollo: una bobina dura salta y mantiene la curva, una blanda cae y se queda donde se la deja. Doble una tira sobre sí misma y presione el doblez; la lámina muy blanda queda doblada y la más dura se abre.
Luego flexione una tira y suéltela. El ángulo que conserva es una comparación tosca pero honesta entre dos bobinas, y no necesita equipo.
Después corra una longitud de prueba a velocidad de línea. La estabilidad de tensión, el guiado, la formación de arrugas y el registro son pruebas de temple, y valen más que una cifra de certificado porque incluyen la máquina.
La documentación apoya el veredicto. El proveedor puede declarar la aleación y el temple, y puede informar resultados de una muestra; léalos como descripción del lote y no de cada metro, cautela que comparte la asociación del aluminio. La posición de muestreo importa, porque el comportamiento varía ligeramente a lo ancho de la bobina y a lo largo.
Revise el estado físico. La curvatura de bobina, la comba, el borde y la textura superficial cambian cómo corre la banda, y una bobina correcta en el papel puede ser rechazada en la línea. Guarde las notas; en una disputa valen más que la etiqueta.
¿Qué debe contener una consulta de lámina recocida?
Casi todas las disputas de temple empiezan antes del pedido. Una consulta que solo nombra una aleación y un espesor deja el plan en manos del proveedor.
Indique la aleación, el temple o el comportamiento que necesita, el espesor, el ancho, el núcleo, la cantidad en MT y el puerto. Añada el proceso que verá la bobina y las propiedades que deben sobrevivir a él.
Dive deeper
Sea explícito con el metal. Nombre la aleación dentro de la gama disponible (1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021, 8079) y el temple que espera, o describa el comportamiento que necesita.
Espesor entre 0,005 mm y 0,20 mm, ancho de 100 mm a 1500 mm y núcleo, habitualmente 76 mm o 152 mm, deciden en qué línea puede correr. Indique la cantidad en toneladas métricas y el puerto, Qingdao, Tianjin o Shanghai; el suministro suele empezar en 3 MT por medida.
Describa después el proceso: si la lámina se laminará, imprimirá, cortará, formará en un envase o se enrollará alrededor de un producto pesa más que la aleación al elegir el plan. Diga si la bobina se ablandará otra vez tras el corte, porque un segundo ciclo puede deshacer el temple, y la lámina y la chapa se especifican de forma distinta.
Añada lo que debe sobrevivir: un doblez, un embutido, un ciclo térmico en el proceso del cliente, una tolerancia de registro. Pregunte cómo se ablandó la bobina, por lotes o en continuo, y pida el embalaje: ojo al cielo u ojo a la pared, barrera de humedad, tipo de palé, puntos que plantea la asociación de envases de lámina.
El temple es un registro de proceso, y el recocido escribe casi todo. Especifique el comportamiento que necesita y deje que se elija el plan para alcanzarlo.