Что такое отжиг и как он задаёт степень нагартовки фольги?
Отжиг снимает наклёп, который оставляет прокатка, и решает, придёт рулон мягким или пружинистым.
Что такое отжиг и как он задаёт степень нагартовки фольги?
Рулон приходит совсем мягким, когда штампу нужна упругость, или пружинистым, когда линии нужно свободное свисание. Этикетка называет состояние, но не объясняет причину.
Отжиг — управляемый термический цикл, который снимает наклёп, накопленный металлом при прокатке. Прокатка упрочняет фольгу, отжиг это упрочнение снимает, и от глубины цикла зависит, уйдёт рулон как O, H22 или H24.
Восемь вопросов ниже прослеживают цикл от очага деформации до упаковочной линии и заканчиваются тем, что должно быть в запросе.
Что отжиг на самом деле делает с металлом?
Прокатка делает две вещи сразу: утоняет фольгу и запутывает кристаллическую структуру внутри неё. Отжиг направлен на вторую.
Он позволяет структуре, деформированной в холодном состоянии, вернуться к равновесию. Накопленная деформация уходит, появляются новые зёрна вместо сплющенных, и металл выходит мягче, ровнее и легче формуется.
Dive deeper
Изменение идёт по стадиям, и каждая оставляет рулон в ином состоянии. Сначала снимается деформация, накопленная прокаткой. Дислокации, которые были прижаты друг к другу, получают возможность двигаться и перестраиваться, и значительная часть внутренних напряжений, придававших фольге упругость, уходит. Зёрна пока сохраняют сплющенную форму, поэтому металл легче гнётся, ещё не став другим материалом. Снятие напряжений не меняет форму зёрен, но снижает то, что накопилось на их границах, и изгиб даётся легче ещё до того, как прочность упадёт до минимума.
На второй стадии в наиболее деформированных участках появляются новые зёрна и растут, пока не поглотят старые вытянутые. Здесь и определяется характер готового рулона: новые зёрна примерно равноосны, а их границы намного чище запутанных, которые они заменили. Пластичность резко возрастает, и металл перестаёт сопротивляться инструменту. Чем больше новых зёрен и чем они мельче, тем ровнее полоса ведёт себя при вытяжке и гибке, а это как раз то, что нужно переработчику на высоких скоростях.
Дальше ничего не улучшается. Зёрна только укрупняются, а крупная структура — это то, что делает рулон податливым на ощупь и непредсказуемым в машине.
Охлаждение важно главным образом тем, что оно предотвращает. Ровное и неспешное снижение сохраняет построенную структуру; резкое и неравномерное может оставить градиент по рулону, и тогда один виток ведёт себя иначе, чем следующий, а переработчик получает разброс по длине вместо стабильного состояния.
Почему фольгу отжигают после прокатки, а не во время неё?
Тепло в прокатном стане — помеха, а не инструмент. Пропуск, делающий фольгу тонкой, держится на том, что металл остаётся твёрдым.
Прокатке нужна упрочнённая полоса, чтобы под натяжением вытянуть её до тонкого размера. Размягчение в очаге деформации заставило бы её растягиваться вместо обжатия, поэтому размягчение выносят на готовый рулон.
Dive deeper
Очаг деформации — место маленькое и жёсткое. Два закалённых валка сжимают полосу из алюминиевой фольги, уже более тонкую, чем лист бумаги, и обжатие создаётся сжимающим напряжением вместе с натяжением, тянущим полосу вперёд. Точность по толщине держится на сопротивлении этой полосы: если она уступает слишком легко, то растягивается между клетями вместо обжатия в очаге, и толщина уходит так, что оператор не успевает её поправить, а разброс потом виден по всей длине.
Тепло в очаге выделяется, но это побочный продукт, который нужно отводить, а не стадия процесса. Смазочно-охлаждающая жидкость уносит его, чтобы профиль валков оставался стабильным. Намеренное размягчение металла там работало бы против единственной задачи стана. Если бы размягчение вводили в сам очаг, полосу пришлось бы останавливать на каждом пропуске, а это противоречит непрерывности, на которой держится выпуск тонкой фольги.
Есть и вторая причина. Фольгу доводят длинными быстрыми пропусками, а циклу размягчения нужно, чтобы металл стоял на месте, пока перестраивается его структура. Движущаяся полоса такой паузы не даёт.
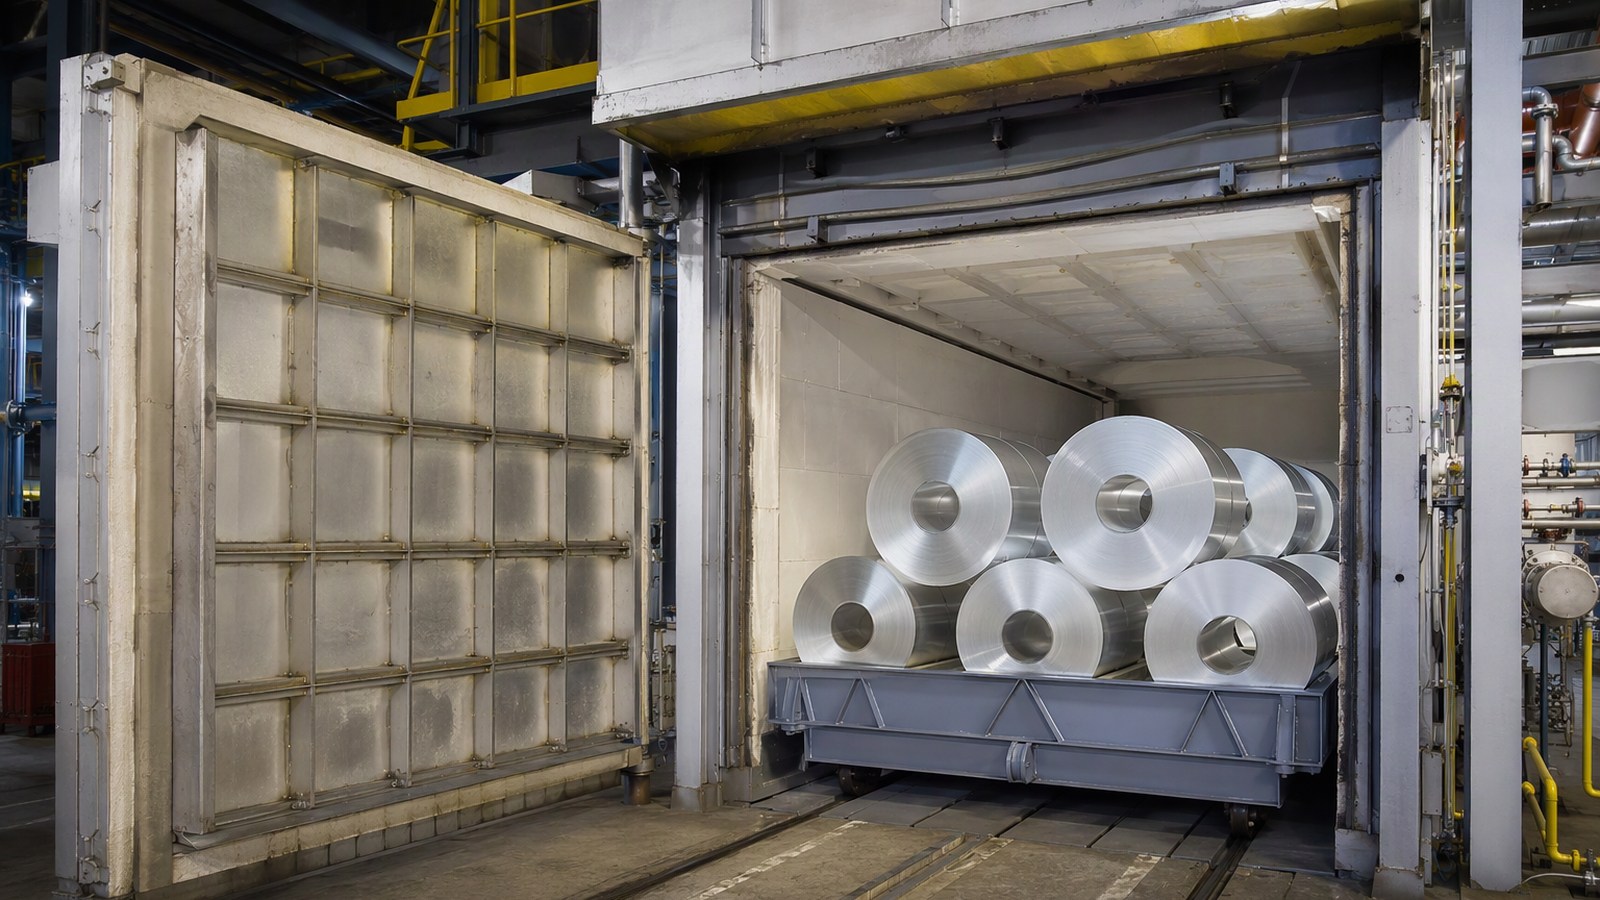
Поэтому размягчение переносят в конец, где продукт можно обрабатывать партией. Рулоны укладывают в стопки, проводят через цикл вместе и охлаждают группой, поэтому одна садка ведёт себя как одна партия. Ровный, спокойный ход такого рулона в работе отчасти и есть результат этой неспешной обработки. Эта же особенность объясняет небольшую разницу в поведении между партиями даже при совпадении сплава и толщины.
Как отжиг определяет, в каком состоянии рулон уйдёт заказчику?
Состояние описывает последние выполненные операции, а не добавленный компонент. Отжиг — та операция, что переводит рулон между этими описаниями.
Довели цикл до полного размягчения — рулон будет O. Остановили на середине или размягчили и прокатали снова — уйдёт как H22 или H24. Без отжига после последнего пропуска он останется H14, H16 или H18.
Dive deeper
Отжиг — не выключатель, а рычаг с диапазоном, и обозначение фиксирует, в какой точке этого диапазона оставлен рулон, как показывают степени нагартовки и их применение.
На мягком конце стоит O. Цикл проводят достаточно глубоко, чтобы деформация прокатки исчезла, а деформированные зёрна были заменены по всей толщине. Рулон настолько технологичен, насколько позволяет сплав, и настолько слаб, насколько позволяет сплав. В этом состоянии зёрна заменены полностью, и направление прокатки почти не проявляется в поведении металла при формовке.
В середине — состояния, размягчённые лишь частично. Рулон можно прокатать до промежуточного обжатия, размягчить так, чтобы снялась только часть упрочнения, и дать последний лёгкий пропуск. Получается H22 или H24: твёрже O, мягче полностью нагартованных состояний, и их заказывают, когда переработчику нужно, чтобы полоса держала складку и не трескалась по ней. Именно эта остановка на полпути даёт середину между мягкостью O и твёрдостью H18, и её чаще всего заказывают под формовку и ламинацию.
На твёрдом конце — H14, H16 и H18, это запись только обжатия. После последнего пропуска ничего не следует, поэтому прочность, которую дал стан, и есть поставленная, а любое размягчение позже нужно заказывать отдельно.
Поэтому этикетка читается как описание процесса. Два рулона могут совпадать по сплаву, толщине и ширине и оставаться разными продуктами: один маршрут был прерван, другой нет. Поэтому вопрос о состоянии имеет смысл только после вопроса о маршруте.
Почему один и тот же сплав приходит в разных состояниях?
Два рулона из 8011 могут вести себя как разные материалы. Сплав задаёт химию, маршрут задаёт всё, что чувствует оператор на машине.
Химия определяет, что металл может, а режим прокатки и отжига — что он делает сейчас. Один сплав в состоянии O и в состоянии H24 различается пройденным путём, а не анализом.
Dive deeper
Сплав задаёт потолок. Химия определяет, какие фазы могут образоваться, какое упрочнение даёт твёрдый раствор и как металл поведёт себя при окончательном размягчении. Разница между сплавами видна не только в анализе, но и в том, как каждый из них отзывается на прокатку и отжиг. Поэтому фольга 8079 в мягком состоянии и отожжённая фольга 1100 не взаимозаменяемы даже до разговора о состоянии, и поэтому выбирают более прочный сплав, когда приложению нужна жёсткость, а не мягкость.
Маршрут определяет, в какой точке этого потолка рулон находится сейчас. Один сплав могут поставить полностью мягким, частично размягчённым или нагартованным, и все три ведут себя как разные материалы на одной линии. Покупатель, указавший только сплав, указал набор возможностей, а не изделие. Поэтому образец до основного заказа экономит значительную часть переговоров.
Поставщики тоже различаются. Два завода, катающие один сплав до одного обозначения, могут приходить к нему разными путями, с разными промежуточными обжатиями и разными точками размягчения. Обозначение должно делать результаты сопоставимыми, но переработчик, поработавший с обоими, всё равно заметит разницу в поведении полосы. И лучше спрашивать поставщика о маршруте, а не только о коде.
Практический вывод прост: описывайте операцию, а не только код. Инструмент, вытягивающий неглубокий лоток, и линия, обёртывающая поддон, предъявляют противоположные требования к одному сплаву, и только режим может удовлетворить одно, не испортив другое. Иногда разница проявляется лишь на высокой скорости.
Что меняется внутри металла при размягчении?
Мягкость — не покрытие и не обработка поверхности. Это изменение того, как зёрна опираются друг на друга и насколько свободно скользят.
Дислокации аннигилируют или перестраиваются, границы зёрен становятся чище, внутренние напряжения прокатки уходят, а кристаллографическая текстура смещается к устойчивой. Металл уступает при меньшей нагрузке и тянется дальше до разрыва.
Dive deeper
На уровне кристалла размягчение — это уборка. Прокатка размножает дислокации, пока они не начинают мешать друг другу, и именно это препятствие и есть твёрдость. Это объясняет, почему прочность падает уже на первых стадиях отжига, когда видимая структура ещё не изменилась. Отжиг даёт им подвижность, достаточную, чтобы аннигилировать парами или выстроиться в стенки с низкой энергией, и препятствие исчезает. Меньше препятствий — металл уступает при меньшей нагрузке и удлиняется сильнее до разрыва.
Границы тоже меняются. Деформированная структура — это стопка сплющенных зёрен с изрезанными границами и сильной преимущественной ориентацией. После цикла зёрна более равноосны, а ориентация ближе к устойчивой текстуре; поэтому мягкий рулон тянется и формуется ровнее во всех направлениях, а не только вдоль направления прокатки. Устойчивая текстура означает и то, что направление гиба становится менее важным при формовке в нескольких направлениях.
Выделения тоже затрагиваются. Частицы, которые были мелкими и распределёнными, могут укрупняться, а более крупное распределение упрочняет слабее. Это часть падения прочности и часть изменения того, как поверхность отзывается на изгиб фольги; этот момент разбирает Европейская алюминиевая ассоциация.
Остаточные напряжения — самый тихий фактор. Твёрдый рулон несёт напряжения, которые проявляются как неплоскостность, склонность к скручиванию и подвижка после резки. Размягчение их снимает, и нарезанные листы остаются плоскими.
Ничего из этого не видно: рельеф поверхности может выглядеть одинаково, пока металл под ним уже стал другим.
Почему слишком мягкий рулон создаёт проблемы на упаковочной линии?
Совсем мягкий кажется самым простым в работе. На линии, которая тянет полосу под натяжением, он чаще всего самый сложный.
Мягкая полоса растягивается вместо подачи, и регулирование натяжения теряет опору. Фольга провисает между роликами, образует складки, слипается на рулоне и уходит из приводки, а линия стоит по причинам, которые выглядят механическими. Поэтому мягкие рулоны берут для медленных линий или ручной упаковки, а не для быстрых с высоким натяжением.
Dive deeper
Твёрдая полоса сопротивляется натяжению. Мягкая поддаётся, а податливость — именно то, чего не переносит линия с регулированием натяжения. Танцующий ролик или датчик нагрузки настроены держать заданное натяжение; если полоса тянется под этим усилием, реальная подача меняется, петля уходит и регулятор гонится за величиной, которую не может удержать.
Дальше идут складки. Мягкая полоса плохо сопротивляется сжатию, поэтому малейшее несовпадение роликов или разница натяжения по ширине выгибает фольгу в складку, которая затем проходит через следующий зажим, а сортамент рулонов и листов фольги формируется с учётом этого. Складка, возникшая на входе, не исчезает на выходе, а накапливается с каждым метром.
Слипание — вторая проблема. Мягкая фольга, прижатая к себе под натяжением намотки, может схватываться виток с витком, особенно когда поверхность чистая, а рулон намотан плотно. Размотка тогда идёт рывками, натяжение скачет, приводка сбивается. В таком случае дефект проявляется как частые остановки, а не как видимый брак в изделии.
Резка вскрывает третью. Мягкая полоса деформируется, а не срезается ножами, поэтому кромка может нести заусенец или закатанный валик, который позже мешает подаче.
Формовочный инструмент тоже ждёт сопротивления. Слишком мягкая фольга может схлопнуться, пока пуансон не закончил вытяжку, и доля брака растёт по причине, которую изготовитель штампа не может устранить. Поэтому при переходе на более мягкое состояние линию перенастраивают заново, а не просто меняют рулон.
Как подтверждают состояние на поставленном рулоне?
Сертификат называет состояние. Рулон его доказывает, и доказательство сначала поведенческое, а не числовое.
Вытяните отрезок и посмотрите, как он сходит с размотки; сложите полоску и проверьте, держится ли складка; изогните и отпустите. Пробный прогон на скорости линии решает то, что бумаги оставляют открытым.
Dive deeper
Начните с поведения, потому что именно его испытает линия. Вытяните отрезок с рулона и посмотрите, как он сходит: твёрдый рулон пружинит и держит изгиб, мягкий свисает и остаётся там, где его положили. Эти пробы можно повторять по длине рулона, потому что поведение слегка меняется от начала к концу. Сложите полоску вдвое и прижмите сгиб: совсем мягкая фольга остаётся сложенной, более твёрдая раскрывается.
Затем изогните полоску и отпустите. Угол, который она сохраняет, — грубое, но честное сравнение двух рулонов, и оборудования для этого не нужно. Разница между двумя рулонами близких обозначений чаще всего видна именно в этом угле.
После этого проведите пробный отрезок на скорости линии. Стабильность натяжения, ведение полосы, образование складок и приводка сами по себе свидетельствуют о состоянии, и они важнее цифры из сертификата, потому что включают машину. Поэтому полезно оставлять часть рулона для повторной пробы при первой же претензии линии.
Документы подкрепляют вывод. Поставщик может указать сплав и состояние, а также привести механические результаты по образцу; читайте их как описание партии, а не каждого метра, — об этой осторожности напоминает Алюминиевая ассоциация. Место отбора проб имеет значение: свойства слегка меняются по ширине рулона и по его длине.
Проверьте и физическое состояние. Неплоскостность, серповидность, состояние кромки и рельеф поверхности меняют ход полосы, и рулон, безупречный на бумаге, может быть отклонён на линии. Сохраняйте записи прогона: в споре они ценнее этикетки.
Что должно быть в запросе на отожжённую фольгу?
Большинство споров о состоянии начинается до заказа. Запрос, где указаны только сплав и толщина, полностью оставляет режим поставщику.
Укажите сплав, состояние или нужное поведение, толщину, ширину, внутренний диаметр, количество в MT и порт. Добавьте процесс, который пройдёт рулон, и свойства, которые должны в нём сохраниться.
Dive deeper
Будьте точны по металлу. Назовите сплав из доступного диапазона (1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021, 8079) и ожидаемое состояние либо опишите поведение, если обозначение не определено. Чем лучше известны инструмент и линия, тем точнее можно описать детали, определяющие режим.
По размерам: толщина от 0,005 мм до 0,20 мм, ширина от 100 мм до 1500 мм и диаметр отверстия, обычно 76 мм или 152 мм, определяют, на какой линии рулон сможет работать. Укажите количество в метрических тоннах и порт — Qingdao, Tianjin или Shanghai; поставка обычно начинается от 3 MT на типоразмер.
Затем опишите процесс: будет ли фольга ламинироваться, запечатываться, резаться, формоваться в лоток или обёртываться вокруг изделия, — это влияет на выбор режима сильнее, чем сплав. Скажите, будут ли рулон размягчать ещё раз после резки, потому что второй цикл может отменить заданное состояние, а фольга и лист задаются по-разному.
Добавьте то, что должно выдержать: складку, вытяжку, термический цикл в процессе заказчика, допуск по приводке. Спросите, как размягчали рулон — партией или на непрерывной линии, — и запросите упаковку: ось к небу или ось к стене, влагобарьерная обёртка, тип поддона; на эти пункты указывает ассоциация упаковочной фольги. Именно эти детали чаще всего делают предложение и запрос совпадающими с первого раза.
Состояние — это запись процесса, и отжиг пишет большую его часть. Задайте нужное поведение и позвольте выбрать режим, который к нему приведёт.