¿Qué es el abombamiento y en qué se diferencia de la ondulación?
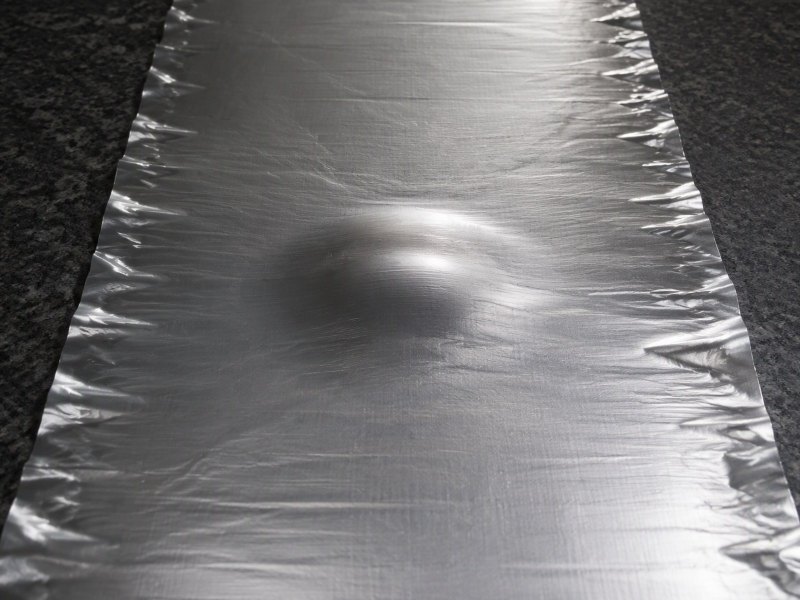
Una bolsa local frente a una onda repetida: por qué el nombre correcto cambia la solución.
¿Qué es el abombamiento y en qué se diferencia de la ondulación?
Una bobina que no corre plana detiene una línea. El banco dice ondas, el rebobinador dice abombamiento, y el nombre equivocado manda la solución en la dirección equivocada.
El abombamiento es una bolsa local de longitud sobrante que se levanta fuera del plano de la banda. La ondulación es una onda que se repite en un borde o en todo el ancho. El abombamiento no pasa por el pinzamiento de un rodillo; una onda suave suele pasar, y por eso se tratan de forma distinta.
Los dos defectos llegan como una superficie que no está plana, y los dos se describen por quien los encontró en lugar de por lo que son. Ordenarlos empieza por la forma, sigue por la posición y termina en el primer rodillo.
¿Qué es el abombamiento en la lámina de aluminio?
El abombamiento es una zona elevada sin rotura y sin cambio de espesor: una bolsa de longitud sobrante que no tiene adónde ir y se levanta del plano.
Es local. Una franja lleva más material que el camino que debe recorrer, y el sobrante sube como una bolsa de corona suave y hombros inclinados.
Dive deeper
El abombamiento es un defecto de longitud, no de espesor. El calibre sobre la zona elevada es el mismo que el de al lado, por eso un micrómetro no encuentra nada y un informe de espesor puede salir limpio mientras la bobina se niega a correr. Lo que ha cambiado es la cantidad de material en una franja respecto de la distancia que esa franja debe recorrer. Si una tira estrecha es algo más larga que sus vecinas, el sobrante no tiene otra salida que fuera del plano.
El resultado es una bolsa con límite definido, hombros inclinados y corona suave. Puede estar cerca de un borde, en el centro o en una franja que reaparece en la misma posición en cada vuelta. Tirar más fuerte no la elimina: la tensión estrecha la bolsa pero deja el material donde está. Tampoco el tiempo, porque la longitud sobrante sobrevive al bobinado, al transporte y al almacenamiento, y vuelve en el desbobinado.
En el taller se la llama bolsa, vejiga o zona floja, y a menudo se confunde con un bobinado flojo. La posición las separa. Lo flojo se mueve y se apaga cuando cambia la tensión, mientras el abombamiento conserva su límite y su distancia al borde. Márquelo, desenrolle unos metros, vuelva a enrollar y la marca regresa a la misma franja de banda.
¿Qué es la ondulación y por qué es un defecto distinto?
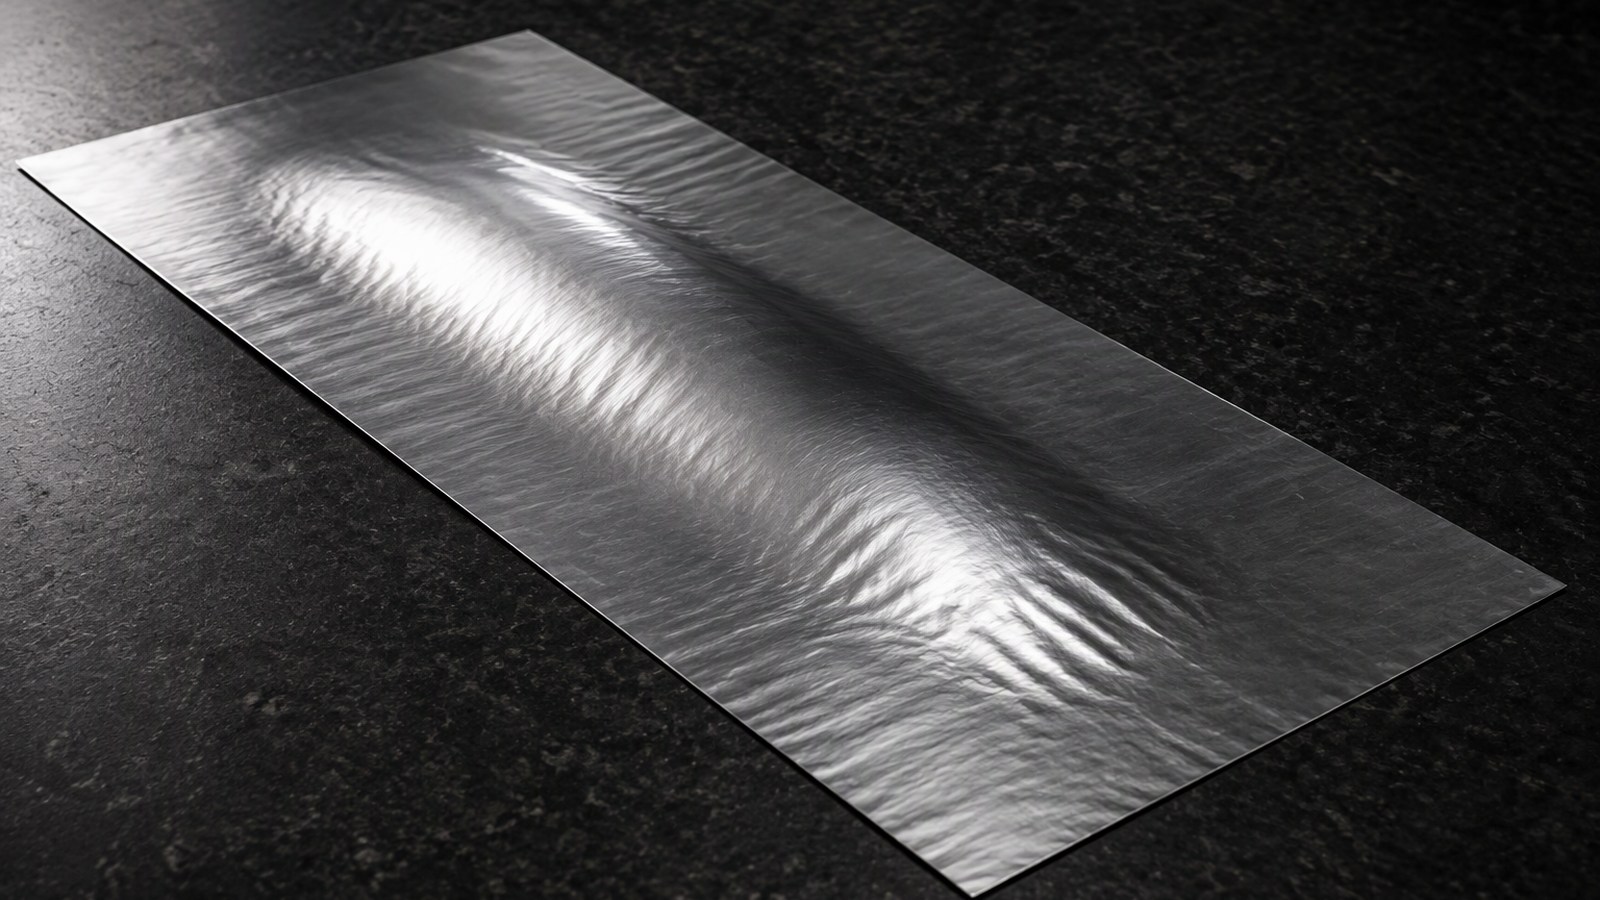
La ondulación es un sube y baja repetido: la banda ondea en un borde o a lo ancho con un ritmo regular, no con una sola bolsa.
Está distribuida. Muchas alternancias suaves comparten la longitud sobrante, así que ninguna zona destaca. Las ondas de borde recorren un lado; las de centro quedan entre bordes tensos.
Dive deeper
Donde el abombamiento concentra la longitud sobrante en un punto, la ondulación la reparte. Una banda ondulada también tiene demasiado material, pero el exceso se distribuye en muchas ondas pequeñas en lugar de quedar atrapado en una bolsa. Esa única diferencia explica cómo se ven las dos, cómo responden a la tensión y por qué una se trata como problema de forma y la otra como problema de bobinado.
La posición da la primera clasificación útil. Una onda de borde corre por un lado y se apaga hacia el centro, lo que apunta a una diferencia de longitud entre borde y centro. Una onda de centro se levanta entre dos bordes tensos y apunta en sentido contrario. Una onda que se repite de manera uniforme en todo el ancho sugiere algo con un paso regular en la caja de cilindros.
La amplitud y el paso describen la gravedad sin poner una cifra. Una onda apenas visible con luz rasante se comporta de forma distinta a otra que proyecta sombra, y una serie corta y apretada se comporta de forma distinta a una ondulación larga y perezosa de la misma altura. Dos bobinas pueden llevar el mismo sobrante nominal y correr de manera muy distinta.
La ondulación además responde a la tensión como el abombamiento no lo hace: una onda distribuida se puede estirar en parte hasta quedar plana y luego corre de forma aceptable. Por eso un banco de pruebas por sí solo puede condenar una bobina que un transformador haría correr, y por eso conviene revisar la corona de calibre en el ancho cuando las ondas aparecen en el centro.
¿Por qué se comportan distinto en una máquina?
Sobre un banco, los dos defectos se levantan igual. La diferencia aparece cuando la banda encuentra un rodillo, y ahí se separan los caminos.
Una onda se aplana en el pinzamiento porque su exceso se reparte en muchas pendientes suaves. Un abombamiento llega como una sola bolsa y no puede.
Dive deeper
El pinzamiento de un rodillo es un igualador de longitud. Toma la banda entre dos superficies y pide a cada punto del ancho que recorra la misma distancia a la misma velocidad. Las ondas distribuidas se prensan en el arco de contacto y la banda sale plana. Una bolsa llega como un bulto, queda atrapada entre las superficies y se pliega, porque el pinzamiento no tiene forma de repartir su material hacia los lados.
Esa es la diferencia práctica entre un defecto con el que un transformador convive y un defecto que detiene una línea. Una onda es una molestia en el desbobinado y muchas veces invisible después del primer rodillo loco. Un abombamiento se convierte en pliegue, y un pliegue en rechazo, así que el mismo problema nominal de planitud genera dos conversaciones completamente distintas sobre la bobina.
El comportamiento también se ve aguas abajo. Una onda tiende a volver un poco después del rodillo, porque la longitud sigue ahí y la banda se relaja; un abombamiento deja un pliegue que permanece o se mantiene a lo largo de toda la tirada. Mirar un metro después del último rodillo dice cuál de los dos tiene. La velocidad añade la última pista: una onda puede fallar solo en marchas rápidas, mientras el abombamiento falla a cualquier velocidad. La entrada sobre lámina de aluminio en Wikipedia describe el material y su historia de laminación.
¿Cómo se crean el abombamiento y la ondulación en la laminación?
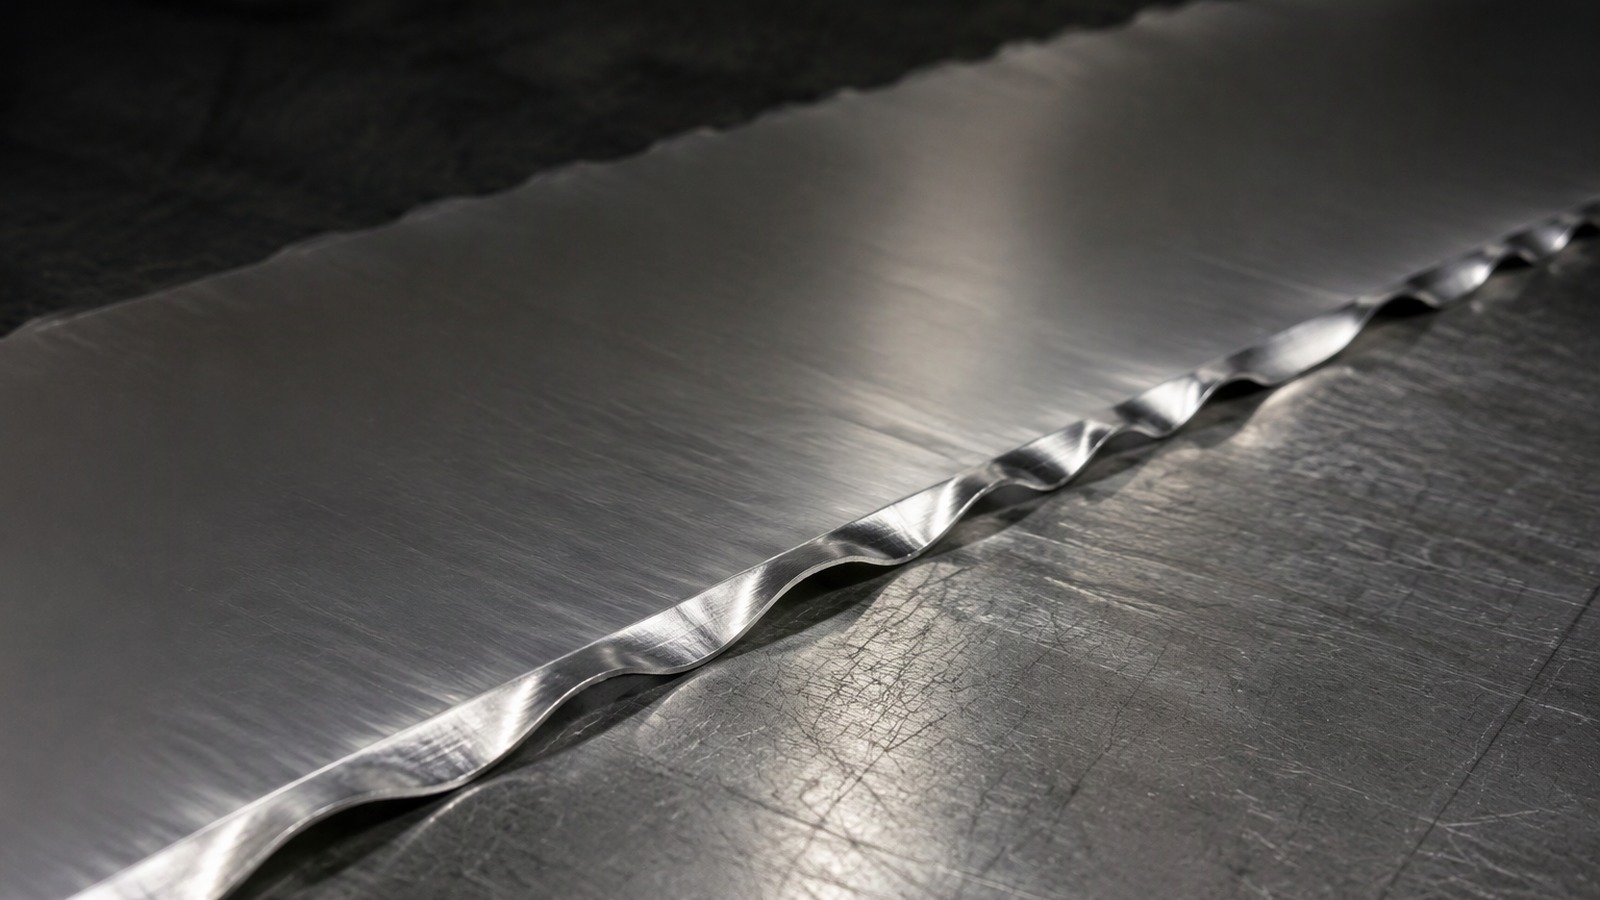
Los dos empiezan como una reducción desigual. Una parte de la tira sale más larga que sus vecinas, y el sobrante aparece al soltar la tensión.
Una variación local de luz, forma térmica, película de lubricante o calibre de entrada da una diferencia local de longitud. Un perfil más amplio y suave da ondulación.
Dive deeper
La laminación fija la longitud. La tira sale de la caja a una velocidad que depende de cuánto se redujo, así que cualquier parte del ancho reducida de otra manera sale a otra velocidad y con otra longitud. La lámina es lo bastante delgada para que una pequeña diferencia de luz en el ancho se convierta en una diferencia real de longitud, y el material conserva esa memoria a través del recocido y del bobinado.
Las causas locales dan defectos locales. Un punto alto en un cilindro, una marca que se repite una vez por vuelta, una zona de tira entrante más gruesa o un bulto térmico alargan una franja y dejan el resto intacto. La bolsa se queda entonces en la misma posición respecto de la línea central durante toda la bobina. La misma franja es larga en cada vuelta, así que el defecto es predecible y no aleatorio, y por eso se puede rastrear hasta algo fijo en la instalación.
Las causas distribuidas dan defectos distribuidos. Un cilindro algo caliente en los bordes, un perfil de corona que no acompaña la carga o un rociado de refrigerante desigual producen un gradiente suave de longitud, y la tira responde con ondas. El recocido no elimina ninguno de los dos defectos: ablanda la tira y puede hacer más fácil estirar una onda suave, pero no puede quitar longitud al material.
¿Cómo crea, entierra u oculta el bobinado los defectos de planitud?
El bobinado puede crear un defecto, transportarlo o taparlo. La tensión que varía en el ancho acumula diferencias de longitud vuelta a vuelta, y las capas exteriores prensan el defecto.
Una bobina puede llevar un abombamiento real bajo vueltas tensas y verse sana por fuera. Aparece cuando salen las capas exteriores.
Dive deeper
La tensión se aplica sobre un ancho, pero rara vez es uniforme. Si una franja se bobina más tensa que sus vecinas, se estira más, y la diferencia se acumula en cada vuelta, de modo que la bobina guarda una diferencia de longitud incorporada. La tira no ha cambiado, pero la bobina se comporta como si una de sus franjas fuera más larga, y el desbobinado lo demuestra. Por eso un defecto puede aparecer en el desbobinado de un transformador en una bobina que se aceptó en el extremo productor.
El bobinado también esconde lo que ya está ahí. Las vueltas tensas prensan la bolsa y la mantienen plana, y el exterior de la bobina se ve sano. El defecto se declara unos metros dentro del desbobinado, cuando la tensión abandona las capas exteriores. Para entonces la bobina está abierta y la discusión es sobre la propiedad.
Por eso una bobina puede estar dentro de una tolerancia de ancho y aun así abombarse. El ancho se mide a través de la bobina, de borde a borde, y no dice nada de la longitud a lo largo de la banda. Una bobina puede tener exactamente el ancho pedido y guardar una franja más larga que sus vecinas, así que la protección de planitud necesita una cláusula de planitud. El material para rebobinado como la lámina de aluminio 8011 de 0,18 mm suele ser donde empieza esta discusión. La Aluminum Association es la asociación sectorial del aluminio en Estados Unidos.
¿Por qué el corte a medida oculta o expone el abombamiento y la ondulación?
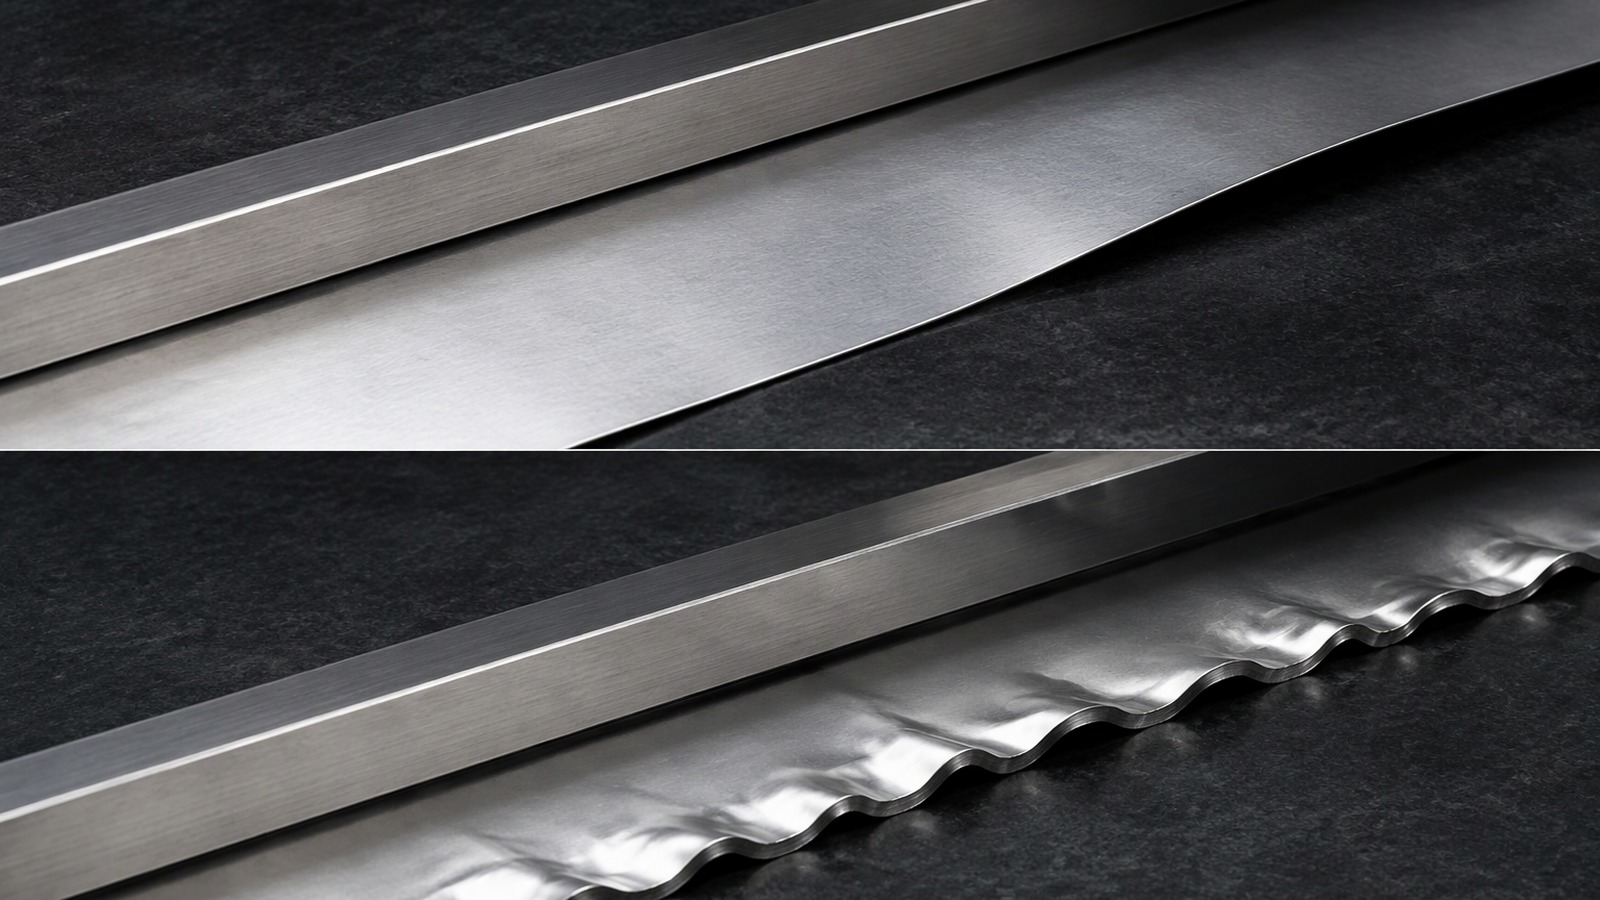
El corte divide una bobina madre en bobinas más estrechas, y las líneas de cuchilla deciden qué defectos hereda cada bobina hija y cuáles se van con el recorte.
Una onda en el borde de la madre puede irse con el recorte; un abombamiento en el centro del ancho cortado se queda. Una onda ancha puede volverse varias estrechas.
Dive deeper
Una bobina madre lleva un mapa de diferencias de longitud en su ancho, y el corte redibuja los límites. Si las cuchillas cortan dentro de un borde ondulado, la onda se va con el recorte y la bobina hija puede quedar plana en su nuevo ancho. Es una mejora real, y explica por qué una bobina ancha a veces corre mal mientras las bobinas estrechas cortadas de ella corren bien.
Lo contrario ocurre con la misma frecuencia. Si una onda está en el centro del ancho y una línea de cuchilla la atraviesa, cada bobina hija lleva su parte, así que un defecto se convierte en varios. Una bolsa en el centro de una madre puede quedar repartida entre dos bobinas cortadas, cada una con un borde levantado en la línea de corte donde se seccionó la bolsa.
El corte también cambia la forma en que se presenta un defecto. Una onda ancha y suave dividida en bobinas estrechas se vuelve, en cada bobina, una onda de borde comparativamente pronunciada, porque el mismo sobrante ahora ocupa un ancho mucho menor. La causa no ha cambiado pero la apariencia sí, y quien solo ve las bobinas cortadas busca un defecto en la cortadora cuando la forma venía heredada. El material estrecho como la lámina de aluminio 8021 de 0,03 mm tiene el menor margen para repartir sobrante. La European Aluminium Foil Association representa a productores y transformadores de lámina.
¿Dónde encaja el combado junto al abombamiento y la ondulación?
El combado es otra geometría: la banda se arquea de lado mientras corre, de modo que los dos bordes no son paralelos a la dirección de avance.
Es un arco en el plano, medido a lo largo, no un levantamiento fuera de él. Una banda combada se desvía; una abombada u ondulada se levanta.
Dive deeper
El abombamiento y la ondulación son defectos fuera del plano: la banda abandona la superficie plana que debería ocupar. El combado se queda en el plano. La tira es plana, pero toda la banda se curva hacia un lado a lo largo de su longitud, así que la línea central se desplaza y los bordes la siguen. Nada se levanta, y una hoja puesta sobre un banco puede verse perfecta mientras la bobina no guía.
Eso cambia el síntoma. Una banda combada se desvía: se va a un lado de la línea, carga un borde de la guía y puede telescoparse en el bobinador. Una banda abombada u ondulada se levanta, flamea, se pliega o arruga en un pinzamiento. La queja del operador es la primera pista y es más fiable que cualquier descripción de la superficie, porque los dos defectos se comportan de forma distinta ante el sistema de guiado.
El combado también se genera de otra manera. Viene de una diferencia de longitud entre los dos bordes, mantenida de forma constante a lo largo de la bobina, y no de una bolsa local o de un perfil repetido. Por eso se mide contra una referencia recta a lo largo y el abombamiento se encuentra mirando una zona. Los tres a menudo se solapan, y una banda combada tirada con fuerza contra una guía puede desarrollar una onda en el borde cargado. La geometría corresponde a la curvatura lateral a lo largo, un tema distinto de los defectos aquí descritos. La asociación European Aluminium cubre el sector en conjunto.
¿Cómo se inspecciona cada uno y qué debe ir en la especificación?
La inspección tiene que ocurrir dos veces: en la bobina recibida y en la banda en marcha, porque algunos defectos solo aparecen con tensión y velocidad.
En la bobina, busque una zona elevada que conserve su posición. En marcha, mire por dónde sale la banda de cada rodillo. En la especificación, nombre el defecto y el método.
Dive deeper
En la bobina recibida
Empiece por las vueltas exteriores con luz rasante, desenrolle varias capas y repita. Un abombamiento es una zona que mantiene su posición respecto del borde y no se mueve al aflojar la vuelta. Una onda es un ritmo a lo largo de un borde y cambia con la tensión.
En la banda en marcha
Mire la banda entre el desbobinado y el primer pinzamiento, y luego un poco después de cada rodillo. Una onda que desaparece tras el primer rodillo loco es forma distribuida; una bolsa que persiste o deja un pliegue es un abombamiento. Anote la velocidad a la que aparece el síntoma.
En la especificación
Escriba el nombre del defecto y el método. Indique que la bobina debe estar libre de abombamiento, definido como una zona elevada local de longitud sobrante que no queda plana con la tensión normal de marcha, y libre de ondulación más allá de un límite acordado con una tensión declarada. Nombre quién lo evalúa y qué ocurre si aparece.
Una especificación que solo dice que la lámina debe ser plana deja la disputa abierta. Quien compra en una gama de lámina para envases y contenedores debería decir también sobre qué va a correr la lámina, porque un defecto invisible en un rebobinado simple puede ser fatal en una línea con varios pinzamientos.
El abombamiento es una bolsa de longitud extra, la ondulación un rizado distribuido, el combado un arco lateral. Nombre forma y método, y el debate se vuelve especificación.