¿Qué significan eye to sky y eye to wall al embalar bobinas?
¿Eye to sky o eye to wall? El eje de la bobina decide la manipulación y el desembalaje.
Dos proveedores cotizan la misma bobina y después la embarcan sobre un eje distinto. El embalaje parece correcto hasta que el rollo llega a la máquina.
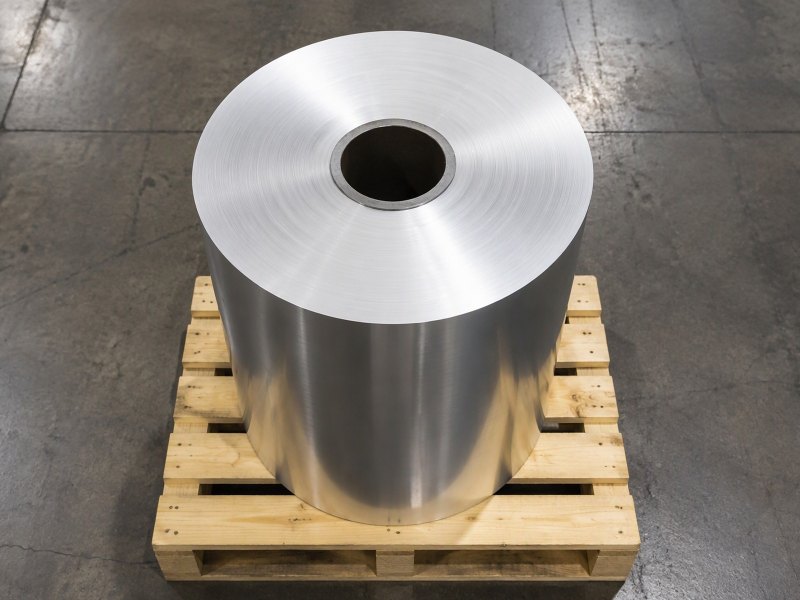
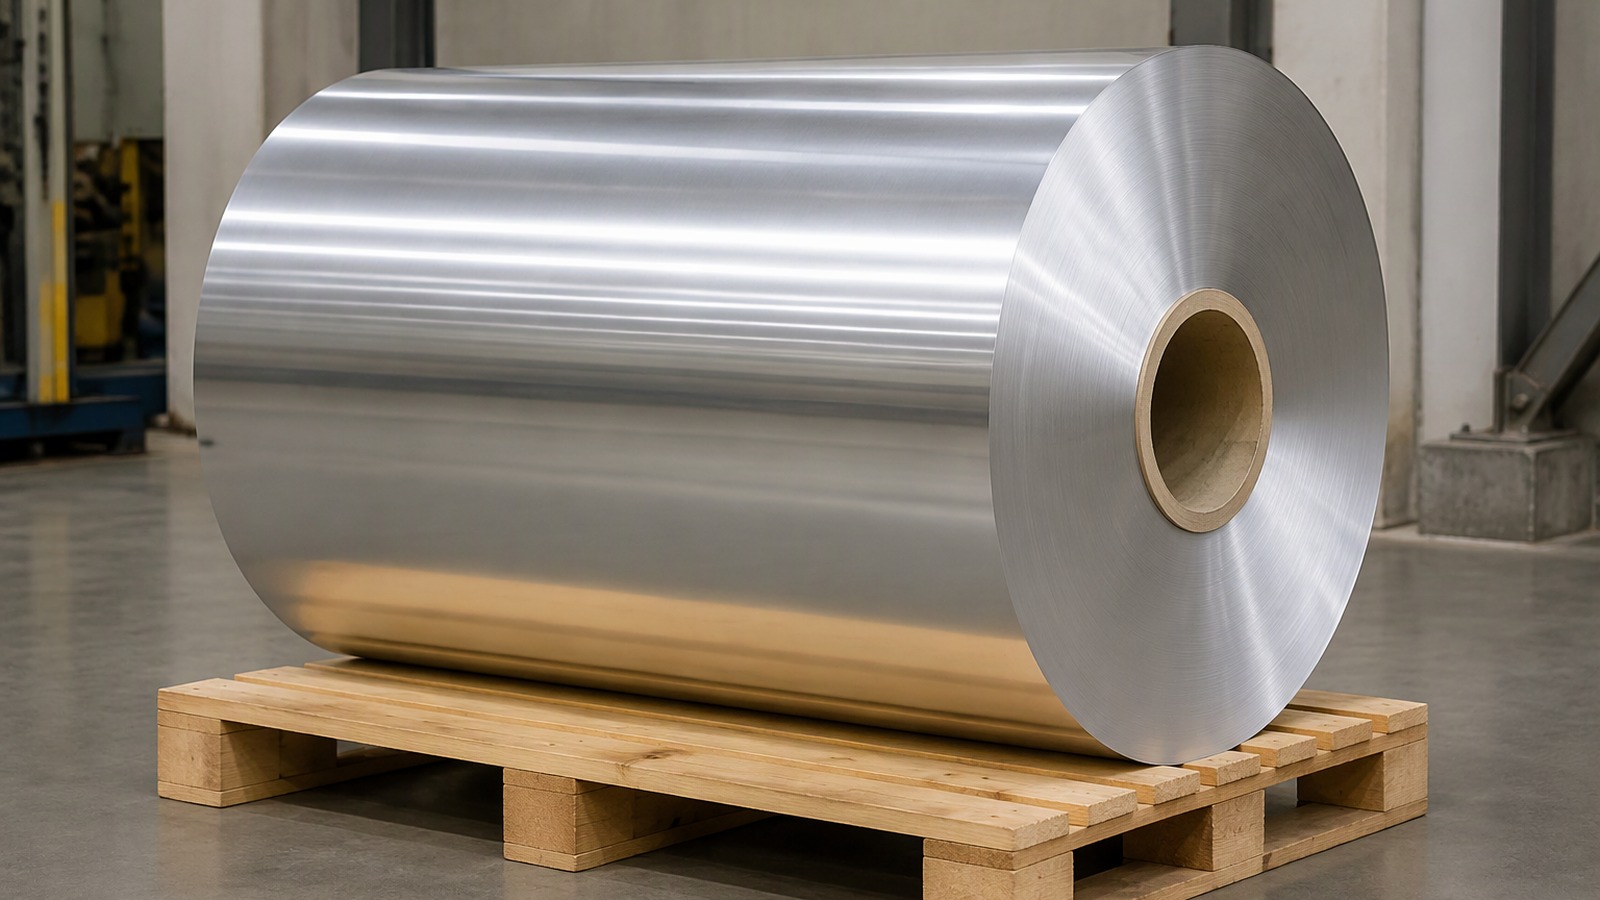
Eye to sky significa que la bobina se apoya de pie, con la abertura del núcleo hacia arriba. Eye to wall significa que descansa sobre su superficie curva, con la abertura hacia un costado. La elección define el camino de carga, el equipo de manipulación y la secuencia de desembalaje.
Ninguno de los dos términos suele aparecer en un plano, así que el eje se acuerda de palabra y no se escribe en ninguna parte. Ese silencio es donde empiezan casi todas las sorpresas.
¿Qué describen en realidad los dos términos?
Ambos nombres describen la misma bobina vista desde otro lado: hacia dónde apunta el núcleo hueco.
El ojo es el orificio interior del núcleo. Sky es arriba y wall es de lado. Una bobina eye to sky se apoya sobre una cara frontal con el orificio mirando al techo. Una bobina eye to wall descansa sobre su superficie curva con el orificio mirando al costado.
Dive deeper
El vocabulario nace de la propia bobina. Una bobina enrollada es un cilindro de metal alrededor de un tubo hueco, y ese tubo es el único rasgo que le da al objeto un eje claro. Cuando el orificio se llama ojo, las dos posturas se nombran solas: el ojo mira al cielo o el ojo mira a la pared.
Qué es el ojo y qué no es
El ojo no es una ventana ni la cara frontal visible. Es el orificio del núcleo, habitualmente un tubo de 76 mm o 152 mm en el embalaje de lámina de aluminio, y es el único punto por el que un equipo de elevación o un eje de máquina puede atravesar la bobina sin tocar el metal.
Por qué el término se mantiene
Los términos se mantienen porque son inequívocos para quien ha cargado una bobina y porque describen el embalaje, no el producto. La aleación 1050 o 1235 no cambia el eje, y el espesor o el temple tampoco. Lo que cambia es cómo se presenta la bobina, y la presentación es lo que un operario de almacén necesita saber antes de que llegue el camión. Un comprador que solo escribe la aleación y la medida deja eso abierto, y la diferencia es pequeña en el papel pero grande en el muelle. Ninguna de las dos frases dice cómo se fleja la bobina; solo dice hacia dónde apunta el orificio.
¿Por qué importa tanto la orientación de la bobina?
A la gravedad no le importa la aleación. Le importa qué parte de la bobina lleva la carga, y los dos ejes cargan partes distintas.
De pie, la bobina carga sus caras frontales, donde cada borde de espira comparte el peso. Tumbada, carga una franja estrecha de su superficie exterior. Esos dos caminos se comportan de forma distinta bajo apilado, movimiento y tiempo.
Dive deeper
La bobina es una banda muy larga enrollada, no un bloque macizo. Las espiras se tocan pero no están unidas. Cualquier carga aplicada al embalaje viaja por esos contactos, y la dirección de la carga decide cuántos de ellos la comparten. Por eso el eje es una decisión técnica.
Carga a lo largo del eje
En un embalaje eye to sky el peso baja por el orificio. Cada borde de espira de la cara inferior se apoya en la plataforma del palé, o en la bobina de abajo, así que la carga se reparte por toda la cara anular. El metal resiste bien esa dirección, porque se comprime en su propio plano, pero las capas solo se sostienen por fricción y por el flejado que aplicó el embalador. Si se posa sobre un resalte, las capas pueden deslizar y la bobina pierde la cara plana que la máquina espera.
Carga transversal al eje
En un embalaje eye to wall el peso atraviesa la bobina. El contacto con el palé es una franja a lo largo de la superficie exterior, más o menos tan ancha como la bobina. Las espiras más externas soportan la presión en esa franja y, como la bobina es un cilindro hueco, puede perder ligeramente la redondez bajo carga sostenida. La orientación crea, por tanto, dos riesgos: movimiento de capas en un caso y ovalización en el otro. En ambos casos la bobina se apoya en algo, y ese apoyo decide cuán repartida queda la carga.
¿Qué orientación conviene a una bobina cortada?
Una bobina cortada es estrecha en relación con su diámetro, y esa proporción, más que la aleación, suele decidir el eje.
Las bobinas cortadas estrechas se embalan habitualmente eye to wall, de modo que llegan listas para un eje horizontal y no pueden volcar. Las bobinas anchas y poco profundas se embalan más a menudo eye to sky, donde la cara amplia da una base estable.
Dive deeper
El corte convierte una bobina madre ancha en varias estrechas. La anchura baja, el diámetro se mantiene más o menos igual y la forma del embalaje cambia con ella. Una bobina estrecha puesta de pie tiene una base igual a su diámetro pero una altura igual a su anchura, y toda la masa descansa sobre una cara de pocas espiras de profundidad.
La máquina decide más que el almacén
Una línea de transformación con eje de desbobinado horizontal quiere recibir la bobina con el orificio ya horizontal, para que el operario retire la protección frontal y deslice la bobina directamente. Una máquina con husillo vertical quiere lo contrario. Cuando ambas exigencias chocan, la postura de entrega debe seguir a la máquina, y hay que decirle al almacén qué equipo necesitará.
Dónde encaja el tamaño del núcleo
Un núcleo de 76 mm da un ajuste más firme en el eje, mientras que uno de 152 mm es más fácil de izar y más tolerante con un mandril desgastado. En cualquier caso el orificio es la interfaz, y por eso el eje va junto al tamaño del núcleo en lugar de quedar en manos del embalador. El material cortado en lámina de aluminio 1050 de 0,08 mm y en lámina de aluminio 1235 de 0,05 mm se suministra en cualquiera de las dos posturas, así que el pedido tiene que elegir una. A menudo la bobina se vuelve a montar antes de usarla, así que el eje de llegada es un punto de partida, no una solución definitiva.
¿Qué cambia en un envío marítimo?
En el mar el embalaje deja de ser un objeto estático. El movimiento, la humedad y el tiempo actúan sobre la superficie que el eje deja expuesta.
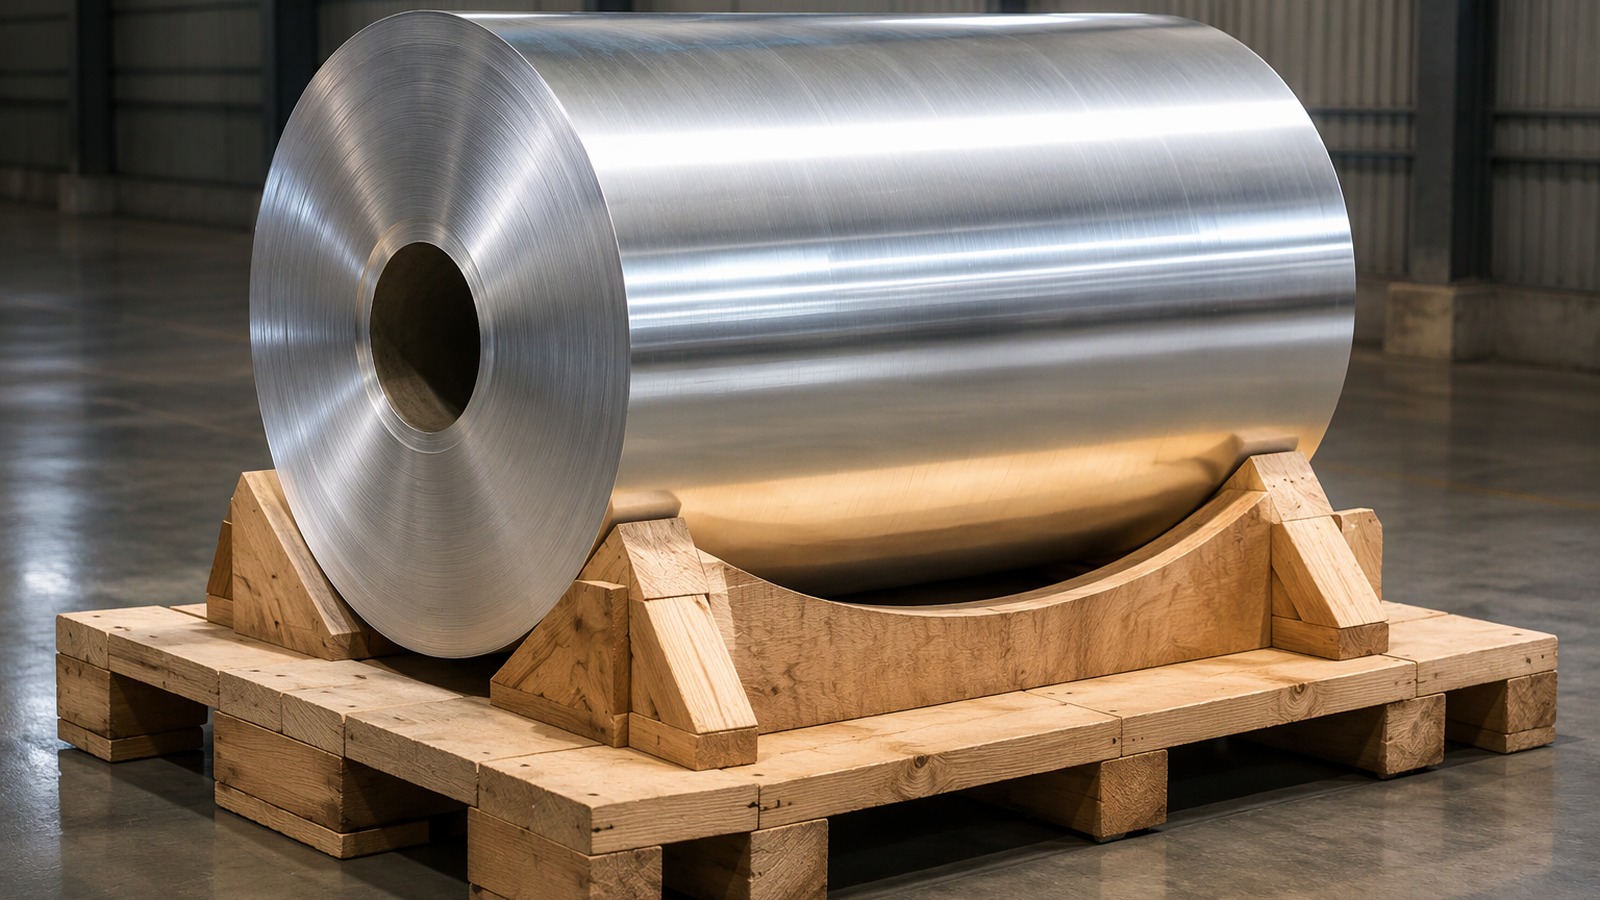
Un embalaje eye to sky ofrece una cara horizontal amplia y un orificio abierto a lo que caiga o condense desde arriba, pero se apila bien. Un embalaje eye to wall escurre el agua por su curva, aunque depende de calzos para no rodar.
Dive deeper
Un contenedor en el mar es una caja que se inclina, frena y se iza repetidamente. La inercia actúa en horizontal, y el embalaje la resiste a través de las caras planas de las bobinas o de sus superficies curvas, según el eje. La pregunta sobre la carga de contenedores para importadores de aluminio suele hacerse pensando en el trincaje, pero el trincaje solo funciona con la postura para la que se diseñó.
Exposición desde arriba y desde el costado
Un embalaje eye to sky presenta una gran cara horizontal al techo del contenedor. La condensación que gotea desde arriba tiene dónde caer, y el orificio abierto es un camino directo al interior si la tapa frontal se mueve. Un embalaje eye to wall gira esa cara noventa grados: el agua corre por la curva y por las caras frontales, pero el orificio pasa a ser un túnel abierto por ambos extremos.
Apilado y presión sobre el suelo
Los embalajes eye to sky se apilan sobre sus caras planas, así que un segundo nivel se apoya en las caras de las bobinas del primero, y la altura sigue la anchura de la bobina. Los eye to wall no tienen cara plana donde construir, así que suelen quedarse en un solo nivel o en cunas. La presión sobre el suelo también difiere: una base circular reparte la carga, mientras que una base en franja la concentra en una banda. De los tres, el tiempo es el que convierte una presión de contacto inofensiva en una deformación permanente.
¿Cómo afecta la orientación al desembalaje?
El desembalaje empieza antes de retirar el film. La postura decide qué espacio y qué equipo necesita el trabajo.
Una bobina eye to sky necesita altura libre para una grúa o un izado por el núcleo y, a menudo, un giro deliberado antes de montarse. Una bobina eye to wall ya está a la altura del eje y suele necesitar solo un pasillo y una carretilla con pinza.
Dive deeper
Los dos embalajes se abren igual en principio: film exterior cortado, flejes liberados con control, barrera de humedad abierta y protección frontal retirada. Lo que cambia es la dirección del trabajo. En un embalaje eye to sky lo natural es empezar por arriba, porque esa cara está al alcance. En uno eye to wall se empieza por una cara frontal, trabajando desde el costado.
Altura libre y espacio de giro
Una bobina eye to sky hay que levantarla del palé antes de llevarla a un eje horizontal, lo que exige altura libre, un punto de izado por encima del embalaje y sitio para girar la bobina noventa grados. Una bobina eye to wall se puede abordar desde el costado a nivel de suelo, lo que encaja con naves de techo bajo y pasillo ancho. Leer el eje antes de reservar el hueco evita que tres personas busquen una grúa, y el sector del aluminio plantea la cuestión igual.
La tentación de improvisar
Una bobina tumbada parece que se puede rodar un tramo corto, y una bobina de pie parece que se puede volcar sobre las uñas de una carretilla. Ambos movimientos convierten un lote limpio en un lote en discusión, porque el film y el flejado se colocaron para una sola postura. La cuestión más amplia del almacenamiento y manipulación de bobinas de aluminio empieza por mantener el embalaje tal como se construyó.
¿De dónde viene el daño de borde en cada caso?
El daño de borde no es un solo fallo. El eje decide qué borde está en riesgo y qué es probable que lo golpee.
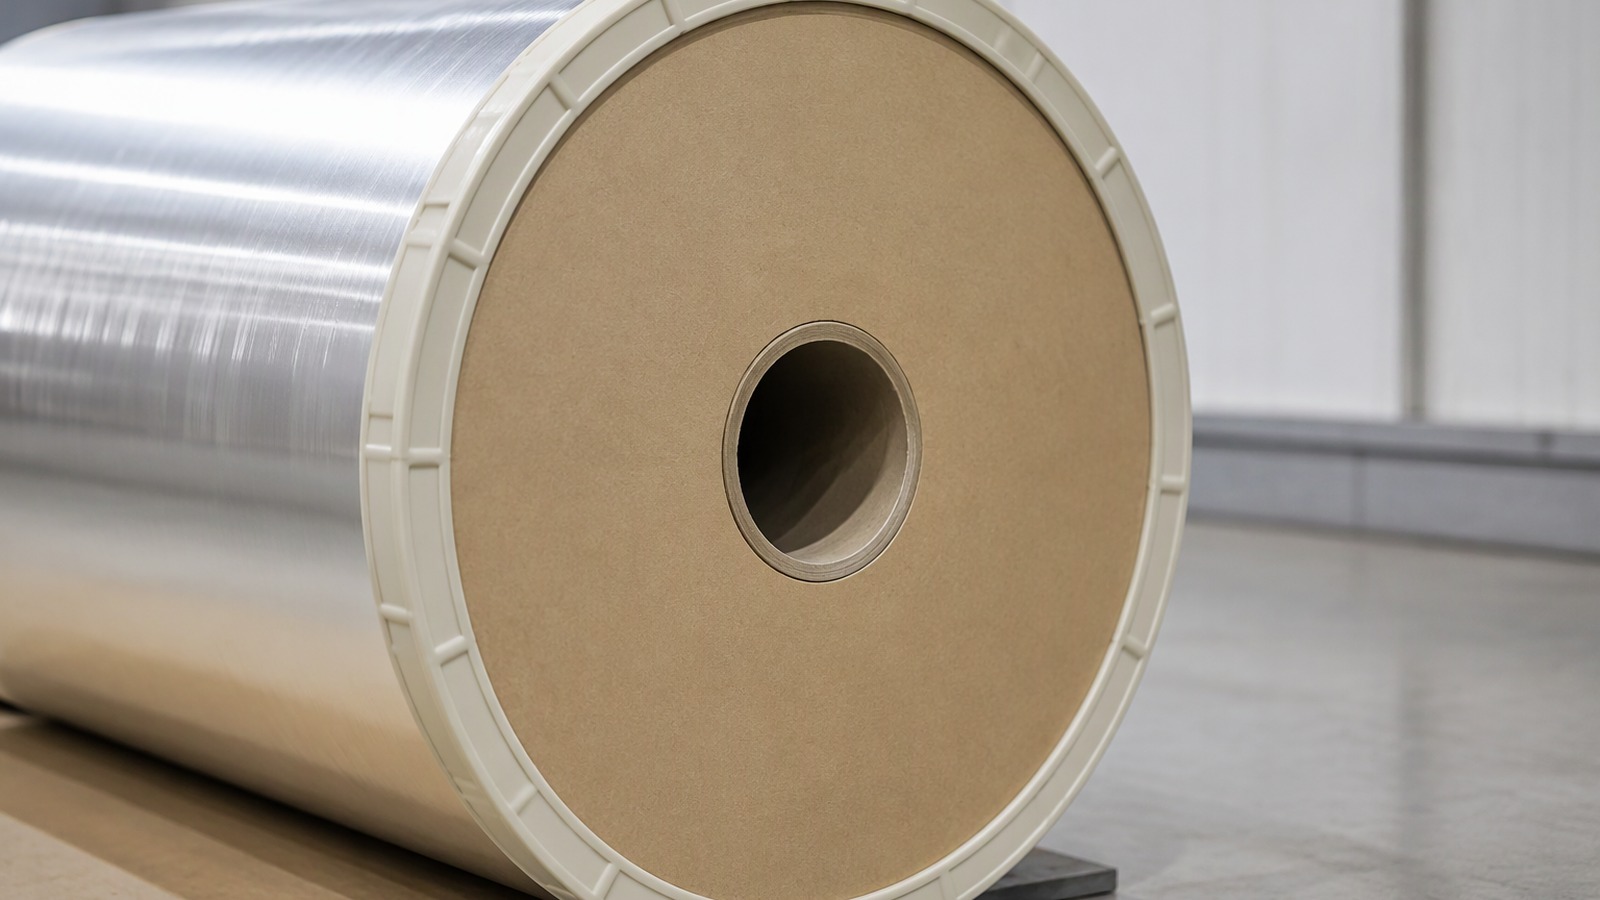
Eye to sky, los bordes de la cara inferior llevan el peso de la pila y pueden aplastarse o marcarse por la plataforma y por los flejes. Eye to wall, las dos caras frontales quedan verticales y reciben impactos laterales de horquillas, pinzas y embalajes vecinos.
Dive deeper
La lámina es fina, y el borde de una bobina es un stack de bordes finos. El daño ahí es sobre todo mecánico: presión, impacto o abrasión, aplicados donde las espiras están menos sostenidas. Como las dos posturas cargan bordes distintos, producen patrones de daño distintos, y el patrón indica en qué punto de la cadena ocurrió.
Eye to sky: daño en la cara cargada
Cuando la bobina está de pie, la cara inferior hace trabajo estructural. Cualquier irregularidad debajo se vuelve un punto de presión: una tabla desigual, una astilla, una hebilla de fleje olvidada en el palé. El resultado es una banda de bordes de espira deformados en la cara inferior. El flejado sobre la cara superior añade marcas propias. El daño sigue invisible desde la altura de una persona hasta que la bobina se levanta.
Eye to wall: daño en los extremos expuestos
Cuando la bobina está tumbada, la superficie curva lleva el peso y las dos caras frontales quedan expuestas. Todo lo que se acerca desde el costado encuentra primero esas caras: puntas de horquilla, brazos de pinza, la esquina del palé siguiente, el lateral de la puerta del contenedor. Una bobina que rueda aunque sea un poco contra un obstáculo carga un punto de la circunferencia, y las espiras más externas lo reciben. Los consejos sobre cómo se manipulan los productos de aluminio a granel vuelven siempre a lo mismo: proteger los bordes. En ambos casos las espiras más externas reciben la marca primero, y por eso se leen como prueba.
¿Se puede girar una bobina a su llegada?
A veces, pero girar es una operación de manipulación en sí misma, no una corrección que se hace entre dos personas y una palanca.
Sí, con el izado adecuado y espacio suficiente, y solo si el embalaje lo permite. Una bobina que ha tomado forma en el trayecto puede desplazar capas al girarla, así que la decisión corresponde al embalaje.
Dive deeper
Una bobina se puede girar de eye to wall a eye to sky, o al revés, con un izado por el orificio, una pinza diseñada para bobinas o una cuna bien construida. Lo que no se puede hacer con seguridad es rodarla sobre su borde, arrastrarla por el suelo o volcarla desde un palé. El metal sobrevive a esos movimientos; el embalaje a menudo no, y el daño aparece en la máquina.
Qué cambia al girar una bobina
Cambian tres cosas. El flejado y el film se colocaron para una postura, así que tras el giro ya no apoyan donde fueron diseñados. Las capas han estado asentadas en una dirección bajo carga, y revertir esa dirección las deja asentarse un poco, lo que puede abrir un escalón en la cara frontal. Y el apoyo bajo la bobina hay que rehacerlo, porque la superficie de contacto tiene ahora otra forma.
Quién debe hacerlo y cuándo
El lugar más barato para cambiar de postura es donde se embala la bobina, porque el equipo y las manos entrenadas ya están allí. El peor es una puerta con una carretilla y sin tiempo. Si el giro es inevitable en destino, debe figurar en el pedido para que el embalaje se construya para resistirlo, y la práctica del sector de la lámina de aluminio es acordar la manipulación antes del despacho. Nada de esto hace que girar sea un error; solo lo convierte en un paso que merece un plan.
¿Qué debe indicar una consulta o un pedido?
Un pedido que nombra el eje elimina la única variable que un proveedor no puede adivinar.
Indique el eje con las palabras que usa el embalador, nombre el equipo en destino, diga si el embalaje se apilará y describa cómo se montará la bobina. Así el embalaje se construye para esa ruta.
Dive deeper
Casi todas las consultas ya llevan la aleación, el temple, el espesor, la anchura y el núcleo. Esos campos describen el metal. No dicen nada de la presentación, y la presentación es donde empiezan las discusiones cuando una bobina llega en una postura que nadie previó.
Las cuatro frases que conviene añadir
Primera, el eje: eye to sky o eye to wall, escrito con palabras y no supuesto. Segunda, el equipo de destino: carretilla con pinza, mandril de núcleo, puente grúa o nada más que una transpaleta. Tercera, si los embalajes se apilarán en almacén o en el contenedor, porque eso decide qué cara puede llevar carga. Cuarta, cómo se montará la bobina en la máquina, incluido si el orificio debe llegar horizontal.
Qué debe quedar abierto
Todo lo demás puede quedar matizado. Un pedido viable dice que el material se suministra en la aleación y el temple indicados, que el espesor y la anchura están disponibles dentro de los rangos habituales y que el embalaje es eye to sky o eye to wall sobre palé de madera con barrera de humedad, según lo acordado. No necesita prometer una fecha ni un precio. Lo que sí debe hacer es explicitar el eje. Quien además quiera hojas puede comparar toda la gama de bobinas y láminas de aluminio.
Nombre el eje en el pedido, ajústelo a la máquina y al equipo de planta, y la bobina llegará como la había previsto.