¿Por qué varía el tono de la lámina de aluminio entre bobinas?
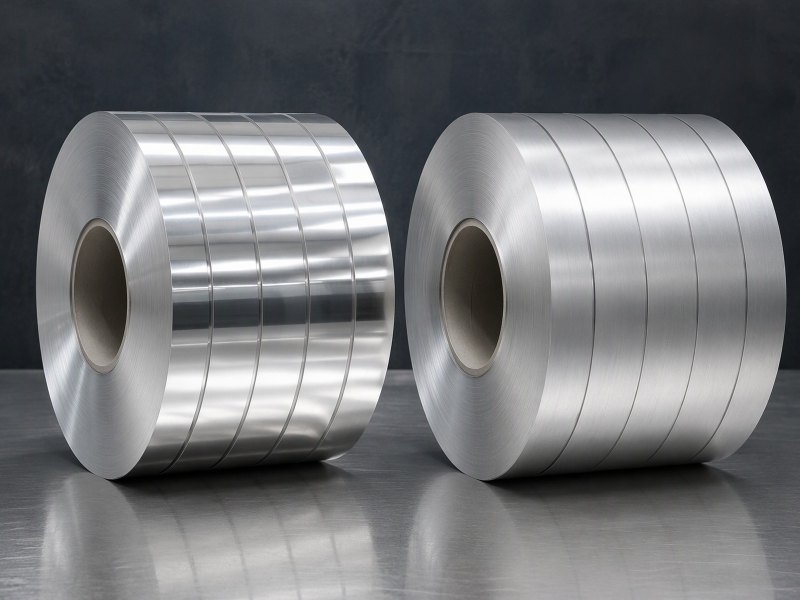
Dos bobinas pueden cumplir la misma especificación y verse distintas. El tono es superficie.
¿Por qué varía el tono de la lámina de aluminio entre bobinas?
Llegan dos bobinas del mismo pedido y una parece más apagada. Nada ha cambiado en el papeleo, pero el envase ya no coincide con la última tirada.
La aleación suele ser la misma. Lo que cambia es la superficie: la finura de la piel laminada, la película de aceite que queda y la cara que se está mirando.
Esta guía separa la superficie de la aleación, explica por qué dos especificaciones idénticas divergen y muestra cómo comparar dos bobinas con honestidad antes de plantear una reclamación.
¿Qué difiere realmente cuando dos bobinas se ven distintas?
Rara vez el metal. Dos bobinas de una misma aleación y temple pueden diferenciarse solo en cómo su superficie devuelve la luz al ojo.
El brillo, la piel laminada que deja el último paso, la película de aceite aún presente y la cara mate o brillante que se observa deciden el tono.
Dive deeper
Quien compara dos bobinas sospecha primero de la aleación, y casi siempre es el lugar equivocado. La aleación y el temple fijan la resistencia, la ductilidad y el comportamiento del metal bajo una herramienta; llegan a la apariencia solo de forma indirecta, a través de cómo se laminó el metal. Lo que el ojo lee como tono es luz que llega a la superficie y vuelve a salir. Cambie la dirección o la cantidad de esa luz y cambia el tono, aunque las dos bobinas sean metalúrgicamente iguales. La visión enciclopédica de la lámina de aluminio recuerda hasta qué punto esa superficie es delgada.
Cuatro cosas se posan sobre esa superficie. El brillo es la reflectividad de fondo del metal tal como lo dejaron los últimos pasos. La piel laminada es la textura fina que transfiere el cilindro de trabajo, una retícula tenue repartida por todo el ancho. La película de aceite es una capa orgánica delgada que alisa y tiñe ligeramente lo que se ve. Y las caras mate y brillante son dos lados de una misma hoja, laminados contra cilindros de acabado distinto, de modo que nunca coinciden entre sí.
Lea las cuatro cosas juntas y casi todos los enigmas se disuelven. Una bobina que parece más clara suele tener una piel más fina, o una película de aceite retirada con más completa, o simplemente se está viendo por su cara brillante. Nada de eso es un fallo de especificación, y nada de eso aparece en un informe químico.
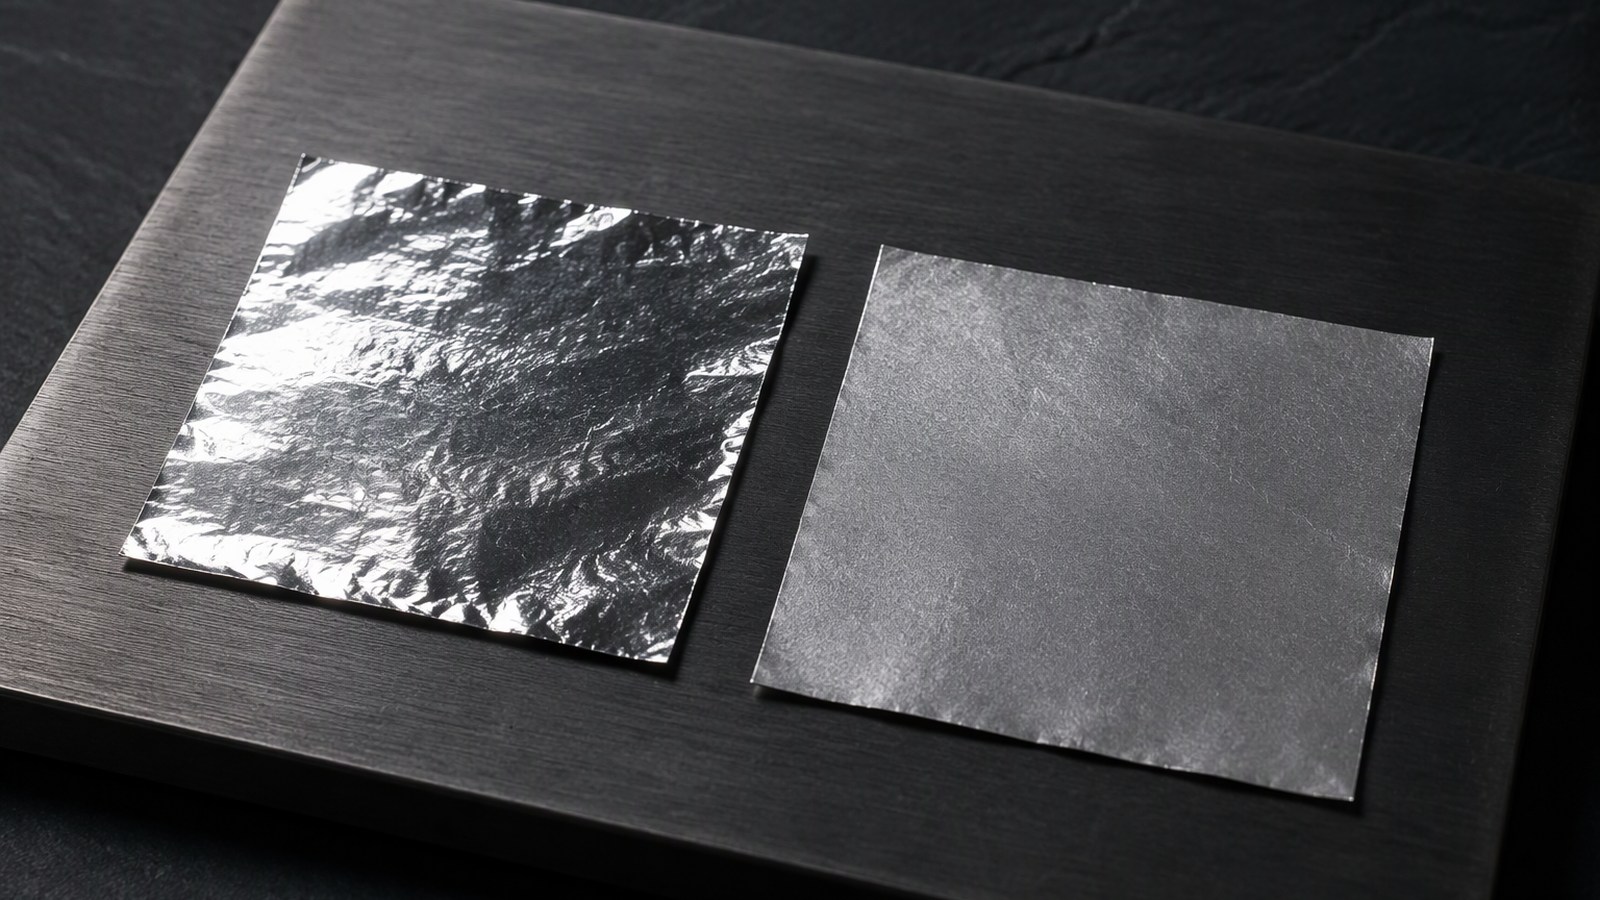
¿Por qué dos bobinas de la misma especificación se ven distintas lado a lado?
Porque una especificación describe límites, no una ruta de fabricación. Dos bobinas pueden cumplir todos los límites y haberse fabricado con secuencias distintas.
Programas de pasadas, acabados de cilindro, lotes de recocido y retiradas de aceite diferentes dejan superficies diferentes, aunque todos los valores declarados coincidan.
Dive deeper
Dos bobinas pueden ser ambas 1235 de 0,18 mm y 1200 mm de ancho, ambas dentro de todos los límites, y haber salido de la planta por rutas que terminaron de forma distinta. Una puede haber acabado en un cilindro de trabajo recién rectificado y la otra en un cilindro cerca del final de su campaña. Una puede haberse recocido en horno de carga y enfriado despacio, la otra tratada en continuo. Cada elección deja una superficie que dispersa la luz de forma diferente.
Ponga las dos bobinas juntas en el mismo palé y la diferencia es evidente; póngalas con una semana de separación en la misma línea y nadie lo nota. Ahí está la trampa de la variación entre bobinas. Ninguna de las dos es defectuosa: la diferencia existe solo donde se comparan dos cosas. Juzgadas por separado contra un límite escrito, ambas pasarían sin comentario.
También cuenta qué parte de la bobina se mira. La envoltura exterior se ha manipulado, se ha expuesto y se ha rebobinado; el cuerpo no. Una muestra cortada por fuera de una bobina y otra del centro de la siguiente no son la misma muestra, y compararlas no dice nada útil. Cuando el tono importa para un envase visible, una bobina de lámina de aluminio de 0,18 mm para envases se juzga mejor con muestras tomadas en la misma posición en ambas bobinas.
¿Cómo cambian la superficie las rutas de laminado y el estado de los cilindros?
La lámina se reduce en muchas pasadas, y cada pasada copia el cilindro de trabajo sobre el metal un poco más.
Una ruta que termina en un cilindro nuevo y bien rectificado deja una piel fina. Si termina en un cilindro gastado o más lento, deja una piel más gruesa, y el tono la sigue.
Dive deeper
Cada pasada hace dos cosas: adelgaza la banda y estampa el cilindro sobre ella. Un cilindro rectificado fino transfiere una textura fina; ese mismo cilindro, tras una campaña larga con el acabado pulido por kilómetros de metal, transfiere algo más grueso. Como la lámina se lamina en paquetes, la superficie que finalmente se ve puede haber sido formada por un cilindro varias cajas antes del que uno culparía. Las páginas de la asociación europea del aluminio describen la secuencia de laminado en términos generales si se busca una visión más amplia.
La velocidad, la tensión y la reducción por pasada importan tanto como el cilindro. Una pasada final rápida con reducción ligera tiende a dejar una superficie más brillante y sedosa; una reducción más alta a menor velocidad puede dejar una superficie que se lee más plana y gris. Ninguna es incorrecta, y ambas pueden estar dentro de la misma tolerancia de entrega, porque esa tolerancia se escribió sobre dimensiones y propiedades mecánicas, no sobre tono.
Las marcas puntuales de un cilindro son otro asunto, tratado en qué causa las marcas de cilindro en la lámina de aluminio. Aquí importa la piel continua, la textura de fondo en todo el ancho. Dos bobinas laminadas en cajas distintas, o en la misma caja antes y después de un cambio de cilindro, diferirán en ese fondo, y ningún certificado lo registrará.
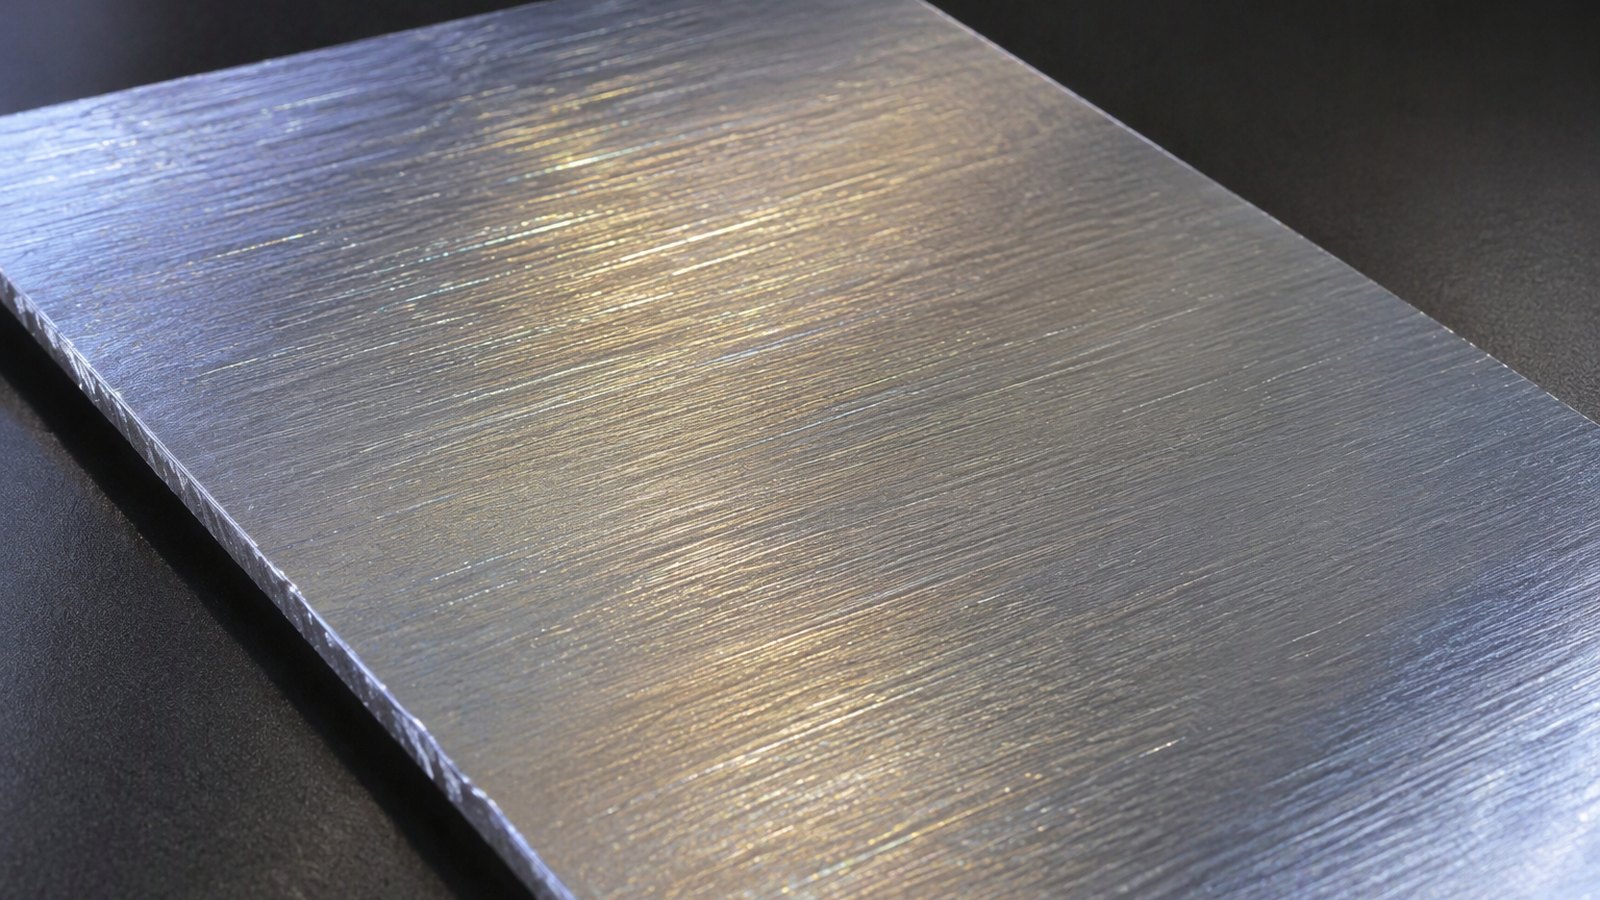
¿Cómo cambian el tono la película de aceite y su retirada?
El aceite está en casi todas las bobinas, y su espesor y su regularidad cambian lo que se ve antes de que intervenga el metal.
Una película más gruesa o irregular se lee más oscura y más lisa. Una película retirada por completo muestra la piel real, así que los dos estados parecen dos tonos distintos.
Dive deeper
Una película fina de aceite no es suciedad; forma parte del producto mientras la bobina viaja, y evita que la superficie se roce y se marque en el arrollamiento. También cambia la óptica. Una capa cuyo comportamiento refractivo difiere del aire desvía un poco la luz al entrar y al salir, lo que eleva las zonas más oscuras de la superficie y suaviza el contraste de la textura de debajo. El resultado es una superficie que parece de tono más profundo y más lisa de lo que parecería el metal solo.
Esa película nunca es perfectamente regular. Depende de cómo se enfrió la bobina, de cómo se arrolló y de cuánto tiempo estuvo parada. Los bordes suelen llevar una cantidad distinta de la del centro, y la envoltura exterior lleva una cantidad distinta de la del cuerpo. Cuando una bobina se desengrasa antes del envío y la siguiente no, las dos parecen productos diferentes sobre el mismo banco.
El patrón que deja la película es un tema propio, expuesto en cómo afecta el aceite de laminación a la superficie de la lámina. Para el tono, lo importante es que la retirada es un cambio de estado. Una bobina juzgada antes de limpiar y la misma bobina juzgada después pueden diferir lo suficiente para abrir una discusión, y las dos lecturas son honestas.
¿Por qué el recocido cambia el aspecto de la misma bobina?
El calor hace tres cosas a la vez: ablanda el metal, hace crecer el óxido superficial y elimina o carboniza el aceite que queda.
Por eso una bobina antes y después del recocido, o dos bobinas recocidas en hornos distintos, pueden diferir en tono aunque no se haya añadido ni quitado nada.
Dive deeper
El recocido es donde el metal deja de estar endurecido por deformación y se vuelve blando y conformable. El cambio interno es una reorganización de la estructura de grano, y eso por sí solo altera cómo refleja la superficie, porque los granos llegan a ella con ángulos ligeramente distintos y se oxidan o se atacan a velocidades ligeramente distintas. Una bobina de temple O y una H18 de la misma aleación no se espera que se parezcan, y no se parecen.
El horno añade sus propios efectos. El aceite residual en la superficie se evapora o se descompone, y la descomposición deja un depósito tenue que apaga la cara. La velocidad de enfriamiento también cuenta: un enfriamiento lento en horno de carga da más tiempo al óxido para formarse de manera uniforme, mientras que una línea continua templa la banda rápido y deja otra historia superficial. Bobinas de dos hornos, o de la parte alta y la baja de una misma carga, pueden llevar tonos algo distintos solo por eso.
Por eso una lámina blanda para un envase conformado o con tapa se juzga como producto propio y no contra una bobina de temple duro. Una lámina de aluminio 8079 de 0,12 mm para tapas se recuece por conformabilidad y barrera, y su cara se leerá de forma distinta a la de una lámina laminada dura del mismo espesor. El sitio de la asociación del aluminio es un lugar razonable para leer sobre designaciones de temple en términos generales.
¿Por qué una diferencia invisible en plano se vuelve obvia tras el barnizado o la impresión?
Una bobina desnuda esconde bien la variación. Una bobina recubierta la delata, porque el recubrimiento añade una segunda superficie que refleja.
Barniz y tinta forman una capa lisa y en parte transparente, así que la diferencia del metal de debajo se lee dos veces y se lee con más nitidez.
Dive deeper
Una superficie desnuda dispersa la luz en muchas direcciones, y la luz dispersa es indulgente: las pequeñas diferencias de textura y tono se promedian en el panel. Añada un barniz y la superficie superior se vuelve lisa y algo brillante, de modo que refleja una parte de la luz de forma directa. Lo que llega al ojo es ahora una mezcla del reflejo del propio recubrimiento y de la luz que lo atravesó, rebotó en el metal y volvió. El tono del metal ya no se promedia: lo amplifica la capa lisa que descansa encima.
La impresión agudiza el efecto otra vez. Una película de tinta delgada sobre un soporte más oscuro se lee más oscura que la misma tinta sobre uno más claro, porque la tinta no es del todo opaca y el soporte se transparenta. Los textos finos y las líneas delgadas son los que más sufren, porque su peso aparente depende del contraste con el fondo. Dos bobinas que imprimían de forma aceptable por separado pueden parecer dos trabajos distintos cuando sus bobinas impresas se colocan juntas.
La humectación y la adhesión pertenecen a la misma historia. Un recubrimiento que moja de forma distinta una piel algo aceitosa o más gruesa se asienta con otro espesor, y otro espesor es otro color. Por eso una prueba de barniz sobre muestras de las dos bobinas, comparada después del curado, es el único examen justo para un envase visible. Para la lámina en general, las páginas de la asociación de la lámina de aluminio son un buen punto de partida.
¿Cómo hacen la luz y el ángulo de visión que la diferencia parezca peor?
Dos paneles pueden coincidir bajo una luz y chocar bajo otra. El material no cambió entre las dos salas.
El tono es una comparación de reflejos, así que cambiar la fuente de luz o mover un poco el ángulo puede exagerar una diferencia que apenas existe.
Dive deeper
La lámina se parece a un espejo con textura. Bajo una luz difusa y uniforme devuelve un campo suave y bastante regular, y las diferencias pequeñas se aplanan. Bajo una fuente direccional, un tubo fluorescente o una ventana, devuelve una banda clara y una banda oscura, y la posición de esas bandas depende del ángulo entre la luz, la superficie y el ojo. Incline la muestra unos grados y las bandas se mueven; donde se mueven de forma distinta en dos muestras, la diferencia de textura se hace visible aunque el tono sea idéntico.
El entorno importa tanto como la lámpara. Una bobina vista contra una pared blanca, un banco de madera o una máquina de color se juzga contra ese color por un ojo que se adapta de forma continua e inconsciente. Dos bobinas juzgadas en dos salas se juzgan con dos instrumentos distintos.
Las cámaras lo empeoran. Un teléfono ajusta la exposición y el balance de blancos según lo que llena su encuadre, así que un primer plano de una bobina y un plano más amplio de otra pueden mostrar una diferencia de tono que nadie ve en persona. Si una cuestión de tono se discute con fotografías, la discusión es sobre la cámara y no sobre la bobina. Juzgue las dos muestras en un solo lugar, con una sola luz y un solo ángulo, y la diferencia suele encogerse hasta algo que se resuelve con los ojos.
¿Cómo deben compararse dos bobinas y qué debe figurar en la especificación?
Comparar lo comparable, en un solo lugar y bajo una sola luz. Así la pregunta deja de ser una discusión y pasa a ser una decisión.
Tome muestras en la misma posición de cada bobina, límpielas igual, mire la misma cara con el mismo ángulo y registre el resultado antes de recubrir.
Dive deeper
Una comparación útil lleva pocos minutos. Corte una muestra en la misma posición de cada bobina, un palmo hacia dentro desde la envoltura exterior. Mantenga la misma cara hacia arriba en las dos, mate con mate, porque mezclar caras garantiza una diferencia falsa. Limpie ambas igual, o deje ambas sin limpiar, pero nunca una de cada forma. Apóyelas sobre la misma superficie neutra y gírelas juntas por los ángulos que realmente va a usar.
Después, recubra. Una prueba de barniz o de impresión sobre las dos muestras, curada junto, dice lo que verá el cliente, que es la única pregunta para un envase visible. Si la diferencia sobrevive, regístrela con las muestras retenidas.
Para la especificación, escriba el tono como un acuerdo y no como un número. Nombre la muestra de referencia aprobada y su fecha, indique qué cara se va a juzgar, indique si la bobina se entrega desnuda o recubierta y describa la condición de observación con palabras llanas, como un banco de luz natural difusa con la muestra plana. Añada el marco práctico: aleación de 1050 a 8079 según se requiera, temple de O a H24, espesor dentro de 0,005-0,20 mm, ancho dentro de 100-1500 mm, núcleo de 76 o 152 mm, MOQ 3 MT por medida. Para un envase visible, las bobinas de lámina para envases y contenedores suelen servirse mejor con una muestra retenida por ambas partes, para que la siguiente bobina se compare con una referencia conocida y no con la memoria.
Las diferencias de tono suelen ser superficie, no aleación. Compare lo comparable, acuerde una muestra de referencia y escríbalo en la especificación.