¿Por qué se curva la lámina de aluminio al salir de la bobina?
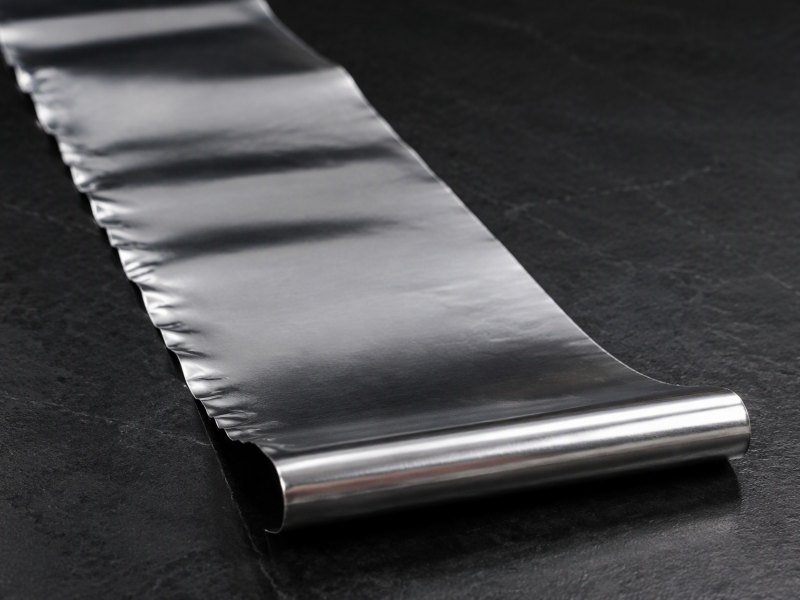
Por qué una banda de lámina desenrollada no queda plana y qué puede ajustar el transformador.
La bobina llega plana. La banda no. Entre el desenrollador y el primer rodillo un borde se levanta, el centro se abomba y nada ha cambiado en la máquina.
El curvado es un defecto de planitud transversal: la banda sale de la bobina con una curva incorporada en lugar de quedar en un plano. Nace del esfuerzo que el metal retiene del laminado y solo se manifiesta cuando la banda queda libre.
La pregunta útil no es si la bobina es mala, sino dónde se creó la curvatura y cuánto de ella puede absorber la línea.
¿Qué significa realmente el curvado en una banda desenrollada?
Casi todos ven el curvado al instante y lo describen mal. Es una forma de la banda libre, no una marca en la superficie.
El curvado significa que la banda libre no es plana a lo ancho: un borde se separa del plano, el centro se abomba o la tira adopta un arco suave. Es geometría, no textura superficial.
Dive deeper
El curvado es geometría, así que se juzga sobre un banco plano y no sobre la bobina. Corte un tramo, déjelo reposar sin tensión y mire a lo largo de la tira. Si el metal toca el banco en todo su ancho, la banda está plana. Si entra luz bajo un borde mientras el resto apoya, la banda lleva una curva transversal. Repita la comprobación con una segunda muestra tomada más adentro.
La curva puede ser un arco simple, una concavidad poco profunda o un alabeo con una esquina levantada y la esquina diagonalmente opuesta apoyada. Las tres son curvado, y las tres se leen igual: por cómo se apoya la banda libre, nunca por cómo se veía en la bobina. Un pliegue es otro defecto, porque el pliegue es una línea marcada y el curvado es una desviación suave y repartida.
El curvado también depende de la cara: una concavidad y un alabeo se leen distinto según qué cara quede arriba, así que gire la muestra antes de condenar la bobina. Y el curvado solo existe en estado libre. En la bobina, la presión entre capas sujeta cada vuelta contra su vecina y suprime la forma; al soltar la tensión, el metal vuelve a la forma que prefiere. La gama de bobinas y hojas muestra cuántas formas libres puede adoptar un mismo metal.
¿En qué se diferencia el curvado de un asentamiento de bobinado o de un borde flojo?
Tres quejas suenan igual por teléfono y tienen tres responsables distintos. Nombrar la correcta decide quién paga.
El curvado es una forma a lo ancho. El asentamiento de bobinado es memoria del diámetro de la bobina, una curva a lo largo. Un borde flojo es longitud sobrante en un lado, que se ve como holgura.
Dive deeper
Empiece por el asentamiento de bobinado, el error más frecuente. Cada vuelta de una bobina va curvada sobre un núcleo y el metal conserva una huella de esa curvatura. Un tramo cortado del exterior de la bobina intenta seguir curvado a lo largo de sí mismo, en todo su ancho. Eso es un asentamiento de bobinado: una curva en el sentido de la máquina. Se relaja despacio y el desenrollado no lo elimina.
El curvado es distinto por naturaleza. Ahí la desviación de la planitud está a lo ancho, de modo que un borde se levanta o el centro se abomba. Un borde flojo es un tercer defecto: un lado de la banda es más largo que el otro, así que el lado largo queda holgado u ondula cuando se tira de la banda. Con poca tensión, un lado se siente suelto y el otro tenso.
La prueba sobre el banco separa los tres. Deje una muestra plana: un borde flojo apoya y arruga por un lado, un borde curvado se levanta y se queda alto, y un asentamiento de bobinado se arquea a lo largo. Una bobina blanda guardada de lado puede imitar el curvado y luego relajarse. Anote qué defecto vio realmente, porque la respuesta que reciba seguirá la descripción que envíe. La formación de la bobina en un rollo telescopado explica cómo el movimiento entre capas carga la banda de forma desigual.
¿Por qué el esfuerzo residual del laminado aparece solo tras desenrollar?
El laminado no entrega metal plano. Entrega metal sujeto plano por el tren, y eso no es lo mismo.
Cada pasada estira la banda en el cilindro, y el estirado nunca es perfectamente uniforme en el espesor ni a lo ancho. En la bobina, la tensión y la presión entre capas mantienen la forma; al cortar la tensión, el esfuerzo retenido mueve el metal.
Dive deeper
Piense en la banda como una pila de capas finas a través de su espesor. La fricción y la forma en que se cierra la luz actúan con más fuerza en la superficie, así que las capas exteriores salen del tren con una historia distinta de la del núcleo. Mientras el metal está bajo tensión en la bobina, esas diferencias se mantienen en equilibrio. La banda es plana porque se la obliga a estar plana, no porque quiera estarlo.
El desenrollado retira esa imposición. La tensión cae, la presión entre capas desaparece y el equilibrio interno debe reencontrarse moviendo el metal. El resultado es una forma: un borde levantado, un centro abombado, una tira arqueada. Por eso una bobina puede verse perfecta mientras una muestra de ella se ve mal, y por eso el defecto parece nacer en el desenrollador. La descripción general de la lámina de aluminio recuerda cuántas pasadas construyen un producto tan delgado.
El curvado no es una condición superficial que se limpie ni una marca de manipulación que se prense. Es un estado de esfuerzo, visible solo cuando se retira la restricción. También por eso empeora con un desenrollado flojo: menos tensión sujeta menos la forma. Tensar el desenrollador aplana por la fuerza, y el esfuerzo vuelve cuando la tensión cae aguas abajo. European Aluminium describe el laminado como una cadena de reducciones precisamente por eso.
¿Por qué las dos caras de una lámina no son idénticas?
Una cara tocó un cilindro pulido, la otra tocó uno menos pulido, y ninguna salió del tren con la misma historia.
En la doble reducción la banda se lamina como un paquete. Las caras exteriores corren contra los cilindros y las interiores entre sí, así que los dos lados difieren en textura y en esfuerzo. Ese desequilibrio basta para curvar una banda libre.
Dive deeper
Las dos caras de una lámina delgada no son imágenes especulares. Un lado, la cara brillante, corrió contra un cilindro pulido. El otro, la cara mate, encontró un cilindro de acabado distinto o quedó prensado contra otra hoja mientras se reducía el paquete. La textura difiere, y también la manera en que cada superficie se deformó. Cuando la banda queda libre, la diferencia de esfuerzo entre las dos superficies solo puede resolverse flexionando, y la banda se curva hacia la cara menos estirada.
Por eso una muestra puede mostrar una concavidad suave con una cara arriba y luego aplanarse o invertirse al girarla. También por eso dos bobinas de una misma aleación y un mismo espesor pueden comportarse distinto tras programas de pasadas diferentes. Ninguna bobina es culpable; el equilibrio entre caras no es el mismo. Juzgar desde una sola cara descarta bobinas buenas.
El estado de la superficie es una cuestión aparte de la forma. Una cara con manchas de agua o marcas de manipulación se lee mal con poca luz aunque sea geométricamente plana, y una cara con textura dispersa la luz de otro modo. Mantenga las dos preguntas separadas: ¿está la banda fuera de plano y es aceptable la superficie? Para el lado de producto de esa distinción, la Asociación Europea de Lámina de Aluminio describe cómo se lamina y se acaba la lámina.
¿Cómo se convierte la variación de espesor a lo ancho en un borde levantado?
Una banda más gruesa en un lado también es más larga en ese lado, en cuanto tiene libertad para relajarse.
El laminado deja un perfil de espesor a lo ancho. El metal menos reducido lleva otro alargamiento, así que al liberarse un lado tiene longitud sobrante. Ese sobrante solo puede ir a algún sitio: se levanta, se abomba o undula.
Dive deeper
Imagine la banda como muchas tiras estrechas lado a lado, cada una con su espesor y su estiramiento. Un alargamiento igual en todas colgaría plana. Donde una banda se redujo menos queda algo más gruesa y algo más corta tras liberarse; donde otra se redujo más queda más delgada y más larga. Unidas, no pueden adoptar longitudes distintas, así que el sobrante sale del plano. El resultado es un borde levantado o un arco que sigue el perfil de la bobina.
Esto pertenece a la misma familia que el perfil de la bobina, así que conviene leer la corona de espesor a lo ancho junto a este artículo, porque la corona describe el perfil y el curvado describe lo que el perfil hace cuando la banda queda libre. El comprador suele reportar los dos como un solo defecto, y separarlos cambia la respuesta. Un perfil dentro de una banda comercial normal puede levantar un borde en metal muy delgado, porque el metal delgado tiene poca rigidez para resistir la forma.
Un perfil que baja de un borde al otro produce un curvado direccional que se confunde con facilidad con un fallo de alineación de la máquina, porque siempre levanta el mismo lado. Un perfil que ondula a lo ancho produce una banda cuya forma cambia a lo largo, el caso más difícil de correr, porque ningún ajuste sirve para toda la bobina.
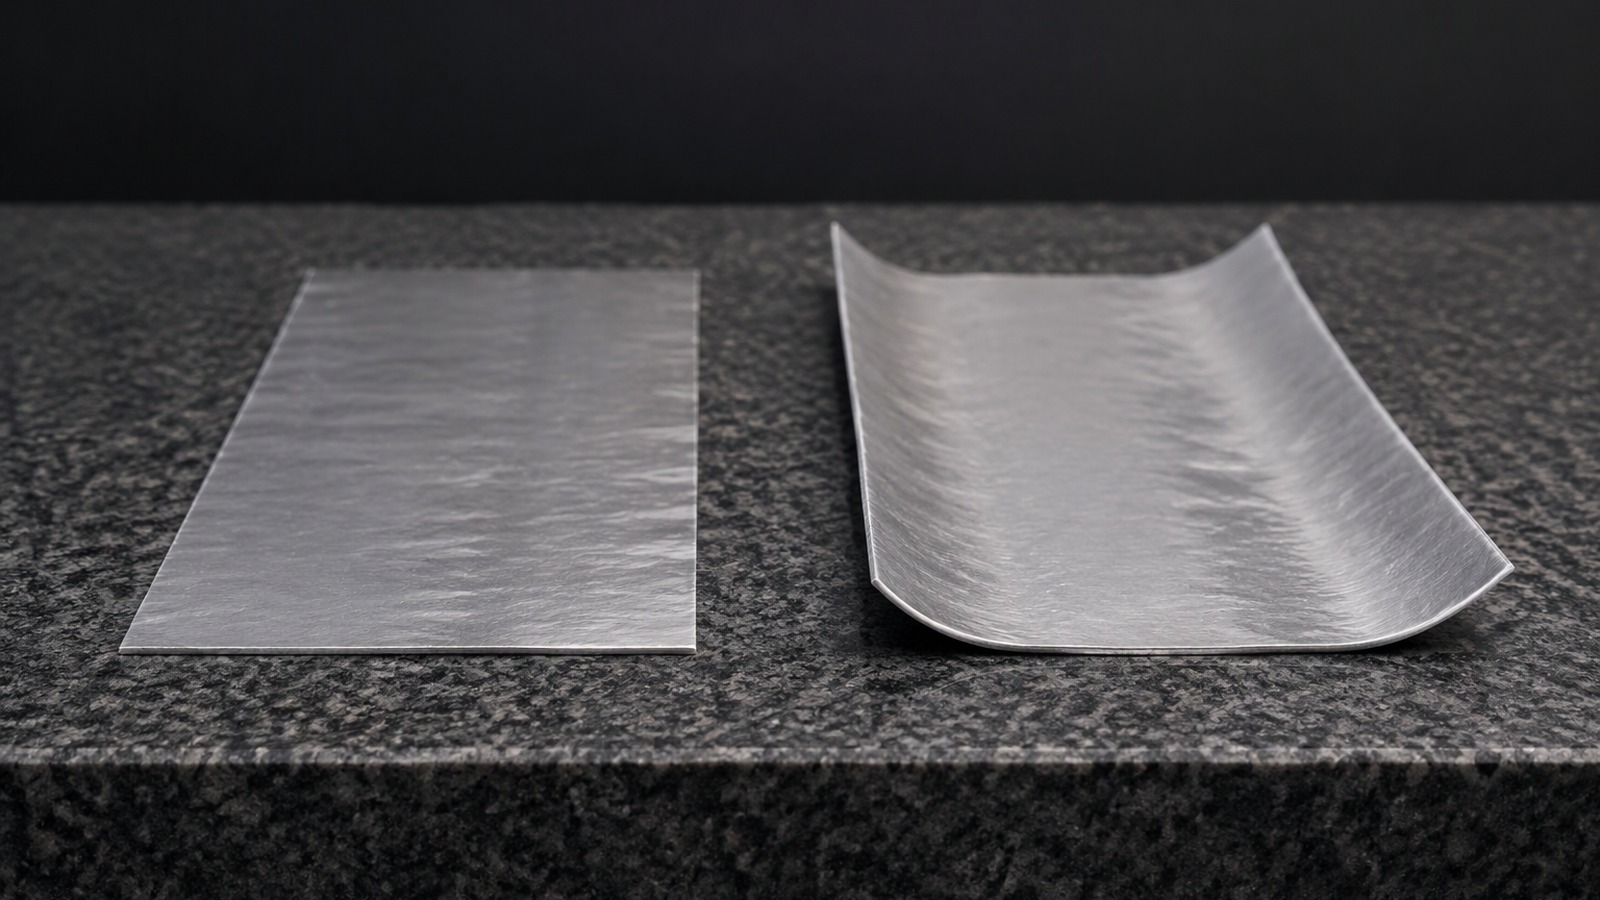
¿Por qué se curva de forma distinta una banda gruesa y una delgada?
La rigidez es la diferencia. El metal delgado se flexiona con facilidad, así que muestra cada esfuerzo desigual; el grueso resiste la flexión.
Una banda delgada se curva en una forma suave y elástica, visible al instante pero fácil de guiar. Una banda gruesa mantiene una línea más plana y luego falla de golpe, con un borde duro que no se corrige.
Dive deeper
La rigidez a flexión sube con fuerza al aumentar el espesor, así que un mismo desequilibrio da resultados muy distintos en los dos extremos del rango. En el extremo delgado la banda casi no tiene rigidez propia y adopta la forma que le pide su esfuerzo: se curva a la vista, cuelga y la tensión suele poder aplanarla. En el extremo grueso, cerca de 0,20 mm, la banda es lo bastante rígida para quedar plana bajo su propio peso, así que un desequilibrio pequeño pasa inadvertido. Lo que aparece es una banda que corre plana durante metros y luego levanta un borde duro.
Delgada y gruesa fallan distinto y piden respuestas distintas. En material delgado, busque estabilidad: muy poca tensión deja que la banda vague y se curve, mientras que demasiada estira los bordes y saca la forma. En material grueso, busque el corte: una banda gruesa cortada libera esfuerzo en el borde nuevo. La lámina de aluminio 1100 de 0,12 mm queda entre los dos casos.
La tensión aplana una banda delgada porque el metal es dócil; en material grueso la misma tensión hace menos, y la forma que sobrevive llega hasta la transformación. El temple cambia el cuadro, ya que una banda en temple O se deforma con facilidad mientras una H18 endurecida por deformación recupera en lugar de ceder. La Aluminum Association mantiene descripciones públicas de materiales para estas designaciones.
¿Qué puede cambiar el transformador en la máquina y qué no se arregla ahí?
Parte del curvado responde a la línea. Otra parte no, y ningún ajuste la cambiará.
La tensión, el abrazamiento de rodillos, el recorrido, los guiados y la calidad del empalme son suyos. El esfuerzo guardado en la bobina no lo es. Un cambio de máquina sujeta una forma; no elimina el esfuerzo.
Dive deeper
La tensión es la primera palanca y la más usada en exceso. Más tensión aplana una banda curvada, lo que parece una cura y en realidad es un préstamo: la banda llega a la estación siguiente con la forma suprimida y el esfuerzo intacto, y vuelve a liberarse donde baja la tensión. Use la tensión para mantener estable la banda, no para forzarla plana. Si la forma reaparece en el lado flojo del último rodillo motriz, el ajuste está ocultando el defecto.
El abrazamiento y el trazado del recorrido son la segunda palanca, y están infravalorados. Una banda sobre un rodillo con abrazamiento generoso queda restringida en un arco más largo, lo que reparte la forma y da algo con lo que trabajar al guiado. Abrazamientos cortos y tramos largos sin apoyo dejan que una banda curvada se exprese. Añadir un rodillo o cambiar un abrazamiento convierte un trabajo imposible en rutinario sin tocar la tensión.
Lo que no se puede arreglar en la línea es el esfuerzo mismo. Ninguna disposición de rodillos elimina diferencias de alargamiento creadas en el tren, y ningún guiado corrige un perfil de espesor. El calor relajaría parte, pero trae sus propios problemas de planitud y superficie. Si una bobina exige reajustar la línea en cada corrida, y dos bobinas de una misma especificación piden ajustes opuestos, la restricción está en el metal.
¿Cómo se distingue un problema de bobina de uno de máquina?
La prueba es simple: cambie una cosa y vea si la forma sigue a la bobina o se queda en la máquina.
Si una bobina nueva se comporta distinto, el defecto viajó con el metal. Si todas las bobinas se curvan igual en la misma línea, la línea las está formando. Haga la prueba con una muestra numerada y anote qué borde se levanta.
Dive deeper
Empiece por la prueba entre bobinas: dos bobinas de una misma especificación seguidas, sin tocar la línea. Si una corre plana y la otra levanta, el metal es la variable: esfuerzo, perfil o el equilibrio entre caras. Si las dos levantan en el mismo lado y del mismo modo, sospeche de la línea: un desenrollador inclinado, un rodillo fuera de paralelo o un recorrido de tensión más apretado en un borde.
Después pruebe la posición de desenrollado. Gire la bobina parte de una vuelta y observe si el borde levantado cambia de lado o se mueve por la circunferencia. Una forma que sigue la circunferencia es efecto del bobinado o del perfil; una forma que se queda en el lado de la máquina es mecánica. Una bobina guardada de lado también puede comportarse distinto de su vecina sin estar fuera de especificación.
Cuando la planitud es crítica, ponga el mecanismo en la consulta y no el adjetivo. Diga qué hace la banda, en qué borde y si cambia a lo largo del desenrollado. Pida el perfil de espesor a lo ancho y el temple, y diga qué cara se recubrirá o se sellará. Cuando el comportamiento de conformado decide la elección, la lámina de aluminio 8021 de 0,12 mm es un grado que suele especificarse así. Esas preguntas se hacen antes del pedido, no después del envío.
Conclusion
El curvado es esfuerzo hecho visible, no un fallo de máquina. Lea la forma, compruebe si sigue a la bobina y cambie la línea solo cuando no la siga.