¿Por qué telescopia un rollo de lámina de aluminio?
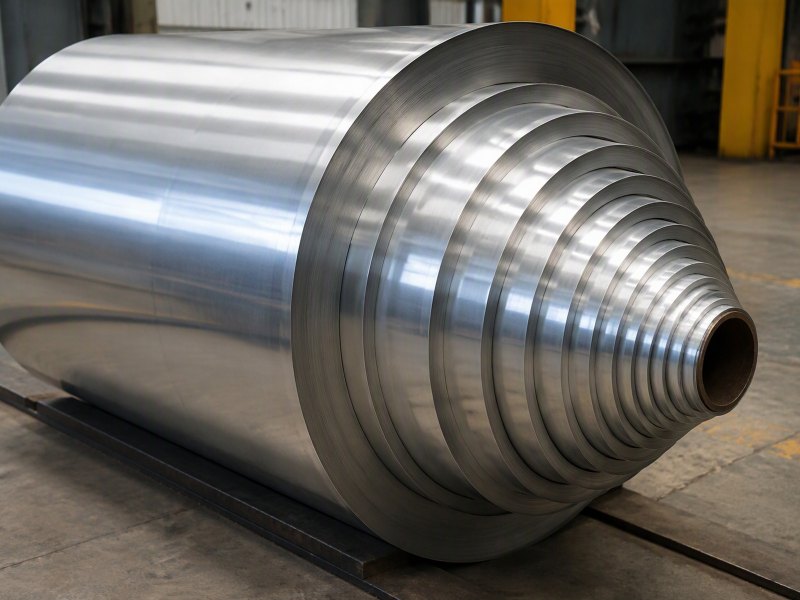
Un rollo que ha perdido su cara frontal plana habla del bobinado, no del metal. Así se escriben el telescopado, el estrellado y las bandas de espesor en un rollo, y así decide un transformador si aún sirve.
¿Por qué telescopia un rollo de lámina de aluminio?
Un rollo entregado llega con las vueltas exteriores desplazadas de lado, la cara frontal escalonada en vez de plana, y el cortador no puede utilizarlo tal como está.
El telescopado es el deslizamiento de las capas sobre el eje durante el bobinado, de modo que el rollo pierde su cara plana. Es un suceso de bobinado, no un defecto de laminación: la tensión, el nip y el agarre del núcleo deciden si las capas quedan apiladas.
Las ocho preguntas siguientes tratan el rollo bobinado como un cuerpo mecánico y leen cada defecto como un registro de cómo se construyó.
¿Qué es el telescopado y por qué es un suceso de bobinado y no un defecto de laminación?
El telescopado se ve como una cara frontal que ya no es una pared plana, sino un cono suave o un escalón.
Las capas se han deslizado en el eje, y cada vuelta añade desplazamiento hasta que las vueltas exteriores sobresalen del núcleo. El metal no ha cambiado; el rollo perdió la fricción y la sujeción lateral que el bobinado debía darle.
Dive deeper
Un rollo sano muestra una pared de cantos, con cada capa casi exactamente encima de la anterior. En un rollo telescopado esa pared se convierte en cono, o aparece un escalón hacia el exterior, y las vueltas externas cuelgan más allá del núcleo una distancia que crece con cada vuelta. La lámina suele estar intacta, y ahí empieza la discusión: si el metal está bien, la culpa será de la manipulación, y la cara es la única parte del rollo que el comprador puede leer.
Eso omite la mecánica. Un rollo bobinado mantiene su forma porque dos cosas se oponen al movimiento lateral: la fricción entre capas y la rigidez lateral del apilado. El bobinado decide ambas. Si la banda llega al núcleo con una componente lateral, si el nip no mantiene plana la vuelta entrante contra la cara, o si la tensión es tan baja que no expulsa el aire ocluido, las capas caminan sobre el eje vuelta a vuelta.
El deslizamiento se concentra donde la presión radial es menor: en las vueltas exteriores y en el núcleo, donde las primeras vueltas tienen menos apoyo. Un rollo puede telescopar hacia fuera mientras su cuerpo sigue apretado, o abrirse en el núcleo mientras la cara parece plana. La laminación hizo una banda; la bobinadora hizo un apilado, y un defecto de apilado aparece solo donde se construyó. Eso es un registro de bobinado, no un registro del metal. Para contexto general, véase lámina de aluminio.
¿Por qué la tensión de bobinado decide si un rollo se mantiene cuadrado?
La tensión aprieta una capa contra la siguiente y fija tanto la fricción como el aire que queda entre ellas.
Poca tensión deja un apilado suelto y lleno de aire que puede deslizar. Demasiada almacena tensiones que luego se relajan de forma desigual. Ambos caminos acaban en un rollo que no sostiene su cara.
Dive deeper
Con tensión baja, la vuelta entrante no se aprieta lo suficiente contra el cuerpo del rollo, así que sobrevive la película de aire que arrastra la banda. La lámina es delgada y retiene bien el aire; la película lubrica la interfaz, la presión radial nunca se desarrolla y el rollo queda blando. El transformador ve entonces la consecuencia y no la causa: el rollo parece aceptable en la bobinadora, se asienta en el almacén y llega con la cara escalonada.
La tensión alta falla por otra vía. Comprime las capas contra el núcleo y almacena energía elástica en el apilado. El núcleo es la pieza más rígida del conjunto, así que soporta buena parte de esa carga, y las primeras vueltas se bobinan en la circunferencia más pequeña, donde la tensión de flexión de la lámina es mayor. El resultado es duro en el centro y más blando hacia fuera, con una cara que se abomba en lugar de escalonarse.
La idea útil es un perfil y no un valor único: suficiente en el núcleo para fijar las primeras vueltas, con descenso hacia fuera para que las exteriores no queden comprimidas en exceso. El nip ayuda excluyendo aire antes de que la capa quede atrapada. Los temples blandos como O y H22 se recuperan de forma distinta a H18, y una lámina de aluminio de 0,03 mm en temple muy blando perdona un perfil que uno más duro no perdonará.
¿Qué provoca el estrellado en el núcleo y por qué el dibujo en estrella es un registro de tensiones?
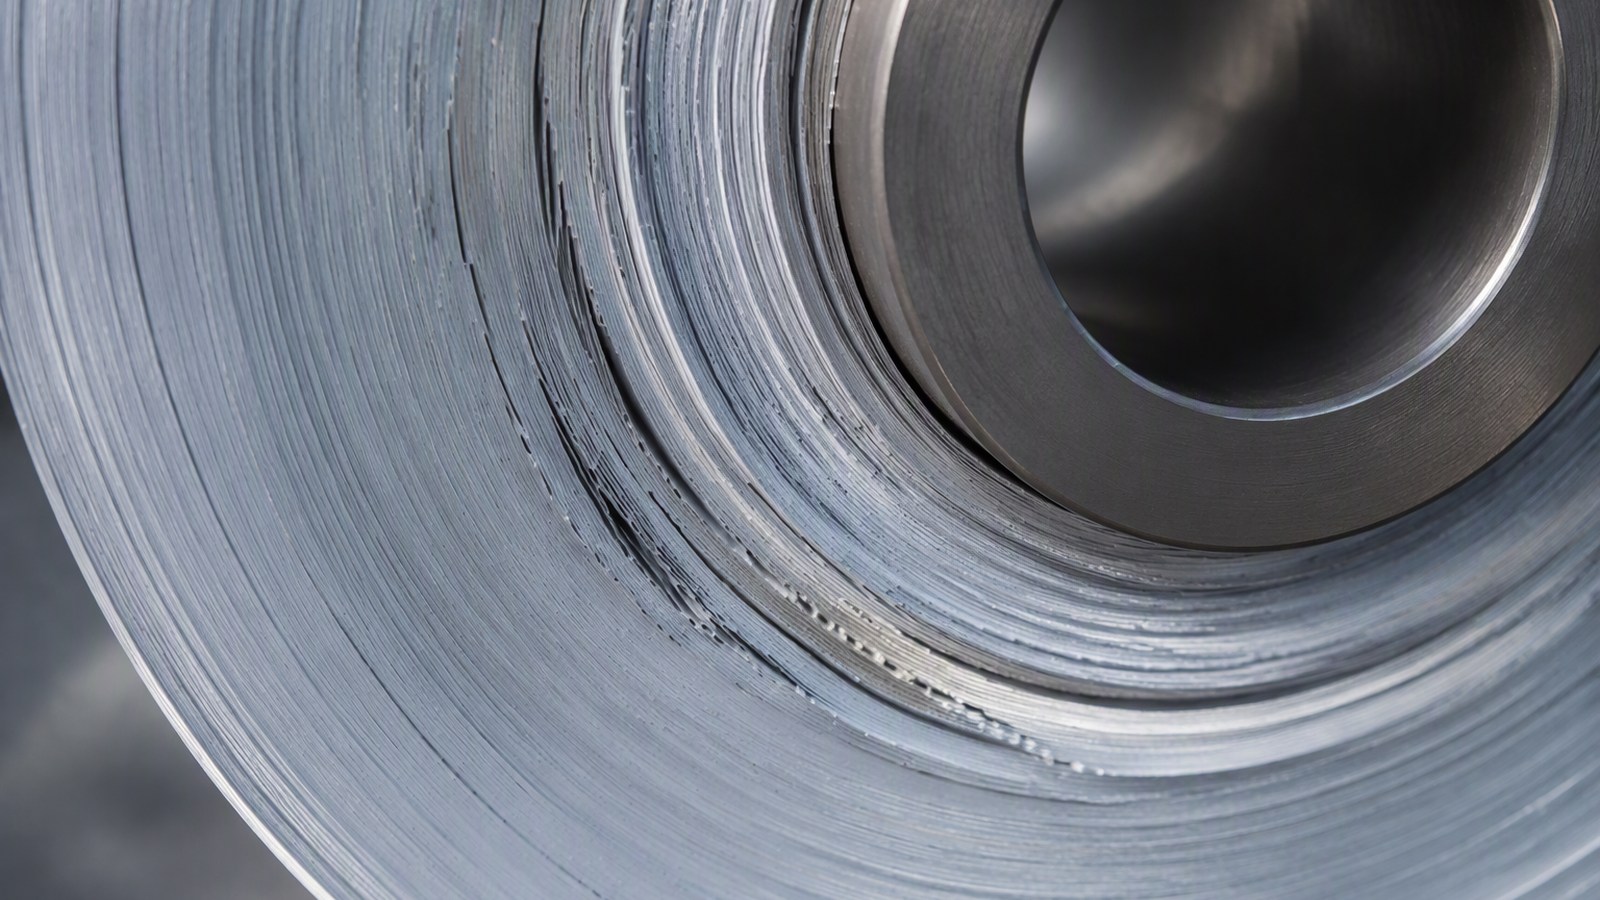
El estrellado es el arrugado radial que sale del núcleo como los radios de una rueda, visible solo de frente.
Las capas interiores bobinadas tirantes sobre un núcleo rígido quedan comprimidas por todo lo que se bobina después, y la lámina delgada pandea de lado en vez de estirarse. El dibujo cartografía esa tensión; no es cosmético.
Dive deeper
Una estrella no aparece al azar. Las primeras vueltas se apoyan en un núcleo de 76 mm o 152 mm, así que su circunferencia es pequeña y la curvatura que deben aceptar es severa. Bobinada tirante, la lámina se lleva alrededor de un radio cerrado y luego recibe carga radial de cada capa posterior. El espesor delgado pandea antes de estirarse, de modo que el largo sobrante se convierte en pliegues radiales. Los radios registran con cuánta fuerza se bobinó el centro y cuánto presionaron las capas siguientes.
Una estrella que llega lejos del núcleo indica un centro bobinado tirante y un apilado que se mantuvo tirante. Una estrella corta y tenue sobre un cuerpo blando indica tensión alta en el núcleo que no se transmitió hacia fuera, lo que suele significar un descenso demasiado pronunciado. Las estrellas en un solo lado sugieren que la carga no era uniforme en la circunferencia, y eso es una cuestión de alineación tanto como de tensión.
El dibujo anticipa el comportamiento aguas abajo. Los pliegues del núcleo son permanentes en el sentido de que la lámina ha cedido localmente; esos primeros metros llevan una banda corrugada que la impresión o el laminado mostrarán, y el corte no la elimina porque el pliegue corre en sentido radial y cruza todos los anchos de corte. Los organismos sectoriales describen el comportamiento del metal con más detalle; véase industria europea del aluminio.
¿Cómo un perfil de espesor a lo ancho se convierte en un defecto que aparece después?
Ninguna banda sale de la laminadora con un espesor exacto en todo el ancho; siempre hay un perfil, sea corona, cuña o bandas.
Al bobinar, una franja más gruesa gana diámetro antes y se vuelve banda dura mientras las vecinas quedan más flojas. El rollo registra el perfil, y el registro solo emerge con el tiempo o tras el corte.
Dive deeper
La franja gruesa aporta más material por vuelta, así que su diámetro crece más rápido. Como todo el ancho se bobina con una sola tensión, esa franja también soporta más tensión y presiona más fuerte las capas que tiene debajo. El rollo se convierte en un conjunto de tubos concéntricos de tirantez ligeramente distinta, unidos por la fricción en sus fronteras. No se ve nada más allá de un leve relieve que la mayoría atribuye a otra cosa.
El tiempo hace el resto. Un rollo bobinado no es un sólido elástico; las capas fluyen bajo la presión que soportan. Las bandas duras fluyen despacio porque ya están compactadas, mientras las franjas blandas se asientan y pierden su presión radial. Tras semanas en almacén, una cara casi plana puede mostrar escalones y puede desarrollarse una franja floja en toda la longitud. Por eso un rollo pasa en la bobinadora y falla en la recepción.
El corte convierte un perfil en problemas separados. Cada rollo cortado es lo bastante estrecho para quedar dentro de una sola franja, así que una tira de banda gruesa bobina tirante y puede estrellarse, mientras la tira vecina bobina floja y puede telescopar. El cortador no creó ninguno de los dos; separó un perfil que el ancho completo había promediado. Una lámina de aleación 8079 bobinada desde una banda con corona suave lo muestra en anchos estrechos.
¿Por qué el corte hace peor un problema existente en lugar de causarlo?
El corte es una segunda operación de bobinado y hereda lo que decidió la primera: historial de tensión, perfil y el lugar que ocupaba el material en el rollo madre.
También quita ancho, y el ancho daba al rollo madre su estabilidad lateral. Un rollo estrecho se opone mucho menos al movimiento lateral, así que una tendencia pequeña se vuelve visible.
Dive deeper
El primer efecto es geométrico. Un rollo ancho absorbe un desplazamiento axial pequeño, porque el desplazamiento es mínimo frente al ancho de cara y las capas aún se solapan. Corte el mismo rollo en tiras estrechas y el desplazamiento idéntico es una parte grande del nuevo ancho, así que la tira parece muy telescopada aunque nada nuevo haya pasado en la lámina. El defecto siempre estuvo ahí, expresado como proporción y no como distancia.
El segundo efecto es mecánico. Un rollo cortado tiene menos capas en relación con su ancho y menos área de contacto entre ellas, así que la fricción tiene menos margen, y pierde el apoyo de las tiras que lo presionaban dentro del rollo madre. Los rollos estrechos perdonan menos un bobinado flojo, y un rollo madre que se comportaba bien en el desbobinado puede dar rollos cortados que no siguen la línea.
El tercero es la liberación de tensiones almacenadas. El corte atraviesa el apilado, y la presión que estaba equilibrada en todo el ancho ya no lo está en los nuevos bordes. El borde cortado se relaja hacia fuera y el rollo puede abrirse ligeramente. Un rollo madre bobinado tirante puede liberar de golpe y alterar las vueltas exteriores. La secuencia completa se trata en cómo un rollo jumbo se convierte en un rollo de lámina cortado.
¿Qué hacen el almacenamiento, el apilado y el transporte a un rollo bobinado?
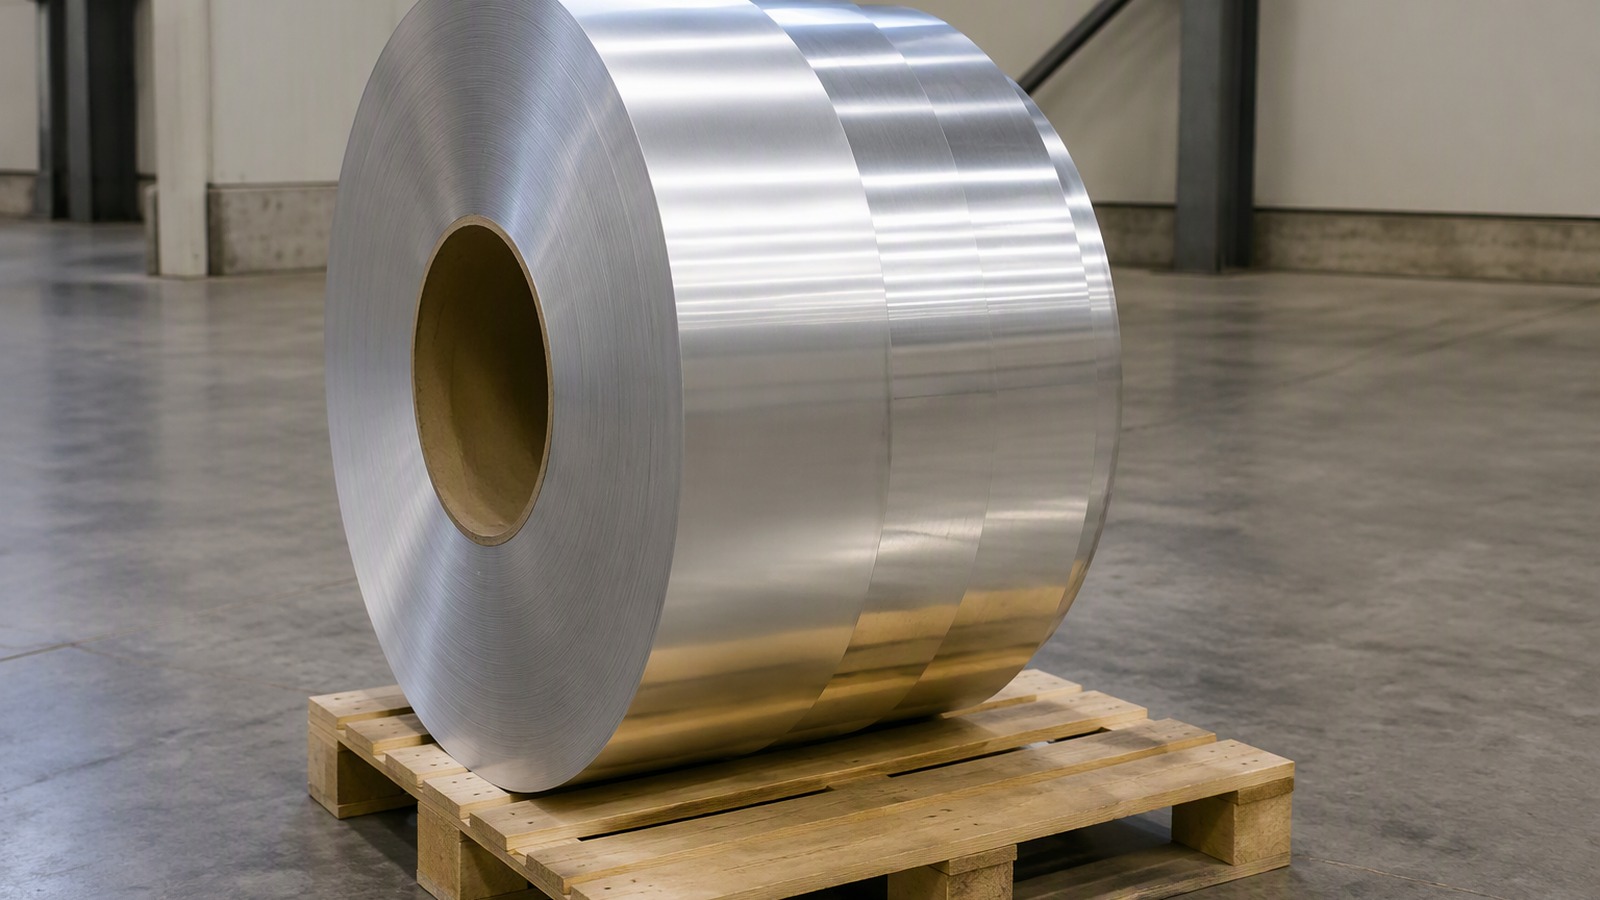
Un rollo bobinado sigue moviéndose después de salir de la bobinadora: las capas fluyen, se asientan y deslizan, y cada decisión de manipulación conserva o destruye su geometría.
Poner un rollo de pie sobre su cara frontal deja toda la masa sobre las capas. La vibración del transporte hace el resto, y un rollo sano puede llegar pareciendo mal bobinado.
Dive deeper
La orientación es lo primero. Un rollo de pie sobre su cara frontal carga el apilado donde es más débil, porque las capas apenas resisten el cortante en su propio plano. Las vueltas inferiores soportan el peso de todo lo que hay encima y, si el bobinado estaba algo flojo, se desplazan. Ese es un telescopado producido por el almacén y no por el bobinado, y su forma lo delata: el desplazamiento empieza abajo y la parte superior sigue cuadrada.
Un rollo tumbado recibe otra carga. Su peso lo aplana contra el suelo o contra el rollo de abajo, así que puede perder redondez, y un rollo blando puede hundirse en un óvalo que no girará centrado. Una horquilla o una tablita de palé dejan cargas puntuales; un fleje comprime las capas exteriores en una banda plana. Ninguno es un defecto de bobinado, pero todos se leen como tal en la recepción.
El transporte añade vibración. Un rollo sujeto solo con flejes se mueve en su cuna, y las oscilaciones pequeñas dejan que las capas caminen de lado; un rollo bobinado con aire entre capas es especialmente vulnerable, porque la película de aire frena mal. El impacto tiene su firma: un rollo caído desplaza un grupo de vueltas de una vez y deja un escalón local en lugar de un cono. El lado de la manipulación se trata en cómo almacenar y manipular rollos de lámina de aluminio.
¿Cómo debe registrar un transformador un defecto para poder rastrearlo hasta una causa?
Una fotografía de una cara escalonada no prueba nada. Lo que hace útil un registro es que pueda cruzarse con una bobinadora, una posición de corte y un momento concretos.
Registre juntos la geometría, la posición en el rollo, el historial desde el envío y la identidad del lote. Esos cuatro campos convierten una reclamación en una causa.
Dive deeper
Empiece por la geometría, antes de mover el rollo. Fotografíe la cara frontal de frente, con toda la cara en el encuadre y una referencia de medida al lado, y luego desde un ángulo bajo para que el escalón se vea. Describa la forma y no solo el tamaño: un cono progresivo, un escalón único o varios escalones apuntan a historiales distintos. Anote de qué lado está el desplazamiento.
Después, el historial. Registre la identidad del rollo, aleación, temple, espesor y ancho, tamaño de núcleo, la bobinadora o cortadora que lo produjo, y la fecha y el turno. Añada lo ocurrido tras el envío: si se guardó de pie o tumbado, cuánto tiempo, con qué se apiló, cómo se movió y si el embalaje muestra marcas de fleje o daños de impacto. Un rollo que salió cuadrado y llegó escalonado tiene una historia de manipulación, y el registro debe permitir verificarla.
Por último, conserve la prueba. No desbobine el rollo para inspeccionarlo, porque desbobinar destruye la geometría que se reclama. Guarde una muestra de las vueltas afectadas si el rollo se va a cortar, y conserve el embalaje. Cuando hay un lote implicado, anote el rollo madre y la posición de corte para poder compararlo con otros rollos de la misma fabricación. La terminología viene de la asociación de la industria del aluminio; la trazabilidad tiene que venir de su propio registro.
¿Cuándo el telescopado es motivo para rechazar un rollo y cuándo no?
La decisión no depende de lo mal que se vea el defecto, sino de si el rollo puede seguir corriendo y de si el material afectado puede retirarse.
Rechace cuando la geometría impida montar, guiar o desbobinar con seguridad, o cuando el daño alcance material utilizable. Acepte con concesión cuando solo estén implicadas vueltas retirables.
Dive deeper
Recorra tres preguntas. ¿Se puede montar y accionar el rollo? Un rollo que no puede encajarse en el eje sin rozar no es utilizable, y forzarlo sobre el árbol daña más capas. ¿Seguirá la línea? Un desplazamiento pequeño en términos absolutos pero grande frente a un ancho de corte estrecho produce vaivén de borde. ¿El defecto alcanza material que el cliente usará? Si la zona alterada se limita a vueltas exteriores que se recortarán, el rollo es material bueno con una piel dañada.
Rechace cuando las capas estén desplazadas en una parte sustancial del apilado, cuando la cara esté deformada por impacto y no por bobinado, cuando una estrella en el núcleo llegue lejos, o cuando una franja floja recorra todo el ancho. Rechace también cuando se hayan formado pliegues, porque ningún proceso posterior elimina un pliegue.
Acepte con concesión cuando el desplazamiento se limite a las vueltas más externas, cuando se recorten ambos bordes o cuando el troquelado evite la zona afectada. El stock de transformador de la gama de rollos y hojas de lámina de aluminio se cotiza desde 3 MT por medida, lo que suele dejar margen para cortar alrededor de una capa dañada. El contexto de mercado lo publica el recurso del sector de la lámina.
El telescopado es un mensaje de la bobinadora. Lea la cara, el núcleo y el historial del rollo juntos, y el rollo le dirá qué decisión falló.