Почему экран из алюминиевой фольги разрушается по кромке?
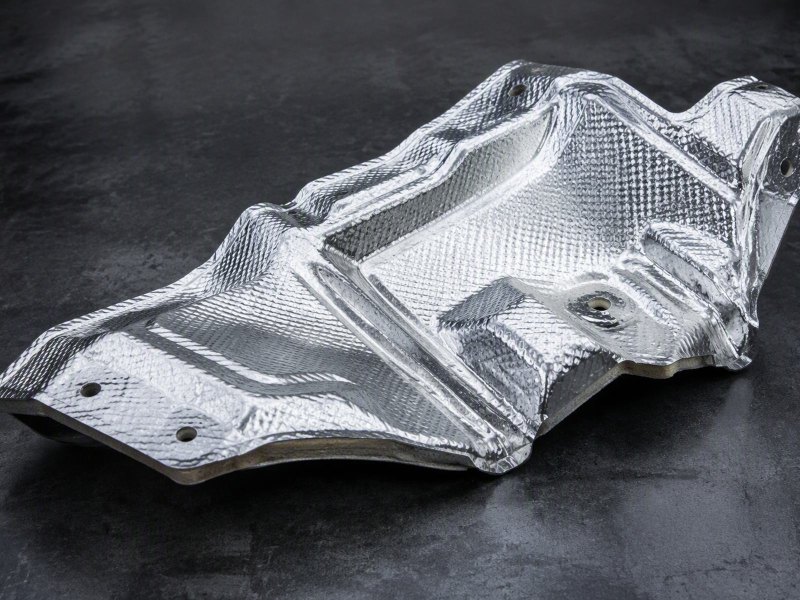
Как слой фольги, сердечник из мата и сформированная кромка работают вместе в теплозащитном экране и почему дорожная соль, вибрация и удары камней определяют срок службы детали.
Теплозащитный экран редко разрушается в середине. Он разрушается по обрезанной кромке, у отверстия крепежа или по залому, где фольга уже была перегружена.
Фольга — отражающий слой, обращённый к источнику тепла; мат за ней выполняет блокировку. Экран служит долго, когда фольга, сердечник и формовка заданы как одна деталь.
Дальше речь идёт именно о детали: о сформированном экране под автомобилем, который моет соль, трясёт дорога и бьют камни, а не о плоском образце на стенде.
Почему теплозащитный экран — это ламинат, а не цельный лист?
Цельный лист проводит тепло вдоль себя и переизлучает его с обратной стороны; ламинат разделяет отражение, блокировку и формовку на разные слои.
Поскольку один материал не может и отражать у горячей поверхности, и тормозить проводимое тепло, и одновременно формоваться, экран собирают из фольги, связующего слоя и сердечника.
Dive deeper
Сформированный экран обычно начинается как сэндвич. Фольга лежит со стороны горячего узла, связующий слой удерживает её на сердечнике из волокна или мата, а второй, более тонкий слой часто закрывает холодную сторону ради жёсткости и внешнего вида. Каждый слой выбран под одну задачу, и ни один не подменяет другой.
Слой фольги намеренно тонкий. Его работа — дать непрерывную блестящую поверхность у источника тепла и держать сердечник сухим и чистым; он не несёт конструктивной нагрузки и не изолирует толщиной. Поэтому фольгу берут из нижней части диапазона 0,005–0,20 мм, где алюминиевая фольга 1100 в состоянии O или H22 служит обычной отправной точкой.
Внутри паяного теплообменника фольга для рёбер теплообменника входит в сердечник и выдерживает печной цикл; фольга экрана ламинируется и пайки не видит. Обшивка промышленной изоляции встречает погоду на трубе завода, а здесь тепло блокирует мат, а не металл. Собранные в один пакет, толщина, состояние, поверхность и сердечник ведут себя предсказуемо при штамповке и обрезке; выбранные по отдельности, они приводят к переделке на линии. Весь диапазон — это промышленная и техническая фольга, но выбор делается под сформированную деталь.
Связующий слой здесь не второстепенен. От него зависит, будет ли фольга работать вместе с сердечником при изгибе или начнёт отходить по кромке, где нагрузка максимальна. Ровный шов по всей площади и стабильная поверхность фольги важнее, чем кажется при выборе одной толщины.
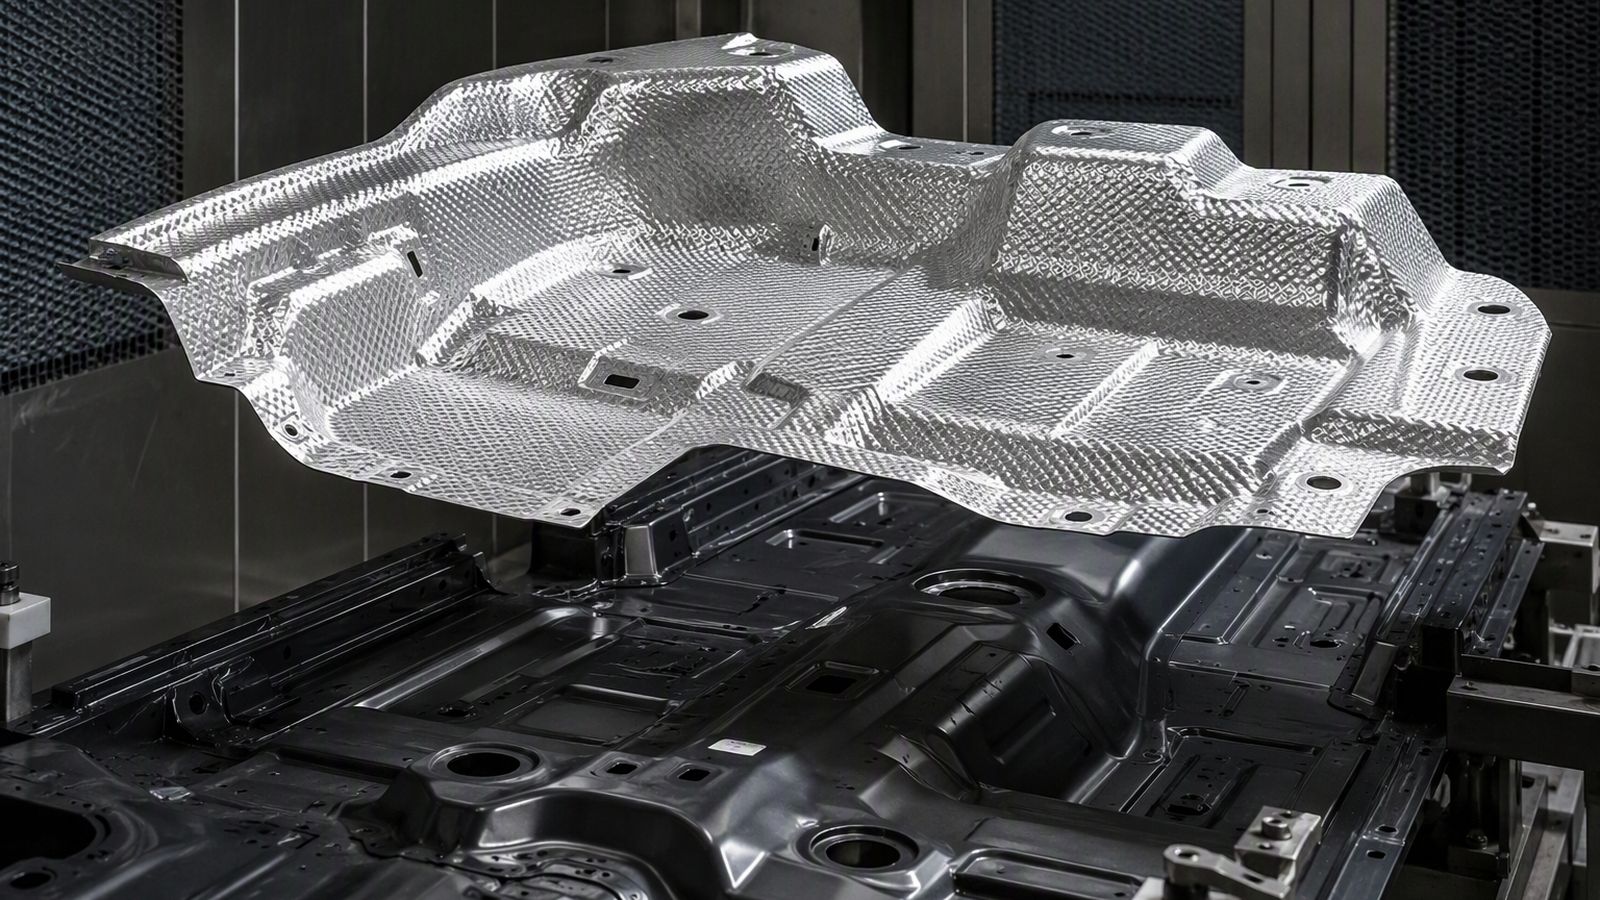
Почему блестящая сторона фольги и сердечник из мата выполняют разные задачи?
Одна поверхность имеет дело с лучистым теплом, приходящим по прямой; мат имеет дело с теплом, которое уже вошло в ламинат и хочет пройти сквозь него.
Блестящая сторона возвращает лучистое тепло к источнику. Мат замедляет то, что всё же проходит, и демпфирует панель. Уберите одно — экран сохранит форму, но потеряет работу.
Dive deeper
Лучистое тепло идёт без среды, поэтому поверхность на его пути решает, сколько продолжится дальше. Блестящая алюминиевая сторона возвращает большую часть того, что до неё доходит, и это зависит от чистоты и однородности поверхности, а не от толщины фольги. Мат работает иначе: он пористый и лёгкий, держит неподвижный воздух в мелких ячейках и разрывает путь, по которому тепло шло бы от горячей стороны к холодной.
Механизмы различны, поэтому один не заменяет другой. Мат сам по себе позволяет лучистому теплу нагружать его внешний слой, который затем переизлучает на пол кузова. Фольга сама по себе передаёт тепло контактом в каждом крепёжном узле и переизлучает с холодной стороны. Добавка толщины фольги даёт жёсткость, а не отражение; добавка толщины мата даёт блокировку и удерживает воду, если кромка открыта.
Поэтому состояние поверхности — это пункт спецификации, а не косметика. Отделка проката, блеск, остатки масла, окисление при хранении и следы перегрузки меняют работу горячей стороны, а также то, за что сможет зацепиться связующий слой. Спросите поставщика, какой поверхностью будет отгружена фольга и как её защищают в пути; общее поведение материала описано в открытых источниках, например в статье про алюминиевую фольгу, но полученная поверхность — это коммерческое решение.
Практический вывод прост: поверхность и связующее обсуждают вместе с толщиной, а не после неё, иначе партия, хорошо прошедшая прокат, может не пройти ламинирование.
Почему вмятина или залом отнимают больше, чем кажется?
Залом — это постоянный перегиб в тонком слое. Он меняет зазор, который деталь должна была держать, и запускает трещину, которая проявится позже.
Вмятина закрывает воздушный зазор, на который опирается мат, и наклёпывает фольгу по перегибу. Потеря выглядит местной, но трещина, которая за ней следует, местной не остаётся.
Dive deeper
Экран работает за счёт пространства, которое держит. Сформированная форма уводит мат от горячего узла и удерживает холодную сторону вдали от панели, которую она защищает; этот зазор — часть конструкции, а не побочный результат чертежа. Вмятина уменьшает зазор на участке, залом делает то же самое и дополнительно складывает фольгу вдвое, но деталь по-прежнему садится по месту и крепится, и именно поэтому повреждение проходит контроль.
С механической точки зрения залом хуже вмятины. Изгиб тонкой фольги за пределом упругости наклёпывает металл, а наклёпанный перегиб оставляет меньше пластичности для последующей вибрации. Залом становится местом зарождения усталостной трещины, и тонкая фольга на сердечнике позволяет ей пройти далеко, прежде чем что-то станет заметно.
Практический ответ — запас, заложенный до изготовления оснастки. Радиусы формовки, зазоры вокруг крепежа, прокладки между деталями при перевозке и правила обращения на сборке защищают зазор. Там, где чертёж требует крутого гиба, более мягкое состояние O или H22 и толщина из верхней части рабочего диапазона дают слою возможность изогнуться без залома. Какой запас нужен, определяется при валидации детали у заказчика.
Отдельно стоит помнить, что вмятина на экране почти никогда не бывает единственной: рядом появляются следы от крепежа и потёртости, а сам участок работает как концентратор при следующем цикле нагрузки.
Полезно и то, чтобы оснастку принимали по кромке, а не только по геометрии: если первый съём даёт ровный контур без заусенца, дальше партия идёт стабильнее.
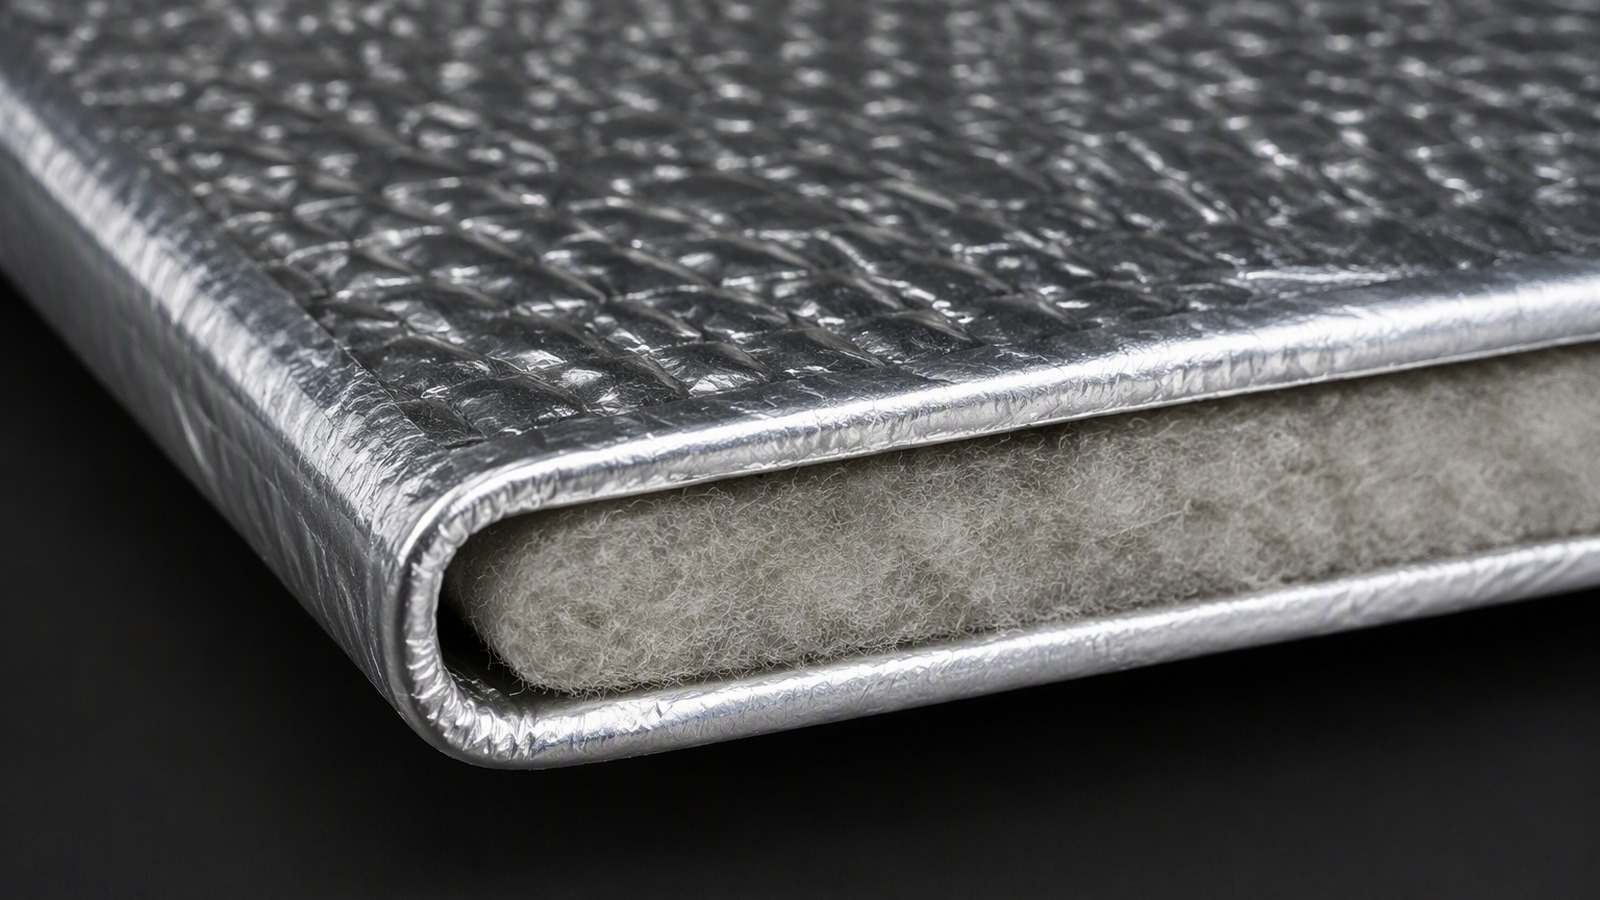
Почему фольга должна пережить формовку, обрезку и крепёж без трещины по кромке?
Каждый экран растягивают, режут и пробивают после ламинирования, и именно обрезанная кромка и отверстие крепежа дают фольге наименьшую опору.
Формовка утоняет слой, обрезка оставляет кромку без сердечника за ней, а крепёж сосредоточивает нагрузку. Пластичное состояние и чистый рез решают, переживёт ли деталь линию.
Dive deeper
Формовка первой показывает, из чего сделана фольга. Неглубокая вытяжка требует немногого, но углы, тесные радиусы и глубокие карманы растягивают металл неравномерно, и фольга утоняется там, где мат сжимается меньше всего. Состояние, выбранное ради жёсткости, например H14 или H16, держит форму и сопротивляется дребезгу, но даёт меньше удлинения на углах. Более мягкое O или H22 входит в тот же угол с меньшим числом разрывов.
Затем идут обрезка и пробивка, и обе создают кромку, за которой нет сердечника. Срезанная кромка несёт заусенец и зону деформированного металла; плохо настроенная оснастка оставляет микротрещины, которые раскрываются позже под вибрацией. Отверстие крепежа — та же история в круге: концентратор напряжений по геометрии в тонком сечении, которое держится только склейкой.
Крепёж затем нагружает то, что оставила кромка. Заклёпки, клипсы и шпильки сжимают пакет локально, и каждый крепёж становится гальванической парой, если он стальной и контактирует с алюминием. Держите зону крепежа вдали от сильно деформированного участка, задавайте рулон алюминиевой фольги с состоянием под реальный маршрут формовки и позволяйте заказчику подтверждать соединение на собранной детали, а не на плоском образце.
Полезно заранее договориться, кто отвечает за кромку: поставщик фольги отвечает за полосу, переработчик — за ламинат и рез, а стойкость соединения проверяется на детали.
Отдельно фиксируют, кто и как часто проверяет кромку и когда перешлифовывают инструмент.
Диапазон этот широк потому, что экраны не одинаковы, и точку в нём выбирают под вытяжку и сердечник.
Почему коррозия от дорожной соли и конденсата — настоящий механизм старения?
Экран живёт мокрым, солёным и тёплым, а затем холодным. Химия на поверхности фольги, больше чем нагрев, решает, сколько деталь прослужит.
Соль, удержанная в мате, и конденсат, запертый за фольгой, держат электролит у металла. Старение — это история коррозии, и незащищённая сторона снизу теряет первой.
Dive deeper
Соли не обязательно попадать на экран прямым разбрызгиванием. Брызги из-под колёс попадают на нижнюю сторону, впитываются в открытую кромку мата и остаются там, потому что экран стоит в закрытой полости, где воздух почти не движется и влага сохнет медленно. Мат ведёт себя как резервуар: он держит солевой раствор у фольги.
Конденсат добавляет вторую половину картины. Экран нагревается от узла, к которому обращён, и охлаждается дорожным воздухом, поэтому циклирует постоянно, а влага конденсируется на холодной стороне или внутри ламината. Вода собирается в самой низкой точке и по кромке, то есть там, где фольга обрезана и где заканчивается склейка.
Поэтому незащищённая поверхность фольги — плохой выбор для низа автомобиля. Подбор сплава помогает, и марки 3003, 3004, 8011 или 8021 часто предпочитают простой 1100 во влажной солёной среде, но сплав сам по себе не закрывает открытую кромку. Защитная отделка, герметизированная или отогнутая кромка и дренаж в сформированной форме работают против механизма, а достаточность защиты определяется при валидации детали у заказчика.
Ещё один практический момент: полости, где вода стоит, сводят на нет любую отделку, поэтому форма и слив обсуждаются одновременно с выбором фольги.
Полезно смотреть на деталь после сезона эксплуатации: белёсые следы, вздутия и мелкие язвы у кромки рассказывают, где начался процесс, точнее, чем общий вид поверхности. Если таких следов нет, выбранная защита работает, но вывод делают по детали, а не по внешнему виду.
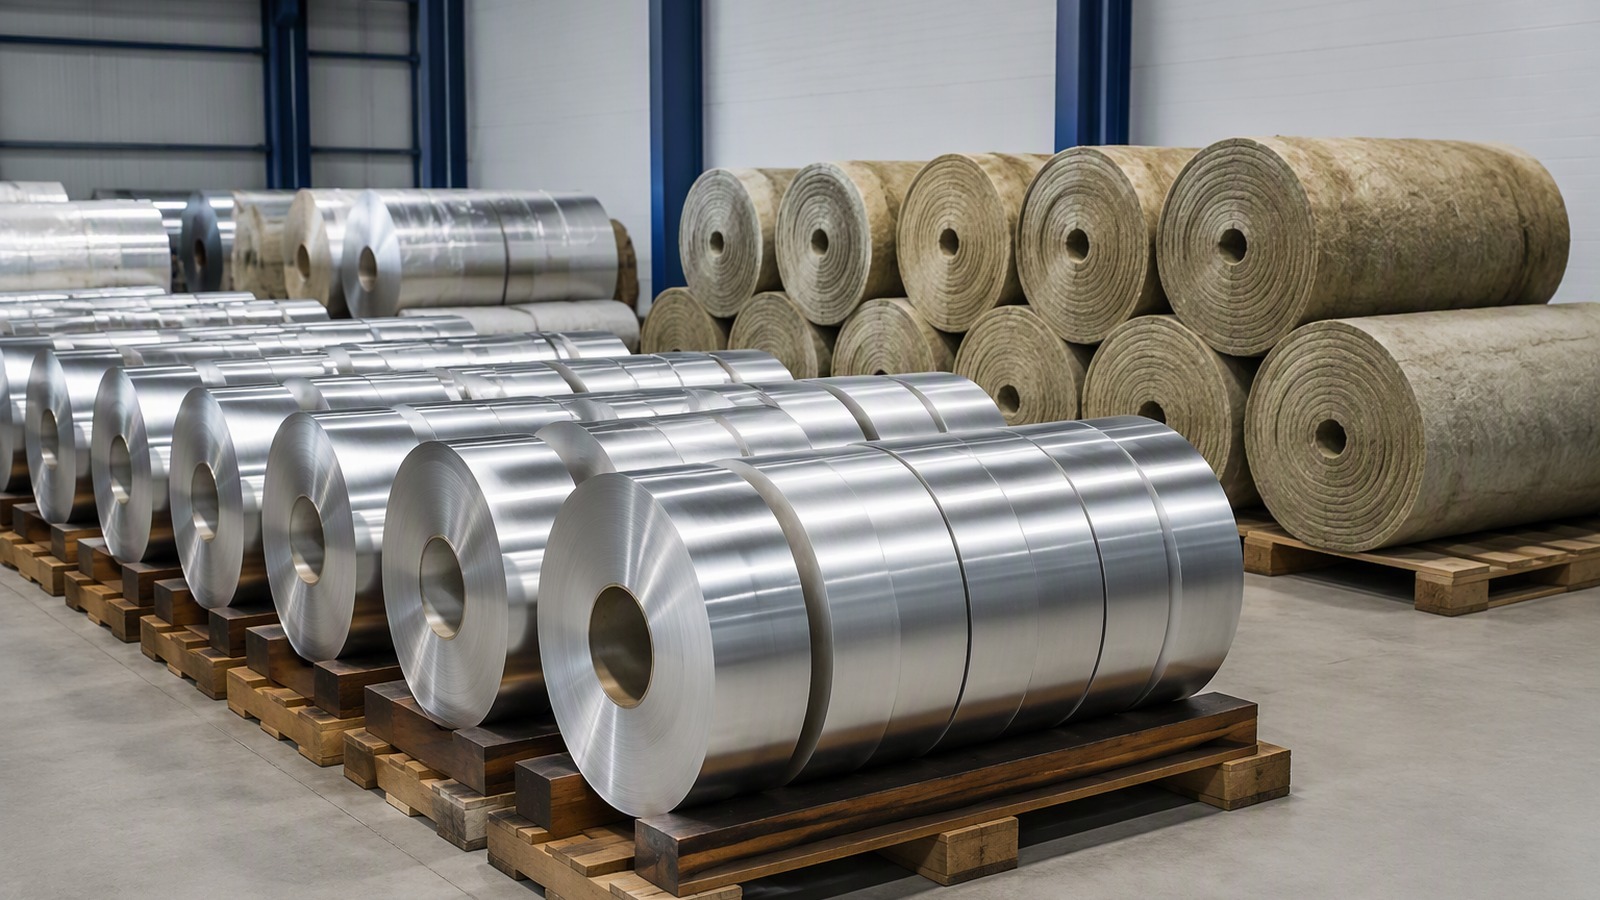
Почему вибрация и удары камней важнее постоянного нагрева?
Постоянный нагрев — это условие, под которое деталь проектируют; вибрация и камни — события, а события запускают трещины, которые сам нагрев вызывает редко.
Вибрация нагружает крепёж и отогнутые кромки огромным числом малых циклов. Удары камней нагружают малую площадь на скорости. И то и другое бьёт по фольге там, где опора слабее всего.
Dive deeper
Тонкий сформированный экран — это мембрана. Он достаточно жёсток, чтобы держать форму, и достаточно лёгок, чтобы его раскачивало всё, что дорога посылает вверх, поэтому он колеблется между точками крепления и гудит о воздух вокруг. Мат делает больше, чем блокирует тепло: его масса и внутреннее трение гасят это движение, и поэтому экран с хорошо приклеенным сердечником тише и живёт дольше.
Следствие — усталость. Напряжение значительно ниже уровня, который сломал бы фольгу за один раз, всё равно зарождает трещину после достаточного числа перемен, и она начинается там, где геометрия сосредоточивает деформацию: отверстие, обрезанная кромка, тесный радиус, залом. Поскольку фольга тонкая, трещина быстро проходит сечение, а видимый признак появляется поздно; деталь может пройти статическую проверку и отказать в эксплуатации.
Удар камня добавляет другую нагрузку. Удар вкладывает силу в малую площадь, вминает фольгу, сжимает мат за ней и утоняет металл по краю вмятины. Повреждение редко бывает отверстием с первого попадания; это вмятина с наклёпанным краем и местно неопёртой фольгой, то есть ровно то состояние, которое нужно усталости. Организации вроде The Aluminum Association описывают материал, но стойкость конкретного экрана устанавливают на детали заказчика.
Итог: рисунок крепежа, форма и качество склейки влияют на долговечность не меньше, чем марка сплава, поэтому их обсуждают вместе с фольгой.
Схема крепежа задаёт распределение нагрузки: равные шаги и точки вдали от свободных кромок снижают амплитуду и продлевают срок службы.
Почему производитель экрана и поставщик фольги должны согласовать толщину, состояние и поверхность вместе?
Толщина, состояние и поверхность взаимодействуют. Измените одно — сдвинутся два других, и фольга, формально соответствующая паспорту, может не пройти пресс.
Поставщик отвечает за то, что выходит из прокатного цеха, производитель — за то, что происходит в оснастке. Согласовать все три до заказа рулона дешевле, чем найти несоответствие на первой пробе.
Dive deeper
Толщина задаёт окно формовки. Более тяжёлый слой сопротивляется утонению на углах и держит панель ровнее, но хуже гнётся и сильнее пружинит, поэтому оснастку строят под него. Более лёгкий слой формуется легче и следует за матом, но у него меньше металла на радиусе.
Состояние движется вместе с толщиной, а поверхность — вместе с обоими. Более твёрдое состояние держит плоскостность и сопротивляется повреждениям при обращении, но сужает окно формовки; более мягкое расширяет его и требует большего внимания при обрезке. Поверхность — переменная, которую чаще всего оставляют на волю случая: блеск влияет на горячую сторону, рельеф и масло — на клей, а окисление при хранении влияет на оба.
Коммерчески все три принадлежат одному разговору. Ширина от 100 до 1500 мм и сердечник 76 или 152 мм должны подходить к ламинирующей линии, а минимальный заказ 3 MT на типоразмер проще планировать, когда толщина и состояние зафиксированы заранее. Организации вроде European Aluminium и ALFED публикуют общие материалы, но решающее соглашение пишется до прокатки первого рулона.
Хорошая практика — фиксировать договорённость письменно: толщина с допуском, состояние, отделка поверхности, ширина и сердечник, а также кто и на каком образце подтверждает результат.
Письменная фиксация договорённости — толщина с допуском, состояние, отделка поверхности, ширина и сердечник — избавляет от споров при первой крупной партии.
Если поставщик предлагает иное, чем в запросе, полезно услышать причину, а не только цифру.
Что переработчик должен указать в запросе на фольгу для теплозащитных экранов?
Запрос, в котором названы только сплав и толщина, оставляет поставщика гадать о детали, а догадки — это путь к отгрузке не того рулона.
Укажите сплав и состояние, толщину в указанном диапазоне, ширину, сердечник, маршрут формовки, способ склейки, условия эксплуатации детали и годовой объём в MT.
Dive deeper
Начинайте с детали, а не с металла. Глубоко вытянутый экран с несколькими пробивками и шестью точками крепления требует от фольги большего, чем плоская панель отделки с двумя клипсами. Дайте размер заготовки, глубину вытяжки, самый тесный радиус, расположение отверстий и тип крепежа.
Затем опишите процесс. Скажите, ламинируется ли фольга клеем, соединяется с матом или просто зажимается по отогнутой кромке. Добавьте условия, в которых работает готовая деталь, простыми словами: дорожная соль, застойный конденсат, удары камней, постоянная вибрация, — и укажите, кто валидирует деталь. Поставщик гарантирует рулон, переработчик — ламинат, а заказчик проверяет экран на автомобиле.
В конце — коммерческие рамки. Назовите желаемый сплав и состояние либо попросите рекомендацию с обоснованием; укажите ширину, сердечник, форму поставки, годовой объём в MT и удобный порт среди Циндао, Тяньцзиня и Шанхая.
К запросу приложите чертёж заготовки, разрез с порядком слоёв, фото собранной детали и перечень соседних узлов, которые не должны нагреваться: пол кузова, топливная линия, жгут проводов, пластиковая крышка. Укажите также, будет ли кромка подгибаться и герметизироваться и есть ли участки, где фольга работает без мата. С таким пакетом поставщик предложит сплав, состояние и толщину с обоснованием, а не общий список вариантов.
Отдельно уточните, кто отвечает за приёмку первой партии и по каким признакам её проводят.
Теплозащитный экран — это ламинат, который судят по кромкам. Согласуйте толщину, состояние и поверхность с поставщиком фольги, а валидацию детали оставьте заказчику.