Как выбрать алюминиевую фольгу для упаковки шоколада?
Почему шоколад заворачивают в алюминиевую фольгу, чем отличаются простая фольга, витой завёрт и ламинат со скрытым слоем фольги, и что покупателю указать в запросе.
Спецификации упаковки шоколада рушатся задолго до отгрузки первой паллеты. Толщина, которая шла чисто на одной завёрточной машине, на другой может рваться, мяться или плохо скручиваться.
Алюминиевую фольгу применяют для завёртки шоколада потому, что она служит барьером против влаги, запахов и света, а не потому, что меняет вкус. А получит ли плитка простую фольгу, витой завёрт из ламинированной фольги или ламинат со скрытым слоем фольги, зависит в основном от завёрточной машины и продукта.
Разделы ниже разграничивают эти три формата, объясняют, почему спецификацию обычно задаёт машина, а не продукт, и перечисляют, что покупателю указать в запросе, чтобы переработчик мог оценить работоспособную фольгу.
Почему для завёртки шоколада вообще используют алюминиевую фольгу?
Шоколад чувствителен к влаге, посторонним запахам и свету. Упаковка должна сдерживать все три фактора и при этом аккуратно открываться в руках потребителя.
Фольгу используют как барьер, а не как вкус. Алюминиевая фольга противостоит влаге, задерживает запахи и не пропускает свет к продукту, делая это, пока плотно облегает мелкие неровные формы.
Dive deeper
Довод в пользу алюминиевой фольги — сочетание барьера и формуемости. Металлический слой непрерывен, поэтому он прерывает пути, по которым пары влаги и молекулы запаха иначе проходили бы через бумажную или плёночную структуру, и он непрозрачен, что важно для продукта, на который может влиять свет. Малые толщины, применяемые в завёртке, к тому же плотно облегают плитку, конфету или трюфель. Общий фон приведён в этом обзоре алюминиевой фольги.
Стоит быть точным в формулировке. Фольгу добавляют не для того, чтобы шоколад был вкуснее; её роль защитная. Она замедляет обмен влагой, не пропускает посторонние запахи и отсекает свет, а в витом завёрте ещё и удерживает форму, которую только что придала ей машина. Когда структуре нужен определённый баланс защиты, этот баланс согласуют между покупателем и переработчиком, а не выводят из одного материала.
Чего фольга не определяет — так это спецификации. Простая алюминиевая фольга для упаковки может подойти одному продукту и оказаться неудобной для другого, потому что линия, вид завёртки и отделка меняют то, что фольге предстоит делать. Полезный вопрос не в том, годится ли фольга, а в том, какая фольга, в какой структуре и на какой машине.
Иными словами, фольга — один слой в решении, а не всё решение. Поэтому разговор о закупке начинается с линии, а не с таблицы свойств.
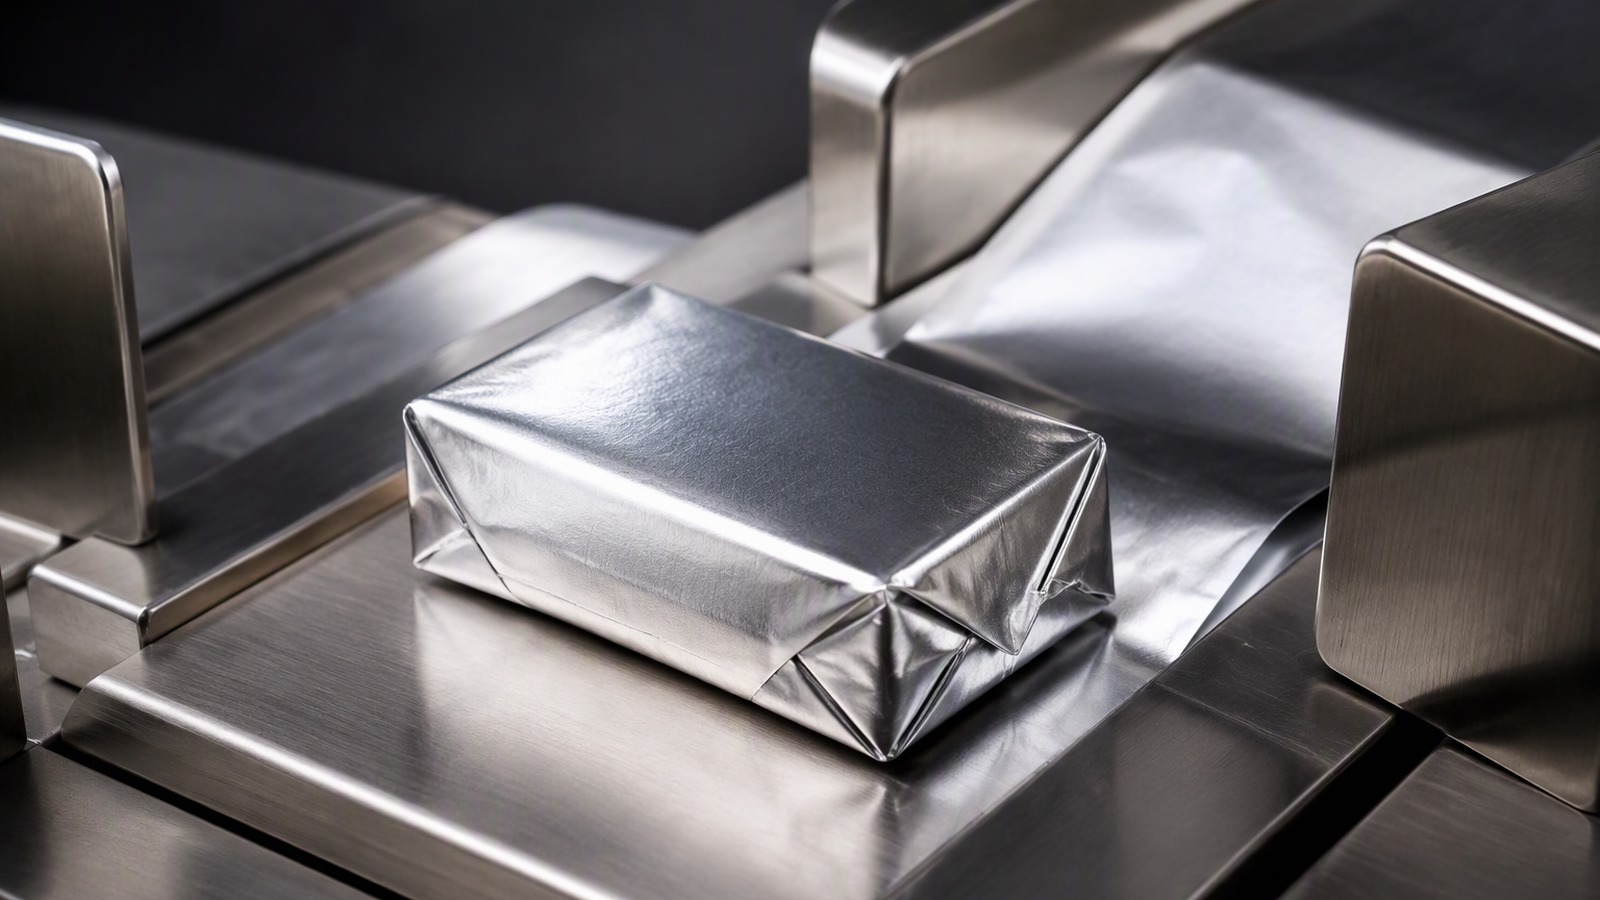
Чем отличаются простая фольга, витой завёрт и ламинат со скрытым слоем?
Шоколад приходит на полку в трёх общих форматах завёртки, и покупатели иногда сравнивают их так, будто они взаимозаменяемы.
Простая фольга — это сама фольга вокруг продукта. Витой завёрт — фольга, ламинированная с бумагой или плёнкой и скрученная по концам. В ламинате со скрытым слоем металл лежит внутри многослойного пакета и никогда не виден.
Dive deeper
Простая фольга — самый простой формат: продукт завёрнут в сам металл, обычно в один слой, без бумаги или плёнки под ним. Его выбирают там, где завёртка представляет собой прямое закрытие и достаточно простого сгиба. В этом формате вся работа ложится на фольгу, поэтому её поведение на машине и характер заломов на концах значат больше, чем любой скрытый слой.
Витой завёрт иного рода. Фольгу соединяют с бумажным или плёночным носителем, а готовую ленту скручивают по концам, так что завёртка закрывается сгибом, а не сваркой. Носитель придаёт структуре жёсткость и способность к печати, а фольга обеспечивает барьер и блеск. Категория фольги для упаковки и тары охватывает малые толщины, которые такие завёртки обычно используют.
В ламинате со скрытым слоем металл погружён между двумя плёнками или между плёнкой и бумагой, поэтому потребитель никогда не касается открытого металла и не видит его. Барьер по-прежнему исходит от фольги, но наружные поверхности выбирают ради печати, термосварки или стойкости к истиранию. Для покупателя практическая разница в том, что видимый результат контролирует поставщик ламината, а не один лишь поставщик фольги.
На практике сначала определяют формат, а затем подбирают слои под него. Это не значит, что простая фольга всегда проще в работе: на скоростной линии поведение ленты у концов может требовать большего контроля.
Как сплав и состояние нагартовки связаны с фольгой для завёртки шоколада?
Не всякая фольга ведёт себя одинаково на завёрточной линии, и разница часто начинается со сплава и состояния нагартовки.
Более мягкие состояния, например O и от H22 до H24, легко складываются и скручиваются, тогда как более твёрдые, например H18, дают большую жёсткость. К частым сплавам относят 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079.
Dive deeper
Фольгу для завёртки обычно делают из небольшой группы сплавов, и выбор определяется тем, сколько прочности нужно данной толщине. Сплав 1050, 1060 и 1100 сравнительно мягкие и пластичные, что подходит малым толщинам, которые должны складываться и скручиваться; 1235 часто выбирают по схожим причинам. Там, где нужна большая жёсткость или прочность, можно рассматривать 3003 или 3004, а 8011, 8021 и 8079 распространены в упаковке, поскольку сочетают формуемость с чистой поверхностью.
Состояние нагартовки описывает твёрдость фольги после прокатки и, где это применимо, отжига. Мягкие состояния, например O, складываются легко; H22, H24 и H16 находятся между крайностями; H18 твёрже и жёстче. Более твёрдое состояние помогает завёртке держать форму, а более мягкое может быть щадящим для хрупкого продукта и для скоростной линии. Суть в том, что состояние — это рабочий выбор, согласованный с завёрточной машиной заказчика, а не неизменное свойство металла.
На практике сплав и состояние выбирают вместе, поскольку они взаимодействуют с толщиной и шириной, видом завёртки и машиной. Один из вариантов, которые охватывает ассортимент, — алюминиевая фольга 8079. Отраслевой контекст публикует объединение производителей фольги.
Сплав не выбирают по предпочтению: его диктует сочетание машины и продукта. Состояние согласуют с тем, кто ведёт машину, потому что то, что работает на одной линии, может не работать на другой.
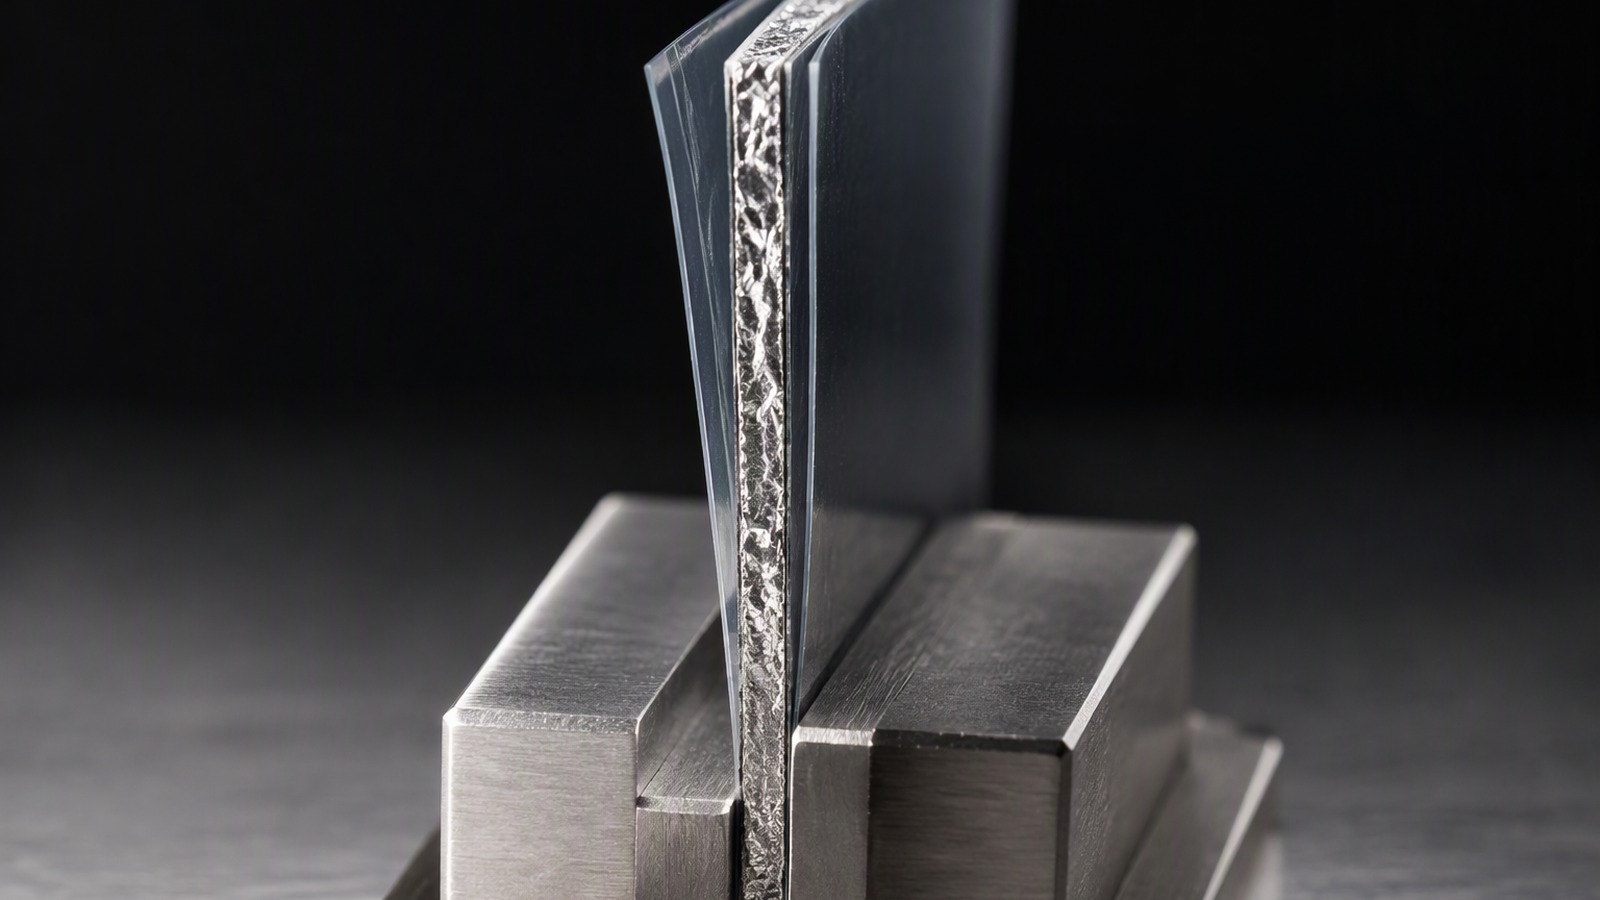
Почему спецификацию определяет завёрточная машина?
Покупатели часто идут от продукта вперёд. На завёрточной линии логика обычно работает в обратную сторону.
Завёрточная машина задаёт натяжение, геометрию сгиба и скорость обработки фольги, поэтому машина и продукт вместе определяют работоспособную спецификацию.
Dive deeper
Завёрточная машина задаёт натяжение, с которым тянут фольгу, геометрию сгиба или скрутки и скорость обработки ленты. Эти три фактора определяют, что фольге предстоит выдерживать. Толщина, которая справляется с мягким сгибом, на более резком может порваться, а лента, идущая хорошо при одном натяжении, при другом может морщиться или рваться. Продукт задаёт форму, которую надо завернуть; машина задаёт условия, в которых фольгу попросят это сделать.
Именно поэтому спецификацию нельзя согласовать из одного описания продукта. Два производителя могут заворачивать схожий продукт на разных машинах и нуждаться в разных сплавах, состояниях или толщинах. Поэтому проба на реальной линии весит больше любой таблицы свойств, и спецификацию подтверждают прогоном фольги на машине, а не сравнением технических листов.
Это же объясняет, почему переработчики задают столько вопросов до расчёта цены. Тип машины, формат завёртки, скорость линии и форма продукта сужают выбор, и фольга, подходящая одной линии, может не подойти следующей. Более широкий отраслевой взгляд на сам металл публикует алюминиевая ассоциация США.
Спецификация, удобная на бумаге, может повести себя иначе при реальном прогоне, а при изменении скорости линии или формы сгиба требования к ленте тоже меняются. И поэтому обсуждение начинается с вопросов о машине, а не о металле: полезно подключить оператора машины к разговору как можно раньше, ведь его замечания сокращают путь к верному варианту.
Почему важна фиксируемость сгиба в витом завёрте?
Витой завёрт выглядит аккуратно только тогда, когда фольга остаётся там, где её только что сложила машина.
Фиксируемость сгиба означает, что фольга удерживает складку, а не отпружинивает, поэтому скрутка остаётся закрытой, концы смотрят в одну сторону, а завёртка выдерживает обращение на линии и в коробке.
Dive deeper
Фиксируемость сгиба — это свойство, позволяющее фольге сохранять залом, а не возвращаться к исходной форме. Именно поэтому витой завёрт остаётся скрученным: когда машина складывает концы, фольга удерживает складку, и завёртка сохраняет форму после выхода с линии. Если бы материал восстанавливал форму, скрутка ослабла бы, концы раскрылись бы, а отделка выглядела бы неаккуратно.
Фиксируемость сгиба — не то же самое, что мягкость, хотя они связаны. Мягкие состояния обычно складываются охотнее, и сплав тоже вносит вклад. Для витого завёрта важно, чтобы сложенная фольга оставалась там, где её положили, на остатке линии и при укладке в коробку, не расходясь постепенно снова. Завёртка, держащая форму, помогает и машине работать ровно, поскольку лента ведёт себя предсказуемо на каждой позиции.
Поскольку требование зависит от сгиба, который делает машина, его согласуют с линией заказчика, а не указывают как единственную цифру. Плотно скрученному завёрту и просто сложенному могут лучше подойти разные толщины и состояния. Более широкий взгляд на материал публикует объединение алюминиевой отрасли в Европе.
На практике это свойство проверяют на линии, потому что на бумаге разница незаметна. Сам сгиб может быть уже или шире в зависимости от формы изделия, а при сравнении образцов разных состояний разница в стойкости складки проявляется быстро. Иногда завёртку приходится подстраивать на машине, прежде чем форма стабилизируется.
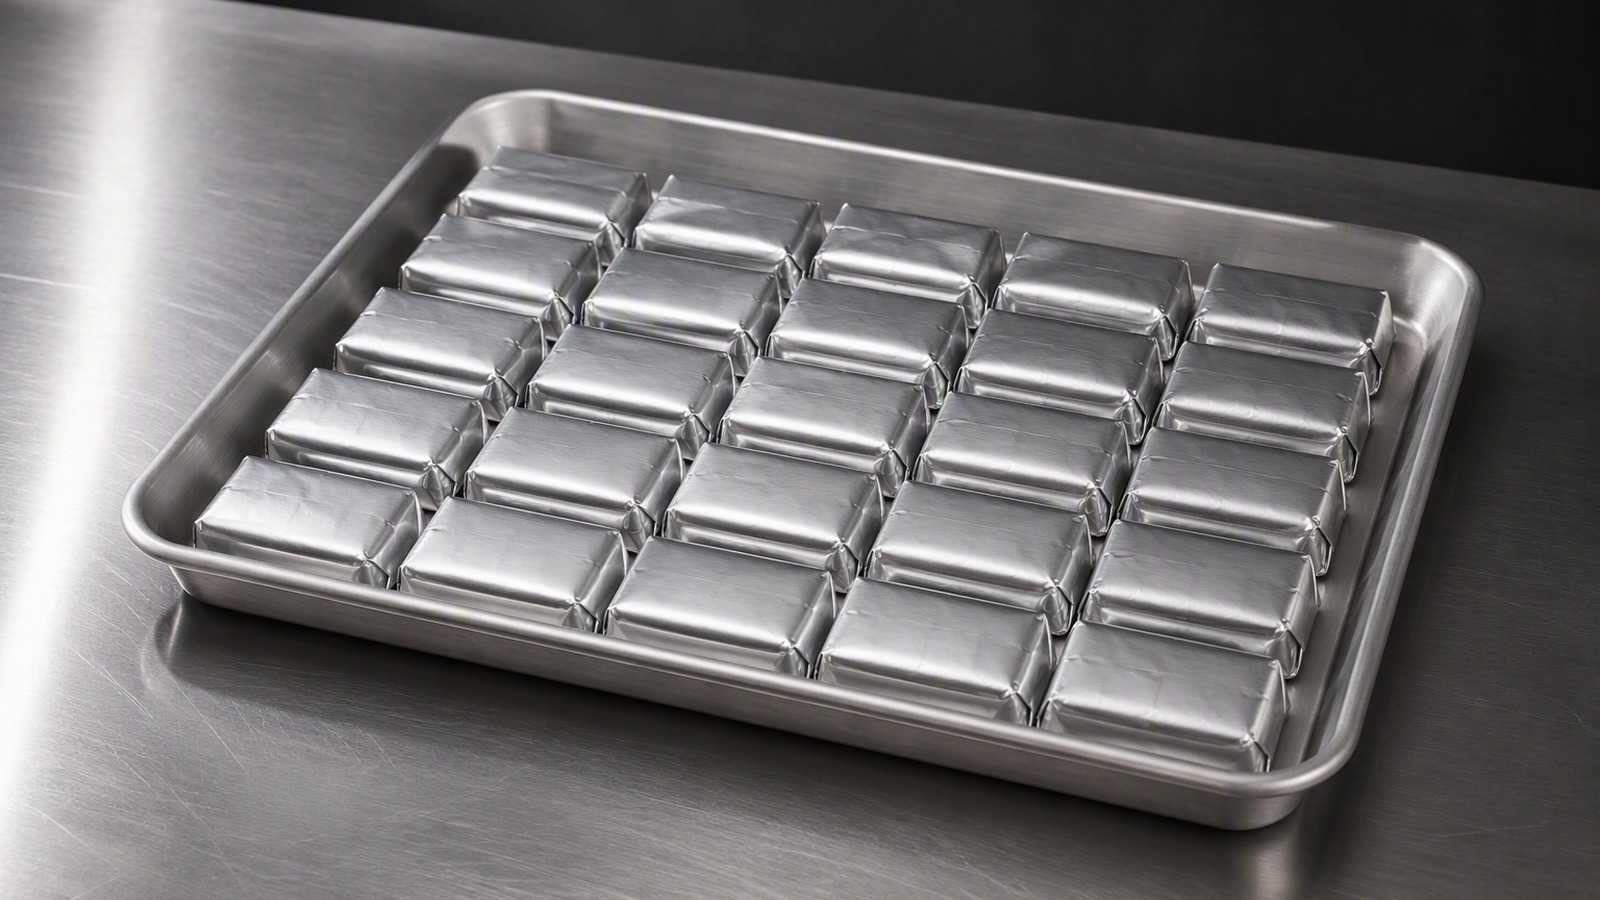
Почему там, где фольга должна соединяться с бумагой или плёнкой, применяют лак или ламинат?
Голая фольга не соединяется надёжно с бумагой или плёнкой сама по себе, а многослойной структуре нужно больше, чем давление, чтобы держаться вместе.
Слой лака или клея даёт фольге поверхность, к которой она может прикрепиться, поэтому ламинат держится при складывании, скручивании и последующем обращении. Покрытие выбирают под структуру, а не только под фольгу.
Dive deeper
Фольга сама по себе — гладкая металлическая поверхность. Бумага и плёнка не пристают к ней надёжно без помощи, поэтому там, где фольгу надо соединить с другим материалом, наносят лак или слой клея, чтобы дать металлу поверхность для сцепления. Без этого слоя ламинат мог бы разойтись на сгибе, на скрутке или позже при обращении.
Покрытие выбирают под задачу, а не только под фольгу. Лак может задаваться для улучшения адгезии, для защиты поверхности фольги или как основа для печати, и одна и та же фольга может нести разные покрытия для разных структур. Поскольку покрытие лежит между металлом и его соседом, оно входит в спецификацию с самого начала, а не добавляется в последний момент.
В витом завёрте соединение должно выдерживать многократный сгиб на концах, поэтому покрытие и носитель рассматривают вместе, а готовый ламинат согласуют с переработчиком, который его строит. Покрытие также должно выносить всё, что линия делает с лентой, от размотки до последнего сгиба. Больше контекста — в этом пояснении о лакировке алюминиевой фольги.
Поскольку покрытие входит в структуру, его замена может изменить ход ленты на машине. В одной структуре иногда требуется несколько покрытий, каждое со своей задачей. Сцепление проверяют на практике после нанесения, чтобы убедиться в его стойкости при сгибе, а покрытие полезно указать в запросе, чтобы структуру не строили на неверном допущении.
Как согласуют и проверяют спецификацию фольги для завёртки?
Когда формат завёртки ясен, спецификацию сужают соглашением, а не предположением.
Покупатель, переработчик и оператор машины согласуют спецификацию вместе, а затем подтверждают её прогоном фольги на реальной линии и продукте до размещения заказа.
Dive deeper
Согласование спецификации — это разговор между покупателем, переработчиком и теми, кто ведёт завёрточную машину. Покупатель описывает продукт и вид завёртки; переработчик переводит это в структуру; оператор подтверждает, что фольга пойдёт. Ни один из трёх не может задать спецификацию в одиночку, потому что каждый держит часть информации, нужной остальным.
Самая важная проверка — проба на реальной линии с реальным продуктом. Она показывает, разматывается ли фольга чисто, складывается или скручивается ли она без разрывов и держит ли форму, которую ей придаёт машина. Там, где завёртка печатная или ламинированная, проба подтверждает и то, что собранная структура ведёт себя как ожидается, поскольку носитель и покрытие меняют ход ленты. Проба на другой машине, сколь бы похожей она ни была, даёт лишь ориентир.
И только после этой пробы спецификацию фиксируют письменно, чтобы последующие заказы можно было повторить. Тот же подход применяют к другим форматам и структурам, например к упаковке, которая должна идти на формовочно-фасовочной машине, а не на витой завёртке; сторона этого семейства описана в заметке о структурах гибких пакетов и саше.
Чем яснее исходные данные, тем меньше лишних проб. Проба может вскрыть мелкие детали ленты, которые не видны иначе, и если продукт или машина меняются, проверку проводят заново хотя бы частично. После этого ту же спецификацию можно повторять в следующих заказах без новой пробы с нуля.
Что покупатель должен указать в запросе?
Короткий и полный запрос экономит круг вопросов и неудачную пробу на линии.
Укажите формат завёртки, продукт, машину, сплав и состояние, если они известны, диапазон толщины, ширину, гильзу, количество и порт назначения, а также поставляется ли фольга голой или в составе ламината.
Dive deeper
В запросе следует указать формат завёртки, продукт и завёрточную машину, потому что эти три пункта определяют большую часть ответа. Если сплав и состояние уже известны, их стоит перечислить; если нет, покупатель может описать, что должна делать завёртка, и позволить переработчику предложить их. Толщина полезнее как диапазон, который покупатель готов рассматривать, а не как единственная цифра; доступный диапазон обычно простирается от 0,005 до 0,20 мм, а ширина — от 100 до 1500 мм.
Коммерческие и логистические детали тоже важны. Диаметр гильзы обычно указывают как 76 мм или 152 мм, количество обсуждают, как правило, в метрических тоннах, а частой отправной точкой служит минимальный объём заказа 3 MT на размер. Порт назначения также входит в запрос; среди вариантов — Qingdao, Tianjin и Shanghai.
Наконец, покупателю стоит сказать, нужна ли фольга голой или в составе ламината и кто отвечает за покрытие и носитель. Если фольгу будут ламинировать в другом месте, этого поставщика следует назвать в разговоре, чтобы покрытие и фольга совпали. Полный запрос такого рода сокращает путь к работоспособной спецификации.
Чем точнее детали, тем быстрее и ближе к делу будет ответ, и полезно упомянуть любые ограничения по ширине, упаковке или отгрузке.
Фольга заворачивает шоколад потому, что задерживает влагу, запахи и свет. Формат, сплав и отделка следуют за завёрточной машиной и продуктом, поэтому спецификацию лучше согласовать вместе до заказа.