Как используется алюминиевая фольга в структуре гибких пакетов и саше?
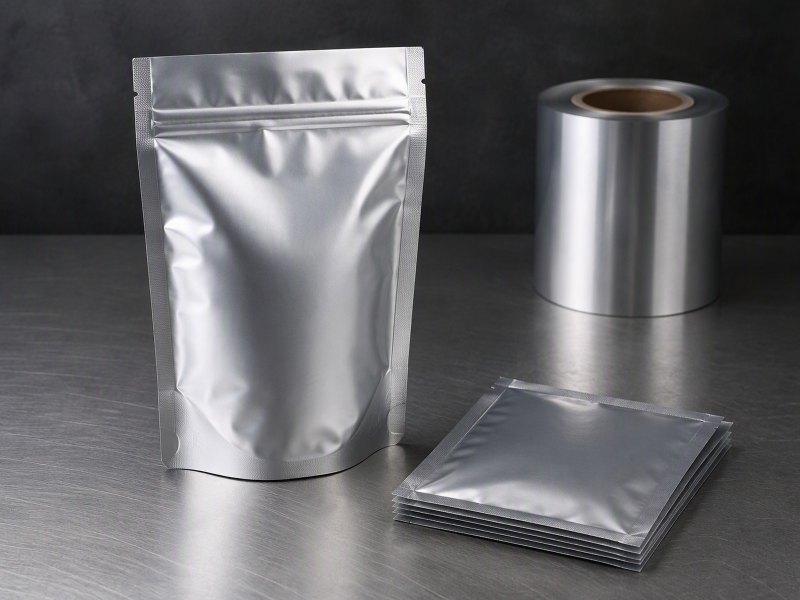
Алюминиевая фольга никогда не применяется в пакете или саше открыто; она работает внутри ламината между наружной печатной плёнкой и внутренним герметизирующим слоем. В статье — её барьерная роль, типичные толщины и что должен указать покупатель.
Как используется алюминиевая фольга в структуре гибких пакетов и саше?
Пакеты отказывают, когда слой фольги определяется в последний момент. Покупатель, который не может описать весь ламинат, получает упаковку, которая заламывается, течёт или блокирует не то, что нужно.
Она всегда часть ламината. Структура обычно включает наружную печатную плёнку, тонкий фольговый сердечник и внутренний герметизирующий слой, соединённые клеем. Фольга блокирует свет, влагу и газы; герметизирующий слой сваривает пакет.
Инженеры, переработчики и покупатели читают одну и ту же структуру по-разному, поэтому в разделах ниже слой фольги прослеживается от рулона до готового саше.
Почему алюминиевая фольга всегда ламинируется, а не используется открытой?
Открытая фольга рвётся на первом заломе и сама не даёт шва. Пакету нужны прочность, печатная поверхность и сварка, поэтому одно полотно не может всё.
Потому что ни одно полотно не печатает, не защищает и не сваривает одновременно. Фольга хрупка сама по себе и не имеет термосвариваемой поверхности, поэтому её вводят в ламинат, где каждый слой отвечает за свою функцию.
Dive deeper
Причина, по которой пакет строят как многослойный ламинат, а не как один лист, лежит в физике. Алюминиевая фольга в толщинах, применяемых в гибкой упаковке, — это очень тонкая металлическая мембрана. Как только металл прокатывают до нескольких тысячных миллиметра, он легко складывается и заламывается, а при грубом обращении могут раскрываться мелкие дефекты. Открытое фольговое полотно не имело бы и печатной поверхности, и термосвариваемого слоя, поэтому его нельзя было бы ни запечатать, ни сварить в закрытый пакет.
Переработчики решают это, соединяя фольгу в слоёный сэндвич. Наружная плёнка несёт печатный рисунок и защищает фольгу от истирания; фольговый сердечник работает функциональным барьером; внутренний герметизирующий слой даёт сварной шов, который закрывает упаковку. Клеевое ламинирование удерживает слои вместе и сохраняет структуру плоской на линии фасовки. Тот, кому нужна надёжная отправная точка, может посмотреть ассортимент алюминиевой фольги для упаковки, поставляемой в нескольких толщинах и состояниях.
Есть и аргумент обращения. Ламинат проходит через машину формования, наполнения и сварки на скорости, и однослойное фольговое полотно не выдержало бы натяжения, формующего воротника и сварочных губок. Ламинат распределяет эту механическую нагрузку по слоям, чтобы упаковка оставалась целой от размоточного рулона до готового саше. Для общего представления о том, как материал ведёт себя как тонкий металлический лист, полезной отправной точкой будет справочная страница про алюминиевую фольгу.
Что делает слой фольги, чего не могут наружная печатная плёнка и внутренний герметизирующий слой?
Каждый слой отвечает на свою угрозу: свет, влагу, жир, газы и механические нагрузки. Фольга останавливает то, что полимеры со временем пропускают.
Фольга блокирует свет, влагу и газы и придаёт стабильный залом. Наружная плёнка только печатает и защищает; герметизирующий слой только сваривает. Ни один полимерный слой не даёт тот же барьер на единицу толщины.
Dive deeper
Представьте ламинат как разделение труда. Наружную печатную плёнку выбирают за качество печати, глянец и стойкость к истиранию; это лицо, которое видит потребитель. Внутренний герметизирующий слой выбирают за поведение при сварке и совместимость с продуктом; это поверхность, которая контактирует с едой, порошком или жидкостью. Слой фольги находится между ними и выполняет функциональную работу, которую ни один полимер не сделает в одиночку.
Во-первых, фольга — световой барьер. Многие продукты разрушаются, когда до них доходит свет, а непрозрачный металлический слой полностью убирает это воздействие. Во-вторых, это сильный барьер для влаги и газов, поэтому фольга встречается в упаковке, которая должна долго защищать чувствительное содержимое. В-третьих, металл придаёт ламинату стабильный залом: он держит складку, а не пружинит обратно, и именно это позволяет сложенному саше оставаться закрытым. Рулон, например алюминиевая фольга 8079 толщиной 0,009 мм, может поставляться в состояниях O, H14 или H18 именно для такой тонкой переработки.
Всё это не значит, что фольга должна быть как можно толще. Большая толщина добавляет стоимость и жёсткость, но не улучшает барьер автоматически, потому что вклад дают и полимерные слои, и масса клея, и вся конструкция ламината. Поэтому отраслевые материалы от отраслевой ассоциации производителей алюминиевой фольги подчёркивают, что свойства фольги всегда оценивают внутри готовой структуры, а не как отдельный лист.
Какая толщина алюминиевой фольги подходит для пакета или саше данного размера?
Малые саше и большие пакеты с дном тянут фольгу совершенно по-разному. Толщина должна соответствовать упаковке, массе наполнения и нагрузкам.
Малые саше часто используют самые тонкие переработочные толщины, а крупные пакеты могут задавать более тяжёлую фольгу. Точную толщину согласуют с переработчиком по размеру, барьеру и обращению.
Dive deeper
Толщина — практический компромисс между барьером, жёсткостью, стоимостью и поведением на машине. Для малого саше на одну порцию часто достаточно очень тонкой фольги, потому что упаковка короткая и с ней редко обращаются грубо. Для более крупного пакета с дном или упаковки, которая пройдёт через распределение, можно задать более тяжёлую фольгу, чтобы ламинат держал форму и сопротивлялся растрескиванию при изгибе.
В общем виде переработочная фольга поставляется в диапазоне толщин от 0,005 мм до 0,20 мм, где самые тонкие толщины идут на лёгкие саше, а более тяжёлые — на структурированные пакеты. Ширину можно задать от 100 мм до 1500 мм, а рулоны обычно наматывают на гильзу 76 мм или 152 мм. Поскольку правильный выбор зависит от всего ламината, формата упаковки и линии фасовки, итоговую толщину согласуют с переработчиком, а не фиксируют одним числом.
Полезно думать и о слоях вокруг фольги. Более толстый герметик или более жёсткая наружная плёнка могут взять на себя значительную часть механической работы, позволяя более тонкой фольге выполнять барьерную функцию. Тот, кто хочет сравнить форматы, может просмотреть ассортимент фольги для упаковки и тары, а затем сузить его вместе с переработчиком. Отраслевые обзоры, например материалы, публикуемые European Aluminium, описывают, как марки фольги группируют для упаковочного применения. Для более крупных форматов чаще рассматривают более тяжёлые толщины, но итог всё равно согласуют с переработчиком.
Как слой фольги взаимодействует с этапом печати?
Печать обычно выполняется на наружной плёнке, а не на фольге. Но фольга всё равно влияет на восприятие макета, поскольку меняет непрозрачность, глянец и поверхность.
В большинстве структур макет печатают на наружной плёнке, а фольгу приклеивают позади неё. Там, где фольгу печатают напрямую, ей нужен грунт, чтобы краска держалась на металле.
Dive deeper
Большинство гибких пакетов печатают по поверхности или обратной печатью на наружной полимерной плёнке. Слой фольги приклеивается снизу и никогда не видит краску. С точки зрения покупателя это значит, что спецификация печати и спецификация фольги — отдельные документы, а переработчик решает, как они сочетаются.
Когда фольгу печатают напрямую, что бывает на некоторых обёртках и этикетках, металлическую поверхность нужно сначала подготовить. Наносят грунт или лак, чтобы краска схватилась с алюминием и держалась при переработке и использовании. Без такой подготовки адгезия краски становится непредсказуемой. Статья о том, что даёт лакирование фольги, объясняет, когда стоит задавать этот дополнительный этап.
Фольга меняет и внешний вид упаковки, даже когда её не печатают. Тонкая фольга за полупрозрачной плёнкой даёт металлический блеск; матовая наружная плёнка поверх фольги даёт мягкую премиальную поверхность. Приводка печати, глянец и выбор белой подложки взаимодействуют с фольгой, поэтому макет обычно утверждают на образце ламината, а не на гладкой плёнке. Переработчики, сравнивающие металлический слой с полимерной альтернативой, часто начинают со сравнения вроде фольга против PP-плёнки для крышек.
Для общего контекста о том, как металл применяют в разных отраслях, стоит посмотреть материалы, публикуемые американской ассоциацией алюминия. Важно и то, что решения по печати и по фольге остаются раздельными, а соединяет их переработчик в готовой структуре после проверки совместимости на образцах.
Как фольговое полотно ведёт себя в ламинирующем зазоре?
Ламинирующий зазор — место рождения ламината. Натяжение, масса клея и давление валов решают, останется фольга плоской или заломится и захватит воздух.
Фольга проходит через зазор при контролируемом натяжении, пока клей соединяет её с соседними слоями. Ровное натяжение и чистые валы сохраняют полотно плоским и без морщин.
Dive deeper
Ламинирование — это этап, превращающий отдельные полотна в одну структуру. Фольгу разматывают, проводят через нанесение клея или через горячий зазор в зависимости от процесса и прижимают к плёнке, с которой она будет соединена. Цель — плоская, равномерная клеевая линия без захваченного воздуха и без морщин, потому что залом в фольге — это слабое место, которое позже может раскрыться в дефект.
Натяжение и борьба с заломами
Натяжение полотна — главный рычаг. Если фольгу тянуть сильнее соседней плёнки, готовый ламинат скручивается; если она идёт слабо, она складывается в зазоре. Переработчики контролируют натяжение на каждой размотке и подстраивают его по мере изменения диаметра рулона. Состояние валов тоже важно: забитый или грязный вал переносит свои дефекты в клеевую линию.
Клей и клеевая линия
Масса клея и его отверждение влияют на то, как ламинат ощущается и как переносит изгиб. Слишком мало клея оставляет несоединённые участки; слишком много может сделать упаковку жёстче и замедлить отверждение. Точное сочетание зависит от всего ламината и согласуется с переработчиком, потому что фольга, плёнка, клей и печать взаимодействуют.
Почему заломы становятся дефектами
При изгибе ламината напряжение концентрируется на заломах и складках. Тонкая фольга как наименее пластичный слой — это место, где мелкие дефекты появляются первыми. Хороший контроль натяжения и разумная конструкция держат этот риск низким, поэтому качество ламинирования проверяют на готовом рулоне, а не судят только по рулону фольги.
Как слой фольги влияет на этап герметизации?
Шов даёт внутренний слой, а не фольга, но именно фольга определяет, сколько тепла доходит до этого слоя и как шов остывает.
Термосварка расплавляет внутренний герметик; фольга быстро проводит тепло и распределяет его по зоне шва. Поэтому режимы сварки настраивают под ламинат, а не под одну фольгу.
Dive deeper
Сварка — тепловой процесс. Губки прижимают две стороны пакета и нагревают их, пока внутренний герметик не расплавится и не соединится. Фольга находится сразу за этим герметиком, и поскольку металл проводит тепло гораздо лучше полимера, он распределяет температуру губок в стороны и помогает шву формироваться равномерно по всей ширине.
У такой теплопроводности две стороны. Она может ускорять сварку, но может и уносить тепло глубже в упаковку, что важно при чувствительном к нагреву содержимом. Поэтому давление сварки, время выдержки и температура губок задаются для всего ламината и подтверждаются на линии фасовки, а точные параметры зависят от структуры и согласуются с переработчиком.
Фольга влияет и на поведение при отслаивании. В отслаиваемом шве разрушение специально проектируют так, чтобы оно происходило контролируемо на границе шва; жёсткость и стабильный залом металлического слоя меняют то, как открывается упаковка. В неразъёмном шве фольга просто поддерживает сварку. В обоих случаях окно сварки измеряют на готовых пакетах, а не предсказывают по одному слою.
Важно и обращение после сварки. Ещё тёплый шов мягок, и механическая нагрузка в этот момент может его деформировать. Если дать упаковке остыть перед штабелированием или загрузкой, шов останется целым и фольга не потянет мягкий шов. Окно сварки обычно измеряют на образцах готовых пакетов, настраивают вместе с давлением губок и временем выдержки, а итоговые значения согласуют с переработчиком.
Что должен указать покупатель при заказе фольги для переработки пакетов?
Заказ, где названа только толщина, приглашает к несоответствию. Переработчику нужны сплав, состояние, толщина, ширина, гильза и упаковка, чтобы уверенно считать цену.
Укажите сплав, состояние, толщину, ширину, размер гильзы и упаковку, а также предполагаемый ламинат. Подтвердите минимальный заказ и порт, и пусть переработчик подтвердит итоговую структуру.
Dive deeper
Ясный запрос позволяет поставщику подобрать рулон под задачу. Минимальный набор охватывает марку металла, его механическое состояние, размеры и способ намотки и упаковки рулона. Всё, что не указано, становится допущением, а с допущений начинаются дорогие ошибки. Роль фольгового слоя в таком ламинате состоит в защите от влаги и в придании пакету жёсткости, поэтому выбор толщины следует за требованиями печати, ламинирования и сварки.
Список спецификации
Сплав указывают из упаковочных марок, таких как 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079. Состояние указывают из O, H14, H16, H18, H22 или H24. Толщину дают в миллиметрах в диапазоне от 0,005 до 0,20 мм, а ширину — от 100 мм до 1500 мм. Гильза обычно 76 мм или 152 мм. Упаковку задают как «глаз в небо» или «глаз к стене» на деревянном поддоне с влагобарьерной обёрткой.
Коммерческие детали
Минимальный объём заказа обычно 3 MT на типоразмер, то есть смена толщины или ширины считается отдельной позицией. Порт отгрузки может быть Qingdao, Tianjin или Shanghai. Покупателю также стоит описать предполагаемый ламинат и способ фасовки, потому что они направляют переработчика к разумной марке фольги.
Что оставить переработчику
Итоговую структуру, систему клея и окно сварки согласуют с переработчиком. Показатели барьера и прочность шва зависят от всего ламината, поэтому их подтверждают на образцах, а не обещают по одним данным фольги. Поэтому покупатель передаёт описание упаковки и предполагаемого применения, а окончательную спецификацию фиксирует переработчик вместе с поставщиком фольги.
Как выбор сплава и состояния влияет на работу пакета?
Мягкая фольга складывается; более твёрдая пружинит. Сплав задаёт прочность, состояние задаёт жёсткость, и вместе они определяют поведение тонкого полотна.
Сплав задаёт прочность и формуемость; состояние задаёт жёсткость и стабильный залом. Упаковочные марки в состояниях от мягкого до четвертьнагартованного позволяют переработчику настроить ламинат.
Dive deeper
Сплав и состояние — две ручки, которые покупатель может повернуть на металлической стороне ламината. Семейство сплава задаёт базовую прочность и то, как металл прокатывается и формуется. Состояние описывает, насколько металл нагартован, от мягких отожжённых марок до более твёрдых состояний.
В упаковочной работе к обычным маркам относятся семейство чистого алюминия, например 1050 и 1060, широко применяемый 1100, специальный фольговый 1235 и марки с марганцем и железом, такие как 3003, 3004, 8011, 8021 и 8079. Каждую поставляют в состояниях из набора O, H14, H16, H18, H22 и H24. Более мягкое состояние легко складывается и заламывается и подходит саше, которым нужен стабильный залом; более твёрдое состояние сопротивляется деформации и подходит структурам, которые должны оставаться плоскими.
Выбор никогда не делают в отрыве. Фольга должна работать с наружной плёнкой, герметиком, клеем и переработочной линией, поэтому сплав и состояние, подходящие одному пакету, могут не подойти другому того же размера. Покупателю стоит описать упаковку, массу наполнения и предстоящее обращение, а затем дать переработчику подтвердить сочетание.
Почему тонким толщинам нужно верное состояние
На самом тонком конце диапазона состояние важнее, потому что металла, несущего нагрузку, меньше. Удачно выбранное состояние сохраняет полотно плоским при печати, ламинировании и сварке, а плохое соответствие проявляется морщинами или повреждениями при обращении. Точное сочетание согласуют с переработчиком относительно готовой структуры.
Фольга — тихий средний слой, который заставляет пакет защищать содержимое. Задавайте её внутри всего ламината и позвольте переработчику подтвердить конструкцию.