Что должен делать соединитель из алюминиевой фольги в воздуховоде?
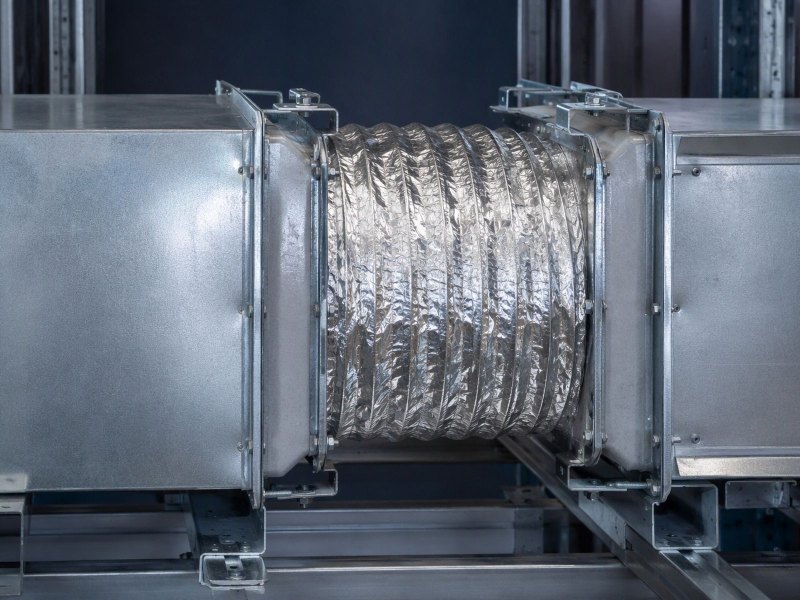
Формованная фольга гасит перемещение и вибрацию там, где лист передал бы их дальше.
Что должен делать соединитель из алюминиевой фольги в воздуховоде?
Соединитель, который не может двигаться, это кронштейн. От этой разницы зависит, останется ли трасса тихой и герметичной или треснет по первой складке.
Соединитель воздуховода или компенсатор это короткая формованная деталь из фольги, которая воспринимает перемещение, изолирует вибрацию, компенсирует несоосность и допускает тепловое удлинение между двумя жёсткими частями.
Ниже деталь прослеживается от задачи до поставки: что она должна делать, почему фольга подходит лучше листа и что указать в запросе.
Что требуется от соединителя воздуховода или компенсатора?
Четыре задачи приходят сразу и тянут в разные стороны. Деталь, которая выполняет одну, может не справиться со следующей.
Он воспринимает перемещение, изолирует вибрацию, компенсирует несоосность секций и допускает тепловое удлинение, сохраняя при этом путь воздуха и достаточную герметичность трассы.
Dive deeper
Разберите трассу на любом стыке, и вы найдёте два жёстких узла, которые должны встретиться, не будучи сварены наглухо. Короткая деталь между ними получает четыре задания одновременно. Она воспринимает перемещение, потому что вентиляторы, подвижки здания, осадка подвесов и изменение внутренних условий сдвигают одну секцию относительно другой. Она изолирует вибрацию, чтобы гул вентилятора не шёл по воздуховоду как структурный шум. Она компенсирует смещение, которое остаётся, когда смонтированные на месте секции не совпадают после установки подвесов. И она допускает тепловое удлинение, чтобы участок, удлиняющийся от тёплого воздуха, не упирался своим весом в стену или в парапет.
Эти задачи спорят друг с другом. Деталь, достаточно жёсткая, чтобы держать форму, сопротивляется перемещению; деталь, достаточно мягкая, чтобы двигаться свободно, может провиснуть или раздуться. Формованный участок из фольги снимает спор тем, что он тонкий, короткий и профилированный: металл гнётся там, где задумано конструкцией, а не там, куда толкает нагрузка. В этом весь смысл детали, и это объясняет, почему один и тот же короткий участок стоит на выходе вентилятора и на присоединении оборудования. Все четыре задачи выполняет одна деталь, а не набор разных решений, и именно поэтому её нельзя рассматривать как простую прокладку между секциями.
Задание начинается с названия главной задачи, потому что вибрационная вставка и тепловой компенсатор нагружают фольгу по-разному. Основной металл обычно мягкий, пластичный сплав, например алюминиевая фольга 1050 толщиной 0,18 мм.
Почему тонкая формованная фольга работает там, где не работает жёсткий лист?
Жёсткий лист может закрыть проём, но он же переносит нагрузку через него. В этом и разница.
Тонкая фольга деформируется локально, поэтому перемещение расходуется внутри соединителя, а не уходит в следующую секцию, её подвесы и конструкцию за ними.
Dive deeper
Жёсткий лист закрывает проём, но делает это, передавая нагрузку через него. Всё, что воздуховод делает на одном конце, приходит на другой в виде усилия: импульс вентилятора, осаживающийся подвес, нагревающийся металл. Лист жёсток на изгиб, поэтому у него нет способа израсходовать эту энергию на месте. Он передаёт её дальше, и самый слабый элемент в цепочке принимает её: сварной шов, стержень подвеса, гильза в стене или оборудование на виброопорах, выбранных под другую задачу. Часто это проявляется не сразу поломкой, а шумом, который расходится по зданию, или износом в месте, которое с соединителем никак не связано.
Тонкая фольга ведёт себя иначе, потому что изгибная жёсткость резко падает с уменьшением толщины. Плоская полоса фольги почти не сопротивляется изгибу, поэтому небольшое усилие даёт большое и предсказуемое изменение формы. Формовка затем возвращает ровно ту жёсткость, которая нужна в направлениях, обязанных держаться: профиль сопротивляется смятию, а зажатые полки вырыванию. Тонкая стенка и формованный профиль выполняют разные работы, и деталь работает только тогда, когда есть оба. Если убрать тонкость, профиль превратится в жёсткий лист; если убрать профиль, полоса перестанет держать форму.
Есть и второй выигрыш: поскольку фольга двигается, а не передаёт, трасса остаётся тише, и вибрация расходуется на мелкие циклы изгиба внутри соединителя, а не излучается большими плоскими панелями. Статья в Википедии об алюминиевой фольге описывает, как металл прокатывают до малой толщины и где его применяют.
Почему гофр и рисунок складок решают, выживет ли деталь?
Рисунок это механизм. Он задаёт, где металл гнётся, насколько и насколько равномерно распределяется деформация.
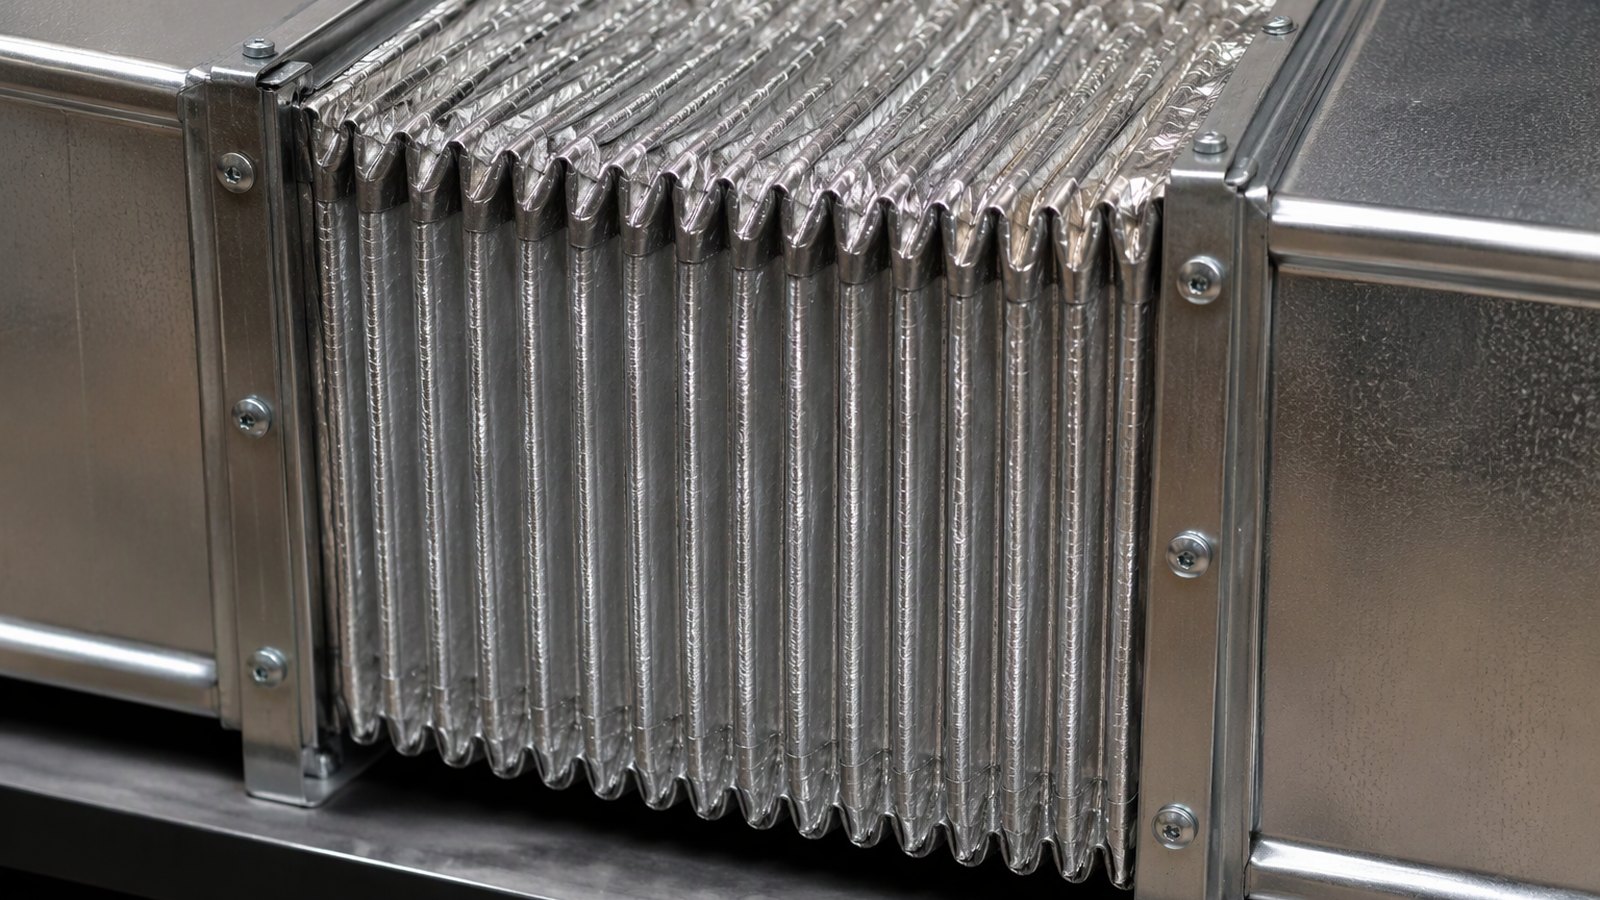
Гофр превращает плоскую полосу в ряд управляемых шарниров, поэтому перемещение делится между многими мелкими изгибами, а не грузится на одну складку.
Dive deeper
Плоская полоса фольги, которая воспринимает повторяющееся перемещение в одной плоскости, согнётся по одной линии и треснет именно там. Гофр исключает такой исход, превращая полосу в ряд неглубоких гребней и впадин. Каждый гребень работает как шарнир, который немного раскрывается и закрывается, поэтому общее перемещение делится между многими мелкими изгибами, а не грузится на одну складку. Направление профиля важно по той же причине: гофры поперёк перемещения работают шарнирами, а гофры вдоль него усиливают деталь как раз против того перемещения, которое она должна была допускать.
Остальное делает рисунок складок. Соединитель обычно формуют с полками, которые лежат плоско под хомутом, и с профилированной серединой, которая и двигается; переход между ними это место, где конструкция выигрывается или проигрывается. Плавный, растянутый переход распределяет деформацию, а острый угол собирает её. Там, где деталь должна воспринимать перемещение более чем в одном направлении, один набор складок берёт на себя удлинение, а другой смещение, вместо того чтобы требовать обе работы от одной складки. Ширину и глубину профиля подбирают так, чтобы металл работал ниже предела, за которым начинается накопление повреждений, и это видно уже на первом образце.
Рисунок это решение по оснастке, поэтому его место в разговоре с цехом формовки, а не в каталожном номере, и в запросе описывают движение, а не готовый рисунок. Сайт отраслевого объединения производителей фольги посвящён прокатанной продукции и её поведению в применении.
Как выбирают состояние и толщину для детали, которая должна гнуться многократно?
Две переменные и один компромисс: мягкость для повторного изгиба и жёсткость, чтобы держать форму под хомутом.
Мягкие состояния O, H22 и H24 гнутся дальше до трещины, более твёрдые лучше держат форму, а толщина задаёт, насколько легко деталь гнётся вообще.
Dive deeper
Состояние это первый рычаг. Мягкое состояние, например O, H22 или H24, гнётся далеко до трещины и меньше пружинит, поэтому это естественный выбор для складки, которая будет раскрываться и закрываться в работе. Более твёрдое состояние, например H14, H16 или H18, точнее держит формованный профиль и лучше сопротивляется вмятинам при обращении, но запаса на изгиб у него меньше, и на тугой складке оно трескается раньше.
Толщина это второй рычаг, и торгуется она так же. Более тонкая фольга гнётся меньшим усилием, чего и требует вибрационная вставка, но она же получает вмятины, рвётся у кромки хомута и теряет форму при обращении. Более толстая фольга переживает стройку и держит плоскость фланца, но добавляет жёсткость, которую перемещению приходится преодолевать. Фольга для таких деталей поставляется от 0,005 мм до 0,20 мм, так что выбор действительно открыт, а не навязан сортаментом. Ещё один фактор это состояние кромки: чем чище рез, тем позже начинается трещина, и это часто важнее любой прибавки толщины.
На практике оба параметра выбирают вместе под задачу. Деталь, которая отработает много циклов, хочет самое мягкое состояние, ещё держащее форму, а деталь, поставленная один раз и почти не двигающаяся, может нести более твёрдое состояние ради стойкости при перевозке. Пластичный базовый сплав помогает, например алюминиевая фольга 8079 толщиной 0,15 мм, и цех должен подтвердить состояние, при котором он держит складку без следов на поверхности.
Что нужно фольге на стыке с фланцем и хомутом?
Внимание обычно достаётся складке. Но держат деталь именно зажатая кромка и посадка, где плохое прилегание начинает разрыв.
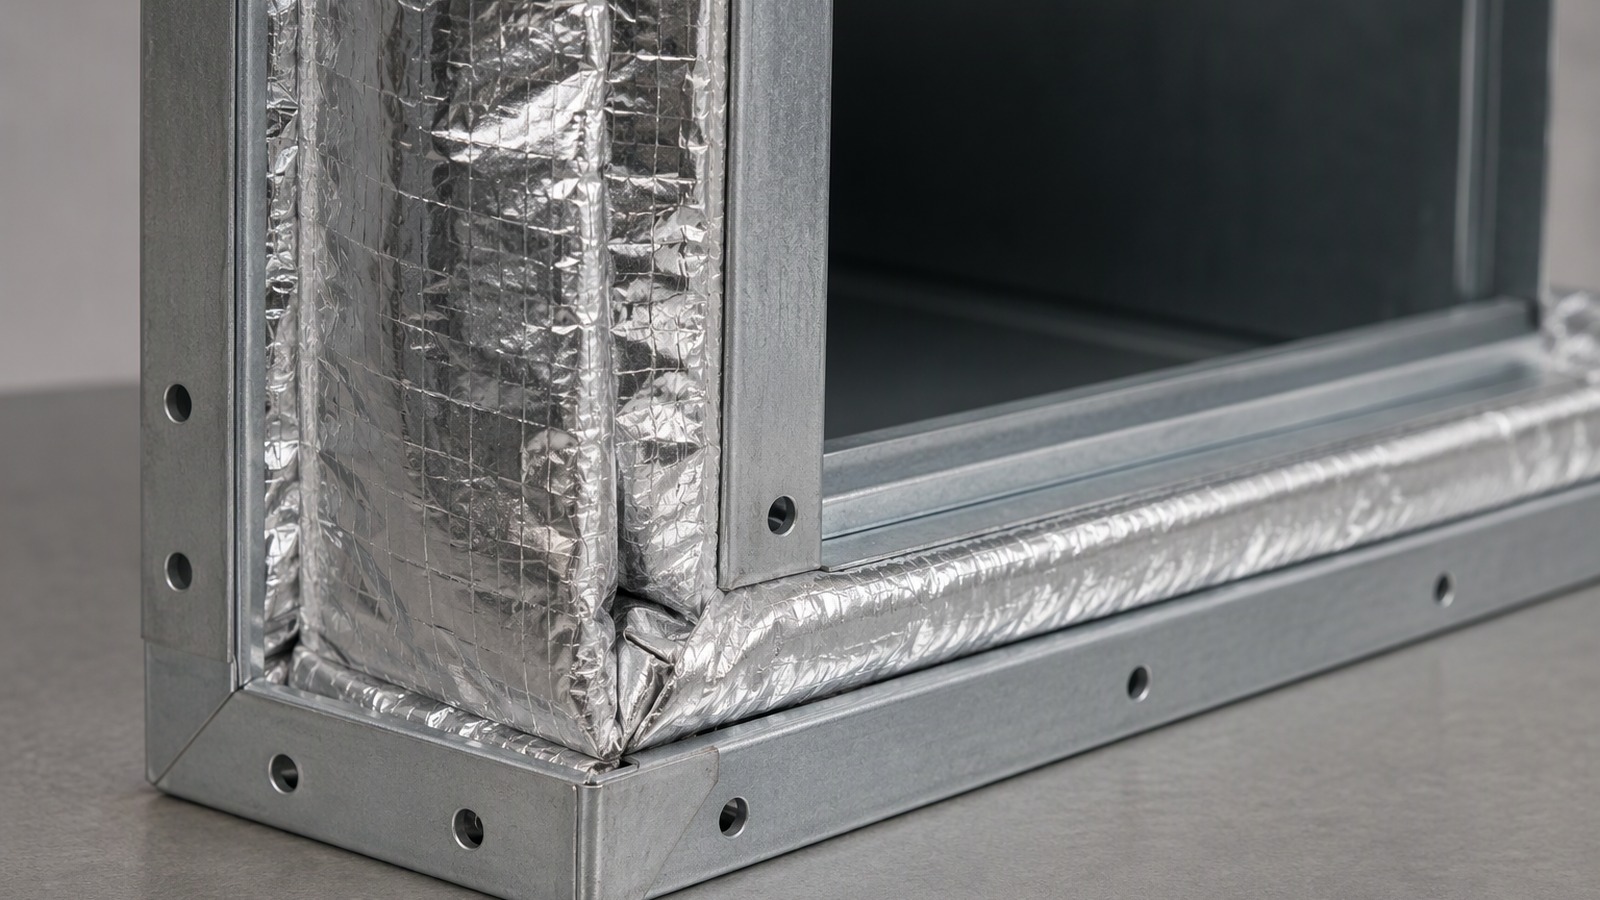
Фольге нужна плоская полка достаточной ширины, чтобы хомут опирался на металл, чистая кромка и ровная толщина, распределяющая натяг по всему периметру.
Dive deeper
Как бы изящна ни была складка, деталь стоит столько, сколько стоит линия, за которую её держат. Зажатая кромка должна лежать плоско на поверхности фланца, с такой плоской полкой, чтобы хомут или лента опирались на металл, а не на начало гофра. Если профиль начинается слишком близко к кромке, хомут сминает первый гребень и открывает трещину ровно там, где деталь нагружена сильнее всего. Поэтому плоская полка это размер, который стоит проставить на чертеже, а не подробность, оставленная наладчику оснастки. Ширину этой полки задают от размера хомута и от того, насколько туго его затягивают при монтаже.
Сама кромка значит не меньше. Кромка после продольной резки с заусенцем или с глубоким следом ножа даёт концентратор, а концентратор на зажатой кромке это начало разрыва. Чистая кромка без заусенцев, обрезанная под прямым углом, позволяет нагрузке хомута распределяться равномерно, а ровная толщина под лентой держит натяг одинаковым по кругу. Разная толщина даёт разный натяг, а разный натяг это путь к проскальзыванию и к разрыву у кромки.
Полезно также понимать, чем этот стык не является. Прокладка герметизирует две поверхности, которые не должны смещаться друг относительно друга, а соединитель это уплотнение, которому двигаться положено, поэтому хомут должен держать, не защемляя складку. Именно поэтому плоскую полку и первый гофр разводят, а поверхность фланца задают плоской. Участок под фланец обычно вырезают из гладкой, хорошо формуемой промышленной и технической фольги.
Почему деталь разрушается по складке, а не по плоскому участку?
Отказы собираются в одном месте, и это всегда одно и то же место: изгиб, который выполняет работу.
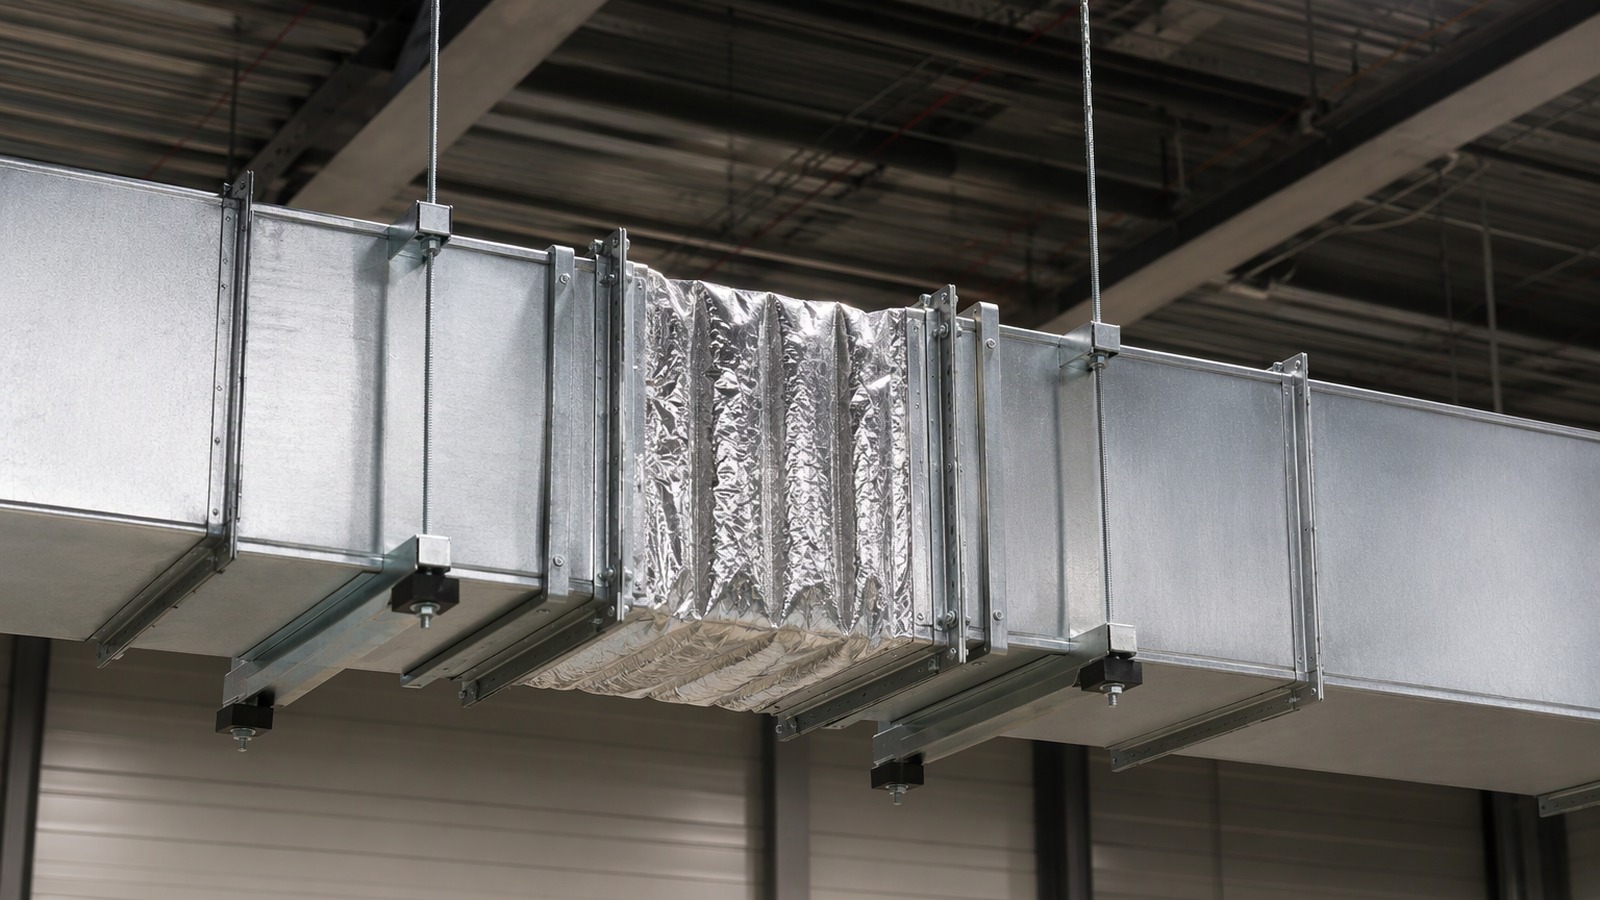
Деформация изгиба сосредоточена на складке, поэтому усталостные трещины начинаются там и идут по линии складки, тогда как плоский участок несёт нагрузку и редко отказывает первым.
Dive deeper
Посмотрите на отказавшую деталь, и трещина почти всегда окажется на линии складки, а не в середине плоского участка. Причина в концентрации деформации. Когда полоса гнётся, наружная поверхность растягивается, внутренняя сжимается, и чем туже изгиб, тем большая часть общего перемещения приходится на очень малую длину металла. На плоском участке между складками почти ничего не гнётся, поэтому деформация там почти не накапливается, и плоский участок обычно выглядит целым даже тогда, когда складка уже потеряла герметичность.
Дальше дело за повторяемостью. Каждое перемещение воздуховода раскрывает и закрывает складку, и наружное волокно каждый раз видит небольшой знакопеременный цикл. Это классический путь к усталостной трещине: она начинается у поверхностного дефекта, следа инструмента, тугого радиуса или кромки хомута и идёт по линии складки, пока сечение не разорвётся. Повреждение при обращении укорачивает тот же путь, как и складка, заранее деформированная при монтаже: она начинает работу с меньшим запасом на перемещение. По этой же причине осмотр после монтажа важнее осмотра перед ним: на месте видно, как деталь встала.
Ответ конструкции всегда один и тот же: смягчить состояние, раскрыть радиус, распределить перемещение по большему числу складок и увести хомуты и обрезанные кромки из зоны наибольшей деформации. Сайт североамериканской алюминиевой ассоциации рассказывает, как металл производят и классифицируют, и это полезный фон при обсуждении состояния. Саму геометрию складки согласуют покупатель и конструктор оснастки, исходя из перемещения, которое деталь должна воспринять.
Как формуют деталь и что это значит для поставки?
Маршрут формовки задаёт оснастку, допуск и то, в каком виде детали приходят на объект.
Рулон режут на ширину, формуют на специальной оснастке, режут на длину и упаковывают плашмя или в рулон, поэтому формат поставки следует за оснасткой, а не наоборот.
Dive deeper
Формованный соединитель начинается с рулона. Рулон режут на нужную ширину, пропускают через валки или через штамп, который даёт гофр или рисунок складок, затем режут на длину и при необходимости удаляют заусенцы и контролируют. Каждый шаг оставляет след в формате поставки: ширина ограничена линией продольной резки, рисунок задан оснасткой, а длина определяется на отрезке. Изменение любого из трёх пунктов заново открывает разговор об оснастке, поэтому образец, согласованный до запуска, экономит и время, и металл.
Для покупателя это имеет практические последствия. Короткая глубокая деталь приходит отдельными штуками, вложенными или сложенными в стопку и обвязанными, и считается поштучно, а не по весу. Длинный неглубокий соединитель может поставляться формованным отрезком или рулоном, который монтажник режет на объекте, и тогда отрезка и качество кромки переходят на монтаж. Рулон для формовки поставляется на шпулях 76 мм или 152 мм шириной от 100 мм до 1500 мм, поэтому ширину детали и ширину рулона согласуют до заказа оснастки, и отход при этом считается заранее.
Полезно и держать этот компонент в своей категории, когда сравнивают варианты. Фольга, намотанная на воздуховод по тепловым причинам, это покрытие, а соединитель это подвижный элемент с конструктивной задачей, и покупают их по-разному, как показывает материал о том, как задать фольгу для изоляции воздуховодов. Более широкая картина того, как производят металл и где его применяют, есть на сайте европейской алюминиевой ассоциации.
Что должно быть в запросе на формованную деталь из фольги?
Цех может оценить только то, что может представить. Несколько строк подробностей превращают вопрос в предложение.
Укажите задачу, размер и материал воздуховода, тип фланца или хомута, воспринимаемое перемещение, ожидаемые состояние и толщину, а также количество и упаковку.
Dive deeper
Запрос, на который цех отвечает без совещания, содержит шесть пунктов. Первое, задача: это вибрационная вставка, тепловой компенсатор, мост через смещение или сочетание всего перечисленного. Второе, воздуховод или оборудование, к которому деталь крепится: размер, форма, материал и тип фланца, на который она зажимается. Третье, перемещение, которое деталь должна воспринять, словами и с указанием направления, потому что деталь, рассчитанная только на удлинение, ведёт себя плохо, когда тот же стык должен ещё и компенсировать смещение. Направление здесь так же важно, как величина: складка, раскрывающаяся в одну сторону, может защемляться в другую.
Затем металл: сплав и ожидаемое состояние, а также диапазон толщин, с которым можно работать, либо открытая просьба о рекомендации. Затем количество и нужный формат поставки. И наконец всё, что ограничивает форму: существующий хомут, короткая плоская полка, чертёж или отказавшая деталь, отправленная как образец, чтобы цех увидел, где пошла трещина.
Ещё две подробности экономят круг вопросов. Скажите, будут ли детали подрезать или подгонять на объекте, потому что от этого зависит обработка кромки и упаковка. И скажите, что несёт трасса: тёплый влажный поток и холодный наружный участок нагружают соединитель по-разному. Минимальный заказ 3 MT на типоразмер, отгрузка из Qingdao, Tianjin или Shanghai, поэтому объединение размеров в одном запросе упрощает коммерческую часть. Неподвижный стык это другая покупка, о ней рассказывает материал про алюминиевую фольгу для промышленных прокладок и уплотнений.
Соединитель покупают под перемещение, которое он должен воспринять, а не под форму, в которой он приходит. Назовите задачу, остальное сложится.