Что делает алюминиевая фольга внутри промышленной прокладки?
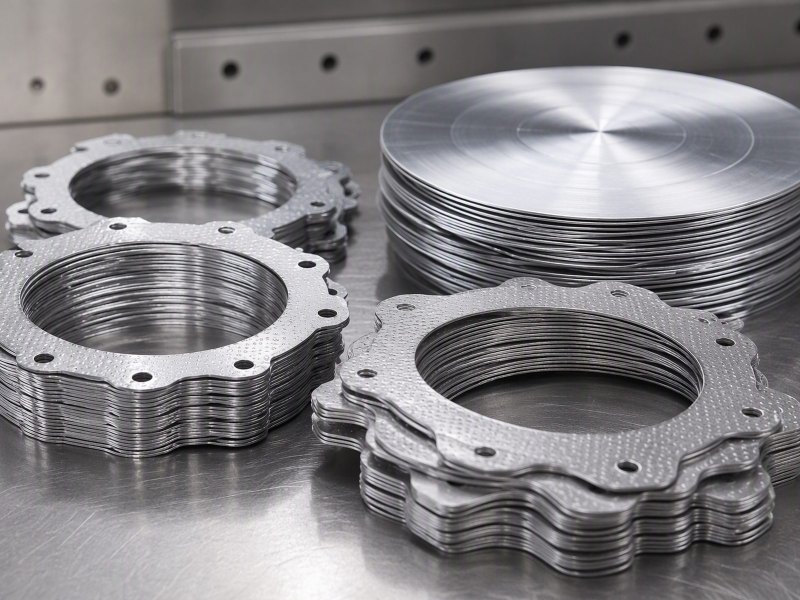
Техническое руководство для изготовителей прокладок, переработчиков уплотнений, инженеров по обслуживанию и закупщиков фольги: что делает слой фольги в слоистой прокладке, какая марка и состояние подходят лепестку и почему решает кромка реза.
Прокладка выходит из строя в стыке, а не в каталоге. Когда слоистая прокладка начинает пропускать после тепловых циклов, покупатель винит фольгу, не успев спросить, зачем она там стоит.
Фольга — это барьер и сжимаемый металлический слой, а не само уплотнение. Она разделяет среды, распределяет нагрузку и не даёт облицовке выдавиться; герметичность обеспечивает эластомер или графит.
Это руководство ведёт деталь от размоточного устройства до поверхности стыка: что делает фольга, почему конструкция вообще делается слоистой, какая марка подходит лепестку, что решает кромка реза и что должен содержать запрос.
Что фольга на самом деле делает внутри прокладки?
Внутри прокладки фольга не является уплотнением. Это барьерный слой и металлический слой, распределяющий нагрузку, и смешение этих двух ролей порождает большинство ошибок в спецификации.
Она перекрывает проникновение через стык, удерживает облицовку на месте и воспринимает часть нагрузки затяжки. Герметичность по-прежнему зависит от того, насколько мягкий слой прилегает к обеим поверхностям.
Dive deeper
Каждый стык должен одновременно решать три задачи: не пропускать среду, заполнять зазор между двумя поверхностями, которые никогда не бывают идеально плоскими, и оставаться замкнутым, пока эти поверхности смещаются под нагрузкой и нагревом. Ни один однородный лист не справляется со всеми тремя одинаково хорошо.
Слоистая прокладка разделяет эту работу намеренно. Мягкая облицовка — то, что действительно прилегает: она смачивает рельеф обеих поверхностей и следует за каждым малым отклонением. Металлический слой за ней перекрывает проникновение вдоль стыка и не даёт мягкому материалу выдавливаться вбок из зазора при затяжке болтов.
Значит, фольга — разделитель и жёсткая основа, но не уплотнение. Там, где чертёж трактует её как уплотняющий элемент, обычно отсутствует облицовка либо от тонкого металлического слоя требуют закрыть стык, который способен закрыть только податливый материал. Алюминиевая фольга — Википедия описывает материал в целом; описанная здесь задача относится к сборке, а не к фольге самой по себе. Опубликованные данные по маркам фольги помогают сравнивать сплавы и состояния, но решает всё равно стык.
Читайте чертёж прокладки, задавая вопрос: какой слой прилегает, какой перекрывает, какой несёт нагрузку. Если от одного слоя ждут двух из этих задач сразу, деталь работает вне своего назначения, и стык покажет это после первых рабочих циклов. Проверьте также путь нагрузки: где он сужается, там растёт напряжение, а где он прерывается, там прерывается и барьер.
Стоит запомнить короткую формулу: облицовка заполняет зазор, фольга его охраняет, а болт только сжимает сборку. Как только роли смешиваются, стык начинает пропускать.
Почему фольга вообще появляется в слоистой или спирально-навитой конструкции?
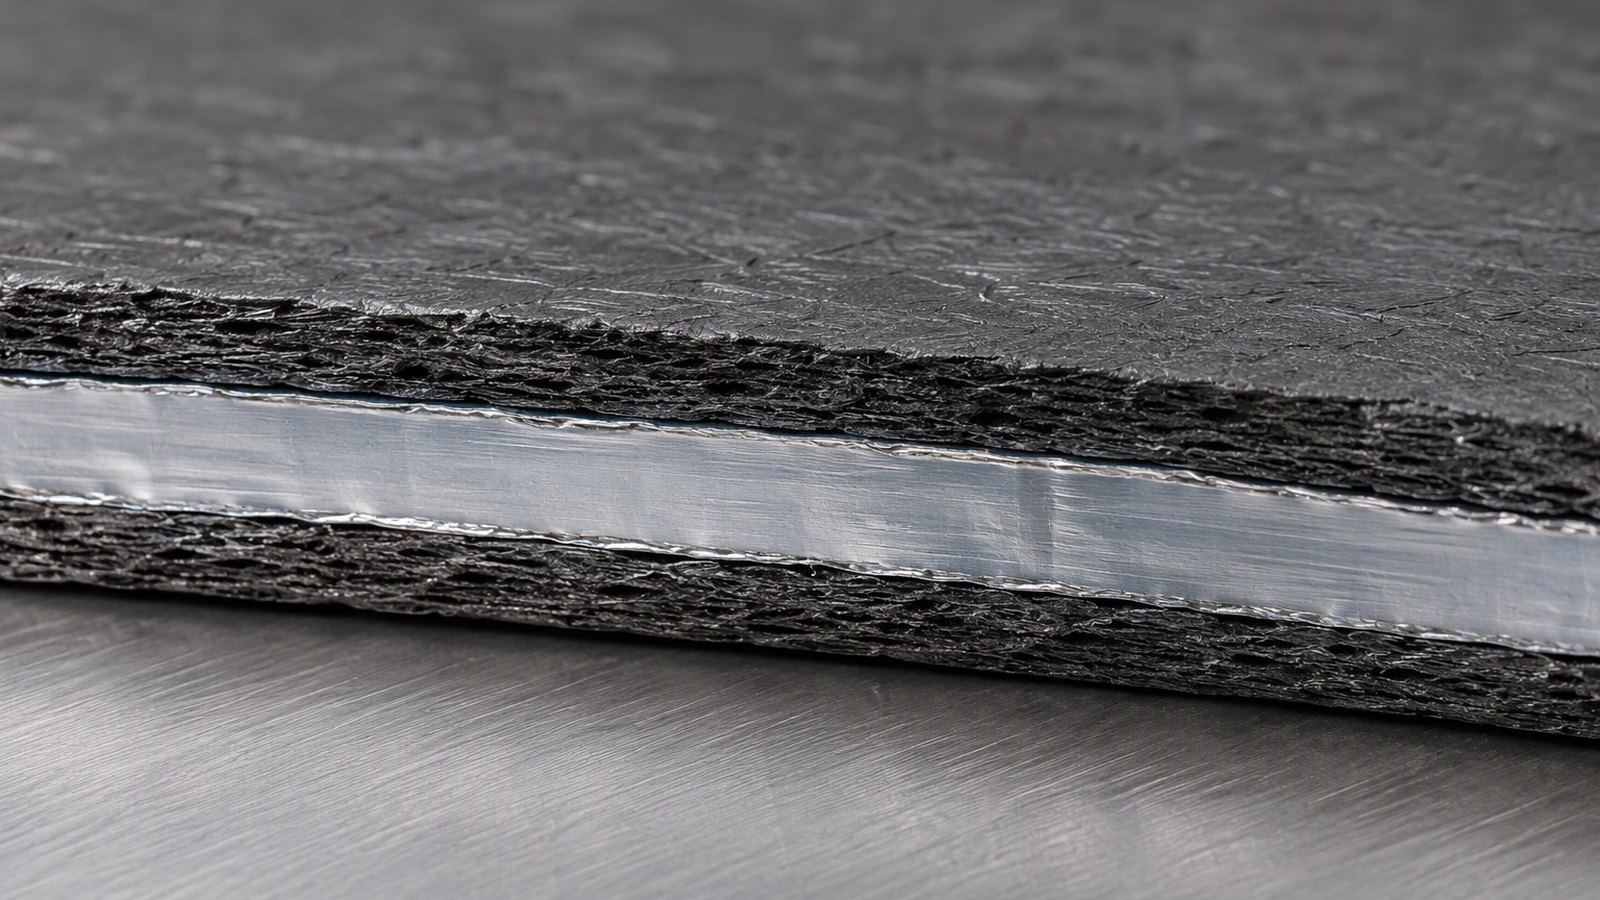
Фольга появляется в слоистом теле потому, что тонкий металлический слой можно навить, гофрировать и обжать, не изготавливая его резанием в готовую форму.
Она даёт телу сжимаемый металлический каркас: возвращается после нагрузки, распределяет напряжение посадки и перекрывает прямой путь через навивку. Герметичность создаёт мягкий наполнитель между слоями.
Dive deeper
Спирально-навитое тело собирают из чередующихся полос, металла и мягкого наполнителя, навитых вместе и закрытых по торцам. Металлическая полоса даёт телу опору, в которую можно упираться; без неё наполнитель выдавился бы из стыка под нагрузкой и оставил зазор, который не закроет ни один болт.
Навивка не прощает небрежности: полоса с заусенцем на кромке ложится неровно, и зазор между витками перестаёт быть равномерным. Поэтому кромку проверяют до навивки, а не после сборки.
Та же логика действует в плоской слоистой прокладке, где слой фольги лежит между двумя мягкими облицовками. Слой задаёт сборке определённую толщину и контролируемую упругость и ограничивает сжатие облицовки, поэтому стык не закрывается раньше, чем мягкий материал потеряет способность возвращаться.
Точёное кольцо должно быть изготовлено в окончательный размер и не может подстроиться под две непараллельные поверхности. Навитое тело может. Каждый слой берёт на себя немного разную долю нагрузки, поэтому местный выступ на одной поверхности не отрывает кольцо от другой. Именно поэтому фольга входит в конструкцию.
Плата за это — сложность: больше слоёв означает больше границ раздела, и каждая граница является возможным путём утечки, если натяжение навивки, ширина наполнителя или замыкающее кольцо выбраны неверно. Поэтому сортамент промышленной и технической фольги подбирают по состоянию и толщине, а не только по марке, и поэтому фольга для рёбер теплообменников, где задача — теплопередача, представляет собой совершенно другую деталь.
Какая марка и какое состояние подходят лепестку прокладки и почему марка с марганцем ведёт себя иначе?
Лепесток пробивают, отгибают и обжимают, поэтому нужна марка, которая гнётся без трещин и сохраняет упругость после формовки.
Технически чистые 1050 и 1100 формуются легко. Марка 3003 с марганцем упрочняется при деформации постепенно, поэтому сопротивляется усталости в отогнутом лепестке.
Dive deeper
Лепесток — это небольшой отогнутый или пробитый язычок, который фиксирует прокладку, удерживает кольцо в канавке или соединяет части стыка. Это самый деформируемый элемент детали и обычно то место, где начинается трещина. Марка, которая чисто формуется, но быстро наклёпывается, даст трещину на втором гибе.
Практический порядок простой: сначала формуют лепесток, потом подбирают состояние, и только затем уточняют толщину под нужную упругость.
Технически чистые марки 1050, 1060 и 1100 мягкие, пластичные и хорошо формуются. Они подходят для лепестка, который формуют один раз и больше не трогают, а также для мягкой металлической поверхности, прижатой к облицовке. Они хорошо проводят и отражают, но тонкий лепесток из чистой марки может получить остаточную деформацию под нагрузкой, на которую его не рассчитывали.
Марка 3003 содержит марганец; 3004 дополнительно содержит магний. Марганец меняет поведение металла при обработке: прочность растёт с деформацией, но плавно, а не скачком. Поэтому лепесток сохраняет полезную упругость после формовки, переносит второй гиб и сопротивляется малым повторяющимся смещениям, которые появляются при нагреве и охлаждении стыка.
Состояние подчиняется той же логике. Отожжённое O — самое формуемое и наименее упругое, а H14, H16, H18, H22 и H24 последовательно повышают прочность и снижают удлинение. Лепесток, который должен держаться в канавке, обычно заказывают в четвертьнагартованном или полунагартованном состоянии. Две марки, опубликованные для этой работы, — алюминиевая фольга 3003 толщиной 0,04 мм и алюминиевая фольга 1050 — закрывают оба замысла.
Почему кромка реза здесь важнее поверхности?
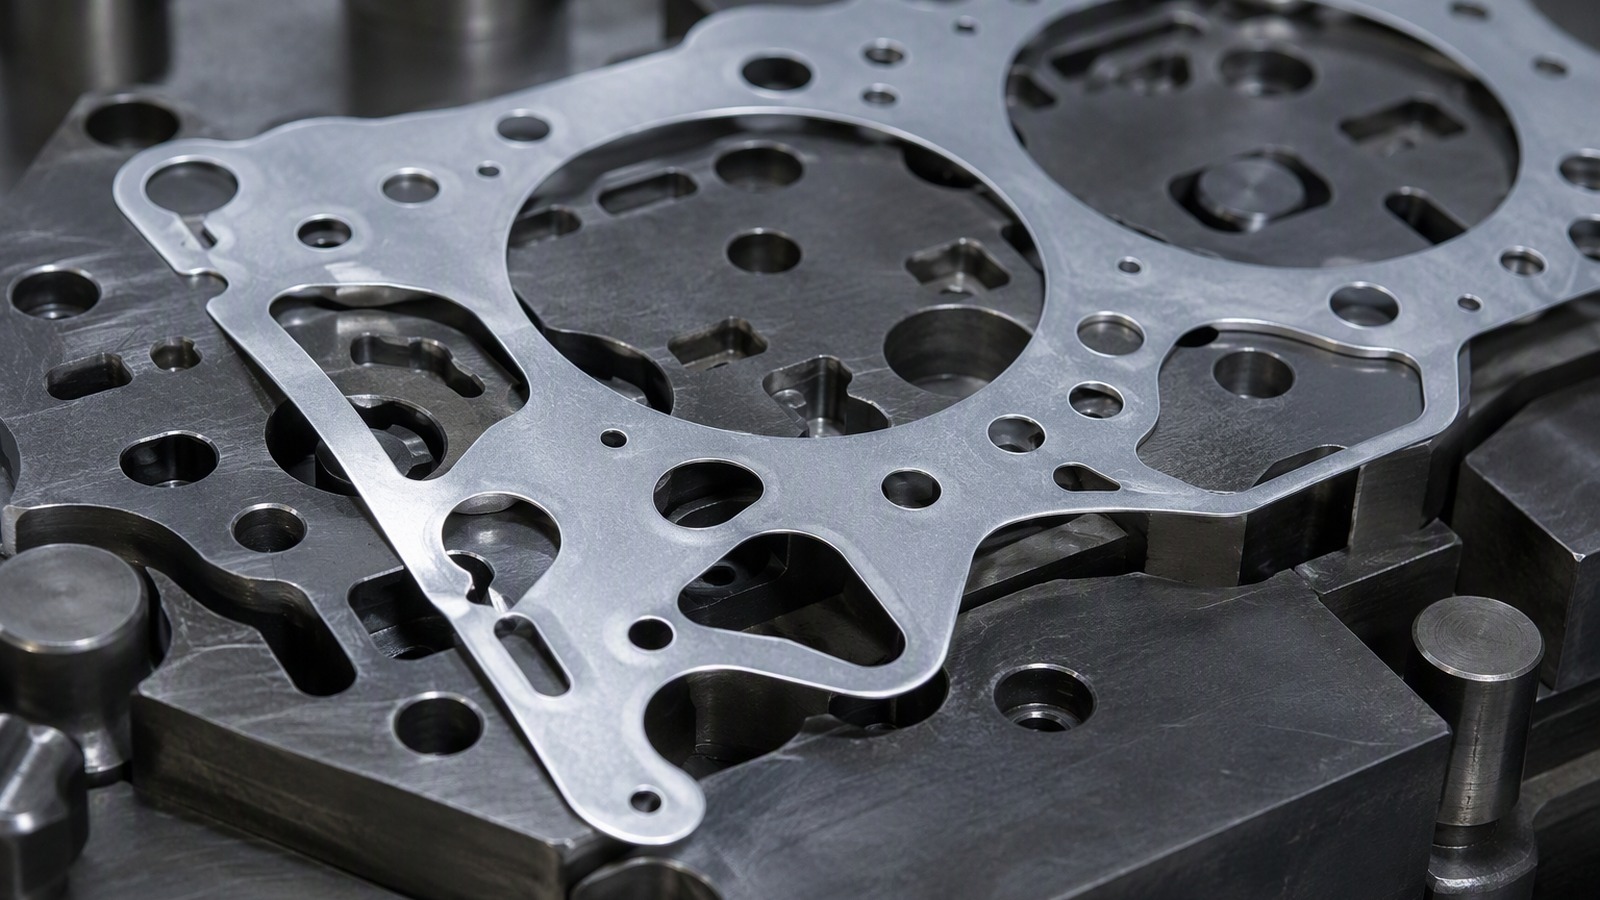
Прокладку оценивают по её краям. Поверхность защищена облицовкой, а кромка реза — это открытый металл, обращённый к среде и к зазору стыка.
Кромка — это место, где металл открыт, где остаётся заусенец и где между слоями может открыться путь утечки. Состояние инструмента решает больше, чем чистота поверхности.
Dive deeper
В работе поверхность фольги закрыта: эластомером, графитом, волокнистой облицовкой или самой ответной поверхностью фланца. Кромка реза не закрыта. Она обращена к среде напрямую, а в слоистой детали — ещё и к зазору между двумя слоями. Любой заусенец или намятый металл на этой кромке становится одновременно капиллярным путём и концентратором напряжения.
Пробивка и продольная резка оставляют разные кромки. Острый пуансон с правильно выставленным зазором даёт чистый срез и малое смятие кромки. Изношенный пуансон рвёт кромку, оставляя заусенец с одной стороны и скруглённую кромку с другой; заусенец не даёт слоям лечь плоско.
Многие утечки, которые приписывают фольге, на деле начинаются на кромке, повреждённой изношенным инструментом, а не в самом металле. Такой дефект виден при небольшом увеличении и обнаруживается до установки, если осмотреть кромку образца, а не середину рулона.
Постоянство ширины тоже важно: полоса, у которой ширина меняется, смещает положение кромки от детали к детали, поэтому лепесток, рассчитанный на канавку, может оказаться частично вне неё. Фольгу поставляют с номинальной толщиной в диапазоне ширины от 100 мм до 1500 мм, и кромка — первое, что встречает инструмент.
Поэтому переработчику следует запрашивать состояние кромки, а не только толщину, и поэтому разница между алюминиевой фольгой и алюминиевым листом — не только вопрос класса толщины. Лист поставляют для обработки резанием, а тонкую полосу — для резки, и рез входит в спецификацию.
Что происходит в стыке под нагрузкой затяжки и после тепловых циклов?
Под нагрузкой затяжки стык закрывается, облицовка прилегает, а слой фольги оказывается сжат между двумя более жёсткими телами. Что будет дальше, зависит от того, как релаксирует сборка.
Облицовка воспринимает напряжение посадки, а фольга его распределяет. После тепловых циклов слой смещается вместе с фланцами, пока облицовка ползёт, поэтому сборка должна сохранять упругость.
Dive deeper
По мере затяжки облицовка сжимается первой, так как она самый мягкий элемент. Затем нагрузка переходит в металлический слой, который намного жёстче, поэтому небольшой дополнительный оборот болта резко поднимает напряжение внутри фольги. Деталь, спроектированная без учёта этого, теряет устойчивость слоя раньше, чем стык станет плотным.
Разборка после работы не менее важна, чем расчёт перед ней: следы смещения читаются на детали, а не на бумаге, и показывают, работал ли слой в своих пределах.
Металл расширяется сильнее мягкой облицовки, а во многих сборках и сильнее фланцев, поэтому слой растёт против стыка, который не может за ним следовать. Охлаждение разворачивает процесс. Каждый цикл оставляет в облицовке немного остаточной деформации, и нагрузка затяжки падает, поэтому слой должен продолжать прижимать облицовку к обеим поверхностям.
Лепесток или отогнутый фиксирующий язычок записывает историю стыка. Если он блестящий и отполированный, деталь смещалась. Если он треснул на гибе, слой работал против слишком жёсткого стыка. Чтение лепестка после разборки говорит больше, чем чтение чертежа. Опубликованные данные по деформируемым изделиям публикует общие материалы по деформируемым изделиям, которые здесь помогают, хотя поведение стыка всегда зависит от конкретной сборки.
Отсюда практический вывод: фольгу следует выбирать под то смещение, которое она увидит, а не под нагрузку, которую она встречает при сборке. Более жёсткое состояние лучше держит предварительную нагрузку, но хуже следует за смещением; более мягкое следует за смещением, но раньше релаксирует. Этот компромисс и есть суть спецификации прокладки.
Почему герметичность создаёт облицовка из эластомера или графита, а фольга только разделяет?
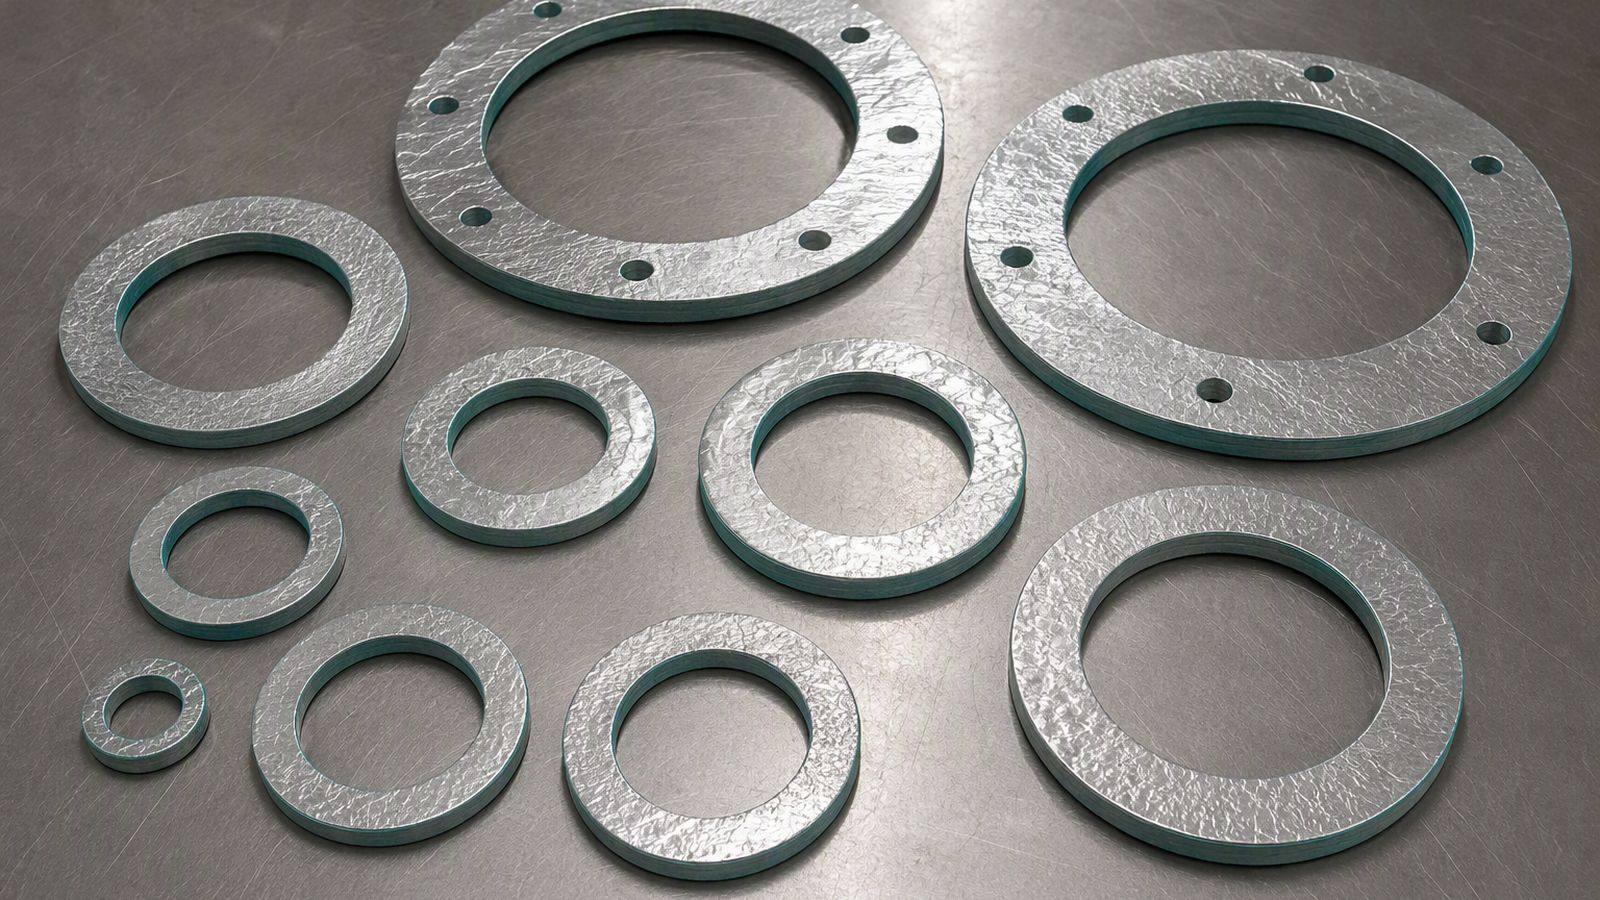
Герметичность — это задача контакта. Закрыть стык может только материал, который деформируется в рельеф обеих поверхностей, а металлический слой для этого слишком жёсток.
Облицовка деформируется и заполняет микрозазоры, фольга этого не может. Фольга останавливает среду, идущую вдоль стыка, и удерживает облицовку на месте.
Dive deeper
Поверхность фланца плоская только на чертеже. В действительности на ней есть следы инструмента, небольшая волнистость и часто неглубокий след обработки по спирали. Уплотнение должно заполнить эти неровности. Эластомер делает это, текучий под умеренной нагрузкой; графит — сдвигаясь между собственными слоями.
Заменять облицовку более тонким слоем ради жёсткости нельзя: так функция герметичности переходит к металлу, который её не выполняет. Обратное тоже верно: слишком толстая облицовка на тонком слое теряет равномерность при затяжке и смещается. Правильный порядок — сначала облицовка, затем металлический слой под неё.
Поэтому фольга выполняет именно разделяющую работу. Она перекрывает путь, по которому среда шла бы между слоями, и не даёт мягкой облицовке выдавиться в проход или наружу из стыка. В спирально-навитом теле полоса также образует стенки камер, удерживающих наполнитель, поэтому наполнитель не может мигрировать.
Когда две задачи разделены правильно, каждый материал работает в пределах своей прочности. С облицовки не требуют нести всю нагрузку затяжки, а с фольги — прилегать. Когда их смешивают, конструктор может утонить облицовку ради жёсткости, и стык начинает пропускать на первом же тепловом цикле, потому что заполнять рельеф больше нечем.
Поэтому толщину облицовки и толщину фольги выбирают вместе. Тонкая облицовка на жёстком слое не имеет куда течь; толстая облицовка на тонком слое может быть выдавлена. Сочетание, а не отдельный слой, является проектным решением, и именно его должен описывать запрос.
Почему прокладка только из фольги пропускает там, где слоистая держит?
У прокладки только из фольги нет податливого элемента. Она рассчитывает на то, что две металлические поверхности сойдутся достаточно близко, а это другой и куда менее снисходительный механизм.
Без облицовки нечем заполнить рельеф поверхности, поэтому стык держится только на плоскостности и нагрузке. На притёртой поверхности он стоит, на обработанной резанием пропускает.
Dive deeper
Без облицовки стык становится металлом по металлу. Две поверхности касаются только в верхних точках, а пространство между этими точками образует непрерывный канал изнутри стыка наружу. Нагрузка затяжки сминает часть выступов, но закрыть весь канал не может, а там, где поверхности непараллельны, не закрывает ничего.
Разница между двумя случаями не в марке металла, а в мягком слое, который заполняет канал и держит герметичность. Любая утечка на прокладке из одной фольги прослеживается к поверхности стыка, а не к составу сплава.
Слоистая прокладка закрывает тот же стык потому, что мягкий слой заполняет канал. Металлическому слою вовсе не нужно касаться фланца; достаточно лежать за облицовкой и не давать среде найти путь вдоль стыка. Поэтому слоистая деталь держит там, где простое кольцо из фольги пропускало бы.
Есть случаи, когда деталь только из фольги уместна: стык между двумя хорошо притёртыми поверхностями, непритязательная крышка, шайба, которая одновременно служит барьером. Ошибка — взять деталь, работающую в таких условиях, и поставить её на обработанный фланец в циклической работе.
Случай теплообменника показывает обратную ошибку. Там фольгу выбирают под тепловую задачу и формуют в рёбра, как описано в руководстве по фольге для рёбер, и никто не ждёт от ребра герметичности. Фольгу для прокладок выбирают под закрытие стыка и под поведение на кромке реза — другая задача, даже если марка та же.
Что должен содержать запрос?
Запрос, в котором указаны только марка и толщина, даст предложение, которое ни к чему не подходит. Деталь, стык и обращение с материалом меняют ответ.
Укажите марку, состояние, толщину, ширину, рулон, состояние кромки, количество на размер и порт назначения. Добавьте тип стыка, материал облицовки и способ формовки детали.
Dive deeper
Начните с детали: плоское кольцо, спирально-навитая полоса, отогнутый лепесток, шайба или слоистая облицовка? У каждой свой маршрут формовки, и маршрут определяет состояние. Лепестку, который пробивают и затем гнут, нужно большее удлинение, чем кольцу, которое только пробивают.
Один точный запрос экономит длинную переписку: каждый недостающий пункт превращается в допущение, которое может не подойти к стыку. Пункты, которые меняют формовку, упаковку или перевозку, указывают всегда.
Затем стык: два соединяемых материала, среда, статическая или циклическая работа и способ фиксации детали. Среда определяет, нужна ли фольге защита или ламинат; место установки определяет геометрию лепестка. Укажите материал облицовки и её толщину, поскольку толщину фольги выбирают именно под неё.
Затем поставка: марка и состояние в общепринятых обозначениях, толщина в миллиметрах, ширина в миллиметрах, диаметр рулона, состояние кромки, количество на размер и порт. Действует минимальная партия 3 MT на размер, используются порты Циндао, Тяньцзинь и Шанхай.
И наконец, скажите, чего деталь делать не должна. Формулировка «нет утечки после тепловых циклов, нет трещин на лепестке, нет отрыва облицовки» говорит больше, чем перечень свойств, потому что называет отказ, который пытается исключить конструкция. Отраслевые заметки о фольге и подобные отраслевые объединения публикуют общие материалы, которые помогают в этом разговоре; конкретный ответ всё равно даёт стык.
Фольга разделяет, распределяет нагрузку и держит форму, облицовка обеспечивает герметичность. Задавайте обе как одну сборку и проверяйте кромку реза раньше поверхности.