¿Cómo se usa la lámina de aluminio en bolsas y sobres flexibles?
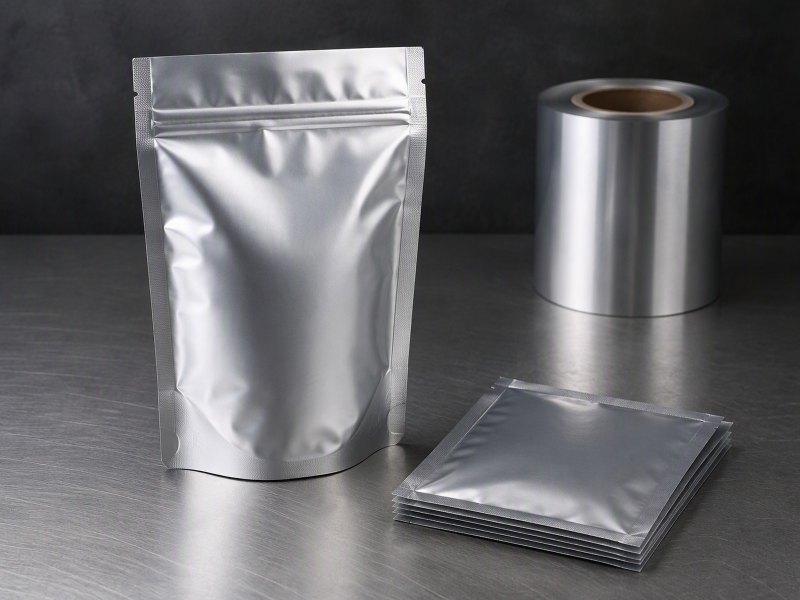
La lámina de aluminio nunca va desnuda en una bolsa o sobre; trabaja dentro de un laminado entre el film impreso exterior y el sellante interior. Esta guía cubre su función de barrera, los calibres típicos y qué debe indicar el comprador.
¿Cómo se usa la lámina de aluminio en bolsas y sobres flexibles?
Las bolsas fallan cuando la capa de aluminio se define al final. El comprador que no describe bien el laminado acaba con envases que se arrugan, gotean o bloquean lo que no deben.
Siempre forma parte de un laminado. La estructura suele ser un film impreso exterior, un núcleo fino de lámina de aluminio y una capa sellante interior, unidos con adhesivo. La lámina bloquea luz, humedad y gases; el sellante cierra el envase.
Ingenieros, convertidores y compradores leen la misma estructura de forma distinta, así que las secciones siguientes siguen la capa de aluminio desde el rollo hasta el sobre acabado.
¿Por qué la lámina de aluminio siempre va laminada y no desnuda en una bolsa?
La lámina desnuda se rompe en el primer pliegue y no sella por sí sola. Una bolsa necesita resistencia, superficie imprimible y sellado, así que una sola banda no puede con todo.
Porque ninguna banda única imprime, protege y sella a la vez. La lámina es frágil por sí sola y no tiene superficie termosellable, así que se une en un laminado donde cada capa cumple una función.
Dive deeper
La razón de construir la bolsa como un laminado multicapa y no con una sola hoja tiene que ver con la física. La lámina de aluminio en los calibres usados en envase flexible es una membrana metálica muy fina. Cuando el metal se lamina hasta unas pocas milésimas de milímetro se pliega y se arruga con facilidad, y pueden abrirse defectos pequeños donde se manipula con brusquedad. Una banda de aluminio desnuda tampoco tendría superficie imprimible ni capa termosellable, así que no podría llevar marca ni cerrarse en bolsa.
Los convertidores lo resuelven uniendo la lámina en un sándwich. El film exterior lleva el diseño impreso y protege la lámina de la abrasión; el núcleo de aluminio actúa como barrera funcional; la capa sellante interior aporta el sellado que cierra el envase. La laminación con adhesivo mantiene juntas las capas y la estructura plana en la línea de llenado. Quien busque un punto de partida fiable puede revisar la gama de lámina de aluminio para envase, disponible en varios calibres y temples.
También hay un argumento de manipulación. Un laminado pasa por una máquina de formado, llenado y sellado a gran velocidad, y una banda de aluminio de una sola capa no soportaría la tensión, el collarín de formado ni las mordazas de sellado. El laminado reparte esa carga mecánica entre capas para que el envase llegue intacto desde la bobina hasta el sobre acabado. Para el contexto de cómo se comporta el material como hoja metálica fina, la página de referencia sobre el aluminio en lámina es un buen punto de partida.
¿Qué hace la capa de aluminio que no pueden hacer el film impreso exterior ni el sellante interior?
Cada capa responde a una amenaza distinta: luz, humedad, grasa, gases y agresiones mecánicas. La lámina es la que frena lo que los polímeros dejan pasar con el tiempo.
La lámina bloquea luz, humedad y gases y aporta pliegue estable. El film exterior solo imprime y protege; el sellante solo suelda. Ninguna capa polimérica ofrece la misma barrera por unidad de espesor.
Dive deeper
Piense en el laminado como una división del trabajo. El film impreso exterior se elige por calidad de impresión, brillo y resistencia al roce; es la cara que ve el consumidor. La capa sellante interior se elige por su comportamiento de sellado y su compatibilidad con el producto; es la superficie que toca el alimento, el polvo o el líquido. La capa de aluminio se sitúa entre ambas y hace el trabajo funcional que ningún polímero logra por sí solo.
Primero, la lámina es una barrera a la luz. Muchos productos se degradan cuando la luz los alcanza, y una capa metálica opaca elimina esa exposición. Segundo, es una barrera fuerte a la humedad y a los gases, motivo por el que aparece en envases que deben proteger contenidos sensibles. Tercero, el metal da al laminado un pliegue estable: mantiene la marca en lugar de recuperar la forma, y eso es lo que permite que un sobre plegado quede cerrado. Un rollo como la lámina de aluminio 8079 de 0,009 mm puede suministrarse en temples O, H14 o H18 justo para este tipo de conversión fina.
Nada de esto significa que la lámina deba ser lo más gruesa posible. Un calibre mayor añade coste y rigidez sin mejorar automáticamente la barrera, porque también influyen las capas poliméricas, el peso del adhesivo y la construcción total del laminado. Por eso las orientaciones sectoriales de la asociación de la industria de la lámina de aluminio insisten en que el rendimiento se evalúa dentro de una estructura acabada y no como hoja aislada.
¿Qué calibre de lámina de aluminio conviene para cada tamaño de bolsa o sobre?
Los sobres pequeños y las bolsas grandes de pie tiran de la lámina de forma muy distinta. El calibre debe encajar con el envase, el peso de llenado y el maltrato que sufrirá.
Los sobres pequeños suelen usar los calibres más finos, mientras que las bolsas grandes pueden pedir lámina más gruesa. El calibre exacto se acuerda con el convertidor según tamaño, barrera y manipulación.
Dive deeper
El calibre es un compromiso práctico entre barrera, rigidez, coste y comportamiento en máquina. Para un sobre monodosis pequeño, una lámina muy fina suele bastar porque el envase es corto y rara vez se manipula con brusquedad. Para una bolsa de pie mayor o un envase que viajará por distribución, puede pedirse una lámina más gruesa para que el laminado conserve la forma y resista el agrietamiento por flexión.
En términos generales, la lámina para conversión se suministra en una ventana de espesor de 0,005 mm hasta 0,20 mm, con los calibres más finos para sobres ligeros y los más gruesos para bolsas estructuradas. El ancho puede especificarse de 100 mm a 1500 mm, y los rollos suelen enrollarse en un núcleo de 76 mm o 152 mm. Como la elección correcta depende del laminado completo, del formato y de la línea de llenado, el calibre final se acuerda con el convertidor en lugar de fijarse con un solo número.
También ayuda pensar en las capas que rodean la lámina. Un sellante más grueso o un film exterior más rígido pueden asumir buena parte del esfuerzo mecánico, dejando que una lámina más fina haga el trabajo de barrera. Quien quiera comparar formatos puede explorar la gama de lámina para envase y contenedor y afinarla después con su convertidor. Los resúmenes sectoriales, como el material difundido por European Aluminium, describen cómo se agrupan los grados de lámina para uso en envase.
¿Cómo interactúa la capa de aluminio con la etapa de impresión?
La impresión suele hacerse en el film exterior, no en la lámina. Aun así, la lámina condiciona cómo se lee el arte porque cambia la opacidad, el brillo y la superficie del diseño.
En la mayoría de estructuras el arte se imprime en el film exterior y la lámina se une por detrás. Cuando se imprime la lámina directamente, necesita una imprimación para que la tinta fije al metal.
Dive deeper
La mayoría de las bolsas flexibles se imprimen en superficie o en inverso sobre el film polimérico exterior. La capa de aluminio se une por debajo y nunca ve la tinta. Desde el punto de vista del comprador, esto significa que la especificación de impresión y la de la lámina son documentos separados, y el convertidor decide cómo se combinan.
Cuando la lámina se imprime directamente, algo que ocurre en algunos envoltorios y etiquetas, la superficie metálica debe prepararse antes. Se aplica una imprimación o un barniz para que la tinta fije al aluminio y aguante durante la conversión y el uso. Sin esa preparación, la adherencia de la tinta se vuelve impredecible. El artículo sobre qué hace el barnizado sobre la lámina explica cuándo conviene especificar este paso extra.
La lámina también cambia el aspecto del envase aunque no se imprima. Una lámina fina tras un film traslúcido da un brillo metálico; un film exterior mate sobre aluminio produce una superficie suave y premium. El registro de impresión, el brillo y la elección del fondo blanco interactúan con la lámina, así que el arte suele aprobarse sobre una muestra de laminado y no sobre un film liso. Los convertidores que comparan una capa metálica con una alternativa polimérica parten a menudo de una comparación como lámina frente a film de PP para tapas.
Para el contexto general de cómo se usa el metal en distintos sectores, merece la pena ver los recursos que publica la asociación del aluminio de EE. UU..
¿Cómo se comporta la banda de aluminio en el nip de laminación?
El nip de laminación es donde nace el laminado. La tensión, el peso del adhesivo y la presión de los rodillos deciden si la lámina queda plana o se arruga y atrapa aire.
La lámina pasa por el nip con tensión controlada mientras el adhesivo la une a las capas vecinas. Una tensión uniforme y rodillos limpios mantienen la banda plana y sin arrugas.
Dive deeper
La laminación es el paso que convierte bandas separadas en una sola estructura. La lámina se desenrolla, pasa por una aplicación de adhesivo o por un nip caliente según el proceso, y se prensa contra el film al que se unirá. El objetivo es una línea de unión plana y uniforme, sin aire atrapado ni arrugas, porque un pliegue en la lámina es un punto débil que después puede abrirse en un defecto.
Tensión y control de arrugas
La tensión de banda es la palanca más importante. Si la lámina se estira más que el film que la acompaña, el laminado acabado se curva; si va floja, se pliega en el nip. Los convertidores vigilan la tensión en cada desenrollador y ajustan según cambia el diámetro del rollo. El estado de los rodillos también importa, porque un rodillo rayado o sucio imprime sus defectos en la línea de unión.
Adhesivo y línea de unión
El peso del adhesivo y su curado influyen en cómo se siente el laminado y cómo resiste la flexión. Muy poco adhesivo deja zonas sin unir; demasiado puede rigidizar el envase y alargar el curado. La combinación precisa depende del laminado completo y se acuerda con el convertidor, porque lámina, film, adhesivo e impresión interactúan.
Por qué los pliegues se vuelven defectos
Cuando un laminado se flexiona, el esfuerzo se concentra en pliegues y dobleces. La lámina fina, al ser la capa menos dúctil, es donde aparecen primero los defectos pequeños. Un buen control de tensión y una construcción sensata mantienen bajo ese riesgo, y por eso la calidad de laminación se revisa en la bobina acabada y no se juzga solo por el rollo de lámina.
¿Cómo influye la capa de aluminio en la etapa de sellado?
El sellado lo hace la capa interior, no la lámina, pero la lámina decide cuánto calor llega a esa capa y cómo se enfría la unión.
El termosellado funde el sellante interior; la lámina conduce el calor deprisa y lo reparte por la zona de sellado. Por eso los ajustes se afinan para el laminado y no solo para la lámina.
Dive deeper
El sellado es un proceso térmico. Las mordazas prensan las dos caras de la bolsa y las calientan hasta que el sellante interior se funde y se une. La lámina queda justo detrás de ese sellante y, como el metal conduce el calor mucho mejor que el polímero, reparte la temperatura de la mordaza hacia los lados y ayuda a que la unión se forme de manera uniforme en todo el ancho.
Esa conductividad tiene dos caras. Puede acelerar el sellado, pero también llevar calor más adentro del envase, algo que importa cuando el contenido es sensible al calor. La presión, el tiempo de permanencia y la temperatura de mordaza se fijan por tanto para el laminado completo y se confirman en la línea de llenado, con los parámetros exactos dependiendo de la estructura y acordados con el convertidor.
La lámina también afecta el comportamiento al despegado. En un sellado pelable, el fallo se diseña para ocurrir de forma controlada en la interfaz de sellado; la rigidez y el pliegue estable de la capa metálica cambian cómo se abre el envase. En un sellado permanente, la lámina simplemente sostiene la unión. En ambos casos, la ventana de sellado se mide en bolsas acabadas y no se predice a partir de una sola capa.
La manipulación posterior al sellado también cuenta. Un sellado aún caliente está blando y el esfuerzo mecánico en ese momento puede deformarlo. Dejar que el envase se enfríe antes de apilarlo o cargarlo mantiene la unión intacta y evita que la lámina tire de una costura blanda.
¿Qué debe indicar el comprador al pedir lámina para convertir bolsas?
Un pedido que solo nombra un espesor invita a un desajuste. El convertidor necesita aleación, temple, calibre, ancho, núcleo y embalaje antes de cotizar con confianza.
Indique aleación, temple, espesor, ancho, núcleo y embalaje, además del laminado previsto. Confirme el pedido mínimo y el puerto, y deje que el convertidor confirme la estructura final.
Dive deeper
Una consulta clara permite al proveedor ajustar el rollo al trabajo. El conjunto mínimo cubre el grado del metal, su estado mecánico, las dimensiones y la forma en que el rollo se enrolla y se embala. Todo lo que se omite se convierte en una suposición, y ahí empiezan los errores costosos.
La lista de especificación
La aleación debe nombrarse entre los grados de envase como 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 o 8079. El temple debe indicarse entre O, H14, H16, H18, H22 o H24. El espesor se da en milímetros dentro de la ventana de 0,005 a 0,20 mm, y el ancho entre 100 mm y 1500 mm. El núcleo suele ser de 76 mm o 152 mm. El embalaje se especifica como ojo al cielo u ojo a la pared sobre palé de madera con envoltura barrera a la humedad.
Detalles comerciales
La cantidad mínima de pedido suele ser de 3 MT por tamaño, lo que significa que un cambio de calibre o de ancho se trata como una línea aparte. El puerto de embarque puede ser Qingdao, Tianjin o Shanghái. El comprador también debería describir el laminado previsto y el método de llenado, porque orientan al convertidor hacia un grado de lámina sensato.
Qué dejar al convertidor
La estructura final, el sistema de adhesivo y la ventana de sellado se acuerdan con el convertidor. Cifras como el rendimiento de barrera y la resistencia del sellado dependen del laminado completo, así que se confirman sobre muestras y no se prometen solo con los datos de la lámina.
¿Cómo influyen la aleación y el temple en el rendimiento de la bolsa?
La lámina blanda se pliega; la más dura recupera la forma. La aleación fija la resistencia y el temple fija la rigidez, y juntos deciden cómo se comporta una banda fina.
La aleación fija resistencia y conformabilidad; el temple fija rigidez y pliegue estable. Los grados de envase en temples de blando a cuarto duro permiten al convertidor ajustar el laminado.
Dive deeper
Aleación y temple son los dos mandos que el comprador puede girar en la parte metálica del laminado. La familia de aleación fija la resistencia base y cómo el metal se lamina y conforma. El temple describe cuánto se ha endurecido por deformación, desde los grados blandos recocidos hasta los temples más duros.
En el trabajo de envase los grados habituales incluyen la familia de aluminio puro como 1050 y 1060, el muy usado 1100, el específico para lámina 1235, y los grados con manganeso y hierro como 3003, 3004, 8011, 8021 y 8079. Cada uno se suministra en temples tomados de O, H14, H16, H18, H22 y H24. Un temple más blando se pliega y se arruga con facilidad, lo que conviene a sobres que necesitan pliegue estable; un temple más duro resiste la deformación, lo que conviene a estructuras que deben quedar planas.
La elección nunca se hace de forma aislada. La lámina debe trabajar con el film exterior, el sellante, el adhesivo y la línea de conversión, así que la aleación y el temple que sirven a una bolsa pueden no servir a otra del mismo tamaño. El comprador debería describir el envase, el peso de llenado y la manipulación prevista, y dejar que el convertidor confirme la combinación.
Por qué los calibres finos necesitan el temple adecuado
En el extremo más fino del rango, el temple importa más porque hay menos metal para soportar la carga. Un temple bien elegido mantiene la banda plana en impresión, laminación y sellado, mientras que un ajuste pobre se traduce en arrugas o daños de manipulación. La combinación exacta se acuerda con el convertidor contra la estructura acabada.
La lámina es la capa media discreta que hace que una bolsa proteja lo que contiene. Especifíquela dentro del laminado completo y deje que el convertidor confirme la construcción.