Какая фольга нужна для горячего тиснения и этикеток?
Фольга для тиснения и обычная алюминиевая фольга, которую ламинирует переработчик, — разные продукты с разной логикой закупки. Здесь о слоях, о процессе переноса, о причинах рваного края и о том, что указать в запросе.
Закупщик говорит «алюминиевая фольга», печатник говорит «фольга», и речь идёт о разном: спецификация расплывается, а тиснёная этикетка не проходит на машине.
Фольга для тиснения — это плёнка с покрытием, а не голый металл: носитель, разделительный слой, металлизированный слой и клей переносятся под действием тепла и давления. Обычная алюминиевая фольга — металлическое полотно, которое переработчик ламинирует или лакирует. Это разные спецификации.
Путаница стоит денег в обе стороны: от ламинирующего рулона ждут поведения фольги для тиснения или платят за тиснение там, где достаточно ламинированного полотна. Восемь вопросов ниже разводят эти две задачи.
Что такое фольга для горячего тиснения и зачем она нужна в этикетке?
Фольга для тиснения — расходный материал печатной машины, и это плёнка с покрытием, а не лист металла; отсюда и начинается большинство ошибок в спецификации.
Это тонкая плёнка-носитель с разделительным слоем, затем металлизированным или пигментным слоем, затем клеевым слоем. Тепло и давление освобождают участок покрытия и переносят его на материал, а носитель уходит вместе с полотном.
Dive deeper
Слои уложены в строгом порядке. Носитель — тонкая полимерная плёнка, чаще полиэфирная, достаточно прочная, чтобы пройти через нагретую машину без вытягивания. Поверх него лежит разделительный слой, восковое покрытие, которое определяет, насколько чисто отпускает всё, что выше. Затем идёт декоративный слой: либо алюминиевая плёнка, напылённая в вакууме и куда более тонкая, чем любая фольга, которую ламинирует переработчик, либо пигментное покрытие для цвета и эффектов. Каждый слой проверяют отдельно, а не по внешнему виду рулона. Последним идёт клей — слой, который действительно соединяется с бумагой, картоном или плёнкой. Справка о самом металле есть в материале Aluminium foil - Wikipedia.
Прочитайте порядок в обратную сторону, и появится коммерческая логика. Покупатель приобретает не алюминий по весу, а управляемый акт отрыва, повторяемый по всей ширине полотна на скорости машины и с заданной границей. Два рулона могут нести близкое количество металла и вести себя совершенно по-разному, потому что основную работу выполняют носитель, разделительный слой и клей.
Рулоны приходят нарезанными под ширину машины, на гильзах под вал размотки, со стыками, которые должны выдерживать натяжение. Покрытие чувствительно к теплу и давлению, поэтому рулон, лежавший на боку под нагрузкой, может сплющиться и тиснить неравномерно. Это точный продукт с покрытием, а не металлическая катушка. Номер партии и дата приёмки на рулоне помогают позже понять, почему отрыв повёл себя иначе.
Чем фольга для тиснения отличается от обычной алюминиевой фольги, которую ламинирует переработчик?
На готовой этикетке обе выглядят металлическими, но одна остаётся металлическим полотном, а другая плёнкой с покрытием, поэтому и логика закупки совершенно иная.
Обычная алюминиевая фольга — катаный металл, поставляемый по сплаву, нагартовке, толщине и ширине; переработчик её ламинирует, лакирует или запечатывает. Фольга для тиснения — носитель с покрытием, который отдаёт тонкий декоративный слой при тиснении. Первую перерабатывают, вторую расходуют на машине.
Dive deeper
Обычная фольга — катаный металл, её покупают по сплаву, нагартовке, размеру и поверхности. Переработчик может указать 1050, 1060, 1100, 1235, 8011, 8079 или более твёрдые 3003 и 3004, в нагартовке от O и H14 до H16, H18, H22 и H24, толщиной 0,005-0,20 мм и шириной 100-1500 мм на гильзах 76 мм или 152 мм, с минимальной партией 3 MT на размер. Она приходит как рулон алюминиевой фольги и затем ламинируется, лакируется или запечатывается; шире эти варианты показаны в разделе ассортимент рулонов и листов.
Фольга для тиснения — не этот продукт. Её металлический слой напылён, а не прокатан, и существует только для переноса. Переработчик покупает металл, чтобы его сохранить, печатник покупает металл, чтобы его отдать. Первому важны проколы, барьер и стойкость к перегибу, второму — чёткость границы, стабильность отрыва и то, сколько рулона уйдёт с носителя.
Закупочное следствие простое. Обычную фольгу котируют по весу, сплаву и размеру, фольгу для тиснения — по площади, строению и поведению при печати. Запрос фольги для тиснения на прокатный завод или ламинирующего полотна на предприятие с покрытиями отнимает неделю и обычно заканчивается вежливым отказом. Оба продукта законны, они просто отвечают на разные вопросы. Сравнивать их по цене за килограмм бессмысленно: корректная база — площадь или число оттисков. Отдельно уточняют, кто отвечает за отход фольги при наладке.
Как на самом деле работает процесс переноса при горячем тиснении?
Машина делает одно действие за раз: сводит фольгу, штамп и материал, а затем разводит их, и это повторяется тысячи раз в час.
Нагретый штамп прижимает покрытую сторону фольги к материалу. Тепло размягчает разделительный слой, давление активирует клей, а форма штампа срезает покрытие с носителя. Носитель поднимается чистым, оставляя изображение.
Dive deeper
Цикл тиснения короток и повторим. Фольга подаётся на длину следующего оттиска, нагретый штамп опускается, и на мгновение фольга зажата между штампом и материалом. Тепло размягчает разделительный слой, давление вводит клей в контакт, кромка штампа срезает покрытие. Штамп поднимается, носитель отходит, изображение остаётся на листе. Отработанный носитель сматывается на вал отходов. Каждая из этих коротких стадий измерима и повторяема.
Каждый дефект привязан к своему этапу. Пятнистый перенос говорит о том, что граница раздела не прогрелась или давление было неравномерным по полю штампа. Ореол вокруг изображения означает, что тепло распространилось шире кромки штампа и размягчило разделительный слой за пределами оттиска. Рваный край означает, что разделительный слой не разорвался чисто. Вздутия или глянцевая корка говорят об избытке энергии, который может и деформировать носитель. Тонкие линии выходят из строя первыми, потому что требуют самого чёткого отрыва. Стабильность на длинном тираже важнее одного идеального оттиска: рулон, который хорошо отдаёт в начале, может уйти в сторону по мере прогрева штампа.
Плоские и ротационные машины нагружают фольгу по-разному, и строение, которое работает на одной, может разочаровать на другой. Качество оценивают на длине тиража, а не на первых листах, потому что условия в цехе меняются. Хранение образцов помогает сравнивать партии между собой. Отраслевые материалы о поставке и переработке фольги публикует Alfed, британская отраслевая ассоциация алюминиевой фольги.
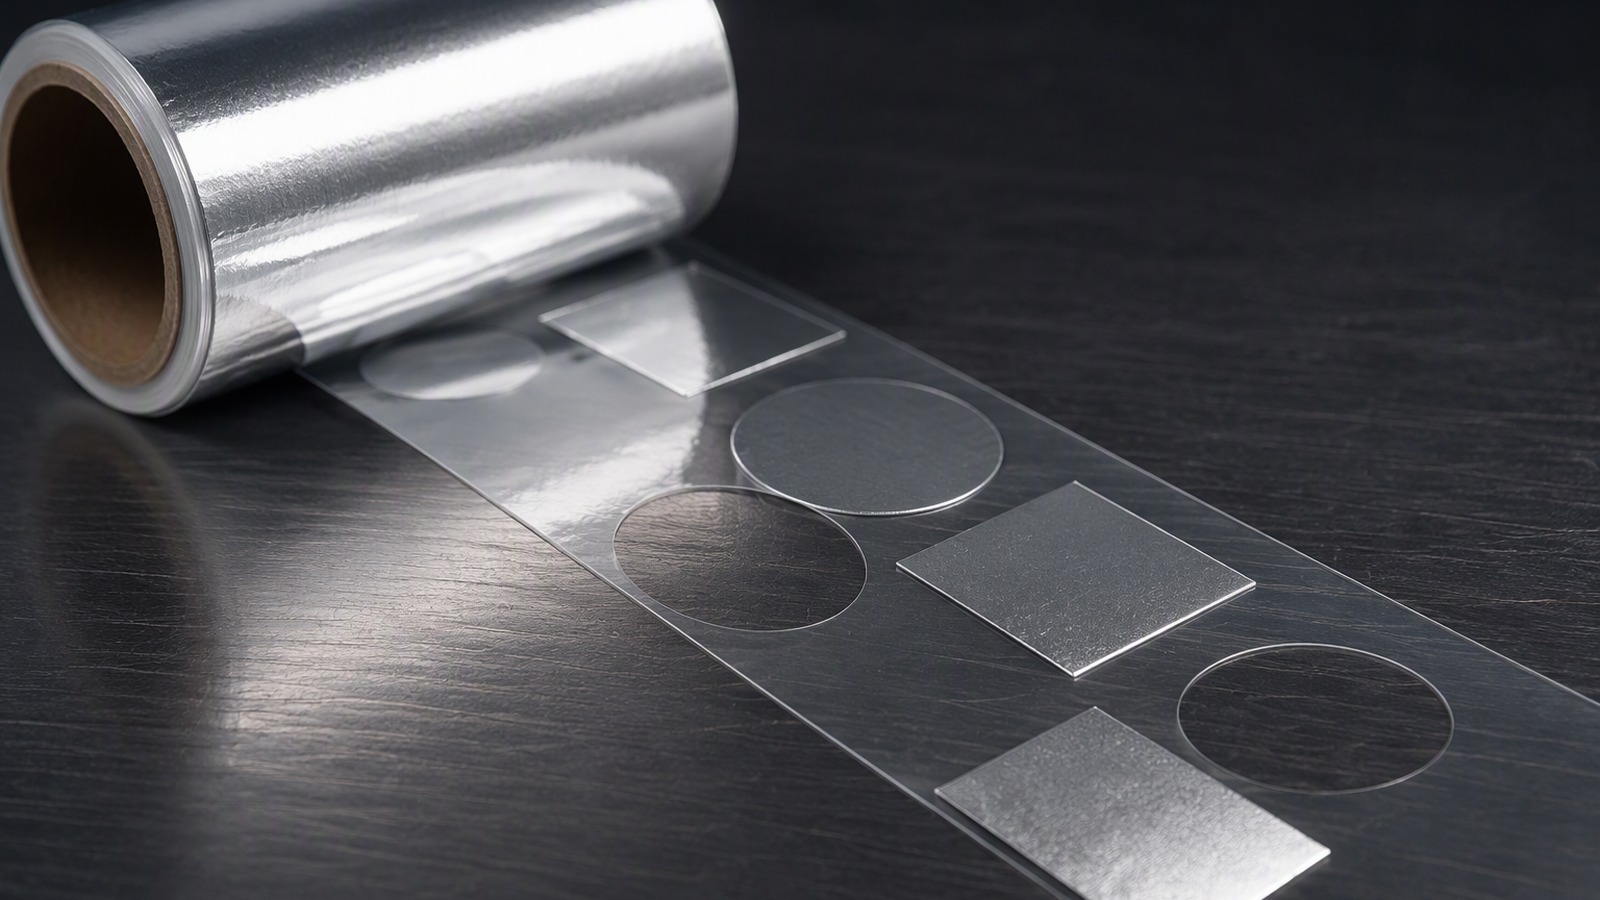
Почему чёткость изображения определяют носитель и разделительный слой, а не металл?
Печатник винит металл, когда край выглядит размытым, но металл здесь пассивный слой; форму выходу изображения задают отрыв и носитель.
Чёткость — это акт отрыва. Разделительный слой должен резко размягчиться и отпустить ровно по кромке штампа, а носитель — сохранять размеры под нагревом. Слабый носитель вытягивается, вялый отрыв рвётся, и оба размывают край.
Dive deeper
Представьте кромку штампа ножом, который режет покрытие, а не бумагу. Чтобы изображение было чётким, декоративный стек должен разделиться точно там, где его срезает штамп, и ни на долю дальше. Это свойство разделительного слоя: насколько резко он размягчается, насколько полно переходит в текучее состояние у кромки и насколько быстро снова твердеет вне оттиска. Слой, размягчающийся постепенно, даёт мягкий край при любом качестве металла.
Затем носитель решает, сохранится ли геометрия. Он должен оставаться плоским и стабильным по размерам в горячем состоянии, сопротивляться вытягиванию под натяжением и отпускать покрытие без волочения. Носитель, который удлиняется, смазывает заднюю кромку каждого оттиска. Толщина носителя также меняет путь тепла к границе раздела, поэтому две фольги с одинаковой химией покрытия могут требовать разных настроек только из-за различия плёнки. Более тонкий носитель не компенсируют повышением давления: оно искажает само изображение.
Подготовка поверхности материала значит не меньше. Адгезия — это процесс смачивания, и материал с нестабильной поверхностной энергией или лаком будет тянуть покрытие неравномерно. Наша заметка о лакировании алюминиевой фольги объясняет, как слои покрытия меняют металлическую поверхность; та же логика смачивания работает и для тиснёного изображения. Загрязнённая, состаренная или плохо закреплённая поверхность может победить самое удачное строение фольги. Поэтому диагностику размытого края начинают с материала, а не с фольги. Практическое правило: чёткость судят по самым тонким линиям макета.
Почему одна и та же фольга ведёт себя по-разному на разных материалах?
Фольга, которая чисто тиснит по мелованной бумаге, может дать крап на немелованной и поплыть по плёнке, и настройки машины здесь лишь часть причины.
Адгезия зависит от поверхности: шероховатость, впитываемость, химия покрытия, поверхностная энергия и влажность меняют смачивание и отверждение клея. Материал меняет и тепловой поток, поэтому одна и та же температура штампа доходит до границы раздела по-разному.
Dive deeper
Адгезия — химия на границе раздела, поэтому материал наполовину определяет спецификацию. Немелованная бумага втягивает клей в волокна и может оставить связь без связующего, если давление и выдержка не компенсируют это. Мелованная бумага даёт плотную гладкую поверхность, которая переносит хорошо, но может вздуться, если покрытие чувствительно к теплу. Макулатурный картон различается от партии к партии по впитываемости и шероховатости, поэтому одна паллета тиснится безупречно, а следующая идёт крапом.
Плёнки ведут себя иначе. Невпитывающая поверхность не даёт клею уйти, поэтому связь почти полностью зависит от поверхностной энергии и от реакции плёнки на тепло. Полиолефиновые плёнки размягчаются, некоторые дают усадку, некоторые несут скользящие добавки, отталкивающие адгезию. Лак или ламинирующий слой становится настоящим материалом, и его химия может не иметь ничего общего с листом под ним. Разница между двумя партиями одной бумаги бывает больше, чем между двумя разными материалами. Тонкие плёнки к тому же хуже переносят перепад температуры по листу. Поэтому строение проверяют на фактическом материале, а не на усреднённом образце, и влажность бумаги тоже меняет её поведение под нагревом.
Картину завершает тепловой поток. Толстый картон поглощает энергию и замедляет подъём температуры на границе; тонкая плёнка пропускает тепло к подложке под ней. Поэтому контрштамп и подложка меняют результат не меньше фольги. Отраслевая ассоциация European Aluminium публикует материалы о производстве и применении фольги, и это полезная отправная точка, когда спецификацию нужно обосновать внутри компании.
Что покупатель должен указать в запросе на фольгу для тиснения?
Запрос «серебристая фольга, для тиснения» невозможно отработать корректно, а последующая череда проб и ошибок стоит дороже материала.
Укажите материал, площадь и долю запечатки, тип штампа, отделку, ширину и гильзу рулона, назначение и последующие операции. Добавьте эталон цвета и количество, чтобы поставщик подобрал строение, а не угадывал его. Чем точнее описание, тем меньше проб понадобится.
Dive deeper
Начните с материала простыми словами: мелованная бумага, немелованный картон, макулатурный картон, самоклеящийся ламинат, плёнка или что-то с фактурой. Затем опишите изображение: плашки, тонкие линии, выворотный текст или логотип волосяной толщины — каждое по-своему нагружает разделительный слой. Укажите долю запечатки от площади листа, потому что маленький логотип и почти полностью запечатанный лист — разные задачи. Назовите тип штампа и тип машины, скажите, работа листовая или рулонная. Эти пункты позволяют отобрать строение до первой отгрузки, а не после неё.
Дальше отделка и последовательность. Тиснение — последняя операция или после него идут лак, запечатка сверху, ламинация, высечка, блинтовое тиснение? Этикетка будет лежать в холодильнике, тереться о пачку на полке или встретит растворитель? Эти ответы определяют клей и носитель куда сильнее, чем цвет. Добавьте эталон цвета, ширину рулона, диаметр гильзы, количество и ожидаемый порт отгрузки. Полезно приложить файл макета с размерами изображения и упомянуть другие металлизированные элементы на листе. Если в макете есть волосяные линии или мелкий текст, скажите об этом прямо: они сложнее всего.
И последнее: спросите, что поставщику нужно увидеть. Отпечатанный образец материала или несколько листов фактического тиража сокращают оценку лучше любого описания. Если работа переходит с ламинированной фольги, скажите об этом и опишите текущее строение; этикетка с ламинированной алюминиевой фольгой 8079 и тиснёная этикетка отказывают по-разному, поэтому сравнение должно быть равным.
Почему температуру, давление и выдержку согласуют с печатной машиной, а не публикуют?
Покупатель просит таблицу режимов, поставщик отказывает, и это выглядит уклонением, пока не увидишь, сколько переменных стоит между фольгой и листом.
Эти три параметра зависят от штампа, материала, машины, условий в цехе и изображения. Поставщик не может зафиксировать их для машины, которой не видит, поэтому их согласуют на пробе на оборудовании и материале заказчика.
Dive deeper
Штамп — теплообменник с неизвестной массой, у машины датчик стоит не на границе раздела, а материал меняет путь между ними. Значение, которое важно, — температура клея за время контакта, и его не прочитать в таблице. Добавьте условия в цехе, скорость машины, геометрию выдержки и возраст фольги, и цифра, переписанная из другого цеха, станет догадкой. Поэтому общие опубликованные таблицы не годятся как основа для настройки серийного выпуска.
Поэтому проба — это управляемая последовательность. Начните ниже ожидаемого окна, меняйте по одной переменной и держите остальные неизменными. Оценивайте результат на фактическом материале, на рабочей скорости и с тем изображением, которое пойдёт в тираж, а не на пробной плашке. Запишите, что сработало, на какой партии материала и с каким штампом, и считайте эту запись рецептом для работы, а не универсальной настройкой. Рабочий приём — карта настроек на каждый макет, которую обновляют при смене материала или штампа. Сохраните листы пробы: повторный тираж через месяцы должен совпасть с ними.
Поставщик осторожен в формулировках, потому что переменные ему описывать, а заказчику управлять ими. Неверную настройку часто приписывают фольге, тогда как причина в штампе или материале. Ответственная рекомендация задаёт направление, а не числа: больше энергии, короче выдержка, другой клей, более стабильный носитель. Материалы the Aluminum Association о рынках и применениях алюминия дают полезный контекст, но машину они не настроят.
Когда фольга для тиснения — неправильный выбор?
Фольга для тиснения хороша для изображений и слаба для поверхностей, и её порой указывают там, где нужен сплошной металлический слой.
Откажитесь от неё при сплошной металлизации, требованиях к барьеру, глубоком блинтовом тиснении на больших площадях и там, где этикетка должна выдерживать истирание и растворители. Она неверна и тогда, когда запечатка приближается к целому листу: стоимость и дефекты отрыва растут вместе.
Dive deeper
Фольга для тиснения наносит изображение, а не строит поверхность. Когда нужен сплошной металл по всему листу, честный ответ — ламинированная обычная фольга, потому что катаное полотно даёт толщину, укрывистость, стойкость к перегибу и барьер, которых напылённый слой дать не может. Сплошное тиснение к тому же расходует фольгу по всему листу, поэтому растут и расход материала, и подверженность дефектам. Разницу видно, если посмотреть на этикетку с торца или перегнуть её.
Жёсткие условия эксплуатации тоже против. Этикетки, которые облегают малые диаметры, усаживаются на таре или встречают истирание и растворители, могут растрескиваться или подниматься по краям тиснёного слоя. Глубокое блинтовое тиснение на большой площади вытягивает изображение. Грубый волокнистый картон оставляет неперенесённые впадины внутри плашки. А если дизайн требует шлифованной, матовой или цветной металлической поверхности, ламинированная или лакированная фольга обычно даёт её предсказуемее.
Стоит сказать и о логике затрат. Тиснёная фольга расходуется на оттиск плюс запас на шаг подачи, ламинированная — по площади, но металл покупают по весу с известными размерами. При большой запечатке ламинированный путь часто выигрывает и по стоимости, и по стабильности, а вопрос внешнего вида переходит к матовая и глянцевая сторона, а не к химии отрыва. Перед сравнением стоимости считают отход фольги и время на наладку.
Сопоставьте материал с задачей: фольга для тиснения для изображений, обычная алюминиевая фольга для поверхностей и спецификация, где названы материал, штамп и отделка до того, как кто-то назовёт цену.