Что делает тепловой распределитель, чего не может оребрение?
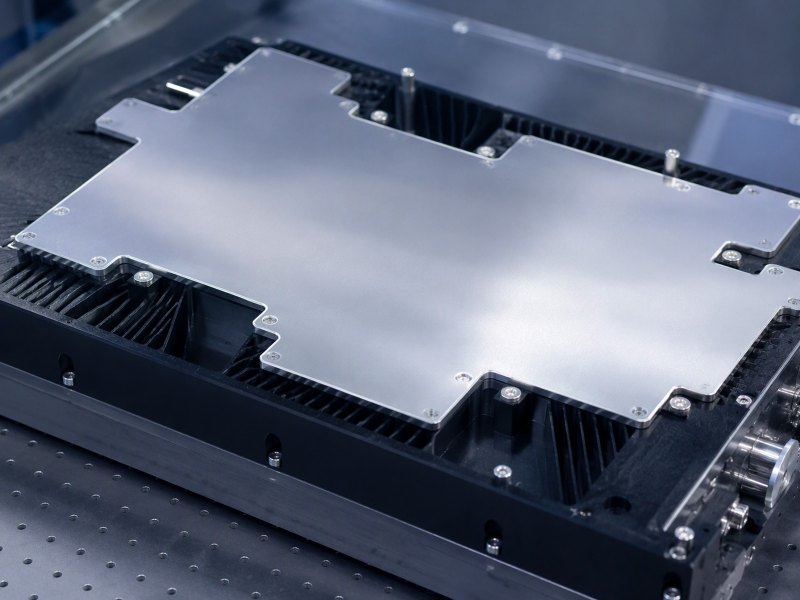
Теплораспределитель переносит тепло поперёк плоской алюминиевой пластины, поэтому малый горячий контакт превращается в площадь, пригодную для всего узла. Толщина, плоскостность, сплав и крепление решают, будет ли он работать.
В вашей конструкции уже нет места для оребрения, но тепло всё равно должно выйти из зоны кристалла и пройти через основание к поверхности меньше желаемой.
Теплораспределитель — это плоская алюминиевая пластина, которая переносит тепло поперёк собственной плоскости, так что малый горячий контакт превращается в площадь, пригодную для всего узла.
Разделы ниже идут в том порядке, в каком это решение встречает теплотехник: функция, толщина, плоскостность, сплав, крепление и, наконец, запрос.
Что делает теплораспределитель, чего не может оребрение?
Пакет рёбер работает только там, где воздух или хладагент может через него проходить. Там, где такого пространства нет, теплу некуда уходить.
Пластина переносит тепло внутри своей плоскости и превращает малый интенсивный источник в широкий и мягкий. Рёбра получают площадь больше, чем даёт сам прибор.
Dive deeper
Пакет рёбер — это множитель площади на его поверхности, и не более того. Он берёт ту площадь, которую даёт основание, и добавляет к ней новую, чтобы среда снимала тепло с большей смоченной поверхности. Это хорошо работает, когда основание уже близко по размеру к охлаждаемому объекту. Всё ломается, когда основание мало, а поле рёбер над ним широко: рёбра у внешней кромки питаются металлом, который должен пронести тепло большой путь вбок, прежде чем эти рёбра смогут что-то с ним сделать. Пластина под рёбрами и выполняет этот перенос, а её часто считают пассивной деталью, хотя именно она задаёт потолок для всего узла.
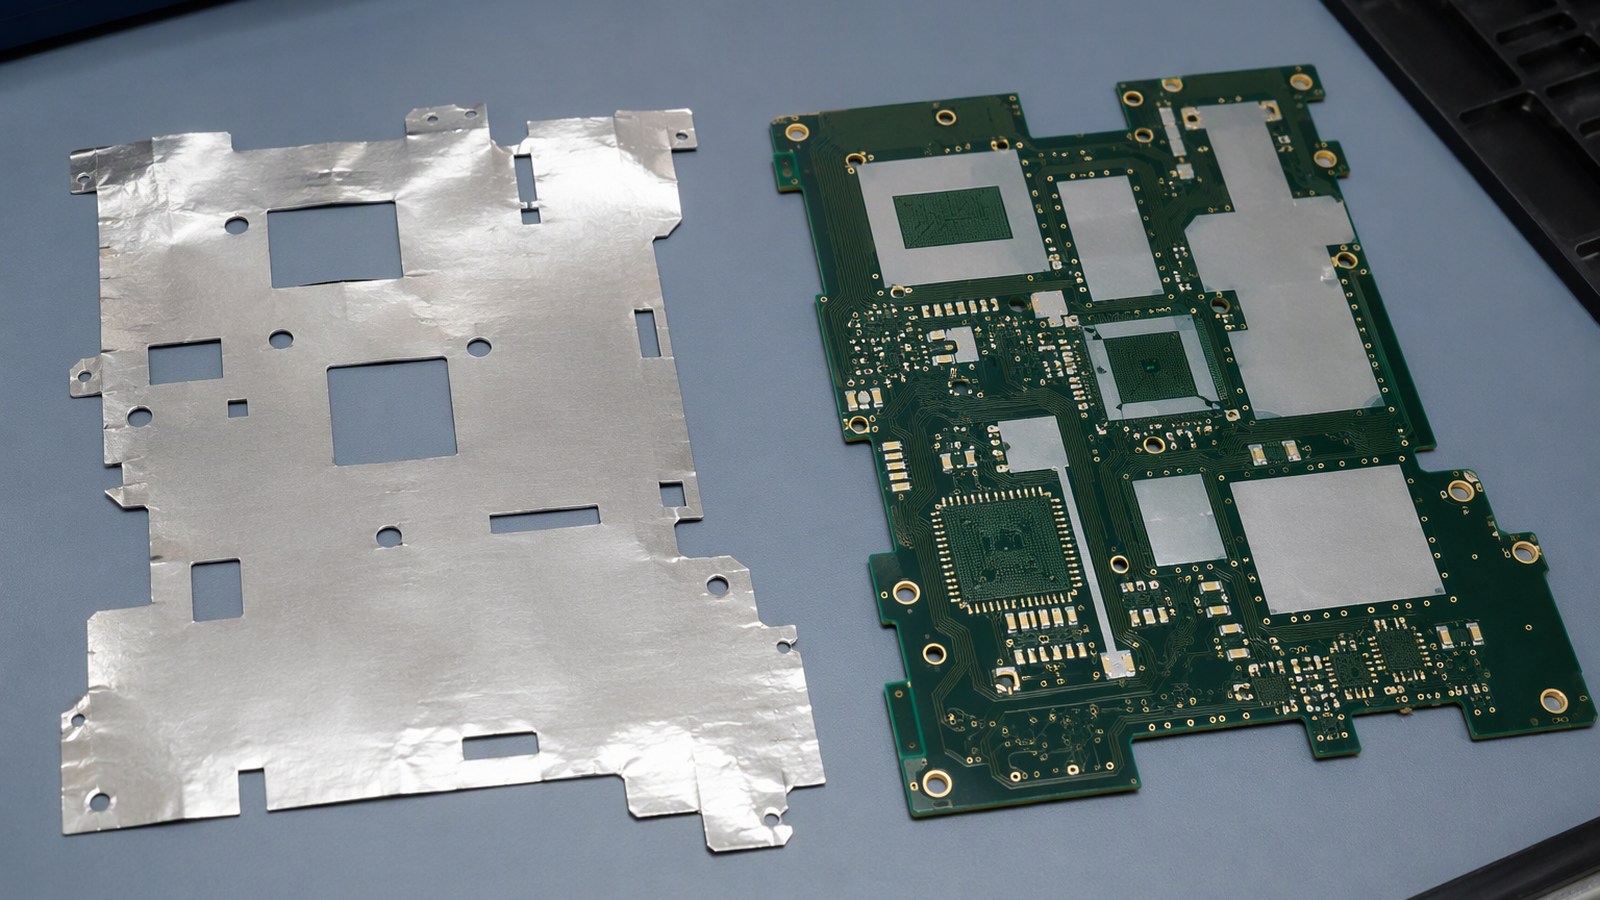
Распределитель меняет направление: вместо добавления поверхности сверху он добавляет площадь снизу, в плоскости пластины. Тепло входит через контакт размером с прибор и выходит через всю поверхность пластины, поэтому пакет рёбер, стенка корпуса или охлаждающая плита получают площадь, с которой можно работать. На практике обе функции часто совмещает одна деталь из металла — пластина, достаточно массивная, чтобы нести тепло вбок, а металлургия алюминиевой фольги работает под рёбрами. Различие важно потому, что обе задачи задаются отдельно и отказывают по разным причинам. Полезно помнить, что пластина может быть отдельной деталью, привинченной под прибором, или самим дном корпуса. В обоих случаях важен не столько контур пластины, сколько путь тепла внутри неё и то, какая часть её периметра находит поверхность, готовая тепло принять.
Почему перенос тепла вбок — это другая задача, чем его отвод?
Отвод тепла — задача поверхности: нужна площадь в контакте со средой. Перенос вбок — задача теплопроводности внутри металла, и она подчиняется другим правилам.
Одна спрашивает, сколько площади встречается со средой. Другая — насколько легко тепло проходит через пластину, прежде чем достигнет этой площади. Конструкция может быть щедрой в одном и бедной в другом.
Dive deeper
Отвод тепла — задача поверхности. Она говорит: дайте среде достаточно смоченной площади, поддерживайте движение среды, и тепло уйдёт. Перенос вбок — задача теплопроводности внутри металла. Она говорит: ведите тепло поперёк сечения, которое тонко по сравнению с проходимым расстоянием, и принимайте, что пластина несёт его меньше по мере роста этого расстояния. Больше рёбер решают первую задачу и ничего не делают для второй. Более толстая пластина решает вторую, а при избытке добавляет массу и сложность формовки, не добавляя смоченной поверхности.
Обе задачи сходятся на ответной поверхности основания. То, что пластина отдаёт этой поверхности, и есть то, что может снять поле рёбер, поэтому результат задаёт более слабое звено. Частая ошибка — щедрое поле рёбер на основании тоньше того расстояния, которое тепло должно пройти; тогда внешние рёбра становятся декоративными: они есть на чертеже и простаивают в работе. Обратная ошибка столь же реальна: толстая, хорошо растекающая пластина отдаёт тепло полю рёбер, слишком малому или плохо продуваемому, чтобы его принять. Ни то, ни другое не видно при осмотре детали, и поэтому чем фольга отличается от листа здесь менее важно, чем то, как смоделированы оба пути. Отсюда практический вывод: обе задачи нельзя решать по отдельности в разных местах чертежа. Тонкое основание позволяет поставить более высокие рёбра, но приносит к ним меньше тепла, поэтому выигрыш оказывается мнимым, а масса и стоимость оребрения уже заложены.
Почему распределитель покупают как фольговый прокат, а не как готовую деталь?
Готовая пластина приходит с чужими размерами, отверстиями и отделкой. Рулон приходит с вашими, и шаг формовки остаётся под вашим контролем.
Потому что пластину режут, пробивают и формуют внутри того же проекта, который задаёт корпус. Покупка проката оставляет геометрию, условие плоскостности и историю ревизий команде, владеющей узлом.
Dive deeper
Готовая пластина — это чужое решение, застывшее в металле. Она приходит с толщиной, которую выбрал кто-то другой, с отверстиями в чужих местах, с состоянием кромки и поверхностью, которая может подходить к вашей ответной поверхности, а может и нет. Если корпус меняется, меняется и пластина, а замена ждёт. Рулон приходит без всего этого. Сплав, нагартовку, толщину, ширину и диаметр сердечника указываете вы, а резка, пробивка, формовка и отделка остаются внутри проекта, владеющего узлом.
Есть и экономический довод. Распределитель обычно вырубается из полосы, и раскладка заготовок решает, какая часть рулона станет деталью, а какая — обрезью. Если покупать готовую пластину, это решение принято в другом месте, часто для другой детали. Если покупать рулон, раскладка, ширина продольной резки и направление прокатки ещё открыты — та же логика стоит за линейкой алюминиевых пластин-теплораспределителей, поставляемых в рулонах. Прокат лучше служит и семейству изделий: одна ширина закрывает несколько типоразмеров, тогда как готовые детали множат позиции. Заказ идёт обычным порядком: минимум 3 MT на типоразмер, сердечники 76 или 152 mm, отгрузка из Qingdao, Tianjin или Shanghai, как это описано в публикациях алюминиевой ассоциации о поставках проката. Прокат проще и в обращении: рулон приходит на поддоне, хранится вертикально и занимает меньше места, чем стопка готовых деталей, которую нужно беречь от забоин. Изменить толщину или ширину на этапе рулона дешевле, чем переделывать готовую пластину под новый корпус.
Какая толщина подходит распределителю и что даёт её прирост?
Более толстая пластина растекает тепло лучше и весит больше, а расплата ложится на ту сторону, которой вы хотели помочь. Толщина — компромисс, а не максимум.
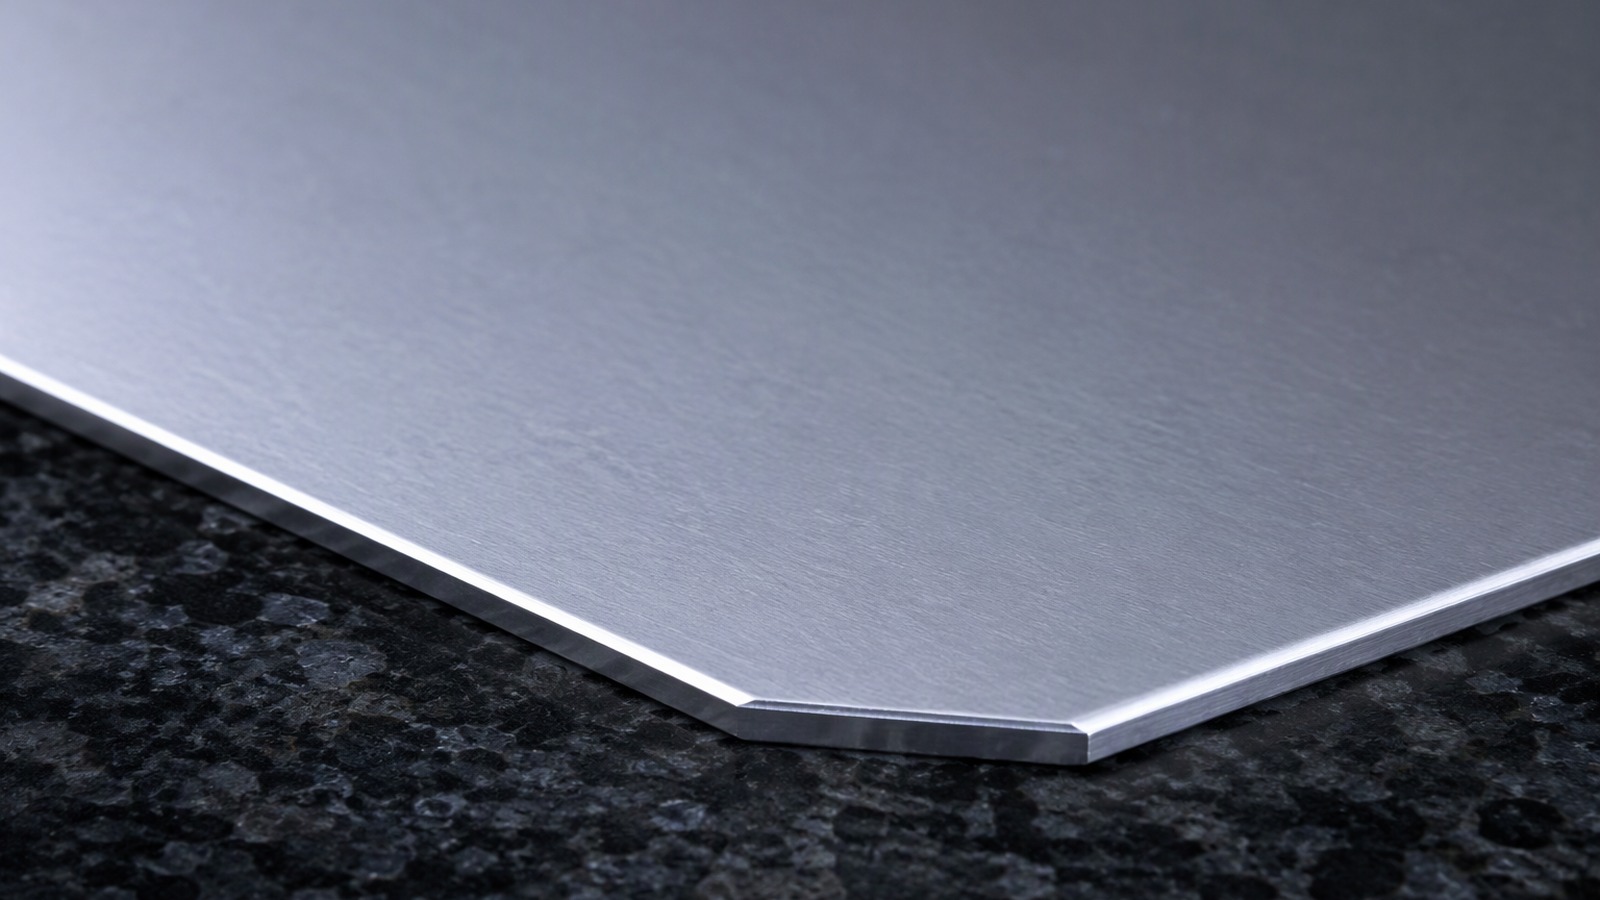
Большинство распределителей лежит в толстом конце фольгового проката, примерно от 0,10 mm до 0,20 mm, и 0,15 mm часто бывает отправной точкой. Прирост даёт перенос вбок и жёсткость, а после определённого предела — только вес.
Dive deeper
Растекание улучшается с толщиной, потому что пластина предлагает большее сечение теплу, идущему вбок, и потому что сопротивляется выгибу, который отрывает её от соседней детали. Жёсткость растёт быстрее толщины, поэтому небольшой шаг по толщине может изменить поведение пластины на линии так же заметно, как и в расчёте. Чего толщина не делает — она не создаёт контакт. Тяжёлая пластина, касающаяся соседа в трёх высоких точках, хуже более лёгкой, которая садится правильно, и именно в этот момент алюминиевая фольга для теплораспределителей начинает задаваться узлом, а не каталогом.
Практический диапазон идёт примерно от 0,10 mm до 0,20 mm, и 0,15 mm часто становится отправной точкой для пластин, которые предстоит и перемещать, и крепить. Ниже материал повторяет поверхность, вместо того чтобы перекрывать её. Выше вы покупаете жёсткость и массу и платите за них усилием формовки и весом. Нагартовка входит в тот же разговор: состояния O формуются легко и хорошо садятся, а H14, H16, H18, H22 и H24 держат форму и сопротивляются повреждениям при обращении. Сколько чего нужно — вопрос теплового расчёта и оснастки, а не технического листа. С ростом толщины меняется и обращение с деталью: более тяжёлую пластину приходится крепить иначе, а кромка должна быть чистой, чтобы при затяжке не появилась высокая точка. Эти подробности не видны в таблице толщин, но видны в сборке, и потому толщину выбирают вместе со схемой крепежа.
Почему плоскостность по ответной поверхности важнее выбора сплава?
Пластина, которая касается соседа в нескольких высоких точках, выбросила большую часть оплаченной площади. Контакт — это место, где тепло действительно переходит.
Плоскостность задаёт, какая часть поверхности действительно в контакте. Сплав меняет поведение металла, но выгнутая пластина теряет площадь, которую не вернёт никакой сплав.
Dive deeper
Тепло переходит через границу раздела фактическим контактом. Пластина выгнутая, скрученная или с местным выступом касается соседа на части номинальной поверхности, а остальная площадь разделена зазором, который заполняет окружающий воздух. По чертежу пластина остаётся нужного размера. Просто в узле она не той формы, и никакая смена сплава не вернёт площадь, которая не касается. Поэтому две пластины одного сплава могут вести себя совершенно по-разному в одной сборке, и поэтому ассоциация производителей фольги рассматривает плоскостность как покупаемое свойство, а не как отделочную операцию.
Плоскостность задаётся тем, как полоса прокатана, как разрезана вдоль, как правилась, как вырубались заготовки и как их укладывали и упаковывали. Рулон, ровный при намотке, может прийти с волнистой кромкой, которую унаследует небольшая заготовка. Поэтому в запросе лучше описать условие, которое пластина должна выполнить в узле, например садиться на поверхность без качания до затяжки крепежа, чем назвать сплав и надеяться. У ответной поверхности тоже есть своё состояние, и пластина, заданная аккуратно против вогнутой поверхности, всё равно разочарует. Практично проверить пластину на поверочной плите до сборки: то, что выглядит ровным на деревянном поддоне, может показать отклонение, как только ляжет на твёрдую поверхность. Хуже, если пластину измеряют затянутой: она покажется ровной, тогда как между точками крепежа она выгнута. Поэтому условие плоскостности проверяют в свободном состоянии детали, а не после затяжки.
Почему в этой задаче встречаются и простой, и легированный сплав?
Два покупателя просят одну деталь и называют разные сплавы, и оба обычно правы. Разница в том, что пластина должна выдержать после резки.
Простые сплавы, такие как 1050 и 1100, легко формуются и хорошо садятся. Легированные, такие как 3003 и 3004, добавляют прочность и держат форму при гибке; 8011 появляется там, где нужен более тонкий рельеф поверхности.
Dive deeper
Простые сплавы — выбор по умолчанию для теплопередачи. 1050, 1060 и 1100 близки к технически чистому алюминию, легко формуются, садятся на поверхность и просто вырубаются. Там, где пластина должна лишь перенести тепло на небольшое расстояние и остаться плоской благодаря крепежу, один из них решает задачу с наименьшими спорами. Они мягче, поэтому легче получают отпечатки и заломы при обращении.
Легированные сплавы оправданы, когда пластина ещё и несущая. 3003 и 3004 дают большую прочность, держат гиб и сопротивляются местной деформации от бобышки под винт или от клипсы, поэтому фольга для распределителя из 1050 и пластина из 3003 могут соседствовать в одном семействе изделий. 8011, 8021 и 8079 появляются там, где нужна определённая нагартовка, более тонкий рельеф поверхности или меньшая толщина при той же прочности. Нагартовка идёт рядом со сплавом: O для формуемости, H14, H16, H18, H22 и H24 для разной степени наклёпа и сохранения формы. Оба семейства живут на одном заводе, потому что в одном есть пластины только проводящие, а в другом — пластины, которые одновременно являются путями нагрузки. Задавать более прочный сплав везде — дорогая привычка. Со стороны закупки сведение сплавов к одному или двум упрощает склад и уменьшает число перепаладок на линии, но может потребовать уступки в формовке или в стойкости к обращению. Хороший выбор начинается с вопроса: несёт ли пластина только тепло или ещё и механическую нагрузку.
Как крепят распределитель и почему крепёж меняет конструкцию?
Винты, клипсы, клей и пружинный прижим тянут пластину по-разному. Каждый из них переносит бюджет материала в другое место.
Крепёж решает, где пластина держится плоской, а где свободна выгибаться. Бобышкам под винт нужна местная толщина и зазор, клею — чистая плоская поверхность, клипсам — жёсткость кромки.
Dive deeper
Крепление делает две вещи сразу: прижимает пластину к соседу и сообщает пластине, куда ей можно двигаться. Винты тянут локально, поэтому нужна достаточная толщина у бобышки, чтобы распределить усилие затяжки, и достаточный зазор, чтобы избежать трещин, а схема винтов определяет, какая часть поверхности действительно удерживается. Клипсы цепляют кромку, значит кромке нужны жёсткость и форма, за которую клипса удержится. Клей требует чистой плоской поверхности и шва, который не сместится при отверждении. Пружинный прижим распределяет нагрузку, но зависит от способности пластины изгибаться, не получая остаточной деформации.
Каждый выбор двигает конструкцию. Схема винтов у центра прижимает середину и позволяет углам подниматься; винты по углам дают обратное. Избыточное закрепление пластины, расширяющейся иначе, чем сосед, нагружает крепёж вместо границы раздела, — об этом говорится в опубликованных отраслевых рекомендациях по алюминию. Полезное правило: рано решить, какая площадь должна оставаться в контакте, и затем выбрать крепление, удерживающее именно её, вместо того чтобы добавлять крепёж, пока деталь не перестанет дребезжать. Схема крепежа — ещё и инструкция по сборке, и её место на чертеже вместе с пластиной. В чертеже стоит указать порядок затяжки: постепенная затяжка от центра к периметру уменьшает местный выгиб. Бобышки, приваренные или отформованные, отличаются от самонарезающих винтов требуемой толщиной и риском трещин, поэтому способ крепления выбирают до назначения толщины. Клипса тоже задаёт требование к кромке: ей нужна полка, за которую она держится.
Что должен содержать запрос на фольгу для распределителя?
Запрос в одну строку про алюминиевую фольгу получает ответ в одну строку. Конкретность превращает предложение в документ, который конструктор может выпустить.
Укажите сплав и нагартовку, толщину и допуск, ширину, диаметр сердечника, количество на типоразмер, условие плоскостности по ответной поверхности, способ резки детали и то, к чему она крепится.
Dive deeper
Рабочий запрос называет сплав и нагартовку, толщину с важным допуском, ширину, диаметр сердечника и количество на типоразмер, чтобы предложение можно было сравнить построчно. В нём сказано, нужен материал рулоном или вырубленными заготовками, как деталь будет резаться и какая поверхность является ответной. Он описывает условие плоскостности так, как пластина должна его выполнить в узле. Без этих строк поставщик догадывается, а угаданная спецификация обычно та, которую пересматривают после первой сборки.
Детали, которые решают выход годного и повторяемость: рельеф поверхности на ответной стороне, состояние кромки, направление прокатки, если деталь гнут, обращение с рулонами на приёмке и то, должна ли упаковка ставить рулон на торец или на образующую на деревянном поддоне. Фраза «как можно тоньше» — не спецификация; она переносит решение на завод и гарантирует разговор позже. Задайте полосу толщины, которую можете принять, и пусть тепловой расчёт её защищает. Количество идёт по обычному минимуму 3 MT на типоразмер, а отгрузка организуется из Qingdao, Tianjin или Shanghai — тот же путь, что описан для фольги против статического поля в малых толщинах. Полезно также указать, будет ли наноситься покрытие или другая обработка поверхности, потому что это меняет требуемый рельеф на приёмке. И, наконец, условие плоскостности и направление прокатки стоит писать на самом чертеже, а не в отдельной переписке.
Распределитель — сначала деталь теплопередачи и только потом деталь поверхности. Сделайте верно пластину, её плоскостность и крепёж, и пакету рёбер будет с чем работать.