¿Qué aporta un disipador que un apilado de aletas no aporta?
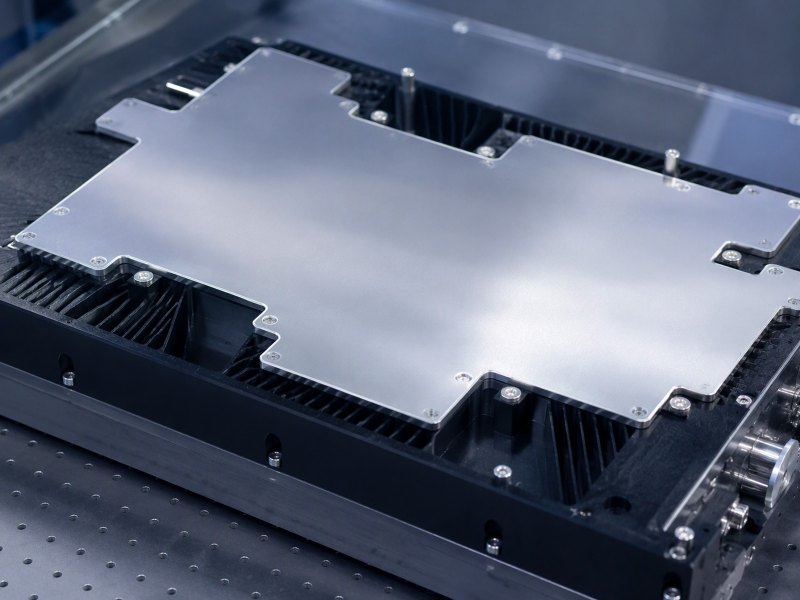
Un disipador conduce el calor lateralmente por una placa plana de aluminio, de modo que una huella pequeña y caliente se convierte en un área que el resto del conjunto puede usar. Espesor, planitud, aleación y fijación deciden si funciona.
Tu encapsulado ya no tiene sitio para aletas, pero el calor debe salir de la zona del dado y atravesar la base hasta una superficie más pequeña de lo que querrías.
Un disipador térmico es una placa plana de aluminio que conduce el calor lateralmente por su propio plano, de modo que una huella pequeña y caliente se convierte en un área que el resto del conjunto puede aprovechar.
Las secciones siguientes siguen la decisión en el orden en que la encuentra un ingeniero térmico: función, espesor, planitud, aleación, fijación y, por último, la consulta.
¿Qué hace un disipador térmico que un apilado de aletas no puede hacer?
Un apilado de aletas solo funciona donde el aire o el refrigerante pueden circular por él. Donde ese espacio no existe, el calor no tiene adónde ir.
Desplaza el calor dentro del plano de la placa y convierte una fuente pequeña e intensa en una extensa y suave. Las aletas encuentran entonces más área que la que ofrece el propio dispositivo.
Dive deeper
Un apilado de aletas es un multiplicador de área en su superficie. Toma el área que le ofrece su base y añade más, de modo que el fluido recoge el calor en una superficie mojada mayor. Deja de funcionar cuando la base es pequeña y el campo de aletas situado encima es ancho, porque las aletas del borde exterior se alimentan de metal que debe llevar el calor una gran distancia lateral antes de que esas aletas puedan hacer algo con él. La placa situada bajo las aletas es la que realiza ese transporte, y a menudo se la trata como un detalle pasivo cuando en realidad fija el techo de todo el conjunto.
Un disipador invierte el movimiento: en lugar de añadir superficie en la parte superior del apilado, añade área en la parte inferior, en el plano de la placa. El calor entra por una huella del tamaño del dispositivo y sale por toda la cara de la placa, de modo que el apilado de aletas, la pared del chasis o la placa fría encuentran un área con la que pueden trabajar. En la práctica ambas funciones suelen compartir una misma pieza de metal: una placa con suficiente cuerpo para llevar el calor lateralmente, con la metalurgia de la lámina de aluminio trabajando bajo las aletas. La distinción importa porque ambos cometidos se especifican por separado y fallan por motivos distintos.
¿Por qué extender el calor lateralmente es un problema distinto de extraerlo?
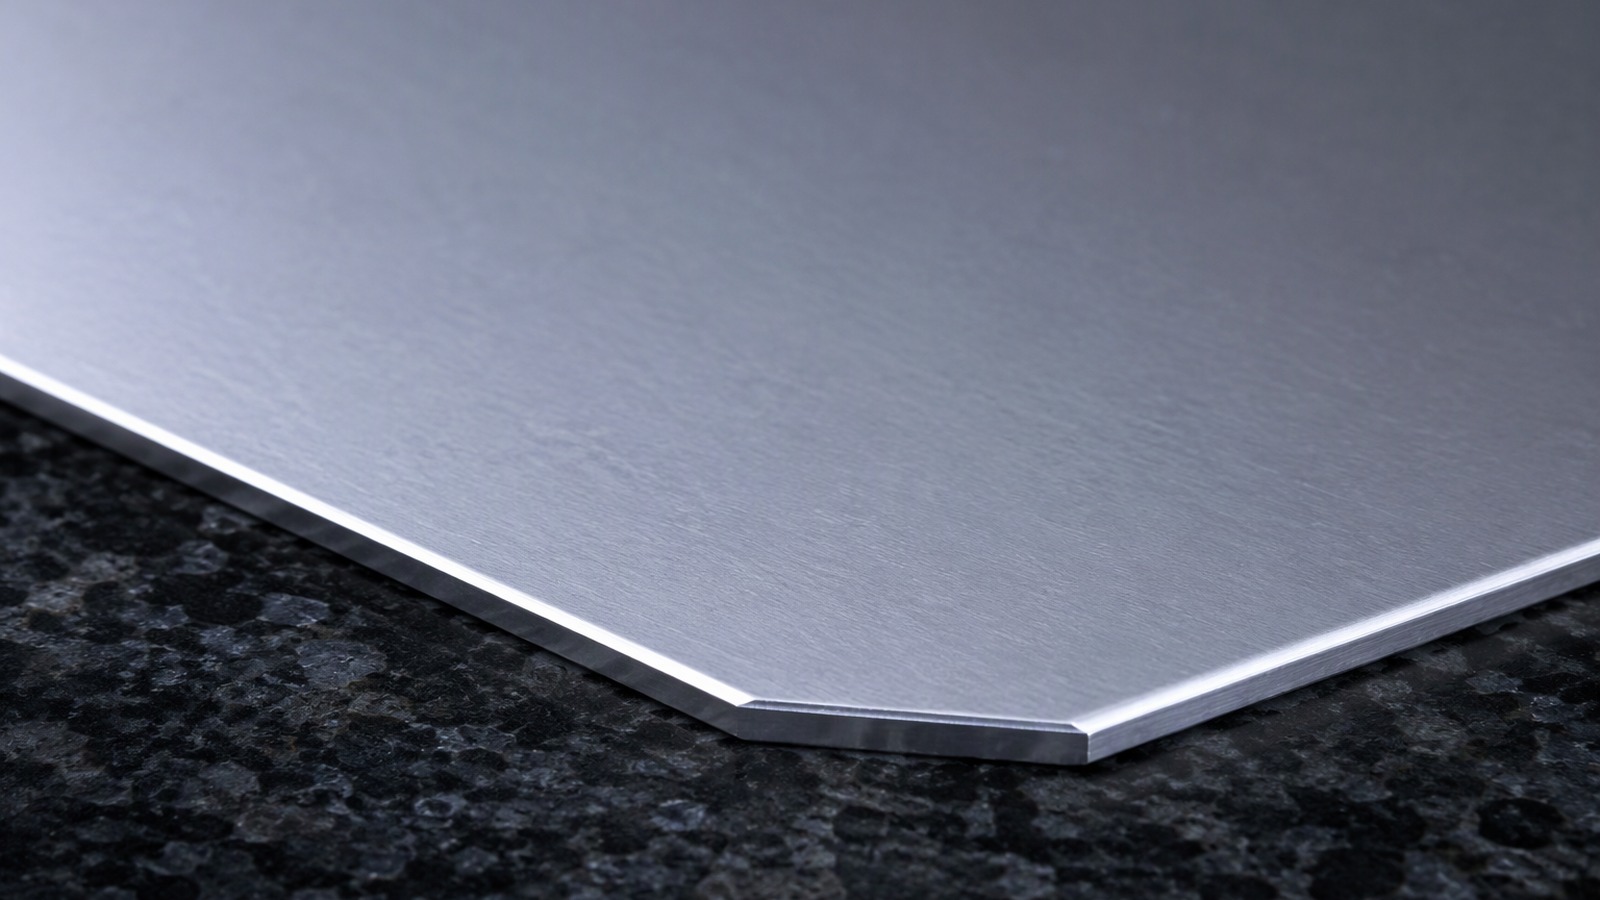
Extraer calor es un problema de superficie: necesita área en contacto con un fluido. Extenderlo es un problema de conducción dentro del metal, y responde a otras reglas.
Uno pregunta cuánta área toca el fluido. El otro pregunta con qué facilidad atraviesa el calor la placa hasta llegar a esa área. Un diseño puede ser generoso en uno y quedarse corto en el otro.
Dive deeper
Extraer calor es un problema de superficie. Dice: da al fluido suficiente área mojada, mantenlo en movimiento y el calor se irá. Extenderlo es un problema de conducción dentro del metal. Dice: mueve el calor lateralmente por una sección que es delgada en comparación con la distancia que debe recorrer, y acepta que la placa transporta menos calor a medida que esa distancia crece. Más aletas atacan lo primero y no hacen nada por lo segundo. Una placa más gruesa ataca lo segundo y, si se lleva demasiado lejos, añade masa y dificultad de conformado sin añadir superficie mojada.
Ambos problemas se encuentran en la cara de la base. Lo que la placa entrega a esa cara es lo que el campo de aletas puede extraer, así que el más débil de los dos fija el resultado. Un fallo habitual es un campo de aletas generoso sobre una base más delgada que la distancia que el calor debe cruzar; las aletas exteriores son entonces decorativas, presentes en el plano y ociosas en servicio. El fallo inverso es igual de real: una placa gruesa y bien extendida que entrega su calor a un campo de aletas demasiado pequeño o mal ventilado para aceptarlo. Ninguno de los dos se ve mirando la pieza, y por eso en qué se diferencian la lámina y la chapa importa aquí menos que el modo de modelar ambos caminos.
¿Por qué se compra un disipador como lámina en bobina y no como pieza acabada?
Una placa acabada llega con las dimensiones, los taladros y el acabado de otro. Una bobina llega con los tuyos, y el conformado sigue bajo tu control.
Porque la placa se corta, se punzona y se conforma dentro del mismo proyecto que define la carcasa. Comprar material mantiene la geometría, la condición de planitud y el historial de revisiones en el equipo que posee el conjunto.
Dive deeper
Una placa acabada es la decisión de otra persona congelada en metal. Llega con un espesor que alguien eligió, taladros en posiciones que alguien fijó, una condición de borde y una superficie que puede o no encajar con la interfaz que prevés. Si la carcasa cambia, la placa cambia, y el cambio espera. Una bobina llega sin nada de eso. La aleación, el temple, el espesor, el ancho y el núcleo son tuyos para declararlos, y el corte, el punzonado, el conformado y el acabado se quedan dentro del proyecto que posee el conjunto.
También hay un argumento económico. Un disipador suele ser un recorte anidado en una banda, y el anidado decide qué parte de la bobina se convierte en pieza y qué parte en chatarra. Si compras la placa acabada, esa decisión se tomó en otra parte, a menudo para otra pieza. Si compras la bobina, el despiece, el ancho de corte longitudinal y la dirección de laminación siguen abiertos, que es el mismo razonamiento que hay detrás de la gama de placas térmicas de lámina de aluminio suministrada en bobina. El material en bobina también sirve mejor a una familia de productos: un ancho cubre varias placas, mientras que las piezas acabadas multiplican las referencias. El pedido sigue la forma habitual, con un mínimo de 3 MT por medida, núcleos de 76 o 152 mm y embarque desde Qingdao, Tianjin o Shanghai, como recogen las publicaciones de la asociación del aluminio sobre suministro de laminación.
¿Qué espesor corresponde a un disipador y qué compra realmente el grosor extra?
Una placa más gruesa extiende mejor y pesa más, y el castigo recae sobre el lado que intentabas ayudar. El espesor es un compromiso, no un máximo.
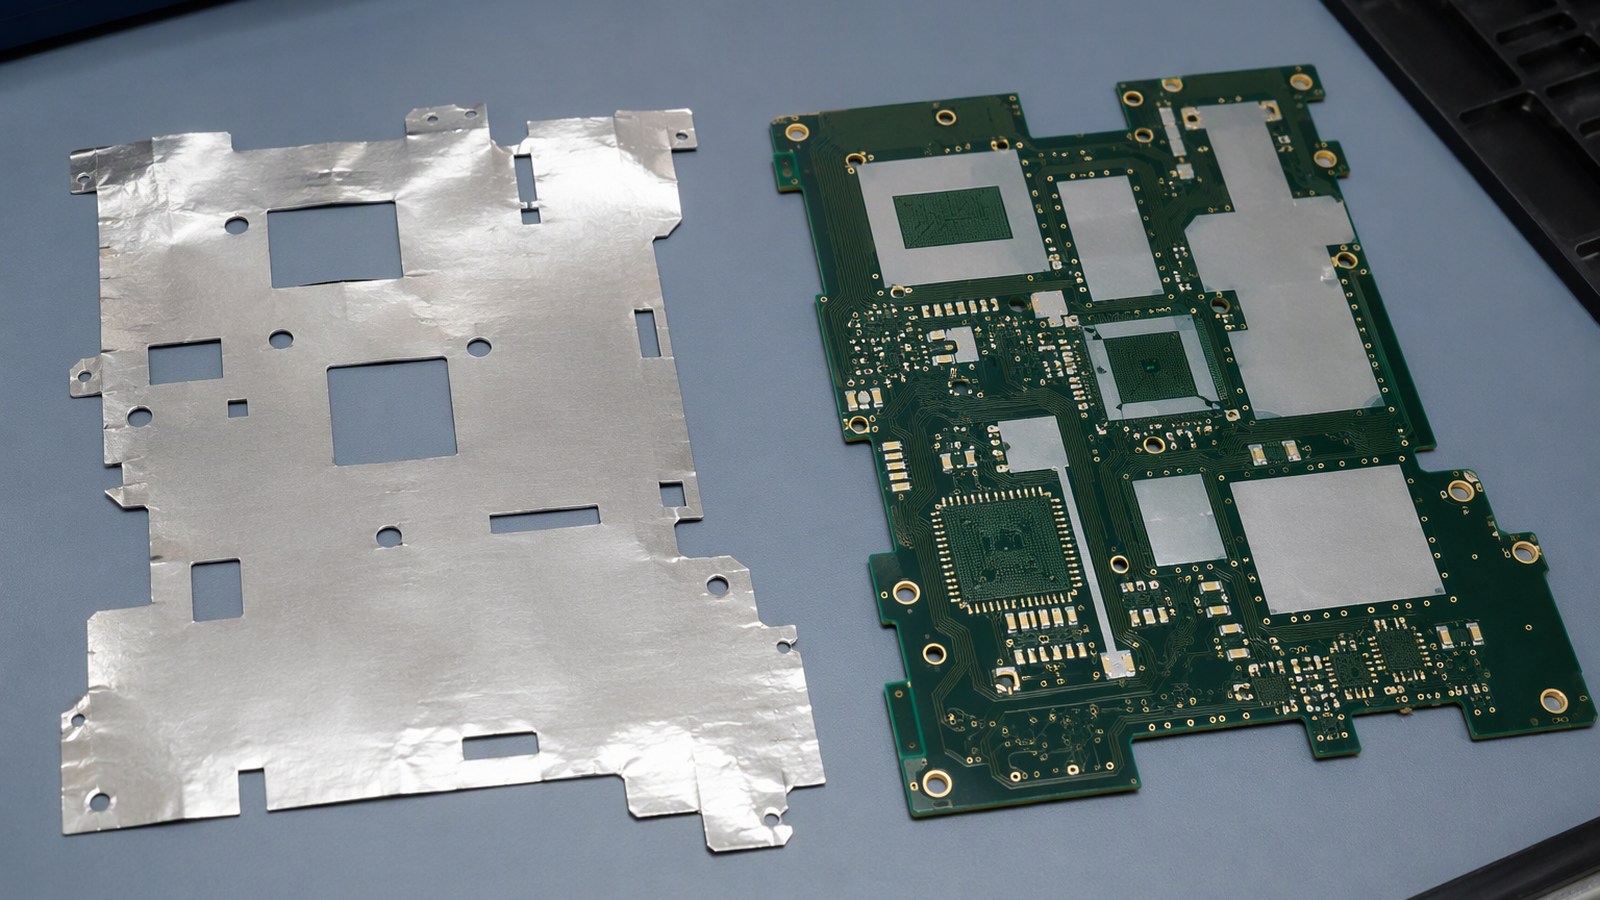
La mayoría de los disipadores se sitúa en el extremo grueso de la lámina, entre unos 0,10 mm y 0,20 mm, con 0,15 mm como valor habitual. El grosor extra compra transporte lateral y rigidez; pasado cierto punto, compra peso.
Dive deeper
La extensión mejora con el espesor porque una placa más gruesa ofrece una sección mayor al calor que viaja lateralmente, y porque resiste el combado que separa la placa de su vecina. La rigidez crece más deprisa que el espesor, y por eso un pequeño salto de calibre puede cambiar el comportamiento de una placa en la línea tanto como en la simulación. Lo que el espesor no hace es crear contacto. Una placa pesada que toca a su vecina en tres puntos altos es peor que una más ligera que asienta bien, y ese es el punto en el que la lámina de aluminio para disipadores térmicos empieza a especificarse por el conjunto y no por el catálogo.
La banda práctica va de unos 0,10 mm a 0,20 mm, con 0,15 mm como punto de partida frecuente para placas que además deben manipularse y fijarse. Por debajo, el material sigue la superficie en lugar de tender un puente hacia ella. Por encima, compras rigidez y masa, y lo pagas en esfuerzo de conformado y en peso. El temple pertenece a la misma conversación: los temples O se conforman con facilidad y asientan bien, mientras que H14, H16, H18, H22 y H24 mantienen la forma y resisten el daño de manipulación. Cuánto de cada uno necesitas es una pregunta para la simulación térmica y para el utillaje, no para una ficha técnica.
¿Por qué la planitud contra una cara de contacto importa más que la aleación?
Una placa que toca a su vecina en unos pocos puntos altos ha tirado la mayor parte del área que pagaste. El contacto es donde el calor cruza de verdad.
La planitud fija cuánta cara está realmente en contacto. La aleación cambia el comportamiento del metal, pero una placa combada desperdicia un área que ninguna aleación recupera.
Dive deeper
El calor cruza una interfaz mediante contacto real. Una placa combada, torsionada o con una zona alta toca a su vecina en una fracción de la cara nominal, y el resto del área queda separada por un hueco que llena el aire que la rodea. La placa sigue teniendo el tamaño correcto en el plano. Simplemente no tiene la forma correcta en el conjunto, y ningún cambio de aleación recupera el área que no está tocando. Dos placas de la misma aleación pueden por tanto comportarse de forma muy distinta en el mismo montaje, y por eso la asociación de productores de lámina trata la planitud como una propiedad de compra y no como una operación de acabado.
La planitud la fijan el modo en que se laminó la banda, cómo se cortó longitudinalmente, cómo se niveló, cómo se cortaron los recortes y cómo se apilaron y embalaron. Una bobina que estaba plana al enrollarse puede llegar con ondulación de borde que un recorte pequeño hereda. Por eso una consulta describe mejor la condición que la placa debe cumplir en el conjunto, como asentar sobre una cara sin balanceo antes de apretar las fijaciones, que nombrar una aleación y confiar. La cara de contacto tiene también su propia condición, y una placa especificada con cuidado contra una cara que está combada seguirá decepcionando.
¿Por qué aparecen en esta aplicación una aleación pura y una aleación con adiciones?
Dos compradores piden la misma pieza y nombran aleaciones distintas, y ambos suelen tener razón. La diferencia es lo que la placa debe soportar después de cortarse.
Las aleaciones sin adiciones, como 1050 y 1100, se conforman con facilidad y asientan bien. Las aleaciones con adiciones, como 3003 y 3004, aportan resistencia y mantienen la forma al doblarse; 8011 aparece cuando se busca una textura superficial más fina.
Dive deeper
Las aleaciones sin adiciones son la opción por defecto para la conducción. 1050, 1060 y 1100 son cercanas al aluminio comercialmente puro, se conforman con facilidad, asientan contra una cara y se recortan sin complicaciones. Cuando una placa solo debe llevar el calor una distancia corta y quedar plana gracias a sus fijaciones, una de ellas suele resolver el trabajo con menos discusión. Son más blandas, así que se marcan y se doblan con más facilidad en la manipulación.
Las aleaciones con adiciones se ganan su lugar cuando la placa es también estructural. 3003 y 3004 aportan más resistencia, mantienen un doblez y resisten la deformación local que impone un jefe roscado o un clip, y por eso una lámina disipadora en 1050 y una placa de 3003 pueden convivir en una misma familia de productos. 8011, 8021 y 8079 aparecen cuando se busca un temple concreto, una textura superficial más fina o un espesor menor con la misma resistencia. El temple va junto a la aleación: O para conformabilidad, y H14, H16, H18, H22 y H24 para distintos grados de acritud y retención de forma. Ambas familias conviven en la misma planta porque una contiene placas que solo conducen y la otra contiene placas que además son caminos de carga. Especificar la aleación más resistente en todas partes es un hábito caro.
¿Cómo se fija un disipador y por qué la fijación cambia el diseño?
Tornillos, clips, adhesivo y presión elástica tiran de la placa de formas distintas. Cada uno mueve el presupuesto de material a otro sitio.
Las fijaciones deciden dónde queda plana la placa y dónde es libre de combarse. Los jefes roscados necesitan espesor local y holgura; el adhesivo, una cara limpia y plana; los clips, rigidez en el borde.
Dive deeper
Una fijación hace dos cosas a la vez: aprieta la placa contra su vecina y le dice a la placa dónde puede moverse. Los tornillos tiran localmente, así que la placa necesita espesor suficiente en el jefe para repartir la carga de apriete y holgura bastante para no agrietarse, y el patrón de tornillos decide qué parte de la cara queda realmente sujeta. Los clips agarran un borde, lo que exige rigidez en ese borde y una forma que el clip pueda retener. El adhesivo quiere una cara limpia y plana y una línea de unión que no se desplace mientras cura. La presión elástica reparte la carga pero depende de que la placa pueda flexionar sin tomar una deformación permanente.
Cada elección mueve el diseño. Un patrón de tornillos cerca del centro sujeta el centro y deja levantar las esquinas; los tornillos en las esquinas hacen lo contrario. Sobreconstreñir una placa que se dilata de forma distinta a su vecina carga las fijaciones en lugar de la interfaz, un punto que recoge la guía sectorial publicada sobre el aluminio. La regla útil es decidir pronto qué área debe permanecer en contacto y elegir después una fijación que sujete esa área, en lugar de añadir fijaciones hasta que la pieza deje de vibrar. El patrón es también una instrucción de montaje y pertenece al plano junto con la placa.
¿Qué debe indicar una consulta de lámina para disipadores?
Una petición de una línea sobre lámina de aluminio recibe una respuesta de una línea. La precisión es lo que convierte una cotización en algo que un diseñador puede liberar.
Indica aleación y temple, espesor y tolerancia, ancho, diámetro de núcleo, cantidad por medida, la condición de planitud en la cara de contacto, cómo se corta la pieza y a qué se fija.
Dive deeper
Una consulta viable nombra la aleación y el temple, el espesor con la tolerancia que importa, el ancho, el diámetro de núcleo y la cantidad por medida. Declara si el material se quiere en bobina o en recortes, cómo se cortará la pieza y qué cara es la de contacto. Describe la condición de planitud tal como la placa debe cumplirla en el conjunto. Sin esas líneas el proveedor adivina, y una especificación adivinada suele ser la que se renegocia después del primer montaje.
Los detalles que deciden el rendimiento y la repetibilidad son: la textura superficial deseada en la cara de contacto, la condición del borde, la dirección de laminación si la pieza se dobla, cómo se manipularán las bobinas al recibirlas y si el embalaje debe ser ojo al cielo u ojo a la pared sobre palé de madera. Una frase como lo más fino posible no es una especificación; traslada la decisión al laminador y garantiza una conversación más adelante. Declara la banda de espesor que puedes aceptar y deja que la simulación térmica la defienda. Las cantidades siguen el mínimo habitual de 3 MT por medida, y el embarque se organiza desde Qingdao, Tianjin o Shanghai, la misma ruta descrita para la lámina frente a un campo estático en calibres finos.
Un disipador es primero una pieza de conducción y después de superficie. Acierta con la placa, su planitud y sus fijaciones, y el apilado tendrá con qué trabajar.