Держит ли вакуум в панели слой алюминиевой фольги?
Практическое руководство для производителей панелей и конвертеров плёнки: почему вакуум держит слой фольги, а не сердечник, почему сплошность и шов определяют выход годного и что должен содержать запрос.
Панель вакуумной изоляции отказывает тихо. Сердечник выглядит целым, оболочка уже пропустила воздух, а винят обычно сердечник.
Слой фольги — это барьер в плёнке оболочки, а не изоляция. Он не замедляет тепло, он удерживает вакуум, от которого зависит сердечник. Одна складка, растрескавшая фольгу, становится путём утечки, из которого панель уже не выйдет.
Это переносит разговор от изоляции к герметичности. Восемь вопросов ниже идут тем же путём наружу: от слоя к плёнке, шву и запросу.
Почему панель вакуумной изоляции не лучше своей оболочки?
Сердечник задаёт, что панель могла бы дать. Оболочка решает, доедет ли это до стены.
Панель работает потому, что газ удалили и не пускают обратно. Удаление происходит один раз, на насосе. Не пускать — это герметичность, и она целиком лежит в наружной плёнке, где слой фольги остаётся единственным сплошным барьером.
Dive deeper
Внутри панели изоляцию делает пористый сердечник, и делает её только пока пространство между его частицами остаётся пустым. Заполните это пространство воздухом, и та же плита становится обычной пористой пластиной. В сердечнике ничего не изменилось, он просто потерял условие, под которое проектировался. Поэтому вскрытая панель так редко показывает отказ материала. Доказательства никогда не было в сердечнике. Воздух и водяной пар не проходят сквозь сплошной металл, они проходят через отверстие в нём, поэтому снаружи панель может выглядеть целой, уже потеряв условие работы.
Оболочка — не упаковка. Это компонент, который делает возможным поведение сердечника, и задача у него необычная: оставаться барьером весь срок службы прибора или актива холодовой цепи без обслуживания, осмотра и подкачки. Насос работает один раз на заводе и больше не включается. Всё после этого — ответственность плёнки, и второй попытки у плёнки нет. Сердечник этот режим принимает, потому что спроектирован под него, но вернуть его самостоятельно не может.
Практическое следствие — другой способ покупать плёнку. Оболочная плёнка это функциональная деталь со своими критериями приёмки, а не аксессуар по цене за квадратный метр. Плёнка, которая плохо сваривается или заламывается при обращении, не удешевляет панель. Она превращает готовую панель в брак в конце линии, после того как оплачены сердечник, газопоглотитель и откачка. И покупать её стоит по критериям приёмки, а не по цене за метр.
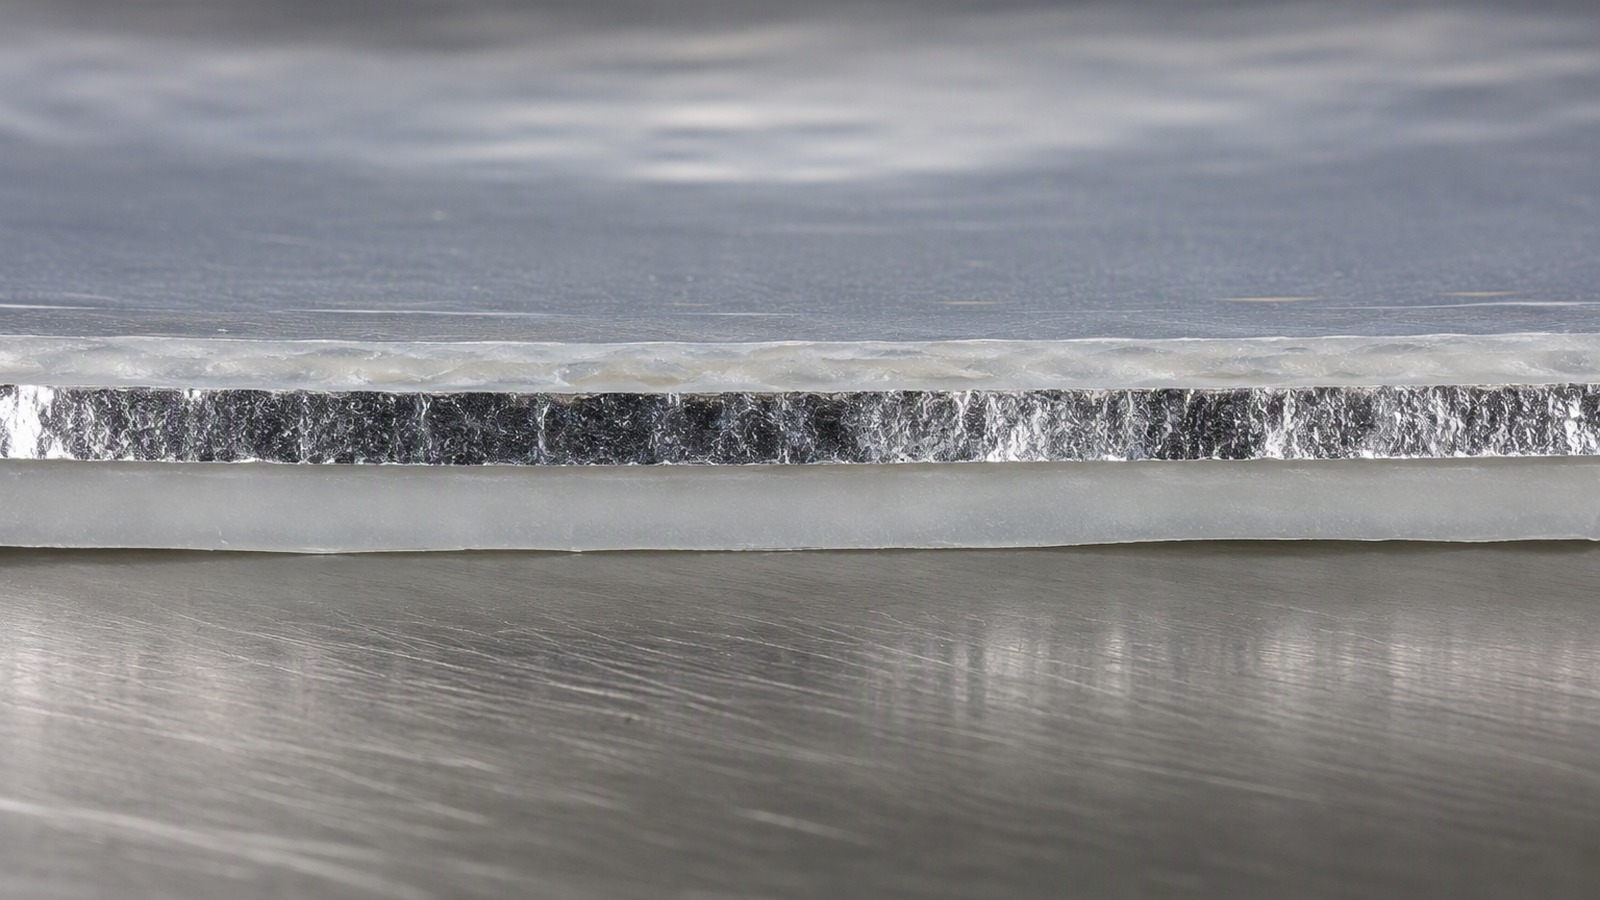
Почему слой фольги должен оставаться сплошным?
Барьер с одним отверстием не немного хуже барьера. Это открытое окно, вокруг которого впустую израсходована хорошая плёнка.
Сплошность и есть вся функция. Складка, растрескавшая металл, царапина, утоньшившая его, залом, разорвавший его у кромки: каждый из них путь, а путь под вакуумом становится утечкой.
Dive deeper
Алюминий в монолитном сечении не впитывает и не пропускает воздух так, как полимер. Газ проходит через слой фольги по дефектам: микроотверстие, складка, в которой металл был деформирован до трещины, царапина от валка или от ножа при резке, залом у кромки плёнки, где полотно завернулось само на себя. Барьер не лучше своего худшего дефекта, и дефекту не нужно быть крупным. Ему нужно быть открытым.
У механического повреждения есть второй эффект, который легко недооценить. Складка не просто утоньшает металл по одной линии. Она создаёт геометрическую особенность, которая переживает все последующие операции, включая ламинирование и сварку, и концентрирует напряжение ровно там, где шов должен держать. Гребень на готовом фланце — это место, где две поверхности не встречаются. Каждая следующая операция воспроизводит тот же гребень: намотка, резка, загрузка.
Здесь и принимается решение о толщине. Более тяжёлый слой лучше переносит обращение и легче терпит царапину, за счёт массы, жёсткости и поведения при сварке. Более лёгкий слой проще в работе и менее снисходителен ко всему, что идёт дальше. Как ведёт себя фольга при уходе допуска, разобрано в материале допуск по толщине и его влияние на выход годного, и здесь та же логика действует сильнее, потому что запечатанная панель компенсировать ничего не может. Разница между слоем, который терпит обращение, и слоем, который не терпит, видна в конце линии, а не в таблице свойств.
Почему структуру плёнки строят вокруг фольги?
Барьерные плёнки принято описывать снаружи внутрь. Оболочную плёнку проектируют от фольги наружу.
Фольга — слой, который нельзя заменить, поэтому герметик, грунт, наружный защитный слой и клеевая система выбираются так, чтобы она работала и пережила сварку.
Dive deeper
Металлизированное напыление это покрытие, которое повторяет поверхность подложки, и его сплошность не выше сплошности этой подложки. Там, где оболочка должна держать вакуум весь срок службы актива, конструкция обычно опирается на слой с фольгой, соединённый со свариваемой герметизирующей плёнкой и, при необходимости, с наружной защитной плёнкой. Фольга здесь не один из равных слоёв. Она причина существования всей структуры, а остальные слои служат ей. Если барьером работает только напыление, любой разрыв подложки сразу становится разрывом барьера.
Строить вокруг фольги значит принимать её ограничения. Металл проводит тепло вдоль слоя, поэтому шов, который должен проплавиться рядом с кромкой фольги, требует больше энергии и более узкого окна, чем тот же шов в простой плёнке. Грунт, соединяющий герметик с металлом, должен подходить обеим поверхностям и выдерживать температуру сварки. Поэтому сначала выбирают герметик по способности проплавиться у металлической кромки, а потом подбирают остальные слои.
Общая толщина плёнки это отдельное решение, не совпадающее с толщиной слоя, и путать их — частая ошибка в запросах. Толщину плёнки задают обращение, стойкость к проколу и допуск под сварку; толщину слоя задаёт сплошность барьера по ходу процесса. Плёнка может быть толстой в целом и нести слой слишком лёгкий для того, как с ней обращаются. Наша алюминиевая фольга 8079 толщиной 0,006 мм — один из более лёгких слоёв, применяемых в такой работе.
Почему сварка определяет выход годного на линии VIP?
Откачка это задача насоса с известным ответом. Запечатывание это задача шва, а шов либо закрывает барьер, либо оставляет его открытым.
Шов должен закрыть плёнку саму на себя по всему периметру, через кромку фольги, на скорости линии, в каждую смену. Выход годного решается на шве, а не на насосе.
Dive deeper
Термосварка через плёнку с фольгой это не та же операция, что термосварка простой плёнки. Тепло уходит по металлу, поэтому герметику нужно расплавиться и потечь, пока проводящий слой забирает энергию из шва. Окно узкое, и оно сужается от любого загрязнения на поверхности: оксид, остатки смазки от прокатки, пыль, конденсат. Поэтому температуру, время и давление выставляют вместе, а не по одному параметру.
Два вида отказа выглядят на проверке одинаково и не одинаковы вовсе. Канал это путь, который не закрылся, обычно в углу, у патрубка или на морщине, где две поверхности не встретились. Слабый шов это соединение, которое закрылось, а затем постепенно расслоилось под перепадом давления, и панель проходит в конце линии, а вакуум теряет на складе. Первое — настройка процесса, второе — часто состояние поверхности. Разница между ними видна по времени: канал обнаруживается на первой проверке, слабый шов — после склада или перевозки.
Поэтому кромка и поверхность фольги важны для шва. Рваная кромка реза, заусенец, слой, начавший отделяться от подложки, оксид, выросший неравномерно при хранении: всё это меняет распределение тепла и давления в шве. Кромка ещё и место, где металл открыт, а открытая кромка внутри шва — место, где может образоваться сплошной путь. Состояние кромки и качество резки — часть спецификации плёнки, а не только задача участка подготовки.
Почему большинство дефектов появляются до откачки?
Утечки, найденные в конце линии, обычно сделаны за часы до этого: на намотчике, тележке или столе.
Заломы, волочение, перегибы и штабелирование повреждают слой, пока плёнка плоская и открытая. После запечатывания повреждение внутри панели и вне досягаемости.
Dive deeper
Проследите панель от проверки на утечку назад, и причина редко бывает очевидной. Это рулон, поставленный на бок, так что наружные витки приняли вес. Это натяжение размотки, достаточное, чтобы затянуть складку в полотно. Это стопка готовых оболочек с заломом в углу или рука, которой пришлось выправить фланец перед загрузкой. Каждую из этих причин можно устранить небольшим изменением хранения или загрузки.
Ничто из этого не выглядит отказом барьера в тот момент, потому что слой тонок, а плёнка всё ещё похожа на плёнку. Важное свойство складки в том, что она не упругая. Металл, который сложили и надломили, не распрямляется после снятия нагрузки, а трещина не закрывается, когда панель запечатывают вокруг неё. Плёнка несёт постоянный геометрический дефект в операцию, которая спрячет его навсегда. Складка ведёт себя как память металла: возвращается на то же место при каждом новом перегибе.
Осмотр это вторая половина проблемы. Обученный глаз найдёт складку на открытой оболочке. Почти никто не найдёт микроотверстие под заломом или волосяную трещину вдоль гребня на движущемся полотне. Окно, в котором повреждение можно увидеть, совпадает с окном, в котором его наносят, и закрывается оно с завершением шва. Поэтому дисциплина обращения дешевле любой системы осмотра. Осмотр ловит крупные дефекты, но не защищает от того, что нанесено после осмотра. Именно поэтому на линии считают не только плёнку, но и путь, который она проходит до сварочной машины.
Почему панель, медленно теряющую вакуум, нельзя отремонтировать?
Медленная утечка хуже быстрой, потому что приходит внутрь изделия, которое уже прошло приёмку.
Когда газ внутри, оболочку не откачать заново через запечатанный шов, и преимущество сердечника потеряно. Диагноз заканчивается на плёнке, а не на сердечнике.
Dive deeper
Процедуры обслуживания для панели, набравшей воздух, не существует. У оболочки нет патрубка, который можно открыть снова, а вскрытие уничтожает деталь, которую нужно было бы использовать повторно. Сердечник после вскрытия не вернуть в то состояние, в котором его откачивали, а газопоглотитель, которому полагалось собирать малое количество проходящего газа, уже сделал свою работу. Ремонт не дорог. Он невозможен. Даже если оболочку удалось бы вскрыть, повторный шов уже не имеет надёжной истории.
Положение хуже из-за того, где живут панели. Обычно панель стоит внутри корпуса прибора, холодильного бокса или транспортного контейнера, за облицовкой или приклеенной к стене, откуда её не достать без разборки изделия. К моменту, когда отклонение замечено, актив уже в работе. Поэтому первым признаком отказа часто становится жалоба на работу прибора, а не отчёт о панели.
Поэтому отказ почти всегда относят к плёнке, а не к сердечнику. Плёнка — единственный сплошной барьер в сборке и единственный сварной интерфейс, значит, ей принадлежат оба механизма медленной потери: путь, который не закрылся, и шов, который раскрывался постепенно. Проблема сердечника заявляет о себе на откачке, когда панель не держит. След идёт от проверки на утечку к шву, кромке или складке, а оттуда к партии плёнки, резке или операции обращения. Каждый шаг этого следа проверяем, если сохранены записи по партии, резке и хранению.
Почему конвертер и производитель панелей должны согласовывать слой вместе?
Конвертер знает, что идёт без заломов. Производитель панелей знает, что выдержат шов и конструкция. Ни один ответ не полон.
Толщина слоя, нагартовка, обработка поверхности и структура плёнки имеют смысл только против конкретной конструкции панели, поэтому спецификация — совместное решение, проверяемое на панелях самого заказчика.
Dive deeper
Более тяжёлый слой в более твёрдой нагартовке сопротивляется заломам и делает плёнку жёстче, а это меняет и обвод вокруг фланца, и движение тепла в шве. Более лёгкий слой в мягкой нагартовке гнётся податливо и обходит угол, но у него меньше металла, который можно потерять до того, как царапина станет отверстием. Обработку поверхности, дающую прочную связь, легко переусердствовать. Ни одна сторона не видит результат этих компромиссов целиком.
Выбор сплава относится к тому же разговору. Марки 8079 и 8021 обычно берут там, где приоритет у сплошности барьера, 1235 и 1050 там, где достаточно фольги общего назначения, а 3003 и 3004 там, где слой должен давать и прочность, и барьер. Нагартовки O, H14, H16, H18, H22 и H24 идут рядом с этим выбором и меняют поведение при заломе при той же толщине. Два конвертера могут поставить один сплав, нагартовку и толщину и дать плёнки, которые ведут себя по-разному, потому что грунт, герметик и ламинация различаются.
Чего ни одна сторона не может сделать в одиночку, так это подтвердить результат. Конструкция панели, толщина сердечника, размер панели и способ закрытия оболочки принадлежат производителю панелей, как и доказательство того, что готовая панель держит положенное. Конвертер может гарантировать слой и плёнку по согласованной структуре; только производитель подтверждает, что это работает в такой панели и на такой линии.
Что нужно указать в запросе на фольгу для оболочек VIP?
Запрос из слов фольга, тонкая и барьерное качество получит ответ-догадку, и догадка будет неверной.
Укажите применение, структуру плёнки и место слоя, сплав и нагартовку, толщину, ширину, сердечник и количество, а также способ сварки оболочки.
Dive deeper
Каждый пункт меняет ответ. Применение говорит конвертеру, встречает ли панель влагу и мойку или сухой шкаф. Структура говорит, какой герметик и какой грунт слой должен выдержать. Место слоя в плёнке определяет, какую сторону нужно обрабатывать.
Полезный запрос описывает и сварку: способ запечатывания, ширину шва, проходит ли шов по открытой кромке фольги и вваривается ли патрубок. Эти подробности объясняют выход годного больше, чем любое общее слово о качестве. Если конвертеру приходится спрашивать их после расчёта цены, первый расчёт был предварительным.
С нашей стороны ответ называет сплав, нагартовку, толщину и допуск, ширину, сердечник и количество. Наш диапазон: фольга от 0,005 мм до 0,20 мм, резка от 100 мм до 1500 мм, сердечники 76 мм или 152 мм, минимум 3 MT на размер, отгрузка из Циндао, Тяньцзиня или Шанхая. Страница рулон алюминиевой фольги показывает, в каком виде она приходит, а линейка фольги для упаковки и тары показывает более широкое семейство. Подбор фольги для изоляции воздуховодов — полезное сравнение, потому что там фольга обращена к воздуху, а не держит вакуум. Справочные сведения о металле есть в статье об алюминиевой фольге, у европейской алюминиевой ассоциации, у американской алюминиевой ассоциации и у ассоциации производителей фольги.
Слой — единственный сплошной барьер, который есть у панели. Берегите его при обращении, варите осознанно и согласуйте его с конвертером до заказа первого рулона.