¿Es la lámina de aluminio la que sostiene el vacío de un VIP?
Guía práctica para fabricantes de paneles y transformadores de film: por qué la capa de aluminio, y no el núcleo, sostiene el vacío, por qué la continuidad y la soldadura deciden el rendimiento, y qué debe contener una consulta útil.
Un panel de aislamiento al vacío falla en silencio. El núcleo parece intacto, la envolvente ya ha dejado entrar aire y todos culpan al núcleo.
La capa de aluminio es la barrera del film de envolvente, no el aislante. No frena el calor: sostiene el vacío del que depende el núcleo. Un pliegue que la agrieta se convierte en una vía de fuga de la que el panel no se recupera.
Eso traslada el debate del aislamiento a la contención. Las ocho preguntas siguientes lo siguen hacia fuera, desde la capa hasta el film, la soldadura y la consulta.
¿Por qué un panel de aislamiento al vacío vale solo lo que vale su envolvente?
El núcleo fija lo que el panel podría lograr. La envolvente decide si ese logro sobrevive al viaje hasta la pared.
Un panel funciona porque se extrae el gas y luego se mantiene fuera. La extracción ocurre una vez, en la bomba. Mantenerlo fuera es contención, y la contención reside por completo en el film exterior, donde la capa de aluminio es la única barrera continua.
Dive deeper
Dentro del panel el núcleo poroso hace el aislamiento, y lo hace solo mientras el espacio alrededor de sus partículas sigue vacío. Llene ese espacio de aire y la misma tabla se convierte en una placa porosa corriente. Nada del núcleo ha cambiado: ha perdido la condición para la que fue diseñado. Por eso un panel abierto rara vez muestra un fallo de materiales. La prueba nunca estuvo en el núcleo.
La envolvente no es, por tanto, embalaje. Es el componente que hace posible el rendimiento del núcleo, y su cometido es poco habitual. Tiene que seguir siendo barrera durante la vida del aparato o del activo de cadena de frío, sin mantenimiento, sin inspección y sin recarga. Una bomba trabaja una vez en fábrica y nunca más. Todo lo que viene después es responsabilidad del film, y el film no tiene segunda oportunidad.
La consecuencia práctica es un cambio en la forma de comprar el film. Un film de envolvente es una pieza funcional con sus propios criterios de aceptación, no un accesorio comprado por precio por metro cuadrado. Un film que suelda mal o se arruga en la manipulación no abarata un panel. Convierte un panel terminado en chatarra al final de la línea, después de haber pagado el núcleo, el adsorbente y el vaciado.
¿Por qué la capa de aluminio tiene que ser continua?
Una barrera con un agujero no es una barrera algo peor. Es una ventana abierta con buen film desperdiciado alrededor.
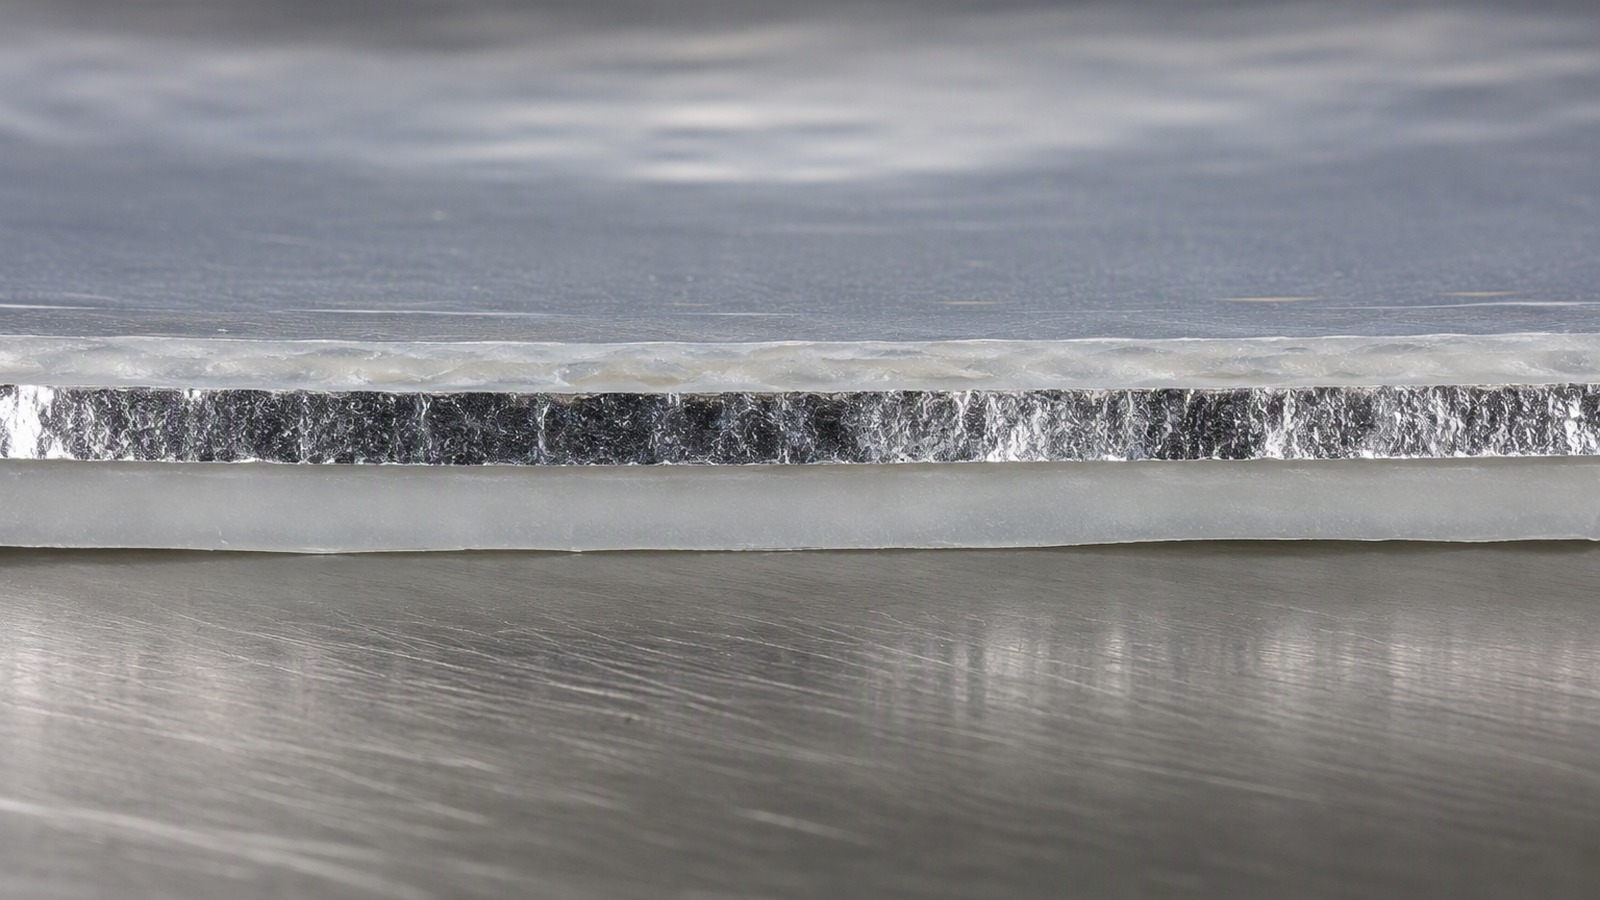
La continuidad es toda la función. Un pliegue que agrieta el metal, un arañazo que lo adelgaza, un doblez que lo parte junto a un borde: cada uno es una vía, y una vía bajo vacío se convierte en fuga.
Dive deeper
El aluminio macizo no absorbe ni deja pasar el aire como un polímero. El gas cruza la capa de aluminio por defectos: un poro, un pliegue donde el metal se ha estirado hasta agrietarse, un arañazo de rodillo o de cuchilla de corte, un doblez en el borde del film donde la banda se volvió sobre sí misma. La barrera vale lo que vale su peor defecto, y el defecto no necesita ser grande. Necesita estar abierto.
El daño mecánico tiene un segundo efecto fácil de subestimar. Un pliegue no se limita a adelgazar el metal en una línea. Crea un rasgo geométrico que sobrevive a todas las etapas posteriores, incluidos el laminado y la soldadura, y concentra la tensión justo donde el sellado tiene que aguantar. Una cresta en una brida terminada es un punto donde dos superficies no llegan a encontrarse.
Aquí entra la decisión de espesor. Una capa más gruesa tolera la manipulación y soporta mejor un arañazo, a cambio de peso, rigidez y comportamiento en soldadura. Una capa más fina es más fácil de procesar y menos indulgente con todo lo que viene después. Cómo se comporta una lámina cuando su tolerancia se desvía es el tema de la tolerancia de espesor y su efecto en el rendimiento, y aquí la lógica se aplica con más fuerza, porque un panel sellado no puede compensar.
¿Por qué la estructura del film se construye alrededor del aluminio?
Las películas barrera suelen describirse de fuera hacia dentro. El film de una envolvente se diseña del aluminio hacia fuera.
El aluminio es la capa que no se puede sustituir, así que el sellante, la imprimación, la capa exterior de protección y el sistema adhesivo se eligen para que trabaje y para que sobreviva a la soldadura.
Dive deeper
Un depósito metalizado es un recubrimiento que sigue a su sustrato, de modo que su continuidad es solo la de ese sustrato. Cuando una envolvente tiene que mantener el vacío durante la vida de un activo, el diseño se apoya normalmente en una capa con aluminio, unida a un film sellante soldable y, si hace falta, a un film exterior de protección. El aluminio no es una capa más entre iguales. Es la razón de que exista la estructura, y las demás capas están para servirlo.
Construir alrededor del aluminio significa aceptar sus límites. El metal conduce el calor a lo largo de la capa, así que una soldadura que debe fundir junto a un borde de aluminio necesita más energía y una ventana más estrecha que la misma soldadura en film liso.
El espesor total del film es una decisión distinta del espesor de la capa, y confundirlos es un error frecuente en las consultas. El espesor del film lo marcan la manipulación, la resistencia al pinchazo y la tolerancia de soldadura; el de la capa lo marca la continuidad de la barrera a lo largo del proceso. Un film puede ser grueso en conjunto y llevar una capa demasiado ligera para cómo se manipula. Nuestra lámina de aluminio 8079 de 0,006 mm es una de las capas más ligeras que se usan en este trabajo.
¿Por qué la soldadura decide el rendimiento de una línea de VIP?
El vaciado es un problema de bomba con respuesta conocida. El sellado es un problema de junta, y una junta cierra la barrera o la deja abierta.
La soldadura debe cerrar el film sobre sí mismo en todo el perímetro, a través del borde de aluminio, a la velocidad de línea y en cada turno. El rendimiento se decide en la costura, no en la bomba.
Dive deeper
Una soldadura térmica a través de un film con aluminio es una operación distinta de la misma soldadura en film liso. El calor se retira por el metal, así que el sellante tiene que fundir y fluir mientras una capa conductora se lleva energía de la junta. La ventana es estrecha, y se estrecha más con cualquier cosa en la superficie: óxido, residuo de laminación, polvo, condensación.
Dos modos de fallo se parecen en una prueba de fugas y no se parecen en nada. Un canal es una vía que nunca se cerró, normalmente en una esquina, en un puerto o en una arruga donde las dos superficies no llegaron a encontrarse. Una soldadura débil es una junta que se cerró y luego se delamina poco a poco bajo la diferencia de presión, y produce un panel que pasa al final de la línea y pierde su vacío en un almacén.
Por eso el borde y la superficie del aluminio importan en una soldadura. Un borde de corte desgarrado, una rebaba, una capa que ha empezado a separarse de su soporte, un óxido que ha crecido de forma desigual en el almacén: cada uno cambia cómo se reparten calor y presión en la junta. El borde es además donde el metal queda expuesto, y un borde expuesto dentro de un sellado es un lugar donde puede formarse una vía continua.
¿Por qué la mayoría de los defectos se introducen antes del vaciado?
Las fugas que aparecen al final de la línea se hicieron, casi siempre, horas antes, en un bobinador, una carretilla o una mesa.
Arrugar, arrastrar, doblar y apilar dañan la capa mientras el film está plano y abierto. Una vez sellada la envolvente, el daño está dentro del panel y fuera de alcance.
Dive deeper
Remonte un panel desde la prueba de fugas y el fallo rara vez es dramático. Es un rollo de film guardado de lado, de modo que las vueltas exteriores aguantaron el peso. Es una tensión de desbobinado tan alta que metió un pliegue en la banda. Es una pila de envolventes premontadas con un doblez prensado en una esquina, o una mano que tuvo que enderezar una brida antes de cargarla.
Nada de eso parece un fallo de barrera en su momento, porque la capa es fina y el film sigue pareciendo film. La propiedad importante de un pliegue es que no es elástico. El metal doblado y agrietado no vuelve a su plano cuando se retira la carga, y la grieta no se cierra cuando el panel se sella a su alrededor. El film lleva un defecto geométrico permanente a una etapa que lo esconderá para siempre.
La inspección es la otra mitad del problema. Un ojo entrenado encuentra un pliegue en una envolvente abierta. Casi nadie encuentra un poro bajo un doblez, ni una grieta capilar a lo largo de una cresta, en una banda en movimiento. La ventana en la que el daño podría verse es la misma en la que se está produciendo, y se cierra al completar la costura. La disciplina de manipulación sale más barata que cualquier régimen de inspección.
¿Por qué un panel que pierde vacío despacio no se puede reparar nunca?
Una fuga lenta es peor que una rápida, porque llega dentro de un producto que ya ha pasado la inspección.
Una vez que hay gas dentro, la envolvente no se puede volver a evacuar a través de una soldadura sellada, y la ventaja del núcleo se ha perdido. El diagnóstico termina en el film, no en el núcleo.
Dive deeper
No existe procedimiento de servicio para un panel que ha tomado aire. La envolvente no tiene puerto que se pueda reabrir, y abrirla destruye la pieza que habría que reutilizar. El núcleo, una vez expuesto, no vuelve a la condición en la que se evacuó, y el adsorbente destinado a capturar la pequeña cantidad de gas que atraviesa ya ha hecho su trabajo. Reparar no es caro. Es imposible.
La situación empeora por dónde viven los paneles. Un panel suele estar dentro de un armario de aparato, una caja de cadena de frío o un contenedor de transporte, detrás de un revestimiento o pegado a una pared, donde no se llega sin desmontar el producto. Cuando la deriva se nota, el activo ya está en servicio.
Por eso el fallo se remonta al film y no al núcleo en casi todos los casos. El film es la única barrera continua del conjunto y la única interfaz soldada, así que posee los dos mecanismos que producen una pérdida lenta: una vía que nunca se cerró y una junta que se abrió poco a poco. Un problema de núcleo suele declararse en el vaciado, cuando el panel no retiene. El rastro va de la prueba de fugas a una costura, un borde o un pliegue, y de ahí a un lote de film, un corte o una etapa de manipulación.
¿Por qué el transformador y el fabricante deben acordar la capa juntos?
El transformador sabe qué corre sin arrugarse. El fabricante de paneles sabe qué toleran la soldadura y el diseño. Ninguna respuesta está completa.
El espesor de la capa, el temple, el tratamiento superficial y la estructura del film solo significan algo frente a un diseño de panel concreto, así que la especificación es una decisión conjunta validada en los paneles del propio cliente.
Dive deeper
Una capa más gruesa en un temple más duro resiste las arrugas, y hace el film más rígido, lo que cambia cómo se dobla alrededor de una brida y cómo se mueve el calor en el sellado. Una capa más fina en un temple blando se dobla con docilidad y sigue una esquina, y tiene menos metal que perder antes de que un arañazo sea un agujero. Un tratamiento superficial que une con fuerza se puede exagerar.
La elección de aleación pertenece a la misma conversación. Las calidades 8079 y 8021 suelen elegirse cuando la continuidad de barrera es prioritaria, las 1235 y 1050 cuando basta una lámina de uso general, y las 3003 y 3004 cuando la capa debe aportar resistencia además de barrera. Los temples O, H14, H16, H18, H22 y H24 acompañan a esas elecciones y cambian el comportamiento al plegado con el mismo espesor.
Lo que ninguna parte puede hacer sola es validar. El diseño del panel, el espesor del núcleo, el tamaño del panel y la forma de cerrar la envolvente pertenecen al fabricante, y también la evidencia de que el panel terminado retiene lo que debe. Un transformador puede garantizar una capa y un film a una construcción acordada; solo el fabricante puede confirmar que funciona en ese panel y en esa línea.
¿Qué hay que indicar en una consulta sobre lámina para envolventes de VIP?
Una consulta que solo dice lámina, fina y calidad barrera se responderá con una suposición, y la suposición será errónea.
Indique la aplicación, la construcción del film y dónde se sitúa la capa, la aleación y el temple, el espesor, el ancho, el núcleo y la cantidad, y cómo se suelda la envolvente.
Dive deeper
Cada dato cambia la respuesta. La aplicación dice al transformador si el panel se enfrenta a humedad y limpieza o a un armario seco. La construcción le dice qué sellante y qué imprimación tiene que soportar la capa.
Una consulta útil describe también la soldadura: el método de sellado, el ancho del cordón, si la junta pasa sobre un borde de aluminio expuesto y si se suelda un puerto.
Por nuestra parte, una respuesta indica la aleación, el temple, el espesor y su tolerancia, el ancho, el núcleo y la cantidad. Nuestro rango va de 0,005 mm a 0,20 mm, cortado de 100 mm a 1500 mm, en núcleos de 76 mm o 152 mm, con 3 MT mínimo por medida, desde Qingdao, Tianjin o Shanghái. La página de rollo de lámina de aluminio muestra la forma en que llega, y la gama de lámina para envase y contenedor muestra la familia más amplia. Especificar lámina para aislamiento de conductos es un contraste útil, porque allí la lámina se enfrenta al aire en lugar de sostener un vacío. Información de fondo en la entrada de referencia sobre la lámina de aluminio, en la asociación europea del aluminio, en la asociación americana del aluminio y en la asociación de productores de lámina.
La capa es la única barrera continua que tiene un panel. Protéjala en la manipulación, suéldela con criterio y acuérdenla con el transformador antes de pedir el primer rollo.