Как алюминиевая фольга применяется в обмотке и экранировании кабеля?
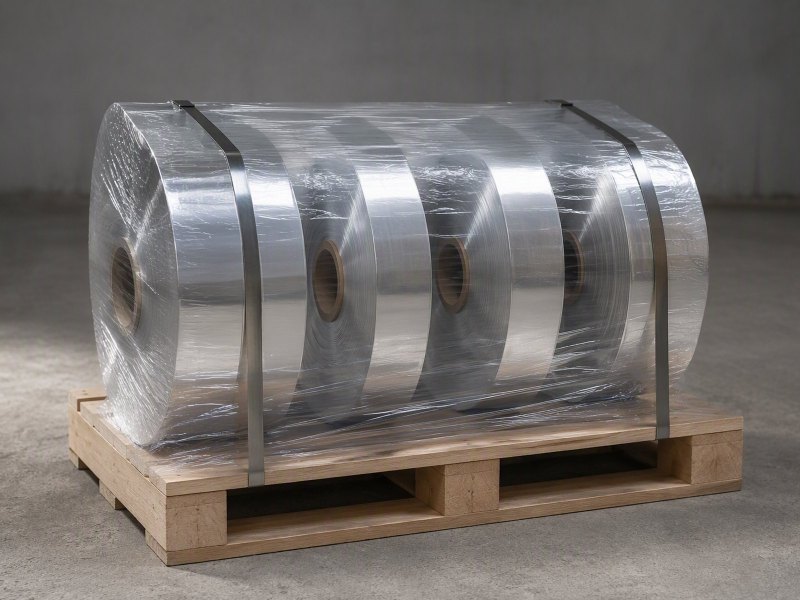
Алюминиевая фольга приходит на кабельную линию ламинированной и нарезанной лентой, а не голым полотном. В спецификации фиксируют сплав, нагартовку, толщину, ширину, гильзу, состояние поверхности, формат рулона и приёмочный контроль.
Как алюминиевая фольга применяется в обмотке и экранировании кабеля?
Кабельная линия просит тонкую металлическую обмотку, но рулон приходит не голым полотном, и одна ошибка в заказе превращается в брак.
Алюминиевую фольгу для кабельной обмотки обычно ламинируют с несущей плёнкой, затем режут по ширине и наматывают на гильзу 76 мм или 152 мм. Заказчик фиксирует сплав, нагартовку, толщину, ширину, гильзу, состояние поверхности и упаковку до размещения заказа.
Это руководство ведёт тему от назначения тонкого металлического слоя через параметры, которые должен нести заказ, к проверкам, которые выполняют на приёмке.
Зачем в обмотке кабеля вообще нужен тонкий металлический слой?
Металлический слой здесь не украшение: он выполняет три тихие задачи между изолированной жилой и наружной оболочкой.
Тонкий алюминиевый слой даёт кабелю непрерывный барьер, отражающую поверхность и жертвенную обмотку, которая принимает повреждения при обращении раньше изоляции.
Dive deeper
Обмотка располагается между изолированной жилой и оболочкой и оправдывает себя простыми физическими свойствами, а не присвоенной категорией. Как непрерывный лист она прерывает путь, который иначе выбрал бы водяной пар вдоль кабеля, и делает это без массы и жёсткости сплошной металлической трубки. Поскольку поверхность отражающая, внешнее тепловое излучение возвращается до того, как достигнет жилы, что важно, когда кабели делят лоток или канал с более горячими системами.
Слой служит и механической страховкой. При намотке, протяжке и изгибе он принимает истирание, которое иначе дошло бы до изоляции. Во многих конструкциях обмотка работает ещё и поверхностью склейки, давая оболочке определённый слой для адгезии, чтобы конструкция не расслаивалась при размотке кабеля или протяжке в канале.
Почему алюминий, а не другой металл
Алюминий достаточно пластичен, чтобы прокатываться в очень тонкие толщины, поэтому обмотку можно формовать, складывать и рифтовать вокруг жилы без растрескивания. Он лёгкий, что сохраняет кабель удобным в обращении, и поставляется в семействе нагартовок от мягкого отожжённого до полутвёрдого, так что переработчик подбирает обмотку под операцию формования. Когда нужна барьерная поверхность при малой массе, алюминий обычно практичный выбор; основы металловедения изложены в обзоре алюминиевая фольга.
Важно и то, что качество этого слоя определяется не на кабельной линии, а на прокатном стане и на резке: постоянство толщины, состояние кромок и чистота поверхности решают, станет обмотка барьером или источником брака. Именно поэтому приёмку фольги строят вокруг измеримых признаков.
Почему алюминиевую фольгу ламинируют с несущей плёнкой, а не применяют голой?
Голая фольга таких толщин не выживает на кабельной линии: первый же скачок натяжения её разрывает.
Фольгу соединяют с полиэстером, PET или другой несущей плёнкой, поэтому композит держит натяжение при обращении, сопротивляется разрыву и остаётся плоским, пока кабель идёт по линии.
Dive deeper
У тонкого металлического листа почти нет сопротивления разрыву. Каждый направляющий ролик, каждая сростка и каждый пуск и останов линии создают натяжение, а голое полотно вытянулось бы, сморщилось или разошлось по кромке. Ламинирование фольги с несущей плёнкой передаёт механическую работу плёнке: слой полиэстера или PET держит натяжение, сохраняет обмотку плоской и оставляет металлический слой непрерывным. Поэтому алюминиевый слой может оставаться очень тонким, и в этом весь смысл фольги вместо сплошной металлической полосы.
Несущая плёнка решает и задачу обращения. Поддерживаемое полотно ровно наматывается, разматывается без телескопирования и режется без закручивания кромок. На кабельном заводе оно идёт через обмоточную головку со скоростью линии без вибрации, и именно это удерживает обмотку по центру жилы. Кроме того, несущая плёнка задаёт у обмотки определённую внутреннюю и наружную сторону, поэтому клей размещают там, где требует процесс.
Что должен обеспечивать клеевой состав
Связь между фольгой и несущей плёнкой обязана выдерживать резку, натяжение при намотке и нагрев готового кабеля. Поэтому переработчик согласует с поставщиком фольги клеевую систему, расход покрытия и прочность связи, ведь слабая связь проявляется расслоением на кабельной линии, а не у ламинатора. Состояние алюминиевой поверхности — часть того же разговора.
Толщину и блеск несущей плёнки стоит обсудить до заказа: они определяют, какое натяжение выдержит готовая лента и насколько стабильной останется ширина при резке и перемотке.
Как фольговая обмотка наносится на кабельной линии?
На линии обмотка становится лентой, и способ её укладки решает, останется ли барьер закрытым.
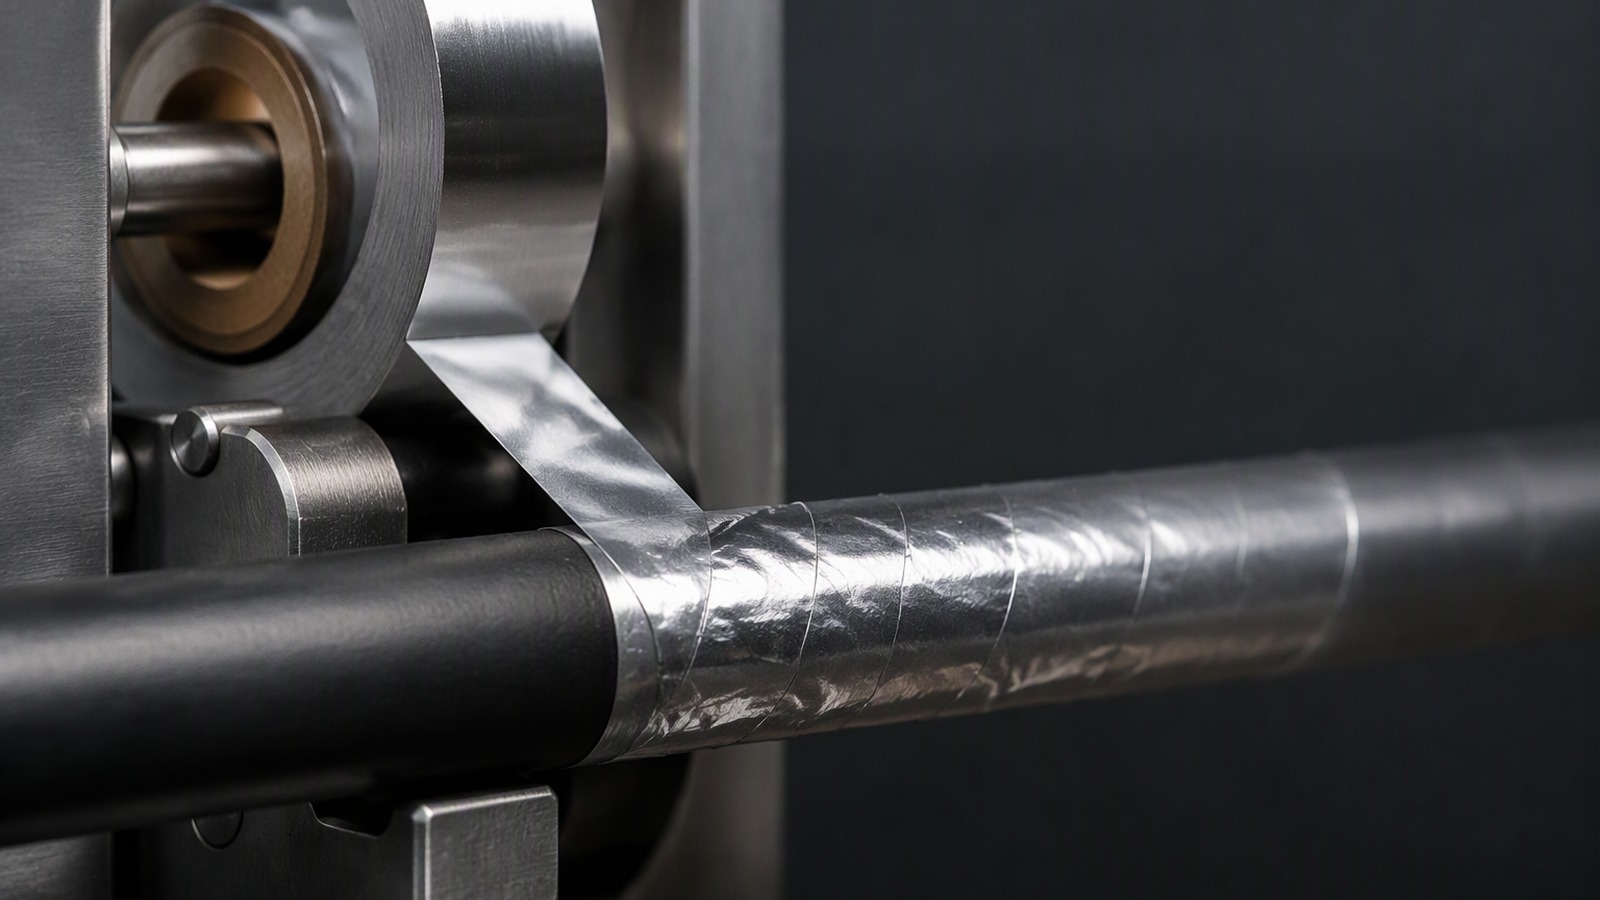
Ламинат разрезают на ширину ленты, укладывают продольно или по спирали поверх жилы с заданным перекрытием и часто скрепляют с оболочкой при отделке кабеля.
Dive deeper
Преобладают два способа укладки. При продольной обмотке лента идёт параллельно оси и складывается вокруг жилы, что подходит для малых диаметров и высоких скоростей. При спиральной обмотке лента накладывается под углом с управляемым шагом и перекрытием: это требует более точного натяжения, но допускает изменение диаметра жилы. В обоих случаях перекрытие — критичный размер: разрыв оставляет барьер открытым, а избыточное перекрытие расходует ширину и добавляет жёсткость.
Натяжение — вторая переменная. Слабое заставляет ленту вибрировать и морщиться, избыточное сужает обмотку или закручивает ламинат. Обмоточные головки обычно настраивают так, чтобы полотно шло с лёгким равномерным натяжением по всей ширине. Затем многие конструкции скрепляют обмотку с оболочкой горячим расплавом или клеевым слоем, а узкая лента из алюминиевой фольги часто закрывает стык, ремонтирует разрыв или фиксирует начало рулона при настройке.
Место обмотки в конструкции
Обмотку обычно укладывают поверх изолированной жилы и под оболочкой, так что оболочка защищает её, а она защищает жилу. Порядок слоёв, направление загиба и перекрытие — решения чертежа, согласованные до заказа первого рулона.
Важно и то, что ширина ленты подбирается под диаметр жилы: слишком узкая лента требует большего числа проходов и даёт больше перекрытий, а слишком широкая хуже ложится на малый радиус. Поэтому в заказе указывают и ширину, и целевое перекрытие, а не только толщину ламината. Стабильность ширины в рулоне при этом не менее важна, чем сама ширина: любое отклонение сразу отражается на перекрытии и на центровке обмотки.
Какую толщину и нагартовку должен задать заказчик обмотки?
Два числа делают почти всю работу в заказе на обмотку: толщина алюминия и его нагартовка.
Обмотка обычно лежит у тонкого края диапазона поставки 0,005 мм — 0,20 мм, а нагартовку выбирают между мягким отожжённым и полутвёрдым состоянием, чтобы обмотка формовалась без трещин.
Dive deeper
Толщина определяет всё дальше по цепочке. Постоянная толщина сохраняет ламинат плоским, делает натяжение предсказуемым в обмоточной головке и стабилизирует конечный диаметр кабеля. Её измеряют микрометром или бета-толщиномером в нескольких точках по ширине, потому что именно разброс по полотну даёт морщины и смещённую обмотку. Практичная толщина, например алюминиевая фольга 1060 толщиной 0,03 мм, — обычная отправная точка, когда обмотка должна остаться тонкой и при этом выдерживать обращение на ламинаторе.
Нагартовка определяет поведение металла при формовании. Мягкие состояния в диапазоне O и H22 — H24 легко складываются и рифтуются, что подходит для глубокого формования и ламинирования. Промежуточные H14, H16 и H18 дают больше жёсткости и упругости — для обмоток, которые должны держать форму. Сплавы выбирают по той же логике: 1050, 1060 и 1100 — основа тонкого ламинирования, 1235 часто идёт на самых тонких толщинах, 3003 и 3004 добавляют прочности, а 8011, 8021 и 8079 широко применяют там, где нужна ламинированная лента. Методы испытаний полосы описаны комитетом ASTM B07 по лёгким металлам и сплавам, а практический смысл каждой марки разобран в материале разъяснение марок нагартовки.
На практике толщину не выбирают отдельно от сплава и нагартовки: все три вместе определяют, сложится ли обмотка вокруг тонкой жилы без трещин и сохранит ли ширину на высокой скорости линии.
Какие ширину, гильзу и формат рулона должен зафиксировать заказчик?
Ширина и формат рулона — решения линии, а не бумажная формальность, и менять их позже дорого и трудно.
Фольгу поставляют шириной от 100 мм до 1500 мм на гильзе 76 мм или 152 мм, и формат рулона, направление намотки и ориентация глаза должны совпадать с обмоточной головкой.
Dive deeper
Ширину обычно задают ширина ленты в обмоточной головке и диаметр кабеля, плюс небольшой запас на перекрытие. Широкий рулон режут на рабочие ширины, поэтому заказчик указывает и основную ширину, и ширину реза, вместе с допуском, который линия принимает. Диаметр гильзы следует за осью размоточного устройства: гильза 76 мм подходит многим компактным головкам, а 152 мм несёт более длинные намотки широкого полотна и обычна для ламинирования и перемотки.
Формат рулона охватывает детали, которые не дают хорошей намотке стать остановкой: пределы наружного диаметра и массы на размоточном устройстве, направление намотки, ориентацию око вверх или глаз к стене, число сросток и длину на рулон. Переработчик, который ламинирует и перерезает, может предпочитать крупные рулоны, а кабельному заводу удобнее короткие срощенные рулоны. Диапазон промышленная и техническая фольга обычно котируют по ширине и по гильзе, с минимальным заказом 3 MT на типоразмер, упаковкой на деревянном поддоне с влагобарьерной обёрткой и отгрузкой через порты Qingdao, Tianjin или Shanghai.
При первом заказе стоит оговорить и минимальную партию, и сочетание ширины с гильзой, потому что именно они задают отгрузку: минимум 3 MT на типоразмер и один деревянный поддон могут подойти для пробного запуска линии, тогда как линиям с постоянным расходом нужен регулярный график поставок. В заказе также фиксируют направление намотки, число сросток и длину на рулон: после отгрузки это уже не исправить.
Как резка на полосы и выбор рулона влияют на кабельную линию?
Идеально намотанный рулон всё равно может остановить линию, если кромка реза или рулон не совпадают с размоточным устройством.
Качество кромки реза, саблевидность, натяжение намотки и геометрия рулона решают, идёт ли полотно прямо через головку или уводит и морщится.
Dive deeper
Резка — место, где можно испортить хороший рулон. Заусенец или зарубка на кромке становится началом разрыва, как только лента попадает под натяжение, а металлическая пыль от плохого реза уходит в обмоточную головку. Саблевидность, плавный изгиб полотна, которое должно быть прямым, заставляет ленту уводить по жиле и править перекрытие вручную. Поэтому допуск ширины реза стоит указывать в заказе, а не подразумевать.
Геометрия рулона не менее важна. Рулон с неравномерным натяжением заклинивает, телескопирует или разматывается рывками, и всё это выходит морщинами на кабеле. Телескопирование особенно часто возникает, когда узкое полотно намотано слишком слабо, и обходится дорого: наружные слои приходится списывать. Равномерное натяжение намотки, плотная, но не раздавленная намотка и диаметр, который принимает размоточное устройство, — практические требования. Более широкий контекст поставки и переработки фольги, включая практику резки, обсуждается у отраслевой ассоциации European Aluminium.
Часть этих рисков снимается ещё на этапе заказа. Если указать направление намотки, допустимое число сросток и предельный наружный диаметр под конкретное размоточное устройство, линия получает рулон, который не нужно подгонять под себя. Полезно также запросить образец первой намотки до размещения всей партии и проверить его на своей головке. Для узких ширин стоит заранее убедиться, что ширина реза посильна резке: иначе саблевидность и разброс ширины проявятся на последующих рулонах партии. И четкая маркировка рулона экономит время оператора и снижает риск установить не ту ширину.
Какое состояние поверхности важно для последующего ламинирования?
Поверхность алюминия — то место, где должен держаться клей, и самое простое свойство, которое легко испортить на складе.
Поверхность должна быть чистой, без густого прокатного масла, водных следов и отдельных частиц, с равномерной отделкой, чтобы клей смачивал и связывал устойчиво.
Dive deeper
Фольга уходит с завода с тонкой остаточной плёнкой прокатного масла и естественным оксидным слоем, и оба влияют на адгезию. Лёгкая равномерная масляная плёнка — норма, с ней работает ламинатор; пятна густого масла, полосы и следы воды — нет. Водные следы появляются от конденсата и оставляют обесцвеченный участок, где адгезия падает и где кабель может показать пятно под оболочкой. Пыль и отдельные частицы тоже нежелательны: они приподнимают клей и создают мелкие непроклеенные зоны.
Условия хранения решают, сколько этого качества поверхности сохранится. Рулоны должны лежать в сухом месте, во влагобарьерной обёртке поставки, не на сыром полу и вне циклов конденсации; открытые рулоны лучше расходовать по принципу первый пришёл — первым ушёл и брать в чистых перчатках. Когда адгезия критична, ламинатор может обсудить с поставщиком лёгкую обработку поверхности, но первая защита — чистая, сухая и неповреждённая поверхность в состоянии поставки. Тем, кто строит спецификацию с нуля, можно взять структуру из руководства как задать спецификацию алюминиевой фольги для изоляции воздуховодов и применить те же разделы к кабельной обмотке.
Отдельно стоит договориться с поставщиком фольги о том, как рулон упакован к отгрузке: влагобарьерная обёртка и целый деревянный поддон сохраняют ту поверхность, о которой договорились, тогда как одна влажная перевозка способна испортить целый торец. Поэтому упаковку указывают в заказе рядом с техническими требованиями.
Что следует проверять при поступлении фольги на завод?
Приёмка — последняя недорогая проверка перед тем, как сомнительный рулон дойдёт до обмоточной головки.
Сначала проверьте упаковку, поддон и влагобарьерную обёртку, затем сверьте сплав, нагартовку, толщину, ширину и гильзу с заказом до передачи рулона в производство.
Dive deeper
Входной контроль начинается до того, как рулон распакован. Поддон должен быть целым, влагобарьерная обёртка — неповреждённой, а рулоны — без водных следов, вмятин по кромке и раздавленных гильз. Затем этикетки сравнивают с заказом по сплаву, нагартовке, толщине, ширине, гильзе, массе рулона и длине, а неопознаваемый рулон отправляют в карантин, а не угадывают его содержимое. Запись входного контроля поставщика по плавке и рулону стоит забрать уже на этом этапе: сопоставить рулон с заводскими данными намного проще, пока обмотка не повреждена.
Дальше идёт короткая проверка размеров. Толщину измеряют микрометром в нескольких точках по ширине, ширину проверяют рулеткой или шаблоном, а диаметр гильзы и наружный диаметр рулона сверяют с обмоточной головкой. Если фольга уже ламинирована, небольшой образец можно расслоить вручную и убедиться, что связь ведёт себя ожидаемо. Сама практика измерений — отдельная дисциплина, и справочные материалы Национального института стандартов и технологий США напоминают, как много зависит от поверки и методики. Наконец, рулоны хранят так, как они пришли: в обёртке, на поддоне, в сухом месте, чтобы проверенное сегодня состояние поверхности сохранилось к моменту пуска линии.
Результат проверки записывают с датой, номером рулона и номером заказа, чтобы любую последующую претензию можно было привязать к конкретной партии.
Фольга для кабельной обмотки — не биржевой товар, а предмет спецификации: зафиксируйте сплав, нагартовку, толщину, ширину, гильзу, поверхность и упаковку, затем проверьте поддон до запуска первого рулона.