Почему рулон алюминиевой фольги «телескопирует»?
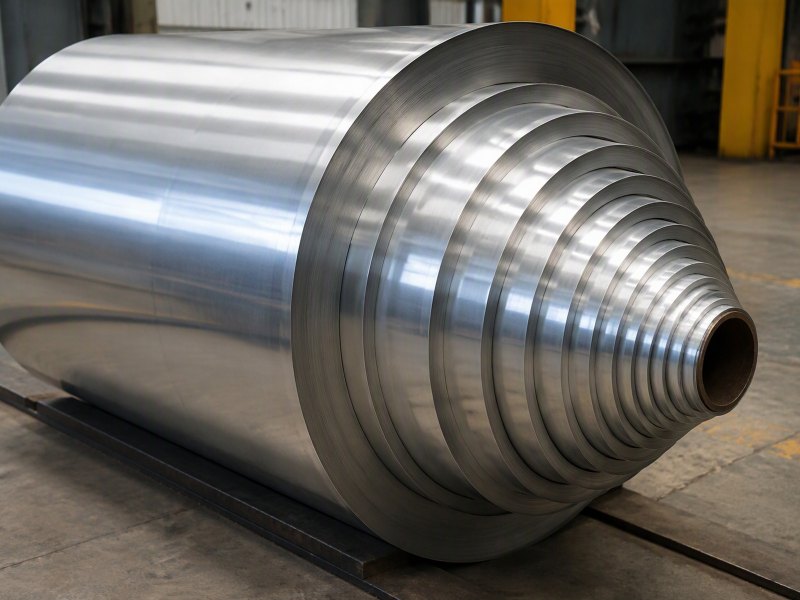
Рулон, потерявший ровный торец, рассказывает о намотке, а не о металле. Так телескопирование, «звезда» и полосы толщины записываются в накате, и так переработчик решает, годен ли рулон.
Почему рулон алюминиевой фольги «телескопирует»?
Рулон приходит с наружными витками, сдвинутыми в сторону: торец ступенчатый вместо ровного, и резательная машина не может пустить его в работу как есть.
Телескопирование — это смещение слоёв вдоль оси при намотке, из-за которого рулон теряет ровный торец. Это событие намотки, а не дефект прокатки: натяжение, прижим и посадка на гильзу решают, останутся ли слои друг над другом.
Восемь вопросов ниже рассматривают намотанный рулон как механическое тело и читают каждый дефект как запись о том, как он был построен.
Что такое телескопирование и почему это событие намотки, а не дефект прокатки?
Телескопирование видно по торцу, который перестал быть ровной стенкой и стал пологим конусом или ступенью.
Слои сместились по оси, и каждый оборот добавлял немного сдвига, пока наружные витки не нависли над гильзой. Металл не изменился; рулон потерял трение между слоями и боковое удержание, которые должна была дать намотка.
Dive deeper
У здорового рулона торец — это стена кромок, и каждый слой лежит почти точно над предыдущим. У телескопированного рулона эта стена превращается в конус, либо на ней появляется ступень, а наружные витки свисают за гильзу на расстояние, которое растёт с каждым оборотом. Сама фольга часто цела, и именно здесь начинается спор: если металл в порядке, значит виновата погрузка и разгрузка, а торец — единственная часть рулона, которую покупатель может прочитать.
Это рассуждение пропускает механику. Намотанный рулон держит форму потому, что боковому смещению сопротивляются две вещи: трение между слоями и боковая жёсткость самого наката. Намотка определяет и то, и другое. Если полотно приходит на гильзу с боковой составляющей, если прижимной валик не удерживает входящий виток плоским относительно торца или если натяжение слишком мало, чтобы выдавить захваченный воздух, слои идут вдоль оси виток за витком.
Смещение сосредотачивается там, где радиальное давление наименьшее: на наружных витках и у гильзы, где первые витки имеют меньше всего опоры. Поэтому рулон может телескопировать наружу, оставаясь плотным в теле, или раскрываться у гильзы, когда торец издалека кажется ровным. Прокатка дала полотно; намотка дала накат, а дефект наката появляется только на тех рулонах, где он был построен. Это запись намотки, а не запись металла. Для общего знакомства с материалом см. алюминиевая фольга.
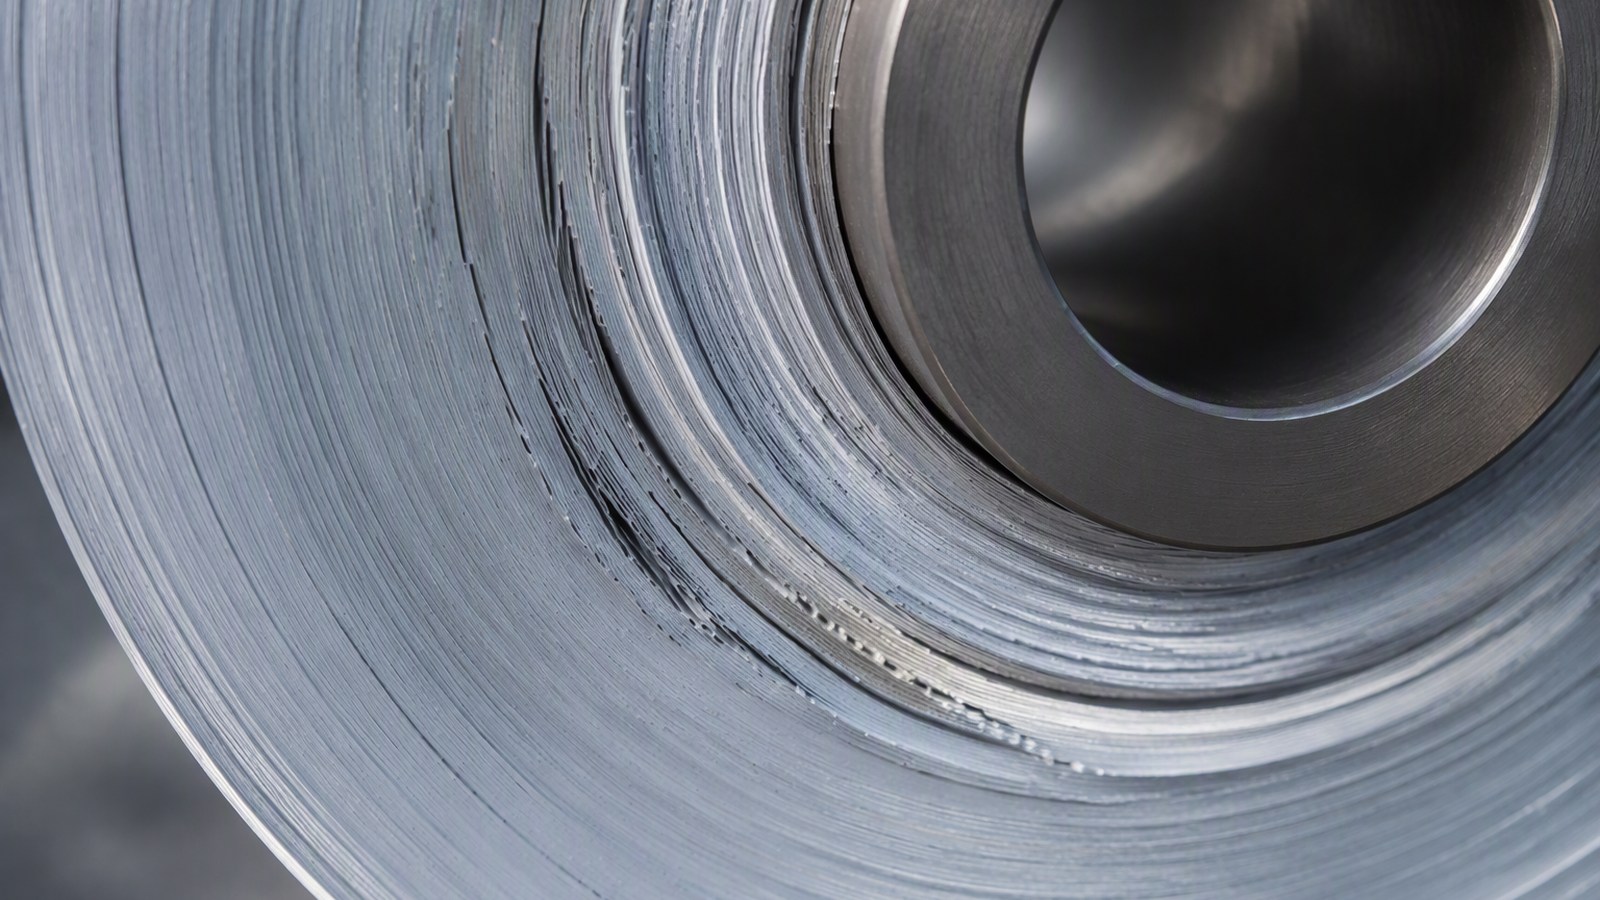
Почему натяжение намотки решает, останется ли рулон ровным?
Натяжение — единственная сила, которая прижимает один слой к другому, и оно задаёт и трение, и остающийся между слоями воздух.
Слишком малое натяжение оставляет рыхлый накат, насыщенный воздухом, и слои могут скользить. Слишком большое запасает напряжения, которые потом снимаются неравномерно. Оба пути ведут к рулону, который не держит торец.
Dive deeper
При малом натяжении входящий виток прижимается к телу рулона недостаточно сильно, и воздушная плёнка, принесённая полотном, сохраняется. Фольга тонкая и хорошо удерживает воздух; плёнка работает как смазка на границе, радиальное давление не развивается, и рулон остаётся мягким. Переработчик видит следствие, а не причину: на намотке рулон выглядит приемлемо, затем садится на складе и приходит со ступенчатым торцом.
Большое натяжение отказывает иначе. Оно сжимает слои на гильзе и запасает упругую энергию в накате. Гильза — самый жёсткий элемент сборки, поэтому она берёт на себя значительную часть нагрузки, а первые витки наматываются на самый малый периметр, где изгибные напряжения в фольге наибольшие. В результате рулон плотный в центре и мягче к периферии, а торец скорее выпирает, чем образует ступень. Практически это значит, что слишком туго намотанный рулон выглядит безупречно на намотке и раскрывается позже, когда часть этой энергии уходит.
Полезная идея — не одна уставка, а профиль натяжения: достаточное у гильзы, чтобы зафиксировать первые витки, с уменьшением наружу, чтобы внешние витки не были пережаты. Прижимной валик помогает, вытесняя воздух до того, как слой окажется заперт. Мягкие состояния, например O и H22, восстанавливаются иначе, чем H18, и алюминиевая фольга 0,03 мм в особо мягком состоянии прощает профиль, которого не простит более твёрдая. Если профиль натяжения не согласован с работой прижимного валика, рулон записывает это рассогласование в торце.
Что вызывает «звезду» у гильзы и почему звёздный рисунок — это запись напряжений?
«Звезда» — это радиальные складки, расходящиеся от гильзы как спицы колеса; их видно только с торца.
Внутренние слои, намотанные туго на жёсткую гильзу, сжимаются всем, что намотано после них, и тонкая фольга теряет устойчивость вбок вместо растяжения. Рисунок показывает карту этих напряжений; это не косметика.
Dive deeper
«Звезда» не появляется случайно. Первые витки лежат на гильзе 76 мм или 152 мм, поэтому их периметр мал, а кривизна, которую они должны принять, велика. При сильном натяжении фольга натягивается вокруг малого радиуса и затем нагружается радиально каждым следующим слоем. Тонкий металл теряет устойчивость раньше, чем растягивается, поэтому избыточная длина превращается в радиальные складки. Число и длина спиц записывают, насколько туго намотан центр и насколько сильно на него давили следующие слои. Поэтому число спиц растёт с натяжением в начале намотки и падает, если первые витки намотаны свободнее.
«Звезда», доходящая далеко от гильзы, указывает на туго намотанный центр и накат, который остался плотным. Короткая слабая «звезда» на мягком теле говорит о высоком натяжении в центре, которое не передали наружу, а это обычно значит слишком крутое снижение натяжения. Складки только с одной стороны намекают на неравномерную нагрузку по окружности, а это вопрос выставки оборудования не меньше, чем натяжения. В обоих случаях рисунок уже нарисовал карту давления, которое несли первые слои.
Рисунок предсказывает поведение дальше по переделу. Складки у гильзы необратимы в том смысле, что фольга локально уже деформировалась; первые метры несут гофрированную полосу, которую покажут печать или ламинация, и разрезка её не уберёт, потому что складка идёт радиально и пересекает любую ширину реза. Отраслевые организации описывают поведение металла подробнее; см. европейская алюминиевая промышленность.
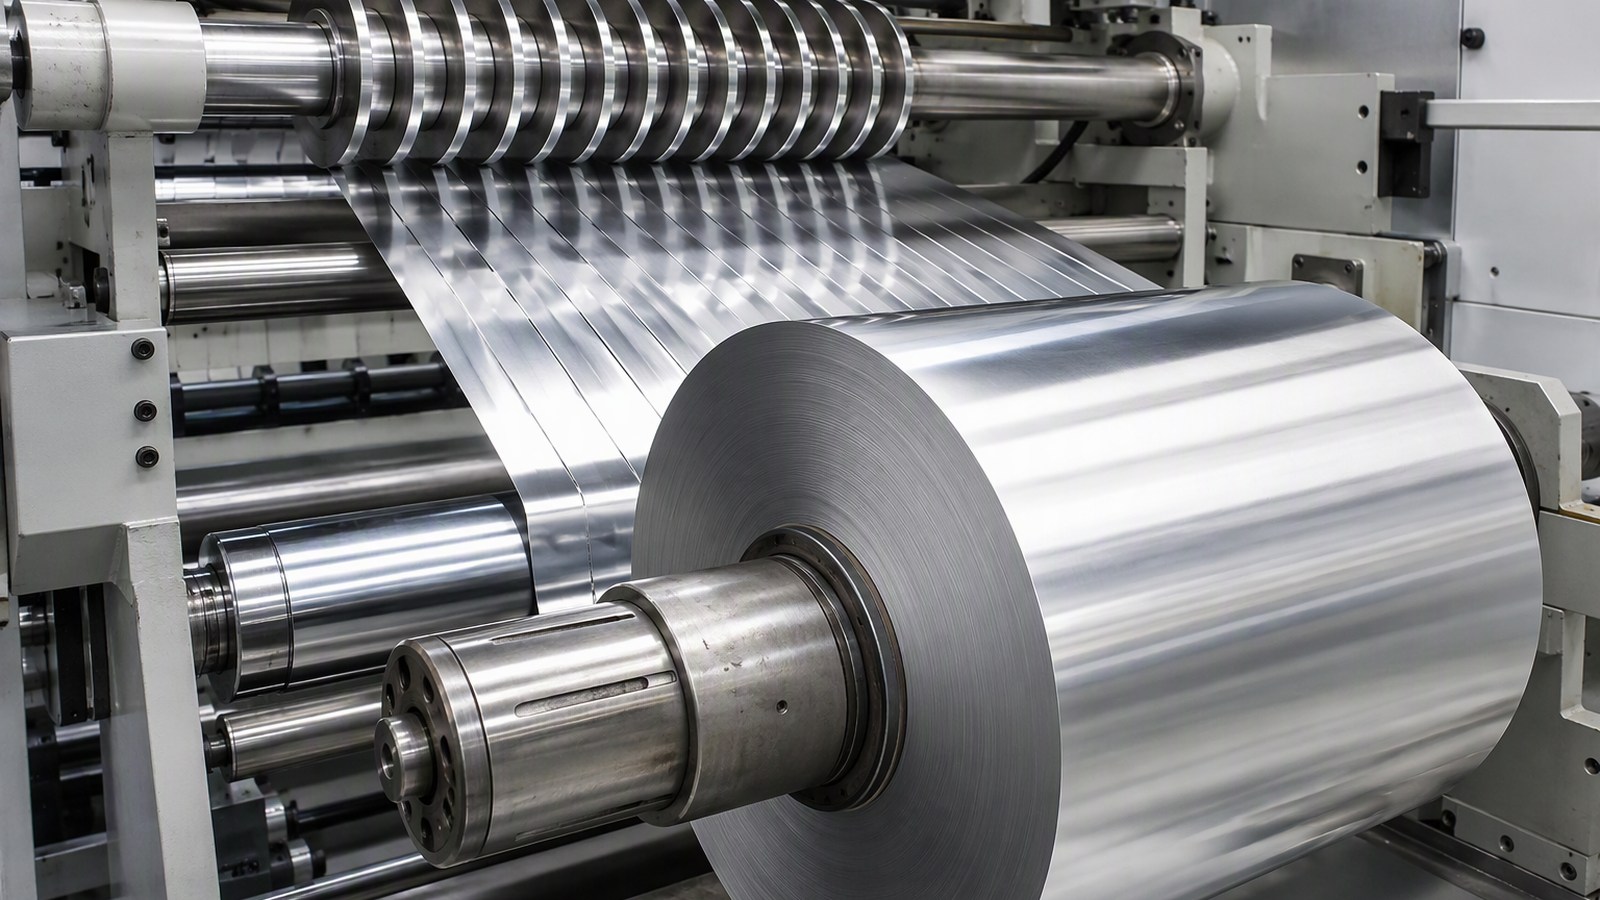
Как профиль толщины по ширине превращается в дефект, который проявляется позже?
Ни одно полотно не выходит с прокатного стана с одной точной толщиной по всей ширине; профиль есть всегда — выпуклость, клин или полосы.
При намотке более толстая полоса быстрее набирает диаметр и становится жёстким поясом, а соседние наматываются мягче. Рулон записывает профиль, и запись проявляется только со временем или после разрезки.
Dive deeper
Толстая полоса добавляет больше материала за оборот, поэтому её диаметр растёт быстрее. Поскольку вся ширина наматывается с одним натяжением, эта полоса несёт и большее натяжение и сильнее давит на слои под собой. Рулон превращается в набор концентрических труб с немного разной плотностью, скреплённых трением по границам. Снаружи не видно ничего, кроме слабых гребней на торце, которые большинство списывает на другое. Если профиль выражен резко, разница между полосами видна на торце сразу.
Дальше работает время. Намотанный рулон не упругое твёрдое тело: слои ползут под давлением, которое несут. Жёсткие пояса ползут медленно, потому что уже уплотнены, а мягкие полосы садятся и теряют своё радиальное давление. Через недели на складе почти ровный торец может дать ступени, а по всей длине может появиться слабая полоса. Поэтому рулон проходит на намотке и не проходит на входном контроле у заказчика.
Разрезка превращает один профиль в несколько отдельных проблем. Каждый разрезанный рулон достаточно узок, чтобы уместиться внутри одной полосы, поэтому полоса из толстого пояса наматывается туго и может дать «звезду», а соседняя наматывается слабо и может телескопировать. Резательная машина не создала ни того, ни другого; она разделила профиль, который усредняла полная ширина. Алюминиевая фольга сплава 8079 из полотна с небольшой выпуклостью показывает это на узких ширинах. Поэтому узкий разрезанный рулон стоит проверять при первом пуске: то, что в нём проявилось, началось в родителе.
Почему разрезка усугубляет существующую проблему, а не создаёт её?
Разрезка — вторая операция намотки, и она наследует всё, что решила первая: историю натяжения, профиль и место материала в рулоне-родителе.
Она также убирает ширину, а ширина давала родителю боковую устойчивость. Узкий рулон сопротивляется боковому смещению гораздо слабее, поэтому небольшая склонность становится видимым дефектом.
Dive deeper
Первый эффект геометрический. Широкий рулон поглощает малое осевое смещение, потому что смещение ничтожно по сравнению с шириной торца и слои всё ещё перекрываются. Разрежьте тот же рулон на узкие полосы, и то же смещение станет большой долей новой ширины, поэтому полоса выглядит сильно телескопированной, хотя с фольгой ничего нового не произошло. Дефект был всегда, просто выражался долей, а не расстоянием. Разница между широким и узким рулоном не в величине смещения, а в способности слоёв поддерживать друг друга у кромки.
Второй эффект механический. У разрезанного рулона меньше слоёв относительно ширины и меньше площади контакта между ними, поэтому трению труднее, и он теряет опору полос, которые давили на него внутри родителя. Узкие рулоны хуже прощают слабую намотку, и родитель, который вёл себя нормально на размотке, может дать разрезанные рулоны, которые не держат дорожку. Поэтому узкие рулоны — более строгая проверка качества намотки, чем широкие.
Третий — снятие запасённых напряжений. Разрезка рассекает накат, и давление, уравновешенное по всей ширине, больше не уравновешено на новых кромках. Кромка реза освобождается наружу, и рулон может слегка раскрыться. Туго намотанный родитель может снять напряжения резко и сдвинуть наружные витки. Полная последовательность разобрана в материале как рулон-родитель превращается в разрезанный рулон алюминиевой фольги. Если родитель намотан с неподходящим профилем натяжения, это проявится в разрезанных рулонах, а не в нём самом.
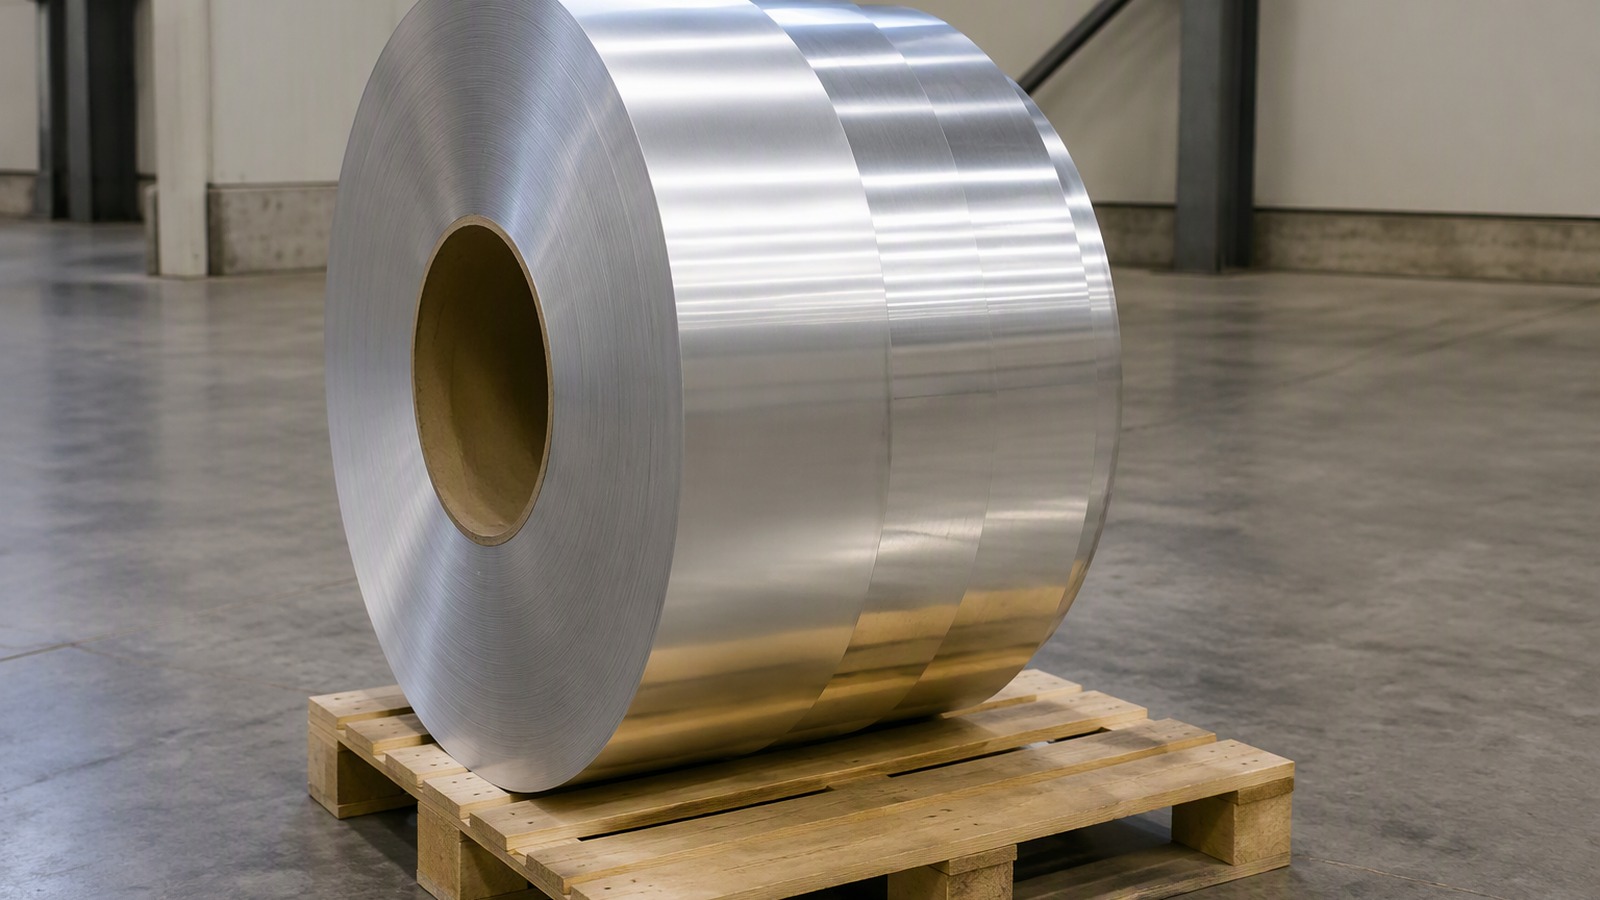
Что делают с намотанным рулоном хранение, штабелирование и перевозка?
Намотанный рулон продолжает двигаться после намотки: слои ползут, садятся и скользят, и каждое решение при обращении либо сохраняет его геометрию, либо разрушает.
Рулон, поставленный на торец, нагружает слои всей массой. Вибрация в пути довершает остальное, и целый рулон может приехать похожим на плохо намотанный.
Dive deeper
Сначала ориентация. Рулон, стоящий на торце, нагружает накат там, где он слабее всего, потому что слои почти не сопротивляются сдвигу в собственной плоскости. Нижние витки несут вес всего, что выше, и если намотка была хоть немного слабой, они смещаются. Это телескопирование от хранения, а не от намотки, и его выдаёт форма: смещение начинается внизу, а верх остаётся ровным. Чем дольше хранение, тем больше накат теряет исходное натяжение.
Лежащий рулон нагружен иначе. Свой вес прижимает его к полу или к нижнему рулону, поэтому он может потерять округлость, а мягкий рулон может просесть в овал, который не пойдёт ровно на валу. Вилы погрузчика или доска поддона дают точечные нагрузки; стяжной ремень сжимает наружные слои в плоскую полосу. Всё это не дефекты намотки, но на входном контроле читается именно так.
Перевозка добавляет вибрацию. Рулон, удержанный только ремнями, двигается в своей опоре, и мелкие колебания позволяют слоям уходить вбок; рулон, намотанный с воздухом между слоями, особенно уязвим, потому что воздушная плёнка плохо тормозит. Удар оставляет свою подпись: упавший рулон смещает группу витков сразу и даёт местную ступень вместо конуса. Сторона обращения разобрана в материале как хранить и перемещать рулоны алюминиевой фольги. При перевозке рулон лучше фиксировать за ось, а не за поверхность, чтобы колебания не доходили до слоёв.
Как переработчику фиксировать дефект, чтобы его можно было проследить до причины?
Фотография ступенчатого торца сама по себе ничего не доказывает. Запись становится полезной, когда её можно сопоставить с конкретной намоткой, конкретной позицией реза и конкретным моментом.
Фиксируйте вместе геометрию, положение в рулоне, историю с момента отгрузки и идентификацию партии. Эти четыре поля превращают претензию в причину.
Dive deeper
Начните с геометрии, до того как рулон сдвинут с места. Снимите торец строго с фронта, чтобы в кадр попал весь торец, а рядом был масштабный ориентир, затем с низкого ракурса, чтобы стала видна ступень. Описывайте форму, а не только размер: плавный конус, одна ступень или несколько ступеней указывают на разные истории. Отметьте, с какой стороны смещение. Одного снимка с одного ракурса мало: ступень исчезает, если смотреть на торец строго с фронта.
Затем история. Запишите идентификатор рулона, сплав, состояние, толщину и ширину, размер гильзы, намотку или резательную машину, а также дату и смену. Добавьте, что было после отгрузки: хранили стоя или лёжа, сколько времени, с чем штабелировали, как перемещали и есть ли на упаковке следы ремней или удара. Рулон, ушедший ровным и приехавший ступенчатым, имеет историю обращения, и запись должна позволять её проверить.
Наконец, сохраните доказательство. Не разматывайте рулон для осмотра: размотка уничтожает ту геометрию, на которую жалуются. Оставьте образец затронутых витков, если рулон пойдёт в рез, и сохраните упаковку. Если дело в партии, запишите рулон-родителя и позицию реза, чтобы можно было сравнить с другими рулонами той же выработки. Терминология есть у отраслевая ассоциация алюминия, но прослеживаемость должна идти из вашего журнала. Так дефект становится документированным случаем, который обсуждают фактами, а не впечатлением.
Когда телескопирование — основание для отказа от рулона, а когда нет?
Решение не в том, насколько плохо выглядит дефект, а в том, может ли рулон работать и можно ли удалить повреждённый материал.
Отказывайтесь, когда геометрия мешает установке, ведению или безопасной размотке либо когда повреждение доходит до годного материала. Принимайте с оговоркой, когда затронуты только удаляемые витки.
Dive deeper
Пройдите три вопроса. Можно ли установить и привести рулон? Рулон, который не садится на вал без трения, непригоден, а насадка силой повредит ещё больше слоёв. Будет ли он держать дорожку? Смещение, малое в абсолютных величинах, но большое относительно узкой ширины реза, даёт гуляние кромки. Доходит ли дефект до материала, который использует заказчик? Если зона ограничена наружными витками, которые срежут, рулон остаётся годным материалом с повреждённой коркой. Если хотя бы на один из этих вопросов ответ отрицательный, рулон не годится для той операции, под которую он выпущен.
Отказывайтесь, когда слои смещены на значительной части наката, когда торец деформирован ударом, а не намоткой, когда «звезда» у гильзы сильна и уходит далеко, или когда слабая полоса пойдёт по всей длине полотна. Отказывайтесь и тогда, когда уже образовались складки, потому что ни один последующий процесс не убирает складку.
Принимайте с оговоркой, когда смещение ограничено самыми наружными витками, когда будут обрезаны обе кромки или когда вырубка обойдёт повреждённую зону. Полезно знать, что именно куплено: позиции из ассортимента рулонов и листов алюминиевой фольги котируются от 3 MT на размер, и обычно остаётся запас, чтобы обойти повреждённый слой. Обзор рынка публикует отраслевой ресурс по фольге.
Телескопирование — сообщение с намотки. Прочитайте торец, гильзу и историю рулона вместе, и рулон скажет, какое решение оказалось неверным.