Почему одна сторона лакированного полотна фольги несёт другой лак?
Почему одна сторона фольги несёт лак для сварки, а другая грунт или скользящий слой.
Почему одна сторона лакированного полотна фольги несёт другой лак?
Обе стороны лакированного рулона могут выглядеть одинаково при свете цеха. Одна из них — не та сторона, которой нужна ваша сварка.
Двусторонняя система даёт каждой стороне свой лак под свою задачу: сварной или печатный на стороне, которая должна соединяться, и скользящий или защитный на обороте.
Эта асимметрия задана намеренно, и она должна выдержать путь от лакировальной линии до фасовочной машины. Ниже — о том, как обе стороны проходят этот путь и где теряется ориентация.
Что такое двусторонняя лаковая система?
Это фольга с лаком, у которой две стороны заданы как две разные задачи, а не как зеркальное покрытие.
Это одно полотно, несущее лак на стороне, которая встретит сварку или краску, и другой лак на обороте, каждый под свою задачу.
Dive deeper
Двусторонняя система начинается с решения, принятого до пуска лакировки: какая сторона полотна встретит тару, продукт или краску, а какая будет обращена наружу. Как только решение зафиксировано, стороны перестают быть взаимозаменяемыми. Сторона, которую будут сваривать, получает лак, который размягчается, смачивает поверхность и соединяется с заданным материалом под действием тепла и давления. Оборотная сторона получает другое покрытие — то, которое позволяет рулону разматываться без блокировки, скользит по формовочной оснастке или принимает печать. Именно эта разница делает рулон двусторонним изделием, а не просто металлом с покрытием.
Переработчики описывают эту пару на рабочем языке, а не на языке химии. Лицевая сторона — та, что названа в спецификации сварки или печати; оборотная — всё остальное. Между ними лежит вся толщина металла, и единственная надёжная запись о том, где какая сторона, — та, что нанесена на упаковку или на гильзу. Без такой записи ориентация держится только на памяти смены.
Чем двусторонняя система не является
Это не фольга, покрытая с двух сторон одним составом ради симметрии, и не ламинат, где функцию сварки несёт плёнка. Металл остаётся барьером, а две обработки поверхности решают две разные задачи. Носитель выбирают сначала по формуемости и стабильности толщины, как в алюминиевая фольга 8011 толщиной 0,1 мм, а лаки — уже после. О самом металле рассказывает статья Википедии об алюминиевой фольге: как её прокатывают и где применяют.
Почему у двух сторон разные задачи?
Стороны работают в разных условиях, поэтому лак, подходящий одной, обычно подводит на другой.
Сторона сварки должна соединиться с тарой и выдержать продукт. Оборот должен пережить оснастку, истирание, влагу или печать, и это редко ведёт к одному лаку.
Dive deeper
От одной стороны полотна крышки или саше требуется шов. Он должен размягчиться при закрытии сварочной головки, смочить борт тары или ответную плёнку, удержаться при охлаждении, а затем выдержать то, что стоит за швом: масло, кислоту, спирт, влагу или цикл стерилизации. Эта же сторона обязана не прилипать к горячей планке, а это отдельное требование. Чем выше температура стерилизации и чем агрессивнее продукт, тем уже выбор лаков для этой стороны.
От оборотной стороны требуется другое — она должна двигаться. Она проходит по формовочным плечам, направляющим роликам и заливочным трубам, может печататься, маркироваться или оставаться блестящей. Лак, который чисто отходит от горячей планки, обычно хорошо скользит; лак, который цепко соединяется, обычно истирается и собирает отметины. Задачи тянут в противоположные стороны, поэтому покупатель и приходит к асимметричной системе вместо одного универсального лака.
Где решается эта пара
Пару определяют там, где фиксируется формат упаковки, а не на лакировальной линии. Переработчик спрашивает, к чему полотно будет привариваться, что будет внутри, как упаковку будут наполнять и что должен выдержать внешний слой при перевозке. Эти ответы обычно называют одну сторону за другой. Диапазон алюминиевая фольга в рулонах и листах показывает, сколько носителей есть до выбора лака, а European Aluminium, отраслевая ассоциация, публикует общие материалы о применении металла в упаковке. Если эти вопросы не заданы до заказа, ответ первым узнаёт фасовочный участок.
Почему важен порядок нанесения лака?
Второй проход идёт по уже лакированному полотну, поэтому последовательность решает, какой слой окажется сверху.
Порядок задаёт стек. Грунт, который должен лежать под краской, нельзя нанести после неё, а лак сварки нельзя похоронить под скользящим слоем.
Dive deeper
Линия наносит лак на одну сторону за проход, поэтому двусторонняя система — это минимум два прохода с сушкой или отверждением между ними. Последовательность важна по трём причинам. Во-первых, последний слой оказывается снаружи стека и встречает внешнюю среду первым. Во-вторых, на втором проходе полотно уже не имеет голого металла с другой стороны, и это меняет способы его поддержки. В-третьих, некоторые сочетания необратимы: грунт создан принимать краску, поэтому краска не может лежать под ним. Поэтому порядок фиксируют в заказе, а не в памяти оператора. Если последовательность нарушена, исправить её на готовом рулоне уже нельзя.
Практические схемы обычно сначала лакируют сторону с более тяжёлой задачей, полностью её отверждают, а затем ведут оборот. Так деликатная сторона уже готова и защищена, когда полотно снова берут в руки. Обратный порядок возможен, но он гонит готовую поверхность через лишний проход роликов, натяжения и тепла, и каждый из них — повод её отметить. О том, зачем вообще лакируют сторону, читайте в материале зачем лакируют сторону фольги.
Мокрое по сухому, а не мокрое по мокрому
Два мокрых слоя, встретившись в зазоре, смешиваются на границе, и сама граница становится непредсказуемой. Поэтому переработчики разделяют проходы и дают каждому слою схватиться до следующего. Последовательность также определяет, где может стоять печатная секция, чтобы не попасть на мягкую поверхность, которая соберёт краску с направляющего ролика. Смешение слоёв редко видно глазом — оно проявляется слабым швом уже после фасовки.
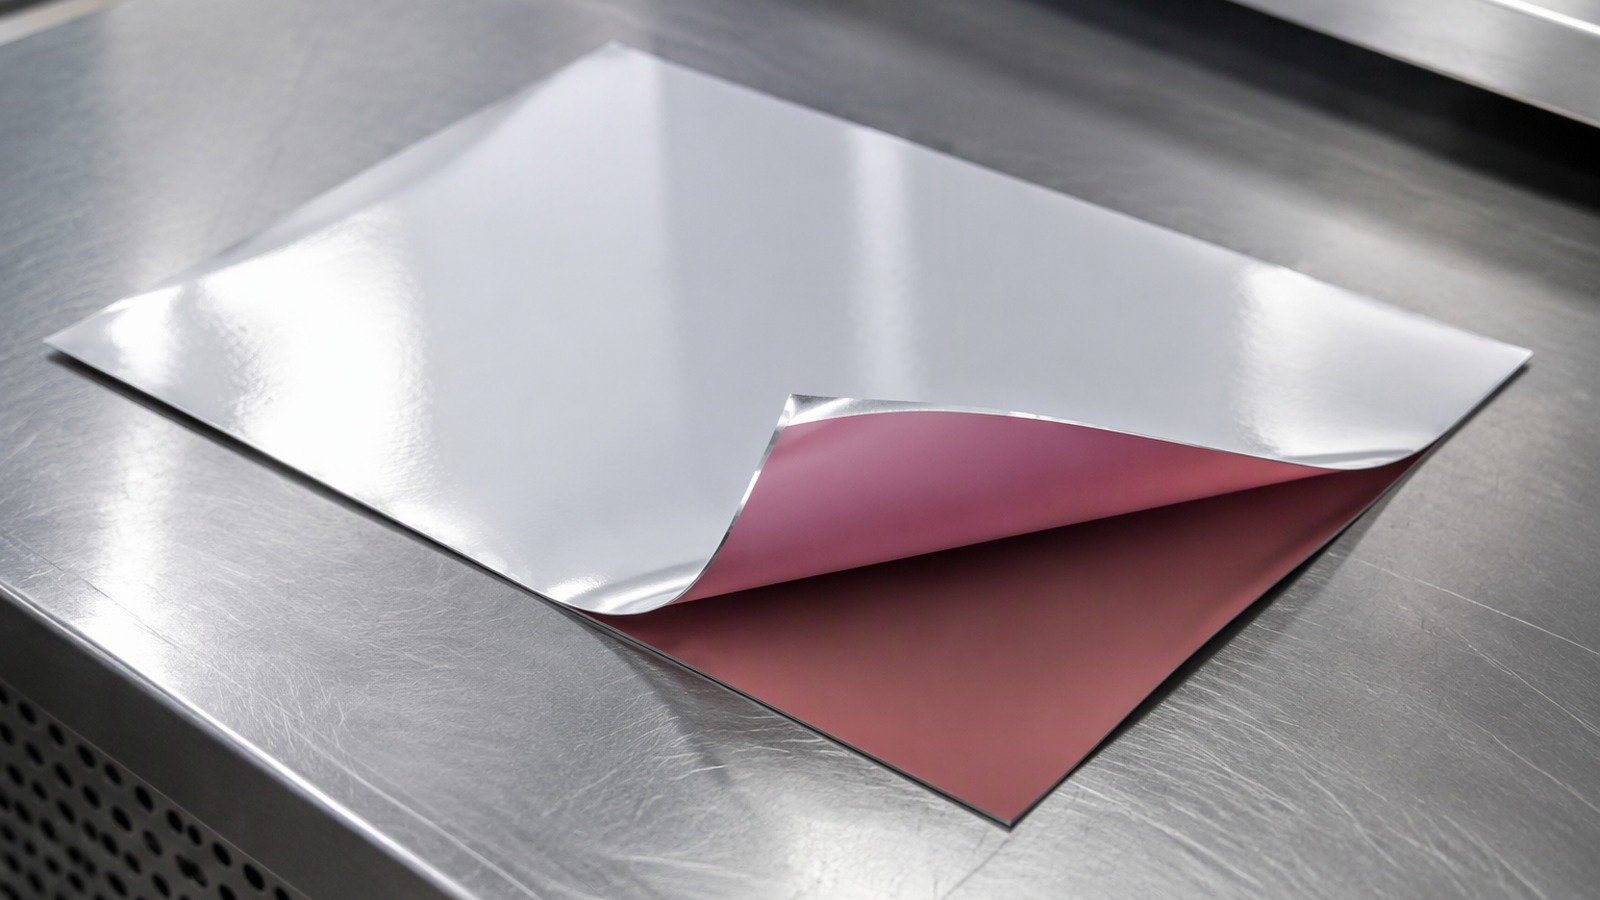
Как защищают оборотную сторону, пока лакируют лицевую?
После лакировки одной стороны любой ролик, коснувшийся её, может оставить след, поэтому трассу перестраивают вокруг готовой стороны.
Оборот защищают, ведя полотно так, чтобы ролики касались только нелакированной стороны, сушкой до контакта и стабильным натяжением и углами обхвата.
Dive deeper
Обычное решение — трасса, которая несёт лакированную сторону свободно, а машина работает с другой. Направляющие ролики идут по голому обороту, углы обхвата держат умеренными, а лакированная сторона проходит над зазорами, а не по поверхностям. Там, где полотно нужно поддерживать именно с лакированной стороны, применяют контакт по кромке, узкую полосу вне готовой ширины или воздушную подушку вместо сплошного ролика. Каждый ролик в трассе считается поверхностью, которая может коснуться готовой стороны, поэтому трассу сокращают, а не усложняют. Трассу проектируют под конкретную ширину и толщину, а не под произвольный рулон.
Сушка идёт до контакта. Слой, который ещё мягок, переходит на первый же ролик, и этот перенос затем печатается на следующих метрах полотна повторяющейся отметиной. Натяжение важно по той же причине: резкий рывок может протащить лакированную сторону по направляющей и оставить потёртость, которая проявится только после переработки. Поэтому настройку натяжения фиксируют до пуска партии, а не во время неё. Стабильное натяжение здесь важнее высокой скорости.
Где защита чаще всего отказывает
Защита отказывает чаще на стыках, чем в середине прогона: на сплайсе, при перезапуске, при заправке или когда оператор приподнимает полотно рукой, чтобы убрать складку. Именно там лакированная сторона касается того, что для этого не предназначено. Более толстые толщины меняют картину, как в случае более тяжёлой толщины 3004, потому что жёсткое полотно идёт с другим обхватом и трассу проверяют заново. Эти места обычно обходят при проектировании трассы, но именно они и создают брак.
Как переработчик различает стороны у машины?
Обе стороны — блестящий металл, и тонкий лак меняет блеск меньше, чем освещение цеха меняется по ширине полотна.
Стороны определяют по записанной ориентации и признакам на машине: какая сторона наружу в рулоне, как отмечен конец и какую сторону называет спецификация.
Dive deeper
Визуальная разница между лакированной и голой стороной реальна, но мала. Лак сварки и скользящее покрытие могут выглядеть одинаково слабым блеском, и одна и та же сторона смотрится по-разному в зависимости от угла света и направления последней полировки. Сравнивать блеск двух рулонов тоже нельзя: направление прокатки само меняет вид. Оператор, который судит только по внешнему виду, угадывает, а догадка на скорости заправки — начало забракованного рулона.
Работает другая цепочка — физических признаков. Рулон намотан известной стороной наружу, и это написано на упаковке. Конец отмечен, или на стороне, которая должна идти к сварочной головке, стоит флажок из ленты. В записи о резке указана сторона, а у машины спецификация называет её ещё раз теми же словами, так что оператор сопоставляет упаковку с заданием без толкования. Чем больше совпадающих признаков, тем меньше шансов заправить не ту сторону незаметно.
Почему глаз идёт последним
Проба на столе всё равно нужна, но как подтверждение, а не как открытие. Капля воды ведёт себя иначе на скользящем покрытии и на грунте, лента тянется иначе с грунта, а короткая проба сварки с настоящей тарой говорит правду быстрее внешнего вида. Сведения о поведении поверхности фольги собирает Европейская ассоциация алюминиевой фольги, и это напоминание: машина реагирует на поверхность, а не на блеск. Поэтому у машины держат помеченный эталон для каждого задания, а не словесное описание.
Что происходит, если полотно заправлено не той стороной?
Перевёрнутое полотно обычно идёт отлично, сваривается плохо и отказывает на фасовке, а не у переработчика.
Лак сварки оказывается против планки вместо тары, шов не образуется, либо скользящая сторона варит слабо и течёт позже на линии.
Dive deeper
Когда сторона сварки обращена наружу, сварочная головка прижимает горячую планку к неверной поверхности. Лак, который должен был соединиться с тарой, соединяется с оснасткой, а тара получает лак оборота, созданный для отрыва. Результат — слабый шов, который отслаивается всегда в одном направлении, или полотно, которое липнет к планке и тянется. Ничто из этого не выглядит ошибкой заправки: это выглядит как плохой лак. Иногда дефект виден как продольные полосы на таре из-за неравномерного скольжения по планке. Когда ошибку находят, через машину уже прошли тысячи упаковок.
Другое направление тише. Со скользящим покрытием на стороне сварки шов может получиться достаточно прочным, чтобы пройти испытание на линии, и всё же раскрыться через дни под нагрузкой — худший вид отказа, потому что он уходит с завода. Грунт снаружи упаковки ведёт себя иначе: он принимает краску, а затем истирается в коробке, и краска выглядит изношенной ещё до вскрытия паллеты. В обоих случаях первый вывод обычно неверный: винят лак.
Отказ проявляется поздно
Поскольку свидетельства появляются ниже по потоку, под сомнение попадает весь рулон и каждая упаковка из него. Перебрать заполненную линию стоит несравнимо дороже, чем заново заправить машину, поэтому ориентацию записывают дважды и проверяют ещё раз. Общие материалы о поведении фольги под нагревом публикует Алюминиевая ассоциация. И чем дольше срок между изготовлением и фасовкой, тем вероятнее, что отказ проявится у пользователя, а не на заводе.
Как выбор лака зависит от сварки или печати, которую он должен принять?
Лак — последнее решение, а не первое: он следует из того, что должен держать шов и что должна пережить печать.
Начинайте со шва и краски. Материал, к которому приваривают, продукт за швом и путь печати решают, какой лак идёт на какую сторону.
Dive deeper
Лак сварки выбирают под конкретного партнёра. Фольга, привариваемая к лотку из полипропилена, к плёнке из полиэтилена, к другой стороне фольги или к мелованному картону, каждый раз требует иного размягчения, а продукт за швом определяет, сколько стойкости нужно. Жир или кислота атакуют некоторые лаки быстрее воды, а горячий розлив снова меняет требование. Поэтому до предложения лака спрашивают температуру розлива и состав продукта, а требование к паре формулируют от продукта, а не от каталога лаков.
Печать следует той же логике наоборот. Если наружную сторону печатают после лакировки, лак должен принять краску и удержать её при переработке и истирании. Если краска укрыта ламинатом, этой стороне нужен грунт, который соединяется и с краской, и с клеевым слоем над ней. Путь печать алюминиевой фольги перед ламинацией объясняет, почему такой грунт задают отдельно: лак, принимающий краску, не обязательно принимает тот же клей.
Описывайте задачу, а не химию
Покупатель получает лучший результат, описывая, что должна делать каждая сторона, а не называя семейство продуктов. Фраза вроде «сторона, касающаяся лотка, должна свариваться с полипропиленом при горячем розливе и выдерживать масло» несёт больше сведений, чем любое торговое название, и позволяет заводу и переработчику договориться о пробе вместо предположения. С оборотом так же: скользить, принимать печать или держать влагу — это задача, и каждая ведёт к своей поверхности. Чем яснее фраза, тем меньше проб нужно до утверждения.
Как описать двустороннюю систему и как проверить поставку вручную?
Требование к двум сторонам проваливается, когда их описывают словами, которые подходят к любой из них.
Назовите каждую сторону физическим ориентиром, укажите её задачу и приложите помеченный образец. Затем проверьте поставку вручную до подачи рулона.
Dive deeper
Пишите требование так, чтобы его нельзя было прочитать как симметричное. Назовите одну сторону физически, например сторона наружу в рулоне в том виде, как он поставляется, и дайте ей задачу; затем назовите другую сторону и дайте задачу ей. Укажите последовательность, если порядок нанесения важен, и приложите эталонный образец с пометками на обеих сторонах. Требование, которое говорит лишь о том, что обе стороны лакированы, оставляет пару тому, кто заправляет машину. Полезно также написать, что не принимается: например, рулон с двумя сторонами без маркировки.
Проверка вручную быстра и не требует лаборатории. Отмотайте отрезок, держите его под малым углом в скользящем свете и сравните стороны, затем пометьте образец до того, как перевернёте его. Капля воды, полоска ленты и короткая проба сварки с настоящей тарой разделяют грунт и скользящее покрытие быстрее, чем внешний вид. Если сварочного узла под рукой нет, сравните отрезок с эталоном из прошлой поставки.
Самая важная проверка
Самый полезный тест делают с реальным партнёром: приварите кусок к той таре или плёнке, которые будут использоваться, и попробуйте отслоить шов, пока он тёплый. Шов, который чисто отходит от металла или оставляет лак на оснастке, говорит о том, что стороны перепутаны или поставлен не тот лак. Храните помеченный образец вместе с записью о поставке: в позднем споре это единственный предмет, который ещё показывает, где какая сторона была. На образце отмечают номер рулона и номер задания.
Двусторонняя система — это договорённость о том, какая сторона что делает. Запишите её, промаркируйте рулон и проверьте стороны вручную до заправки.