¿Por qué una cara de la lámina barnizada lleva otro barniz?
Por qué una cara de la lámina lleva barniz de sellado y la otra imprimación o deslizante.
¿Por qué una cara de la lámina barnizada lleva otro barniz?
Las dos caras de una bobina de lámina barnizada pueden parecer iguales bajo la luz del taller. Una de ellas no es la cara que necesita su sellado.
Una construcción a dos caras da a cada lado un barniz distinto para una función distinta: sellado o impresión en la cara que debe unirse, y un barniz deslizante o protector en el reverso.
Esa asimetría es deliberada y debe sobrevivir al recorrido desde la línea de barnizado hasta la llenadora. Las secciones siguientes siguen las dos caras y muestran dónde se pierde la orientación.
¿Qué es una construcción de barniz a dos caras?
Es una lámina barnizada cuyas caras se especificaron como dos trabajos distintos, no como un acabado simétrico.
Es una sola banda con un barniz en la cara que verá el sellado o la tinta, y otro barniz en el reverso, cada uno elegido para su función.
Dive deeper
Una construcción a dos caras empieza con una decisión anterior a cualquier barnizado: qué cara de la banda verá el envase, el producto o la tinta, y qué cara mirará al exterior. Cuando esa decisión queda fijada, las dos caras dejan de ser intercambiables. La cara que se va a sellar recibe un barniz que se reblandece, moja y une con un material definido bajo calor y presión. El reverso recibe un barniz que permite desenrollar la bobina sin blocaje o que acepta impresión.
Los convertidores describen el par en lenguaje de trabajo. La cara anversa es la que se nombra en la especificación de sellado o de impresión; el reverso es lo que queda. Entre ambas está todo el espesor del metal, y el único registro fiable de cuál es cuál es el que se escribe en el embalaje o en el núcleo.
Lo que no es una construcción a dos caras
No es una lámina barnizada por las dos caras con el mismo producto por simetría, ni es un laminado en el que un film cumple la función de sellado. El metal sigue siendo la barrera y dos tratamientos superficiales hacen dos trabajos distintos. El soporte se elige primero por conformabilidad y regularidad de espesor, como en lámina de aluminio 8011 de 0,1 mm, y los barnices después. La entrada de Wikipedia sobre la lámina de aluminio describe cómo se lamina el metal y dónde se usa.
¿Por qué las dos caras tienen trabajos distintos?
Las dos caras viven en ambientes distintos, así que un barniz que sirve para una suele fallar en la otra.
La cara de sellado debe unirse a un envase y resistir el producto. El reverso debe sobrevivir a la maquinaria, al roce, a la humedad o a la impresión, y eso rara vez apunta al mismo barniz.
Dive deeper
Una cara de una banda de tapa o de sobre debe formar una unión. Tiene que reblandecerse cuando la selladora cierra, mojar la pestaña o el film opuesto, mantenerse durante el enfriamiento y después soportar lo que haya detrás de esa unión: aceite, ácido, alcohol, humedad o un ciclo de retorta. La misma cara debe además negarse a pegarse a la barra de sellado, que es una exigencia distinta.
La cara del reverso debe viajar. Pasa por hombros de conformado, rodillos guía y tubos de llenado, y puede imprimirse, codificarse o quedar brillante. Un barniz que libera limpio de una barra caliente suele deslizar bien; uno que une con fuerza suele rozarse y recoger marcas. Las dos funciones tiran en direcciones opuestas, y por eso el comprador acaba con una construcción asimétrica.
Dónde se decide el par
El par se decide donde se fija el formato del envase, no en la línea de barnizado. El convertidor pregunta a qué se sellará la banda, qué habrá dentro del envase, cómo se llenará y qué debe soportar el exterior en el transporte. Esas respuestas suelen nombrar una cara cada vez. La gama de lámina de aluminio en bobina y hoja muestra cuántos soportes existen antes de elegir un barniz, mientras que European Aluminium, la asociación sectorial, publica material general sobre usos en envase.
¿Por qué importa el orden de barnizado?
Porque la segunda pasada recorre una banda ya barnizada, la secuencia decide qué capa queda encima.
El orden fija la pila. Una imprimación que debe ir bajo la tinta no puede aplicarse después, y un barniz de sellado no puede quedar enterrado bajo un deslizante.
Dive deeper
Una línea de barnizado aplica una cara cada vez, así que una construcción a dos caras son al menos dos pasadas con un secado o curado entre ellas. La secuencia importa por tres razones. Primera, la capa aplicada al final queda en el exterior de la pila y recibe el mundo primero. Segunda, la segunda pasada maneja una banda cuya otra cara ya no es metal desnudo, lo que cambia cómo puede sostenerse. Tercera, algunas combinaciones no se pueden invertir: una imprimación existe para recibir tinta, así que la tinta no puede ir debajo.
Las secuencias prácticas suelen barnizar primero la cara con la función más exigente, curarla por completo y después el reverso. Así la cara delicada ya está acabada y protegida cuando la banda se vuelve a manipular. El orden inverso manda la superficie acabada por una pasada extra de rodillos, tensión y calor, y cada una es una ocasión de marcarla. Sobre por qué se barniza una cara, véase por qué se barniza una cara de lámina.
Húmedo sobre seco, no húmedo sobre húmedo
Dos capas húmedas que se encuentran en un nip se mezclan en la interfaz y el límite entre ellas se vuelve impredecible. Por eso los convertidores separan las pasadas y dejan que cada capa se asiente antes de la siguiente. La secuencia también decide dónde puede situarse una estación de impresión sin caer sobre una superficie blanda.
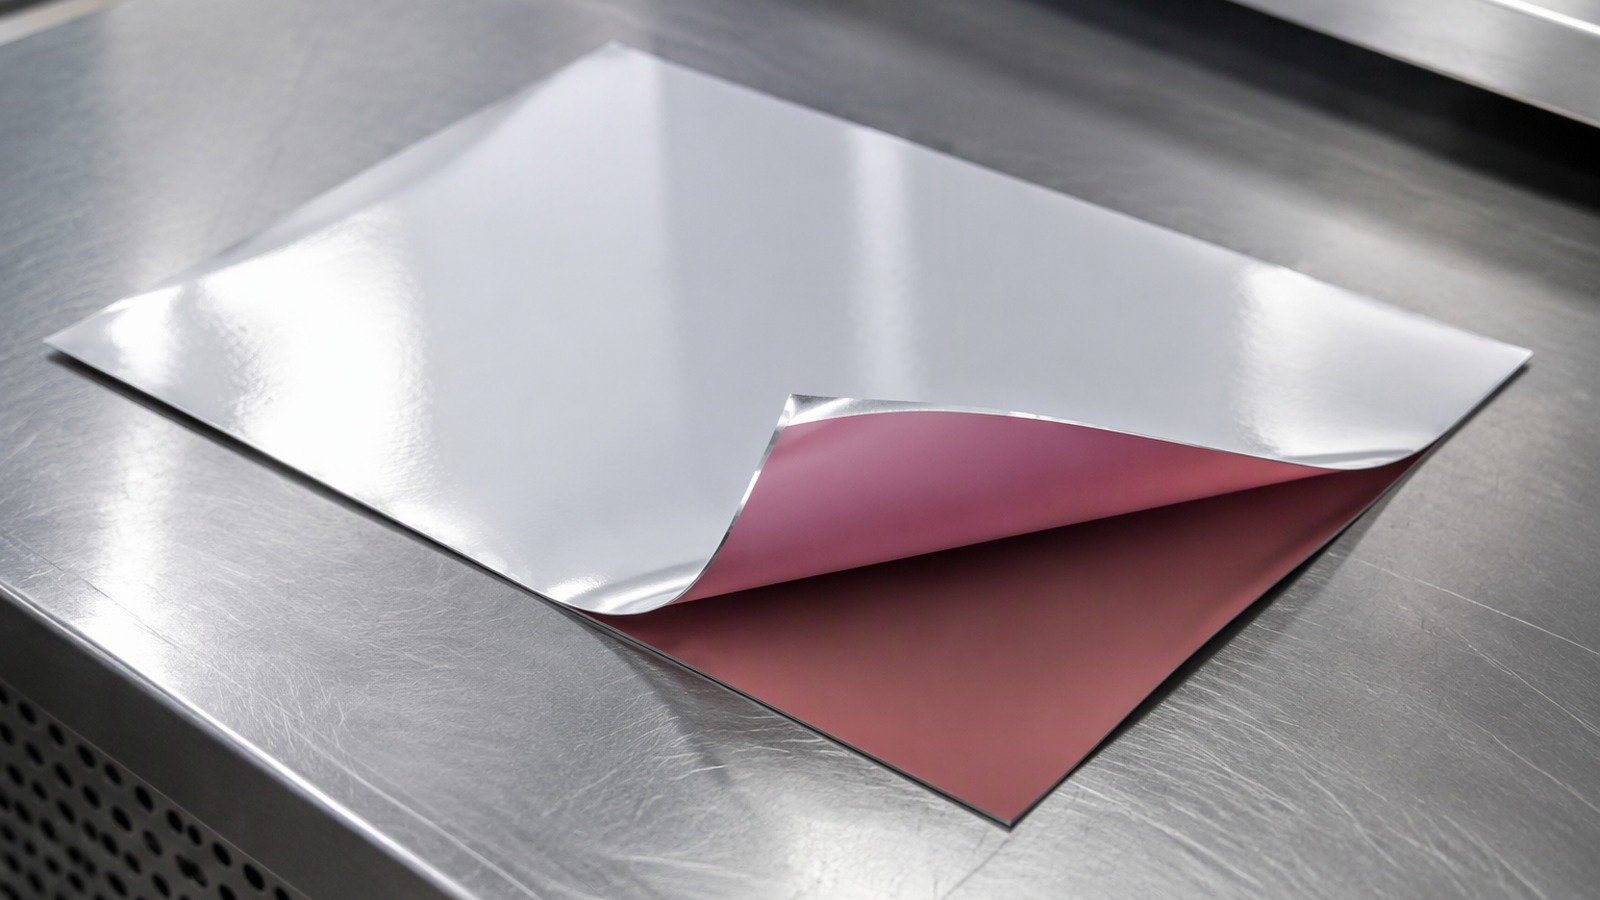
¿Cómo se protege el reverso mientras se barniza la cara?
Con una cara ya barnizada, cualquier rodillo que la toque puede marcarla u opacarla, así que el recorrido se rehace alrededor de la cara acabada.
El reverso se protege guiando la banda para que los rodillos toquen solo la cara sin barnizar cuando sea posible, secando antes del contacto y manteniendo tensión y abrazos estables.
Dive deeper
La respuesta habitual es un recorrido que lleva la cara barnizada libre y deja que la máquina maneje la otra. Los rodillos locos giran contra el reverso desnudo, los ángulos de abrazo se mantienen moderados y la cara barnizada pasa por huecos en lugar de por superficies. Donde la banda debe sostenerse por la cara barnizada, se usa contacto de borde, una franja estrecha fuera del ancho acabado o un colchón de aire en vez de un rodillo sólido.
El secado va antes del contacto. Una capa todavía blanda se transfiere al primer rodillo que encuentra, y esa transferencia se imprime después sobre los metros siguientes como una marca repetida. La tensión importa por lo mismo: un tirón brusco puede arrastrar una cara barnizada contra una guía y dejar un roce que solo aparece tras la conversión.
Dónde suele fallar la protección
La protección falla en las juntas más que en mitad de una tirada: en un empalme, en un arranque, al enhebrar, o cuando un operario levanta la banda a mano para quitar una arruga. Son los puntos donde la cara barnizada toca algo que nunca se diseñó para tocarla. Los calibres más gruesos cambian el panorama, como con el calibre 3004 más pesado, porque una banda más rígida toma otro abrazo y el recorrido se revisa de nuevo.
¿Cómo identifica el convertidor las dos caras en la máquina?
Las dos caras son metal brillante, y un barniz fino cambia el brillo menos de lo que varía la luz del taller sobre la banda.
El convertidor identifica las caras por la orientación registrada y por señales de máquina: qué cara queda fuera en la bobina, cómo se marca la cola y qué lado nombra la especificación.
Dive deeper
La diferencia visual entre una cara barnizada y una desnuda es real pero pequeña. Un barniz de sellado y uno deslizante pueden parecer el mismo brillo tenue, y la misma cara se ve distinta según el ángulo de la luz y la dirección del último pulido. Un operario que juzga solo por la apariencia está adivinando, y una suposición a la velocidad de enhebrado empieza una bobina rechazada.
Lo que sí funciona es una cadena de señales físicas. La bobina se enrolla con una cara conocida hacia fuera, y eso se escribe en el embalaje. La cola se marca, o una cinta testigo se coloca en la cara que debe correr hacia la selladora. El registro de corte nombra la cara, y en la máquina la hoja de especificación la nombra otra vez con las mismas palabras, así que el operario empareja embalaje y trabajo.
Por qué el ojo va al final
Una prueba en banco sigue valiendo, pero como confirmación y no como descubrimiento. Una gota de agua se comporta distinto en un deslizante y en una imprimación, una cinta adhesiva tira distinto de una imprimación, y un ensayo corto de sellado contra el envase real dice la verdad más rápido que la apariencia. Antecedentes sobre cómo se comportan las superficies de lámina los reúne la Asociación Europea de Lámina de Aluminio, porque es la superficie, no el brillo, lo que responde en la máquina.
¿Qué falla cuando la banda se enhebra al revés?
Una banda invertida suele correr perfectamente, sellar mal y fallar en la llenadora, no en el convertidor.
El barniz de sellado queda contra la placa en lugar del envase, así que la unión no se forma, o la cara deslizante sella débil y gotea más adelante.
Dive deeper
Cuando la cara de sellado se enhebra hacia fuera, la selladora aprieta su barra caliente contra la superficie equivocada. El barniz que debía unirse al envase se une a la herramienta, y el envase recibe el barniz del reverso, que se diseñó para liberar. El resultado es una unión débil que se pela siempre en la misma dirección, o una banda que se pega a la barra y arrastra. Nada de eso parece un error de enhebrado en la selladora; parece un barniz malo.
La otra dirección es más silenciosa. Con un deslizante en la cara de sellado, la unión puede formarse lo bastante bien para pasar un ensayo de pelado en línea y aun así abrirse días después bajo carga, que es el peor fallo porque sale de la planta. Una imprimación en el exterior del envase se comporta de otro modo: acepta tinta, se roza en la caja antes de abrir el palé.
El fallo aparece tarde
Como la evidencia aparece aguas abajo, toda la bobina queda en duda, y también cada envase hecho con ella. Seleccionar una línea llena cuesta mucho más que volver a enhebrar una máquina, y por eso la orientación se escribe dos veces y se comprueba una más. Material público sobre cómo se comportan los productos de lámina bajo calor lo publica la Aluminum Association.
¿Cómo se elige el barniz según el sellado o la impresión que debe recibir?
El barniz es la última decisión, no la primera: se deduce de lo que la unión debe aguantar y de lo que la impresión debe sobrevivir.
Empiece por la unión y por la tinta. El material al que se sella, el producto detrás de la unión y la ruta de impresión deciden qué barniz va en cada cara.
Dive deeper
Un barniz de sellado se elige contra un compañero concreto. La lámina sellada a una bandeja de polipropileno, a un film de polietileno, a otra cara de lámina o a un cartón estucado pide cada vez un reblandecimiento distinto, y el producto detrás de la unión decide cuánta resistencia hace falta. Una grasa o un ácido atacan algunos barnices más rápido que el agua, y un llenado en caliente cambia otra vez el requisito.
La impresión sigue la misma lógica al revés. Si el exterior se imprime después del barnizado, el barniz debe aceptar la tinta y retenerla frente a la manipulación y la abrasión. Si la impresión queda enterrada bajo un laminado, esa cara necesita una imprimación que una con la tinta y con el adhesivo superior. La ruta de impresión de lámina de aluminio antes de laminar explica por qué esa imprimación se especifica aparte.
Describa la función, no la química
El comprador obtiene mejores resultados describiendo lo que cada cara debe hacer que nombrando una familia de productos. Una frase como la cara que toca la bandeja debe sellar a polipropileno en llenado en caliente y resistir aceite aporta más que cualquier nombre comercial, y permite que fábrica y convertidor acuerden un ensayo en lugar de una suposición. El reverso es igual: si debe deslizar, aceptar impresión o resistir humedad es una función.
¿Cómo se especifica una construcción a dos caras y cómo se revisa una entrega a mano?
Un requisito a dos caras falla cuando las dos caras se describen con palabras que podrían aplicarse a cualquiera de ellas.
Nombre cada cara con una referencia física, indique su función y adjunte una muestra marcada. Después revise la entrega a mano antes de que la bobina llegue a la máquina.
Dive deeper
Escriba el requisito de modo que no pueda leerse como simétrico. Nombre una cara físicamente, por ejemplo la cara hacia fuera en la bobina tal como se entrega, y deles su función; después nombre la otra cara y dé la suya. Indique la secuencia si importa el orden de aplicación y adjunte una muestra de referencia con las dos caras marcadas. Un requisito que solo dice que ambas caras están barnizadas deja el par a quien enhebre la máquina.
La revisión a mano es rápida y no necesita laboratorio. Desenrolle un tramo, sosténgalo en ángulo bajo con luz rasante y compare las dos caras; después marque la muestra antes de girarla. Una gota de agua, una cinta adhesiva y un ensayo corto de sellado contra el envase real separan una imprimación de un deslizante más rápido que la apariencia.
La comprobación que más importa
La prueba más útil se hace contra el compañero real: selle un trozo al envase o al film que se usará y trate de pelarlo mientras aún está caliente. Una unión que se abre limpia del metal, o que deja barniz en la herramienta, indica que las caras están invertidas. Guarde la muestra marcada con el registro de entrega, porque en una disputa posterior es el único objeto que aún muestra qué cara era cuál.
Una construcción a dos caras es un acuerdo sobre qué cara hace qué trabajo. Escríbalo, marque la bobina y revise las caras a mano antes de enhebrar.