Papel de aluminio para té y productos secos: ¿la humedad primero?
El té se envasa para que no entre agua, no para que salga gas. Aluminio, soldadura y cierre deciden cuánto tiempo la hoja sigue seca y aromática.
Papel de aluminio para té y productos secos: ¿la humedad primero?
El té no expulsa gas del envase: absorbe agua. El aroma que pierde después es la segunda pérdida, no la primera.
El papel de aluminio frena el vapor y la luz, aporta rigidez y doblez permanente al laminado y permite que la bolsa se sostenga y se vuelva a cerrar. No lleva válvula, porque nada tiene que escapar.
Las ocho preguntas siguientes siguen un envase de té desde la hoja en el almacén hasta la soldadura que debe aguantar dos veces.
¿Por qué el té es primero un problema de humedad y después de aroma?
Muchos envasadores describen el té como un producto de aroma. La hoja suele encontrarse antes con el agua, y la pérdida de aroma viene después.
La hoja seca es higroscópica: toma agua del aire por cualquier camino abierto, y cuando la humedad está dentro, los volátiles que sostienen el olor se escapan con más facilidad y la hoja se apaga.
Dive deeper
La hoja que sale del secadero es un sólido poroso con una superficie interna enorme, y esa superficie tiene sed química. El vapor de agua del espacio de cabeza se absorbe con rapidez y avanza hacia dentro por las paredes celulares, de modo que un camino estrecho en una soldadura puede humedecer una capa de hoja que nunca ve el aire exterior.
Cuando el agua entra, la estructura cambia. La matriz de la hoja se ablanda, las partículas se hinchan ligeramente y los compuestos volátiles que el consumidor lee como frescura se reparten en la fase acuosa en lugar de quedarse donde estaban. La pérdida de aroma es, por tanto, consecuencia de la humedad y no un hecho aparte, y por eso un envase elegido solo por el olor suele decepcionar en el mercado.
La misma lógica vale para cualquier producto seco con mucha superficie: especia molida, mezcla en polvo para bebidas, hierba seca, fruta deshidratada, trozos de fruto seco. Cada uno tiene su punto crítico y cada uno se acuerda con el producto del cliente, no se supone a partir de una tabla. Lo que el envase debe hacer es mantener el gradiente: dejar el aire fuera mientras está cerrado y frenar el intercambio mientras está abierto.
Ese enfoque cambia las preguntas del comprador: no cuánta barrera hay en abstracto, sino dónde está el camino y con qué frecuencia se abre.
¿Por qué un envase de té no lleva válvula y qué cambia eso?
Una bolsa de café está hecha para dejar salir algo. Una bolsa de té está hecha para no dejar entrar nada, y eso invierte el diseño.
El té no desgasifica después del envasado, así que el envase se cierra y permanece cerrado. La estructura trabaja hacia dentro, lo que elimina la válvula, su alojamiento, su posición y la fuga que crea.
Dive deeper
El café tostado genera dióxido de carbono durante días después del tueste, y una bolsa sellada sin salida se estira, se deforma y carga sus propias soldaduras. Esa es la razón por la que un envase de café lleva un elemento unidireccional, y cómo resuelve el envasado de café el problema contrario conviene leerlo como contraste y no como plantilla.
El té no tiene esa fuente de presión. La hoja está seca, el envase se llena en condiciones ambiente y nada genera gas una vez cerrada la soldadura. La presión interior se mantiene próxima a la exterior, así que el laminado no necesita venteo.
Quitar la válvula cambia más que una lista de componentes. Hay una penetración menos en la lámina, una membrana menos que se puede obstruir con polvo y un alojamiento menos que sellar contra el film de impresión. El espacio de cabeza puede mantenerse pequeño por compresión y asentamiento en lugar de dimensionarse para el paso de gas, y la bolsa se llena más plana.
La consecuencia estructural es que la rigidez debe venir del laminado y no de la presión interna. Una bolsa de café puede verse firme porque está algo hinchada; una bolsa de té tiene que verse firme porque el material sostiene la forma. Esa diferencia recorre la pregunta siguiente.
¿Qué aporta un laminado con aluminio que una película transparente no puede dar?
La barrera es el argumento que el comprador espera. En una bolsa de té, la rigidez suele ser lo que la línea de envasado nota primero.
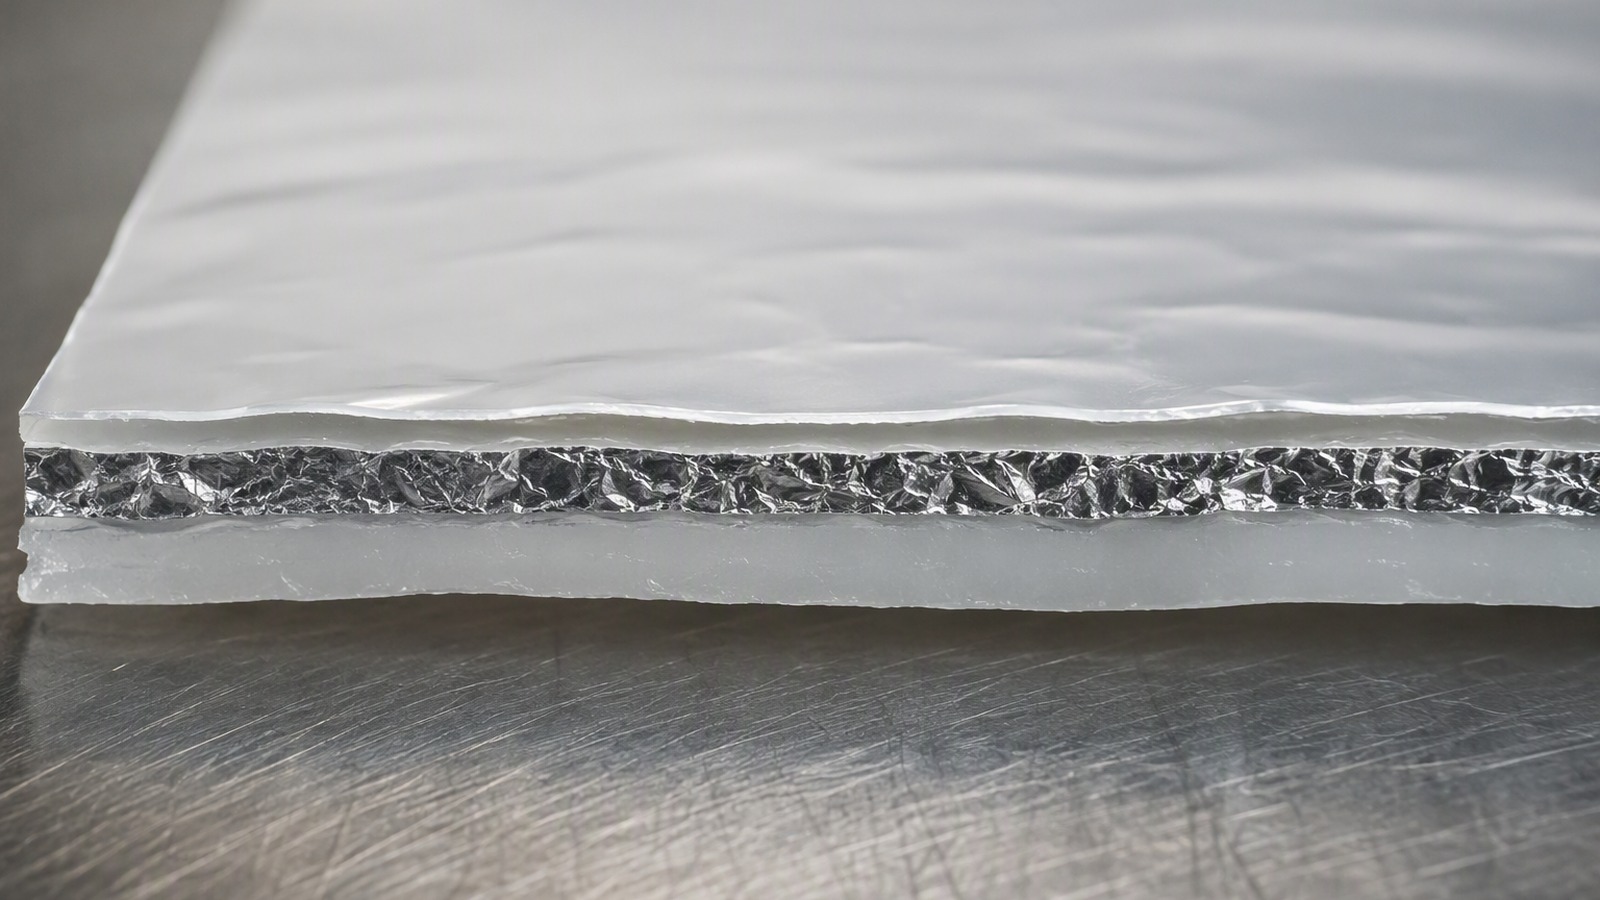
El aluminio adherido añade rigidez a la flexión y doblez permanente a una película que de otro modo sería blanda, así que la bolsa se sostiene en el estante y se marca donde el envase fue diseñado para marcarse.
Dive deeper
Una película polimérica se dobla y recupera. Una lámina metálica fina se dobla y se queda. Cuando el aluminio se lamina entre films, ese comportamiento pasa a toda la estructura y el envase gana una propiedad que ningún recubrimiento imita: el pliegue se vuelve permanente. La base de una bolsa autoestable es un conjunto de pliegues deliberados, y solo se escuadra porque el material los recuerda.
La rigidez también se gana su lugar en la línea. Una bolsa que abre limpia, mantiene la forma bajo la llenadora y no se desploma mientras se sella la parte superior corre más rápido que una que se comporta como una manga floja. En un envase de retail, la misma rigidez mantiene plana la cara frontal después de semanas de manipulación, así que la impresión sigue leyéndose como se diseñó.
El doblez permanente y el gofrado están relacionados: una superficie texturada cambia cómo se marca la lámina y cómo refleja la luz, y qué hace el gofrado en la superficie del aluminio explica cuándo merece la pena el paso extra. Asociaciones como European Aluminium describen la parte del material, pero la elección siempre se hace contra un envase en una máquina.
Nada de esto sustituye el argumento de la barrera; se suma a él. Un envase que se sostiene y se vuelve a cerrar bien se abre con menos violencia, lo que protege la hoja de dentro.
¿Por dónde pierde realmente un envase de té: por la soldadura o por el cierre?
Una lámina plana de laminado rara vez es el fallo. El envase falla donde se unió y, de nuevo, donde se abrió.
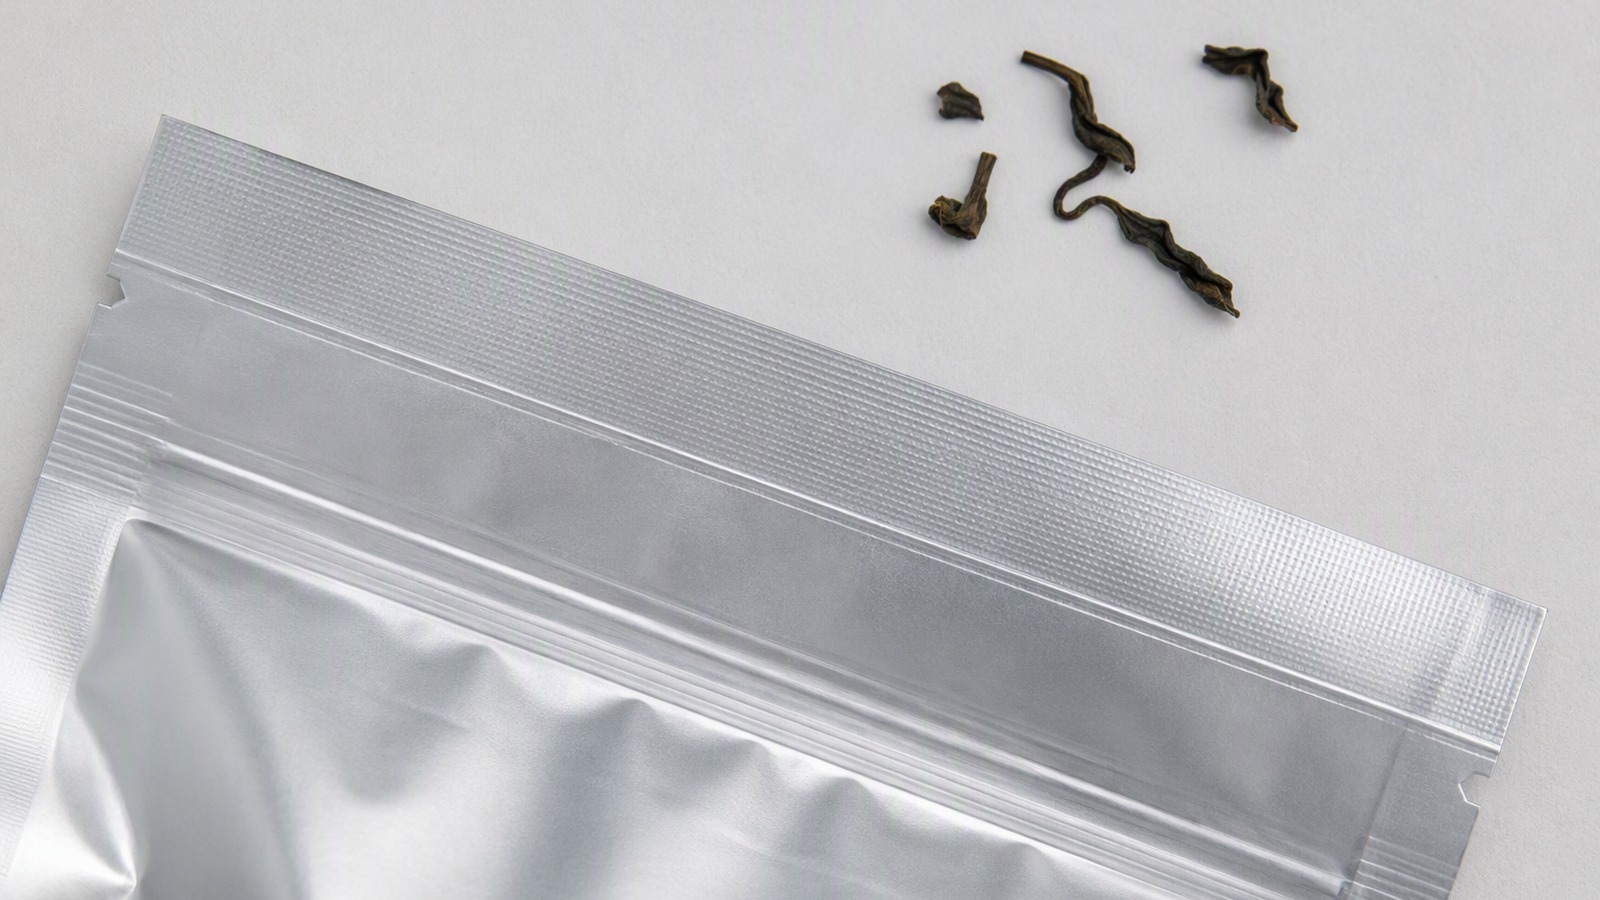
La integridad de la soldadura y el cierre son los dos puntos débiles. La soldadura debe cerrar a través de polvo y pliegues, y el cierre debe asentar otra vez en cada apertura, en una cocina más cálida y húmeda que el almacén.
Dive deeper
La lámina plana es la parte fácil: una hoja metálica continua dentro de un laminado no tiene costura por la que fugarse, y un poro es un defecto de fabricación, no una prestación de diseño. Las uniones son distintas. Una soldadura fin, una soldadura de solape o un pliegue de fuelle comprimen, duplican y calientan el laminado, y el sellante tiene que fluir alrededor de la contaminación que no debería estar ahí.
El polvo de té es esa contaminación. Las partículas finas y la hoja rota caen en la zona de soldadura durante el llenado, y un sellante que no las engloba deja canales. Una esquina de fuelle tiene cuatro capas, y la presión que cierra dos capas puede no cerrar cuatro. Por eso la anchura, el tiempo, la temperatura y la presión de soldadura se fijan sobre el producto real y no sobre una muestra limpia.
El cierre es el segundo fallo, más lento. Un perfil de presión, una cinta metálica, un parche de gancho y bucle o una etiqueta plegable dependen de que dos superficies se encuentren en el mismo sitio cada vez. Con el uso acumulan polvo, y un envase abierto sobre una encimera ya no es una barrera. Por eso el cierre se especifica junto con la soldadura y no después.
Ambos puntos quedan en el borde de la competencia del aluminio, así que la estructura se acuerda con el envase y la línea del cliente.
¿Por qué la luz afecta a la hoja y no al metal?
La luz es invisible en una especificación hasta que un envase de retail pasa una temporada bajo un foco.
La luz provoca oxidación y cambio de color en la hoja y en cualquier aroma añadido, mientras el aluminio no se altera. Una capa opaca elimina la pregunta en lugar de frenarla.
Dive deeper
El color del té es un estado químico, no un tinte. La clorofila, los polifenoles y los pigmentos formados durante el procesado responden a la luz, y la reacción continúa con el envase cerrado, porque la luz no necesita aire para llegar a la hoja. Un té verde que pasa de brillante a oliva y una mezcla aromatizada que pierde su nota de cabeza describen el mismo proceso.
El metal se comporta de otro modo. El aluminio refleja y absorbe en el visible y no se fotodegrada, así que una capa de aluminio es opaca en cualquier espesor usado en un laminado flexible. Una ventana transparente en un envase impreso da a la luz un camino directo al producto, y ninguna impresión en el resto del panel lo compensa.
Las capas poliméricas son la parte que puede envejecer. Un film de impresión puede amarillear o tizarse bajo luz fuerte, y un adhesivo puede perder claridad, así que la capa exterior se elige para la luz que el envase verá de verdad. Los antecedentes del sector del papel de aluminio publicados por asociaciones son un contexto razonable.
La luz también llega con calor. Un envase junto a una ventana o bajo un foco está más caliente de lo que sugiere el pasillo, y el calor acelera todos los procesos descritos aquí. El aluminio ayuda dos veces: bloquea la luz y su superficie reflectante reduce el calor absorbido.
¿Por qué un envase de hostelería y uno de retail piden cosas distintas al mismo aluminio?
La misma aleación puede ir a una bolsa de retail y a una bolsa de hostelería, y los dos envases fallan en sitios distintos.
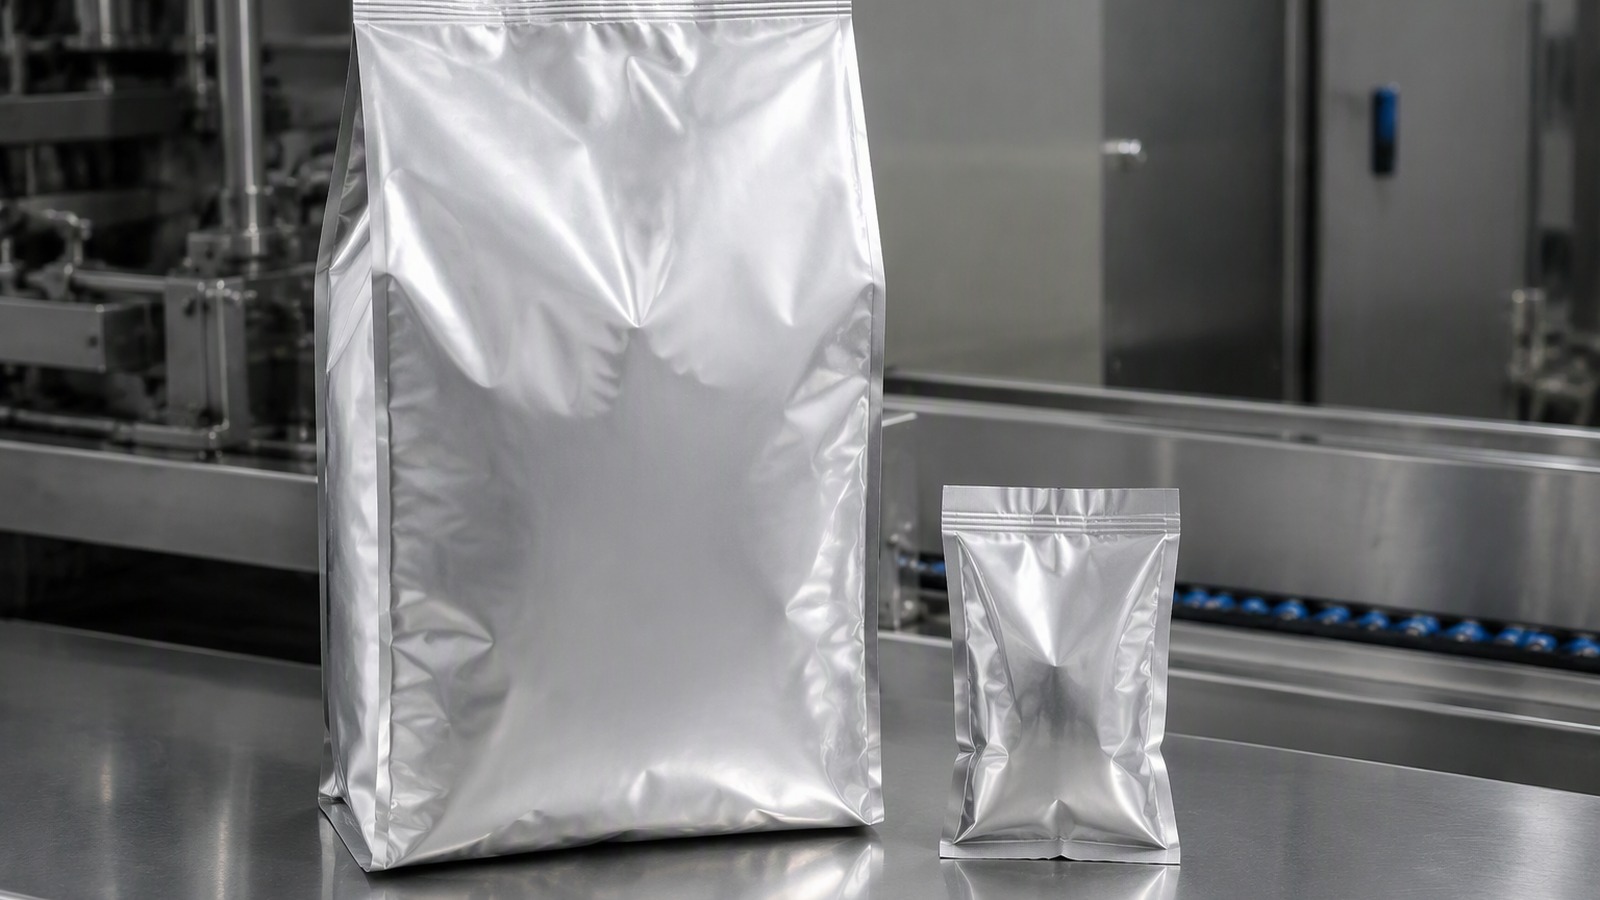
El envase de retail se juzga por presencia en estante y apertura repetida. El de hostelería se juzga por resistencia a la caída, carga de apilado y rapidez para vaciarlo en una cocina con ritmo.
Dive deeper
En un envase de retail, la superficie es grande respecto al contenido. Eso hace proporcionalmente más importantes cada borde, cada soldadura y cada apertura, y convierte la apariencia en parte de la especificación: el envase debe sostenerse escuadrado, imprimirse sin grietas en el pliegue y verse intacto tras un ciclo de reparto. El aluminio fino es normal aquí y el laminado aporta la rigidez.
Un envase de hostelería invierte la proporción. Hay más producto detrás de cada metro cuadrado de film, así que la barrera importa menos por kilogramo, mientras la exigencia mecánica sube: una bolsa más pesada se cae, se apila, se arrastra y se abre con cuchillo o cazo. La tenacidad de la soldadura, el diseño del fuelle, el inicio del desgarro y la resistencia del cierre superior importan más que la impresión.
El formato cambia también cómo se usa el envase. Una bolsa de retail se abre y se cierra muchas veces, así que el cierre es una prestación de diseño. Una bolsa de hostelería suele abrirse una vez y quedarse doblada o pinzada en una cocina en marcha, así que el requisito práctico es una boca grande y limpia y un cierre que aguante doblarse repetidamente.
Ambos formatos parten de la misma gama de papel de aluminio para alimentación y hogar, y ambos terminan en una especificación acordada con la línea del cliente. Lo que cambia es qué propiedad puede quedarse justa.
¿Cómo se construye el laminado para un envase que debe sostenerse y recerrarse?
La estructura sigue la función: sostenerse, llenarse, soldarse, abrirse, cerrarse y sobrevivir al viaje hasta el estante.
Un film de impresión para la cara vista, aluminio para barrera y rigidez, un sellante para la costura y el cierre, y adhesivos que los unen. Cada capa se elige con la línea en mente, no solo el estante.
Dive deeper
El film de impresión suele ser poliéster o polipropileno orientado, elegido por brillo, resistencia al roce y comportamiento frente a la tinta. También protege el aluminio de la manipulación, así que su espesor es una decisión de durabilidad y no de decoración. Cuando se busca un tacto más suave, se usa una capa exterior de papel. Las bases están en las bases del material, y las cifras del mercado dan contexto.
El sellante decide la costura y el cierre. Un polietileno ofrece una ventana de sellado amplia y un asiento tolerante; un polipropileno colado aporta resistencia térmica y una sensación más firme donde el envase debe mantener la forma. Para un perfil de presión, el sellante debe adherirse al perfil sin fluir bajo carga, y eso es una cuestión de laminación tanto como de film.
En el centro, el aluminio aporta la barrera y buena parte de la mecánica. Las bolsas suelen usar aluminio de 0,006 mm a 0,012 mm, los formatos más pesados suben dentro del rango de 0,005 mm a 0,20 mm, y aleaciones como 8011, 8021, 8079 y 1235 cubren casi todo el trabajo, con 3003 y 3004 donde hace falta más resistencia. Los temples O, H14, H16, H18, H22 y H24 describen la dureza de suministro, y la elección sigue los pliegues que el envase debe aceptar. Un punto de partida como papel de aluminio 8011 de 0,02 mm solo tiene sentido cuando se conoce el formato.
¿Qué debe indicar un envasador en una consulta de aluminio para té y productos secos?
Una consulta que solo dice aluminio para té recibirá una respuesta adivinada.
Indique el producto y su forma, el formato y el cierre, el laminado y el sellante, la aleación, el temple y el espesor en mm con tolerancia, la anchura y el núcleo, la cantidad por medida y el puerto de destino.
Dive deeper
Empiece por el producto. El tamaño de hoja, el nivel de polvo, el aroma añadido y el contenido de aceite cambian el sellante y la zona de soldadura, y un polvo fino se comporta en la costura de forma distinta a una hoja entera.
Después describa el envase. Bolsa plana, bolsa autoestable, fondo bloqueado, sobre, bolsa interior de lata o bolsa de hostelería cargan el laminado de forma distinta, y el tipo de cierre decide el sellante y la construcción superior.
Indique la llenadora y el método de sellado, que fijan la ventana de sellado que el laminado debe soportar. La línea de material viene después: aleación, temple, espesor en mm con la tolerancia aceptable, anchura dentro de 100 mm a 1500 mm, núcleo de 76 mm o 152 mm y masa de bobina.
Las cantidades se planifican con un mínimo de 3 MT por medida, y el flete marítimo desde Qingdao, Tianjin o Shanghái es lo habitual, así que indique el puerto de destino y el método de embalaje. Cierre con las comprobaciones de recepción: espesor, poros, superficie, bordes y empalmes.
Papel de aluminio para envasado recoge los parámetros que se pueden confirmar en la cotización, mientras la estructura se acuerda con su producto y su línea.
El té plantea la pregunta contraria al café: no cómo dejar salir gas, sino cómo mantener fuera el agua y la luz y aun así cerrar otra vez.