Papel de aluminio para café: ¿por qué es un envase tan exigente?
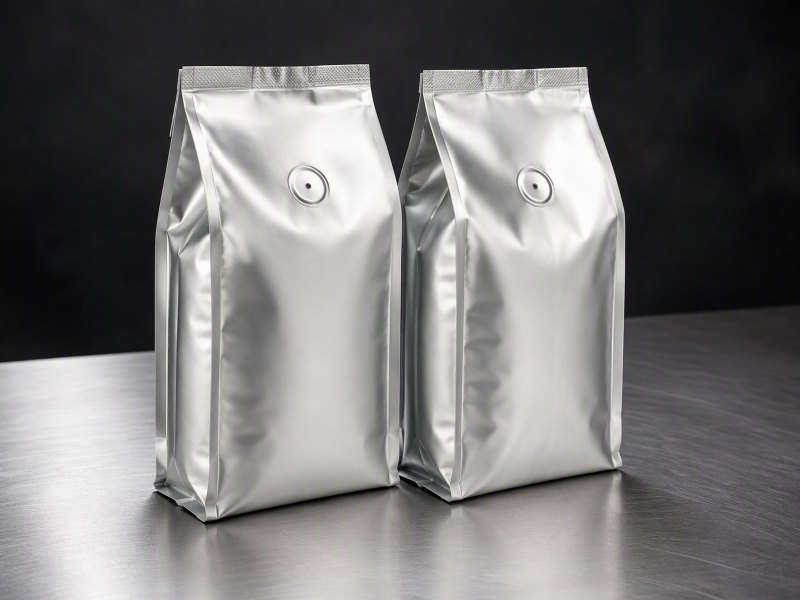
El café tostado libera gas, pierde aroma y capta humedad. Por eso la capa de aluminio, la válvula desgasificadora y el laminado deben especificarse juntos.
Papel de aluminio para café: ¿por qué es un envase tan exigente?
El café sale del tostador ya cambiando: libera gas, pierde aroma y capta humedad. Una bolsa que ignora esa química falla en silencio, semanas después de parecer perfecta.
El papel de aluminio es la capa barrera dentro de un laminado. Bloquea la luz y frena vapor y gases, una válvula deja salir el gas del tueste sin dejar entrar aire, y el film de impresión y el sellante deciden resistencia y soldadura.
Las ocho preguntas siguientes siguen una bolsa de café desde el lote tostado hasta la línea de envasado, y de ahí al pedido de aluminio que la hizo posible.
¿Por qué el café es un problema de envasado más difícil que la mayoría de los alimentos secos?
Un alimento seco está casi terminado cuando se envasa. El café tostado sigue trabajando dentro de la bolsa.
Los granos tostados liberan dióxido de carbono durante días, pierden aroma volátil de forma continua y captan humedad y oxígeno siempre que el envase lo permita. Tres procesos ocurren a la vez, y cada uno tensa el laminado en una dirección distinta.
Dive deeper
Empecemos por el gas. Durante el tueste se forma dióxido de carbono dentro de la estructura del grano y queda retenido a presión. Después del tueste migra hacia fuera poco a poco, a un ritmo que fijan el grado de tueste y la temperatura de almacenamiento. Una bolsa sellada justo después del llenado guarda, por tanto, una fuente de gas y no un producto terminado. Si ese gas no puede salir por una vía controlada, estira el laminado, carga las soldaduras y deforma la bolsa en el estante.
El aroma es el segundo problema, y va en sentido contrario. Los compuestos que hacen que el café huela a café son volátiles y se escapan por cualquier camino abierto: el sellante, la válvula, el film o el espacio de cabeza cuando se abre la bolsa. Una barrera frena esa fuga y nunca la detiene, así que la pregunta útil es cuánto tiempo conserva la bolsa el carácter del tueste.
El tercer problema es lo que entra. El café es higroscópico y sus lípidos se oxidan. La humedad ablanda la estructura del grano, apaga los aromáticos y acelera el envejecimiento; el oxígeno ataca los aceites y produce las notas planas y a papel que el bebedor llama rancias. La luz acelera ambos. Un laminado con aluminio atiende los tres frentes porque es opaco, denso y continuo. Contexto sobre el papel de aluminio es un punto de partida razonable.
¿Qué hace la capa de papel de aluminio dentro de un laminado?
El aluminio rara vez es todo el envase. Es la capa que hace el trabajo que las demás no pueden.
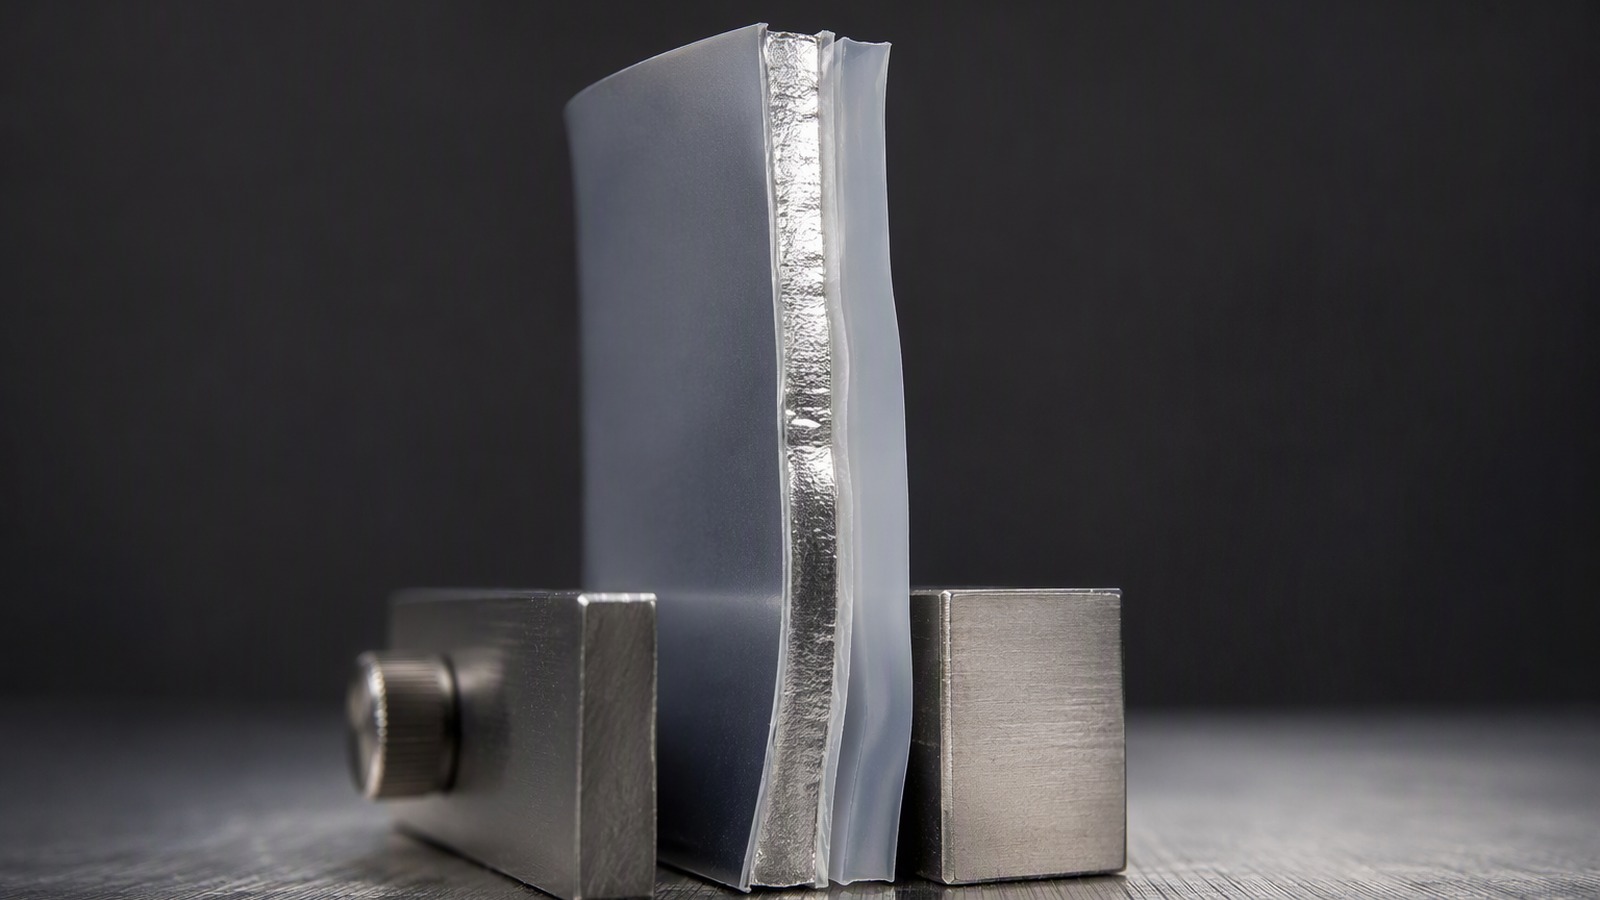
Unido entre films, el aluminio es una hoja metálica fina que bloquea la luz, resiste la grasa y frena el paso de vapor y gases. El film exterior aporta impresión y resistencia mecánica, el sellante interior cierra la bolsa y los adhesivos mantienen unidas las tres capas.
Dive deeper
El valor del aluminio es la continuidad. Una hoja metálica sin interrupciones es impermeable a la luz y a la grasa, y resiste la difusión mucho mejor que un polímero del mismo espesor, porque nada atraviesa una red cristalina como atraviesa las regiones amorfas de un film. Esa ventaja desaparece donde la hoja se interrumpe, de modo que la manipulación, el bobinado y el laminado importan tanto como el metal.
El aluminio también se comporta mecánicamente como no lo hace un polímero. Se pliega en frío: una vez marcado, conserva la forma, y así una bolsa mantiene una base cuadrada y una bolsa abierta se queda cerrada en el estante. Por eso un pliegue en el lugar equivocado es un defecto de envasado y no algo estético: un doblez duro en una hoja fina es donde empieza una rotura.
El espesor se elige según el trabajo. El café suele situarse en el extremo fino de la gama, donde un aluminio de 0,006 mm a 0,012 mm todavía se lamina sin poros si el laminado y la manipulación son correctos. La aleación sigue a la exigencia: 8079 y 8021 son habituales donde deben convivir calibre fino y resistencia. Organismos como European Aluminium describen el contexto general, y la especificación siempre se acuerda contra la estructura del propio cliente.
¿Por qué una bolsa de aluminio necesita una válvula desgasificadora y qué debe hacer?
Una bolsa cerrada de tueste fresco sigue produciendo gas. Sin una salida, el gas encuentra la suya.
La válvula deja escapar el dióxido de carbono para que la bolsa no se hinche, no rompa soldaduras ni se abombe en el estante, y a la vez resiste la entrada de aire y humedad. Debe abrir a baja presión interna, cerrar limpia y soportar llenado, transporte y compresión.
Dive deeper
La válvula es un elemento unidireccional, normalmente una membrana o un asiento de silicona dentro de una pequeña carcasa plástica, que se aplica al laminado antes de formar o llenar la bolsa. Su apertura la fija la presión que genera el tueste, y su cierre es lo que protege el café después. Una válvula que abre con facilidad pero sella despacio deja una vía para el aire de la sala.
La colocación forma parte del diseño. La válvula va en el espacio de cabeza, lejos de la línea de llenado y de la zona de soldadura, para que el polvo de café y la niebla de aceite no lleguen a la membrana. En una bolsa autoestable debe situarse donde el envase no se aplaste en la caja: una válvula pisada por bolsas vecinas no trabaja. Son decisiones de plano, no de última hora con el llenador.
Una válvula no sustituye la barrera ni define la vida útil. Gestiona la presión; el laminado gestiona el resto. Que un envase la necesite depende del tueste, del peso de llenado, del tiempo entre llenado y expedición y del trato que reciba, y la respuesta se acuerda contra la estructura del propio cliente. Lo que un comprador debe exigir es que válvula, laminado y llenado se cualifiquen juntos.
¿Cómo se elige la estructura del laminado entre film de impresión, aluminio y sellante?
La estructura es un conjunto de compensaciones, no una receta copiada de un proyecto anterior.
El film de impresión da la cara visible y protección mecánica, el aluminio da la barrera y el sellante da una soldadura estanca que abre y cierra como pretende la marca. Las capas de adhesivo los unen y deciden cómo se comporta el envase en la llenadora.
Dive deeper
Hay que partir del envase, no del material. Una bolsa plana, un fondo bloque con fuelle lateral y una bolsa autoestable cargan el mismo laminado de formas distintas, así que rigidez y plegado en frío se eligen junto con el método de llenado. Una estructura que se mantiene bien pero suelda mal es peor que otra más blanda que cierra en cada ciclo.
El film de impresión suele ser poliéster o polipropileno orientado, elegido por brillo, resistencia al roce y comportamiento frente a la tinta. También protege el aluminio del exterior, así que su espesor es una decisión de durabilidad. El sellante es polietileno o polipropileno colado, elegido por resistencia de soldadura, tolerancia al polvo en la zona de sellado y la función de apertura fácil o cierre repetido. El polvo de café en la soldadura es normal, y un sellante que lo tolera vale más que otro con mayor resistencia nominal.
El aluminio va en el centro y su posición la fija la función. Los adhesivos se eligen con la línea de laminación y el producto envasado en mente, porque un sistema de dos componentes, uno con disolvente y uno sin disolvente exigen superficies distintas. Las estructuras para bolsas y sobres se tratan en papel de aluminio para estructuras de bolsas flexibles, y la construcción final se confirma en la llenadora del cliente.
¿Qué necesita el transformador del papel de aluminio?
Un transformador compra aluminio para correr en una máquina concreta, a una velocidad concreta, con un adhesivo concreto.
Calibre constante a lo ancho y a lo largo de la bobina, superficies limpias, humectabilidad controlada, bobinado plano, empalmes y bordes sanos, y una bobina que llegue seca e intacta. El aluminio debe comportarse igual en el primer metro y en el último.
Dive deeper
El primer requisito es que la bobina se desenrolle sin sorpresas. Un calibre que varía a lo ancho cambia el perfil de tensión, y una banda plana al inicio puede quedar floja en el borde al final. En una laminadora eso significa arrugas, rizado y recogida irregular de adhesivo; en una impresora, desviación de registro. Nada de eso se ve en un informe de inspección.
La superficie viene después. El aluminio debe estar libre de rayas de aceite, manchas, marcas de cilindro y flecos, y su humectabilidad tiene que encajar con el sistema adhesivo. Una superficie que humedece de forma desigual produce uniones que parecen buenas y fallan después, y un fleco de un borde recortado se convierte en poro al laminar. Borde y empalme van juntos: un empalme solo es aceptable si la línea puede pasarlo sin detenerse.
La logística decide si algo de esto sobrevive al viaje. Las bobinas se piden por ancho dentro de 100 mm a 1500 mm, sobre núcleos de 76 mm o 152 mm, en cantidades de al menos 3 MT por medida para que la planta planifique una campaña. El flete marítimo desde Qingdao, Tianjin o Shanghái es lo normal, y el embalaje suspendido y la protección contra humedad mantienen sana una bobina sana. La gama de papel de aluminio para envases y contenedores es el punto de partida habitual.
¿Por qué importan más la regularidad del calibre y la ausencia de poros que la aleación?
El comprador suele empezar por el número de aleación. La línea de envasado suele sufrir por otra cosa.
Las aleaciones 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 y 8079 aparecen todas en envases. Lo que decide el comportamiento en un laminado para café es si el calibre se mantiene en toda la banda y si el metal es continuo, sin poros ni franjas finas.
Dive deeper
Un poro es un camino. Una vez laminado, una sola rotura en el metal da al vapor y a los gases una ruta a través de la barrera, y el envase se comporta como si allí no hubiera aluminio. La causa rara vez es dramática: una inclusión laminada, un fleco del borde, un doblez duro o una franja fina del tren de laminación. Por eso el transformador inspecciona a contraluz en lugar de fiarse de un espesor de catálogo.
La variación de calibre trabaja más despacio. Un aluminio algo fino en una franja es más débil ahí, une peor ahí y crea un pequeño escalón en el laminado que luego se vuelve pliegue. A lo largo de una tirada cambia la tensión y el registro; en la llenadora cambia cómo pliega y suelda el envase. Nada de esto necesita una desviación grande, y nada se arregla eligiendo una aleación más resistente.
La aleación tiene su papel. Fija resistencia, alargamiento y comportamiento frente a la corrosión, y decide hasta qué espesor puede laminar la planta a un ancho dado. Los temples O, H14, H16, H18, H22 y H24 describen la dureza de entrega, y la elección sigue a la conformación que verá la hoja. Lo que el comprador compra de verdad es constancia: información sectorial sobre el aluminio da la perspectiva general, y un 8079 de 0,012 mm solo sirve si mide 0,012 mm en todas partes.
¿Qué debe indicar un comprador en una consulta de aluminio para café?
Una consulta que solo dice papel de aluminio invita a cotizar la bobina equivocada.
Indique aleación y temple, espesor en mm con tolerancia, ancho y núcleo, peso de bobina, si el aluminio es para laminar o barnizar, el laminado y sellante previstos, el método de embalaje, el puerto de destino y la cantidad por medida. Diga en qué va a correr.
Dive deeper
Empiece por la línea de material. Aleación y temple, espesor en mm, ancho en mm y diámetro de núcleo son los cuatro valores que fijan el precio, y un intervalo como 0,005 mm a 0,20 mm es demasiado amplio para cotizar. Si el uso es una bolsa de café, dígalo: indica al proveedor qué acabado superficial y qué criterio de porosidad debe buscar, aunque la aceptación se acuerde contra su propia estructura.
Describa después el proceso al que entra el aluminio. Laminar, barnizar, imprimir y rebobinar piden superficies distintas. Si hace falta un barniz, diga qué cara y por qué, y lea qué hace el barnizado del aluminio antes de enviar la consulta. Mencione el laminado, el sellante y la llenadora, porque eso decide si 0,006 mm o 0,012 mm es el punto de partida sensato.
Cierre con el marco comercial. Cantidad por medida frente a un mínimo de 3 MT por medida, peso y sentido de bobinado, tipo de núcleo, embalaje para flete marítimo, puerto de destino entre Qingdao, Tianjin y Shanghái, y la documentación necesaria. Pida por escrito la tolerancia de calibre y el criterio de poros y pregunte cómo los registra la planta. Una consulta así obtiene una cotización comparable. La página de papel de aluminio para envasado es un buen lugar para revisar los parámetros de partida.
¿Cómo se cualifica un lote nuevo antes de que llegue a la línea de envasado?
El lugar más barato para encontrar un problema es el muelle de recepción, no la llenadora.
Compruebe el informe de inspección y la identidad de la bobina, revise superficie, bordes, bobinado y empalmes, y lamine una muestra con el adhesivo de producción antes de liberar. Registre lo visto y guarde la muestra con el lote.
Dive deeper
Primero la identidad. La etiqueta, el informe de inspección y el pedido deben coincidir en aleación, temple, calibre, ancho, núcleo y peso, y la bobina debe llegar seca y sin daños. Una bobina que tomó agua en tránsito muestra manchas o envoltura húmeda y debe apartarse. Fotografíela tal como llegó.
Desenrolle unos metros e inspeccione a contraluz en busca de poros y franjas finas, revise los bordes por flecos y el bobinado por telescopado, y confirme que todo empalme esté marcado. Mida el calibre en varios puntos a lo ancho y a lo largo, y compare el patrón con lo declarado por el proveedor.
La liberación debería ser un ensayo, no una decisión de papeles. Lame una muestra con el adhesivo de producción, imprima una tirada corta, forme y suelde unas bolsas, aplique la válvula y llénelas con el producto real. Guarde muestras y registros juntos, para que una reclamación meses después se pueda rastrear hasta un lote. Un lote que falla en la máquina cuesta mucho más que uno que falla en el muelle, porque la tirada ya está comprometida. Las referencias de medición ayudan cuando una discrepancia de calibre necesita un lenguaje común, y la especificación sigue siendo la acordada contra la estructura del cliente.
El café seguirá cambiando dentro de la bolsa. Solo se pide que el aluminio, la válvula y la soldadura hagan ese cambio lento, previsible e invisible.