¿Cómo verificar la calidad de la lámina de aluminio antes del envío?
Guía práctica para importadores y equipos de inspección: qué comprobar en la planta, cómo organizar el muestreo y las verificaciones rollo a rollo, qué controles de embalaje y documentos importan y cómo tratar una desviación.
¿Cómo verificar la calidad de la lámina de aluminio antes del envío?
Rechazar un contenedor de lámina después de que haya zarpado resulta carísimo. Detectar un problema en la planta del proveedor es mucho más barato que discutir a la llegada.
La verificación antes del envío combina revisión de documentos, inspección visual y medición sencilla en la planta. El nivel de aceptación se acuerda con el proveedor antes del pedido y luego se confirma rollo a rollo que el espesor, el ancho, el núcleo y el embalaje coinciden.
Esta guía sigue la secuencia que realmente usa un comprador: qué se ve en la planta, qué se mide, cómo se organiza el muestreo, qué deben mostrar los palés y los documentos, y cómo se gestiona una desviación cuando aparece.
¿Qué se puede comprobar realmente en la planta del proveedor?
No toda propiedad puede confirmarse antes de la carga. La visita a la planta trata de lo que es visible, medible o documentado mientras los rollos siguen allí.
En el sitio se pueden comprobar las marcas de aleación y temple, el espesor, el ancho, el diámetro del núcleo, el aspecto del rollo, el estado de los bordes, el embalaje y la construcción del palé. La química y el comportamiento mecánico suelen apoyarse en los registros de lote del propio proveedor, no en un nuevo ensayo durante la visita.
Dive deeper
Una visita antes del envío se entiende mejor como un ejercicio de confirmación y no como un programa de laboratorio completo. El importador o el equipo de inspección de entrada llega con una lista de comprobación acordada y confirma, rollo a rollo, que lo que está en la nave coincide con lo pedido. La aleación y el temple se leen en las marcas y se comparan con el pedido: las láminas destinadas a conversión y envasado suelen situarse en las familias 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 y 8079, con temples como O, H14, H16, H18, H22 y H24. La banda de espesor acordada suele estar entre 0,005 mm y 0,20 mm, el ancho entre 100 mm y 1500 mm, y el núcleo, en 76 mm o 152 mm.
Lo que una visita a la planta no puede hacer con facilidad es repetir un análisis químico completo o un programa mecánico integral. Esos resultados llegan normalmente como registros de lote generados durante la propia producción del proveedor, y la tarea del visitante es comprobar que los registros existen, que corresponden a los rollos que tiene delante y que las cifras anotadas son coherentes con lo acordado. Cuando un comprador desea una confirmación independiente de una propiedad concreta, se organiza aparte y con antelación, y el nivel de aceptación se fija con el proveedor antes de cursar el pedido.
También conviene decidir de antemano quién asiste y qué lleva. Un micrómetro, una cinta o una regla de acero, una libreta y una cámara suelen bastar para las comprobaciones que importan en la nave. El objetivo de la visita es reducir las sorpresas en el puerto de destino, y ese objetivo se alcanza mejor con disciplina que con volumen. Si quieres ver cómo se plantea el lado comercial de la misma decisión, una guía sobre comparar cotizaciones de lámina de aluminio encaja bien con las comprobaciones físicas aquí descritas.
¿Qué propiedades se comprueban por medición y cuáles por inspección visual?
La medición y la vista responden a preguntas distintas. Una da un número que comparar con el pedido; la otra detecta los defectos que un número no puede describir.
Los elementos medidos incluyen espesor, ancho y diámetro del núcleo, leídos con herramientas de mano en varios puntos del rollo. Los visuales incluyen el aspecto de la superficie, el estado de los bordes, abolladuras, arrugas o marcas de rodillo, y el estado general del envoltorio y del núcleo.
Dive deeper
La medición ofrece un número que se puede contrastar con el pedido; la inspección visual detecta lo que un número no describe. Ambas son complementarias, y un control sensato usa las dos en un orden fijo para que nada dependa de la memoria.
En el lado de la medición, el espesor es lo que la mayoría de los compradores mira primero. El micrómetro de mano se lee en varios puntos a lo ancho y a lo largo de cada rollo muestreado, porque el espesor puede desviarse del centro al borde y del inicio al final de una bobina. El ancho se comprueba con una cinta o una regla de acero frente a la cifra acordada, y el núcleo se mide para confirmar que es el tamaño de 76 mm o 152 mm que espera la línea de corte o de conversión. Son lecturas sencillas, pero solo significan algo cuando el nivel de aceptación se ha acordado antes con el proveedor.
En el lado visual, el inspector observa el aspecto superficial, el estado de los bordes y la factura general. Abolladuras, arrugas, arañazos, marcas de rodillo, rebabas en el borde o un envoltorio rasgado se ven a simple vista mucho antes de necesitar ningún instrumento. Un palé de existencias de rollo de lámina de aluminio también debe presentar un núcleo limpio y sin daños y un envoltorio que no se haya aplastado en la planta. Hay información general sobre cómo se comporta el material en uso, por ejemplo en esta visión de conjunto de la lámina de aluminio, y ayuda al inspector a juzgar qué defectos son cosméticos y cuáles merecen escalarse.
¿Cómo se organizan el muestreo y las verificaciones rollo a rollo?
El muestreo decide si un control es eficiente o meramente teatral. La rutina debería escribirse antes de la visita, no improvisarse en el muelle de carga.
Una muestra tomada a lo largo del lote da la imagen general, con rollos de distintas posiciones y momentos de producción. Después, un repaso rollo a rollo confirma la identidad y el estado de cada rollo que se va a cargar.
Dive deeper
El enfoque habitual es una rutina de dos niveles. Primero, una muestra tomada a lo largo del lote ofrece una imagen general: unos pocos rollos tomados de distintas posiciones del palé, idealmente de distintos momentos de producción, para que la muestra no proceda toda del mismo extremo de la tirada. Después, un repaso rollo a rollo confirma la identidad y el estado de cada rollo que realmente se va a cargar.
El repaso rollo a rollo es más rápido de lo que parece. Cada rollo se identifica por su etiqueta, se comprueba que la aleación y el temple son los acordados, se le echa un vistazo al envoltorio y a los bordes, y se confirma contra la lista de empaque. Lo que no pasa ese vistazo se aparta para mirarlo con más calma en lugar de discutirlo en el momento.
Conviene escribir la rutina antes de la visita. Decide cuántos rollos forman la muestra, qué comprobaciones se aplican a todos los rollos y cuáles solo a la muestra. Anota cada lectura junto al número de rollo, para que una duda posterior pueda rastrearse hasta una bobina concreta. El ancho y el núcleo están muy ligados a la operación de corte, y la relación entre la tolerancia de ancho de corte y el diámetro de núcleo merece una lectura antes de fijar los controles, porque explica por qué ambos se confirman en el mismo puesto.
¿Qué controles de embalaje y de palé importan antes de la carga?
El embalaje es lo que protege todo lo demás y merece tanta atención como la propia lámina. Un palé débil puede echar a perder un rollo perfecto.
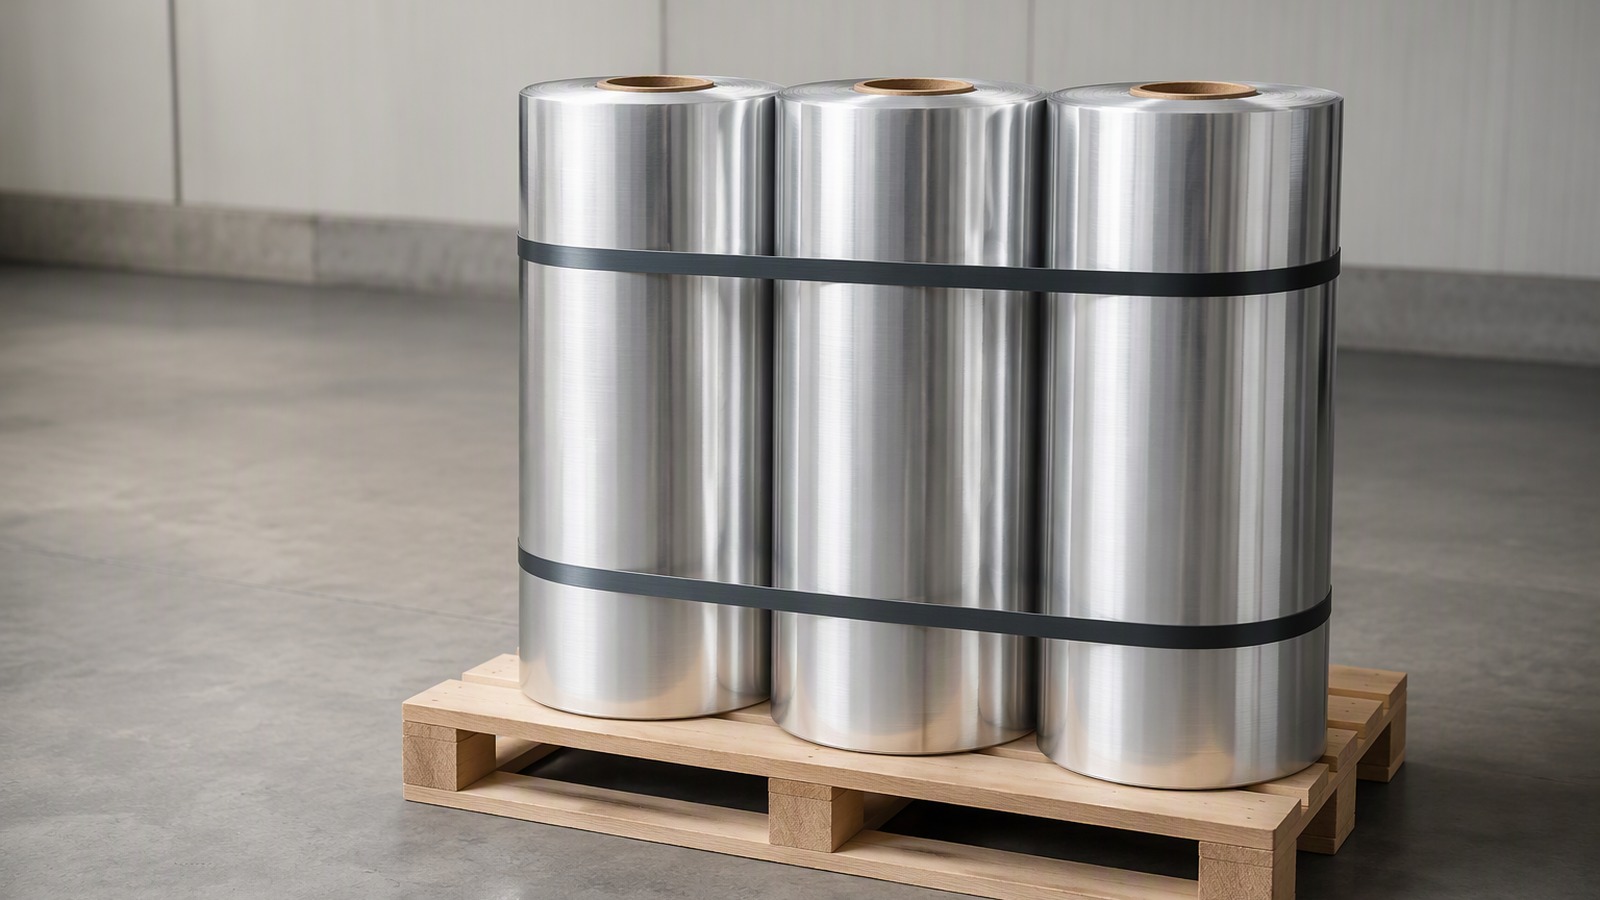
El patrón acordado para envíos de lámina es ojo al cielo u ojo a la pared sobre un palé de madera, con un envoltorio de barrera contra la humedad. Confirma el patrón, el estado del palé y el envoltorio.
Dive deeper
El patrón de embalaje acordado es ojo al cielo u ojo a la pared sobre un palé de madera, con un envoltorio de barrera contra la humedad alrededor de la pila. Durante la visita, el inspector confirma que el patrón en la nave coincide con el acordado, que el palé está en buen estado y seco, y que el envoltorio está intacto y sellado.
Mira el palé como una estructura, no solo como una base. Las tablas deben estar enteras, no partidas ni astilladas, y la plataforma debe ser lo bastante resistente para la carga sin combarse en las esquinas. Los rollos deben asentarse a plomo, sin voladizos que puedan aplastar las capas inferiores, y deben ir sujetos para que no se desplacen ni rocen entre sí durante el transporte.
La protección de bordes importa más de lo que muchos compradores esperan. Un borde de rollo sin proteger puede dañarse por el fleje o por el palé contiguo, y un borde magullado crea problemas en la fase de corte o conversión. Cartones de esquina, protectores de borde y un patrón de flejado ordenado reducen ese riesgo. La humedad es el enemigo silencioso, porque la condensación dentro de un contenedor puede marcar una superficie que estaba perfecta al cargarse, así que el envoltorio de barrera y cualquier disposición con desecante deben comprobarse en lugar de darse por hechos. Hay contexto general sobre el manejo de la lámina en el organismo del sector de la lámina de aluminio del Reino Unido, útil al redactar los requisitos de embalaje en el pedido.
¿Qué documentos deben acompañar al envío?
La documentación es lo que hace viajar con la mercancía las comprobaciones hechas en la planta. Pídela antes de la carga, no después.
El conjunto habitual incluye la factura comercial, la lista de empaque, el conocimiento de embarque una vez emitido y registros de medición o de lote que describen los rollos. Todos deben concordar con lo que hay físicamente en el palé.
Dive deeper
El envío debe llegar con la documentación comercial y de transporte que el comercio suele esperar, junto con los registros que describen lo que realmente se produjo. Pídelos antes de la carga, no después, porque corregir una página que falta es mucho más fácil mientras el contenedor sigue en el patio.
El conjunto básico suele incluir la factura comercial, la lista de empaque, el conocimiento de embarque una vez emitido y los registros de medición o de lote que describen los rollos del envío. Los registros de medición deben identificar los rollos, indicar la aleación y el temple y mostrar las lecturas tomadas. Los registros de lote deben permitir vincular un número de rollo con una tirada de producción.
No trates la documentación como un trámite que se recoge al final. Léela contra la carga física. Si la lista de empaque dice doce palés y en la nave hay once, eso es un hallazgo, no un detalle administrativo, y es mucho más fácil resolverlo antes de la salida. Cuando quieras una referencia general sobre cómo se expresan y se comparan las mediciones, un recurso público como este recurso de ciencia de la medición puede ayudar a tu equipo a mantener sus cifras coherentes, sin ninguna implicación sobre lo que se está confirmando.
¿Por qué forman parte del control la etiqueta del rollo y la lista de empaque?
Etiqueta y lista son los dos hilos que atan un rollo físico a un papel. Si se rompe cualquiera de ellos, todo el control se vuelve conjetura.
Una etiqueta de rollo utilizable lleva número de rollo o bobina, aleación, temple, espesor, ancho, tamaño de núcleo, peso neto y lote de producción. La lista de empaque debe reflejar los mismos identificadores para cada rollo.
Dive deeper
Juntas son lo que hace trazable un control. Una etiqueta que no se puede leer, o que no concuerda con la lista, convierte una confirmación sencilla en una investigación, y una investigación cuesta en el muelle de carga un tiempo que nadie presupuestó.
Una etiqueta de rollo utilizable lleva lo esencial: un número de rollo o bobina, la aleación, el temple, el espesor y el ancho, el tamaño del núcleo, el peso neto y, cuando proceda, el lote de producción. Sin esos campos, un rollo queda anónimo en el momento en que se levanta de su palé, y un rollo anónimo no se puede defender en una discusión posterior.
La lista de empaque debe reflejar la etiqueta. Para cada rollo debe dar los mismos identificadores, de modo que el comprador pueda contar, emparejar y conciliar sin abrir nada. Durante el repaso antes del envío, el inspector marca las etiquetas contra la lista y señala cualquier rollo que no coincida. La lista es también lo que hace honesto el muestreo, porque muestra si la muestra se tomó de todo el envío o solo de la capa superior.
Las etiquetas importan sobre todo en material fino de tolerancia estrecha, donde tamaños vecinos parecen idénticos a la vista. Un rollo como la lámina de aluminio 3004 de 0,05 mm puede estar junto a un tamaño similar en el mismo palé, y solo la etiqueta y la lista los distinguen. Trata ambas como parte de la inspección, no como un añadido de última hora.
¿Cómo se gestiona una desviación una vez detectada?
El momento en que aparece una desviación no es el momento de improvisar. Una rutina serena y por escrito protege a ambas partes y mantiene el envío en marcha cuando es posible.
Describe el hallazgo con precisión, mantén los rollos afectados claramente marcados y separados, y acuerda la disposición con el proveedor antes de continuar la carga.
Dive deeper
El primer paso es describir el hallazgo con precisión: qué se comprobó, cómo se comprobó, dónde en el rollo se vio y cuál era la lectura o el aspecto. Una fotografía con el número de rollo visible vale más que un párrafo de adjetivos. Mantén juntos y bien señalados los rollos afectados para que no se carguen por error mientras sigue la conversación.
El segundo paso es decidir la disposición con el proveedor. Las opciones suelen incluir aceptar el rollo tal como está, sustituirlo, retenerlo fuera del envío o ajustar las condiciones comerciales. Qué opción es la correcta depende de cómo afecte la desviación al proceso del propio comprador, así que quienes van a procesar el material deben formar parte de la decisión.
El tercer paso es acordar qué cambia antes del siguiente envío y ponerlo por escrito. Si el control detectó una laguna en el etiquetado, el embalaje o la práctica de medición, la corrección pertenece a las condiciones del pedido, no solo a un correo. El material técnico público sobre metales ligeros y aleaciones, como esta referencia técnica sobre metales ligeros y aleaciones, es lectura general útil para quienes redactan esas condiciones, y se ofrece aquí como contexto y no como requisito.
¿Cómo debe prepararse un comprador para la verificación antes del envío?
La verificación antes del envío funciona mejor cuando el comprador se prepara como para una negociación: condiciones cerradas, pruebas definidas y decisiones posibles.
Acuerda el nivel de aceptación con el proveedor antes del pedido, fija la rutina de muestreo y la documentación, envía a alguien capaz de decidir y dale autoridad para retener un rollo.
Dive deeper
Gran parte de la fricción que reportan los compradores nace de decidir qué comprobar cuando el contenedor ya se está cargando. Empieza acordando el nivel de aceptación con el proveedor antes del pedido. Ese único paso elimina la mayoría de las disputas, porque ambas partes saben qué es aceptable y ninguna tiene que discutir por intuición. Después fija la rutina de muestreo, los controles rollo a rollo y la documentación que debe acompañar la carga.
Asegúrate de que quien asiste pueda realmente tomar decisiones, o pueda contactar con quien las tome. Una visita que termina con una larga lista de preguntas y ninguna decisión es solo medio control. Da al inspector una lista escrita, una forma de anotar lecturas y autoridad para retener un rollo cuando claramente no coincida con el pedido.
Por último, conecta la visita con el panorama comercial. Si vendes o transformas lámina, la gama que compras se sitúa dentro de una familia más amplia de lámina industrial y técnica, y saber dónde encajan tus tamaños en esa gama te ayuda a juzgar qué desviaciones importan de verdad a tu proceso y cuáles se pueden asumir. El objetivo es un envío que llegue sin discusiones, y eso se construye en la planta mucho antes de precintar el contenedor.
Acuerda primero el nivel de aceptación, revisa rollo a rollo en la planta, mantén los documentos ligados a los rollos y resuelve cualquier desviación antes de que el contenedor zarpe.