¿Cómo se ajusta la tensión de desenrollado al vaciarse la bobina?
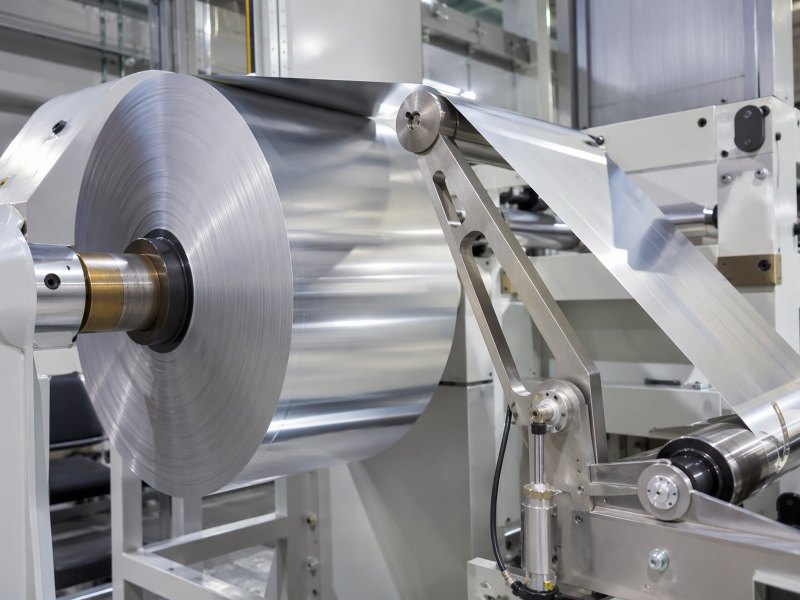
Por qué un freno fijo falla al vaciarse la bobina y cómo sostener la tensión en la tirada.
¿Cómo se ajusta la tensión de desenrollado al vaciarse la bobina?
Una bobina llena marcha en silencio. A dos tercios del recorrido la banda empieza a dar tirones o se afloja, y nadie ha tocado el ajuste.
El freno sostiene un par, no una tensión. Al bajar el radio, el mismo par actúa sobre una palanca más corta, así que la banda se tensa más salvo que la consigna siga a la bobina.
Por eso el control de tensión es una estrategia que avanza con la bobina, no un número fijado al empezar el turno.
¿Por qué la tensión que sirve para una bobina llena falla cuando queda poco material?
Una bobina llena esconde mucho. El freno trabaja con una palanca larga, así que un pequeño error de par se convierte en un pequeño error de fuerza.
La tensión es el par del freno dividido por el radio de la bobina. Un par que da una banda aceptable con radio grande produce una tensión creciente y excesiva cerca del núcleo.
Dive deeper
El desenrollador no controla la tensión de forma directa. Controla un par resistente, aplicado por una mordaza, un freno neumático o un motor en regeneración, y la banda convierte ese par en una fuerza lineal allí donde abandona la bobina. La conversión es una palanca: la fuerza en la banda es igual al par dividido por el radio. La relación no es lineal en el tiempo, porque el radio no disminuye a un ritmo constante.
Al principio de la tirada el radio es grande y la palanca es larga, de modo que un par dado produce una fuerza moderada en la banda. A medida que la bobina se vacía, la palanca se acorta. El mismo par produce entonces una fuerza mayor, y sube con rapidez en el tramo final, justo donde el operador menos puede verlo.
Por eso un ajuste copiado de una bobina llena falla cerca del núcleo. La banda no se vuelve ingobernable porque el freno haya cambiado, sino porque la geometría cambió bajo una consigna fija. El exceso aparece como lámina estirada, bordes tirados, una banda que no queda plana o un freno que patina y luego agarra. Bajar el freno a mano es una respuesta, y depende de que el operador lo note a tiempo. La descripción general de la lámina de aluminio recuerda que la banda casi no tiene longitud que ceder.
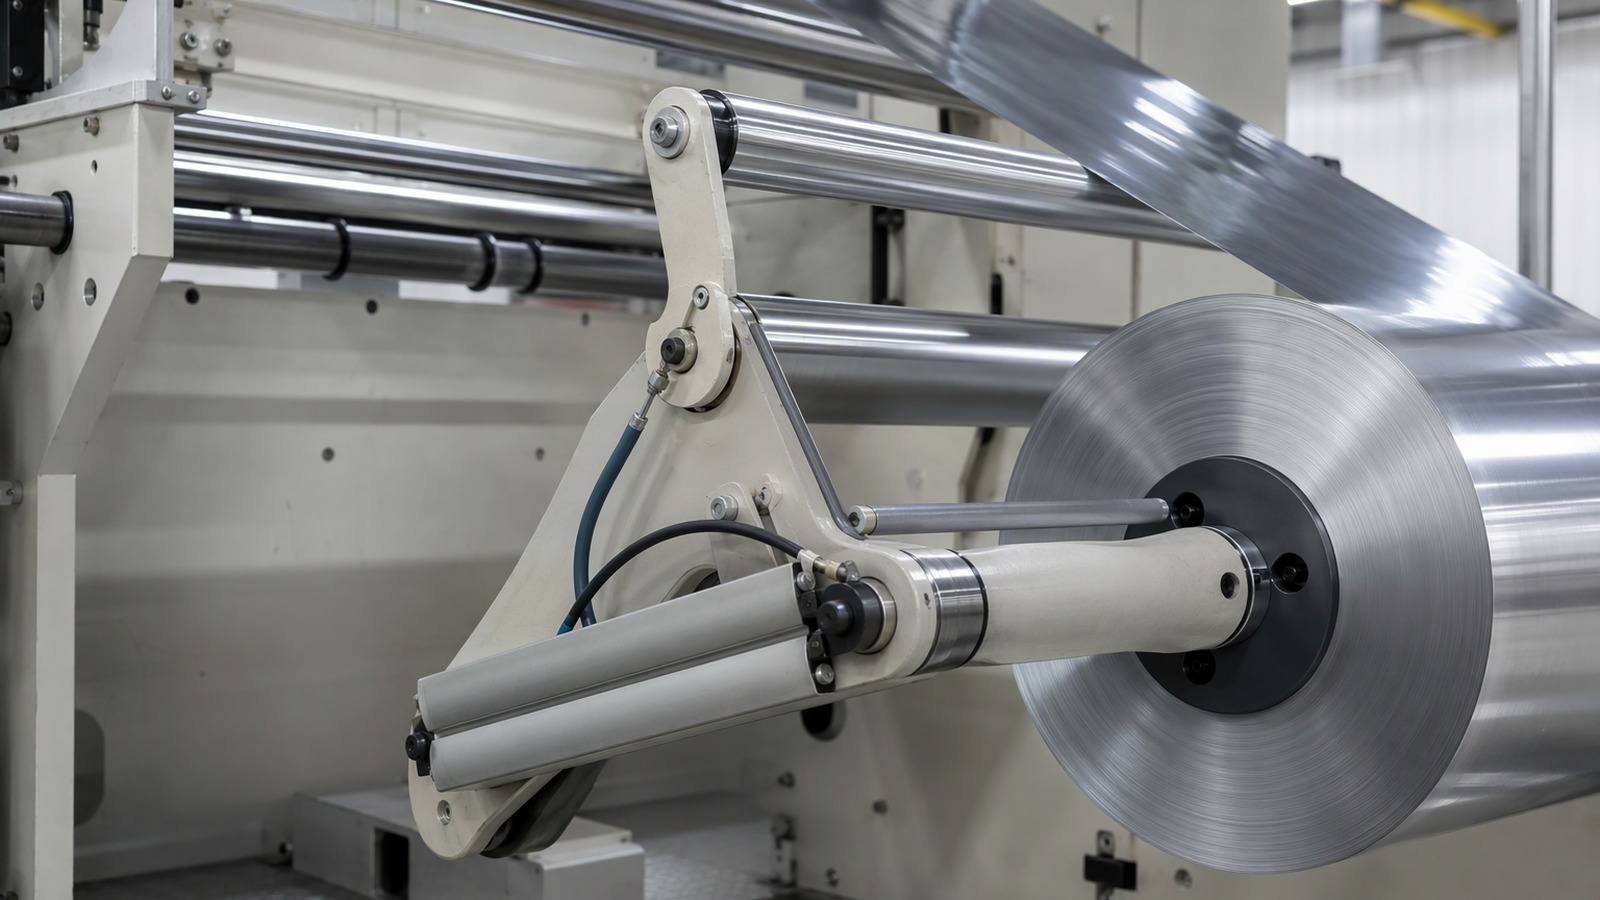
¿Qué cambia realmente en el desenrollador a lo largo de una tirada?
Más cosas que el radio. La inercia, el ángulo de abrazamiento, el rozamiento de los rodamientos y la estabilidad de la bobina restante se mueven a la vez.
El radio baja, así que la ventaja mecánica, la masa giratoria y la geometría del tramo libre cambian juntas. El freno también se calienta y se desgasta, y la bobina que queda se comporta distinto.
Dive deeper
El cambio evidente es el radio, y arrastra a los demás. Una bobina más pequeña tiene menos masa, así que acelera y decelera con más facilidad; una corrección que el freno absorbía al principio de la tirada ahora se registra como un pico de tensión. La misma bobina gira más rápido para una velocidad de banda dada, de modo que el rozamiento de los rodamientos y del freno generan más calor por cada metro entregado.
La geometría del tramo libre también cambia. Un recorrido de rodillos fijo ve salir la banda con un ángulo distinto a medida que la bobina se encoge, así que el abrazamiento en el primer rodillo y la longitud de banda sin apoyo varían. Una célula de carga calibrada con un ángulo de bobina llena se enfrenta a otra geometría al final. El error es pequeño por grado, pero es sistemático.
Después está la bobina en sí. Las vueltas próximas al núcleo se enrollaron con la tensión que se usara cuando la bobina madre se cortó en bobinas hijas, y desde entonces han estado comprimidas. Cuando la bobina se vacía, esas vueltas son lo único que queda y se comportan de otro modo: más duras, a veces con memoria de curva, soltándose a saltos. Ahí es donde una línea que iba bien empieza a producir un rizado una vez por vuelta.
¿Es lo mismo mantener la tensión estable que mantenerla proporcional?
No. Una cosa mantiene la fuerza constante en todo radio; la otra la deja caer con la bobina, por el material que queda en el núcleo.
Tensión estable significa la misma fuerza de la primera a la última vuelta. Tensión proporcional, o con conicidad, significa que la consigna baja al encogerse la bobina, siguiendo el radio o una curva elegida.
Dive deeper
La tensión constante es una afirmación sobre la banda que está delante de la línea: sea cual sea el radio, la fuerza en la banda no cambia. Para eso sirve un bailarín o un lazo con célula de carga, y es el objetivo correcto en muchos procesos, porque la etapa de conformado o recubrimiento solo se ocupa de la banda que recibe. La bobina se trata como un suministro que debe entregar una fuerza estable.
Una consigna con conicidad es una afirmación sobre la bobina. Acepta menos tensión a medida que se vacía, porque las vueltas restantes ya no soportan la misma carga y porque un final duro y apretado cuesta abrir sin que patine. La forma de la bajada es una decisión de receta: puede seguir el radio directamente o caer más rápido cerca del núcleo, donde la geometría cambia más deprisa. Lo importante es que se elige y se repite, no se ajusta a ojo.
El desconcierto habitual en muchos talleres es una tercera cosa: un freno en lazo abierto con un par fijo, que no es ninguna de las dos. Produce una tensión que sube con la bobina. Los operadores lo llaman tensión constante porque la maneta no se ha movido, y luego pasan la tirada corrigiendo una deriva que creó el propio esquema. Los tres esquemas fallan de manera distinta y piden pruebas distintas.
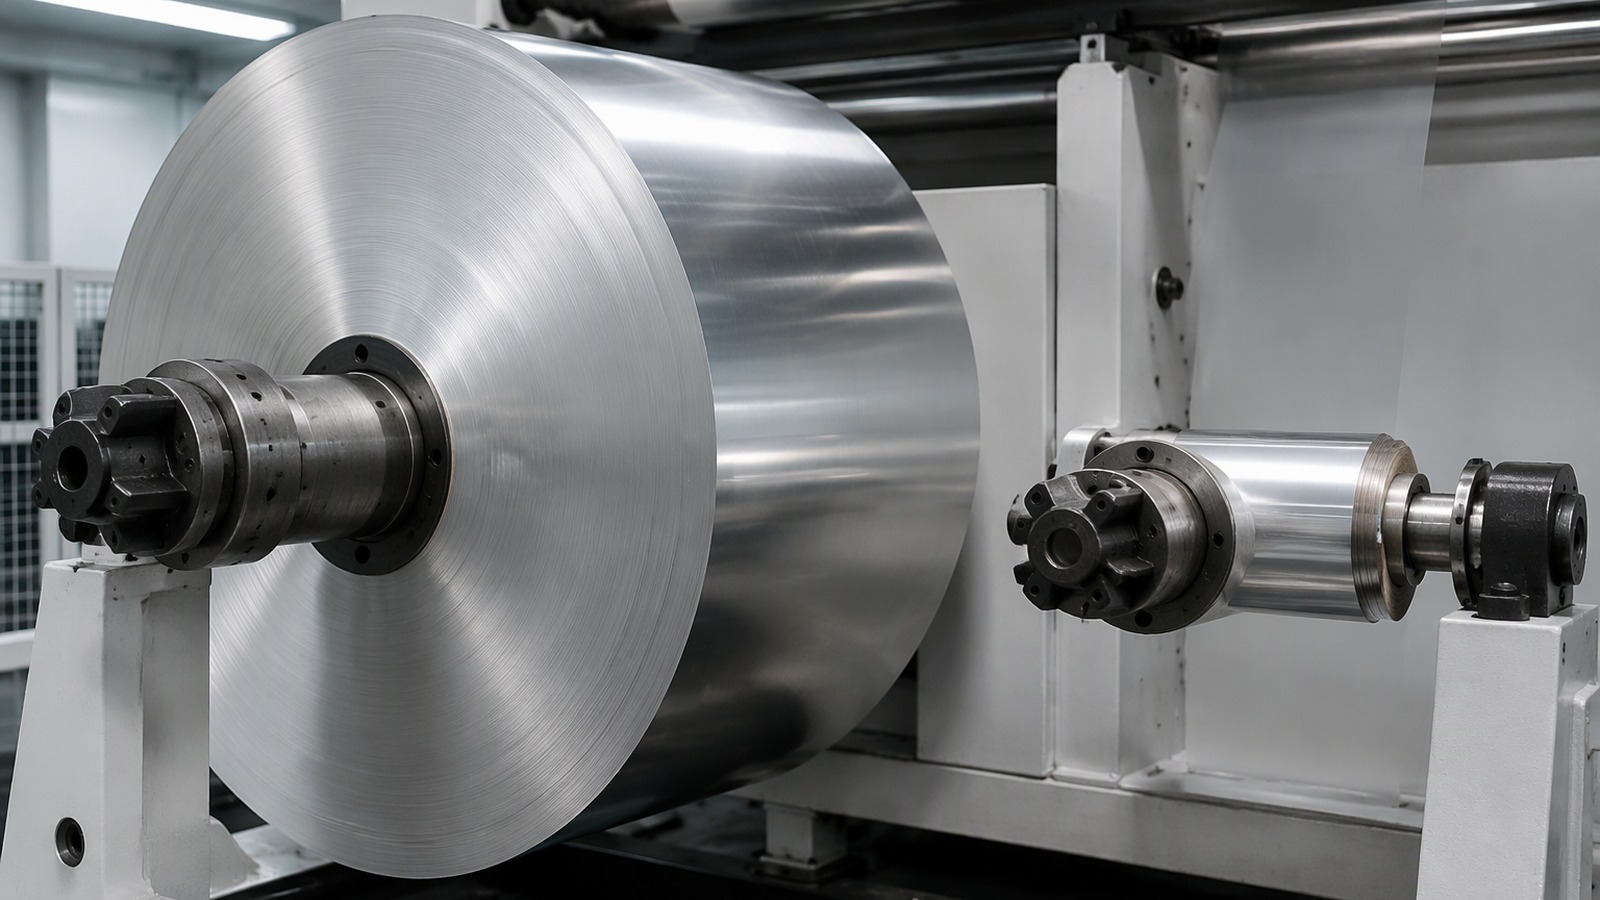
¿Cómo ven el problema un bailarín, una célula de carga y un freno en lazo abierto?
Tres dispositivos, tres retratos de la misma banda. Uno mira la posición, otro mira la fuerza y el tercero no mira nada.
El bailarín lee la posición del brazo y almacena banda. La célula de carga lee la fuerza directamente. El freno en lazo abierto solo aplica una orden, así que no ve la tensión que crea.
Dive deeper
El rodillo bailarín
El bailarín es un rodillo flotante sobre un brazo pivotante, cargado por un muelle o un cilindro neumático. La tensión se deduce de dónde queda el brazo: si la banda tira más que la carga, el brazo sube; si la banda se afloja, baja. Su ventaja es el almacenamiento, porque el brazo móvil da un colchón a la línea. Su debilidad es que informa de un promedio: un pico corto pasa antes de que el brazo se mueva, y un brazo pesado oscila cuando se sube la ganancia.
El rodillo con célula de carga
Una célula de carga mide la fuerza que la banda ejerce sobre un rodillo de peso conocido con un abrazamiento conocido. Responde rápido y lee la banda misma, no la posición de un mecanismo, lo que le sienta bien a la lámina, donde los sucesos que importan son breves. Necesita una tara limpia, un abrazamiento estable y una temperatura que tolere; la deriva y la suciedad se leen como un error lento que nadie rastrea.
El freno en lazo abierto
Un freno en lazo abierto no tiene sensor. Recibe una orden, normalmente una corriente o una presión de aire, y produce un par que espera que sea proporcional. Todo lo que miden los otros dos le resulta invisible. Puede funcionar en un proceso estable con tolerancia amplia, y falla en silencio con la lámina.
¿Por qué perdona menos la lámina que el papel o el film?
El papel estira y se recupera. El film estira y sobrevive. La lámina casi no tiene margen de deformación, así que un error de tensión se vuelve defecto.
La lámina se acritura y apenas se alarga antes de romperse o tomar una deformación permanente. Sin colchón elástico, los errores de tensión pasan directos a arrugas, marcas y roturas.
Dive deeper
Una banda de papel se puede tirar algo más y estirará, se recuperará y seguirá corriendo. Un film plástico tiene aún más margen elástico. La lámina de aluminio desde 0,005 mm tiene muy poco alargamiento disponible, y lo que tiene no se reparte por igual a lo ancho. Una vez superado el límite elástico, la lámina no vuelve: queda más larga, más fina y más ondulada, y el siguiente paso encuentra otro material.
La segunda diferencia es la rigidez. La lámina fina tiene tan poca rigidez a flexión que no puede puentear un desequilibrio de tensión. En una máquina de papel un lado ligeramente tenso estira la hoja; en una línea de lámina el mismo desequilibrio produce un borde flojo que se pliega, o un borde tenso que se acartona, a poca distancia del desenrollador. La banda no puede repartir la carga, así que el defecto se queda cerca de su origen.
La tercera es la superficie. La lámina es lo bastante blanda para que un patinazo deje marca, y la suciedad entre vueltas se prensa en el metal bajo tensión. Una línea que tolera un error leve en papel lo escribe sobre la lámina, donde el comprador lo verá bajo una lámpara. Por eso una calidad como la lámina de aluminio 1235 de 0,18 mm se habla junto al desenrollador en el que va a correr. El sector está representado por European Aluminium, la asociación sectorial.
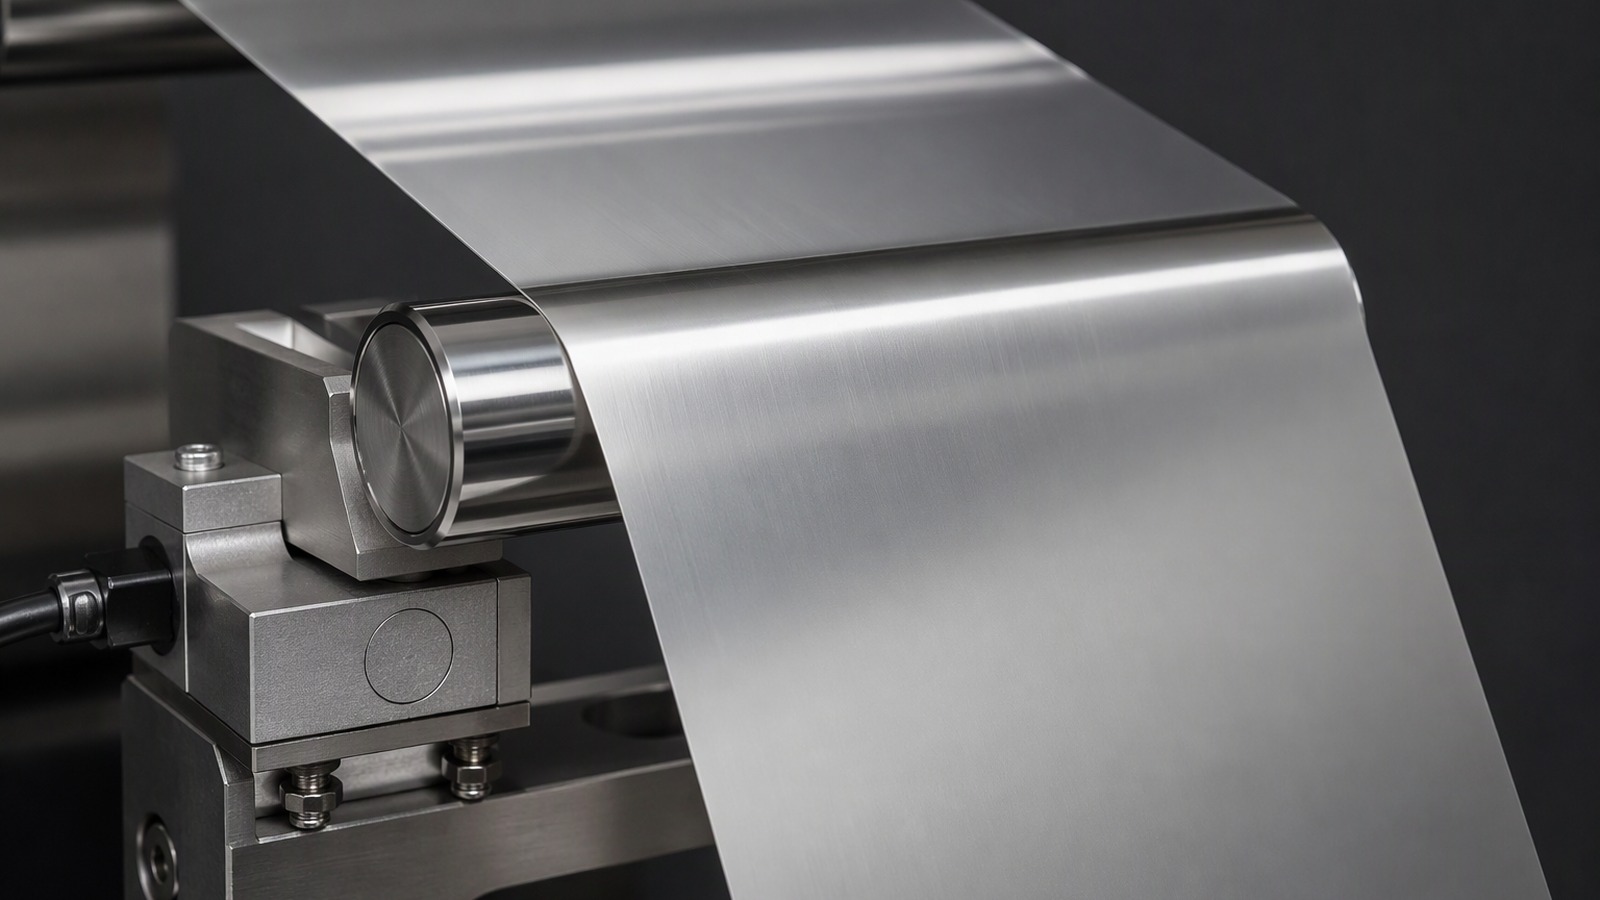
¿Qué hace la tensión en la bobina que queda detrás de la línea?
La tensión se decide en el desenrollador, pero se paga en el rebobinador. La bobina que se construye al final es el problema de desenrollado de la siguiente línea.
La tensión de bobinado fija la presión entre capas. Demasiada y la bobina queda dura, marcada y difícil de abrir; demasiado poca y queda blanda, floja en los bordes y propensa a patinar.
Dive deeper
Un rebobinador tira de la banda y la deposita bajo tensión. Cada vuelta nueva comprime las de debajo, así que la tensión en el rebobinador decide cuánta presión queda atrapada dentro de la bobina terminada. Una bobina dura conserva la forma y viaja bien, pero las vueltas se agarran entre sí y las capas interiores pueden deformarse bajo la carga acumulada.
Desenrollador y rebobinador son los dos extremos de una misma decisión. Si la bobina que compra se enrolló con una consigna descendente, el final será más blando que el cuerpo, y una línea ajustada para una bobina uniformemente dura notará que el último tramo se comporta distinto. Si se enrolló plana y dura, las primeras vueltas pueden costar más de separar.
Hay otro vínculo a través del espesor. Una bobina con bandas de mayor espesor, enrollada bajo tensión, las guarda como bandas de mayor presión, que se sueltan de forma desigual en el siguiente desenrollado y aparecen como un rizado que se repite en cada vuelta. El síntoma está en el desenrollador; la causa estaba en la construcción de la bobina. Es la misma familia de comportamientos que hace que una bobina telescope cuando las capas pueden deslizar, salvo que aquí las capas están sujetas. La Asociación Europea de Folio de Aluminio describe el sector que convive a diario con estas condiciones.
¿Cómo se distingue un fallo de tensión de uno de perfil o de alineación?
Los tres parecen una banda mala. La diferencia está en el patrón: qué cambia con el radio, qué se repite cada vuelta y qué sigue al recorrido.
Un fallo de tensión cambia al vaciarse la bobina y retrocede cuando se corrige la consigna. Uno de perfil se repite por vuelta; uno de alineación sigue el recorrido, no la bobina.
Dive deeper
Empiece por el tiempo. Un fallo de tensión es una deriva lenta, o un cambio que arranca en un punto concreto de la bobina y empeora hacia el núcleo. Si la banda corre limpia al principio y empieza a arrugarse o a dar tirones tras un intervalo previsible, el radio es la variable que hay que probar. Baje la consigna y observe si el síntoma retrocede; si lo hace, el problema está en el esquema de control y no en el metal.
Mire después la frecuencia. Un fallo que se repite una vez por vuelta del desenrollador es geométrico: bobina ovalada, núcleo excéntrico, banda de espesor grueso, empalme. Un fallo estable a lo ancho y constante en el tiempo es más probable que sea una consigna equivocada para el producto. Un fallo fijo en una posición del ancho, en todos los radios, apunta al perfil de la bobina entrante.
Mire luego el guiado. Un fallo de alineación desplaza la banda de lado y el guía de borde lucha contra ella; la arruga es diagonal y cambia con la longitud del recorrido. Un fallo de tensión hace vagar la banda solo como efecto secundario, normalmente porque un borde se ha aflojado. Cambiar la bobina antes de tocar la máquina es la prueba más barata: si el síntoma sigue a la bobina, la construcción está implicada.
¿Qué puede preguntar un comprador sobre la construcción de la bobina para poder ajustar la línea?
El comprador no necesita fijar una tensión. Las preguntas útiles son cómo se construyó la bobina y cómo se comportará al abrirla.
Pida la práctica de bobinado, la consigna de tensión, el estado del borde, el perfil de espesor y el núcleo. Después describa la línea, para que la bobina se ajuste a ella.
Dive deeper
La primera pregunta es cómo se enrolló la bobina. ¿Se mantuvo la tensión plana o bajó a medida que crecía? Un proveedor que sabe describir la práctica de bobinado está diciendo cómo se sentirá la bobina en el desenrollador. La segunda es el estado del borde: una bobina enrollada con borde errante no guiará bien, haga lo que haga el control de tensión.
La tercera es el perfil de espesor a lo ancho, porque las bandas gruesas se guardan como bandas duras y se sueltan como rizados de tensión. La cuarta es el núcleo: diámetro interior, estado y cómo se apoyan las primeras vueltas, ya que un núcleo ovalado produce una perturbación que ningún lazo puede quitar. La quinta es el temple, porque el mismo espesor en O y en H18 se comporta distinto bajo tensión.
Describa luego la línea: ancho, rango de espesores, si hay acumulador, si el desenrollador lleva bailarín o célula de carga y cómo se monta la bobina. Si la consulta es sobre una calidad, la gama de bobinas y hojas de lámina recoge las formas disponibles, y una calidad como la lámina de aluminio 1060 de 0,12 mm puede tratarse junto al desenrollador. La Aluminum Association es un lugar donde leer sobre el material antes de esa conversación.
Conclusion
La tensión de desenrollado es un blanco móvil. Contrólela con una estrategia que siga el radio, mídala en la banda y describa la bobina que necesita.