¿Cómo pasa un rollo jumbo de lámina al rollo cortado que importas?
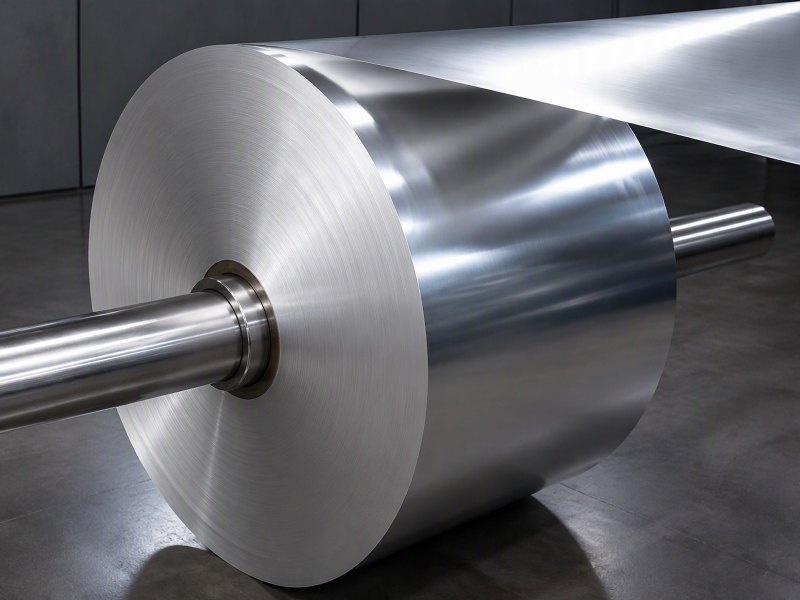
Un rollo jumbo ancho se divide en los muchos rollos estrechos que el importador recibe realmente. Esta guía sigue ese recorrido y muestra cómo especificar ancho, núcleo y tolerancias para que lleguen utilizables.
Especificas un ancho y un núcleo, y esperas rollos que se comporten como la muestra que aprobaste. A menudo no lo hacen, y la razón se decide mucho antes del envío.
Un molino produce un rollo jumbo ancho; una cortadora lo desbobina, recorta los bordes y lo rebobina en muchos rollos estrechos del ancho y el núcleo elegidos. El corte, la tensión y la calidad del borde deciden si esos rollos funcionan limpiamente en tu línea.
Cuando ves el rollo jumbo como el origen común de cada rollo cortado, la consulta, las tolerancias y el embalaje dejan de parecer una adivinanza.
¿Por qué el molino produce un rollo jumbo ancho en lugar de muchos estrechos?
Laminar lámina de forma económica significa hacer funcionar el molino a un ancho amplio y constante y dividir el material después para cada comprador.
Un molino produce un único rollo jumbo ancho porque mantener el ancho constante hace eficiente la línea. Los rollos estrechos se crean después mediante corte, así que el molino no se detiene para cambiar de ancho por un solo cliente.
Dive deeper
El rollo jumbo es donde empieza todo el recorrido, y entenderlo explica casi todas las decisiones posteriores. Un molino funde y cuela la aleación elegida y luego lamina la banda a través de una serie de castillos hasta alcanzar los espesores finos que se usan en el suministro de rollos de lámina de aluminio. Esa línea de laminación prefiere una banda continua y ancha. Detenerla para cortar un ancho estrecho para un solo pedido desperdiciaría energía, tiempo y rendimiento, así que el molino sigue trabajando a un ancho amplio y deja la división a los equipos posteriores.
Un mismo rollo jumbo puede producirse en aleaciones como 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079, con temples como O, H14, H16, H18, H22 o H24, según lo que necesite el producto final. El espesor puede situarse entre 0.005 mm y 0.20 mm, mientras que el ancho del molino puede ir desde unos 100 mm en los casos estrechos hasta 1500 mm en los más anchos. Son rangos amplios de trabajo, no promesas para un pedido concreto.
Como un solo rollo jumbo es el origen común, su carácter se hereda en cada rollo cortado que se obtiene de él. La consistencia del calibre, la planitud y el estado de la superficie establecidos durante la laminación acompañan al material hasta la máquina del cliente. Por eso los compradores experimentados preguntan primero por el rollo madre y solo después por la bobina acabada.
¿Qué ocurre con el rollo jumbo durante el corte y el rebobinado?
El corte parece sencillo desde lejos, pero es donde se deciden de verdad el ancho, los bordes y la tensión de bobinado.
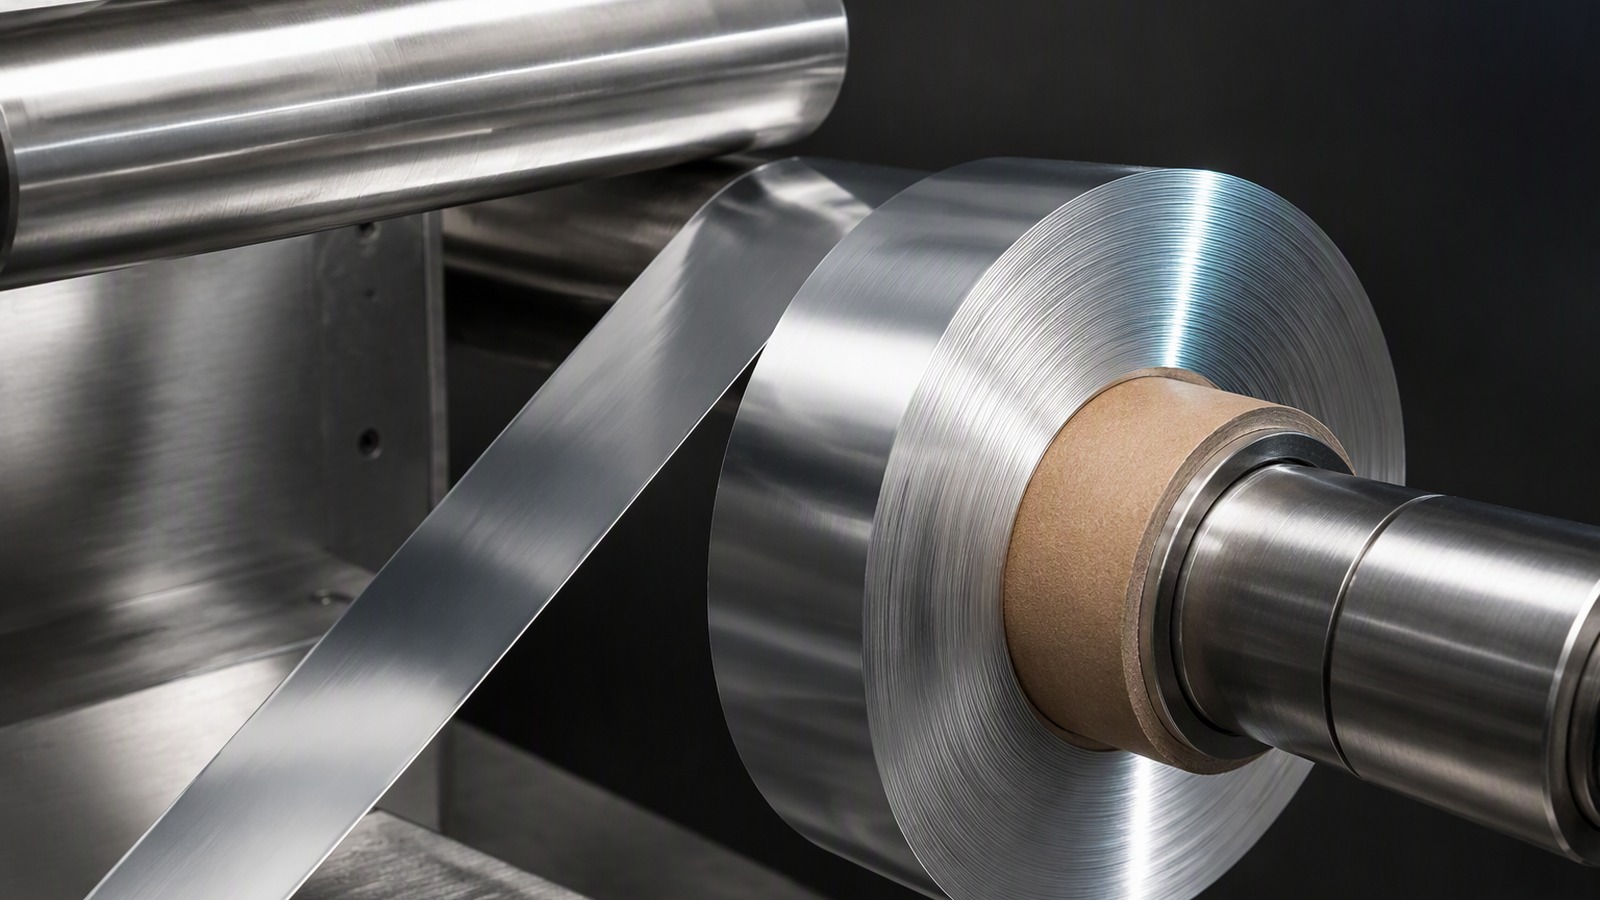
El corte desbobina el rollo jumbo, recorta ambos bordes, divide la banda en tiras más estrechas y las rebobina sobre núcleos. El rebobinado fija la estructura del rollo, de modo que el cliente recibe rollos tensos y uniformes en lugar de una banda suelta.
Dive deeper
En una cortadora, el rollo jumbo se monta en un eje y se desbobina con tensión controlada. Cuchillas circulares o de cizalla situadas a lo ancho de la banda cortan la hoja en las tiras más estrechas que exige el pedido, mientras que las cuchillas de recorte eliminan los bordes exteriores para que el cliente nunca reciba el borde en bruto del molino. Las tiras recién cortadas se rebobinan sobre núcleos del diámetro interior acordado, que en muchos productos de lámina son de 76 mm o 152 mm.
El rebobinado no es un paso pasivo. Fija cómo se apoyan las capas unas sobre otras y con qué uniformidad se construye el rollo desde el núcleo hasta la superficie. Si las tiras se bobinan con tensiones distintas, unas llegan duras y otras blandas, y ambos extremos causan problemas cuando el material se desbobina después. Una buena práctica de corte mantiene cada tira alineada, sin arrugas y consistente, de modo que la bobina acabada se comporta de forma predecible.
El corte también decide el registro de los bordes. Recortar una pequeña cantidad por cada lado elimina las imperfecciones del borde del molino, mientras que los bordes cortados se separan de forma limpia en lugar de desgarrarse. Quien quiera antecedentes sobre el material puede leer sobre la lámina de aluminio en general, pero el resultado práctico es sencillo: un rollo bien cortado se desenrolla plano, se guía recto y avanza sin pelearse con la máquina.
¿Cómo se relacionan tu ancho de corte y tu elección de núcleo con el rollo jumbo?
El ancho y el núcleo que pides no son deseos separados; se cortan directamente de un mismo rollo madre compartido.
La cortadora divide el ancho del rollo jumbo en tus tiras, así que tu ancho debe encajar de forma sensata en el ancho madre. El núcleo que eliges, por ejemplo 76 mm o 152 mm, determina qué eje de rebobinado y qué equipo de manipulación convienen al rollo.
Dive deeper
Piensa en el rollo jumbo como una sola hoja que se cortará en muchas cintas paralelas. Si el cliente pide un ancho de corte que encaja limpiamente en el ancho madre, la cortadora puede usar todo el rollo con poco desperdicio de recorte. Si el ancho solicitado deja un resto incómodo, ese sobrante se convierte en recorte y reduce la producción aprovechable. Por eso la aritmética entre el ancho pedido y el ancho jumbo importa antes de fijar el pedido, y por eso compradores y proveedores suelen tratar pronto la tolerancia de ancho de corte y el diámetro de núcleo.
La elección de núcleo funciona en la misma dirección. Un núcleo de 76 mm conviene a rollos más ligeros y a muchas máquinas de transformación, mientras que un núcleo de 152 mm conviene a rollos más pesados y a equipos diseñados para ellos. El diámetro interior del núcleo también debe coincidir con el eje de desbobinado del cliente, porque un rollo que no se puede montar no sirve por buena que sea la lámina. El material del núcleo, su rectitud y la forma en que se depositan las primeras capas afectan a cómo funciona el rollo.
Ancho y núcleo son, por tanto, dos mitades de una misma decisión. Indicarlos juntos, pensando en la máquina prevista, permite al proveedor planificar el patrón de corte y el montaje de rebobinado para que los rollos cortados lleguen listos para cargar en lugar de necesitar ajustes.
¿Por qué importa la calidad del borde más adelante en tu línea?
Un borde que parece aceptable en una muestra aún puede provocar roturas, polvo y paradas cuando el rollo gira a velocidad.
La calidad del borde decide si la banda se guía recta y si se rasga. Un borde bien recortado avanza de forma estable, mientras que un borde rugoso o doblado puede engancharse, generar polvo o romperse durante el desbobinado a alta velocidad.
Dive deeper
Los bordes de un rollo cortado hacen la mayor parte del trabajo que nadie nota. Durante el desbobinado, la banda se guía en parte por sus bordes, así que un borde recto y limpio ayuda a que la tira siga su trayectoria entre rodillos, laminadoras y útiles de conformado. Un borde dañado, en cambio, puede iniciar una rotura que avanza por la banda y detiene la línea. Para material fino por debajo de unos 0.20 mm, un borde que solo es aceptable rara vez es suficiente.
El estado del borde también influye en el aspecto y en el procesamiento posterior. Los bordes doblados, ondulados o con rebabas pueden marcar la superficie mientras el material se bobina y se desbobina, y pueden dejar residuos en los equipos. Incluso cuando el producto final tolera cierta variación de superficie, un borde inestable dificulta el control de la tensión y hace que el rollo se desplace sobre el eje.
El nivel de aceptación práctico no es una cifra que el proveedor elija por su cuenta; se acuerda con el proveedor antes del pedido para que ambas partes juzguen lo mismo. Como el comportamiento del borde depende de la aleación, el temple y el espesor, además del montaje de corte, comentarlo junto con el contexto más amplio que ofrece European Aluminium ayuda a los compradores a plantear expectativas realistas sin tratar ninguna cifra concreta como una garantía.
¿Por qué es importante la dureza del rollo para un desbobinado uniforme?
Un rollo demasiado duro o demasiado blando se desbobina de forma desigual, y el problema aparece solo cuando el material está en marcha.
La dureza del rollo refleja con qué tensión y uniformidad se bobina la lámina. Un rollo consistente se desbobina con tensión estable, mientras que las zonas duras o blandas provocan bandas flojas, desvíos y roturas ocasionales.
Dive deeper
La dureza del rollo es la expresión práctica de la calidad del bobinado. Cuando un rollo se construye con tensión uniforme desde el núcleo hasta la superficie, cada capa sostiene a la siguiente y la bobina se comporta como un paquete estable y uniforme. Cuando la tensión varía, el rollo desarrolla zonas duras y blandas. El desbobinado se vuelve entonces impredecible: la banda puede ir floja en un punto y tensa en otro, la tira puede desviarse de lado y el control de tensión puede costar seguir el ritmo.
La temperatura y el almacenamiento también influyen. Un rollo que ha viajado lejos y ha permanecido en condiciones cambiantes puede asentarse y moverse, así que la dureza que el cliente mide a la llegada puede diferir de la dureza en la cortadora. Esa es una razón por la que importa el embalaje: un envoltorio con barrera de humedad y un palé estable ayudan al rollo a conservar la estructura que se le dio.
Los compradores deberían tratar la dureza como algo que se acuerda con el proveedor y no como un objetivo fijo sacado de una tabla. El nivel de aceptación se comenta antes del pedido y se adapta al proceso del cliente, porque una línea de transformación y un taller de alimentación manual necesitan comportamientos de rollo muy distintos. El objetivo real es la consistencia dentro del rollo y entre entregas, para que el operario deje de reajustar la máquina con cada bobina.
¿Cómo puede un mismo rollo jumbo servir a varios clientes?
Un solo rollo madre ancho puede satisfacer a varios compradores a la vez, que es justo por lo que el corte existe como paso aparte.
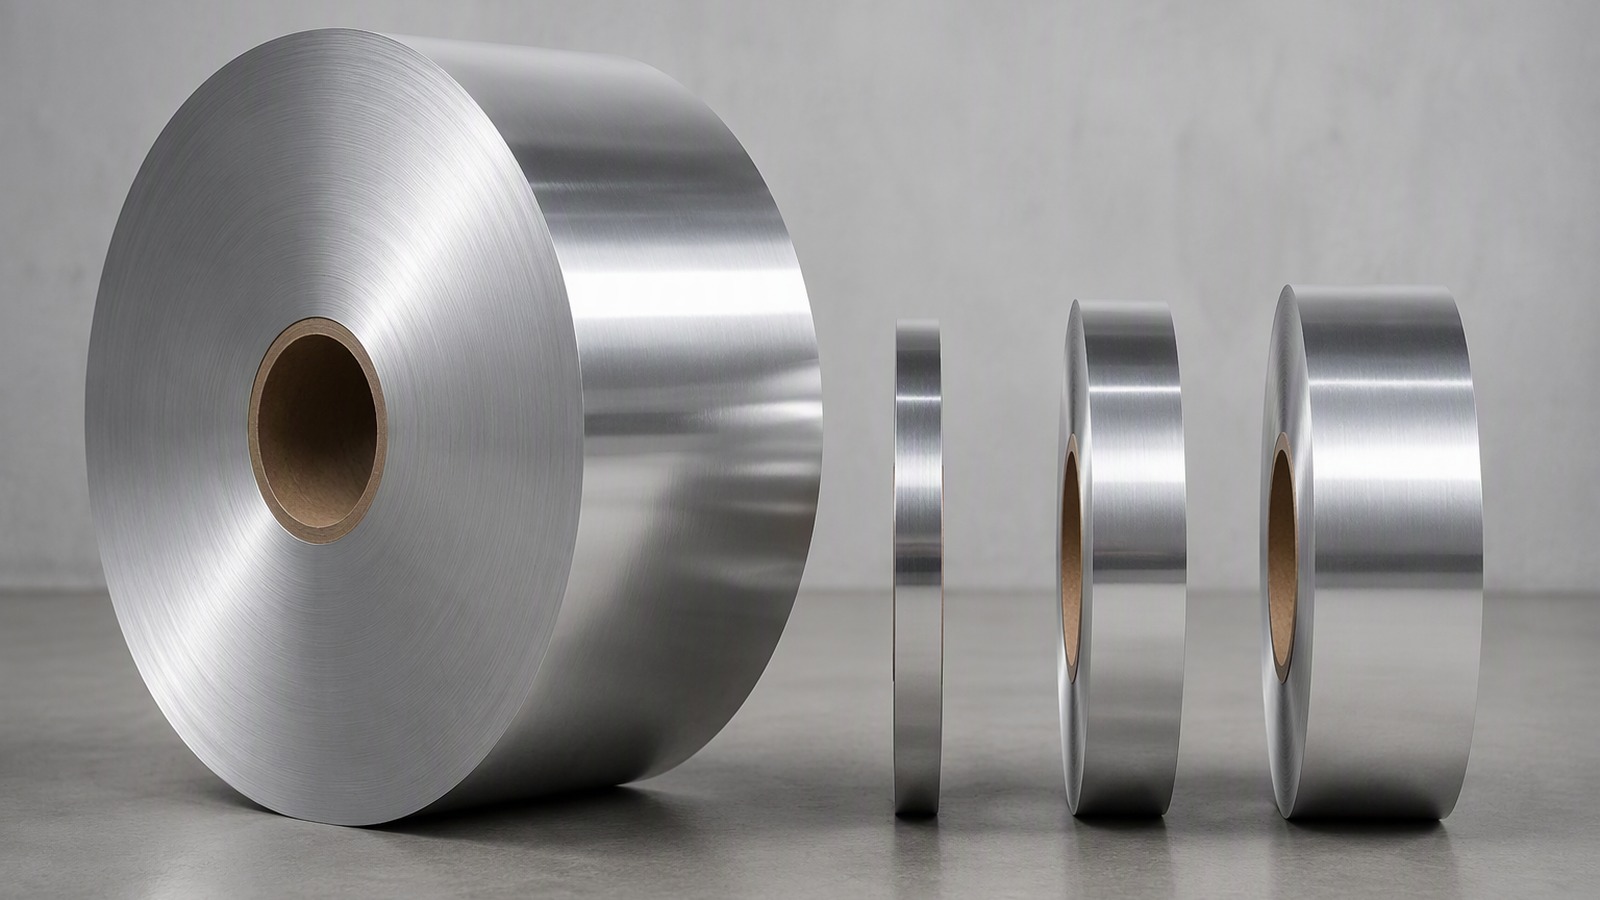
Un único rollo jumbo se reparte entre varios pedidos, de modo que distintos clientes pueden recibir anchos y núcleos diferentes del mismo rollo madre. Este origen compartido hace práctica la gestión de pedidos para todos ellos.
Dive deeper
Imagina un molino que produce un rollo jumbo ancho para el mercado de la lámina de aluminio. En lugar de dedicar todo ese rollo a un solo comprador, la cortadora puede dividirlo en varios conjuntos de rollos estrechos, cada uno correspondiente al ancho y al núcleo de un cliente distinto. Un importador podría tomar un ancho para una línea de laminación, otro un ancho distinto para un transformador de envases y un tercero una tira más estrecha para una aplicación especializada.
Esto solo es posible porque el rollo madre es ancho y consistente. Si el ancho se eligiera solo para el pedido más grande, los sobrantes se recortarían como desperdicio. Al planificar un patrón de corte que sirve a varios pedidos a la vez, proveedor y compradores convierten juntos un rollo en varios productos aprovechables con muy poco recorte. Esa es la ventaja discreta del modelo de jumbo a corte.
Servir a varios clientes también significa que el rollo madre debe ser suficientemente bueno para todos ellos. Ya acabe el pedido como un calibre más grueso para envases o como una lámina fina para tapas, debe mantenerse el mismo estándar de planitud y consistencia, y organismos del sector como the Aluminum Association describen el amplio mercado al que sirven estos productos. De lo contrario, el problema de un cliente se convierte en el de todos. Los compradores que entienden el origen compartido pueden planificar anchos que encajen entre sí y reducir lo que de otro modo se recortaría.
¿Cómo se relacionan las decisiones de corte con el rendimiento y las tolerancias que recibes?
Cada corte que encaja limpiamente en el ancho madre es material que puedes vender; cada desajuste es recorte que no puedes.
Los anchos pedidos que se dividen limpiamente en el ancho jumbo elevan el rendimiento, mientras que los tamaños incómodos generan pérdida por recorte. Las tolerancias se cotizan según el proceso del cliente, así que el plan de corte y el nivel de aceptación se fijan juntos.
Dive deeper
El rendimiento es simplemente la proporción del rollo jumbo que se convierte en rollo cortado vendible en lugar de recorte. Como el ancho madre es fijo, la forma en que los anchos del cliente se dividen en él decide cuánto se aprovecha. Un conjunto de anchos que llena el rollo limpiamente produce poco desperdicio; un solo ancho incómodo puede dejar una tira ancha que hay que descartar. Los compradores que pueden ajustar ligeramente sus anchos solicitados a menudo mejoran el rendimiento para todos.
La tolerancia es una cuestión relacionada pero distinta. El ancho, el espesor y el estado del borde entregados varían en cierto grado, y cuánta variación es aceptable depende de lo que el cliente haga después. Una línea de laminación puede tolerar un rango, mientras que un proceso de impresión o conformado necesita otro. Por eso las tolerancias se cotizan según el proceso del cliente en lugar de anunciarse como límites universales, y el nivel de aceptación se acuerda con el proveedor antes del pedido. Entender el vínculo entre ancho, espesor y producción, como en la tolerancia de espesor y rendimiento, ayuda a los compradores a hacer mejores preguntas.
La lección práctica es que el rendimiento y la tolerancia se deciden en el momento de la consulta, no después de la entrega. Cuando el comprador explica el producto y la máquina previstos, el proveedor puede proponer un patrón de corte y una tolerancia que convengan tanto al rollo jumbo como a la aplicación final.
¿Qué debe indicar un comprador en su consulta para que los rollos cortados lleguen utilizables?
Una consulta vaga produce rollos que coinciden en el papel pero fallan en la máquina, y rehacerlos no ayuda a nadie.
Indica la aleación, el temple, el espesor, el ancho de corte, el diámetro interior del núcleo, el peso o la longitud del rollo, el embalaje y el puerto de destino. Añade el proceso previsto para que el proveedor adapte las tolerancias y confirme el nivel de aceptación antes del pedido.
Dive deeper
Una consulta completa es la herramienta de calidad más barata que tiene un comprador. Debe indicar la aleación, eligiendo entre grados como 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 u 8079, y el temple, como O, H14, H16, H18, H22 o H24. Debe dar el espesor, entre 0.005 mm y 0.20 mm, y el ancho de corte, que debe encajar en el ancho jumbo del proveedor dentro del rango de unos 100 mm a 1500 mm. El diámetro interior del núcleo, habitualmente 76 mm o 152 mm, debe coincidir con el eje de desbobinado del cliente.
Más allá de las dimensiones, la consulta debe describir la aplicación y la máquina. Indicar que la lámina es para tapas, laminación, aislamiento u otro uso permite al proveedor sugerir un grado adecuado, por ejemplo lámina de aluminio 8079 de 0,015 mm, y ajustar las tolerancias al proceso. El comprador también debería mencionar el tamaño del pedido, recordando que un mínimo de 3 MT por medida es lo habitual, y el embalaje requerido, como ojo al cielo u ojo a la pared sobre palé de madera con envoltorio de barrera de humedad.
Por último, la consulta debe indicar el puerto de destino, por ejemplo Qingdao, Tianjin o Shanghái, para que la logística encaje con el pedido. Los compradores que quieran más contexto pueden revisar la gama de rollos y hojas de lámina o la información general de the European Aluminium Foil Association. Sobre todo, el nivel de aceptación debe confirmarse con el proveedor antes del pedido, para que las expectativas se compartan en lugar de suponerse.
El rollo jumbo es una decisión; el rollo cortado son muchas. Especifica ancho, núcleo y tolerancia juntos antes del pedido, y los rollos llegarán listos para funcionar.