Что вызывает точечные отверстия в тонкой алюминиевой фольге?
Руководство для инженеров по упаковке, закупщиков и служб качества: что вызывает точечные отверстия в тонкой алюминиевой фольге, как толщина, сплав и прокатка ими управляют, почему это важно для барьера и как согласовать приёмку.
Одна светлая точка на подсвеченном рулоне фольги может провалить всю партию упаковки для лекарств или продуктов, поэтому отдел качества не вправе считать точечные отверстия косметикой.
Прямой ответ: точечные отверстия в тонкой алюминиевой фольге возникают из взаимодействия толщины, сплава и практики прокатки: очень малые толщины, твёрдые или крупные частицы вторых фаз и нестабильное обжатие оставляют мелкие сквозные проколы. Их значимость зависит от барьерной задачи, поэтому критерий приёмки согласуют под применение.
Речь идёт не только о выходе годного и не только о внешнем виде. В разделах ниже собраны вопросы, которые чаще всего задают закупщики, инженеры по упаковке и службы качества: от металлургии прокола до того, как в спецификации сформулировать приёмку и как проверять поступивший материал.
Почему малые толщины дают больше точечных отверстий, чем толстая фольга?
Точечные отверстия в первую очередь определяются толщиной. Чем тоньше фольга, тем выше число мелких проколов, потому что всё меньше металла должно перекрывать одни и те же случайные дефекты.
Тонкая фольга несёт больше отверстий, потому что при обжатии остаётся меньше металла, способного закрыть или перекрыть мелкие включения, царапины и следы валка. Барьерная задача, а не одна лишь толщина, решает, важно ли это для конкретной упаковки.
Dive deeper
Толщина — самый сильный фактор. Фольгу прокатывают в диапазоне от 0,005 мм до 0,20 мм, и именно у нижней границы этого диапазона проколы становятся обычной темой. Каждый следующий проход обжатия утоньшает полосу и усиливает любую неравномерность, поэтому небольшая твёрдая частица, царапина от валка или чешуйка оксида, которая безвредно лежала бы внутри листа существенно большей толщины, может превратиться в сквозное отверстие, когда тот же дефект вытягивается до нескольких тысячных долей миллиметра. Механизм геометрический: точечное отверстие — это прокол, диаметр которого сопоставим с толщиной полосы, поэтому при уменьшении толщины тот же физический дефект занимает большую долю сечения и чаще пересекает его целиком. Именно поэтому связь между толщиной и числом отверстий не линейна, а резко возрастает.
Вторая причина в том, что тонкую фольгу часто прокатывают в два слоя, а затем листы разделяют. Двойная прокатка повышает производительность и улучшает поверхность наружной стороны, но соприкасающиеся поверхности могут защемлять третьи тела между собой. Эти защемлённые частицы отпечатываются на обоих листах, и на более тонком продукте отпечаток чаще становится открытым проколом. Поэтому натяжение полосы, плоскостность и состояние поверхности валков важнее при малых толщинах, чем при больших: металла, способного поглотить локальное возмущение, меньше.
Толщина и барьерная задача
Одна толщина не определяет приемлемость. Упаковка, которая лишь блокирует свет или пыль, допускает гораздо больше проколов, чем упаковка, которая должна сохранять стерильный или чувствительный к кислороду продукт. Поэтому полезный вопрос не в том, сколько отверстий можно допустить вообще, а в том, сколько барьера это применение может позволить себе потерять. Далее эта оценка напрямую связана с допуском по толщине и выходом годного: полоса, которая по всей длине рулона находится у тонкой границы своего допуска, ведёт себя как более тонкая фольга и несёт число отверстий более тонкой фольги. Закупщики, которые отслеживают и контроль толщины, и результаты по проколам, замечают эффект раньше. Общие сведения о материале и его прокатной истории приведены в Алюминиевая фольга — Википедия, а практическая связь контроля толщины с полезным выходом обсуждается в нашей заметке о допуске по толщине и выходе годного при прокатке алюминия.
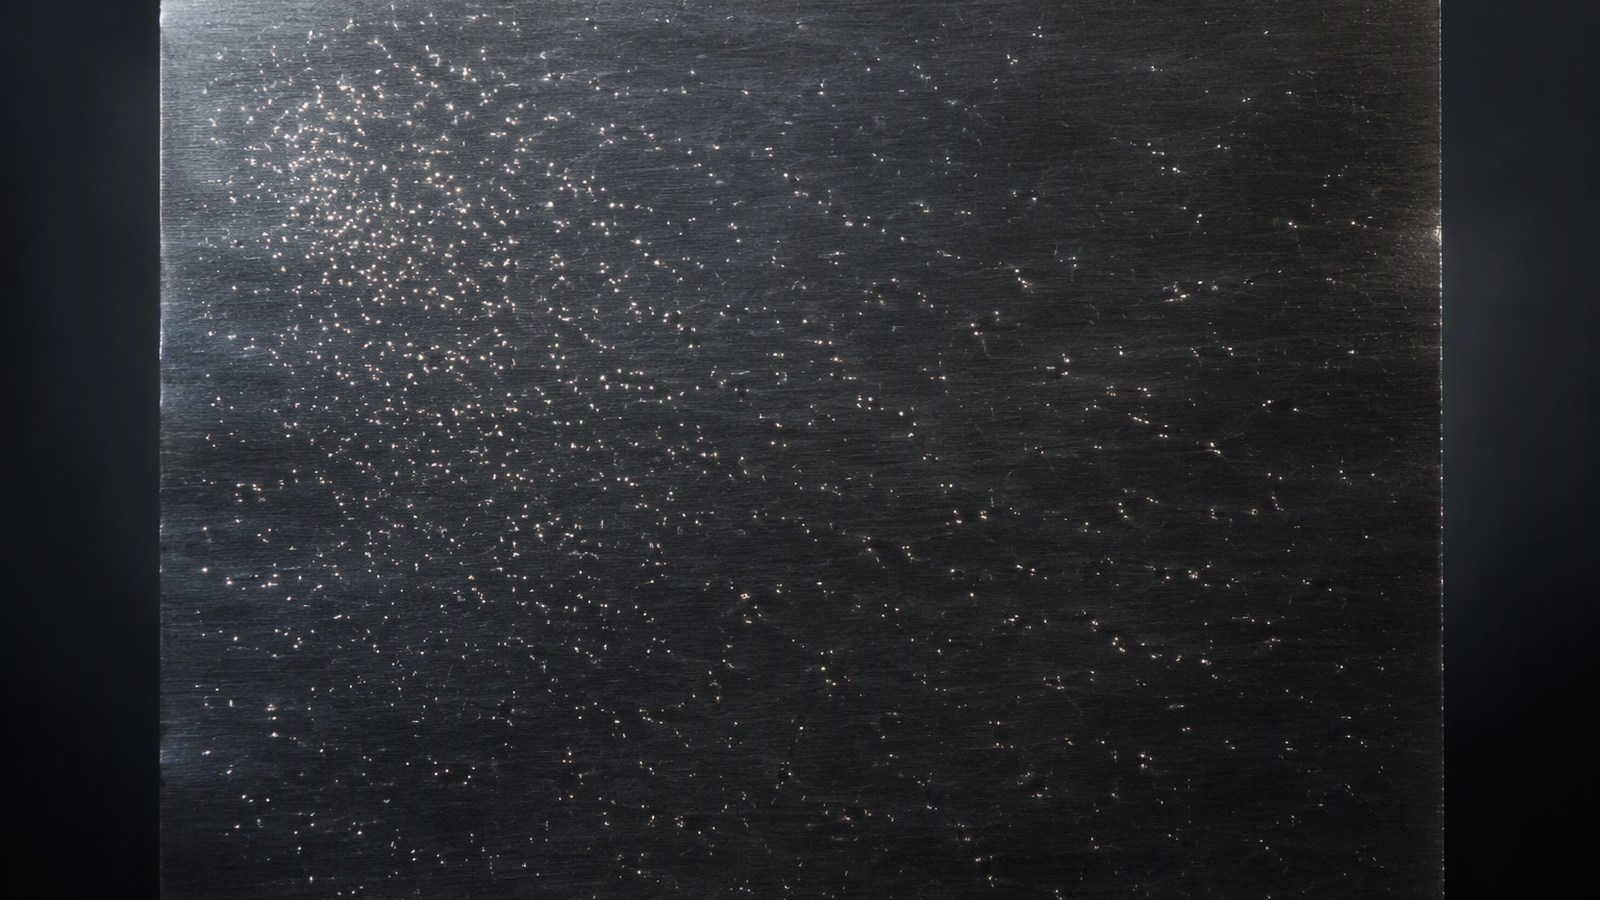
Как выбор сплава и нагартовки влияет на образование точечных отверстий?
Сплав и нагартовка задают прочность и чистоту металла, и оба меняют поведение тонкой полосы при обжатии и обработке.
Более чистые и мягкие сплавы прокатываются с меньшим числом сквозных отверстий, тогда как твёрдые нагартовки сопротивляются повреждениям при обработке, но могут трескаться при малых толщинах. Сплавы 1050, 1235, 8011 и 8079 распространены в тонкой упаковочной фольге.
Dive deeper
Выбор сплава меняет две вещи, важные для проколов: количество и характер частиц вторых фаз и поведение матрицы при деформационном упрочнении. Частицы и включения, превышающие локальную толщину полосы, являются естественными инициаторами, потому что металл не может плавно обтекать их при прокатке; вместо этого частица либо раскалывается, либо создаёт рядом пустоту, и эта пустота может открыться сквозь лист. Сплавы, разработанные для фольги — среди них 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079 — различаются тем, сколько грубой составляющей они несут. Более чистые марки 1xxx, например 1050 и 1235, выбирают, когда главенствуют качество поверхности и отсутствие проколов, а более прочные марки 8xxx и 3xxx выбирают, когда упаковке нужна жёсткость или формуемость и переработчик принимает иной баланс.
Нагартовка играет дополняющую роль. Мягкие состояния, например O, позволяют полосе пластически деформироваться без растрескивания, что помогает прокатать её до малых толщин, но очень мягкая фольга легко получает вмятины и заломы при последующей обработке. Более твёрдые состояния, например H18 или H22, держат форму и сопротивляются следам обработки, однако при очень малой толщине твёрдая полоса с низкой пластичностью сильнее склонна к кромочному растрескиванию и локальному разрушению вокруг дефекта. Поэтому выбор — это баланс, и его задаёт применение, а не универсальное правило. Состояния O, H14, H16, H18, H22 и H24 могут быть заданы под определённое конечное применение.
Почему переработчики часто выбирают 8079
Для тонкой упаковки, критичной по барьеру, сплав 8079 широко применяют, поскольку он сочетает хорошую прокатываемость при малой толщине с мелкой и хорошо контролируемой микроструктурой. В результате получается фольга, которую можно вытянуть до малой толщины, удерживая проколы под контролем, что важно для ламинатов, обязанных противостоять влаге и кислороду. Показательным тонким продуктом является тонкая алюминиевая фольга 8079 толщиной 0,009 мм, поставляемая в тех нагартовках и ширинах, которые требуют последующие ламинаторы и печатники. Смысл не в том, что один сплав универсально лучше, а в том, что согласование сплава и нагартовки с планируемой толщиной и барьерной целью — первый рычаг, которым управляет закупщик.
Что происходит при прокатке, из-за чего открывается точечное отверстие?
Практика прокатки решает, сколько потенциальных дефектов станут реальными отверстиями: режим обжатия, состояние валков, натяжение и чистота оставляют свой след в полосе.
Отверстие открывается, когда прокатный дефект пересекает полосу: отпечатанная частица, след поверхности валка, чешуйка оксида, скачок натяжения или складка, утоньшённая позже. Стабильная и чистая прокатка удерживает это число низким.
Dive deeper
Прокатка — это последовательность контролируемых деформаций, и дефект становится отверстием только если переживёт всю последовательность. Здесь главенствуют четыре переменные практики. Первая — режим обжатия: как суммарное обжатие распределено по проходам. Если проход берёт слишком много сразу, полоса упрочняется неравномерно, кромки могут трескаться, а локальное утоньшение концентрирует повреждение. Сбалансированный режим сохраняет нагрузку равномерной и позволяет каждому проходу закрывать мелкие поверхностные неровности, а не усиливать их. Вторая — состояние поверхности валков. Валки шлифуют до заданного состояния поверхности и содержат в чистоте; задиристый, выщербленный или загрязнённый валок печатает свой узор в фольгу при каждом обороте, а глубокий след, повторяющийся по рулону, даёт узнаваемые полосы проколов. Это одна из причин, по которым осмотр валков и интервалы их замены считают средствами контроля качества, а не ремонтными работами.
Третья переменная — натяжение и скорость. Натяжение полосы должно быть достаточно высоким, чтобы держать полосу плоской и центрированной, и достаточно низким, чтобы не шейковать и не морщинить её; морщина, прокатанная на плоско, превращается в залом, а залом локально утоньшает металл вплоть до прокола. Скачки натяжения, вызванные стыком, изменением диаметра или ступенью скорости, создают поперечные полосы отверстий, которые службы качества учатся узнавать. Четвёртая — чистота: воздушная пыль, загрязнения стана, чешуйки оксида и остатки смазки действуют как третьи тела, и любое из них, зажатое в очаге деформации, отпечатается на листе. Понятия измерений, применяемые для описания таких поверхностных особенностей, изложены у Национального института стандартов и технологий. Условия резки и перемотки тоже важны, потому что повреждения кромки и пороки намотки, возникшие после прокатки, читаются как проколы на линии заказчика.
От дефекта к сквозному отверстию
Полезно представить дефект как гонку: он должен оказаться в точке, где полоса достаточно тонка, чтобы он её пересёк, и его не должны залечить последующие проходы. Большинство потенциальных дефектов закрывается, размазывается или вытесняется на поверхность и прокатывается на плоско. Сохраняется лишь меньшинство, и именно сохранившееся находит контроль заказчика. Поэтому два рулона одного сплава, толщины и ширины могут различаться по числу проколов: разница лежит в практике прокатки, а не в спецификации на бумаге.
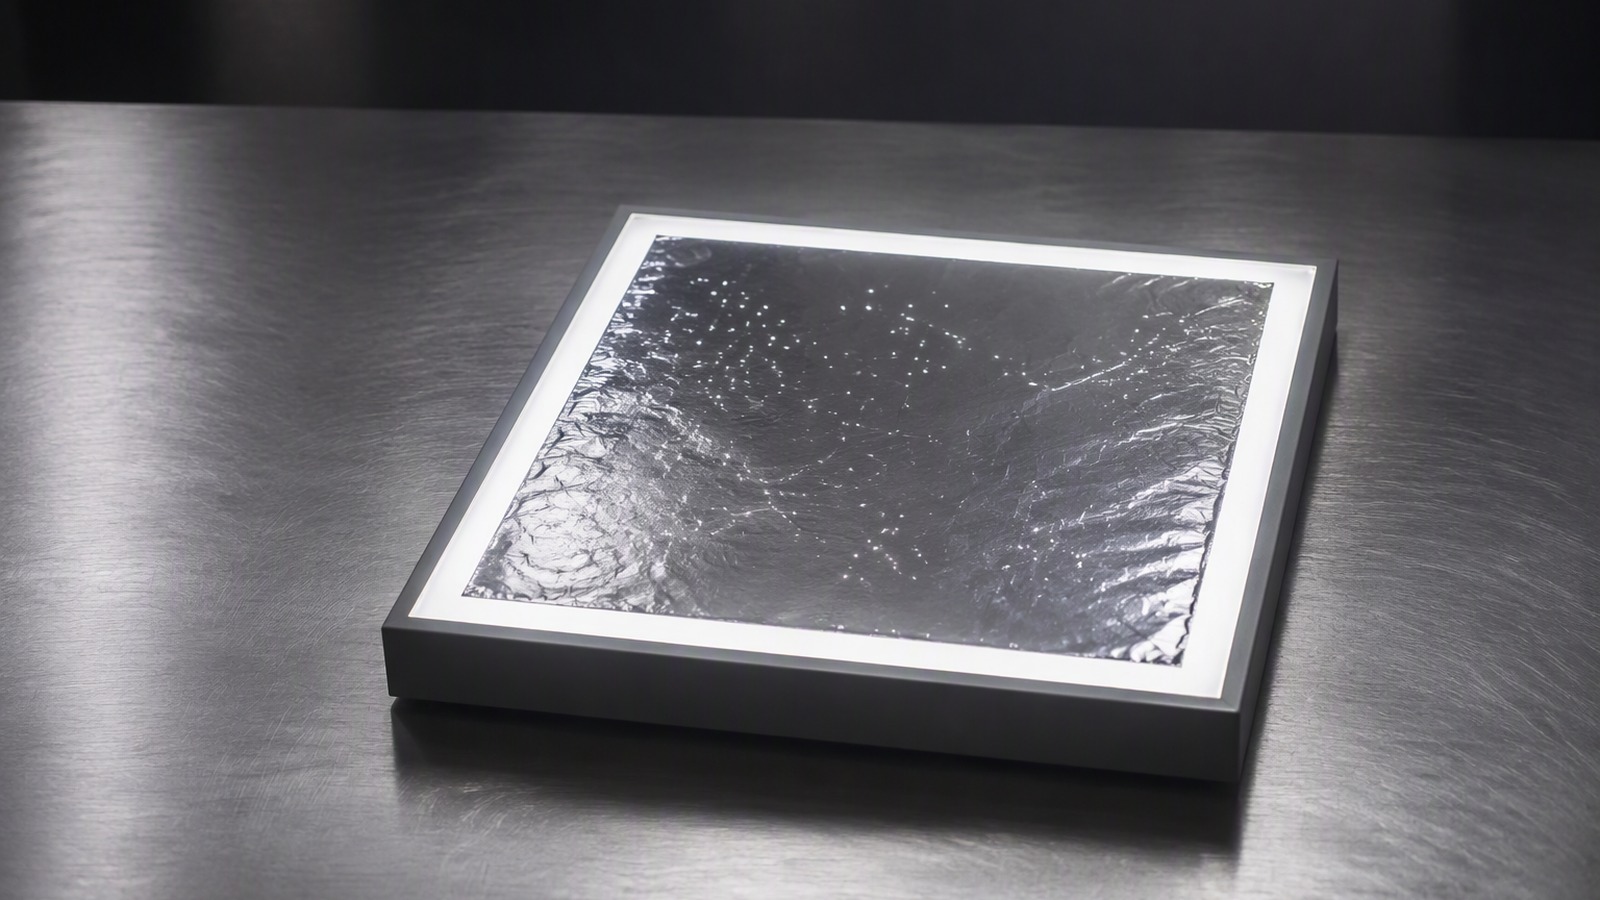
Почему точечные отверстия важны для барьера в фармацевтической и пищевой упаковке?
Точечное отверстие — это прокол через барьерный слой, поэтому его значимость определяет то, что упаковка должна не пропустить внутрь или удержать внутри.
В фармацевтической и пищевой упаковке отверстия пропускают влагу, кислород и свет через слой фольги, угрожая сроку хранения и стерильности. Меньше проколов — надёжнее барьер, поэтому приемлемый уровень зависит от упаковки.
Dive deeper
Алюминиевая фольга занимает своё место в упаковке потому, что сплошной металлический слой отлично преграждает влагу, кислород, свет и запахи, делая это при очень малой массе. Это свойство есть функция сплошности: любое сквозное отверстие — это канал. Когда прокол пробивает фольгу, барьер ламината перестаёт быть свойством только материала и становится свойством самой слабой точки листа. В фармацевтическом блистере фольга — это покрытие, которое герметизирует полость с чувствительной дозой; прокол может подорвать защиту шва и позволить влаге дойти до полости. В пищевом ламинате прокол сокращает время, в течение которого упаковка держит свою атмосферу, что способно изменить текстуру, цвет или вкус задолго до напечатанной даты.
Барьер — не единственное следствие. Прокол, доходящий до продукта, может также стать точкой проникновения загрязнений, а в стерильных применениях это прямой вопрос качества. На упаковочной линии проколы могут вызывать утечки, не проходящие испытание на герметичность, или выпускать мелкую пыль продукта. Инженерный ответ — рассуждать в терминах задачи упаковки: светозащитная обёртка для некритичного изделия допускает гораздо больше проколов, чем высокобарьерный ламинат для чувствительного к кислороду продукта. Суждения о месте фольги в упаковке и её переработке поддерживает European Aluminium.
Выбор подходящей фольги под задачу
Практический путь — начать с барьера, который нужен упаковке, и затем вернуться к толщине, сплаву и структуре ламината. Там, где требования высоки, закупщики выбирают фольгу, разработанную для фармацевтических ламинатов, например фармацевтическая алюминиевая фольга, а там, где задача — покрытие блистера или саше, можно задать продукт переработочной марки из нашей гаммы фармацевтическая фольга для блистеров и саше. В обоих случаях действует одна логика: определить барьер, затем определить фольгу, которая его обеспечивает, и относиться к числу проколов как к одному измеряемому входу, а не как ко всему ответу.
Как закупщику сформулировать подход к приёмке точечных отверстий в спецификации?
Спецификация должна сказать, как будут оценивать проколы, а не только что они существуют, чтобы закупщик и поставщик измеряли одно и то же.
Укажите метод испытания, выборку и формат отчётности, затем согласуйте подход к приёмке под применение, а не фиксируйте одно число. Добавьте толщину, сплав, нагартовку, ширину и упаковку, чтобы основа была полной.
Dive deeper
Рабочая спецификация разделяет три вещи: параметр, метод и подход к приёмке. Параметр — это то, что покупает заказчик, например толщина, сплав, нагартовка, ширина и сердечник. Метод — это то, как наблюдают такую особенность, как прокол, и как о ней сообщают. Подход к приёмке — это то, как обе стороны совместно решают, какой результат пригоден для предполагаемой упаковки. Запись подхода к приёмке одним числом ведёт к спорам, потому что число, подходящее светозащитной обёртке, окажется либо расточительным, либо небезопасным в другом месте. Запись его как согласованного метода вместе с согласованным подходом под применение заставляет обе стороны измерять и судить одинаково.
На практике строка спецификации может читаться так: уровень проколов оценивают просвечиванием в заданной выборке, а подход к приёмке согласуют под применение. Это предложение намеренно открыто по цифре и строго по процессу. Оно говорит поставщику, как берут и читают выборку, и говорит закупщику, что уровень будут судить относительно конечного применения, а не относительно общего предела. В тот же документ входят вспомогательные пункты: сплав из доступных, нагартовка, толщина в миллиметрах, ширина в миллиметрах, диаметр сердечника, способ упаковки — «глаз вверх или глаз к стенке» на деревянном поддоне с влагобарьерной обёрткой — и порты, из которых отгружают материал.
Как сделать спецификацию исполнимой
Чтобы подход работал, обе стороны должны согласовать план выборки, условия освещения и единицы отчётности до заказа, потому что результат имеет смысл только относительно объявленного метода. Стандартизованная терминология для лёгких металлов помогает держать язык согласованным; рамки, которые поддерживает Комитет B07 ASTM по лёгким металлам и сплавам, служат полезной точкой отсчёта для описания таких свойств. Когда упаковка — фармацевтический блистер, та же дисциплина применяется от начала до конца, как описано в нашем руководстве как задать спецификацию фармацевтической фольги для блистеров: определите задачу, определите метод и позвольте подходу к приёмке следовать за применением.
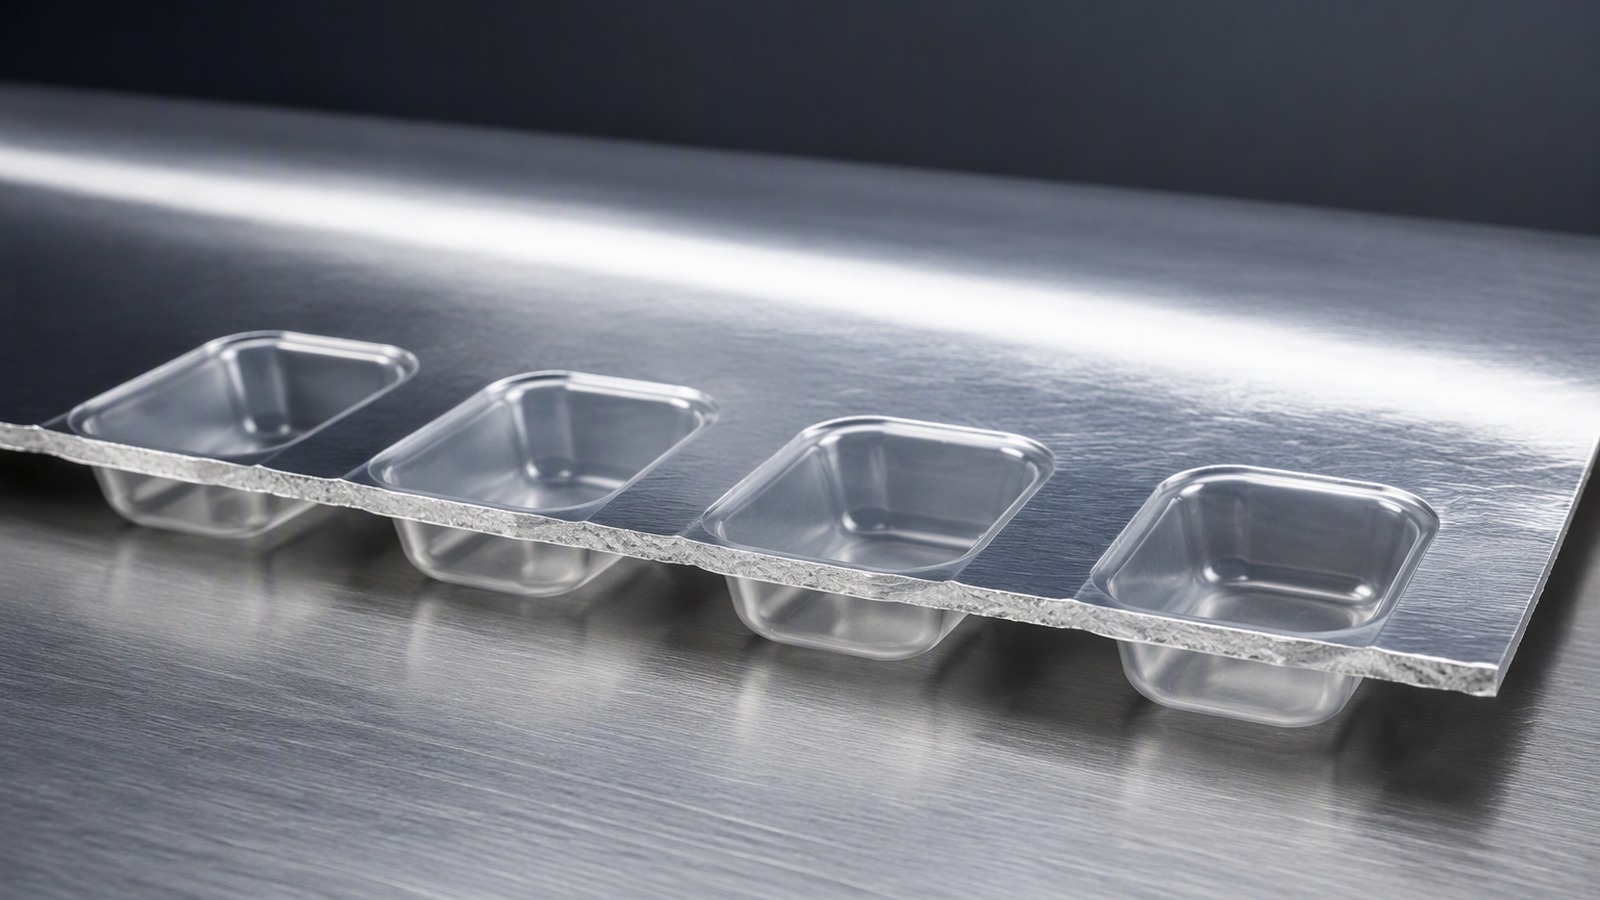
Как проверять точечные отверстия в поступившем материале?
Проверка при приёмке — это повторяемый и безопасный метод, доступный любому контролёру, а не единственная цифра «годен или не годен».
Проверяйте поступившую фольгу просвечиванием на заданной выборке, считайте и записывайте увиденное по согласованному методу и сравнивайте результат с подходом к приёмке, согласованным для упаковки. Записывайте выборку, источник света и условия наблюдения.
Dive deeper
Входной контроль должен быть достаточно простым, чтобы быть повторяемым, и достаточно строгим, чтобы быть осмысленным. Обычный метод — просвечивание: фольгу располагают так, чтобы свет проходил сквозь неё, и любой прокол проявляется как светлая точка на более тёмном фоне целого металла. Метод надёжно ловит сквозные отверстия и быстр, но его нужно контролировать, чтобы он оставался сопоставимым во времени. Это значит фиксировать размер и место выборки, источник и интенсивность света, расстояние наблюдения и окружающее освещение, потому что прокол, видимый при одном наборе условий, может быть невидим при другом. Желательно, чтобы поставщик и заказчик применяли один и тот же метод, тогда результаты сравнимы напрямую.
Здесь уместны две предосторожности. Первая: проверяйте выборку так, чтобы её защитить — следы пальцев, заломы и пыль, внесённые при обработке, могут создать кажущиеся дефекты или скрыть настоящие, а перчатки без присыпки и чистое обращение сохраняют результат честным. Вторая: относитесь к результату как к данным, а не как к приговору. Записывайте идентификацию выборки, рулон, метод и наблюдённый уровень и сравнивайте с согласованным подходом, а не с отдельной цифрой. За несколько поставок картина скажет закупщику, соблюдается ли спецификация устойчиво или разброс от рулона к рулону требует внимания.
Построение повторяемой рутины
Практичная рутина состоит из четырёх шагов. Согласуйте план выборки с поставщиком до первой поставки, чтобы обе стороны смотрели на один и тот же отрезок. Зафиксируйте схему проверки, чтобы источник света и условия наблюдения никогда не смещались. Записывайте результаты в простую форму с номером рулона, методом и наблюдённым уровнем. Наконец, разбирайте тенденции на встрече по качеству и там, где результаты смещаются, пересматривайте, нуждаются ли в настройке управление толщиной, обращение или сама спецификация. При таком подходе проверка проколов становится частью обычного входного контроля, а не особым испытанием, и прямо возвращается в спецификацию, написанную закупщиком.
Точечные отверстия рождаются на стыке толщины, сплава и практики прокатки; поскольку их значимость зависит от упаковки, приёмку согласуют под применение и проверяют в каждой поставке.