¿Qué es el retorno elástico en láminas de aluminio?
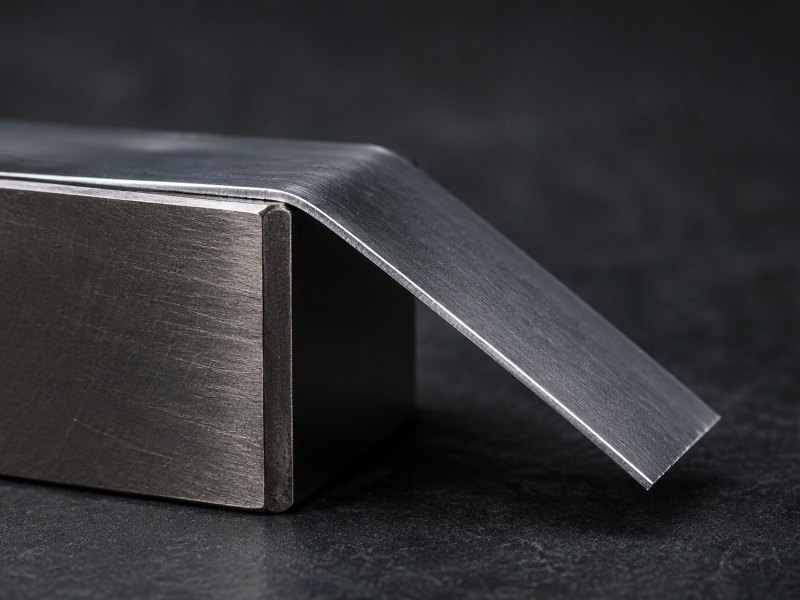
Por qué una pieza conformada se abre al soltar el útil y qué deciden el temple y el espesor.
Una escuadra sale de la prensa con la pestaña abierta, y el plano dice que debe ir cerrada.
El retorno elástico es la recuperación de una curvatura al retirar la carga. El metal se dobla más de lo que se queda, porque parte de la deformación es elástica y vuelve. La lámina no está exenta: es tan delgada que la manipulación la oculta.
Este artículo trata el retorno elástico como una variable de diseño y no como un defecto: de dónde viene, cómo lo mueven el temple y el espesor, y qué puede hacer cada parte.
¿Qué es el retorno elástico en la conformación de láminas de aluminio?
Toda curvatura son dos deformaciones a la vez. Una es permanente, otra no, y solo la permanente sobrevive al útil.
El retorno elástico es la diferencia entre la forma que el útil impone bajo carga y la que la pieza conserva al liberarse. La curvatura se abre y la pestaña se relaja porque vuelve la energía elástica almacenada.
Dive deeper
El plegado no es un solo acontecimiento. Al cerrar el útil, la superficie exterior se estira y la interior se comprime, con una capa entre ambas que apenas cambia de longitud. Parte de esa deformación es plástica y se queda; parte es elástica y solo la sostiene el útil.
Esa parte elástica es el retorno. Mientras el punzón está abajo, el material se ve forzado a una forma más cerrada de la que quiere; cuando se retira la carga, esa energía se libera, la curvatura se abre y un radio que parecía correcto en el útil parece generoso sobre el banco.
Dos medidas lo describen: el radio tras liberar es mayor que el impuesto, y el ángulo entre las alas es más abierto. Ambas son la misma recuperación vista desde dos direcciones.
Conviene separar pronto el retorno elástico del pliegue muerto, porque se confunden a menudo. El pliegue muerto es la capacidad de conservar un pliegue: el material se queda donde se le puso. El retorno elástico es la recuperación del material al retirar la carga. Una lámina recocida blanda se dobla y se queda; un temple más duro se dobla y se desdobla en parte. Son dos extremos de un mismo comportamiento.
La lámina es delgada, así que las magnitudes son pequeñas, pero no lo son frente a la tolerancia que debe cumplir una pieza conformada. La entrada sobre lámina de aluminio en Wikipedia cubre el material en sí.
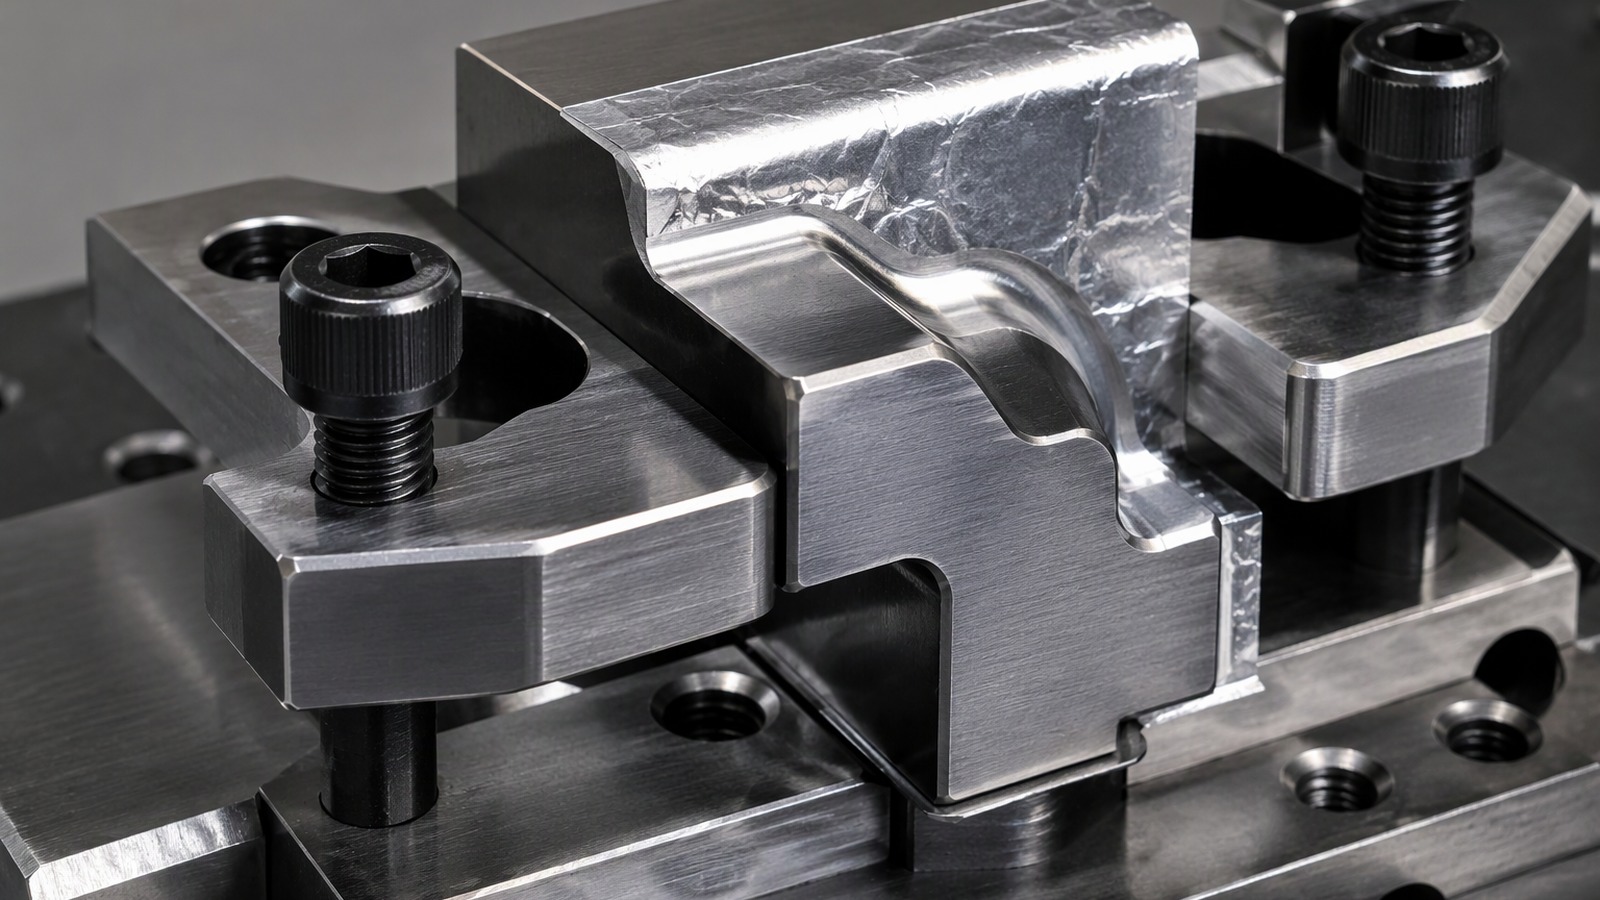
¿Por qué todo metal se recupera al retirar la carga?
El aluminio no es excepcionalmente elástico. Todo metal almacena energía mientras se dobla y devuelve parte cuando el útil suelta.
Porque la deformación elástica siempre coexiste con la plástica. Una curvatura que permanece contiene deformación elástica mientras está cargada, y esa parte se relaja al liberar. Solo queda la parte plástica.
Dive deeper
Tome una banda, dóblela sobre un borde y suelte. Parte del pliegue queda y parte se va. Lo que se va nunca fue un cambio permanente: era deformación elástica.
La deformación elástica es proporcional a la tensión y se recupera por completo cuando la tensión desaparece. La plástica no. En una curvatura coexisten: las fibras exteriores llevan la mayor deformación de tracción, las interiores la mayor de compresión, y la zona media apenas cambia. Al abrir el útil, la componente elástica de cada fibra se relaja a la vez y la sección gira hacia la planitud.
Nada del aluminio es raro aquí. El acero, el cobre y el titanio hacen lo mismo. Lo que cambia entre metales es cuánto de la curvatura ya es plástico con una carga dada, y ahí entran el temple y la aleación.
La relajación ocurre en toda la sección, no solo en la superficie. Las fibras estiradas tiran hacia atrás, las comprimidas empujan, y como están a lados opuestos de la capa neutra ambas actúan para abrir la curvatura en lugar de anularse.
La lámina no está exenta. Solo es lo bastante delgada para que la gravedad, la tensión de banda y la manipulación dominen la forma antes de que la recuperación se vea como ángulo. Con la misma aleación y temple en una sección más pesada, deja de esconderse.
¿Cómo decide el temple cuánto vuelve de la curvatura?
El temple es la palanca más grande que controla el comprador. Fija cuánto de la curvatura ya es permanente antes de que el útil cierre.
Un temple O recocido fluye pronto, así que casi toda la curvatura es plástica y se almacena poca energía. Un temple endurecido como H18 resiste, guarda más deformación elástica y recupera más.
Dive deeper
El temple describe cuánto trabajo en frío lleva el metal a la prensa, y ese trabajo llena el depósito elástico.
En un temple O recocido la estructura es blanda y las dislocaciones se mueven con facilidad, así que el material fluye pronto y la curvatura lleva casi toda la sección a deformación permanente. Queda poca deformación elástica por devolver y la pieza se acerca a la forma del útil. Es el extremo del pliegue muerto: la lámina se dobla y se queda doblada.
En un temple endurecido las dislocaciones ya están enredadas y ancladas. El metal resiste, fluye más tarde y guarda más deformación elástica para la misma curvatura, así que devuelve más. El H18 está en el extremo duro y es el que más recupera; H16 y H14, progresivamente menos; los temples H22 y H24, recocidos en parte, vuelven hacia el lado blando.
Ese orden es el núcleo práctico. Si una pieza plegada debe quedarse plegada, la respuesta suele ser un temple más blando y no un útil más ingenioso. Si una pieza conformada debe conservar un ángulo, un temple más duro da rigidez pero exige que el útil compense.
La trampa es tratar el temple como un escalón. Dos bobinas pueden llevar la etiqueta H16 y no obstante llevar distinta cantidad de trabajo, porque el temple se entrega como un intervalo. Diseñe para el intervalo y lea las designaciones de temple para láminas de aluminio para saber qué dicen los códigos.
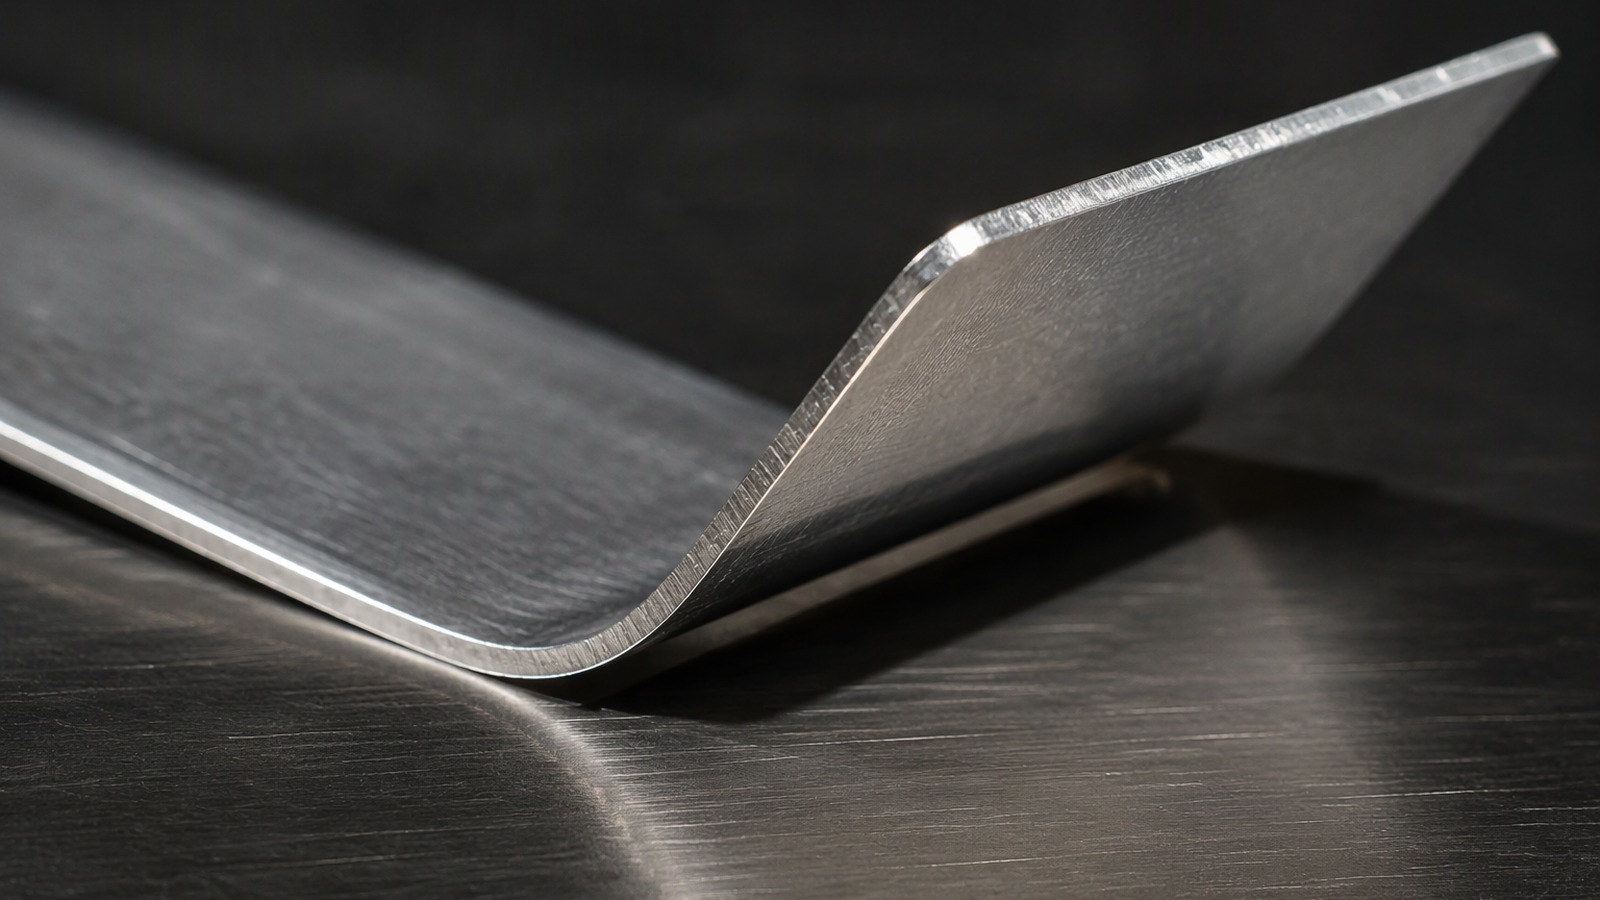
¿Cómo cambia el espesor el retorno que hay que compensar?
La lámina fina y la gruesa no fallan igual. Por debajo de cierta sección, la manipulación da forma a la pieza y no la matriz.
Al subir el espesor, el núcleo elástico de la curvatura lleva más carga y la recuperación crece. La lámina fina también recupera, pero la banda pandea antes de que se vea como ángulo.
Dive deeper
El espesor cambia el retorno elástico en dos direcciones a la vez.
La primera es la rigidez. Una banda resiste mucho más al plegado a medida que engrosa, a un ritmo muy superior a la proporción, así que una sección pesada empuja con más fuerza y almacena más energía para la misma curvatura. Cerca del extremo pesado del intervalo, alrededor de 0,20 mm, la recuperación basta para sacar una pestaña de tolerancia por sí sola.
La segunda es lo que la recuperación le hace a la pieza. En lámina muy fina, de 0,005 mm a unos 0,02 mm, la sección casi no tiene rigidez de plegado. La banda pandea, arruga y cuelga, y cualquier recuperación queda ahogada por la manipulación y la tensión. El retorno elástico sigue ahí; no tiene estructura con la que expresarse.
Entre ambos extremos el comportamiento cambia de carácter. Una pieza de espesor ligero puede parecer correcta porque es lo bastante flexible para colocarla a presión en el montaje. Una pieza pesada conserva la forma que recibe, así que la recuperación sigue visible y hay que diseñarla fuera. Por eso el efecto se vuelve más difícil de ignorar cuanto más pesada es la sección: vuelve más energía y la pieza es lo bastante rígida para mostrarlo.
La regla es que espesor y temple se eligen juntos. El utillaje para el extremo pesado tiene sus propias restricciones, tratadas en por qué la lámina de espesor pesado necesita otro útil.
¿Por qué dos aleaciones con el mismo espesor y temple se comportan distinto?
Mismo espesor, mismo código de temple, otra aleación: la pieza sigue saliendo distinta del útil y el plano no lo explica.
La aleación cambia dónde fluye el metal y con qué rapidez endurece después, mientras la rigidez elástica se mantiene cerca de la del aluminio puro. Otro flujo significa otra parte elástica.
Dive deeper
La rigidez elástica es una propiedad de la red del aluminio y la aleación apenas la mueve. Lo que mueve es el punto en que el metal deja de comportarse elásticamente.
Las calidades casi puras, 1050, 1060, 1100 y 1235, son blandas recocidas y endurecen de forma previsible. Su recuperación la domina el temple, así que una banda de 1060 y otra de 1235 con el mismo espesor y temple se comportan igual.
Las calidades con manganeso son distintas. 3003 y 3004 llevan manganeso en solución sólida, lo que eleva el punto en que fluyen. Con el mismo espesor y temple, una banda de 3004 resiste más la curvatura y recupera de otra manera. lámina de aluminio 3004 de 0,2 mm es esa combinación en estado puro: sección pesada en una aleación ya resistente, rígida como para conservar el ángulo que acabe teniendo, mientras que la lámina de aluminio 1060 de 0,2 mm recupera por otra razón, porque su dureza viene del trabajo en frío y no de la aleación.
Las calidades 8011, 8021 y 8079 añaden hierro y silicio, que refinan la estructura y cambian cómo se reparte la deformación en una curvatura. Responden distinto a un mismo útil en lugar de ordenarse como más blandas o más duras. El sitio de la asociación European Aluminium muestra cómo se describen estas familias.
La aleación pertenece a la especificación de conformado, no solo a la de suministro. Dos bobinas con el mismo espesor y temple no son intercambiables en un útil ajustado.
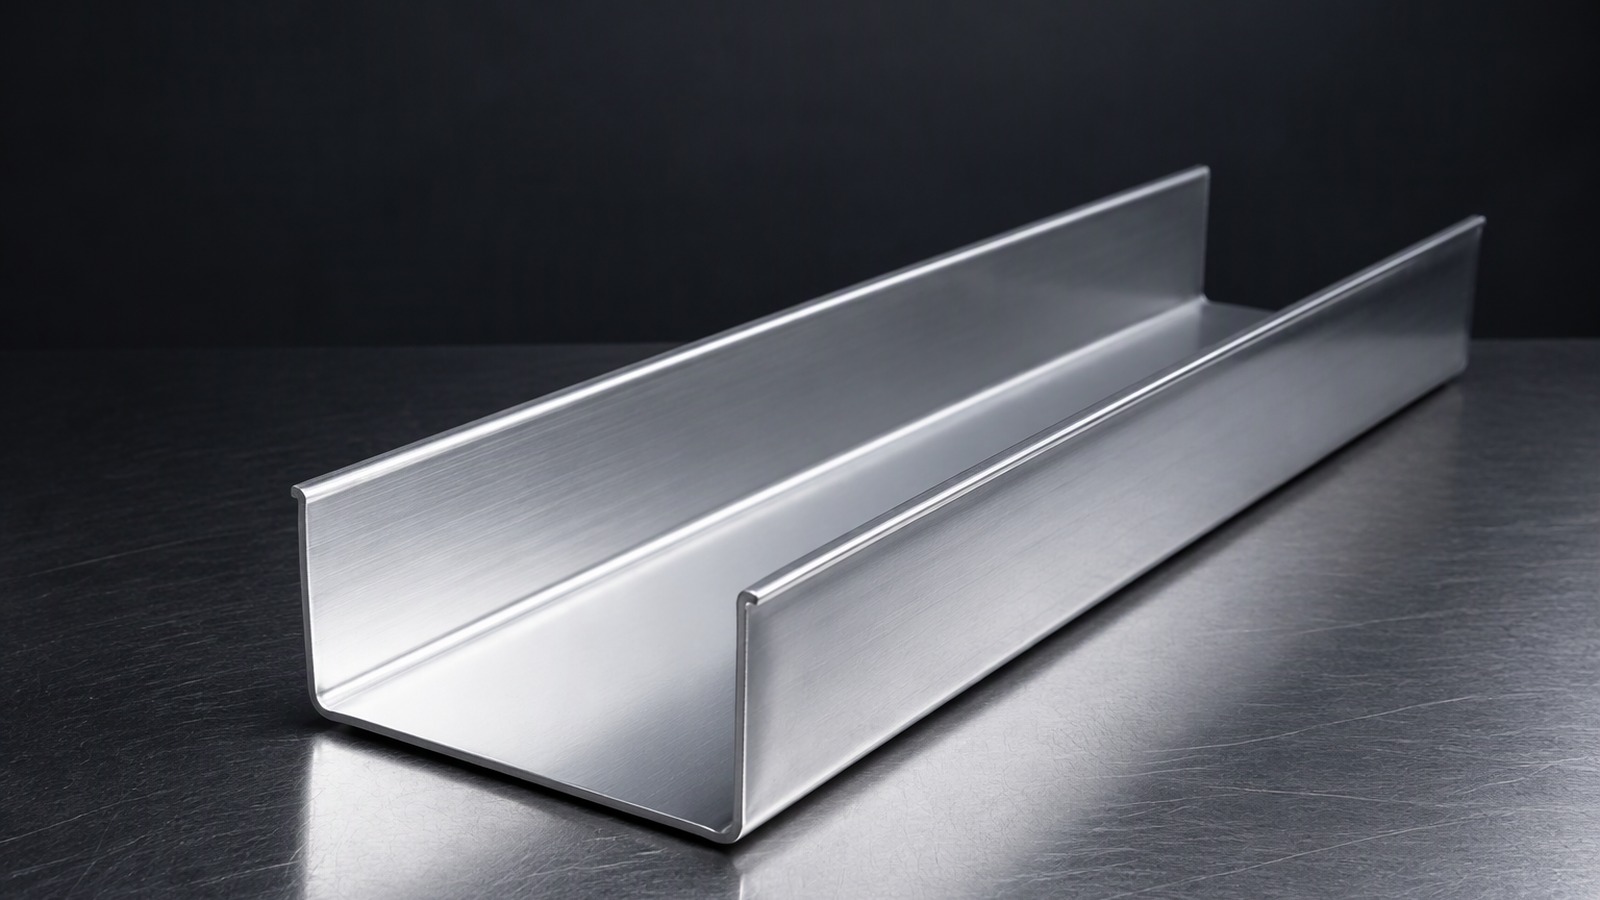
¿Qué puede hacer el diseñador del útil contra el retorno elástico?
El diseñador no puede eliminar la recuperación. Su trabajo es que el útil produzca el plano una vez la pieza se ha recuperado, no antes.
Tres palancas hacen casi todo: curvar más allá del objetivo para que la pieza se relaje sobre él, elegir un radio que el material soporte y compensar la geometría del útil.
Dive deeper
El trabajo del diseñador es que el útil entregue el plano después de la recuperación, no antes.
La primera palanca es el sobrecurvado. El útil se construye para curvar más allá del objetivo, de modo que la pieza se relaje sobre él. La magnitud se encuentra en pruebas y se incorpora como corrección en lugar de dejarla al ajustador.
La segunda es la elección de radio. Un radio más cerrado lleva más sección más allá del límite elástico y deja menos parte elástica por devolver. El límite es el material: un temple duro curvado sobre un radio demasiado cerrado se agrieta por el exterior, o abre una textura superficial basta.
La tercera es la compensación: punzón y matriz construidos con una forma que no es la de la pieza, para que la pieza acabada sí lo sea. Puede ser una cara de punzón curva para una pieza que debe quedar plana, o paredes laterales ligeramente fuera de la vertical.
El diseñador también puede cambiar el carácter de la operación. El fondo o la acuñación fuerzan el material contra la superficie del útil y recortan la parte elástica. La conformación por estirado lo mantiene en tracción mientras se dobla, lo que desplaza la capa neutra. Una lengüeta o un nervio junto a la curvatura bloquea un pliegue mecánicamente, que es como se hace un pliegue muerto a propósito en vez de esperarlo. El sitio de la Aluminum Association cubre estas familias de conformado.
¿Qué puede corregir el ajustador de prensa y qué queda fuera?
Parte de la diferencia entre plano y pieza es de la prensa. Parte es de la bobina, y ningún ajuste llega tan lejos.
El ajustador puede cambiar sobrecurvado, permanencia, sujeción y punto de liberación. No puede cambiar temple, aleación ni espesor con la bobina en el desenrollador.
Dive deeper
El ajustador trabaja con lo que le dan el útil y la bobina; la habilidad útil es saber cuál de los dos es responsable.
Lo que puede cambiar: la profundidad a la que llega el punzón; la permanencia en el fondo de la carrera, que deja relajarse al material bajo carga; la fuerza del pisador, que decide cuánto material se estira en vez de doblarse; y el modo en que se sostiene la pieza al salir del útil.
Lo que no puede cambiar: el temple de la bobina, la aleación o el espesor. Si la banda en el desenrollador está en el extremo duro de un intervalo H16 y el útil se ajustó en el blando, ningún ajuste de la carrera devuelve la pieza al plano sin deformarla en exceso en otro sitio. El ajustador puede esconder el problema en una banda; no puede sacarlo de la bobina.
Empujar el punzón más adentro para cerrar una pestaña abierta aumenta la deformación en el exterior de la curvatura. En un temple duro cerca de su límite, así es como una pieza que medía bien en el útil llega a inspección con una grieta fina a lo largo de la curvatura.
Así que el ajustador manda en el ajuste, el útil manda en la geometría y la bobina manda en el comportamiento del material. Cuando una pieza deriva, pregunte cuál de los tres se ha movido. El sitio de la asociación alufoil muestra cómo describen los transformadores sus procesos.
¿Por qué una pieza pasa la primera muestra y falla la milésima?
La primera muestra se mide sobre un útil nuevo y una banda elegida. La milésima encuentra un útil desgastado y otra parte de la bobina.
Porque el retorno depende de cuánto de la curvatura es elástico, y eso cambia a lo largo de una bobina, entre bobinas y con el desgaste. La primera muestra demuestra un ajuste, no un proceso.
Dive deeper
La primera muestra es una foto: un útil nuevo, banda de un punto de una bobina, una pieza medida antes de asentarse.
La pieza mil encuentra otras condiciones. El útil ha rodado y se ha calentado, y el radio de la matriz se ha pulido. La bobina ha avanzado, así que la banda que entra viene de otra posición en el ancho.
El retorno es sensible a esos cambios: depende de dónde fluye el material, que depende de cuánto trabajo en frío lleva la banda. Un desplazamiento invisible en el registro de la bobina basta para sacar una pestaña de la galga.
Luego está la medición. Una pieza leída al salir del útil y la misma pieza leída tras enfriarse pueden diferir, así que ambas comprobaciones deben usar un método.
La defensa es un plan de muestreo construido sobre las fuentes de variación: piezas del principio, del medio y del final de una bobina, y de ambos bordes y del centro.
Una consulta debe nombrar aleación y temple, recordando que el temple es un intervalo; el espesor; la dimensión que debe cumplirse tras liberar; si la pieza se pliega y debe quedarse plegada, que es pliegue muerto, o se conforma y debe conservar un ángulo, que es retorno elástico; y cómo se medirá. Un proveedor que sabe qué curvatura es crítica puede recomendar un temple dentro de la gama de lámina industrial y técnica.
El retorno elástico no es una falta que discutir. Especifique aleación, temple y espesor, diga qué curvatura debe cumplirse y construya el útil para la forma tras liberar.