Что такое пружинение при формовке алюминиевой фольги?
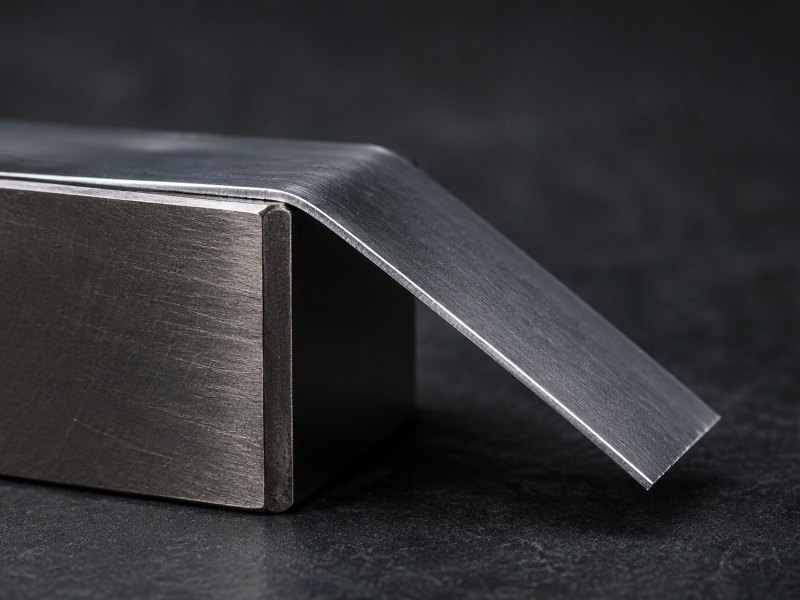
Почему деталь раскрывается после снятия нагрузки и что решают нагартовка и толщина.
Деталь выходит из пресса с открытой полкой, а на чертеже она должна быть поджатой.
Пружинение — это упругое восстановление гиба после снятия нагрузки формовки. Металл сгибают сильнее, чем он остаётся, потому что часть деформации упруга и возвращается. Фольга не исключение: она просто настолько тонка, что обращение с ней часто скрывает возврат.
Здесь пружинение рассматривается как проектная переменная, а не как дефект: откуда берётся возврат, как его сдвигают нагартовка и толщина и что может сделать каждая сторона.
Что такое пружинение при формовке алюминиевой фольги?
Каждый гиб — это две деформации сразу. Одна необратима, вторая нет, и после оснастки остаётся только необратимая.
Пружинение — разница между формой, которую оснастка задаёт под нагрузкой, и формой, которую деталь сохраняет после освобождения. Гиб раскрывается, а полка расслабляется, потому что запасённая упругая энергия возвращается.
Dive deeper
Гиб — не одно событие. Когда инструмент закрывается, наружная поверхность растягивается, внутренняя сжимается, а между ними лежит слой, который почти не меняет длину. Часть этой деформации пластична и остаётся, часть упруга и держится только инструментом.
Эта упругая доля и есть пружинение. Пока пуансон опущен, материал вынужден принимать форму более крутую, чем ему нужна; когда нагрузка снимается, запасённая энергия освобождается, гиб раскрывается, и радиус, казавшийся верным в оснастке, выглядит щедрым на верстаке.
Результат описывают два измерения: радиус после освобождения больше заданного, а угол между сторонами шире. Это одно и то же восстановление, увиденное с двух сторон.
Пружинение стоит сразу отделить от мёртвой складки, потому что их постоянно путают. Мёртвая складка — это способность держать сгиб: материал остаётся там, куда его положили. Пружинение — возврат материала после снятия нагрузки. Мягкая отожжённая фольга сгибается и остаётся; более твёрдая нагартовка сгибается и частично раскрывается. Это два конца одного поведения.
Фольга тонка, поэтому величины невелики, но они не малы по сравнению с допуском, который должна выдержать формованная деталь. Статья об алюминиевой фольге в Википедии описывает сам материал. Небольшая величина не означает малого последствия: у формованной детали запас на гиб измеряется узкими долями, и возврат, незаметный на глаз, уже выводит полку из допуска. Именно поэтому о пружинении говорят не как о свойстве, а как о разнице между двумя формами. Именно эту разницу и компенсируют.
Почему любой металл возвращается после снятия нагрузки?
Алюминий не отличается исключительной упругостью. Любой металл запасает энергию при гибе и отдаёт часть, когда инструмент отпускает.
Потому что упругая деформация всегда сосуществует с пластической. Гиб, который остаётся навсегда, под нагрузкой всё равно содержит упругую деформацию, и эта доля снимается при освобождении. Остаётся только пластическая часть.
Dive deeper
Возьмите полосу, перегните через кромку и отпустите. Часть гиба остаётся, часть уходит. Ушедшее никогда не было необратимым изменением: это была упругая деформация.
Упругая деформация пропорциональна напряжению и снимается полностью, когда напряжение исчезает. Пластическая — нет. В гибе обе существуют одновременно: наружные волокна несут наибольшую деформацию растяжения, внутренние — наибольшую деформацию сжатия, а середина почти не меняется. Когда инструмент раскрывается, упругая составляющая во всех волокнах снимается одновременно, и сечение поворачивается обратно к плоскости.
В алюминии здесь нет ничего особенного. Сталь, медь и титан ведут себя так же. Между металлами различается то, какая часть гиба уже пластична при данной нагрузке, и здесь вступают нагартовка и сплав.
Расслабление идёт по всему сечению, а не только у поверхности. Растянутые волокна тянут назад, сжатые толкают, и поскольку они лежат по разные стороны нейтрального слоя, оба действия раскрывают гиб, а не гасят друг друга.
Фольга не исключение. Она лишь настолько тонка, что сила тяжести, натяжение полотна и обращение задают форму раньше, чем возврат проявится как угол. Поместите тот же сплав и ту же нагартовку в более тяжёлое сечение — и скрываться станет нечем. Практический вывод прост: чем больше нагрузка и чем меньшую пластическую долю она создаёт, тем заметнее возврат. Поэтому борьба идёт не с упругостью металла, а с той долей гиба, которая осталась упругой. В этом и состоит весь предмет настройки.
Как нагартовка определяет, какая часть гиба возвращается?
Нагартовка — самый сильный рычаг в руках покупателя. Она задаёт, какая часть гиба стала необратимой ещё до закрытия инструмента.
Отожжённое состояние O течёт рано, поэтому почти весь гиб пластичен и энергии запасается мало. Нагартованное состояние, например H18, сопротивляется, запасает больше упругой деформации и возвращается сильнее.
Dive deeper
Нагартовка описывает, сколько холодной деформации металл приносит в пресс, а именно она наполняет упругий резервуар.
В отожжённом состоянии O структура мягкая, дислокации движутся легко, поэтому материал течёт рано и гиб переводит почти всё сечение в необратимую деформацию. Упругой деформации остаётся мало, и деталь держится близко к форме оснастки. Это конец мёртвой складки: фольга сгибается и остаётся согнутой.
В нагартованном состоянии дислокации уже перепутаны и закреплены. Металл сопротивляется, течёт позже и запасает больше упругой деформации при той же кривизне, поэтому возвращает больше. H18 стоит на твёрдом конце и возвращается сильнее всех, H16 и H14 — постепенно меньше; частично отожжённые H22 и H24 смещаются обратно к мягкому концу.
Этот порядок и есть практическая суть. Если согнутая деталь должна остаться согнутой, ответ обычно в более мягкой нагартовке, а не в более остроумной оснастке. Если формованная деталь должна держать угол, более твёрдая нагартовка даёт жёсткость, но требует от оснастки компенсации.
Ловушка в том, чтобы считать нагартовку одной ступенью. Два рулона могут оба иметь обозначение H16 и при этом нести разное количество деформации, потому что нагартовка поставляется диапазоном. Проектируйте под диапазон и прочитайте обозначения нагартовки алюминиевой фольги, чтобы понять, что говорят коды. Разница между концами диапазона видна не в лаборатории, а на первой же детали: мягкая нагартовка прощает настройку, твёрдая требует от неё точности. Поэтому нагартовку выбирают под операцию, а не под удобство поставки.
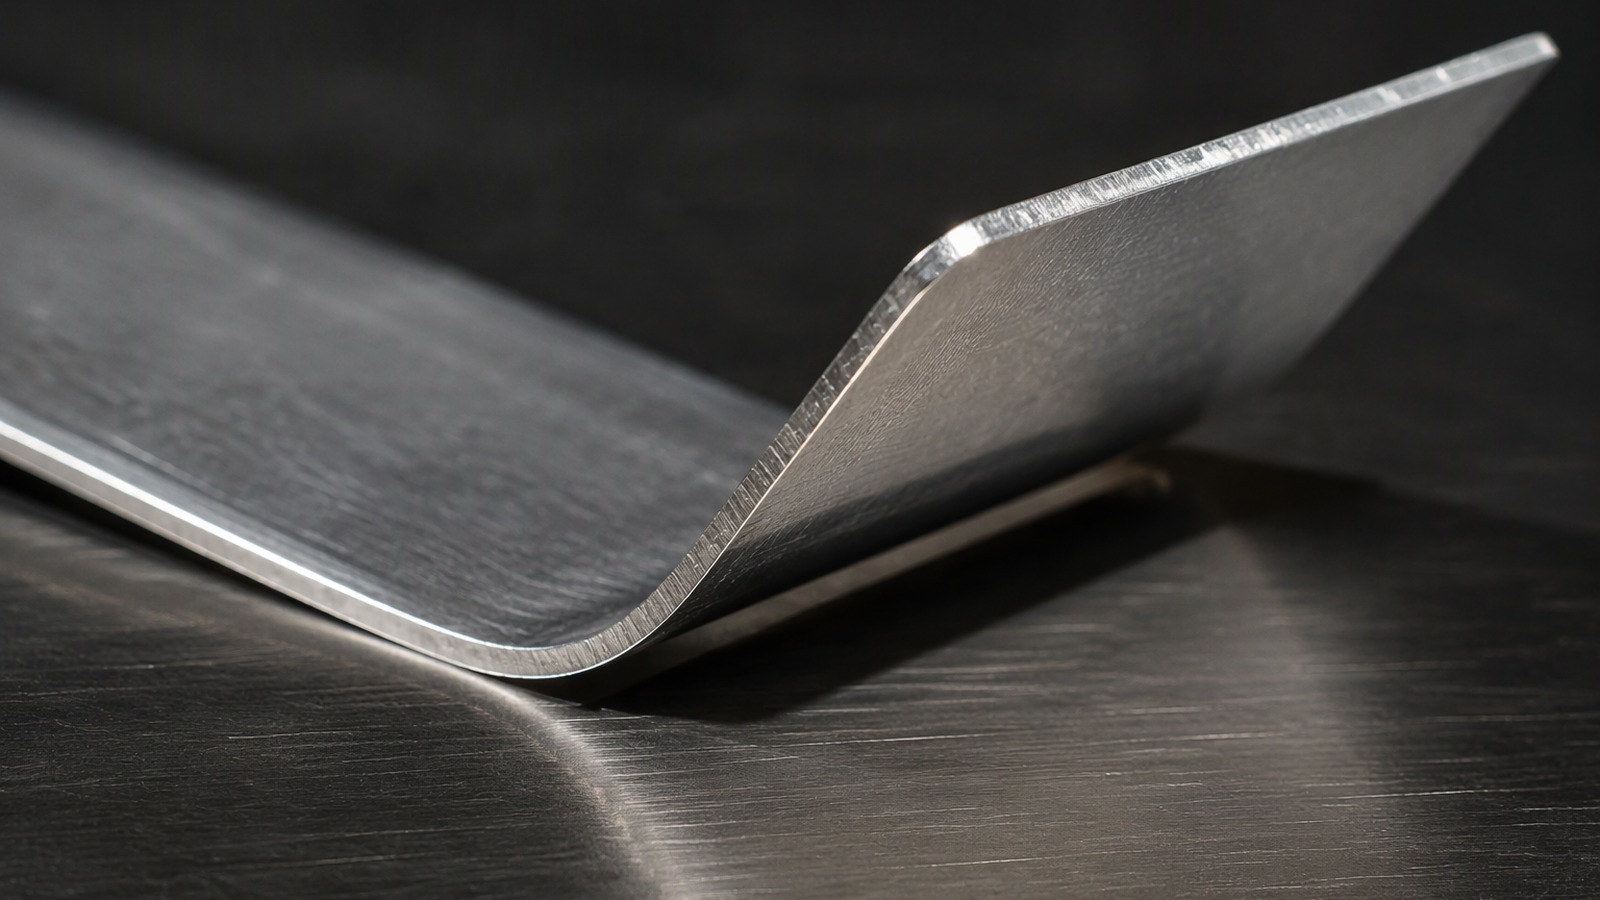
Как толщина меняет возврат, который нужно компенсировать?
Тонкая и тяжёлая фольга отказывают по-разному. Ниже определённого сечения форму детали задаёт обращение, а не матрица.
С ростом толщины упругое ядро гиба несёт большую нагрузку, и возврат растёт. Тонкая фольга тоже возвращается, но полотно теряет устойчивость раньше, чем это станет углом.
Dive deeper
Толщина меняет пружинение в двух направлениях сразу.
Первое — жёсткость. Полоса сопротивляется гибу тем круче, чем толще становится, и растёт это намного быстрее пропорции, поэтому тяжёлое сечение отталкивает сильнее и запасает больше энергии при той же кривизне. У тяжёлого конца диапазона, около 0,20 мм, возврата хватает, чтобы вывести полку из допуска сам по себе.
Второе — то, что возврат делает с деталью. В очень тонкой фольге, от 0,005 мм примерно до 0,02 мм, сечение почти не имеет жёсткости на гиб. Полотно теряет устойчивость, морщит и провисает, и любой возврат тонет в обращении и натяжении. Пружинение есть, но у него нет структуры, через которую оно могло бы проявиться.
Между этими концами поведение меняет характер. Деталь малой толщины может выглядеть правильной, потому что она достаточно податлива, чтобы её поджать при сборке. Тяжёлая деталь держит любую форму, которую ей дали, поэтому возврат остаётся видимым и его нужно убирать расчётом. Именно поэтому эффект труднее игнорировать с ростом сечения: энергии возвращается больше, и деталь достаточно жёстка, чтобы это показать.
Правило в том, что толщину и нагартовку выбирают вместе. У оснастки для тяжёлого конца свои ограничения, они разобраны в материале почему тяжёлая фольга требует другой оснастки. Отсюда и разный характер брака: у тонкой фольги это морщины и потеря плоскостности, у тяжёлой — ушедший угол. Исправляют их разными средствами, и общее у них только одно: толщину выбирают вместе с нагартовкой.
Почему два сплава одной толщины и нагартовки ведут себя по-разному?
Та же толщина, то же обозначение нагартовки, другой сплав: деталь всё равно выходит из оснастки иначе, и чертёж этого не объясняет.
Легирование меняет, где металл течёт и как быстро он упрочняется дальше, а упругая жёсткость остаётся близкой к чистому алюминию. Другое течение означает другую упругую долю.
Dive deeper
Упругая жёсткость — свойство решётки алюминия, и легирование её почти не двигает. Двигает оно точку, в которой металл перестаёт вести себя упруго.
Почти чистые марки 1050, 1060, 1100 и 1235 мягки в отожжённом виде и предсказуемо упрочняются. Их возврат определяется нагартовкой, поэтому полоса 1060 и полоса 1235 одной толщины и нагартовки ведут себя одинаково.
Марки с марганцем ведут себя иначе. 3003 и 3004 несут марганец в твёрдом растворе, что поднимает точку их течения. При той же толщине и том же обозначении нагартовки полоса 3004 сильнее сопротивляется гибу и возвращается по-другому. Алюминиевая фольга 3004 толщиной 0,2 мм — наглядный пример такого сочетания: тяжёлое сечение в уже стойком сплаве, достаточно жёсткое, чтобы удержать любой угол, к которому придёт, тогда как алюминиевая фольга 1060 толщиной 0,2 мм возвращается по другой причине: её твёрдость идёт от холодной деформации, а не от сплава.
Марки 8011, 8021 и 8079 добавляют железо и кремний, которые измельчают структуру и меняют распределение деформации в гибе. Они отвечают одной и той же оснастке по-разному, а не выстраиваются в ряд «мягче — твёрже». Сайт ассоциации European Aluminium показывает, как описывают эти семейства.
Сплав относится к спецификации формовки, а не только к спецификации поставки. Два рулона одной толщины и одной нагартовки не взаимозаменяемы на настроенной оснастке. Поэтому смену сплава не делают молча, без проверки оснастки и без новой пробы.
Что может сделать конструктор оснастки с пружинением?
Убрать возврат конструктор не может. Его работа — сделать так, чтобы оснастка давала чертёж после возврата, а не до него.
Три рычага делают почти всё: гнуть дальше цели, чтобы деталь расслабилась на нужную форму, выбирать радиус, который материал выдержит, и компенсировать геометрию оснастки.
Dive deeper
Задача конструктора — чтобы оснастка отдавала чертёж после возврата, а не до него.
Первый рычаг — перегиб. Оснастку строят так, чтобы гнуть дальше цели, и деталь расслабляется на нужную форму. Величину находят на пробах и закладывают как поправку, а не оставляют наладчику.
Второй — выбор радиуса. Более крутой радиус переводит большую часть сечения за предел текучести и оставляет меньшую упругую долю. Предел задаёт материал: твёрдая нагартовка на слишком крутом радиусе треснет снаружи или откроет грубый рельеф поверхности.
Третий — компенсация: пуансон и матрицу строят по форме, которая не является формой детали, чтобы готовой стала именно деталь. Это может быть кривая поверхность пуансона для детали, которая должна выйти плоской, или боковые стенки, чуть отклонённые от вертикали.
Конструктор может изменить и сам характер операции. Подчеканка или калибровка прижимают материал к поверхности оснастки и срезают упругую долю. Формовка растяжением держит металл под натяжением во время гиба и смещает нейтральный слой. Перемычка или ребро у гиба механически запирают сгиб — так мёртвую складку делают намеренно, а не ждут её. Сайт Aluminum Association описывает эти семейства формовки. Порядок проб тоже имеет значение: оснастку проверяют на той полосе, которая пойдёт в работу, потому что поправка, найденная на другой партии, вместе с ней не переносится. Найденную поправку записывают рядом со сплавом, нагартовкой и толщиной: для других она не годится. Так поправка перестаёт быть тайной одного наладчика.
Что может исправить наладчик пресса, а что лежит вне пресса?
Часть расхождения между чертежом и деталью принадлежит прессу. Часть — рулону, и никакая настройка туда не достаёт.
Наладчик может менять перегиб, выдержку, прижим и момент освобождения. Он не может изменить нагартовку, сплав или толщину, когда рулон уже на размотке.
Dive deeper
Наладчик работает с тем, что дают оснастка и рулон; полезный навык — понимать, кто из них отвечает за расхождение.
Что можно изменить: глубину хода пуансона; выдержку в нижней точке, которая даёт материалу расслабиться под нагрузкой; усилие прижима, определяющее, сколько материала вытягивается, а не гнётся; и то, как деталь поддерживают при выходе из оснастки.
Что изменить нельзя: нагартовку рулона, сплав и толщину. Если полоса на размотке стоит на твёрдом конце диапазона H16, а оснастка настраивалась на мягкий, никакая глубина хода не вернёт деталь к чертежу без переформовки в другом месте. Наладчик может скрыть проблему на одной полосе, но не может убрать её из рулона.
Есть и предел тому, что пресс исправляет без повреждений. Более глубокий ход пуансона, чтобы поджать открытую полку, повышает деформацию на наружной стороне гиба. На твёрдой нагартовке у её предела так деталь, которая в оснастке мерилась верно, приходит на контроль с тонкой трещиной вдоль гиба.
Итак: наладчик отвечает за настройку, оснастка — за геометрию, рулон — за поведение материала. Когда деталь уходит, спросите, что из трёх сдвинулось. Сайт ассоциации alufoil показывает, как переработчики описывают свои процессы. Полезно записывать по сменам глубину хода, усилие прижима и точку поддержки: именно запись показывает, что сдвинулось. Если настройка уже на пределе, проблема ушла из пресса в оснастку или в материал. Дальше помогает только смена рулона или правка оснастки.
Почему деталь проходит первый образец и не проходит тысячный?
Первый образец меряют на свежей оснастке и выбранной полосе. Тысячный встречает изношенную оснастку и другое место рулона.
Потому что пружинение зависит от того, какая часть гиба упруга, а это меняется по длине рулона, между рулонами и с износом оснастки. Первый образец доказывает настройку, а не процесс.
Dive deeper
Первый образец — снимок: новая оснастка, полоса из одного места одного рулона, деталь, измеренная до того, как она устоялась.
Тысячная деталь встречает другие условия. Оснастка поработала и нагрелась, радиус матрицы приработался. Рулон ушёл вперёд, и полоса теперь идёт из другого места по ширине.
Пружинение чувствительно именно к таким сдвигам: оно зависит от того, где материал течёт, а это зависит от того, сколько холодной деформации несёт полоса. Сдвиг, невидимый в записи рулона, может вывести полку из калибра.
Есть и само измерение. Деталь, прочитанная сразу из оснастки, и та же деталь после остывания могут отличаться, поэтому обе проверки должны идти одним методом.
Защита — план выборки, построенный вокруг источников разброса: детали из начала, середины и конца рулона, от обеих кромок и из середины ширины.
В запросе стоит назвать сплав и нагартовку, помня, что нагартовка — диапазон; толщину; размер, который должен выдерживаться после освобождения; сгибается ли деталь и должна остаться согнутой, то есть мёртвая складка, или формуется и должна держать угол, то есть пружинение; и как её будут мерить. Поставщик, который знает, какой гиб критичен, подскажет нагартовку из линейки промышленной и технической фольги. И мерить их нужно одинаково, иначе сравнение ничего не значит. Один метод на оба образца — уже половина ответа.
Пружинение — не то, о чём спорят. Задайте сплав, нагартовку и толщину, скажите, какой гиб должен держаться, и стройте оснастку под форму после освобождения.