¿Por qué se adelgaza la lámina de aluminio en un embutido?
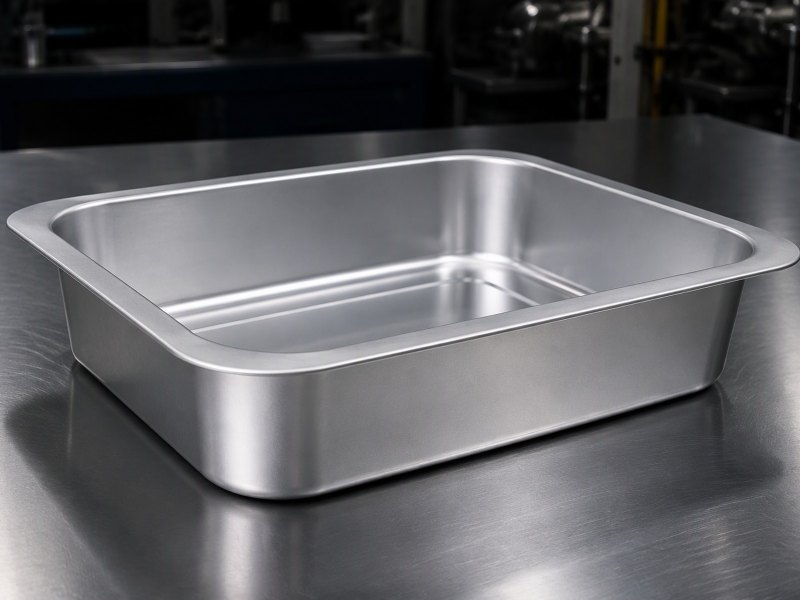
La pared se adelgaza donde más se estira el metal, y la esquina lo delata primero.
Llega un envase, la esquina se ve pálida y la pared mide poco. Nada en el plano lo pedía y nadie admite haber tocado el utillaje.
Un embutido profundo no comprime la pared hasta adelgazarla: la estira. La pared se construye con metal que entra desde la pestaña, y donde ese aporte escasea la pared se alarga para compensar. La esquina es la primera que lo acusa.
Eso cambia la pregunta. Ya no se trata de cuánto adelgaza la pared, sino de dónde salió el metal, qué tuvo que ceder y qué margen conviene reservar.
¿Qué le hace realmente un embutido profundo al metal?
El punzón parece prensar una forma sobre una chapa plana. En un embutido auténtico hace otra cosa, y esa diferencia explica toda pared delgada.
El pisón sujeta la pestaña, el punzón empuja el centro a través de la matriz y la pared se forma con metal arrastrado hacia dentro, que después trabaja a tracción sobre el radio de matriz y la nariz del punzón.
Dive deeper
Siga un elemento de metal a lo largo de la carrera. Empieza en la pestaña plana bajo el pisón y es arrastrado radialmente hacia la abertura de la matriz. Como avanza hacia una circunferencia menor, su longitud alrededor del eje debe reducirse, de modo que el metal queda comprimido en sentido circunferencial mientras se le tracciona en sentido radial. Por eso un pisón flojo deja arrugar la pestaña y uno muy apretado ahoga el embutido y adelgaza la pared.
En el radio de matriz el elemento se dobla, se endereza y vuelve a doblarse al subir por la pared, y cada doblez reparte la deformación en el espesor. Una vez de pie en la pared ya no se le empuja: se le tira. El punzón mueve el fondo, el fondo tira de la pared y la pared arranca el siguiente anillo de metal de la pestaña. Un embutido es una cadena de tracción, y cada eslabón debe soportar su parte.
Por eso la fuerza del punzón importa menos que la tensión de la pared. Un envase que se conforma a una profundidad puede romperse a otra mayor con el mismo utillaje, porque la pared debe transmitir más carga por una sección que ya se ha adelgazado. El metal no se ha comprimido: se ha estirado, y el estiramiento deja un registro que un micrómetro encuentra. La voz enciclopédica sobre la lámina de aluminio aporta la terminología, aunque trata el adelgazamiento en términos generales y no como un problema de ajuste.
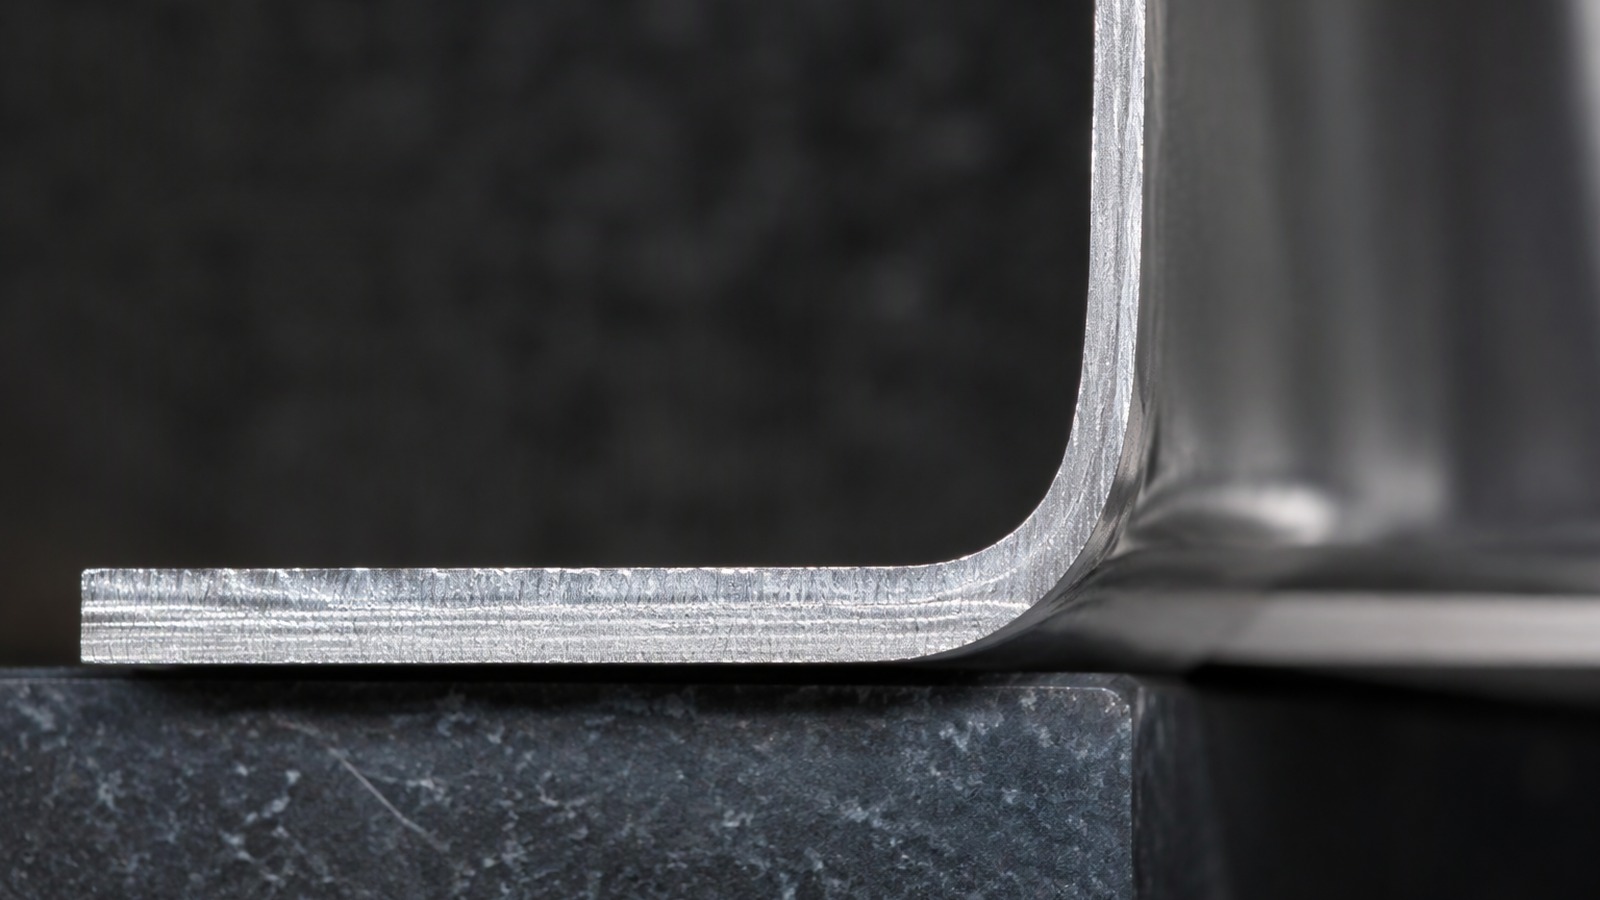
¿De dónde sale el metal de la pared?
La pared no la crea el punzón. Se toma prestada de la pestaña, y la chapa inicial es la cuenta de la que se dispone.
El metal abandona la pestaña y se convierte en pared. Cuánta pestaña se consume fija cuánta pared se puede construir, así que el espesor lo decide en gran parte la chapa antes de que el utillaje la toque.
Dive deeper
Piense en la chapa inicial como un presupuesto fijo. La pieza acabada debe pagar un fondo, los radios que convierten el fondo en paredes, cuatro paredes y un sobrante que se recortará. Como el volumen no cambia, área disponible y espesor disponible son las dos mitades de un mismo número: reparta ese número sobre un desarrollo mayor y la pared tendrá que ser más delgada.
Durante la carrera la pestaña se comporta como un depósito que drena hacia la pared. Al principio hay pestaña de sobra, la carga es moderada y la pared se alimenta en lugar de estirarse. Más tarde la pestaña se estrecha, la misma carga la soporta menos metal y la pared empieza a deformarse. Si la pestaña se agota antes de que el punzón llegue al fondo, el resto de la carrera es puro estiramiento. El pisón también tiene su parte: si aprieta demasiado, la pestaña no fluye y la pared se estira en vez de alimentarse.
Observe el borde exterior en una prueba y el mecanismo se hace visible. El borde debe entrar de forma constante para una velocidad de punzón y un ajuste de pisón dados. Cuando deja de moverse mientras el punzón sigue bajando, la pared ha dejado de alimentarse y ha empezado a ceder. La gama de lámina para envases y embalaje se ofrece en varios espesores precisamente por eso.
¿Por qué la pared es más delgada en la esquina y en la transición?
El adelgazamiento rara vez es uniforme. Dos puntos lo muestran primero, y en ambos el metal tiene más camino que recorrer.
La esquina de una pieza rectangular necesita más longitud de pared por unidad de profundidad que un lado plano, y se alimenta desde una franja de pestaña más estrecha. La banda sobre el radio de fondo se dobla y se estira a la vez.
Dive deeper
Empiece por la esquina. En planta una esquina es una curva, así que la pared que se levanta de ella es curva y su longitud desarrollada supera la del lado plano contiguo. El metal que alimenta ese arco debe venir de un arco correspondiente de chapa, y ese arco está limitado a ambos lados por metal que también intenta moverse. El flujo queda frenado por dos direcciones a la vez, lo que deja la esquina corta de metal.
Después está la geometría. Sobre el radio de matriz el metal se dobla y se desdobla; sobre la nariz del punzón ocurre lo mismo en sentido contrario. Entre ambas zonas la pared es un tirante recto, pero en la esquina inferior las dos zonas de doblez se juntan, y una banda estrecha por encima de la nariz del punzón soporta la deformación de doblez más la tracción que arrastra el resto de la pared.
Esa banda suele mostrar una franja brillante y pulida, y es la primera que falla cuando el embutido es demasiado profundo para el material. El trabajo también se convierte en calor en la esquina, y la fricción deriva a medida que la película de lubricante se adelgaza bajo presión, así que una pieza medida al inicio del turno puede medir distinto al final. Especifique y mida la esquina, no el lado plano, e indique la altura a la que se tomó la lectura.
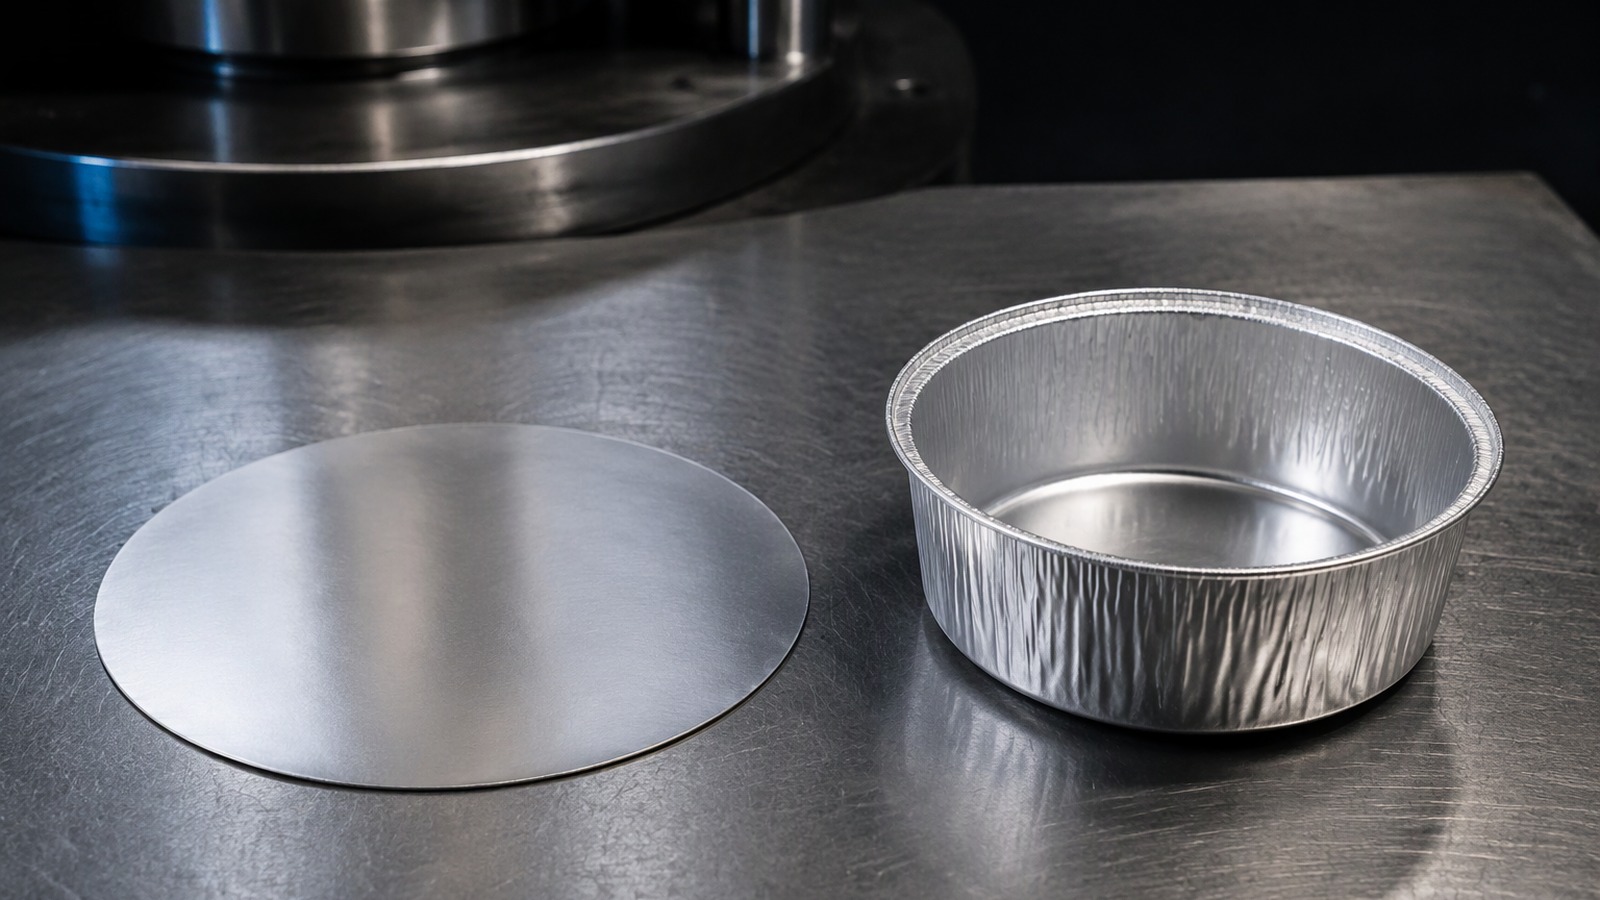
¿Cómo cambian el espesor, el temple y la aleación el patrón de adelgazamiento?
Tres variables mueven el patrón antes de elegir una sola cota del utillaje, y el comprador suele controlar las tres.
El espesor fija cuánto metal hay, la aleación fija cuánto se estira antes de localizar la deformación y el temple fija con qué uniformidad se reparte ese estiramiento.
Dive deeper
El espesor actúa en dos direcciones, y por eso se juzga mal con frecuencia. Un espesor mayor aporta más metal a la chapa, así que la pared puede quedar más gruesa en términos absolutos. También sube la carga del punzón y rigidiza la pestaña, de modo que un ajuste de pisón válido para una bobina ligera puede resultar ahora excesivo. Un espesor menor se conforma con facilidad pero deja menos reserva, y una esquina estirada o un poro aparecen antes. Lo que un espesor mayor no hace es cambiar la geometría de la deformación: la esquina sigue pidiendo más que el lado plano.
La aleación desplaza el equilibrio entre resistencia y estiramiento. Las calidades casi puras, 1050, 1060, 1100 y 1235, se alargan con generosidad, así que la deformación se reparte a lo largo de más pared en lugar de concentrarse. Las calidades con manganeso y magnesio, 3003 y 3004, son más resistentes pero se alargan menos, y la misma esquina concentra la deformación en una banda más corta. La 8011 queda entre ambas familias.
El temple decide después cómo se gasta ese alargamiento. El metal laminado en duro conserva menos alargamiento uniforme, así que la pared alcanza su límite antes y en menos longitud; el metal recocido tiene más que dar y menos rigidez una vez conformado. Nada de esto se resuelve sin la profundidad, y por eso la comparación de qué aleación conviene a cada envase solo ayuda cuando se conocen profundidad y esquina.
¿Por qué un temple más duro adelgaza de forma distinta que uno recocido?
Dos bobinas de la misma aleación, una recocida y otra acritud, pueden fallar de maneras opuestas en el mismo utillaje.
Una pared recocida reparte la deformación en gran longitud y adelgaza de forma gradual. Un temple más duro la concentra en una banda corta, de modo que la pared adelgaza bruscamente y deja de colaborar.
Dive deeper
El aluminio endurece por deformación. Un temple como H14, H16 o H18 ya viene laminado con una cantidad controlada de trabajo en frío, así que parte de su capacidad de endurecer se ha gastado antes de que arranque la prensa. Al deformar la pared, el punto más solicitado endurece rápido y, como endurecer eleva la carga necesaria para seguir deformando, el metal vecino asume más deformación en su lugar.
Eso suena útil y hasta cierto punto lo es. El problema es que el mismo mecanismo acorta la ventana: la banda localizada llega a su límite mientras el resto de la pared sigue comparativamente sin estirar. Una bobina recocida hace lo contrario, empieza blanda y endurece al deformarse, de modo que el trabajo sigue repartiéndose y la esquina cambia menos de golpe. El resultado visible del temple duro es una zona más corta y marcada en lugar de una pérdida larga y gradual.
Lo que el metal recocido no ofrece es rigidez en la pared acabada, y arruga con más facilidad en la pestaña. Los temples semiduros como H22 y H24 son el compromiso por el que optan muchos programas de envases: acritud suficiente para sostener una pared y resistir la manipulación, ductilidad suficiente para que el adelgazamiento se reparta. El temple no es una mejora gratuita, porque uno más duro puede trasladar el punto débil a una banda más estrecha.
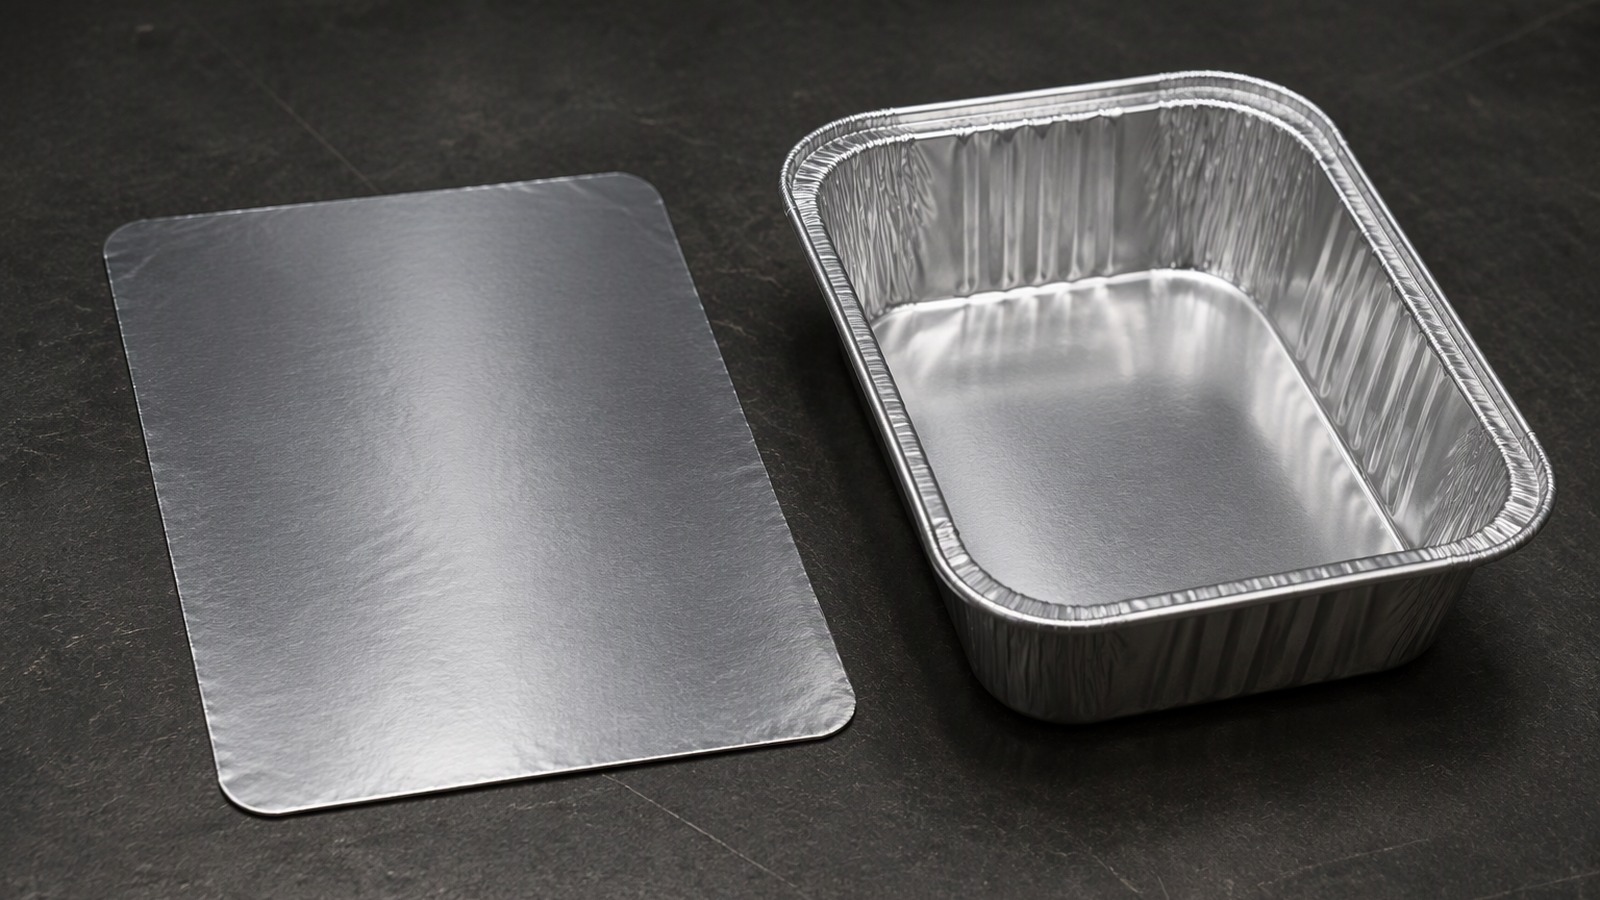
¿Qué puede cambiar el utillaje y dónde decide el material?
El utillaje mueve la deformación de un sitio a otro. No añade metal ni hace que una chapa corta alimente una pared alta.
Radios, holgura, fuerza del pisón, frenos de embutición y lubricación cambian el reparto de la deformación. Más allá de cierto punto, los límites restantes son de la bobina, no de la matriz.
Dive deeper
Los radios son los que más trabajan. Un radio de matriz generoso da a la pestaña un camino más suave hacia la pared, baja la deformación de doblez y deja fluir más metal. Un radio generoso en la nariz del punzón reparte el giro del fondo a la pared sobre más superficie. Ambos alivian la esquina y ambos cuestan algo: un radio de matriz demasiado abierto deja arrugar la pestaña, y una nariz de punzón demasiado generosa roba superficie de planta al fondo.
La holgura decide si la pared solo se embute o también se plancha. Una holgura ajustada adelgaza la pared de forma deliberada y deja una superficie brillante y uniforme, a cambio de carga y desgaste. Una holgura amplia permite que la pared engrose al salir de la matriz, lo que suena deseable hasta que aparecen pliegues en ese espacio. Entre los dos extremos está el ajuste con el que trabajan la mayoría de los utillajes, con contacto ligero sobre la cara de la matriz y sin planchado intencionado.
La lubricación es la palanca más barata y la más fácil de exagerar. Una película correcta reduce la fricción en el radio de matriz, de modo que la pared soporta menos tensión y adelgaza menos. El exceso deja deslizar la pestaña y cambia una esquina delgada por una arrugada. La constancia importa más que la cantidad, porque una película irregular a lo ancho de la banda deja una pared irregular alrededor de la pieza. Más allá de estas palancas, el diseño de utillaje para lámina de gran espesor se reduce a rigidez, no a geometría ingeniosa.
¿Por qué el tamaño de la chapa fija el límite antes que el utillaje?
Toda discusión sobre radios y lubricación puede resolverse con una chapa inicial que sea suficiente o no lo sea.
La chapa es el presupuesto de metal. Su área debe cubrir fondo, radios, paredes y sobrante, y lo que queda es aquello con lo que la pared tiene que trabajar.
Dive deeper
El tamaño de la chapa se decide pronto y se cambia tarde a gran coste, que es el orden equivocado. Normalmente se calcula a partir del área desarrollada de la pieza acabada más un suplemento para la pestaña que el pisón debe sujetar. Si el cálculo es correcto, hay metal suficiente para construir la pared sin estirarla con dureza. Si se queda corto, ningún ajuste del utillaje recupera el déficit: la pared se deforma más y la esquina, que ya iba por detrás, se deforma más aún.
La forma importa tanto como el área. Una chapa rectangular con esquinas generosas da a la esquina de la pieza más metal del que tirar y reduce el frenado de los lados contiguos. Recortar las esquinas de la chapa es una manera habitual de alimentar una esquina difícil sin aumentar el área y, por tanto, sin aumentar el despilfarro. El precio es una chapa menos cómoda de manipular y un nesting que hay que planificar con más cuidado.
Una chapa sobredimensionada tampoco es una respuesta segura: más pestaña significa más sujeción, más carga de punzón y más recorte posterior. Cuando la chapa ya está fijada por un utillaje existente, dígalo en la consulta, porque indica al proveedor que espesor, temple y aleación son las únicas variables libres. La información de la asociación europea de la industria del aluminio ayuda a plantear la pregunta; la respuesta para una pieza concreta sigue saliendo de una prueba.
¿Cómo se comprueba una pared delgada y qué debe decir una consulta?
Una esquina delgada se sospecha con facilidad y se mide con sorprendente facilidad, siempre que la lectura se tome en el sitio correcto.
Mida en posiciones de reloj fijas y a media altura, corte una sección por la esquina y compárela con un lado plano. Después indique la pared mínima que acepta, no la nominal.
Dive deeper
Empiece por las posiciones, porque una medición sin posición no es prueba. Marque cuatro posiciones de reloj, mida en cada una entre el radio de fondo y el borde superior, y repita justo por encima del radio de fondo. La mayoría de las reclamaciones por pared delgada se concentran en uno de esos dos sitios.
En una pared de lámina, un micrómetro de puntas pequeñas supera al de yunque plano, que puentea la pared y lee su punto más grueso. Donde no llega el micrómetro, corte una tira, mida su área y pésela. Una franja brillante por encima del radio de fondo dice lo mismo.
Una consulta funciona mejor con cinco datos: profundidad acabada, dimensiones en planta incluidos los radios de esquina, la pared mínima que debe sobrevivir y dónde, la aleación y el temple que prefiere y el espesor que tiene en mente. Añada si existe utillaje y qué chapa usa, porque la lámina de aluminio 3003 para envases embutidos no se comporta igual que una calidad más blanda en la esquina.
El margen es entonces una decisión, no una esperanza. Especifique el mínimo, deje que el proveedor proponga el espesor que lo cumple y pida que la esquina se informe por separado. Cuando la profundidad está cerca del límite, una prueba con una opción más blanda como la lámina de aluminio 1100 para piezas conformadas lo resuelve. Los antecedentes de la asociación estadounidense del aluminio y de la asociación europea de la lámina enmarcan la pregunta, aunque ninguno la responde para un utillaje concreto.
El adelgazamiento de pared es un presupuesto, no un accidente. Pregunte de dónde salió el metal, mida la esquina y escriba la pared mínima en la consulta.