Что на самом деле делает фольга в картоне для жидкой упаковки?
Руководство для переработчиков и покупателей: почему фольга — барьер, а не поверхность печати, как устроена структура и что указать в запросе.
Что на самом деле делает фольга в картоне для жидкой упаковки?
Тот, кто относит фольгу к «блестящему слою под печатью», согласует её спецификацию последней и платит за это позже.
Фольга — это барьер, а не поверхность для печати. Она лежит между картоном и продуктом, соединена с картоном через связующий слой и закрыта со стороны продукта термосвариваемым слоем, и именно она удерживает кислород, свет и пар вдали от жидкости при хранении без охлаждения.
Восемь вопросов ниже прослеживают один рулон фольги от размоточного устройства переработчика до текста запроса цены.
Какую роль слой фольги играет в картоне для жидкой упаковки?
Потребитель фольгу не видит, и она никогда не является поверхностью, несущей дизайн.
Фольга — функциональный барьер. Она практически полностью перекрывает свет и замедляет движение газов и паров к продукту; картон даёт жёсткость и поверхность для печати, а термосвариваемый слой обеспечивает соединение.
Dive deeper
Уберите слои по одному, и разделение задач станет очевидным. Без печати упаковка всё ещё защищает продукт. Без термосвариваемого слоя её нельзя закрыть. Без фольги упаковка по-прежнему выглядит безупречно, остаётся жёсткой, отлично печатается и тихо перестаёт делать единственное, что оправдывало всю конструкцию.
Поэтому фольга — это решение о барьере раньше, чем решение о закупке. В готовом ламинате она обращена к продукту лишь косвенно, через термосвариваемый слой, а к картону — через связующий слой, и от двух её сторон требуются разные задачи: одна должна закрепиться в полимере, который позже встретится с жидкостью, другая — в полимере, несущем печать. Оба соединения должны выдержать формование, розлив, гибку и нагрев сварочных губок.
Кроме того, фольга даёт размерную стабильность. Она не набухает от влаги, как волокнистый картон, и не ползёт под натяжением полотна, как может вести себя тонкая полимерная плёнка, и именно это сохраняет непрерывность барьера на согнутом углу. Оба свойства важнее, чем кажется.
Поэтому фольгу оценивают по двум свойствам сразу: способности преграждать путь и способности остаться целой внутри конструкции, которую сгибают и сваривают. Второе не видно ни в одной таблице, оно проявляется в намотке, состоянии поверхности и постоянстве толщины, и опытный переработчик спрашивает об этом раньше, чем о цене.
Правильная модель — слой с двумя границами раздела, а не блестящий материал, покупаемый на тонны. Переработчик, который думает так, пишет лучшую спецификацию, а покупатель, который это понимает, задаёт лучшие вопросы.
Почему слой фольги обеспечивает длительное хранение без охлаждения?
Логистика без охлаждения — это гонка со временем, и фольга — тот слой, который покупает в ней больше всего.
Фольга исключает свет и замедляет движение газов и паров к жидкости. Внутри закрытой и наполненной упаковки, через гибку, перевозку и хранение, именно это исключение позволяет продукту ехать и ждать без холодовой цепи.
Dive deeper
Срок жизни жидкости в упаковке на бумажной основе сокращают три вещи: кислород, доходящий до продукта, свет, доходящий до продукта, и влага, проходящая через структуру. Фольга работает со всеми тремя сразу, пассивно, ничего не расходуя и не требуя работающей машины.
Свет — простейший случай. Металлический слой непрозрачен, поэтому фотоокисление и вызванное светом развитие постороннего вкуса за ним не происходят. Тот, кто сравнивал прозрачную упаковку и упаковку с фольгой для одной и той же жидкости на тёплой полке, видел разницу без приборов.
Газы и пары — случай более интересный. Фольга таких толщин, пока она непрерывна, является очень эффективным барьером, и поэтому аргумент всегда возвращается к непрерывности, а не к толщине. Полотно чуть толще с проколом на линии сгиба хуже более тонкого, но целого, потому что путь отказа локален.
Полимерные слои поддерживают этот барьер, а не заменяют его. Термосвариваемый слой держит жидкость вдали от кромки фольги и закрывает упаковку; связующий слой удерживает фольгу на месте, чтобы барьер не расслоился. Сам материал описан во вводной статье об алюминиевой фольге, но вывод практичен: срок хранения даёт барьер, который выдерживает весь путь.
Здесь нужно точное разделение: фольга не создаёт срок хранения сама, она перекрывает три пути, которые его сокращают. Если один путь открылся на линии сгиба, на кромке сварки или через прокол под растрескавшимся слоем, остальной барьер в этой точке уже ничего не значит.
Как устроена структура и зачем нужен каждый слой?
Картон для жидкой упаковки собирают от печатной стороны наружу, по одной функции за раз.
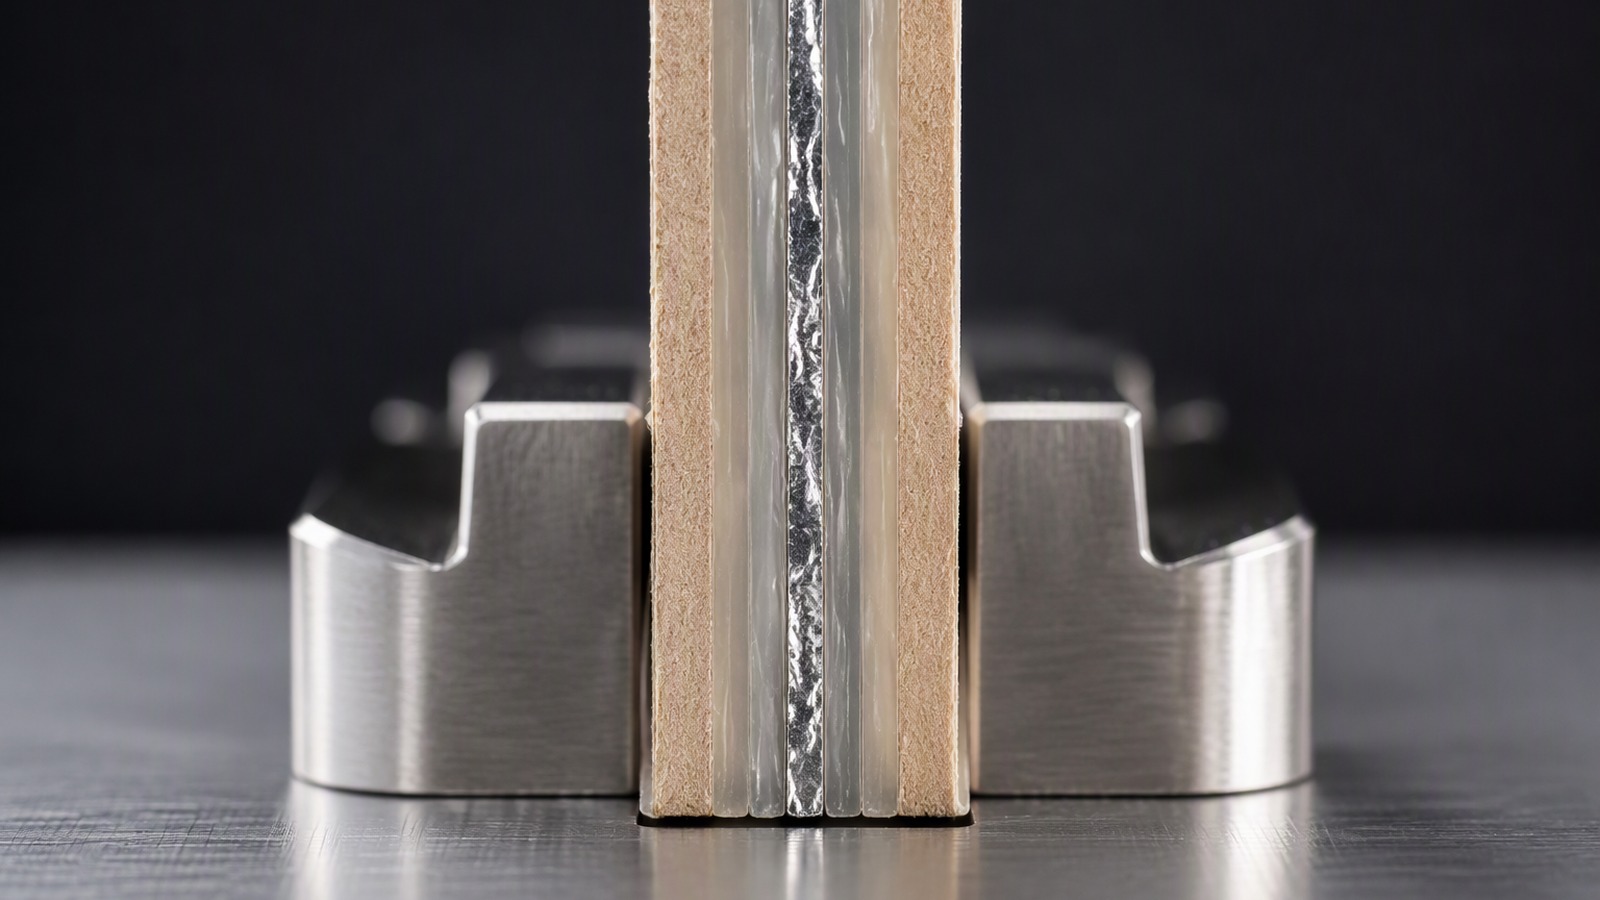
Обычно печатная полимерная поверхность, затем картон для жёсткости и печати, затем связующий слой для адгезии, затем фольга для барьера, затем термосвариваемый слой со стороны продукта, который сваривается и отделяет жидкость от металла.
Dive deeper
Если читать снаружи внутрь, первый слой — тонкий полимер, который принимает краску и защищает печать от истирания на линии розлива и в логистике. Он тонок потому, что не несёт конструктивной задачи.
Затем идёт картон, и именно он держит упаковку. Он даёт жёсткость, форму, схему биговки и поверхность для печати, и он самый дешёвый элемент набора в расчёте на единицу прочности. Он же наиболее чувствителен к влаге, поэтому никогда не касается продукта.
Связующий слой — наименее заметный и наиболее недооценённый. Это полимер, проложенный между картоном и фольгой, чтобы два материала без общих свойств держались вместе при формовании, розливе и нагрузках логистики. Слишком тонкий, слишком холодный или загрязнённый слой даёт соединение, которое держится у переработчика и отказывает на линии розлива.
Затем фольга, то есть барьер. Затем термосвариваемый слой со стороны продукта: он сваривает упаковку, отделяет жидкость от металла и оставляет внутренней оболочке достаточно гибкости, чтобы сгиб складывался без растрескивания металла за ним. Ни один элемент здесь не служит украшением, каждый отвечает за конкретный отказ. Набор как категория описан в разделе фольга для упаковки и тары.
Порядок слоёв не случаен: каждый следующий защищает предыдущий. Печать защищает внешний вид, картон несёт печать и держит форму, связующий слой удерживает фольгу, фольга преграждает путь тому, что вредит продукту, а термосвариваемый слой защищает саму фольгу от жидкости и от обращения. Нарушение этого порядка проявляется в другом месте линии, а не там, где его допустили.
Что нужно переработчику от самой фольги?
Переработчик покупает не блеск, а полотно, которое ведёт себя одинаково на последнем метре и на первом.
Постоянство толщины по ширине и по длине, чистая и однородная поверхность с двух сторон, контролируемая смачиваемость для адгезии, ровная намотка без заломов и отсутствие проколов по всей ширине.
Dive deeper
Постоянство толщины стоит первым, потому что всё дальнейшее откалибровано под него. Прочность соединения, скорость ламинирования, профиль натяжения и нагрев сварочных губок задаются под предполагаемую толщину. Полотно, которое уходит по ширине, заставляет оператора работать осторожно, а осторожная работа дорога на заводе, который измеряют по выпуску.
Состояние поверхности идёт вторым. Сторона, встречающаяся со связующим слоем, должна принимать соединение, поэтому на ней не должно быть избытка прокатного масла, пятен окисла и следов перегрузки. Сторона, встречающаяся с термосвариваемым слоем, должна быть столь же однородной, потому что загрязнённая поверхность даёт соединение, которое выглядит здоровым у переработчика и раскрывается на сгибе.
Смачиваемость — практическая мера этого состояния, и метод стоит согласовать с поставщиком, а не предполагать. Поверхность, отлежавшаяся на складе или намотанная с неподходящим маслом, не будет смачиваться так, как ожидает ламинатор.
Намотку завершает дело. Рулон с заломами или мягкими кромками передаёт колебания натяжения прямо в ламинатор, где они проявляются как складки, которые уже не убрать после соединения фольги. На тонком конце диапазона, например алюминиевая фольга 8079 толщиной 0,009 мм, требования становятся жёстче, потому что металла меньше и он хуже гасит отклонение.
К этому добавляются постоянство диаметра рулона и аккуратность стыков. Рулон, у которого диаметр заметно меняется, постоянно меняет натяжение, а утолщённый или неровный стык даёт толчок на каждом обороте, и то и другое превращается в остановки и переналадки.
Почему прокол опаснее в жидкой упаковке, чем в сухой?
Сухая упаковка прощает небольшое отверстие. Жидкая — нет, потому что продукт прилегает к границе раздела.
В сухой упаковке прокол пропускает пар в большой свободный объём. В жидкой то же отверстие прилегает к влажному продукту, поэтому поступление идёт непрерывно и локально: появляется дорожка или пятно.
Dive deeper
Начнём с геометрии. Сухой продукт, например порошок, оставляет значительную часть упаковки как свободный объём, поэтому небольшое отверстие разбавляется расстоянием и самим сухим материалом.
Жидкость убирает это расстояние. Продукт касается внутренней поверхности по всей высоте наполнения, поэтому отверстие внутри этой смоченной зоны — это отверстие прямо в продукт, без свободного объёма для разбавления и без сухого материала, который бы его поглотил.
У механизма есть и направление. Жидкость поддерживает путь смоченным, поэтому то, что в сухой упаковке было бы медленной диффузией, в жидкой становится постоянным локальным обменом. Видимый результат — пятно, размягчённый участок картона или дорожка вдоль сгиба.
Термосвариваемый слой — единственное, что стоит между жидкостью и металлом, поэтому его задают по непрерывности и стойкости к растрескиванию при изгибе, а не по толщине. Прокол в фольге сам по себе ещё не отказ упаковки; прокол под растрескавшимся слоем — уже отказ.
Поэтому отсутствие проколов по всей ширине стоит зафиксировать письменно, а метод контроля важен не меньше критерия. Пропускание света через полотно — обычная производственная проверка, и метрологическая дисциплина за ней описана у национального метрологического института. Просите описанный метод и результат по всей ширине.
Полезно понимать, откуда берутся проколы: из самой прокатки, из перегрузки и перевозки, из ламинирования, если между слоями попала частица, и из гибки, если металл перегнули в одном месте. Поэтому прокол — не только дефект фольги, а результат взаимодействия поставщика, переработчика и линии розлива.
Как фольгу соединяют с картоном — ламинированием или покрытием?
Фольга в картоне для жидкой упаковки ламинируется, а не наносится покрытием, и разница здесь конструктивная.
Фольга приходит как цельное металлическое полотно и соединяется с картоном через связующий слой под действием тепла и давления, поэтому остаётся отдельным металлическим листом внутри структуры, а не осаждённой плёнкой.
Dive deeper
Покрытие означает осаждение тонкого слоя на поверхность, и в упаковке это обычно металлизированная плёнка, полученная вакуумным напылением.
Ламинирование означает соединение готового листа фольги с другим материалом. Это разные продукты с разными механизмами отказа, и спецификация, написанная под один, не выполняется другим.
При ламинировании соединение одновременно механическое и химическое. Связующий слой, обычно полимер, экструдируемый между картоном и фольгой, смачивает обе поверхности, затвердевает под давлением и образует непрерывную клеевую плёнку. Её качество зависит от поверхностной энергии фольги, температуры полимера, давления в зазоре и скорости линии, поэтому фольга, хорошо идущая на одной линии, может вести себя иначе на другой.
Последствия слабого соединения стоит перечислить. Пустота в соединении оставляет барьер без опоры, и сгиб может открыть зазор, который фольга не перекроет. Залом запирает воздух и утоньшает металл по одной линии. Захваченная влага может позже вызвать потерю адгезии.
Ламинирование объясняет и выбор фольги по непрерывности, а не по толщине: будучи отдельным листом, вклеенным в набор, она работает только целой и полностью опёртой. Шаг лакирования, который часто сопровождает такие структуры, разобран в материале зачем нужно лакирование фольги.
Покрытие не может заменить ламинирование в такой структуре: осаждённая плёнка слишком тонка, чтобы нести себя и самостоятельно перекрывать путь, тогда как ламинированный лист держит барьер сам и опёрт с двух сторон. Разница проявляется на первом же реальном сгибе.
Какие параметры фольги входят в спецификацию, а какие согласуются?
Часть требования задаёт сам материал, а часть можно закрыть только против структуры заказчика.
Сплав, состояние нагартовки, толщина, диапазон ширины, диаметр гильзы и качество намотки указывают в спецификации закупки; тонкости, включая обработку поверхности и приёмку проколов, согласуют против перерабатываемой структуры.
Dive deeper
Материальная часть проста. Обычные варианты для этой группы работ включают сплавы 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079, в состояниях O, H14, H16, H18, H22 или H24, толщиной от 0,005 мм до 0,20 мм и шириной от 100 мм до 1500 мм, на гильзах 76 мм или 152 мм. Типичный заказ — 3 MT на типоразмер, отгрузка обычно через Qingdao, Tianjin или Shanghai.
Выбор сплава уравновешивает формуемость, прочность и вид поверхности. Мягкое состояние легче формуется на сгибе; твёрдое лучше сопротивляется повреждениям при обращении, но требует большего от ламинатора. Два переработчика, делающие похожую упаковку, могут выбрать разные точки этой шкалы, поэтому сплав и состояние следует называть.
Поверхностная часть — то, ради чего запрос вообще имеет смысл. Будет ли фольга обычной или обработанной, как она намотана, какая сторона предназначена для связующего слоя и какая для термосвариваемого, и как оценивать проколы — всё зависит от линии, на которой пойдёт материал. Общими словами здесь не ответить.
Обзор марок, применяемых в таких задачах, есть в разделе алюминиевая фольга для упаковки. Отраслевые объединения, например европейская алюминиевая ассоциация, публикуют общие сведения о производстве и обращении с фольгой, и это полезный контекст.
Стоит также разделить, что подлежит допуску, а что описывается словами: допуски по толщине и ширине пишут числами, а состояние поверхности описывают, потому что одни и те же числа на разных заводах понимают по-разному.
Что покупатель должен указать в запросе, чтобы цена держалась?
Короткий запрос получает короткий ответ, и цена приходит вместе с оставленными внутри допущениями.
Укажите структуру и место фольги в ней, приемлемые сплав и состояние, толщину и ширину с допусками, гильзу, направление намотки, количество на типоразмер, порт назначения и ожидания по поверхности и проколам.
Dive deeper
Первая строка хорошего запроса описывает упаковку, а не металл. Переработчик покупает фольгу под структуру, а структура определяет состояние, обработку поверхности, намотку и обращение. Два запроса с одинаковой формулировкой «фольга 0,009 мм» могут требовать разного материала.
Вторая строка задаёт основу приёмки. Сплав, состояние, толщина и ширина с полями допуска, диаметр гильзы, диапазон диаметра рулона и направление намотки поддаются точному расчёту. Всё пропущенное становится допущением, а допущения мешают сравнивать предложения.
Третья строка охватывает количество и логистику. Минимум 3 MT на типоразмер здесь обычен, поэтому покупателю с несколькими ширинами стоит сказать об этом сразу и дать поставщику спланировать резку. Назовите порт, упаковку и требуемую ориентацию при погрузке; Qingdao и Tianjin — обычные точки отправления.
И последнее: просите документы, которые делают предложения сопоставимыми, — профиль толщины по ширине, запись намотки и описание того, как проверяется непрерывность. Если метод нельзя описать, цифра не является спецификацией. Смежные задачи разобраны в заметке о структурах пакетов и саше, а отраслевой контекст есть у алюминиевой ассоциации.
Если ответ общий, переформулируйте вопрос процедурно: каким методом контролируют толщину, где берут точки по ширине, как описывают поверхность в отчёте по партии и что происходит при обнаружении прокола. Ответ, описывающий процедуру, можно использовать; ответ из общих слов — нельзя.
Фольга — слой, которого никто не видит и который решает, работает ли упаковка: задайте её как барьер и требуйте непрерывности по всему полотну.