¿Qué hace la lámina de aluminio en un envase de cartón líquido?
Guía para transformadores y compradores: por qué la lámina es la barrera y no la superficie de impresión, cómo se construye la estructura y qué indicar en una consulta.
¿Qué hace la lámina de aluminio en un envase de cartón líquido?
Quien archiva la lámina como «la capa brillante detrás de la impresión» la especifica al final, y lo paga después.
La lámina es la barrera, no la superficie de impresión. Va entre el cartón y el producto, unida al cartón por una capa de anclaje y cubierta por un sellante en la cara del producto, y es la capa que mantiene oxígeno, luz y vapor lejos del líquido durante la distribución ambiente.
Las ocho preguntas siguientes siguen una bobina de lámina desde el desbobinado del transformador hasta el texto de una consulta de compra.
¿Qué papel juega realmente la lámina dentro de un envase de cartón para líquidos?
El consumidor nunca ve la lámina y nunca es la superficie que lleva el diseño.
La lámina es la barrera funcional. Detiene la luz casi por completo y frena el paso de gases y vapores hacia el producto; el cartón aporta rigidez y superficie de impresión, y el sellante aporta la unión.
Dive deeper
Quita una capa cada vez y el reparto de tareas se vuelve evidente. Sin la impresión, el envase sigue protegiendo el producto. Sin el sellante, no se puede cerrar. Sin la lámina, el envase sigue pareciendo perfecto, sigue siendo rígido, sigue imprimiéndose bien y deja en silencio de hacer lo único que justificaba toda la estructura.
Por eso la lámina es una decisión de barrera antes que una decisión de compra. En el laminado acabado mira al producto solo de forma indirecta, a través del sellante, y mira al cartón a través de la capa de anclaje, así que sus dos caras hacen trabajos distintos: una se ancla al polímero que luego tocará el líquido y la otra al polímero que lleva la impresión. Ambas uniones deben sobrevivir al conformado, al llenado y al calor de las mordazas de sellado.
La lámina aporta además estabilidad dimensional. No hincha con la humedad como el cartón fibroso ni fluye bajo la tensión de la bobina como puede hacerlo una película polimérica fina, y eso es lo que mantiene la barrera continua en una esquina doblada. Ambas propiedades importan más de lo que parece.
El modelo correcto es una capa con dos interfaces: el transformador que la trata así escribe una especificación mejor, y el comprador que lo entiende hace mejores preguntas.
¿Por qué la capa de lámina permite una vida útil larga en ambiente sin refrigeración?
La distribución en ambiente es una carrera contra el tiempo, y la lámina es la capa que compra más tiempo.
La lámina excluye la luz y frena el movimiento de gases y vapores hacia el líquido. Dentro de un envase cerrado y lleno, a través de pliegues, transporte y almacenamiento, esa exclusión es lo que permite viajar y esperar sin cadena de frío.
Dive deeper
Tres cosas acortan la vida de un líquido en un envase de base papel: el oxígeno que llega al producto, la luz que llega al producto y la humedad que atraviesa la estructura. La lámina atiende las tres a la vez, de forma pasiva y sin necesitar que una máquina siga funcionando.
La luz es el caso simple. Una capa metálica es opaca, así que la fotooxidación y el desarrollo de sabores extraños catalizado por la luz no ocurren detrás de ella. Quien haya comparado un envase transparente y uno con lámina del mismo líquido en un estante cálido ha visto la diferencia sin instrumento.
Los gases y vapores son el caso interesante. La lámina, con estos espesores y cuando es continua, es una barrera muy eficaz, y por eso el argumento siempre vuelve a la continuidad y no al espesor. Una bobina más gruesa con un poro en un pliegue es peor que una más fina sana, porque el fallo es local.
Las capas poliméricas sostienen esa barrera en lugar de sustituirla. El sellante mantiene el líquido lejos del borde de la lámina y cierra el envase; la capa de anclaje mantiene la lámina adherida para que la barrera no se deslamine. El material se describe en la entrada de referencia sobre la lámina de aluminio, pero la conclusión es concreta: la vida útil nace de una barrera que sobrevive al recorrido.
¿Cómo se construye la estructura y por qué existe cada capa?
El cartón para líquidos se monta desde la cara impresa hacia fuera, una función cada vez.
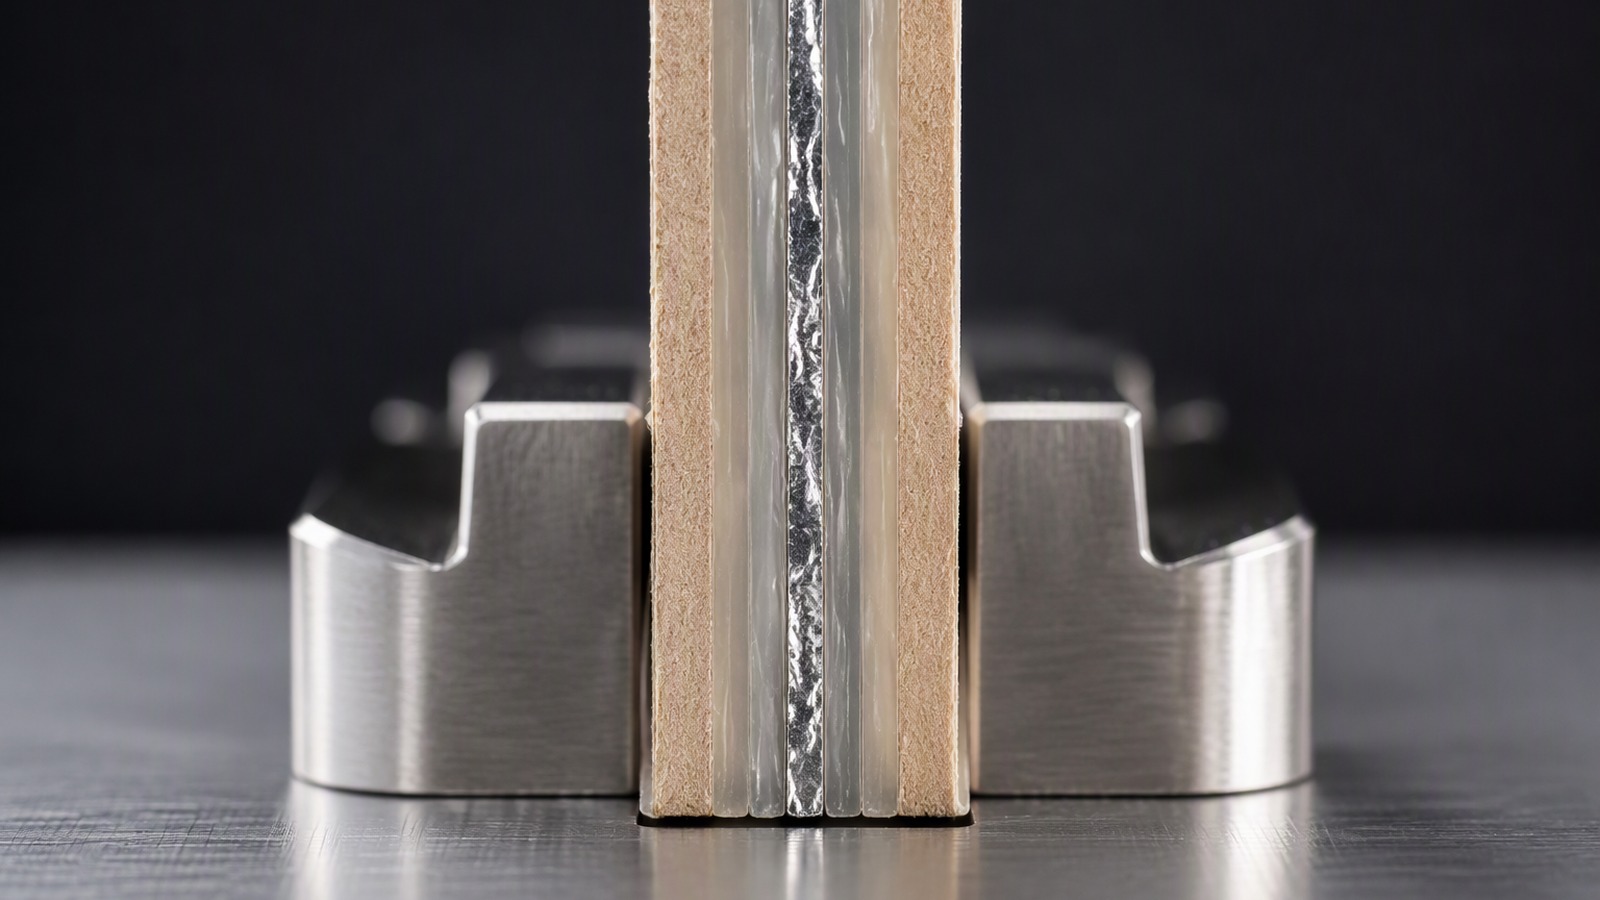
Normalmente una superficie polimérica impresa, el cartón para rigidez e impresión, una capa de anclaje para la adhesión, la lámina para la barrera y un sellante en la cara del producto que termosella y aísla el líquido del metal.
Dive deeper
Leído de fuera hacia dentro, la primera capa es un polímero fino que recibe la tinta y protege la impresión del roce en la llenadora y en la distribución. Es fina porque no tiene función estructural.
Después viene el cartón, y es la razón por la que el envase se mantiene en pie. Aporta rigidez, forma, el patrón de hendido y la superficie de impresión, y es la parte más barata del conjunto por unidad de resistencia. También es la más sensible a la humedad, y por eso nunca toca el producto.
La capa de anclaje es la menos visible y la más subestimada. Es un polímero extendido entre el cartón y la lámina para que dos materiales sin nada en común se mantengan unidos durante el conformado, el llenado y la distribución. Una capa demasiado fina, demasiado fría o contaminada da una unión que aguanta en el transformador y falla en la llenadora.
Luego la lámina, que es la barrera. Luego el sellante de la cara del producto, que termosella el envase, separa el líquido del metal y deja la piel interior con flexibilidad suficiente para doblar un pliegue sin agrietar el metal que hay detrás. Nada en ese conjunto es decorativo; cada capa responde a un fallo concreto. El conjunto como categoría se describe en lámina para envases y contenedores.
¿Qué necesita el transformador de la lámina en sí?
El transformador no compra brillo: compra una bobina que se comporte igual en el último metro que en el primero.
Consistencia de espesor en todo el ancho y a lo largo, superficie limpia y uniforme en las dos caras, humectabilidad controlada para la adhesión, bobinado plano sin arrugas y ausencia de poros en todo el ancho.
Dive deeper
La consistencia de espesor es lo primero porque todo lo demás se calibra con ella. La fuerza de unión, la velocidad de laminación, el perfil de tensión y el calor de las mordazas se fijan sobre un espesor supuesto. Una bobina que deriva en su ancho obliga a trabajar de forma conservadora, y trabajar conservador sale caro en una planta que se mide por producción.
La condición superficial viene después. La cara que se encuentra con la capa de anclaje debe aceptar una unión: libre de aceite de laminación, manchas de óxido y marcas de manipulación. La cara que se encuentra con el sellante debe ser igual de consistente, porque una cara contaminada da una unión que parece sana en el transformador y se abre en el pliegue.
La humectabilidad es la medida práctica de ese estado superficial, y conviene acordar el método con el proveedor en lugar de suponerlo. Una superficie envejecida en almacén, o bobinada con el aceite equivocado, no humecta como espera el laminador.
El bobinado remata el trabajo. Una bobina con arrugas o con bordes flojos envía la variación de tensión directamente al laminador, donde aparece como arrugas que ya no se pueden quitar una vez unida la lámina. En el extremo más fino de la gama, como la lámina de aluminio 8079 de 0,009 mm, las exigencias se afinan, porque hay menos metal para absorber una variación.
¿Por qué importa más un poro en un envase líquido que en uno de alimento seco?
Un envase seco perdona una abertura pequeña. Uno líquido no, porque el producto está contra la interfaz.
En un envase seco un poro deja entrar vapor en un volumen grande de cabeza. En uno líquido la misma abertura está contra un producto húmedo, así que la entrada es continua y local: una mancha o una mecha.
Dive deeper
Empieza por la geometría. Un producto seco, como un polvo, deja buena parte del envase como volumen de cabeza, así que una abertura pequeña se diluye por la distancia y por el propio material seco.
Un líquido elimina esa distancia. El producto toca la superficie interior en toda la altura llena, así que una abertura dentro de esa zona mojada es una abertura directamente al producto, sin volumen de cabeza que la diluya y sin material seco que la absorba.
El mecanismo también tiene dirección. El líquido mantiene húmedo el camino, así que lo que en un envase seco sería difusión lenta se vuelve un intercambio local persistente. El resultado visible es una mancha, una zona blanda o una mecha a lo largo de un pliegue.
El sellante es lo único entre el líquido y el metal, y por eso se especifica por continuidad y resistencia al agrietamiento por flexión, no por espesor. Un poro en la lámina no es automáticamente un fallo del envase; un poro bajo un sellante agrietado sí lo es.
Por eso la ausencia de poros en todo el ancho merece quedar por escrito, y el método importa tanto como el criterio. La transmisión de luz a través de la bobina es la comprobación habitual, y la disciplina que hay detrás es la que describe el instituto nacional de metrología. Pide un método descrito y un resultado en todo el ancho.
¿Cómo se combina la lámina con el cartón: laminación o recubrimiento?
La lámina de un cartón para líquidos se lamina, no se recubre, y la diferencia es estructural.
La lámina llega como una hoja sólida de metal y se une al cartón mediante una capa de anclaje con calor y presión, así que sigue siendo una hoja metálica discreta dentro de la estructura y no una película depositada.
Dive deeper
Recubrir significa depositar una capa fina sobre una superficie, normalmente una película metalizada depositada al vacío. Laminar significa unir una hoja de lámina ya hecha a otro sustrato. Son productos distintos con modos de fallo distintos, y una especificación escrita para uno no se satisface con el otro.
En la laminación la unión es mecánica y química a la vez. La capa de anclaje, normalmente un polímero extruido entre el cartón y la lámina, moja ambas superficies, solidifica bajo presión y forma una película adhesiva continua. Su calidad depende de la energía superficial de la lámina, la temperatura del polímero, la presión del rodillo y la velocidad de línea, así que una lámina que va bien en una línea puede no ir bien en otra.
Conviene detallar las consecuencias de una mala unión. Un hueco de unión deja la barrera sin soporte, así que un pliegue puede abrir un espacio que la lámina no puede cubrir. Una arruga atrapa aire y adelgaza el metal en una línea. La humedad atrapada puede provocar pérdida de adhesión más tarde.
La laminación también explica por qué la lámina se elige por continuidad y no por espesor: al ser una hoja discreta unida en un conjunto, su rendimiento depende de que esa hoja esté intacta y bien soportada. El barnizado que a menudo acompaña a estas estructuras se trata en esta explicación del barnizado de lámina.
¿Qué parámetros de la lámina van en la especificación y cuáles se acuerdan?
Una parte del requisito la fija el material y otra solo se puede cerrar contra la estructura del cliente.
Aleación, temple, espesor, rango de ancho, diámetro de mandril y calidad de bobinado van en la especificación de compra; los puntos finos, como el tratamiento superficial y la aceptación de poros, se acuerdan contra la estructura que se transforma.
Dive deeper
La parte del material es sencilla. Las opciones habituales para esta familia de trabajos incluyen las aleaciones 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 y 8079, en temples O, H14, H16, H18, H22 o H24, con espesores de 0,005 mm a 0,20 mm y anchos de 100 mm a 1500 mm, sobre mandriles de 76 mm o 152 mm. Un pedido típico es de 3 MT por medida, embarcado por Qingdao, Tianjin o Shanghái.
La elección de aleación equilibra conformabilidad, resistencia y aspecto superficial. Un temple más blando se forma mejor en un pliegue; uno más duro resiste mejor la manipulación pero exige más al laminador. Dos transformadores que hacen un envase parecido pueden elegir puntos distintos de esa escala, y por eso la aleación y el temple deben nombrarse.
La parte superficial es donde una consulta gana su valor. Si la lámina va lisa o tratada, cómo se bobina, qué cara es para la capa de anclaje y cuál para el sellante, y cómo se evalúan los poros dependen de la línea que correrá el material. Nada de eso se puede responder en genérico.
Para una visión de las calidades que se usan aquí, véase lámina de aluminio para envases. Asociaciones como la asociación europea del aluminio publican información general sobre cómo se produce y se maneja la lámina, que resulta útil como contexto.
¿Qué debe indicar un comprador en una consulta para que la cotización se sostenga?
Una consulta corta recibe una respuesta corta, y el precio suele llegar con los supuestos dentro.
Indica la estructura y dónde va la lámina, la aleación y el temple que aceptarás, espesor y ancho con tolerancias, mandril, sentido de bobinado, cantidad por medida, puerto de destino y las expectativas de superficie y poros que exige tu proceso.
Dive deeper
La primera línea de una buena consulta describe el envase, no el metal. El transformador compra lámina para una estructura, y la estructura decide el temple, el tratamiento superficial, el bobinado y la manipulación. Dos consultas que dicen «lámina de 0,009 mm» pueden necesitar materiales distintos.
La segunda línea fija la base de aceptación. Aleación, temple, espesor y ancho con bandas de tolerancia, diámetro de mandril, rango de diámetro de bobina y sentido de bobinado se pueden cotizar con precisión. Lo que se omite se convierte en supuesto, y los supuestos impiden comparar cotizaciones.
La tercera línea cubre cantidad y logística. Un mínimo de 3 MT por medida es lo normal, así que quien necesita varios anchos debe decirlo y dejar que el proveedor planifique el corte. Nombra el puerto, el embalaje y cualquier orientación de carga; Qingdao y Tianjin son salidas habituales.
Por último, pide los documentos que hacen comparables las ofertas: el perfil de espesor en todo el ancho, el registro de bobinado y una declaración de cómo se comprueba la continuidad. Si el método no se describe, la cifra no es una especificación. Trabajos relacionados se tratan en esta nota sobre estructuras de bolsas y sobres, con contexto del sector en la asociación del aluminio.
La lámina es la capa que nadie ve y la que decide si el envase funciona: especifícala como barrera y pide continuidad en toda la bobina.