Почему упаковка сливочного масла — это ламинат, а не лист фольги?
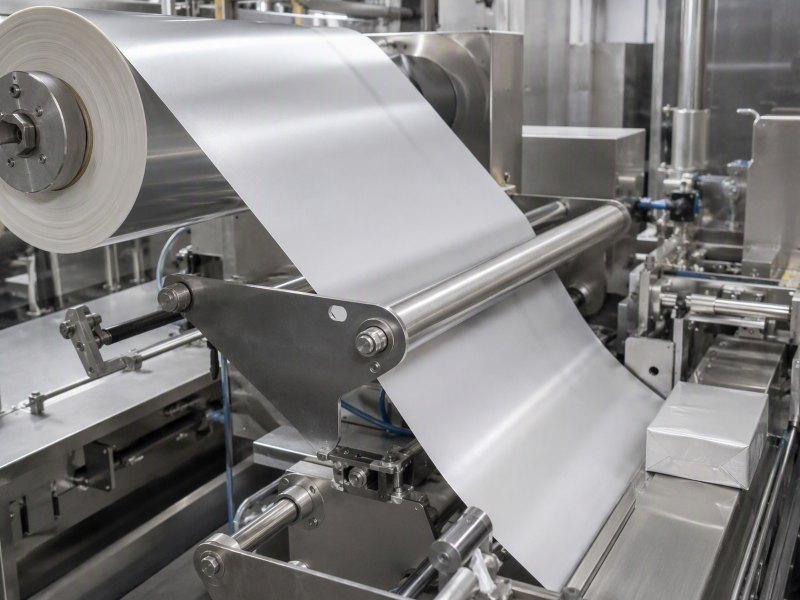
Молочная обёртка — это бумажная складка и металлический барьер в одном полотне. Здесь о том, зачем нужен ламинат, как на него действуют жир и соль и что указать в запросе.
Брусок масла, который запотевает, порция сыра с привкусом бумаги, складка, раскрывающаяся на паллете: всё это начинается в ламинате, а не на линии.
Потому что обёртка — ламинат. Слой бумаги или пергамента несёт печать и запоминает складку, тонкий слой алюминия выполняет работу барьера. Ни один слой по отдельности не выдерживает жир, соль, холод и машинную складку.
Дальше страница идёт по структуре в том порядке, в каком её встречает упаковщик: два слоя, продукт, который на них действует, складка, две стороны полотна, линия переработки, холодовая цепочка и вопросы, на которые должен ответить запрос.
Почему молочная обёртка — это ламинат, а не лист фольги?
Лист фольги обернёт брусок. Он же помнётся, треснет по перегибу и потянется обратно к плоскости, а печатать на нём не на чем. Молочная упаковка требует и того, и другого.
Потому что две задачи разделены. Бумага или пергамент несут печать и держат складку, алюминий закрывает путь жиру, пару и свету, а клей между ними заставляет слои изгибаться как одно полотно.
Dive deeper
Лист фольги толщиной 0,025 мм — хороший барьер и плохая упаковка сама по себе. У него нет поверхности, воспринимающей краску, поэтому печать превращается в покрытие, которое должно выдержать каждую складку. Он мнётся в нагартованный металл, который трескается после достаточного числа перегибов, и почти не имеет упругого возврата — свойство, кажущееся удобным, пока лист не потребуется снова раскрыть. На бруске, который машина складывает и прижимает в коробке, от голого листа требуют одновременно жёсткости и податливости.
Ламинат распределяет эту работу. Наружный слой бумаги или пергамента выбирают по восприятию краски, ощущению в руке и поведению при складывании: он ложится по линии и остаётся на ней, а волокна дают складке память, которой нет у металла. Слой алюминия под ним выбирают по сплошности, потому что непрерывная металлическая плёнка не оставляет пути для диффузии пара, аромата и света. Клей заставляет оба слоя изгибаться вместе, а не скользить, и именно это отличает обёртку, которая складывается чисто, от той, что расслаивается в углу. Поэтому конвертер предлагает структуру, а не материал: алюминиевая фольга 8011 толщиной 0,025 мм служит барьерным слоем в одном молочном ламинате и оказывается неверным выбором в другом, потому что бумага, клей и радиус складки решают не меньше металла. Как делают алюминиевую фольгу — это сторона прокатки; сторона обёртки — вопрос ламинирования. Ширину резки при этом держат в диапазоне 100–1500 мм, а гильзу — 76 или 152 мм.
Почему масло — это проблема жира и соли, а не влаги?
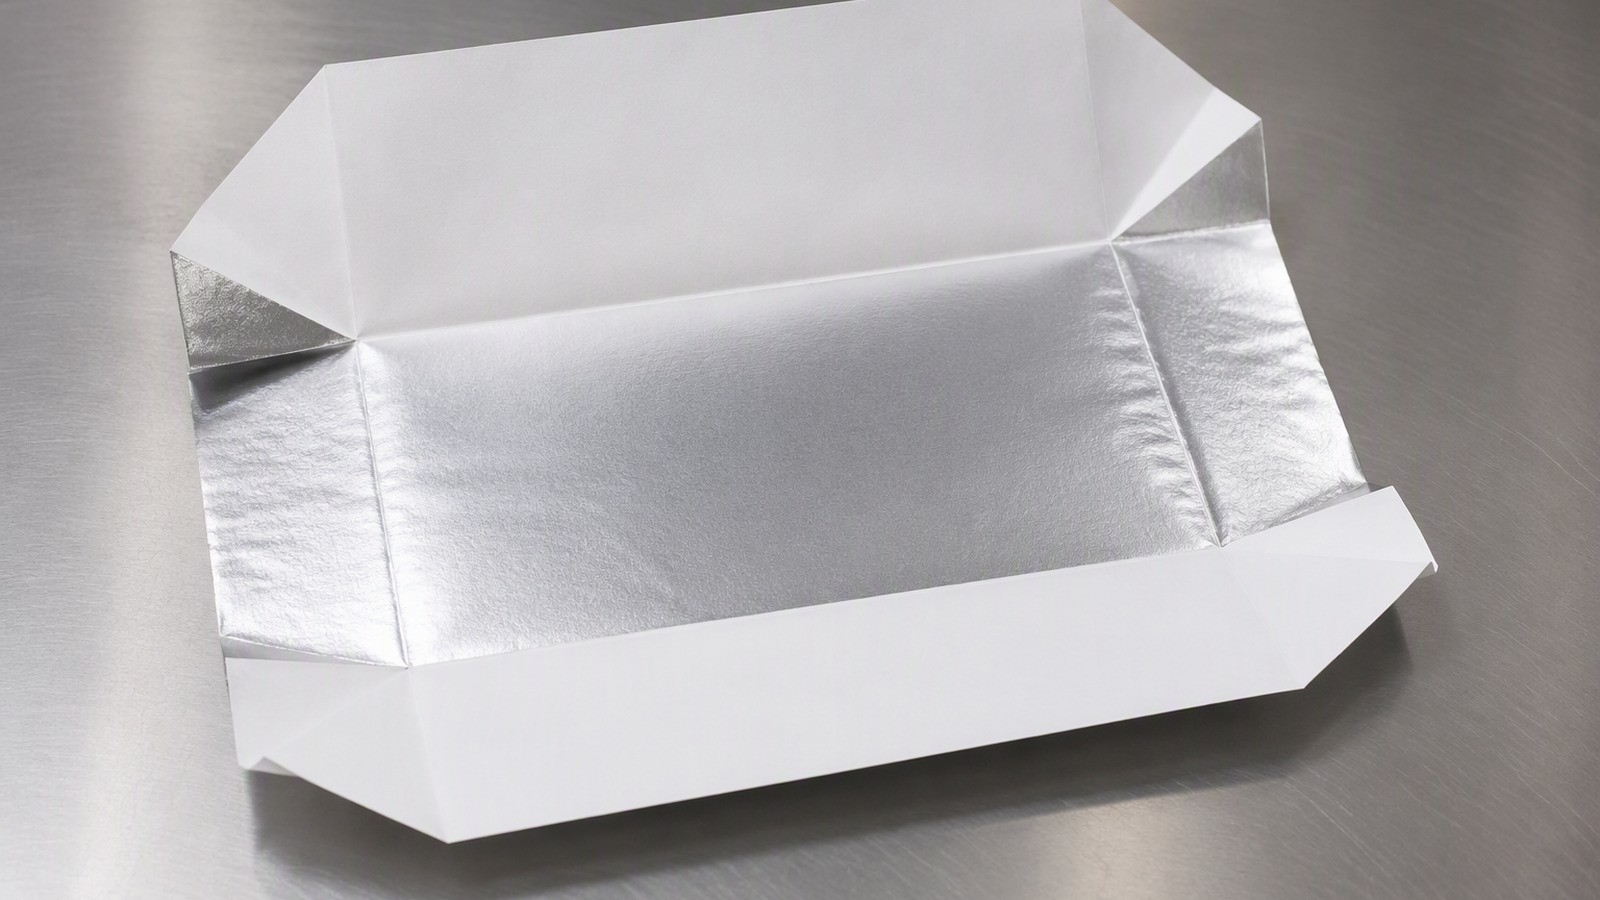
Брусок масла — эмульсия: жир снаружи, вода диспергирована внутри, соль растворена в этой воде. Влага не первый компонент, который доходит до обёртки.
Потому что бумаги касается жир, а металла достигает соль. Жир впитывается в волокнистый слой и оставляет след, соль идёт в водной фазе и работает на кромке фольги у складки.
Dive deeper
В бруске масла непрерывная фаза — жир, и именно она лежит против обёртки. Жир к тому же растворяет ароматы и цвета, которые марка хочет сохранить, поэтому бумага не просто жирнеет: она забирает те самые компоненты, которые дают продукту его запах и вкус. При складывании бумага прижимается к этой жировой поверхности по линии перегиба, и жидкий жир уходит в волокна. Результат — полупрозрачное пятно, появляющееся на хранящейся упаковке, и потеря контраста печати, которая за ним следует.
Соль приходит другим путём. Она находится в диспергированной воде, и эта вода находит обрезанную кромку фольги у складки или открытый металл там, где полотно разрезали. Там она встречает тонкий оксид, защищающий металл, и именно на оксид соль действует со временем. Ответом обычно служит защитное покрытие или барьерный клей, выбранный против продукта, а не в отвлечённом виде, и поэтому отраслевые материалы о поверхности фольги снова и снова возвращаются к выбору покрытия. Влага — задача более простая, потому что металл почти полностью перекрывает этот путь. Жир и соль решают, выживет ли продуктовая сторона, и то и другое согласуют с рецептурой самого заказчика. Чем больше в продукте свободной воды, тем ближе водная фаза подходит к бумаге и тем нужнее внутренний слой, который её задерживает. Поэтому структуру обсуждают под конкретный продукт: образец, проверенный в реальных условиях хранения, полезнее таблицы чисел, к нему не относящейся.
Почему складка должна держать форму на бруске, который перекладывают и охлаждают?
Обёрнутый брусок не остаётся в покое. Его складывают, прижимают, укладывают в короб, паллетируют, охлаждают, переставляют и берут за один угол.
Потому что раскрывшаяся складка оставляет зазор, через который к продукту идут воздух и свет, а треснувшая складка оставляет путь сквозь металл. Память складки — свойство ламината, а не фольги.
Dive deeper
Складка — это пластическая деформация, которую держит равновесие слоёв. Бумага ложится по линии раздавленных и вытянутых волокон и сохраняет угол, потому что волокна с внешней стороны складки удлинились и вернуться не могут. Фольга мнётся потому, что металл течёт и остаётся деформированным, — именно поэтому обёртка с перекрутом держит форму, заданную рукой. Складка в ламинате — это и то и другое сразу, и равновесие между ними нужно настроить.
Если бумага лёгкая, складка расслабляется и брусок лежит в свободной обёртке. Если фольга жёсткая для радиуса складки, металл принимает деформацию на перегибе и трескается вдоль него. Если клей мягкий, слои скользят, и перегиб уходит с печатной линии. Направление волокон, ширина резки и геометрия складывающего плеча сдвигают результат, поэтому фольгу для пищевых и бытовых нужд поставляют под конкретную линию упаковки, а не под общее требование.
Обращение добавляет вторую нагрузку, которой не видит плоский образец. Брусок в коробе сжимают, а паллету переставляют не один раз до охлаждения. Складка, пережившая машину, должна пережить и то, что на неё обопрутся, — нагрузку, которую обычно обнаруживают на складе, а не у упаковщика. Отсюда и необходимость прогона на настоящем бруске: складка, испытанная на пластине или на ладони, ничего не говорит о её поведении на узкой грани и о нагрузке от штабеля над ней. Разница между ручной и машинной складкой проявляется скорее в месте перегиба, чем в его резкости.
Почему печатная сторона и продуктовая сторона — две разные поверхности?
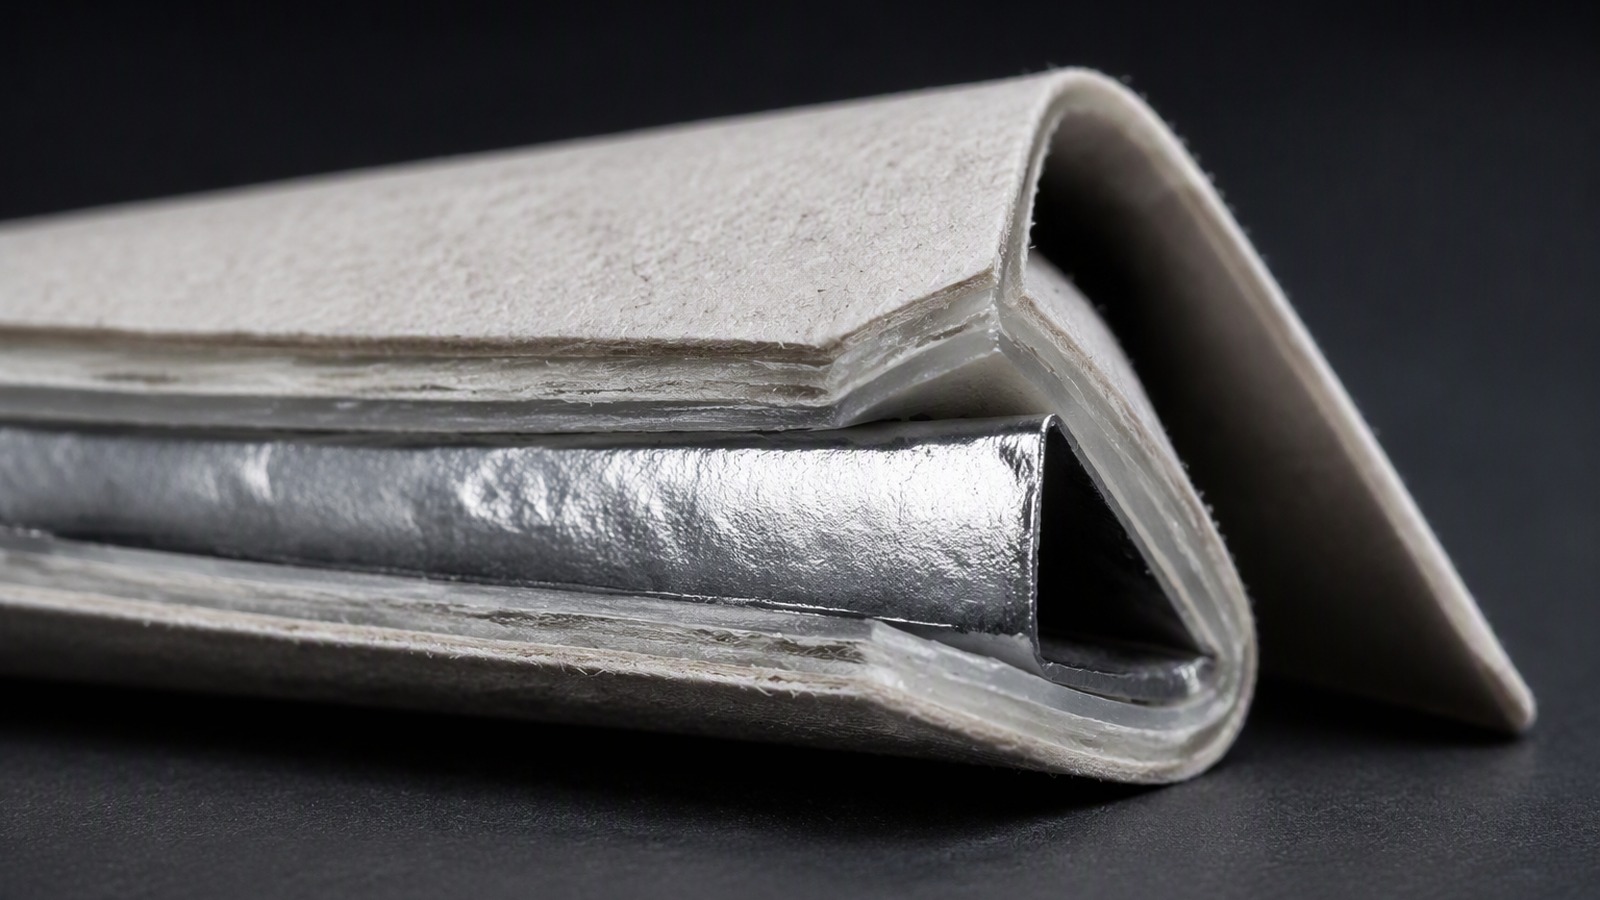
Одна сторона встречает краску, валы, формы и глаз покупателя. Другая — масло, соль, влагу тёплого бруска и складку, прижатую к самой себе.
Потому что требования разные. Бумажная сторона должна принимать краску и держать истирание, продуктовая — противостоять жиру и соли и ничего не отдавать продукту.
Dive deeper
Печатная сторона — подготовленная бумажная поверхность. Её каландрируют, иногда покрывают, и задают по тому, сколько краски она держит, насколько чётко на ней сидит точка и как сухая плёнка сопротивляется истиранию о другой рулон в коробе. Печать наносят на плоское полотно до ламинирования, поэтому приводка получается точной, а красочная плёнка оказывается только под лаком.
Продуктовая сторона — металл или металл под тонким защитным покрытием, и её враги химические, а не механические. Она должна оставаться связанной с бумагой через складку, быть инертной к жиру и соли и никогда не передавать компонент краски или клея в продукт. Последнее — вопрос структуры, а не морали: клей, выбранный по прочности связи на бумажной стороне, может не подойти против жировой поверхности, а печатная система, прекрасно работающая снаружи полотна, не имеет дела внутри.
Поэтому у полотна есть ориентация на машине, и переворот — классическая и дорогая ошибка. Конфета с перекрутом — обратный случай, описанный в статье про обёртку конфет с перекрутом, где печатная сторона одновременно является стороной обращения, а фольгу предполагается видеть. Молочный брусок складывают так, чтобы печать оказалась снаружи, а металл — против жира, и два требования должны выполнять две разные поверхности одного полотна. Проверяют это практически, осматривая обе стороны после складывания: след краски на внутренней стороне или неожиданный лоск на продуктовой говорят о том, что ориентация полотна или покрытие не настроены.
Почему обёртка, безупречная на рулоне, может отказать на складке или на шве?
Рулон осматривают в плоском виде, при малом натяжении, при хорошем свете. Обёрнутый брусок оценивают после складки, охлаждения и ночи в коробе.
Потому что плоский осмотр проверяет полотно, а не геометрию. Трещины, расслоение, оттиск краски и ползущие швы появляются только там, где ламинат согнут, нагрет или прижат к себе.
Dive deeper
Осмотр рулона ловит дефекты, живущие в плоскости: серповидность, провисшие кромки, проколы, пропуски покрытия, уход приводки, сплайс не на месте. Все они важны, и ни один не предсказывает складку. Полотно может быть чистым по всей длине и треснуть в углу, потому что складка — это место, где одновременно происходит три вещи: металл изгибается за предел упругости, бумага сминается с внутренней стороны перегиба, а клей должен удержать два слоя, которые хотят сместиться на разную величину.
Шов — второе место, где плоский осмотр перестаёт помогать. Шов внахлёст зависит от ширины нахлёста, температуры, давления, времени выдержки и чистоты поверхностей. Масло — эффективный загрязнитель: след жира в зоне сварки разводит поверхности и даёт шов, который выглядит закрытым, а раскрывается в охлаждённом коробе. Ничего из этого не решается на листе образца. Это решается прогоном полотна на той линии, которая будет его использовать, при той скорости и той геометрии складки, которую эта линия задаёт, — позиция, изложенная в заметках о переработке фольги относительно поведения на конкретной линии. Поставщик, который просит пробный прогон вместо спецификации, обычно уже видел, как чистый рулон отказывает. Поэтому образцы нарабатывают поэтапно: рулон целиком, затем короткий прогон на линии, затем полный прогон с оценкой после охлаждения. Шов, измеренный только у сварочного узла, даёт результат, не похожий на то, что происходит после ночи в холодном складе.
Почему холодовая цепочка меняет задачи ламината?
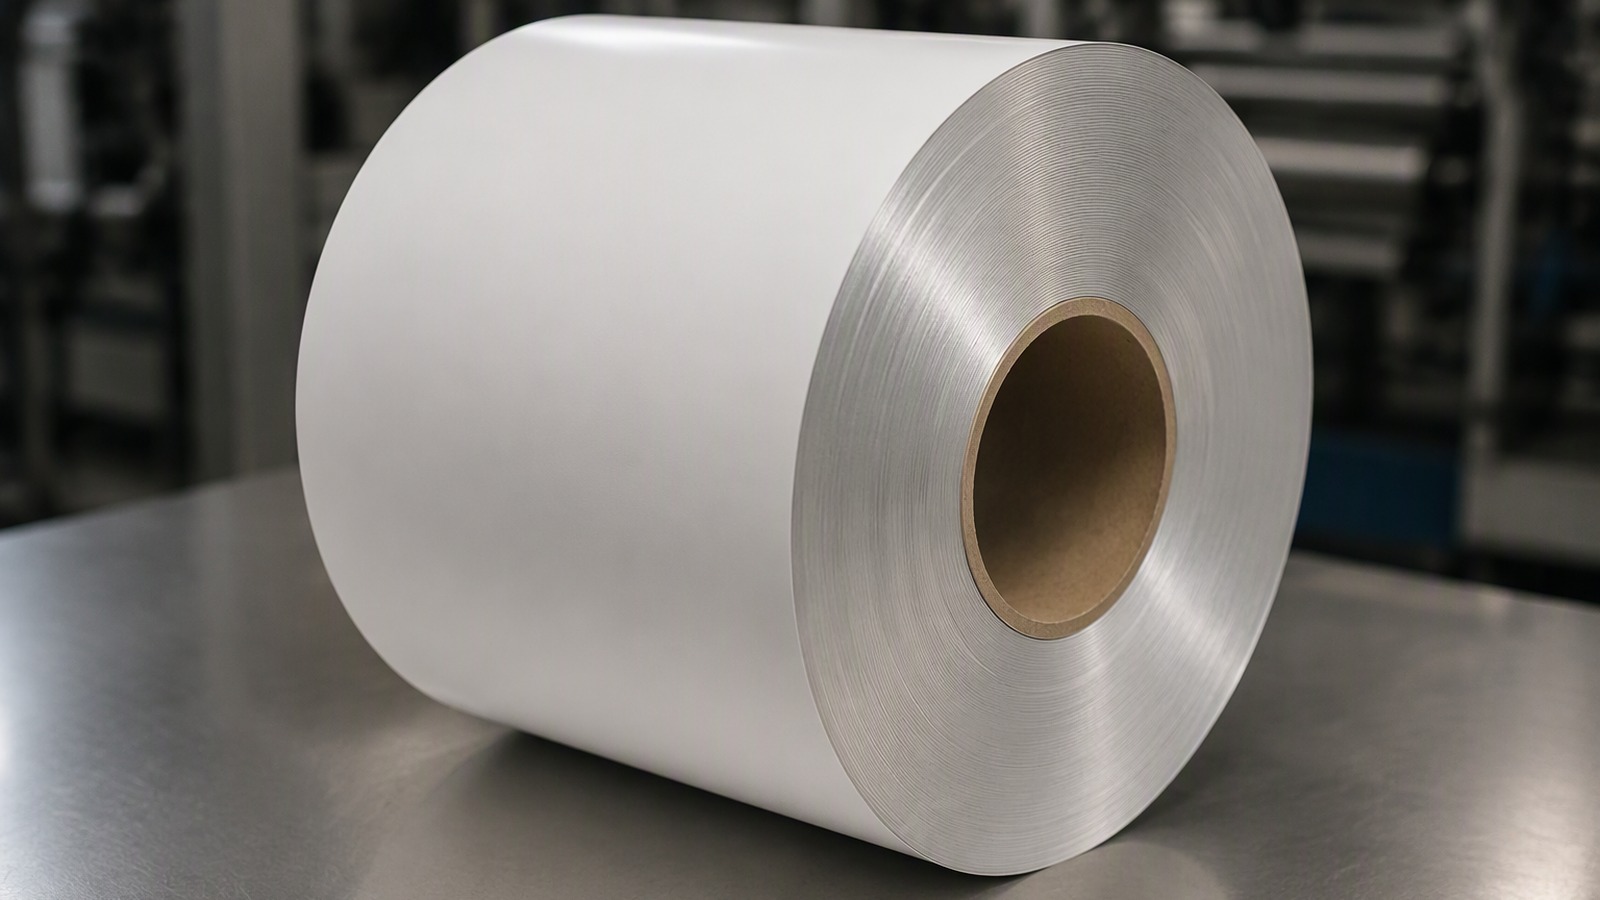
Холод делает жёстче бумагу, жёстче клей и жёстче масло. Обёртка, спокойно ложившаяся при комнатной температуре, может треснуть на первой холодной складке.
Потому что ламинат складывают тёплым, а затем охлаждают под нагрузкой. Клеи, остающиеся гибкими в тёплом помещении, могут становиться хрупкими, а бумага, ложившаяся чисто, начинает сопротивляться складке.
Dive deeper
Температура меняет механическое равновесие структуры, а не барьер. Бумага становится жёстче при охлаждении и теряет небольшую часть влаги, которая держала её податливой, поэтому складка, легко сформированная у упаковщика, начинает стремиться раскрыться. Клеевые слои проходят собственные переходы, и марка, выбранная за гибкость при комнатной температуре, после ночи в холодильной камере может вести себя иначе. Слои к тому же сжимаются на разную величину, и граница раздела несёт сдвиговую нагрузку, которой не было, когда брусок только обернули.
Цепочка добавляет второй эффект, не связанный с температурой как таковой: конденсат. Паллета, перенесённая из холодной камеры в тёплую зону отгрузки, собирает воду на всех поверхностях, включая печатную. Краска, державшая сухое истирание, может дать оттиск под влажным пальцем, а бумажная сторона, набравшая воду, теряет жёсткость ровно тогда, когда штабель перекладывают. Поэтому молочную обёртку прогоняют через реальную цепочку, а не в климатической лаборатории, и поэтому форматы из статьи про упаковку замороженных и охлаждённых продуктов — другой разговор, чем сложенный брусок, хотя и то и другое живёт ниже комнатной температуры. Конденсат меняет и вид обёртки: пятно воды на печатной бумаге покупатель читает как дефект чистоты, а не как след перепада температур. Поэтому структуру проверяют на реальном маршруте, от линии до полки, прежде чем фиксировать детали. То, что работает в холодном складе, может не работать на тёплой погрузочной площадке.
Почему маслу, маргарину и порционному сыру нужны разные обёртки?
Три продукта, три формы, три баланса жира и воды, три упаковочные линии. Одна структура редко служит всем трём без компромисса.
Потому что масло плотное и твёрдое, маргарин мягче и держит больше воды, а порцию сыра режут до обёртки. Каждый по-своему нагружает складку, шов и продуктовую сторону.
Dive deeper
Брусок масла из трёх самый простой для складки и самый тяжёлый для бумаги. Он достаточно твёрд, чтобы подпирать обёртку и помогать складке зафиксироваться, и даёт сплошную жировую поверхность, которая впитывается в волокна по каждому перегибу. Брусок маргарина мягче, поэтому обёртка больше участвует в удержании формы, а продуктовая сторона видит больше свободной воды рядом с жиром. Порция сыра — вообще другой объект: её режут, и открытые кромки отдают влагу и жир в обёртку именно там, где материал обходит угол.
Геометрия важна не меньше рецептуры. Брусок с острыми углами собирает деформацию в четырёх точках, порция со скруглённым профилем распределяет её, а тонкий ломтик требует более жёсткого полотна, чтобы не заворачиваться по краям. Затем линия решает, какая часть складки делается плечом, а какая руками, и эти два пути дают разный рисунок перегибов на одном и том же ламинате.
Поэтому конвертер спрашивает, что будет держать обёртка, прежде чем предложить структуру. Фольга 8011 толщиной 0,02 мм, подходящая для тонкой порции, может оказаться слишком лёгкой для бруска, который сжимают в коробе, а тот же сплав в большей толщине — слишком жёстким для плотного угла. Играет роль и размер: небольшой брусок складывают большее число раз на каждый килограмм, поэтому бумага получает больше нагрузки в углах. Поэтому о габаритах бруска спрашивают раньше, чем о толщине.
Что производитель молочной продукции или конвертер должен указать в запросе?
Запрос, в котором названа только толщина, нельзя закрыть структурой, а структура — единственный ответ, который чего-то стоит.
Потому что обёртку определяют продукт, геометрия бруска, упаковочная линия и холодовая цепочка. Укажите эти четыре пункта, а также ширину, гильзу и количество, и ламинат можно предложить.
Dive deeper
Начните с продукта и бруска: что это, насколько он твёрдый, режется он или формуется, каковы его размеры и примерная масса. Скажите, что продуктовая сторона встретит в действительности: продукт со свободной водой и солью на поверхности требует от металла больше, чем более сухой. Ответ — структура, согласованная под этот продукт, а не материал, выбранный из списка.
Затем опишите линию. Брусок обёртывают вручную, складывающим плечом или машиной, которая ещё и сваривает шов? Какую геометрию складки задаёт плечо и на какой скорости? Шов внахлёст, холодной сваркой или горячей, печать в один цвет или в шесть? Печатную сторону и продуктовую нужно назвать здесь прямо, потому что перевёрнутое полотно — дефект, который переживает любой осмотр и проявляется только у упаковщика.
Закончите коммерческим блоком: ширина резки в диапазоне 100–1500 мм, гильза 76 или 152 мм, количество на типоразмер от 3 MT, упаковка и порт, причём обычные варианты — Циндао, Тяньцзинь и Шанхай. Сплав и нагартовка следуют из складки и продукта, а справочник по обозначениям сплавов — разумное место проверить семейство до начала разговора. Поставщик, получивший все три блока, отвечает ламинатом и обоснованием.
Молочная обёртка — это бумажная складка и металлический барьер, скреплённые клеем и согласованные под один продукт на одной линии. Полезно приложить описание текущего дефекта: где он появляется, когда и на какой партии, — это направит выбор структуры быстрее любой таблицы.