Алюминиевая фольга для упаковки кофе: почему это так сложно?
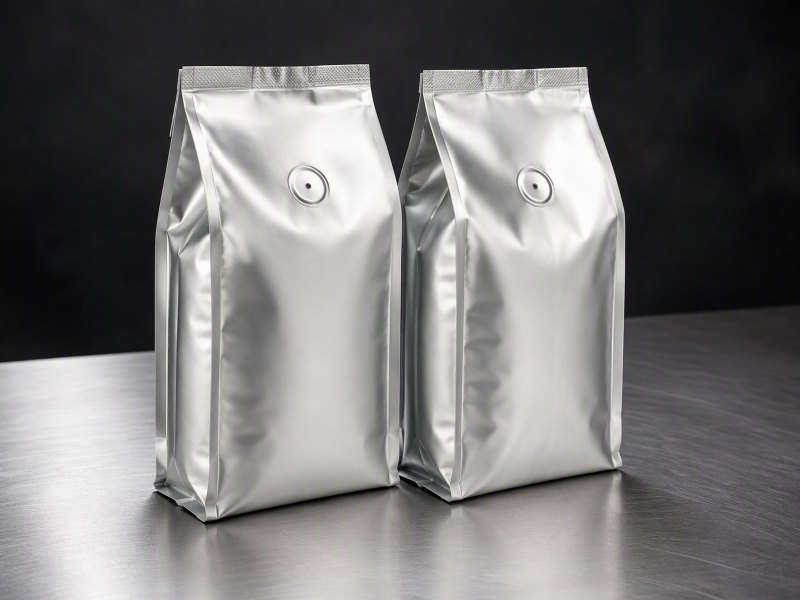
Обжаренный кофе выделяет газ, теряет аромат и забирает влагу, поэтому фольгу, клапан и структуру ламината задают вместе.
Алюминиевая фольга для упаковки кофе: почему это так сложно?
Кофе покидает обжарочный барабан уже другим: он выделяет газ, теряет аромат и забирает влагу. Пакет, который этого не учитывает, тихо проваливается через недели после того, как выглядел идеально.
Алюминиевая фольга — барьерный слой внутри ламината, а не пакет сама по себе. Она задерживает свет и замедляет движение пара и газов, клапан выпускает газ обжарки, не пуская воздух внутрь, а печатная плёнка и запаивающий слой отвечают за прочность, шов и поведение на машине.
Восемь вопросов ниже прослеживают один кофейный пакет от партии обжарки до фасовочной линии и обратно — к заказу фольги, который сделал его возможным.
Почему кофе — более сложная задача для упаковки, чем большинство сухих продуктов?
Сухой продукт почти готов, когда его упаковали. Обжаренный кофе продолжает работать внутри пакета.
Обжаренные зёрна сутками выделяют углекислый газ, непрерывно теряют летучие ароматические вещества и забирают влагу и кислород, как только упаковка это позволяет. Три процесса идут одновременно, и каждый тянет ламинат в свою сторону.
Dive deeper
Начнём с газа. При обжарке углекислый газ образуется внутри структуры зерна и остаётся там под давлением. После обжарки он медленно уходит наружу, и скорость зависит от степени обжарки и температуры склада. Пакет, запечатанный сразу после фасовки, держит внутри источник газа, а не готовый продукт. Если этому газу не оставить управляемого пути, он растягивает ламинат, нагружает швы и деформирует пакет на полке.
Аромат — вторая проблема, и он движется в обратную сторону. Соединения, из-за которых кофе пахнет кофе, летучи, и они уходят любым открытым путём: через запаивающий слой, клапан, плёнку или воздушную подушку, когда пакет открыли. Барьер замедляет эту утечку и никогда не останавливает её, поэтому полезный вопрос — как долго пакет сохраняет характер обжарки.
Третья проблема — то, что входит внутрь. Кофе гигроскопичен, а его липиды окисляются. Влага размягчает структуру зерна, приглушает ароматику и ускоряет старение; кислород атакует масла и даёт плоские бумажные ноты, которые пьющий называет «старыми». Свет ускоряет и то и другое. Ламинат с фольгой закрывает все три фронта сразу, потому что он непрозрачен, плотен и сплошен. Общие сведения об алюминиевой фольге — разумная отправная точка.
Стоит помнить и о том, что сам пакет — часть системы: объём воздушной подушки, температура при фасовке и время до полки решают, сколько характера обжарки дойдёт до чашки. Поэтому спецификацию строят под структуру заказчика, а не под общее описание кофе.
Что делает слой алюминиевой фольги внутри ламината?
Фольга редко бывает всей упаковкой. Она — тот слой, который делает работу, недоступную остальным.
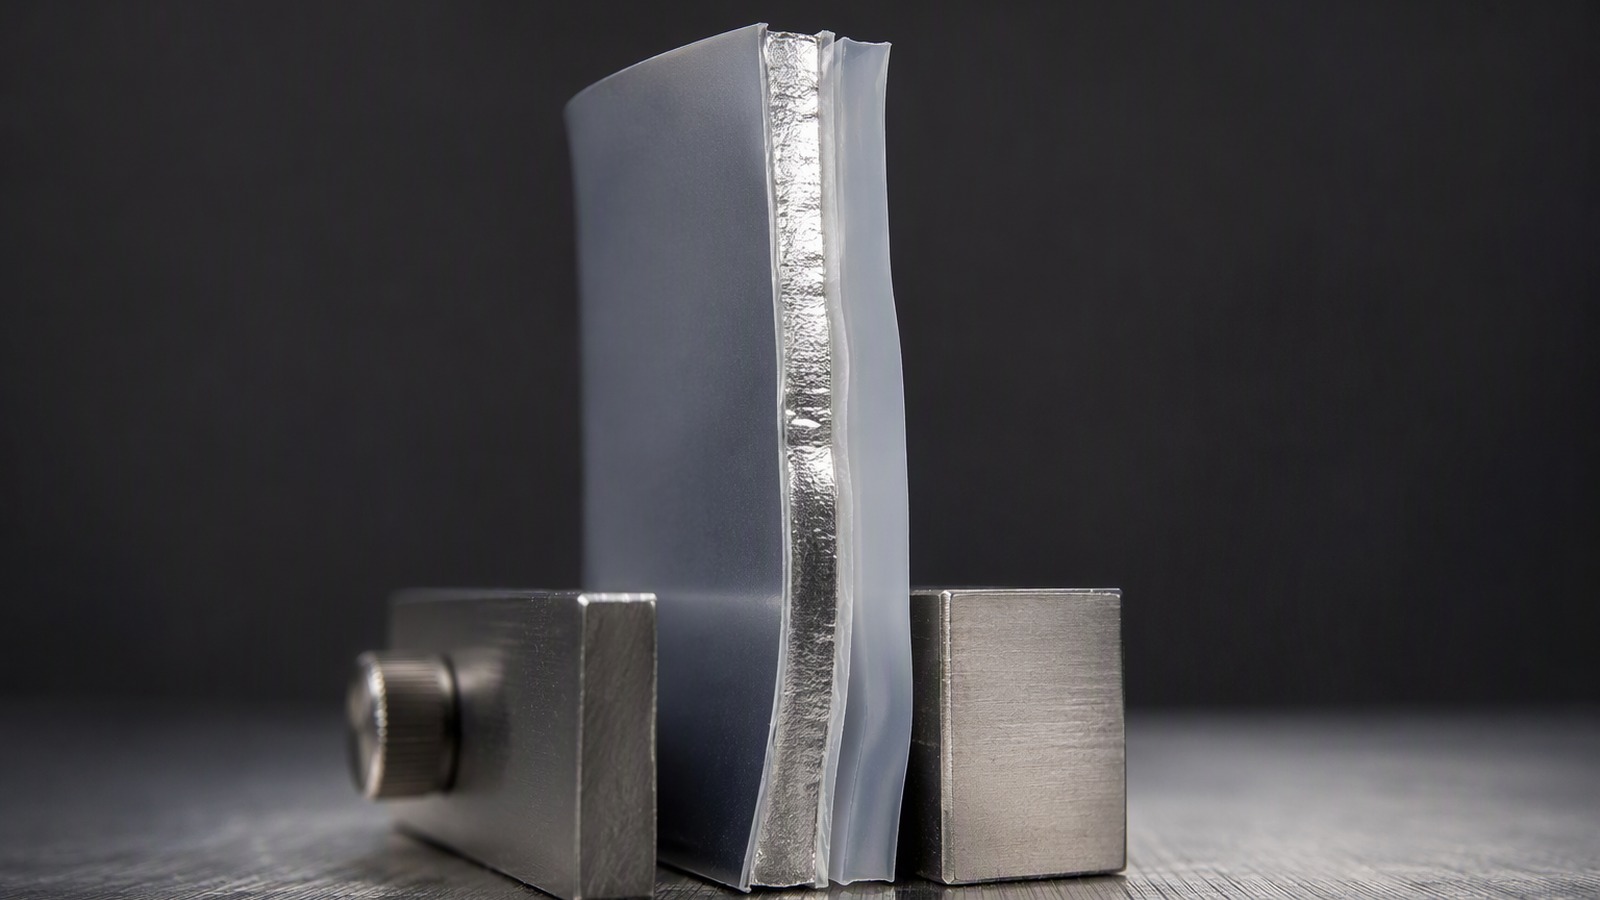
Склеенная между плёнками, фольга представляет собой тонкий металлический лист: он держит свет, сопротивляется жиру и замедляет проход пара и газов. Наружная плёнка несёт печать и механическую прочность, внутренний запаивающий слой закрывает пакет, а клеи соединяют всё вместе.
Dive deeper
Ценность фольги — в сплошности. Металлический лист без разрывов непроницаем для света и жира и сопротивляется диффузии гораздо лучше полимера той же толщины, потому что сквозь кристаллическую решётку ничего не проходит так, как сквозь аморфные области плёнки. Это преимущество исчезает там, где лист прерван, поэтому обращение, намотка и ламинация значат не меньше, чем сам металл.
Фольга ведёт себя и механически не так, как полимер. Она держит складку: после перегиба сохраняет форму — так пакет сохраняет квадратное дно, а открытый пакет остаётся закрытым на полке. По той же причине складка не на месте — это дефект упаковки, а не косметика: жёсткий перегиб тонкого листа становится местом, где начинается разрыв.
Толщину выбирают под задачу. Кофейная работа обычно лежит у тонкого края диапазона, где фольгу от 0,006 мм до 0,012 мм ещё можно ламинировать без проколов, если прокатка и обращение в порядке. Сплав следует за требованием: 8079 и 8021 распространены там, где должны сосуществовать малая толщина и прочность. Отраслевые организации, такие как European Aluminium, описывают общий контекст, а спецификация всегда согласуется под структуру самого заказчика.
На практике качество слоя оценивают по тому, чего не видно в описании материала: остаётся ли лист сплошным после намотки, ламинации и перегибов. Пакет проходит много складок, и каждая — небольшая проверка сплошности металла. Поэтому испытывают всю структуру, а не только фольгу.
Зачем фольгированному пакету дегазационный клапан и что он должен делать?
Запечатанный пакет свежей обжарки продолжает производить газ. Без выхода газ находит свой.
Клапан выпускает углекислый газ, чтобы пакет не раздувался, не разрывал швы и не вспухал на полке, и при этом сопротивляется возврату воздуха и влаги. Он должен открываться при малом внутреннем давлении, чисто закрываться и выдерживать фасовку, перевозку и сжатие.
Dive deeper
Клапан — односторонний элемент, обычно мембрана или силиконовое седло в небольшом пластиковом корпусе, который ставится на ламинат до формирования или наполнения пакета. Его открытие задаётся давлением, которое реально создаёт обжарка, а закрытие — то, что защищает кофе потом. Клапан, который легко открывается, но медленно садится, оставляет путь комнатному воздуху.
Место установки — часть конструкции. Клапан ставят в воздушную подушку, подальше от линии наполнения и от зоны шва, чтобы кофейная пыль и масляный туман не доходили до мембраны. На пакете с плоским дном он должен стоять там, где упаковку не сомнут в коробке: клапан, прижатый соседними пакетами, не работает. Это решения чертежа, а не позднего разговора с фасовщиком.
Клапан не заменяет барьер и не определяет срок годности. Он управляет давлением, ламинат отвечает за остальное. Нужен ли он вообще — зависит от обжарки, веса наполнения, времени между фасовкой и отгрузкой и обращения с пакетом, и ответ согласуется под структуру заказчика. Покупателю стоит настаивать на том, чтобы клапан, ламинат и фасовка принимались вместе.
Частая ошибка — компенсировать слабый барьер клапаном побольше или слабый клапан более прочным швом. У каждого элемента своя задача, и дефект одного не лечится другим. Надёжнее испытывать наполненные пакеты в том виде, в каком они уйдут, и вскрывать их позже, проверяя форму и швы. Полезно также проверить посадку клапана после сжатия.
Как выбирают структуру ламината из печатной плёнки, фольги и запаивающего слоя?
Структура — набор компромиссов, а не рецепт, скопированный из прошлого проекта.
Печатная плёнка даёт лицо полки и механическую защиту, фольга даёт барьер, запаивающий слой даёт герметичный шов, который открывается и закрывается так, как задумал бренд. Клеевые слои держат всё вместе и определяют поведение пакета на фасовочной машине.
Dive deeper
Начинать нужно с пакета, а не с материала. Плоский пакет, пакет с боковыми складками и пакет с плоским дном нагружают один и тот же ламинат по-разному, поэтому жёсткость и способность держать складку выбирают вместе со способом наполнения. Структура, которая хорошо стоит, но плохо запаивается, хуже той, что выглядит мягче и закрывается на каждом цикле.
Печатная плёнка — обычно полиэстер или ориентированный полипропилен, выбранный за глянец, стойкость к истиранию и приём краски. Она же защищает фольгу от внешней среды, поэтому её толщина — решение о долговечности. Запаивающий слой — полиэтилен или литой полипропилен, выбранный за прочность шва, терпимость к пыли в зоне шва и функцию лёгкого открывания или повторного закрывания. Кофейная пыль в шве нормальна, и слой, который её терпит, ценнее слоя с более высокой номинальной прочностью.
Фольга стоит в середине, и её положение задано функцией. Клеи подбирают вместе с ламинатором и содержимым: двухкомпонентная система, система с растворителем и система без растворителя требуют разной поверхности фольги. Структуры для пакетов и саше разобраны в материале алюминиевая фольга для гибких структур, а окончательная сборка подтверждается на линии заказчика.
Сам продукт тоже меняет структуру: молотый кофе садится иначе, чем зерно, а зерну нужна большая воздушная подушка, чтобы клапан не работал против давления. Всё это проверяют на машине до утверждения структуры.
Что нужно переработчику от фольги?
Переработчик покупает фольгу, чтобы работать на конкретной машине, с конкретной скоростью и конкретным клеем.
Ровная толщина по ширине и длине рулона, чистые поверхности, управляемая смачиваемость, плоская намотка, целые стыки и кромки, рулон, который приходит сухим и неповреждённым. Фольга должна вести себя одинаково на первом и последнем метре.
Dive deeper
Первое требование — рулон разматывается без сюрпризов. Толщина, которая гуляет по ширине, меняет профиль натяжения, и полотно, ровное в начале рулона, к концу может провисать по кромке. На ламинаторе это морщины, скручивание и неравномерный съём клея; на печатной машине — уход приводки. Ничего из этого не видно в протоколе контроля.
Дальше — состояние поверхности. Фольга должна быть свободна от масляных полос, пятен, валковых отметин и стружки, а её смачиваемость — соответствовать применяемому клею. Поверхность, которая смачивается неравномерно, даёт соединения, выглядящие прочными и отказывающие позже, а стружка с обрезанной кромки превращается в прокол после ламинации. Качество кромки и стыка — то же требование: стык допустим, только если линия проходит его без остановки.
Затем логистика решает, доедет ли это до места. Рулоны заказывают по ширине в пределах от 100 до 1500 мм, на гильзах 76 или 152 мм, партиями не менее 3 метрических тонн на типоразмер, чтобы завод мог спланировать прокатку. Морская перевозка из Циндао, Тяньцзиня или Шанхая обычна, а подвесная упаковка и защита от влаги сохраняют целый рулон целым. Диапазон фольга для упаковки и тары — обычная отправная точка.
Если свести требования переработчика к одному слову, это предсказуемость: линия, которая знает, как поведёт себя рулон на каждом метре, держит натяжение, температуру и скорость; линия, которую каждый рулон удивляет, тратит время на правку.
Почему стабильность толщины и отсутствие проколов важнее сплава?
Покупатель часто начинает с марки сплава. Линия обычно страдает от другого.
Сплавы 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 и 8079 встречаются в упаковке. Поведение в кофейном ламинате определяет то, держится ли толщина по всему полотну и сплошной ли металл — без проколов и тонких полос.
Dive deeper
Прокол — это путь. После ламинации один разрыв в металле даёт пару и газам маршрут через барьер, и пакет ведёт себя так, будто фольги в этом месте нет. Причина редко бывает драматичной: вкатанное включение, стружка с кромки, жёсткая складка или тонкая полоса от прокатки. Поэтому переработчик проверяет фольгу на просвет, а не доверяет заявленной толщине.
Разнотолщинность работает тише. Фольга, чуть более тонкая в полосе, там слабее, там хуже склеивается и создаёт небольшой перепад в ламинате, который позже становится складкой. По тиражу та же неравномерность меняет натяжение и приводку, а на фасовке — то, как пакет складывается и запаивается. Ни одному из этих эффектов не нужно большое отклонение, и ни один не исправляется выбором более прочного сплава.
У сплава своя работа. Он задаёт прочность, удлинение и поведение при коррозии и определяет, до какой толщины завод может прокатать лист при данной ширине. Состояния O, H14, H16, H18, H22 и H24 описывают твёрдость поставки, и выбор следует за формовкой, которую пройдёт лист. Но покупают прежде всего постоянство: отраслевая информация об алюминии даёт общую картину, а 8079 толщиной 0,012 мм полезен, только если он 0,012 мм везде.
Если проколы повторяются в одном месте по длине рулона, это говорит о намотке, обращении или ламинации, а не о сплаве. Повторяемость картины и направляет проверку к настоящей причине.
Что покупатель должен указать в запросе на фольгу для кофе?
Запрос, в котором написано только «алюминиевая фольга», приглашает к цене на не тот рулон.
Укажите сплав и состояние, толщину в мм с допуском, ширину и гильзу, массу рулона, для ламинации фольга или для лакировки, предполагаемый ламинат и запаивающий слой, способ упаковки, порт назначения и количество на типоразмер. Скажите, на чём она будет работать.
Dive deeper
Начните со строки материала. Сплав и состояние, толщина в мм, ширина в мм и диаметр гильзы — четыре значения, которые задают цену, а диапазон вроде от 0,005 мм до 0,20 мм слишком широк для расчёта. Если применение — кофейный пакет, скажите это прямо: поставщик поймёт, какую отделку поверхности и какой критерий по проколам держать в виду, хотя приёмка согласуется под вашу структуру.
Затем опишите процесс, в который входит фольга. Ламинация, лакировка, печать и перемотка требуют разной поверхности. Если нужен лак, укажите сторону и причину, и прочитайте что даёт лакировка фольги до отправки запроса. Упомяните ламинат, запаивающий слой и фасовочную машину: от них зависит, будет ли разумной отправной точкой 0,006 мм или 0,012 мм.
Закончите коммерческими рамками. Количество на типоразмер при минимуме 3 метрические тонны на типоразмер, масса и направление намотки, тип гильзы, упаковка для морской перевозки, порт назначения из Циндао, Тяньцзиня или Шанхая и нужные документы. Попросите допуск по толщине и критерий приёмки по проколам в письменном виде и спросите, как завод их фиксирует. Такой запрос даёт предложение, которое можно сравнивать. Страница алюминиевая фольга для упаковки — удобное место сверить стартовые параметры.
Полезно приложить к запросу чертёж пакета или снимок текущей структуры: это снимает много вопросов. Если структура ещё разрабатывается, скажите об этом прямо — поставщик предложит толщину и сплав под направление проекта.
Как принять новую партию фольги до того, как она попадёт на линию?
Самое дешёвое место найти проблему — приёмная площадка, а не фасовочная линия.
Сверьте протокол контроля и идентичность рулона, посмотрите поверхность, кромки, намотку и стыки, и склейте образец на производственном клее до выпуска в работу. Запишите увиденное и храните образец вместе с партией.
Dive deeper
Сначала идентичность. Этикетка, протокол контроля и заказ должны совпадать по сплаву, состоянию, толщине, ширине, гильзе и массе, а рулон должен прийти сухим, упакованным и целым. Рулон, набравший воду в пути, покажет пятна или влажную упаковку, и его нужно отложить. Сфотографируйте его таким, каким получили.
Размотайте несколько метров и проверьте на просвет по проколам и тонким полосам, осмотрите кромки на стружку, а намотку — на телескопирование, и убедитесь, что стык помечен. Измерьте толщину в нескольких точках по ширине и по длине и сравните картину с заявленной поставщиком.
Выпуск в работу должен быть испытанием, а не решением по бумагам. Склейте образец на производственном клее, отпечатайте короткий тираж, сформируйте и запаяйте несколько пакетов, поставьте клапан и заполните их реальным продуктом. Храните образцы и записи вместе, чтобы рекламация через месяцы вела к партии, а не к памяти. Партия, которая отказывает на машине, обходится дороже той, что отказывает на площадке: тираж уже запущен и обещан заказчику. Метрологические справочные материалы помогают, когда спор о толщине требует общего языка, а спецификация остаётся согласованной под структуру заказчика.
Записывайте результат каждой проверки с датой: дата превращает наблюдение в доказательство. Если дефект повторился в двух партиях подряд, дело не в партии, а в условии, которого не было в заказе. Тогда правят спецификацию, а не партию.
Кофе продолжит меняться внутри пакета. Фольге, клапану и шву остаётся сделать это изменение медленным, предсказуемым и незаметным для того, кто пьёт.