Почему алюминиевая фольга ведёт себя иначе на этикетке?
Этикетка с фольгой не впитывает, не рвётся по волокну и отражает свет вместо рассеивания. Разбираем лицевой слой, клей и подложку, вырубку и подачу, а также то, что стоит указать в запросе.
Этикетка с фольгой заказывается как бумажная, считается как бумажная, а потом скручивается, отходит или рвётся на штампе. Разница начинается на поверхности.
Фольга не впитывает, поэтому не создаёт пути для влаги; она не рвётся по волокну, поэтому её нужно резать, а не надсекать; и она отражает свет, а не рассеивает его. Из этих трёх свойств и строится материал этикетки.
В результате получается слоистый материал, поведение которого определено до пуска печатной машины: лицевым слоем от прокатного завода, клеевым составом под него и подложкой снизу. Далее — как эти решения связаны.
Почему этикетка с фольгой ведёт себя не так, как бумажная?
Бумага прощает обращение, фольга — нет. Тот, кто меняет лицевой материал, не меняя ничего больше, обычно встречает разницу на машине.
У фольги нет волокна, которое впитывает клей и влагу, нет направления разрыва и есть гладкая поверхность, отражающая свет в одном направлении. Каждое следующее решение вытекает из этих трёх отличий.
Dive deeper
Бумажный лицевой слой — это войлок из волокон с воздухом внутри. Клей частично уходит в эту структуру, волокно слегка набухает, и часть связи получается механической. Фольга ничего этого не даёт: металл плотный, непористый и стабильный по размерам, поэтому от клея ничего не отсасывается, а водный состав может дольше оставаться липким, потому что влага уходит только через открытую поверхность, и сушка становится частью рецептуры.
Разрыв подчиняется той же логике. Волокно рвётся по преимущественному направлению, а металл рвётся от точки начала и дальше идёт трещиной. Надсечка, которую бумага терпит, у фольги становится линией разрыва, а слегка затупленный штамп не режет металл, а тянет или сминает его. Свет добавляет третье отличие: бумага рассеивает падающий поток и скрывает мелкие вмятины, а фольга возвращает свет узкой полосой и показывает каждую волну и каждую складку подложки.
Ничто из этого не делает фольгу сложной в работе. Она просто другой материал, и лицевой слой нельзя заменить, не пересмотрев клей, геометрию штампа, натяжение полотна и сушку. Когда замену считают механической, претензия приходит через недели — в виде отхода краёв или скручивания, когда часть тиража уже израсходована. Быстрее всего проверить новый клей на той же подложке и в тех же условиях нанесения. Партия, запущенная без такой проверки, обычно и даёт первые жалобы на отход краёв.
Что фольга действительно даёт этикетке?
Три вклада, и очевиден лишь первый: металлическая поверхность, барьер между печатью и тем, что под ней, и жёсткость, позволяющая тонкому лицу лежать ровно.
Фольга даёт внешний вид, перекрывает миграцию из клея и из упаковки и придаёт жёсткость лёгкому лицевому слою, чтобы его можно было наносить без складок. Каждая из этих задач — причина держать спецификацию неизменной.
Dive deeper
Металлическая поверхность — видимый вклад. Поскольку поверхность непрерывна, краска лежит на отражающей плоскости, а не уходит в волокно, поэтому тонкая плёнка краски читается как плотный цвет и снизу не проступает клей. Блеск и цвет определяются отделкой прокатного завода и печатью, поэтому полиграфисты сравнивают с физическим образцом, а не с описанием. Непрерывность означает и то, что дефекты не прячутся впитыванием, как в бумаге, и отсюда же требование к ровности лица.
Барьер — второй вклад, и его покупатели недооценивают чаще всего. Непрерывный металлический слой перекрывает миграцию в обе стороны: компоненты клея не проходят в лицевой слой, а вещества из упаковки не проходят через этикетку. Он же задерживает свет и влагу, что важно для прозрачной и тёмной тары, где бумажная этикетка желтеет, а краска теряет цвет; для прозрачной тары это часто важнее самой печати.
Жёсткость — третий. Тонкий лицевой слой на фольге ведёт себя как более жёсткий лист: чище сходит с подложки и ложится ровно, не повторяя каждую неровность. Но избыточная жёсткость спорит с кривой поверхностью, и этикетка отходит по краям там, где радиус самый тесный. Равновесие находится на самой таре заказчика, и тот, кто берёт материал через поставку рулонной алюминиевой фольги, может сначала изменить нагартовку, а потом толщину. Проверка на реальной таре решает больше, чем любой расчёт на плоском образце.
Как устроен материал этикетки с фольгой — слой за слоем?
Работу делают три слоя: фольга, клей и подложка с разделительным покрытием. Каждый требует от металла своего.
Лицевой слой должен быть чистым и ровным, чтобы клей смачивал его равномерно; клей должен подходить этой поверхности и применению; подложка должна отделяться, не деформируя лицо.
Dive deeper
К лицевому слою три требования: чистота, ровность и сплошность. Остатки прокатной смазки мешают смачиванию; неровное полотно не склеится без захваченного воздуха; а там, где важен барьер, металл не должен иметь проколов, которых тем больше, чем тоньше фольга. Исправить это на стороне переработчика нельзя, поэтому алюминиевую фольгу покупают по описанию поверхности не меньше, чем по марке сплава.
Клей выбирают под фольгу, а не под бумагу. Он должен смачивать невпитывающую поверхность, держать заданный вес покрытия и отверждаться без того, чтобы растворителю или воде нужно было выходить через металл. Это меняет сушку: тепло должно приходить через подложку или вдоль лица, и профиль печи, подходящий для бумаги, для фольги подходит редко, и каждое ускорение линии требует правки температуры, а не только веса клея.
Подложка определяет, как этикетка сходит с рулона. Она должна отделяться ровно, оставаться плоской при изменении влажности и быть достаточно плотной, чтобы не сминаться под жёстким лицом. Слишком мягкая подложка проступает через фольгу и после печати выглядит как пятнистость.
Вместе три слоя ведут себя как один лист, и почти все отказы — это отказы границ раздела внутри этого набора, а не дефект самого металла. Определить, какая граница поехала, — самый короткий путь к причине, поэтому материал проверяют в готовом виде, а не по отдельным слоям.
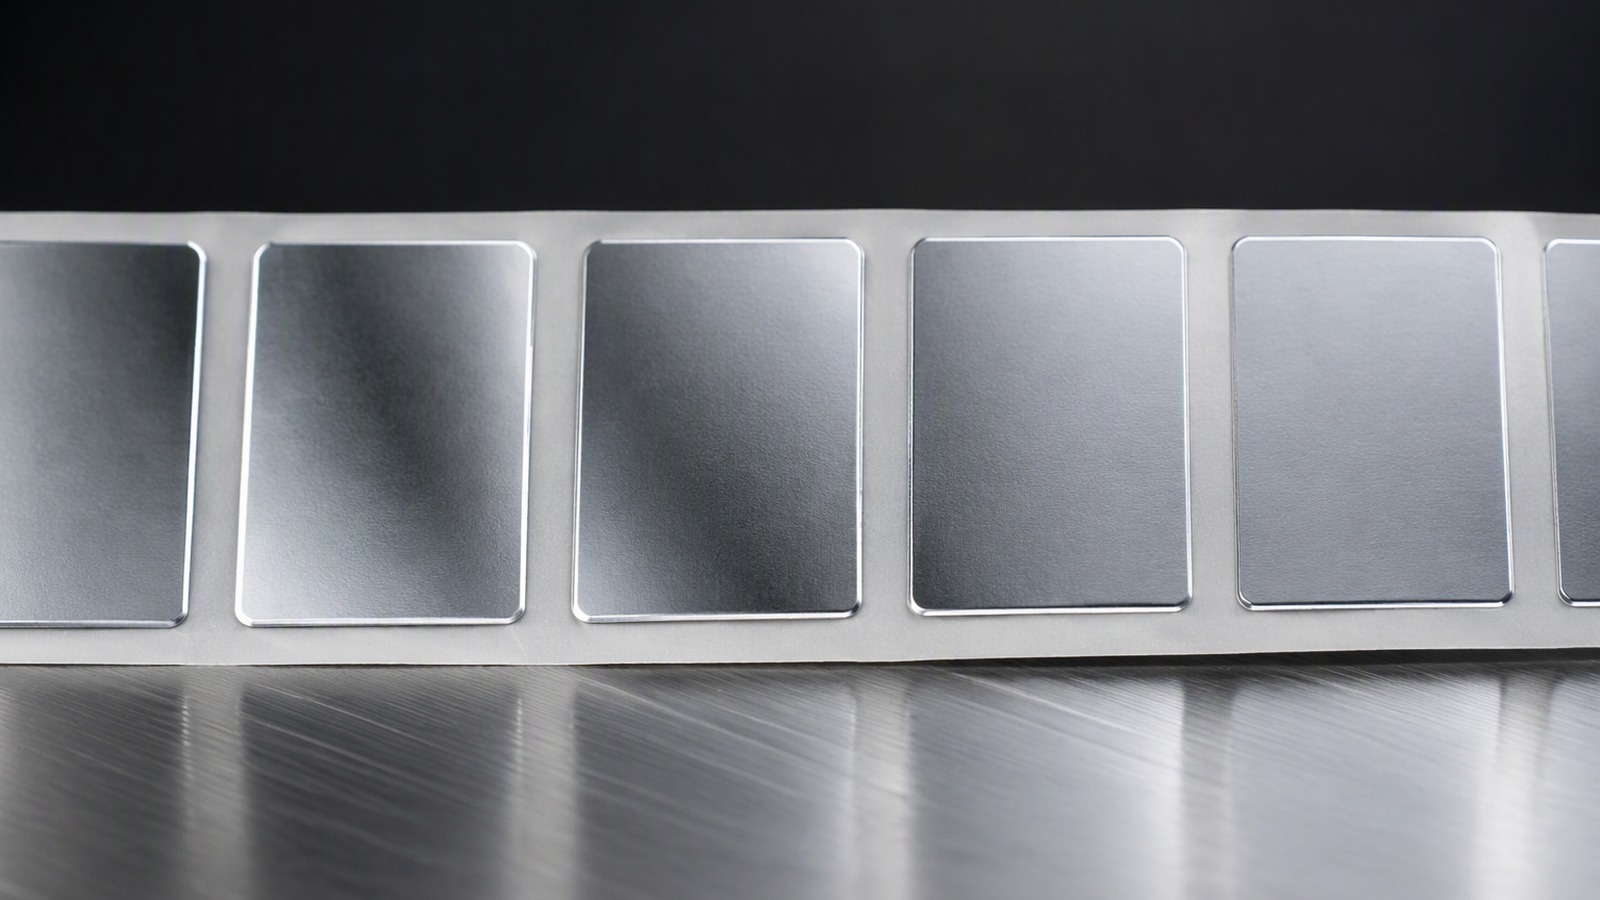
Почему состояние поверхности важнее марки сплава?
Две фольги одного сплава могут склеиваться по-разному. Клей не читает обозначение сплава — он встречает то, что оставил завод.
Остатки прокатной смазки, состояние оксида, микротекстура поверхности и ровность определяют, насколько равномерно смачивает клей и как долго держится связь. Сплав задаёт прочность, поверхность — фактическое склеивание.
Dive deeper
Обозначение сплава описывает, из чего сделан металл, а не то, какова его поверхность при распаковке рулона. Два рулона одного сплава из разных плавок или одинаковых плавок, хранившихся по-разному, могут дать разные поверхности: одна смачивается ровно, другая показывает отрыв клея и неравномерную связь. Завод это знает и поэтому спрашивает о применении, а не только о марке.
Важнее всего три обстоятельства. Остаточная смазка меняет энергию поверхности и мешает смачиванию. Оксидный слой медленно растёт при хранении и ведёт себя по-разному в зависимости от условий. Микротекстура поверхности определяет реальный контакт клея, и она же отличает блестящую отделку от матовой, поэтому внешний вид и склеивание решаются в одном месте, и это же объясняет разницу между рулонами из одной партии.
Хранение добавляет своё. Рулон, стоящий в сыром углу или распакованный за несколько дней до работы, даёт другую поверхность, чем рулон прямо из упаковки. Тот, кто фиксирует условия хранения, обычно может объяснить проблему со связью, которую проверка спецификации не объясняет, и лицо из фольги 1050 здесь не исключение. Упаковка и защитное покрытие — не логистическая мелочь, а часть режима поверхности.
Практический вывод: запрос только про сплав оставляет самый влиятельный параметр неозвученным, и ответ приходит в виде связи, которая держится на одном рулоне и не держится на следующем. Полезно также указать, как металл будет храниться у покупателя до запуска.
Как меняются вырубка и подача при лицевом слое из фольги?
Фольга режется как металл и подаётся как пружина. Штампы, рассчитанные на бумагу, часто работают, но иначе.
Штампу нужна более острая кромка и контролируемое давление; полотну — меньшее и более ровное натяжение; подложка должна оставаться плоской, чтобы этикетка не отходила до аппликатора.
Dive deeper
Вырубка фольги — это операция среза. Штамп должен войти чисто и разделить металл, а не надсечь его, потому что надсечка при вытяжке перемычек превращается в разрыв. Штампы, долго работавшие по бумаге, изнашиваются так, как бумага терпит, а фольга нет, и признак обычно — рваная кромка вместо чистого реза, поэтому штамп проверяют в начале каждого запуска.
Давление и состояние контрштампа важны по той же причине. Избыток сминает кромку и может повредить подложку; недостаток оставляет клей, соединяющий этикетку с перемычкой. Окно уже, чем на бумаге, и сужается по мере износа штампа, поэтому настройку стоит перепроверять чаще и фиксировать, чтобы повторять её на следующем тираже.
Подача меняется иначе. Жёсткое лицо сходит с подложки с меньшим растяжением, что помогает точности на быстрых аппликаторах, но пружинит на задней кромке, поэтому этикетка может приподняться раньше, чем аппликатор прижмёт её. Отражающая поверхность может и сбивать оптические датчики, настроенные на бумагу, — это вопрос настройки машины, а не дефект материала, и рекомендации отраслевой ассоциации алюминия рассматривают датчики и натяжение как одну настройку, и датчики лучше перенастроить до запуска.
Подложка должна удерживать лицо плоским: слишком тонкая или мягкая позволяет фольге заворачиваться по кромке рулона, и этот заворот сохраняется после вырубки. Чем чище рез, тем спокойнее сходит перемычка и тем ровнее кромка этикетки.
Какой сплав, нагартовка и толщина подходят для лица этикетки?
На практике выбор узкий: несколько сплавов, несколько нагартовок и толщина, которая следует за применением, а не за каталогом.
Работа по этикеткам обычно укладывается в 1050, 1060, 1100, 1235, 8011, 8021 или 8079, в состояниях O, H14, H16, H18, H22 или H24, при толщине от 0,005 до 0,20 мм. Итог согласуют по материалу самого заказчика.
Dive deeper
На практике выбор узкий. 1050, 1060 и 1100 — лица общего назначения; 1235 и 8011 обычны там, где важны более тонкая поверхность и хорошая формуемость; 8021 и 8079 берут, когда более тонкое лицо должно держать барьер; 3003 и 3004 появляются, когда нужна жёсткость выше, чем дают чистые марки. Сама по себе ни одна из них не является этикеточной, и выбор начинается с формы тары. Предложение по сплаву обычно приходит от завода вместе с вопросом о применении.
Нагартовка определяет поведение лица на таре. O мягкая и повторяет изгиб, но легко метится; H14, H16 и H18 наращивают прочность и пружинистость; H22 и H24 дают частично разупрочнённый лист, который сочетает ровность с формуемостью. Слишком твёрдое лицо не идёт по малому радиусу, слишком мягкое даёт складки в аппликаторе. Выбор начинают с тары: плоская она или кривая.
Толщина подчиняется тому же компромиссу. Более тонкое лицо экономичнее и лучше ложится, но хуже переносит обращение и чаще даёт проколы там, где нужен барьер. Более толстое — ровнее и жёстче и менее снисходительно к кривой таре. Конкретную точку в этом диапазоне согласуют пробой на материале заказчика. Ширина — от 100 до 1500 мм, внутренний диаметр — 76 или 152 мм, а рулоны и листы обычно предлагаются от 3 MT на типоразмер. Смена толщины меняет и поведение полотна, поэтому настройку пересматривают.
Что происходит между рулоном и наклеенной этикеткой?
Большинство претензий появляется после наклейки, а не на машине: отход краёв, скручивание, складки, тусклое пятно, этикетка, которая не сходит.
Скручивание и отход краёв обычно связаны с натяжением, подложкой или клеем; складки — с ведением полотна или слишком мягким лицом; тусклые пятна — с поверхностью или хранением.
Dive deeper
Отход краёв и скручивание — самые частые жалобы, и редко это дефект самой фольги. Источник обычно в несовпадении натяжений по машине, в клее, не набравшем стабильной связи до резки, или в подложке, отделяющейся неравномерно. Ламинат, разрезанный слишком рано, несёт внутренние напряжения, которые видны только на кривой поверхности.
Складки указывают в другую сторону. Мягкое лицо на линии с высоким натяжением соберётся в складки до штампа, и эти складки потом вырубаются в этикетке. Захваченный воздух между лицом и подложкой выглядит похоже и относится к ламинированию. Часто достаточно поправить натяжение или сменить подложку.
Тусклые пятна, пятнистость и непостоянная плотность печати указывают на поверхность: остатки смазки, состояние оксида или хранение. Они часто локальны, потому что затронута была лишь часть рулона, и поэтому стоит фиксировать, из какой части рулона пришла претензия. Та же дисциплина применима к фольге для горячего тиснения и этикеток. Сравнение с заведомо хорошим рулоном из той же партии помогает быстрее.
Хранение и обращение объясняют неожиданно большую часть исходов: материал с фольгой чувствителен к влажности через подложку, к давлению на кромку рулона и к перепадам температуры при перевозке. Об этом отраслевая ассоциация и выпускает рекомендации, а кондиционирование рулона перед работой снимает целый класс претензий. Разделение причин материала и причин линии — первый шаг разбора.
Что покупатель должен указать в запросе?
Запрос из слов «алюминиевая фольга для этикеток» даёт предложение, за которое никто не отвечает. Пять-шесть строк снимают большую часть переделок.
Укажите сплав или оставьте его открытым, нагартовку, толщину в мм, ширину в мм, диаметр гильзы, количество в MT на типоразмер и применение. Затем скажите, что из этого можно менять.
Dive deeper
Полезный запрос читается как короткая спецификация: сплав или разрешение его предложить; нагартовка или требуемое поведение; толщина в мм, ширина в мм, диаметр гильзы, количество в MT на типоразмер и порт назначения. Затем применение: на что идёт этикетка, плоская тара или кривая, будет ли печать по лицу и как должна выглядеть поверхность. Чем точнее перечислены пункты, тем меньше уточняющих писем до цены, и каждый пункт экономит отдельное письмо.
Строку про поверхность опускают чаще всего, а нужна она заводу и переработчику больше всего. Описание отделки, равномерности и отсутствия видимых дефектов что-то значит; без него завод предлагает то, что удобно ему. Если текущая этикетка работает хорошо, образец материала полезнее любой формулировки: спецификацию тогда согласуют по материалу самого заказчика. Без образца остаётся описание, а его каждый читает по-своему.
Полезно сказать и о том, что допустимо менять. Если сплав задан требованием бренда, а нагартовка открыта, или толщина может слегка измениться ради ровности, это снимает целый круг переписки. Указание, какая блестящая и матовая сторона нужна дизайну, тоже часть запроса.
Отраслевые объединения, такие как производители алюминиевой фольги, публикуют общий материал, помогающий сформулировать эти вопросы, но ответ всегда остаётся за заводом и переработчиком.
Этикетка с фольгой — не бумажная с более блестящим лицом. Задайте поверхность, нагартовку и подложку вместе, и поведение станет предсказуемым.