Как задавать ширину резки, допуск и диаметр гильзы
Одна цифра ширины — ещё не спецификация. Вот как устроена резка, какие допуски реалистичны и как составить спецификацию, которую линия примет без переработки.
Одна цифра ширины — ещё не спецификация. Вот как устроена резка, какие допуски реалистичны и как составить спецификацию, которую линия примет без переработки.
Большинство проблем переработки, которые списывают на завод, на деле происходят из неполной спецификации закупки. «Ширина 300 мм» не содержит допуска, гильзы, наружного диаметра и намотки, а любое из этого способно остановить линию не хуже, чем неправильный сплав. Вот что нужно зафиксировать.
Как в действительности производят резаную фольгу?
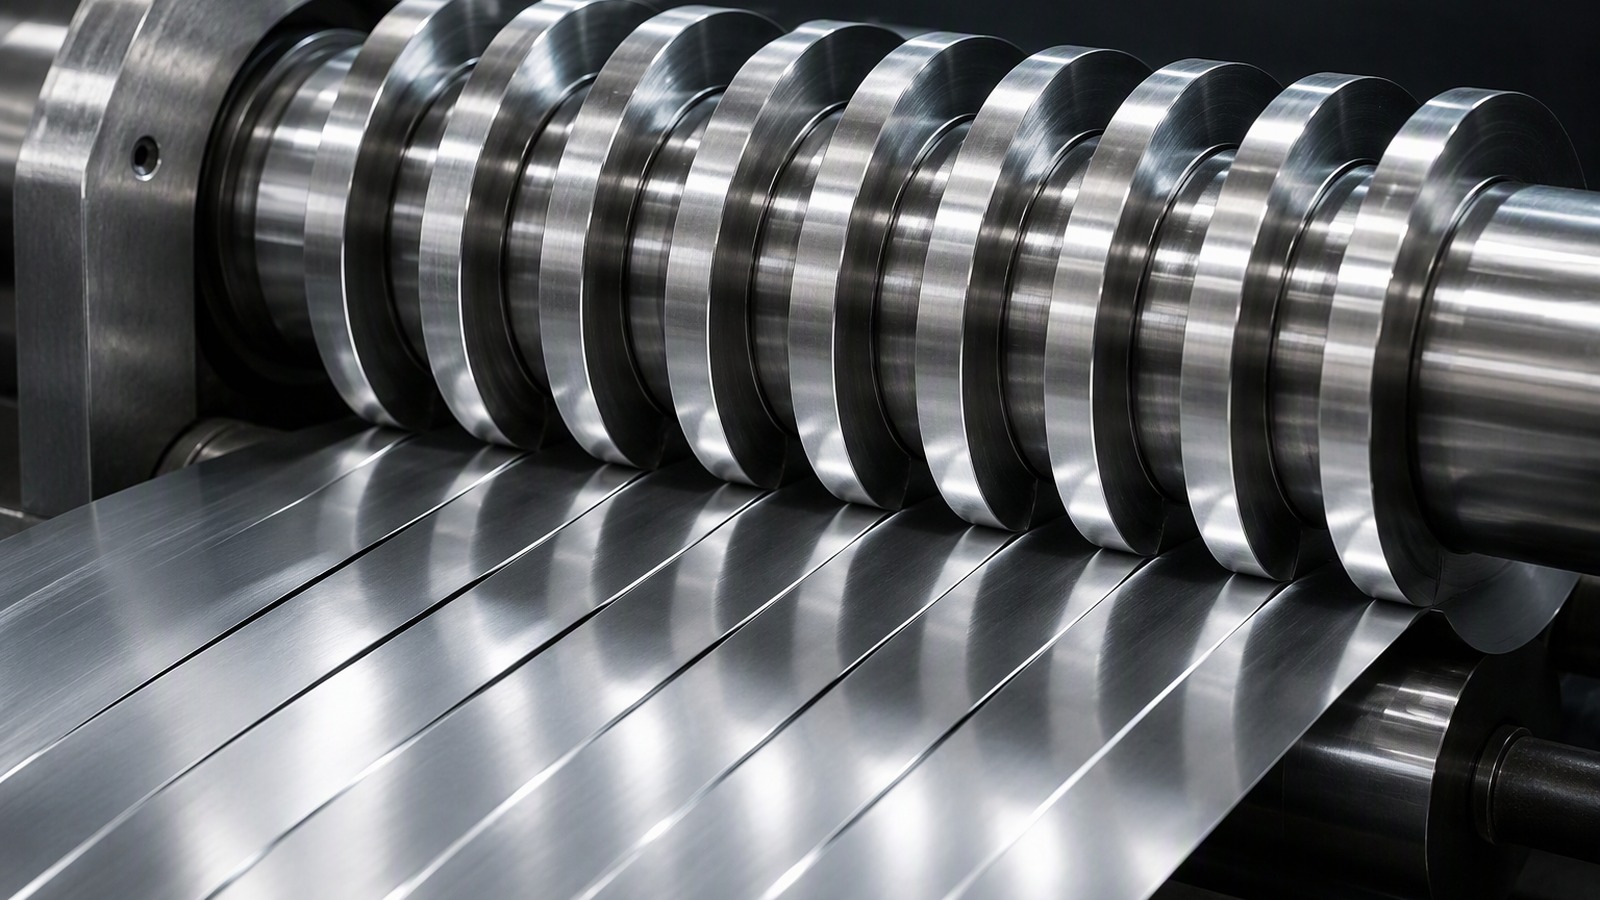
Фольга приходит резаной, потому что широкий мастер-рулон разрезают на узкие полосы: полученная ширина — это резаная кромка, а не катаная.
Фольгу катают широкой, затем режут дисковыми ножами и перематывают на гильзы. Любая резаная кромка немного варьирует из-за износа ножа, натяжения по полотну и положения ножей.
Dive deeper
Фольгу катают широким мастер-рулоном. При резке этот рулон разрезают на более узкие полосы дисковыми ножами, и каждую полосу наматывают на гильзу. Поэтому полученная ширина — это резаная кромка, а любая резаная кромка имеет вариацию: износ ножа, натяжение по полотну и положение ножей вносят вклад. Поле допуска — не признак низкого качества, а свойство процесса, и разумно задать поле, которое ваша линия действительно выдержит, вместо требования цифры, которую не удержит ни один завод.
Откуда берётся вариация
Кромку двигают три вещи. Износ ножа меняет зазор между верхним и нижним лезвиями, поэтому сточенный комплект может увести рез от номинала. Натяжение по полотну тянет полосу вбок при проходе через ножи, и неравномерное натяжение на широком мастер-рулоне проявляется лёгкой дугой на узкой полосе. Положение ножей, то есть настройка всей резальной головки, задаёт сам номинальный размер, поэтому поспешная переналадка видна в первых метрах новой ширины. Все три фактора действуют вместе, и кромка, которую вы измеряете, оказывается результатом, а не настройкой. Два рулона из одного мастер-рулона, резанные на одной головке, могут стоять в разных точках внутри одного поля. Практический вывод простой: измеряйте кромку в нескольких местах по длине, а не только у наружного витка, потому что начало рулона и его середина могут вести себя по-разному. И фиксируйте, на какой головке шла резка, чтобы при разборе было от чего отталкиваться. Для знакомства с материалом см. общее описание алюминиевой фольги.
Какой допуск по ширине реалистичен и как допуск ширины резки задают и измеряют?
Допуск пригоден только тогда, когда записан полем вокруг номинальной ширины и измеряется одинаково на обоих концах заказа.
Стандартные коммерческие поля подходят для большинства работ по переработке, печати и упаковке. Укажите номинальную ширину с плюсом и минусом, а затем скажите, где берётся измерение.
Dive deeper
Стандартные коммерческие допуски подходят для большинства операций переработки, печати и упаковки. Более узкие поля достижимы, но дороги: это более медленная резка, более частая смена ножей, больше измерений и больше отходов, и затраты попадают в цену тонны. Прежде чем настаивать на узком допуске, измерьте, что реально нужно вашему процессу. Если отклонение в два миллиметра не даёт ни затора, ни видимого дефекта, вы платите за контроль, которого не увидите.
Как записать допуск, чтобы его можно было проверить
Пригодная запись состоит из трёх частей: номинальная ширина, поле с направлением и место измерения. Поле, записанное как плюс-минус, не равно полю, записанному только как верхний предел, и линия, читающая чертёж одним способом, забракует рулон, сделанный другим. Место так же важно, как цифра. Полоса, измеренная от кромки до кромки, включает любую дугу, а полоса, измеренная на фиксированном расстоянии от одной кромки, её не включает. Скажите, берётся ли отсчёт на намотанном рулоне, на отрезке, натянутом под нагрузкой, или и там и там, и сколько точек по длине проверяется, потому что один отсчёт у наружного витка говорит очень мало о метрах под ним. Стоит договориться и о том, кто измеряет: приёмка у вас, контроль у завода или оба, и каким инструментом, потому что спор о способе измерения обычно длится дольше спора о цифре. И запишите, применяется ли поправка на натяжение при измерении снятой полосы. Для более широкой картины переработки см. этот отраслевой обзор.
Диаметр гильзы — вопрос посадки на машину: почему его нужно согласовать с разматывателем, а не предполагать?
Потому что гильза, не совпадающая с оправкой, останавливает линию до первого метра, и никакой допуск по ширине это не исправит.
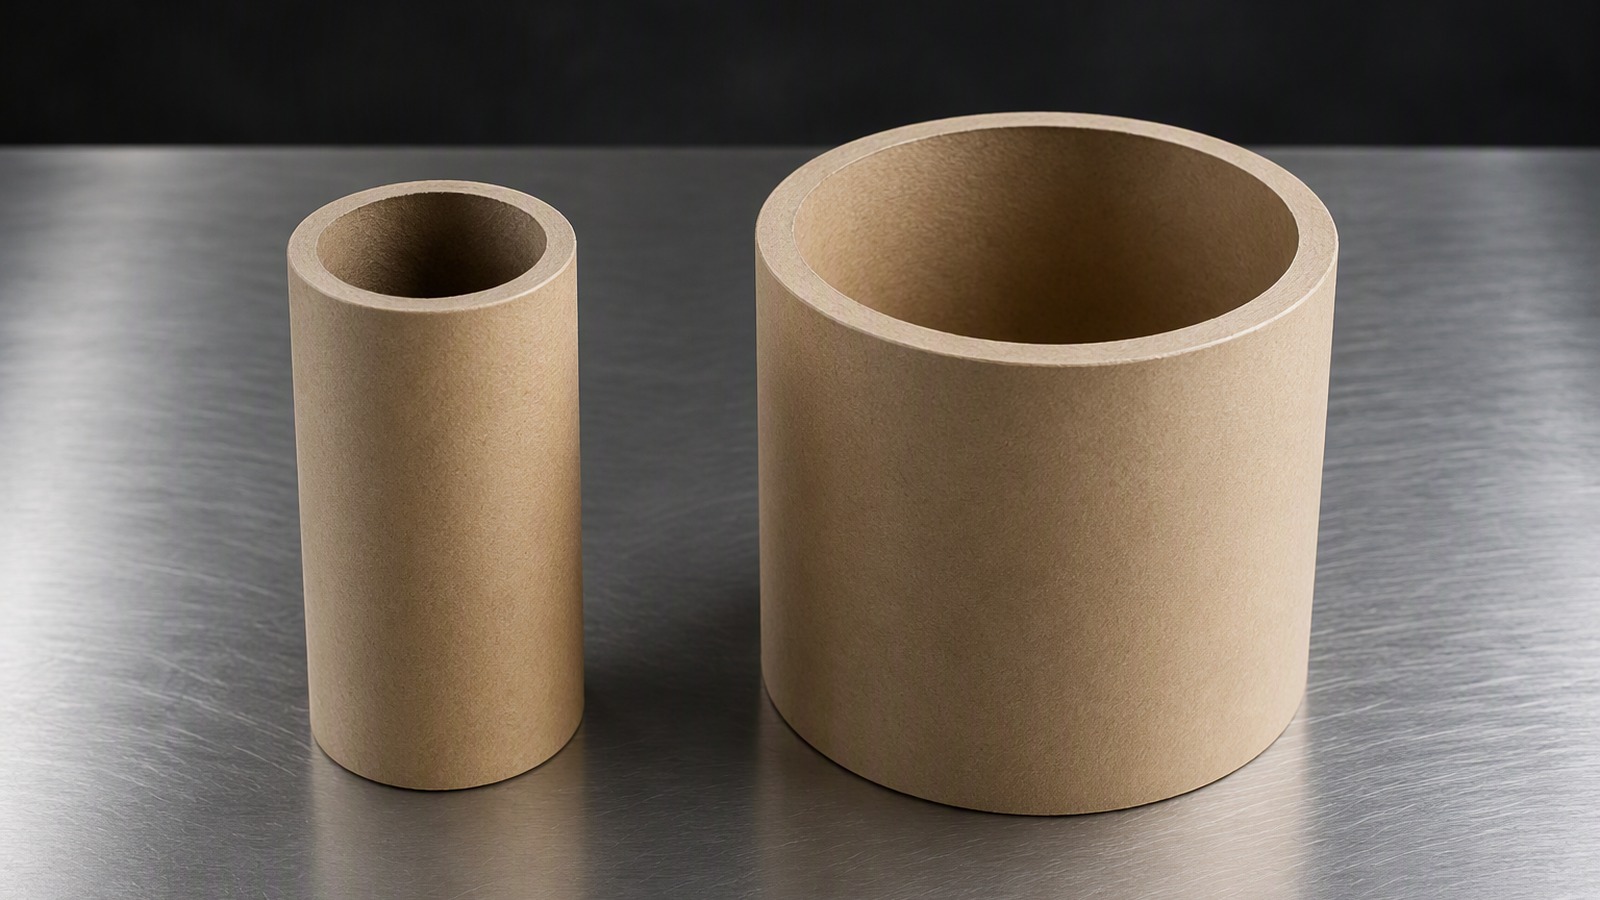
Гильзу задают внутренним диаметром, а разматыватель рассчитан на один размер. Согласование означает назвать этот размер в заказе, а не отдать решение значению по умолчанию.
Dive deeper
Гильзы задают по внутреннему диаметру; распространённые размеры — 76 мм и 152 мм, для небольших рулонов 38 мм. Ошибка здесь дорога самым неуступчивым образом: рулон, который не садится на вашу оправку, вообще нельзя переработать. Уточните внутренний диаметр, под который рассчитан ваш разматыватель, и задайте его явно, а не полагайтесь на значение по умолчанию. Если у вас несколько машин, запишите, какой размер нужен каждой.
Что проверить на валу
Согласование — короткий разговор, но он должен состояться до заказа. Начните с разматывателя: его оправка или разжимной вал рассчитаны на один посадочный диаметр, и переходник есть не для любого размера, который вы предположили. Проверьте, держит ли вал гильзу изнутри или опирает её на торцевые конусы, потому что обоим способам нужен чистый и целый торец гильзы. Затем проверьте приёмную сторону: перемотчик может требовать другую гильзу, чем разматыватель. На тонкой толщине, как у фольги 1235, гильза, сидящая настолько свободно, что проворачивается, проявится как сбой ведения задолго до того, как кто-то посмотрит на гильзу. Записать оба числа на чертеже дешевле, чем переделывать рулон. Если рулон пойдёт на разжимной вал, состояние торца гильзы тоже часть спецификации: смятая или намокшая гильза не сядет, даже если диаметр верный. Полезно также знать, прокручивает ли разматыватель гильзу или только тянет: для протяжки нужен более плотный посад. Правильная гильза не заменяет правильную намотку, но неправильная отменяет всё остальное.
Как диаметр и масса рулона определяют, как долго может работать линия?
Они задают интервал между сменами рулона, и оба ограничены тем, что примут ваш вал, техника для перемещения и контейнер.
Наружный диаметр и масса связаны: одна и та же масса даёт разный диаметр при разной ширине, поэтому указывайте оба значения и дайте проверить арифметику.
Dive deeper
Наружный диаметр определяет, как долго линия работает между сменами рулона, и ограничен устойчивостью намотки. Крупные рулоны снижают частоту смен, но должны прийти в контейнере недеформированными, что возвращает нас к упаковке. Сообщите заводу максимальные массу и диаметр, которые принимают ваша техника и вал, а также минимум, при котором смена рулона приемлема для операторов.
Задавать это окном полезнее, чем одной целью. Дайте максимум, потому что у вала, подъёмной техники и контейнера есть пределы, с которыми не поспоришь. Дайте минимум, потому что лёгкий рулон означает частые смены, а частые смены стоят дороже фольги. Между этими границами завод выберет длину, удобную для его намотки и не нарушающую ваше ограничение. Помните, что диаметр и масса меняются вместе с шириной и толщиной, поэтому цифра, перенесённая с более узкой позиции, может не подойти. Если одной цифры не избежать, пусть это будет максимум, и ожидайте разговора о частоте смен. Практично также понять, чем ограничена максимальная масса: подъёмом, валом или контейнером, потому что каждое ограничение даёт своё окно. Если рулон поедет вместе с другими в одном контейнере, схема укладки и крепление решают, что доедет целым, и это стоит записать, а не оставлять привычке. Большой диаметр при большой массе выгоден линии, но проигрывает при первом неаккуратном перемещении. Для более широкого контекста о переработке катаной алюминиевой продукции см. отраслевую информацию о продукции из алюминия.
Почему натяжение, качество кромки и телескопирование решают, пойдёт ли рулон в работу?
Натяжение намотки держит витки в одной плоскости, поэтому рулон со сдвигающимися слоями приходит деформированным и не идёт по линии.
Постоянное натяжение сохраняет кромки заподлицо. Там, где натяжение меняется, витки скользят, рулон телескопирует, и кромки уже повреждены до того, как рулон дойдёт до разматывателя.
Dive deeper
Натяжение намотки определяет, придёт рулон пригодным цилиндром или телескопированной катушкой с повреждёнными кромками. Именно постоянное натяжение удерживает кромки в одной плоскости. Если вы получаете рулоны со ступенчатыми или выступающими кромками, разговор нужно вести о натяжении намотки и упаковке, а не только о цифре ширины.
Как читать признаки
Повреждение подсказывает, где смотреть. Телескопированный рулон намотан слишком мягко у наружной поверхности или его брали за наружный виток вместо гильзы. Ступенчатые кромки с одной стороны обычно указывают на профиль натяжения по ширине, а не на ножи. Смятые или подвёрнутые кромки говорят об упаковке и перевозке больше, чем о намотке, особенно когда повреждение местное и совпадает с положением стяжки. Ни один из этих дефектов не лечится сужением допуска по ширине, и поэтому спор о цифре ширины редко закрывает претензию по кромкам. Если наружные витки непригодны, практический вопрос — сколько рулона ещё можно переработать и не окажется ли более плотная намотка в следующем заказе дешевле отходов. Начинать стоит со спецификации самого рулона алюминиевой фольги: ширина, гильза и масса, записанные вместе, дают намотчику ориентир. Разница между целым и повреждённым рулоном видна обычно в первых десятках метров, которые пускает оператор, поэтому его замечания о состоянии кромок стоит записывать при каждой приёмке, а не при первой претензии. Простая запись по кромкам и телескопированию выявляет закономерность быстрее любого спора.
Когда перекрёстная намотка — правильный выбор для автоматических линий?
Когда линия должна работать без остановки на смену рулона, а фольгу нужно подавать непрерывно с катушки, а не с обычного рулона.
Перекрёстная намотка подходит автоматическим и высокоскоростным линиям с непрерывной подачей и требует своей спецификации: размеры катушки и схему намотки задним числом не придумать.
Dive deeper
Автоматическим и высокоскоростным линиям часто нужен материал, намотанный на катушки или перекрёстной намоткой, для непрерывной подачи. Требования конкретнее: размеры катушки, посадочное отверстие, схема намотки и нередко ограничение по числу сращиваний или максимальная длина на катушку. Указывайте это до заказа, потому что превратить обычный рулон в катушку задним числом получается не всегда.
Что меняется на линии
Катушка подаётся сбоку, поэтому её корпус, посадочное отверстие и способ посадки на патрон становятся частью интерфейса с машиной, как гильза у обычного рулона. Схема намотки определяет, как фольга сходит с упаковки: слишком грубая даёт сход ступенями, слишком тонкая заставляет слои давить друг на друга. Сращивания важнее, чем у обычного рулона, потому что автоматическая линия может вообще не терпеть остановки, и поэтому и число сращиваний, и их положение стоит согласовать заранее. Длина на катушку задаёт, как часто вмешивается оператор, и эту цифру проще считать от скорости вашей линии, чем из каталога. Там, где катушка пока не оправдана, обычный рулон остаётся более простой упаковкой; отраслевые материалы, например этот отраслевой ресурс по фольге, — разумная отправная точка для сравнения. Если линия работает на высокой скорости, одна остановка на смену катушки может стоить дороже разницы в цене тонны, и тогда разговор об упаковке становится расчётом, а не предпочтением. Первую катушку лучше проверить на линии до заказа большой партии: часть деталей проявляется только в работе.
Что происходит дальше по потоку, когда ширина резки уходит?
Полоса перестаёт стоять там, где её ждут направляющие, и линия начинает исправлять дефект, заложенный на резальном станке.
Уход проявляется как ошибка ведения, подвёрнутые или смятые кромки, потеря приводки в печати и отдельные обрывы. Винят обычно машину спустя много времени после резки.
Dive deeper
Уход ширины незаметен, и именно поэтому он дорог. Ничего не отказывает в тот момент, когда полоса вышла за поле на доли миллиметра; направляющие просто работают с большим усилием, оператор компенсирует, и тираж идёт дальше. Стоимость появляется позже: забракованная печатная работа, затор на фальцевальном узле или отрезок покрытого материала, который приходится срезать и выбросить. Узкие полосы усиливают эффект, потому что то же абсолютное отклонение составляет большую долю узкой ширины, и дуга, незаметная на широком мастер-рулоне, может увести узкую полосу с траектории. В печати уход проявляется сначала как трудность с приводкой, затем как расхождение между копиями, и этот эффект обычно не связывают с шириной полосы. Поэтому ширину стоит измерять при приёмке, а не при претензии. И стоит знать, кто правит линию после обнаружения ухода: накопленная поправка может скрыть исходную причину.
Есть и накопительный эффект. Линия, настроенная на одну ширину, плохо ведёт слегка другую, а поправка, введённая оператором, остаётся для следующего рулона. За смену машина может оказаться настроенной под рулон, которого больше нет. Разорвать эту цепочку помогает запись ширины, измеренной при приёмке, а не заказанной, и сравнение двух чисел. Если последующий процесс чувствителен ещё и к толщине, стоит прочитать допуск по толщине и выход годного вместе с этой статьёй, потому что обе вариации часто приходят вместе. Чтобы увидеть, как мастер-рулон становится узким, как мастер-рулон становится резаным рулоном проводит тот же материал через резальный станок.
Как выглядит полная спецификация по ширине и гильзе и что внести в заказ, чтобы оба пункта были однозначны?
Она называет ширину, её поле, гильзу, массу рулона и намотку и говорит, как каждый из этих пунктов будет проверен при приёмке.
Внесите в заказ номинальную ширину с полем, внутренний диаметр, окно массы, наружный диаметр и тип намотки, а затем подтвердите достижимое до фиксации цены.
Dive deeper
Ширина, допуск и гильза — для нас повседневные требования. Сообщите ширину резки и её допуск, внутренний диаметр и массу рулона, которую принимает ваша техника, и мы подтвердим достижимую спецификацию до расчёта цены. Смотрите ассортимент рулонов и листов, или алюминиевые листы фольги, если плоский материал подходит вам больше.
Спецификация, которая переживает дорогу, коротка и скучна. В ней есть сплав и нагартовка, толщина, ширина резки с полем, внутренний диаметр гильзы, допустимое окно массы, наружный диаметр и намотка. Она также говорит, какие из пунктов жёсткие, а какие можно скорректировать, если придётся чем-то уступить, потому что завод, которому предлагают угадать уступку, угадает неверно. Добавьте способ упаковки: рулон, приехавший с вмятиной, проваливает ту же проверку, что и рулон неверной ширины. И наконец запишите, как будет проверяться приёмка: что измеряется, на чём и кем. Двое людей, измеряющих один рулон по-разному, разойдутся, и этот спор проще закрыть до первого контейнера, чем после. Хорошая спецификация допускает одно прочтение: без слов «примерно» и «по возможности», потому что каждое мягкое выражение читается двумя способами. Если часть пунктов обсуждаема, напишите рядом допустимую замену, например более широкое окно массы или меньший наружный диаметр, чтобы заводу не пришлось предполагать. И укажите количество: заводу нужно знать, первый это заказ или повтор.
Ширина, допуск и гильза — одна спецификация, а не три пожелания. Запишите поле, размер гильзы и массу вместе, и рулон придёт готовым к работе.