Как рулон джамбо превращается в нарезанный рулон алюминиевой фольги?
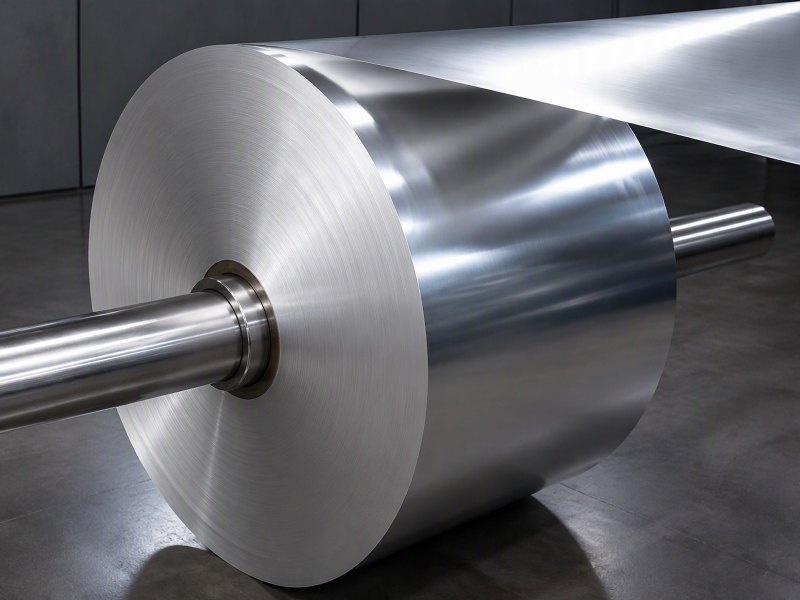
Широкий рулон джамбо разрезается на множество узких нарезанных рулонов, которые импортёр получает на деле. Руководство прослеживает этот путь и показывает, как задавать ширину, гильзу и допуски, чтобы рулоны приходили пригодными к работе.
Вы задаёте ширину и гильзу, а затем ждёте рулоны, которые ведут себя как одобренный образец. Часто этого не происходит, и причина определяется задолго до отгрузки.
Стан выпускает один широкий рулон джамбо; резчик разматывает его, обрезает кромки и перематывает в множество узких рулонов нужной ширины и с нужной гильзой. От резки, натяжения и качества кромки зависит, будут ли эти рулоны работать на вашей линии без сбоев.
Когда рулон джамбо воспринимается как общий источник каждого нарезанного рулона, запрос, допуски и упаковка перестают казаться догадкой.
Почему стан выпускает один широкий рулон джамбо, а не много узких?
Экономичная прокатка фольги означает работу стана на одной широкой и постоянной ширине с последующим делением материала для каждого покупателя.
Стан выпускает один широкий рулон джамбо, потому что постоянная ширина поддерживает эффективность линии. Узкие рулоны создаются позже резкой, поэтому стан не останавливается ради смены ширины для одного заказчика.
Dive deeper
Рулон джамбо — это начало всего пути, и его понимание объясняет почти каждое последующее решение. Стан плавит и отливает выбранный сплав, затем прокатывает полосу через ряд клетей, пока она не достигнет тонких толщин, используемых в поставках рулона алюминиевой фольги. Такая прокатная линия предпочитает одно непрерывное широкое полотно. Остановка ради нарезки узкой ширины под один заказ означала бы потерю энергии, времени и выхода годного, поэтому стан работает на широкой рабочей ширине, а деление оставляет последующему оборудованию.
Один рулон джамбо может быть изготовлен из сплавов 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079, в состояниях поставки O, H14, H16, H18, H22 или H24, в зависимости от требований готового продукта. Толщина может лежать в диапазоне от 0,005 мм до 0,20 мм, а ширина стана — от примерно 100 мм в узких случаях до 1500 мм в самых широких. Это широкие рабочие диапазоны, а не обещания для конкретного заказа.
Поскольку один рулон джамбо служит общим источником, его свойства наследует каждый нарезанный из него рулон. Стабильность толщины, плоскостность и состояние поверхности, сформированные при прокатке, сопровождают материал вплоть до машины заказчика. Именно поэтому опытные покупатели сначала спрашивают о родительском рулоне и лишь затем о готовой бобине.
В итоге выбор сплава, толщины и ширины на этапе запроса отражается на каждом нарезанном рулоне, полученном из того же родительского рулона. Поэтому верное понимание начинается с родительского рулона, а не только с готовой бобины, ведь то, что происходит на стане, определяет то, что приходит на линию заказчика.
Что происходит с рулоном джамбо во время резки и перемотки?
Резка кажется простой издалека, но именно здесь окончательно определяются ширина, кромки и натяжение при намотке.
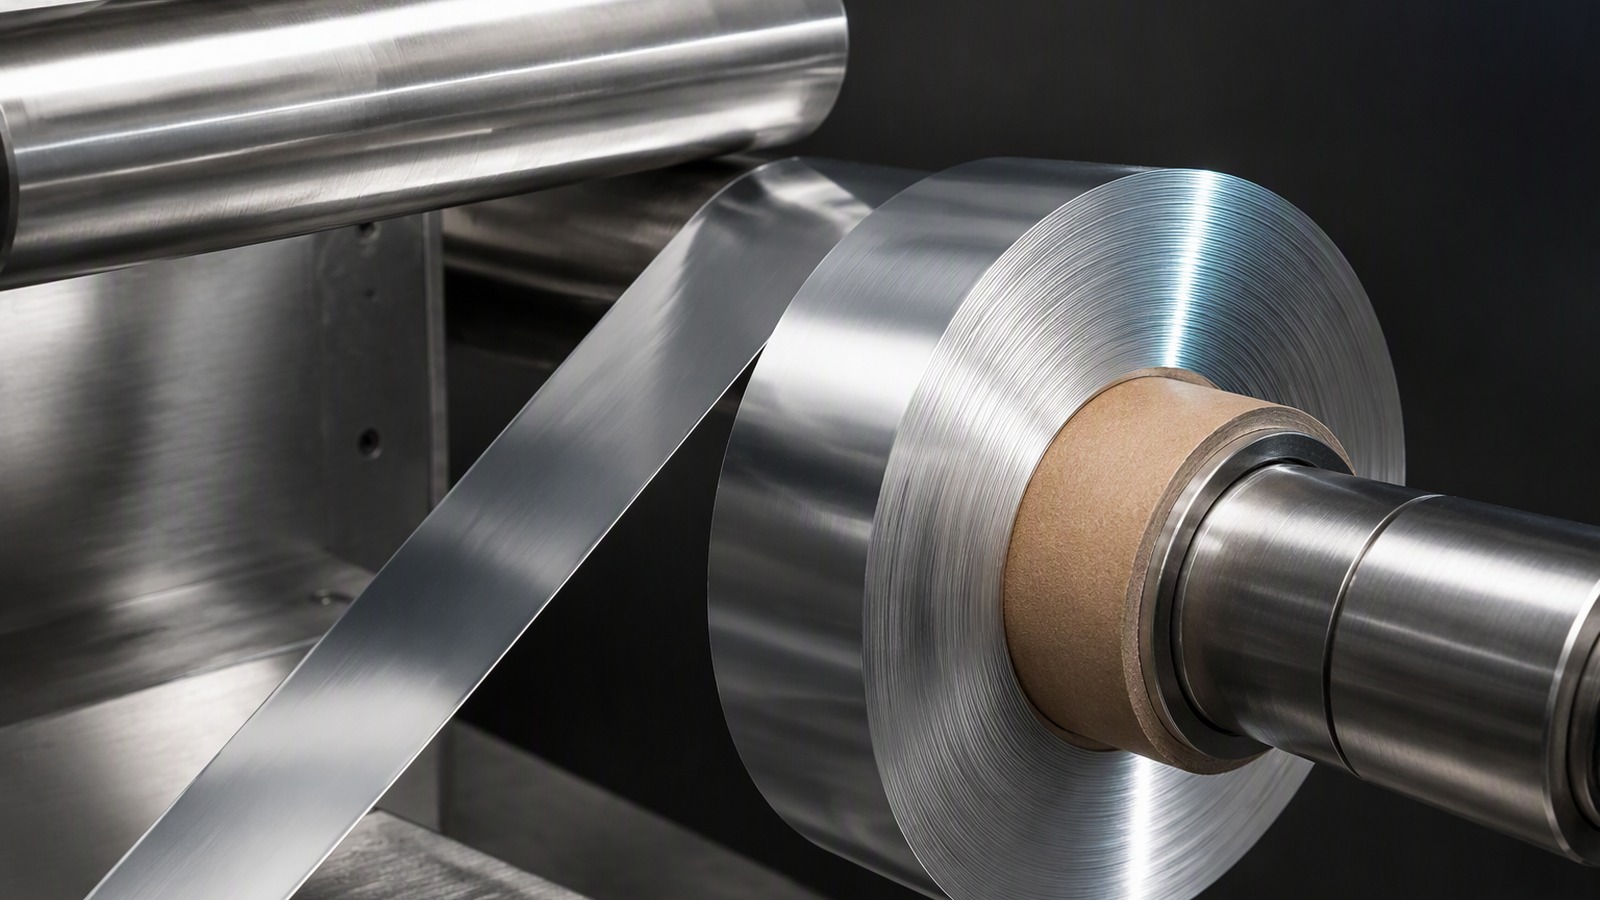
Резка разматывает рулон джамбо, обрезает обе кромки, делит полотно на более узкие полосы и перематывает их на гильзы. Перемотка задаёт структуру рулона, поэтому заказчик получает плотные и ровные рулоны, а не свободное полотно.
Dive deeper
На резчике рулон джамбо устанавливают на вал и разматывают при контролируемом натяжении. Дисковые или гильотинные ножи, расположенные по ширине полотна, разрезают широкий лист на более узкие полосы, требуемые заказом, а кромкообрезные ножи удаляют внешние кромки, чтобы заказчик никогда не получал заводскую кромку стана. Свеженарезанные полосы затем наматывают на гильзы согласованного внутреннего диаметра, который для многих видов фольги составляет 76 мм или 152 мм.
Перемотка — не пассивный этап. Она определяет, как слои ложатся друг на друга и насколько равномерно рулон построен от гильзы до поверхности. Если отдельные полосы намотаны с разным натяжением, одни приходят жёсткими, другие мягкими, и обе крайности создают проблемы при последующей размотке. Хорошая практика резки сохраняет каждую полосу выровненной, без морщин и однородной, поэтому готовая бобина ведёт себя предсказуемо.
Резка также задаёт совмещение кромок. Обрезка небольшого количества с каждой стороны убирает дефекты заводской кромки, тогда как резаные кромки получаются чистыми, а не разорванными. Тому, кто хочет справочную информацию о материале, стоит прочитать про алюминиевую фольгу в целом, но практический результат прост: хорошо нарезанный рулон разматывается плоско, идёт ровно и подаётся без сопротивления машине.
Качество резки проявляется и в равномерности намотки от первого слоя до последнего, потому что любая ранняя неравномерность усиливается с каждым следующим витком. Поэтому покупатели оценивают поведение рулона при размотке, а не только его вид при поставке, и просят, чтобы гильза и материал подходили к валу их машины.
Как ширина резки и выбор гильзы связаны с рулоном джамбо?
Заказанные ширина и гильза — не отдельные пожелания: их вырезают непосредственно из одного общего родительского рулона.
Резчик делит ширину рулона джамбо на ваши полосы, поэтому ваша ширина должна разумно укладываться в родительскую ширину. Выбранная гильза, например 76 мм или 152 мм, определяет, какой размоточный вал и какое грузоподъёмное оборудование подходят рулону.
Dive deeper
Представьте рулон джамбо как единый лист, который нарежут на множество параллельных лент. Если заказчик просит ширину резки, аккуратно укладывающуюся в родительскую ширину, резчик может использовать весь рулон с малыми отходами обрезки. Если же запрошенная ширина оставляет неудобный остаток, этот остаток уходит в обрезку и снижает полезный выход. Поэтому арифметика между заказанной шириной и шириной джамбо важна до фиксации заказа, и поэтому покупатели и поставщики часто обсуждают допуск по ширине резки и диаметр гильзы заранее.
Выбор гильзы действует в том же направлении. Гильза 76 мм подходит для более лёгких рулонов и многих перерабатывающих машин, тогда как гильза 152 мм подходит для более тяжёлых рулонов и оборудования, рассчитанного на них. Внутренний диаметр гильзы также должен совпадать с размоточным валом заказчика, потому что рулон, который не удаётся установить, бесполезен независимо от качества фольги. Материал гильзы, её прямизна и способ укладки первых слоёв влияют на то, как ведёт себя рулон.
Таким образом, ширина и гильза — две половины одного решения. Указав их вместе с учётом предполагаемой машины, вы позволяете поставщику спланировать схему резки и настройку перемотки так, чтобы нарезанные рулоны приходили готовыми к загрузке, а не требовали подгонки.
Практично рассматривать ширину и гильзу как то, что рассчитывается внутри родительского рулона, а не отдельно от него. Когда запрошенные размеры складываются друг с другом, поставщик может зафиксировать одну схему, обслуживающую весь заказ, и уменьшить потери, а планирование между станом и резчиком идёт ровнее.
Почему качество кромки важно далее на вашей линии?
Кромка, которая на образце выглядит приемлемой, всё ещё может вызывать разрывы, пыль и простои, как только рулон пойдёт на скорости.
Качество кромки определяет, идёт ли полотно ровно и не рвётся ли оно. Аккуратно обрезанная кромка подаётся стабильно, тогда как грубая или завёрнутая может цепляться, давать пыль или рваться при скоростной размотке.
Dive deeper
Кромки нарезанного рулона выполняют большую часть работы, которую никто не замечает. При размотке полотно частично направляется своими кромками, поэтому ровная и чистая кромка помогает полосе идти точно через валки, ламинаторы и формовочный инструмент. Повреждённая кромка, напротив, может дать начало разрыву, который распространяется по полотну и останавливает линию. Для тонкого материала ниже примерно 0,20 мм кромка, которая лишь приемлема, редко бывает достаточно хорошей.
Состояние кромки также влияет на внешний вид и последующую обработку. Завёрнутые, волнистые или с заусенцами кромки могут оставлять отметины на поверхности при намотке и размотке и оставлять загрязнения в оборудовании. Даже когда готовый продукт допускает некоторую неоднородность поверхности, нестабильная кромка затрудняет контроль натяжения и заставляет рулон смещаться на валу.
Практический уровень приёмки — не цифра, которую поставщик выбирает в одиночку; он согласуется с поставщиком до заказа, чтобы обе стороны оценивали одно и то же. Поскольку поведение кромки зависит от сплава, состояния поставки и толщины, а также от настройки резки, обсуждение этого вместе с более широким контекстом, который предоставляет European Aluminium, помогает покупателям формировать реалистичные ожидания, не принимая какую-либо отдельную цифру за гарантию.
Поскольку кромки первыми соприкасаются с валками и инструментом, любой их дефект рано отражается на ходе полотна. Внимательные покупатели осматривают кромки рулона при прибытии и на машине и обсуждают ожидаемое поведение с поставщиком до заказа, а не ждут сюрпризов во время работы.
Почему твёрдость рулона важна для равномерной размотки?
Слишком твёрдый или слишком мягкий рулон разматывается неравномерно, и проблема проявляется лишь тогда, когда материал в работе.
Твёрдость рулона отражает, насколько плотно и равномерно намотана фольга. Однородный рулон разматывается при стабильном натяжении, тогда как твёрдые или мягкие зоны вызывают провисающие полосы, смещение и редкие разрывы.
Dive deeper
Твёрдость рулона — это практическое выражение качества намотки. Когда рулон построен с равномерным натяжением от гильзы до поверхности, каждый слой поддерживает следующий, и бобина ведёт себя как устойчивая однородная упаковка. Когда натяжение колеблется, в рулоне образуются твёрдые и мягкие зоны. Размотка становится непредсказуемой: полотно может идти с провисом в одном месте и в натяг в другом, полоса может уходить в сторону, а система контроля натяжения может не успевать за ней.
Температура и хранение тоже играют роль. Рулон, проделавший долгий путь и находившийся в меняющихся условиях, может осесть и сместиться, поэтому твёрдость, которую заказчик измеряет по прибытии, может отличаться от твёрдости у резчика. Это одна из причин, почему важна упаковка: влагобарьерная плёнка и устойчивый поддон помогают рулону сохранить приданную ему структуру.
Покупателям следует относиться к твёрдости как к тому, что согласуется с поставщиком, а не как к фиксированной цели, взятой из таблицы. Уровень приёмки обсуждается до заказа и подбирается под процесс заказчика, потому что перерабатывающая линия и цех с ручной подачей требуют совершенно разного поведения рулона. Подлинная цель — однородность внутри рулона и от партии к партии, чтобы оператор перестал перенастраивать машину под каждую бобину.
Управление твёрдостью начинается с настройки резчика, а не со случайного измерения по прибытии. Поэтому покупателям полезно заранее объяснить предполагаемое применение, чтобы поставщик настроил натяжение намотки под их машину и зафиксировал общий уровень приёмки, измеряемый одинаково в каждой партии.
Как один и тот же рулон джамбо может обслуживать нескольких разных клиентов?
Один широкий родительский рулон может удовлетворить нескольких покупателей сразу — именно поэтому резка существует как отдельный этап.
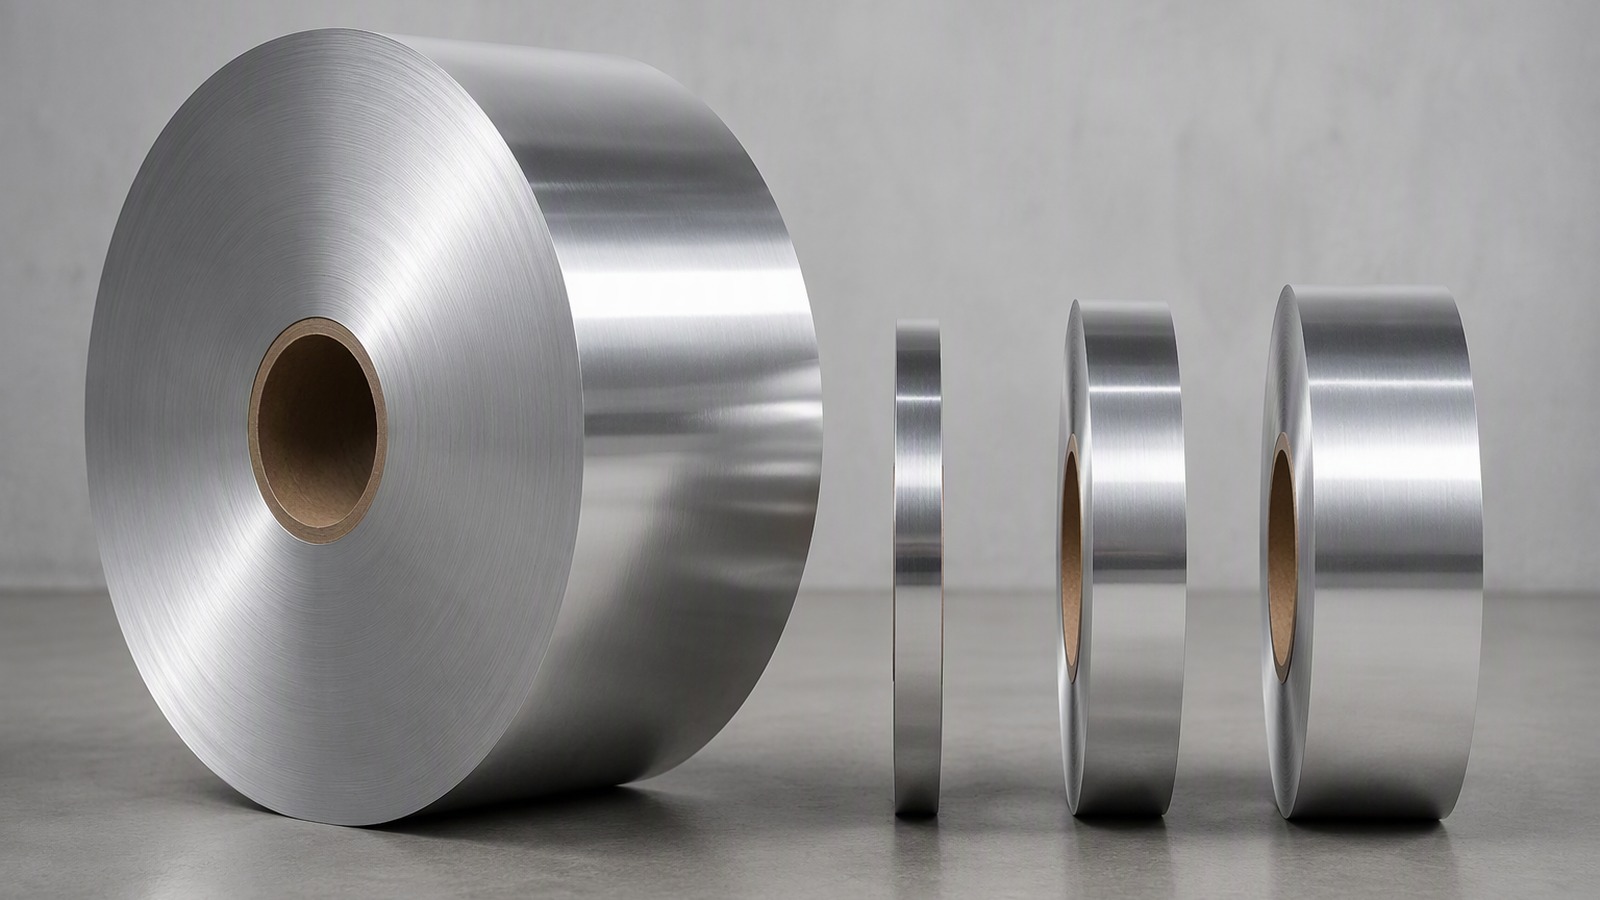
Один рулон джамбо делится между несколькими заказами, поэтому разные заказчики могут получать разные ширины и гильзы из одного родительского рулона. Это общее происхождение делает оформление заказов практичным для всех них.
Dive deeper
Представьте стан, выпускающий широкий рулон джамбо для рынка алюминиевой фольги. Вместо того чтобы посвятить весь рулон одному покупателю, резчик может разделить его на несколько наборов узких рулонов, каждый из которых соответствует ширине и гильзе отдельного заказчика. Один импортёр может взять одну ширину для ламинирующей линии, другой — иную ширину для упаковочного переработчика, а третий — более узкую полосу для специализированного применения.
Это возможно только потому, что родительский рулон широкий и однородный. Если бы ширину выбирали только под крупнейший заказ, остатки уходили бы в обрезку как отходы. Планируя схему резки, обслуживающую сразу несколько заказов, поставщик и покупатели вместе превращают один рулон в несколько пригодных продуктов почти без обрезки. В этом тихое преимущество модели «от джамбо к нарезанному рулону».
Обслуживание нескольких заказчиков означает также, что родительский рулон должен быть достаточно хорош для всех них. Направится ли заказ на более тяжёлую упаковочную толщину или на тонкую фольгу для крышек, должен выдерживаться один и тот же стандарт плоскостности и однородности, а отраслевые организации, такие как the Aluminum Association, описывают широкий рынок, которому служат эти продукты. Иначе проблема одного заказчика становится проблемой всех. Покупатели, понимающие общее происхождение, могут планировать ширины, которые складываются вместе, и сокращать то, что иначе ушло бы в обрезку.
В этой логике один родительский рулон становится общим ресурсом, обслуживающим разные нужды без лишних потерь. Покупатель, который это понимает, может заранее предложить свои размеры, чтобы найти наилучшее сочетание внутри рулона, вместо того чтобы рассматривать каждый заказ как полностью отдельный случай.
Как решения по резке связаны с выходом годного и получаемыми допусками?
Каждый разрез, аккуратно укладывающийся в родительскую ширину, — это материал, который можно продать; каждый нестык — обрезка, которую продать нельзя.
Заказанные ширины, чисто делящиеся на ширину джамбо, повышают выход годного, тогда как неудобные размеры дают потери на обрезку. Допуски назначаются под процесс заказчика, поэтому схема резки и уровень приёмки задаются вместе.
Dive deeper
Выход годного — это просто доля рулона джамбо, которая становится товарным нарезанным рулоном, а не обрезкой. Поскольку родительская ширина фиксирована, то, как ширины заказчика делятся на неё, определяет, сколько пойдёт в дело. Набор ширин, аккуратно заполняющий рулон, даёт мало отходов; одна неудобная ширина может оставить широкую полосу, которую придётся выбросить. Покупатели, способные слегка скорректировать запрашиваемые ширины, часто улучшают выход годного для всех.
Допуск — вопрос связанный, но отдельный. Поставленная ширина, толщина и состояние кромки всё же варьируются в определённых пределах, и то, насколько вариация допустима, зависит от дальнейших действий заказчика. Ламинирующая линия может допускать один диапазон, тогда как печатный или формовочный процесс требует другого. Поэтому допуски назначаются под процесс заказчика, а не объявляются универсальными пределами, и уровень приёмки согласуется с поставщиком до заказа. Понимание связи между шириной, толщиной и выпуском, как в материале о допуске по толщине и выходе годного, помогает покупателям задавать более точные вопросы.
Практический урок в том, что выход годного и допуск определяются на этапе запроса, а не после поставки. Когда покупатель поясняет предполагаемый продукт и машину, поставщик может предложить схему резки и допуск, подходящие и рулону джамбо, и конечному применению.
Поскольку схема резки определяется при планировании, корректировка размеров до фиксации заказа приносит лучший выход годного обеим сторонам. Покупатель может спросить, как его ширина делится внутри родительского рулона, и заранее понять, служит ли его размер линии и одновременно снижает потери.
Что покупатель должен указать в запросе, чтобы нарезанные рулоны пришли пригодными к работе?
Расплывчатый запрос даёт рулоны, которые совпадают на бумаге, но не работают на машине, а переделка никому не помогает.
Укажите сплав, состояние поставки, толщину, ширину резки, внутренний диаметр гильзы, массу или длину рулона, упаковку и порт назначения. Добавьте предполагаемый процесс, чтобы поставщик подобрал допуски и подтвердил уровень приёмки до заказа.
Dive deeper
Полный запрос — самый дешёвый инструмент качества, имеющийся у покупателя. В нём следует назвать сплав, выбрав из марок 1050, 1060, 1100, 1235, 3003, 3004, 8011, 8021 или 8079, и состояние поставки, например O, H14, H16, H18, H22 или H24. Следует указать толщину, от 0,005 мм до 0,20 мм, и ширину резки, которая должна укладываться в ширину джамбо поставщика в диапазоне примерно от 100 мм до 1500 мм. Внутренний диаметр гильзы, обычно 76 мм или 152 мм, должен совпадать с размоточным валом заказчика.
Помимо размеров, в запросе следует описать применение и машину. Указание, что фольга предназначена для крышек, ламинирования, изоляции или иного применения, позволяет поставщику предложить подходящую марку, например алюминиевая фольга 8079 толщиной 0,015 мм, и подобрать допуски под процесс. Покупателю также стоит указать размер заказа, помня, что минимум 3 MT на размер — это обычная практика, и требуемую упаковку, например «глазом вверх или глазом к стене на деревянном поддоне с влагобарьерной упаковкой».
Наконец, в запросе следует назвать порт назначения, например Qingdao, Tianjin или Shanghai, чтобы логистика соответствовала заказу. Покупатели, которым нужен более широкий контекст, могут изучить ассортимент рулонов и листов фольги или общую информацию от the European Aluminium Foil Association. Прежде всего, уровень приёмки следует подтвердить с поставщиком до заказа, чтобы ожидания были общими, а не предполагаемыми.
Рулон джамбо — это одно решение, а нарезанные рулоны — множество. Укажите ширину, гильзу и допуск вместе до заказа, и рулоны придут готовыми к работе.