Как выбрать диаметр гильзы для рулона алюминиевой фольги?
Гильза решает, пойдёт рулон ровно или будет спорить с машиной. Как выбрать между 76 и 152 мм.
Рулон приходит с нужной толщиной, нужной шириной и не той гильзой, и линия встаёт, не пройдя первого метра.
Гильза должна совпадать с валом или патроном, на который сядет рулон. 76 мм подходит для лёгких рулонов на медленной и простой размотке; 152 мм — для тяжёлых рулонов и быстрых линий. Выбор сверяют с массой, толщиной и хранением.
Выбор гильзы обычно считают одной строкой в спецификации. На деле это решение обо всём маршруте рулона — от намотчика, который его сделал, до вала, который его разматывает.
Что на самом деле делает гильза в рулоне фольги?
Гильза выглядит частью упаковки. Это единственная деталь рулона, которая касается машины.
Гильза несёт намотанное полотно, принимает привод от вала и держит внутренние витки в заданной форме. Всё, что рулон делает на машине, начинается на этом стыке.
Dive deeper
Свёрнутый рулон ведёт себя как пружина под натяжением: каждый виток давит на нижний, и давление накапливается внутрь, пока внутренние витки не зажмут то, что находится внутри. Гильза — это то, что они зажимают, и она должна выдержать обжим, не уйдя в овал.
Отсюда три задачи. Гильза задаёт положение рулона: отверстие служит базой, которая ставит полотно в линию с машиной, поэтому ошибка в нём повторяется раз за оборот лёгким колебанием натяжения. Она передаёт привод: при размотке тормозное усилие входит через вал, проходит через гильзу и доходит до полотна только через намотанные витки. И она защищает внутренние витки: гильза, держащая форму, не даёт первым виткам сложиться в залом.
Поэтому отверстие не оставляют на усмотрение упаковочного участка. Два рулона одного сплава, одной твёрдости и одной толщины из одного сортамента рулонов и листов фольги ведут себя по-разному, если одну гильзу вал берёт чисто, а другую нет. Разница редко выглядит как явная неисправность. Она выглядит как уход: натяжение, которое приходится подправлять, гуляющая кромка, рулон, который надо пересаживать между партиями.
Ничего этого не видно ни по виду рулона, ни по алюминиевой фольге в спецификации. Это видно при первой установке рулона.
Это же объясняет, почему две линии с одинаковыми настройками дают разный результат на одном материале: разница не в фольге, а в том, насколько ровно гильза садится на вал и насколько равномерно передаётся усилие.
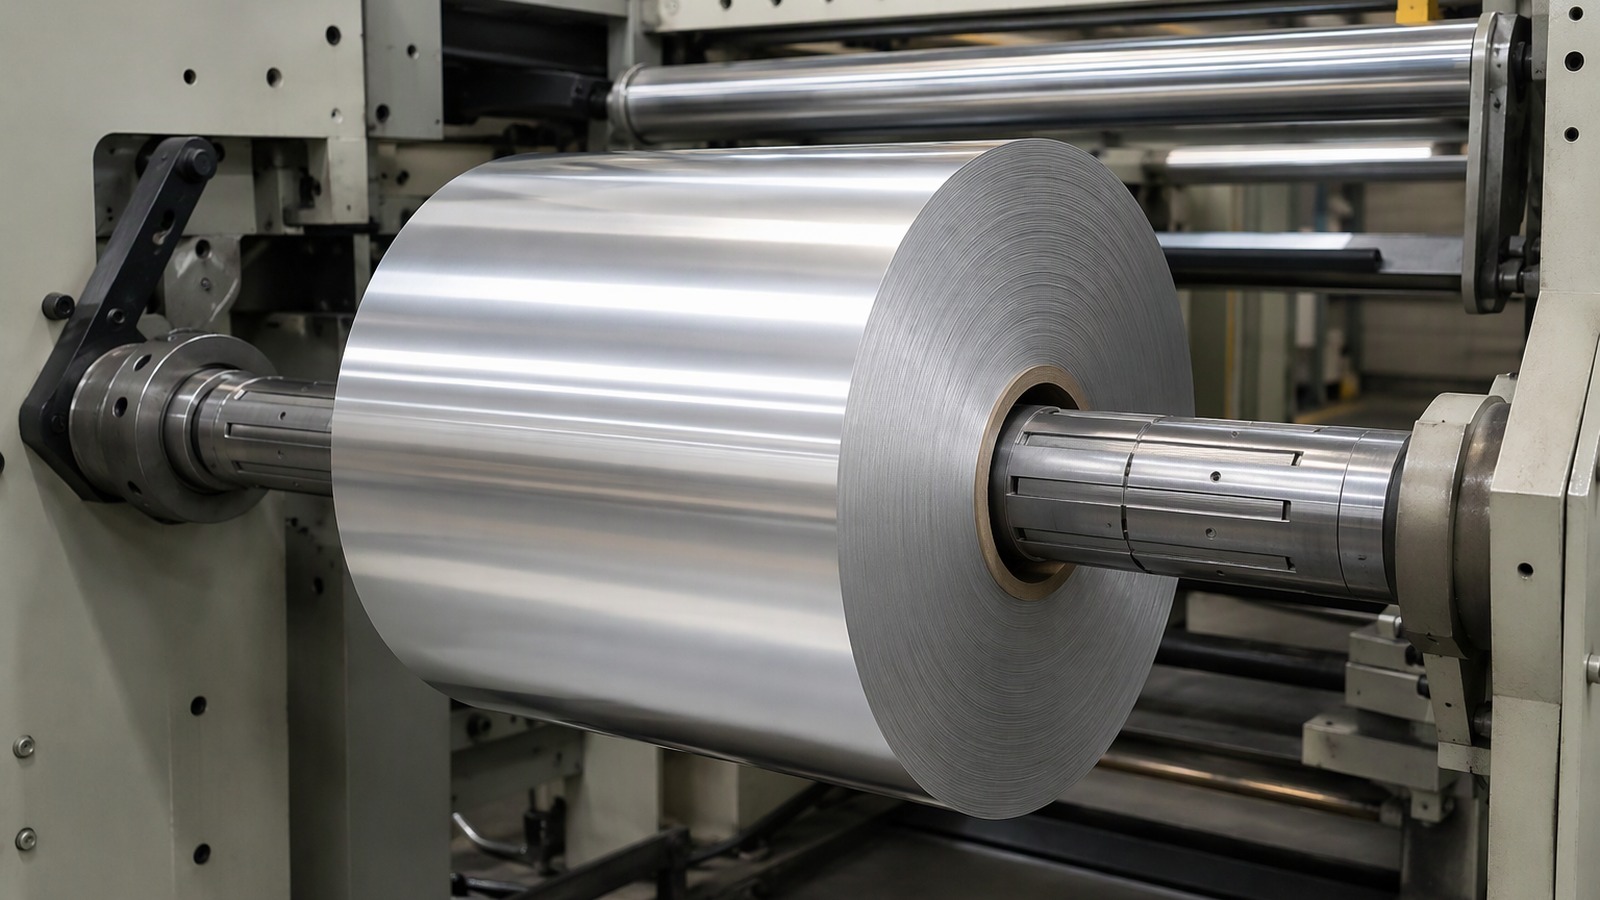
Какие два диаметра гильзы предлагаются и для чего подходит каждый?
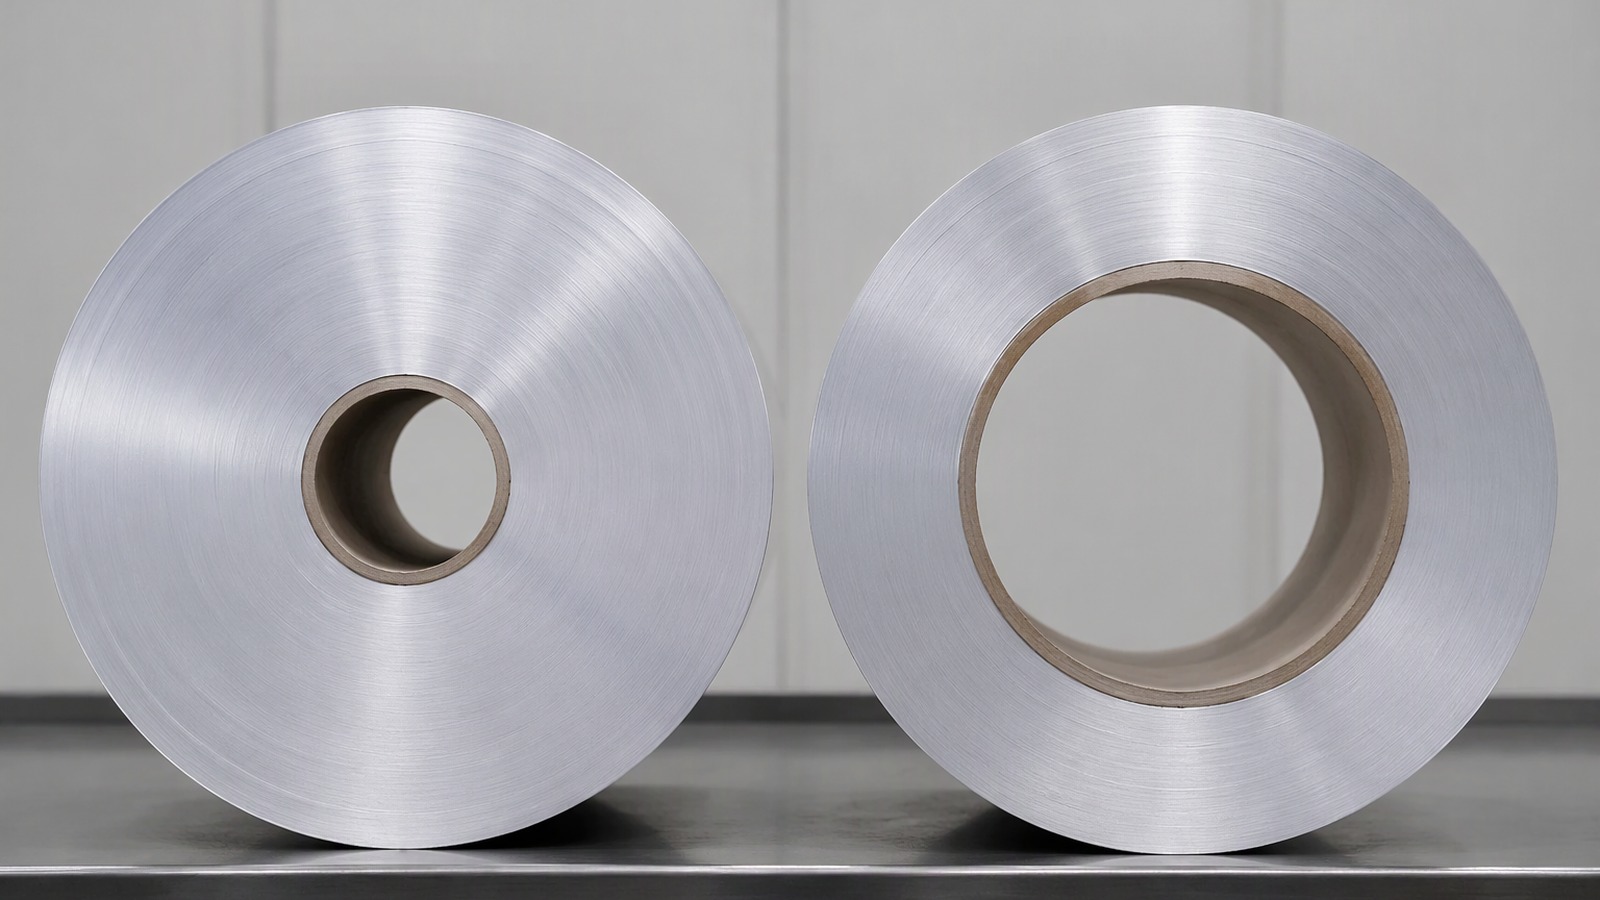
Предлагаются два отверстия, 76 мм и 152 мм, и ни одно не лучше само по себе.
76 мм подходит лёгким рулонам, простой размотке и ручной загрузке. 152 мм подходит тяжёлым рулонам, быстрым линиям и переносу на валу. Решает рулон, а не каталог.
Dive deeper
76 мм подходит к валам, обычным для медленной и простой размотки, к линиям, где рулон ставят вручную или малым подъёмником, и к узким ширинам, где рулон не набирает массы, требующей более широкого захвата. Переработчики бытовой и упаковочной продукции средней скорости часто держатся 76 мм по всему сортаменту, потому что один вал тогда обслуживает все рулоны на площадке.
152 мм даёт валу или патрону более широкий круг захвата: привод распределяется по большей части внутренней поверхности гильзы, и рулон устойчивее на линии, которая быстро разгоняется и тормозит. Он подходит для ширины до 1500 мм и для больших толщин, где рулон сопротивляется деформации. Линии, на которых вал постоянно остаётся в рулоне, предпочитают его, потому что рулон переносят на самом валу.
Выбор идёт за рулоном. Покупатель, заказывающий 3004 толщиной 0,15 мм для тары, обычно питает линию, построенную под тяжёлые рулоны, и она настроена на большую гильзу. Тот, кто берёт тонкую бытовую толщину для небольшого переработчика, обычно на 76 мм.
Алюминиевая фольга 3004 толщиной 0,15 мм обычно наматывается под большую гильзу; материал для лёгкой переработки — нет. Алюминиевая отрасль в целом делится так же, поэтому обе гильзы остаются в производстве.
В цехе, где работают обе линии, обе гильзы держат на складе, а в заказе указывают, какой рулон идёт на какую линию. Путаница здесь обходится дороже, чем два отдельных запаса, и заметна она только на размотке.
Как размоточное оборудование решает этот вопрос?
Решает размотка, и решает раньше, чем кто-либо откроет спецификацию.
Проверяют три вещи: вал в разжатом положении, диапазон захвата патрона и то, как рулон поднимают. Гильза, проходящая все три, и есть ответ.
Dive deeper
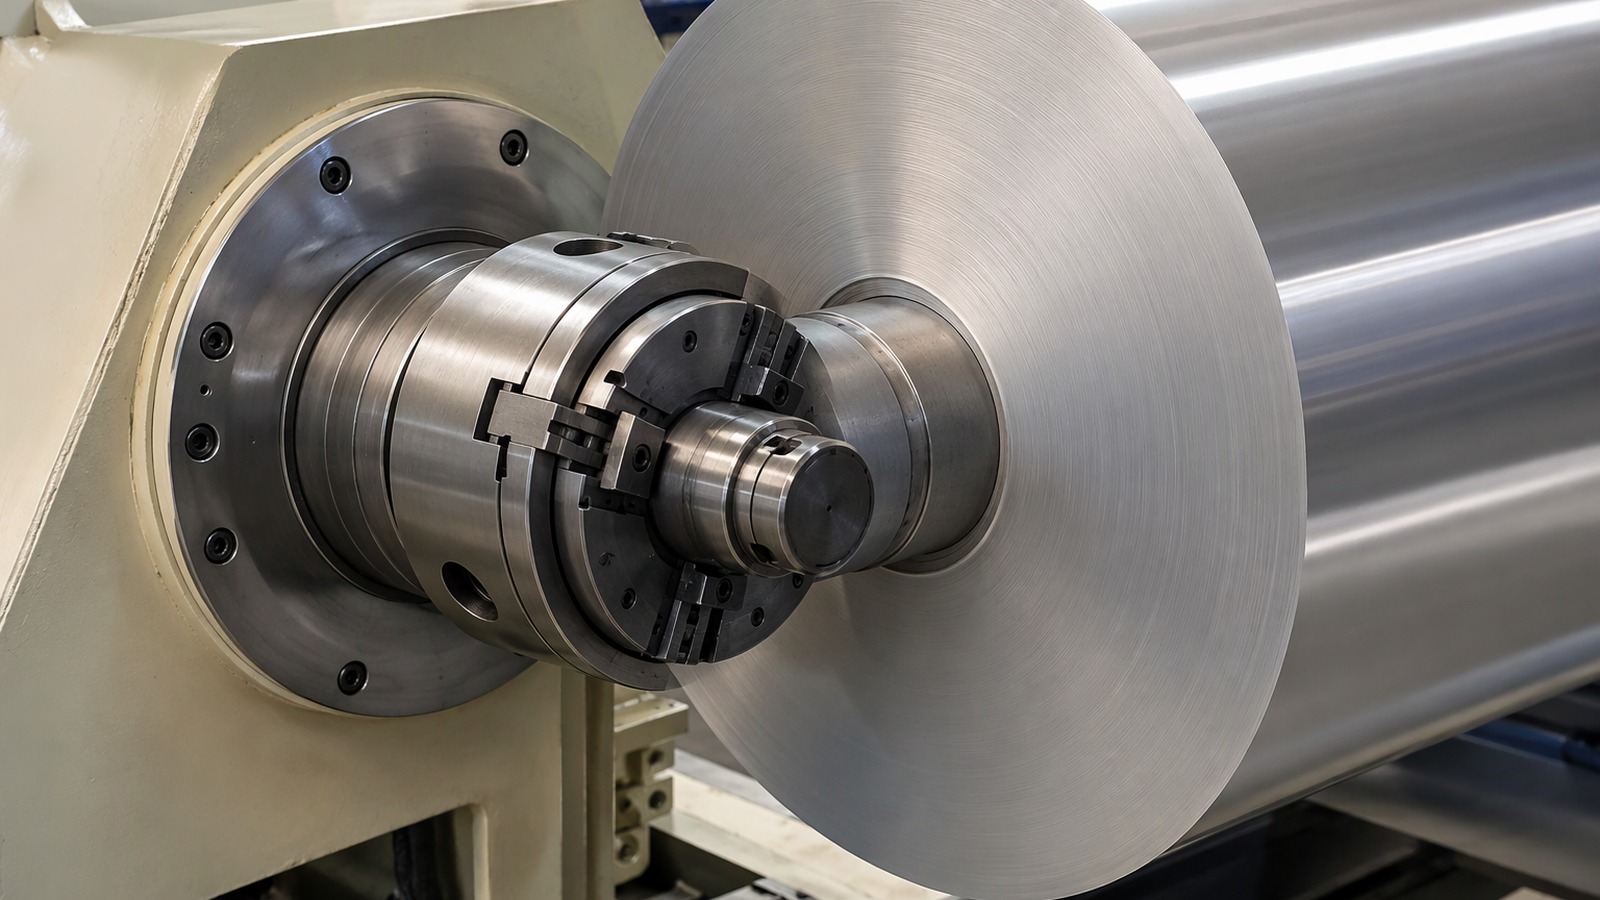
Начните с вала. Разжимной вал имеет сложенное и разжатое положение, и считается только разжатое. Если вал при срабатывании заполняет отверстие, а его кулачки опираются равномерно по окружности, гильза подобрана верно. Если кулачки касаются лишь в нескольких точках или вал приходится загонять силой, посадка неверна, как бы близко ни сходились номинальные цифры.
Затем патрон. Одни патроны держат гильзу снаружи, другие входят в отверстие разжимными кулачками. Кулачковый патрон перекрывает диапазон, и отверстие должно попадать в этот диапазон при полном контакте кулачков. Гильза 152 мм на патроне, рассчитанном на меньшее отверстие, не будет взята ровно, и рулон пойдёт с биением с первого оборота.
Затем маршрут загрузки. Если рулон поднимают на валу и несут к машине, отверстие должно принять этот вал с массой рулона за ним, а оператор — начать вращение без ударов. Если рулон берут захватом, отверстию достаточно подходить к размотке.
Упаковка «глазом в небо» и «глазом в стену» разворачивает к машине другую сторону и меняет то, как рулон опирается в ожидании, поэтому упаковку и размотку обсуждают вместе.
Есть и то, чего нет в спецификации: состояние вала после лет работы. Стёртые кулачки или слабые уплотнения делают верное отверстие «широким», поэтому вал проверяют раньше, чем судят о рулоне, и отверстие мерят на самом рулоне, а не на старом образце. Простая проверка — посадить рулон и провернуть его рукой: любое движение по валу при отпущенном тормозе означает, что захват не держит.
Почему выбор гильзы связан с массой рулона и толщиной?
Масса и толщина тянут в разные стороны, а гильза находится между ними.
Масса нагружает стык гильзы и вала, поэтому тяжёлым рулонам нужен больший захват. Тонкая фольга сжимается и обжимает гильзу, большая толщина давит обратно. Трудный случай — тяжёлый рулон тонкой фольги.
Dive deeper
Масса — простая половина. Тяжёлый рулон кладёт больше массы на стык гильзы и вала, и захват должен разогнать эту массу без проскальзывания. Большее отверстие распределяет тот же привод по большей внутренней поверхности, поэтому тяжёлые рулоны и 152 мм обычно идут вместе.
Толщина — та половина, что удивляет. Тонкая фольга от 0,005 мм сжимается под натяжением намотки: внутренние витки подтягиваются к гильзе по мере набора рулона и продолжают ползти потом. Гильза в итоге несёт обжим, которого никто не планировал, и отверстие, свободное на свежем рулоне, может стать тесным после недели на складе.
Большая толщина ведёт себя наоборот. При 0,15 мм или 0,20 мм полотно сопротивляется сжатию, рулон запасает больше изгибной деформации и давит на вал у внутренних витков.
Неудобное сочетание — тяжёлый рулон тонкой фольги: большая масса и сжимающееся полотно. Здесь гильза, выбранная только по массе, разочаровывает, потому что оба эффекта складываются. Алюминиевая фольга 8011 толщиной 0,06 мм лежит в полосе, где это взаимодействие видно лучше всего. Кто следит за рынками фольги ниже по цепочке, видит тот же эффект при смене форматов упаковки.
Поэтому поставщику мало сообщить массу. Точнее спросить сразу о толщине и массе: тяжёлый рулон тонкой фольги и такой же по массе рулон большей толщины ведут себя на валу по-разному, и гильза, подошедшая одному, не обязательно подойдёт другому. Разница проявляется не сразу, а на второй или третьей смене.
Что происходит на машине, если гильза выбрана неверно?
Большинство отказов по гильзе на машине не выглядят как отказы по гильзе.
Слишком малое отверстие не садится или садится с усилием, которое портит торец и рвёт внутренние витки. Слишком большое проскальзывает, и линия теряет натяжение без видимой причины.
Dive deeper
Слишком маленькое отверстие заявляет о себе само: рулон не садится или садится только с усилием, которое портит торец гильзы и поднимает заусенец. Заусенец царапает вал и рвёт внутренние витки, а разрыв выходит через метры как обрыв полотна, который никто не может связать с участком загрузки.
Слишком большое отверстие тише и хуже. Рулон проворачивается на валу вместо того, чтобы вращаться с ним. Привод приходит с запаздыванием и неравномерно, натяжение колеблется, полотно гуляет, рулон может «телескопировать». Операторы отвечают добавкой натяжения, внешние витки обжимаются, проскальзывание усиливается, и неисправность растёт целую смену, прежде чем кто-то усомнится в посадке.
Гильза, которую патрон не берёт ровно, даёт биение: рулон слегка обходит ось, полотно хлопает раз за оборот, приводка плывёт по картине, повторяющейся с рулоном, а не с работой.
Во всех случаях лечить надо стык, а не регулятор натяжения. Прежде чем перенастраивать линию, гильза и захват стоят часа проверки. Размеры отверстия стоят рядом с шириной реза в материале допуск по ширине реза и диаметр гильзы, но рабочий дефект решает посадка, а не чертёж.
Хуже всего то, что эти отказы похожи: проскальзывание, колебание натяжения и обрыв могут иметь одну причину на стыке или быть следствием неверно выставленного натяжения. Проверка, которая решает спор, проста: остановить линию, посмотреть след проскальзывания на отверстии, поставить рулон заново и проследить первые обороты. Если след есть, гильза и захват — первые подозреваемые.
Как размер гильзы влияет на погрузку, хранение и штабелирование?
Погрузка — то место, где разница между отверстиями видна сильнее всего.
Малое отверстие подходит рулону, который катают на ребре или несут на лёгком валу. Большое подходит рулону на валу, в люльке или на стеллажных пальцах, и легче совмещается на глаз при установке выше плеча.
Dive deeper
76 мм подходит рулону, который катают на ребре, переносят вручную или поднимают на малом валу. Предел — круг захвата: вал в меньшем отверстии имеет меньше поверхности, поэтому после установки рулон требует больше внимания, и удар, безобидный на большем отверстии, может сдвинуть его.
152 мм меняет маршрут погрузки, а не только шаг установки. Рулон можно нести на валу, который остаётся на месте, заклинить в люльке или держать на стеллаже на пальцах, входящих в отверстие. Широкое отверстие легче совместить на глаз, что важно, когда рулон ставят выше плеча и оператор не видит одновременно торец вала и отверстие.
Хранение подчиняется той же логике. Рулон, стоящий «глазом в небо», опирается на внешние витки, а гильза помогает держать концентричность. Рулон «глазом в стену» нуждается в опоре, чтобы гильза не несла массу боком. Штабель из нескольких рулонов «глазом в небо» перекладывает выравнивание на гильзу, и широкое отверстие точнее садится на штырь поддона или стеллажа. Это не приговор складу: вопрос в том, под какую гильзу построена техника.
Всё это меняется, когда на площадке появляется кран или поворотная платформа: отверстие, удобное для ручной переноски, становится помехой, и наоборот. Поэтому технику смотрят раньше, чем заказ, а не после первой смены. И ещё одно: чем тяжелее рулон, тем меньше оператор готов поправлять его на валу руками, и тем важнее верная посадка с первого раза.
Что стоит указать в заказе?
Заказ, где сказано только «гильза стандартная», оставляет решение тому, кто упаковывает рулон.
Пишут отверстие в миллиметрах на каждый размер, добавляют сплав, твёрдость, толщину, ширину, ориентацию упаковки, минимум 3 MT на размер и порт отгрузки. Затем просят подтвердить посадку.
Dive deeper
Гильзу пишут в заказе числом с единицей: 76 мм или 152 мм, на каждый размер этого заказа. Если двум линиям на одной площадке нужны разные гильзы, заказ делят по гильзе, а не по рулону, и каждая гильза несёт свой минимум: 3 MT на размер.
Толщину и ширину пишут рядом, потому что без них гильзу не оценить. Ориентацию упаковки, «глазом в небо» или «глазом в стену», указывают потому, что она меняет то, как рулон встречает машину и как его подпирать в пути.
Порт отгрузки называют из используемых: Циндао, Тяньцзинь или Шанхай, чтобы упаковка и тип поддона решались сразу, а не после намотки. Упаковку и порт на практике решают вместе, и разделение их на два письма — начало несовпадения.
Затем добавляют фразу, которая снимает большинство проблем: гильза должна подходить к валу или патрону покупателя, и посадку стоит подтвердить до намотки. Поставщик, знающий тип вала, заметит несовпадение, пока это ещё вопрос. Материалы Европейской ассоциации алюминиевой фольги полезны как общий отраслевой фон, но гильзу всегда решают на машине.
Полезно оставить в заказе одну явную строку про гильзу на весь заказ, а не повторять её в каждой позиции: так ни одна позиция не выпадет по недосмотру и не придёт с другим отверстием, чем остальная партия. Если позиций много, эта строка ещё и упрощает сверку при отгрузке. Такой строки обычно достаточно, чтобы избежать переписки перед отгрузкой.
Когда имеет смысл менять гильзу в середине поставок?
Смена гильзы — проект, а не правка строки, и ей нужна причина больше, чем предпочтение.
Меняют, когда меняется машина, когда рулон становится тяжелее или когда один и тот же дефект возвращается на гильзе. Меняют обе стороны стыка сразу и проверяют один рулон, прежде чем двигать сортамент.
Dive deeper
Самая ясная причина — новая или заменённая размотка. Линия, построенная под больший вал, не пойдёт с малым отверстием без адаптера, а адаптер добавляет стык там, где привод должен проходить чисто. Когда меняется машина, гильза идёт за машиной.
Вторая причина — масса рулона. Если рулоны, которые получает площадка, становятся тяжелее, честный вывод такой: гильза теперь делает работу, для которой её не выбирали.
Третья — возвращающаяся неисправность. Если проскальзывание, биение или повреждение внутренних витков повторяются на одной линии, а вал и патрон проверены, посадка остаётся единственной переменной, и смена гильзы — разумный опыт.
Дорого в смене всё, что вокруг рулона: пальцы стеллажей, клинья, подъёмники, обучение другому шагу загрузки и вторая гильза, которую надо держать для другой линии. Где на одной площадке идут обе, держать обе гильзы дешевле, чем переводить всё, а один пробный рулон скажет больше, чем разбор спецификации. Менять гильзу в середине поставок стоит, когда техника уже изменилась, и редко раньше.
Практический вопрос перед сменой: справятся ли склад и линия с двумя гильзами одновременно? Если да, переход можно делать постепенно; если нет, это проект целиком, а не одна строка в заказе. И смена гильзы почти всегда тянет за собой пересмотр упаковки, потому что опора рулона в пути зависит от того, за что его держат.
Выбирайте гильзу, которую машина берёт, и сверяйте её с массой, толщиной и хранением. Меняйте её, когда меняется техника или маршрут погрузки.